Auf dieser Seite
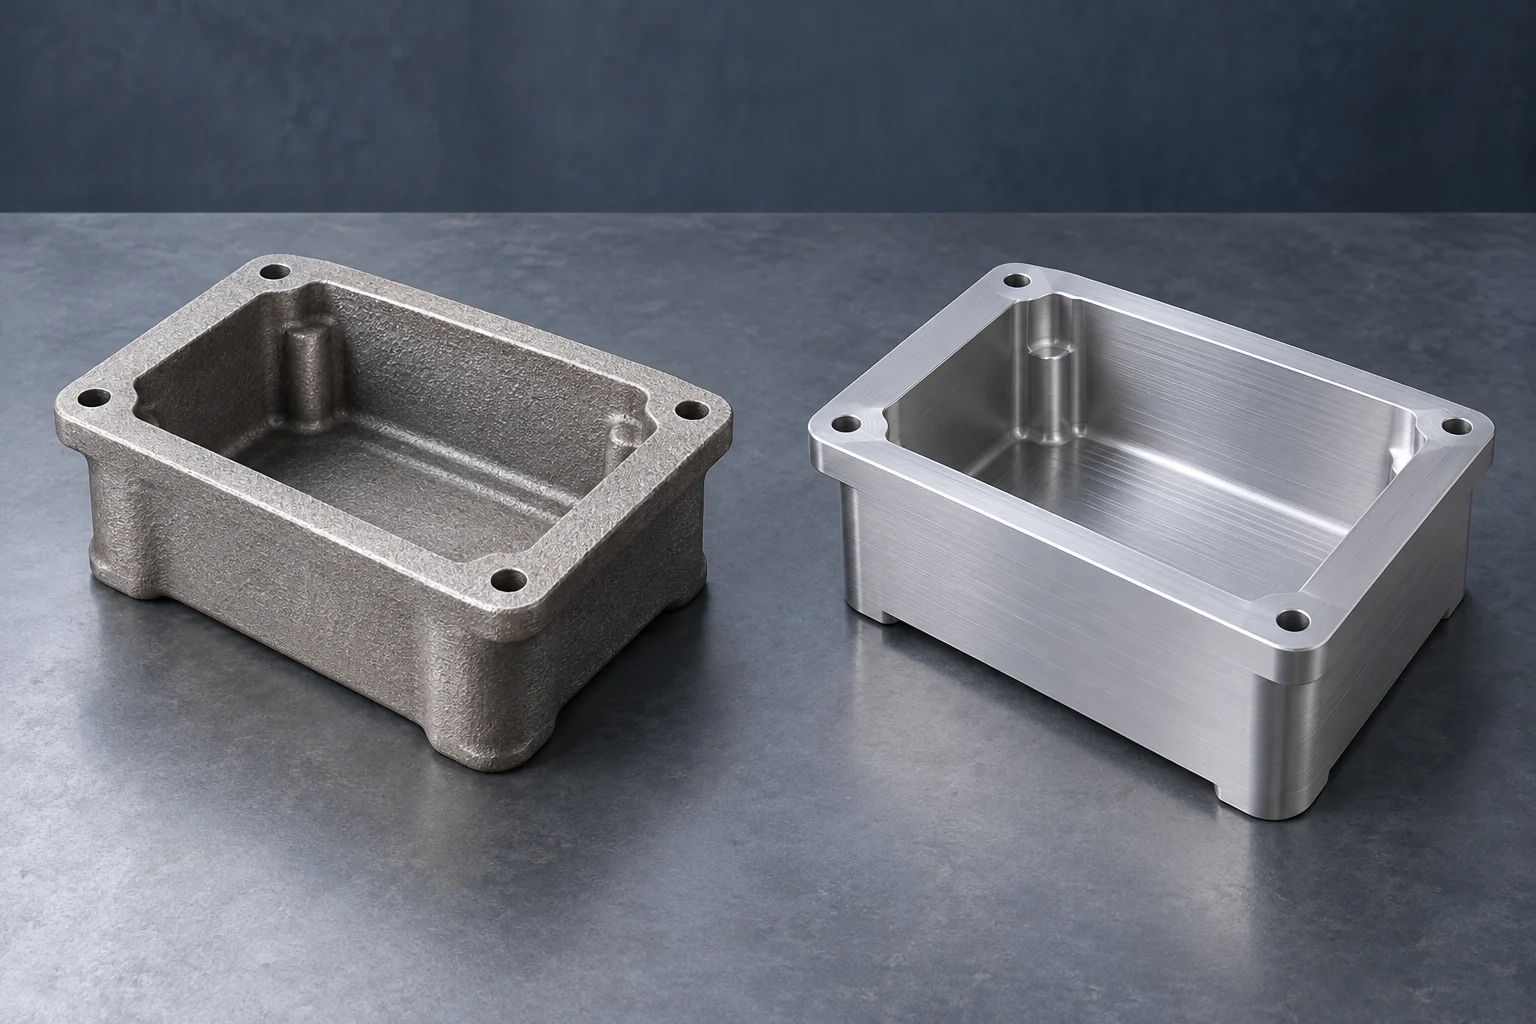
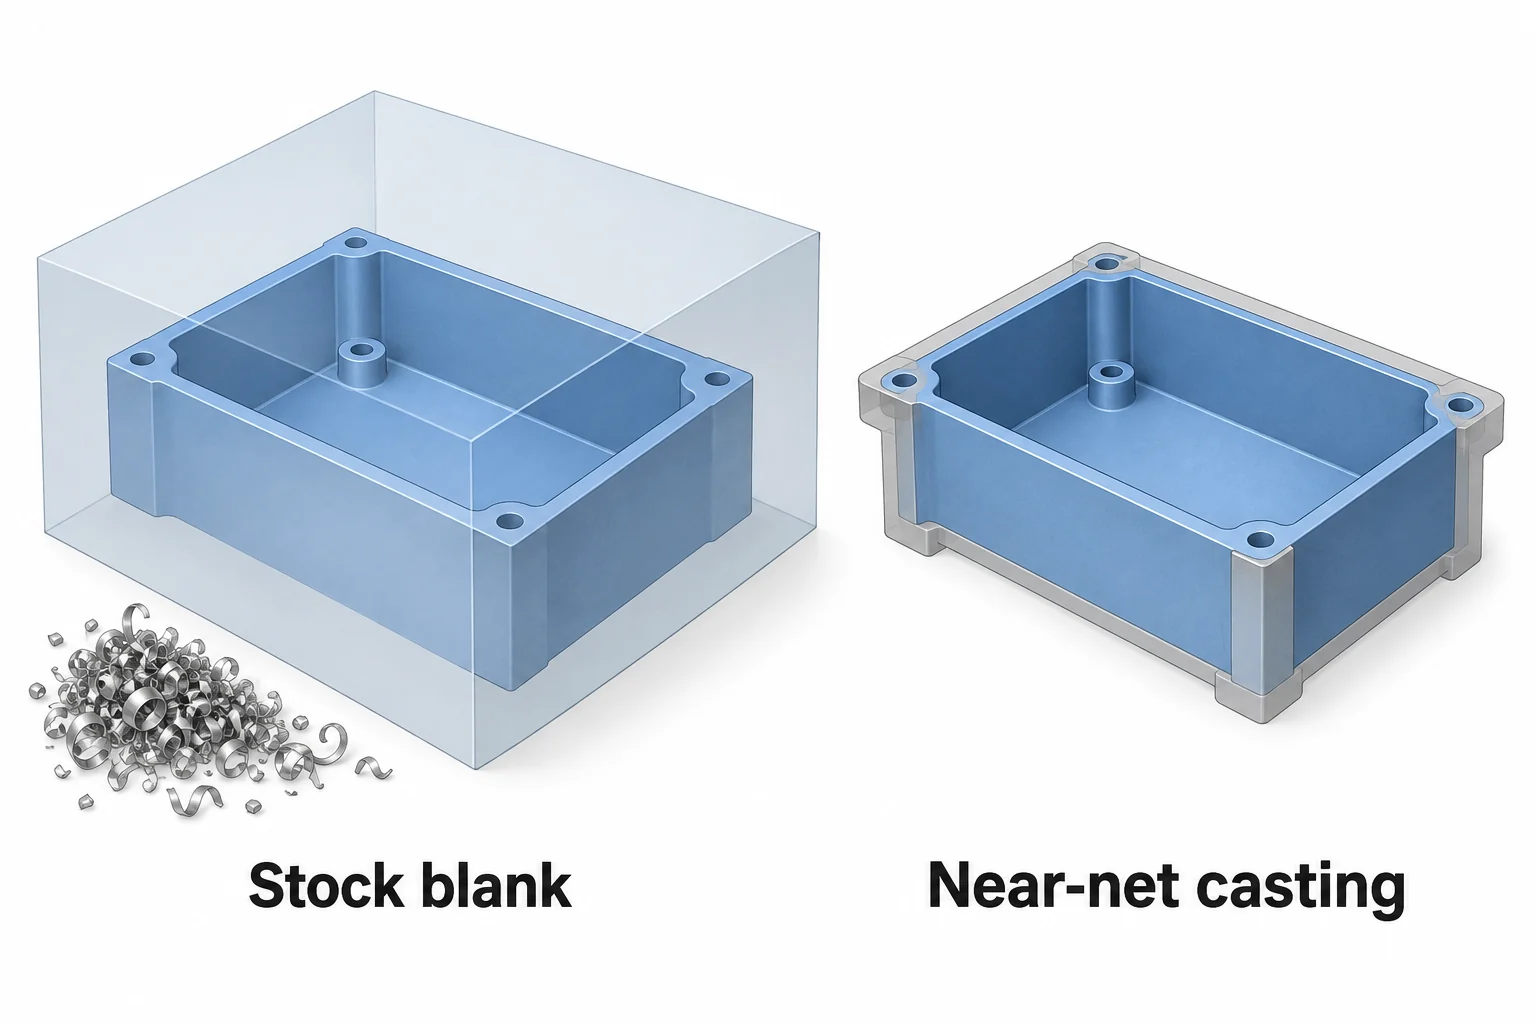
CNC-Bearbeitung ist ein sinnvoller Ausgangspunkt, wenn für ein Metallteil verfügbares Lagermaterial genutzt werden soll, das Design sich noch ändert oder die Nachfrage keine spezielle Gießwerkzeugtechnik rechtfertigt. Der Guss wird attraktiv, wenn durch die Gestaltung des Rohlings umfangreiches Zerspanen vermieden oder Geometrien erzeugt werden können, die schwer zu bearbeiten sind. Viele Teile nutzen beide Verfahren: Der Körper wird gegossen, anschließend werden die Schnittstellen bearbeitet, die die Montage steuern.
Die Wahl hängt vom jeweiligen Gießverfahren ab – nicht nur vom Begriff „Guss“. Vergleichen Sie Verfahren, die dieselben funktionalen Anforderungen erfüllen, einschließlich Werkstoffzustand, fertigen Abmessungen und Prüfung. Ein Gusspreis und ein Preis für ein fertig bearbeitetes Teil können sehr unterschiedliche Leistungen umfassen.
Welches Gießverfahren vergleichen Sie?
CNC-Bearbeitung entfernt Material von einem Rohling mittels Schneidwerkzeugen. Dieser Rohling kann eine Platte, ein Stab oder ein geformter Guss sein. Beim Guss wird Metall durch Erstarren in einer Form geformt; Werkzeugtechnik und Fertigungsschritte variieren stark. [1]
| Gussverfahren | Wie die Form erzeugt wird | Was den Vergleich mit CNC beeinflusst |
|---|---|---|
| Sandguss | Eine Sandform bildet die Außenkontur; Kerne können innere Hohlräume bilden. | Modell-, Kern- und Nacharbeit; Gussvariationen und Bearbeitungszugabe. |
| Feinguss | Eine keramische Schale umhüllt ein verbrauchbares Modell; das Modell wird vor dem Gießen entfernt. | Modell- und Schalenherstellung; komplexe Formen sowie beliebige präzise Fügeflächen. |
| Druckguss mit hohem Druck | Flüssiges Metall wird in eine wiederverwendbare Stahlform eingespritzt. | Spezielle Forminvestition, wiederholte Serienfertigung, Entformungsgeometrie und Nacharbeit. |
Sand- und Feingussformen sind verbrauchbar; eine Druckgussform wird wiederverwendet. Feingussmodelle können zudem gedruckt werden – ein maschinell bearbeitetes Metallmodell ist daher nicht die einzige Option. Keines dieser Verfahren bedeutet, dass alle Oberflächen direkt nach dem Gießen montagefertig sind. [1] [2] [3]
Geometrie: Zugänglichkeit für das Werkzeug oder Entformbarkeit der Form
Eine gefräste Tasche benötigt Platz, damit ein Fräswerkzeug ihre Boden- und Wandflächen erreichen kann. Ein tiefer, schmaler Hohlraum oder ein geschlossener gekrümmter Durchgang erfordern möglicherweise eine andere Konstruktions- oder Fertigungsvariante. Mehr Maschinenachsen ermöglichen nicht, dass ein gerades Fräswerkzeug durch eine massive Decke hindurchfährt.
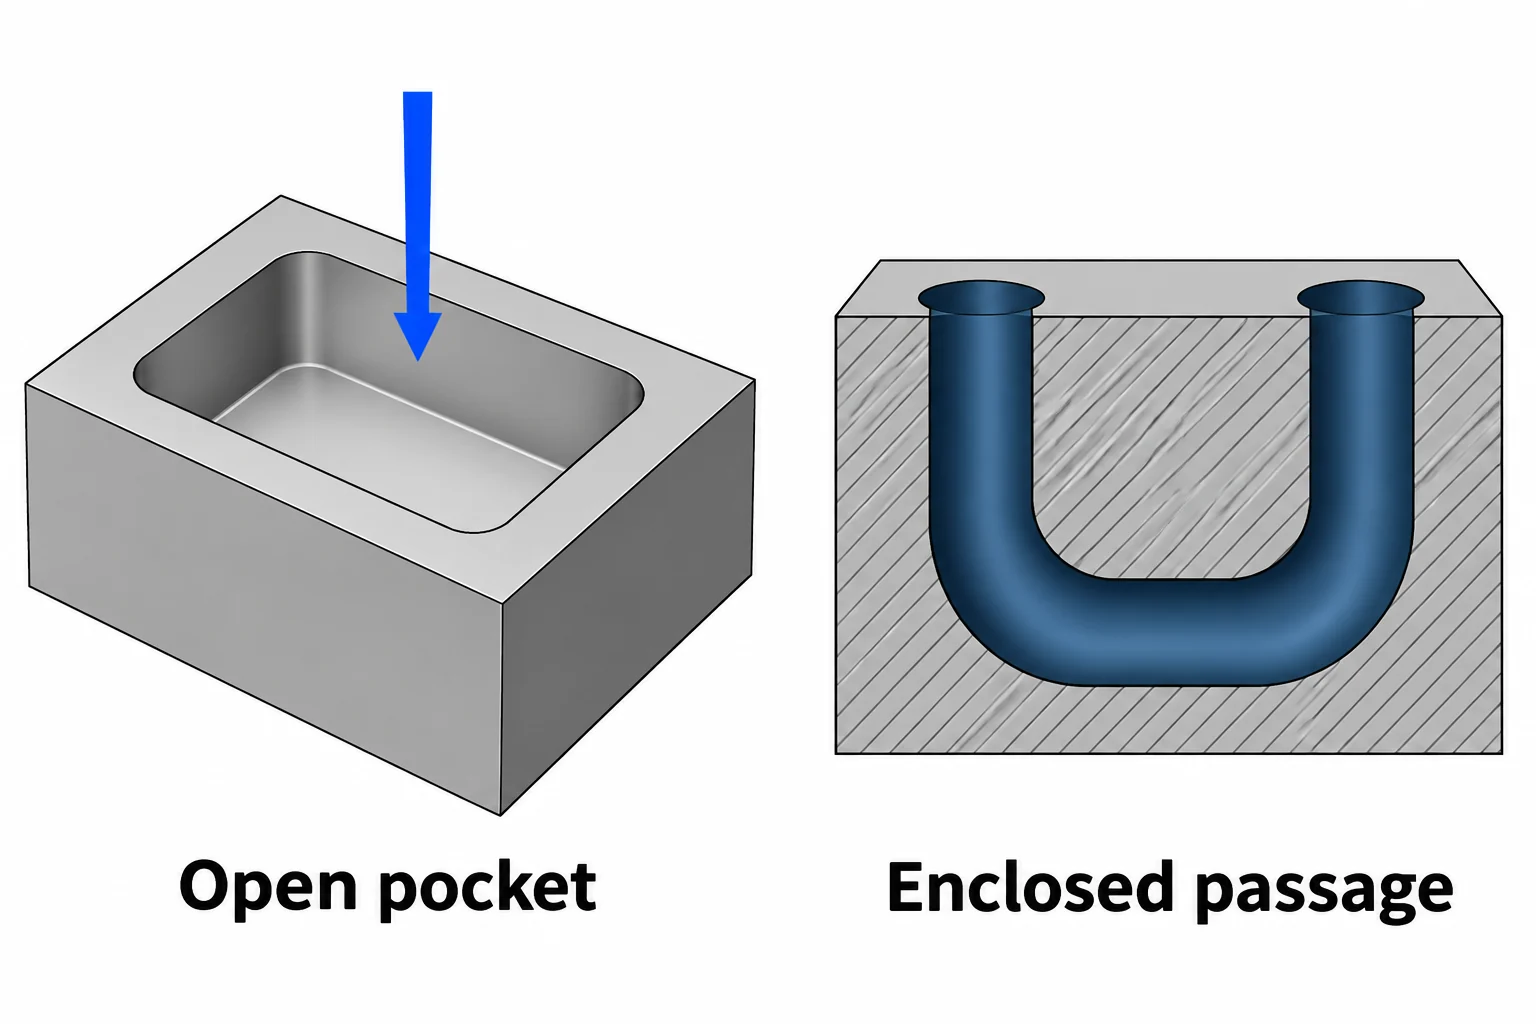
Durch Gießen können innere Hohlräume mit Kernen gebildet werden; der Kern muss jedoch unterstützt und auf einem handhabbaren Weg entfernt werden. Der SFSA weist darauf hin, dass unzugängliche Hohlräume die Kernentfernung erschweren und teuer machen können. Gießen macht daher nicht jede geschlossene Form praktikabel. [4]
Beim Druckgießen unter hohem Druck treten zusätzliche Anforderungen an die Entformbarkeit hinzu. Schräge (Draft) ist die Neigung, die dem Gussstück beim Ausstoßen aus der Form hilft; ihr Betrag hängt von der Oberfläche, der Tiefe und der Legierung ab. Prüfen Sie vor der Behandlung eines CNC-Modells als Gusskonstruktion die Trennfugenlinien, Hinterschneidungen sowie alle beweglichen Formteile. [3] [5]
Fräsen Sie nur die Flächen, die dies erfordern.
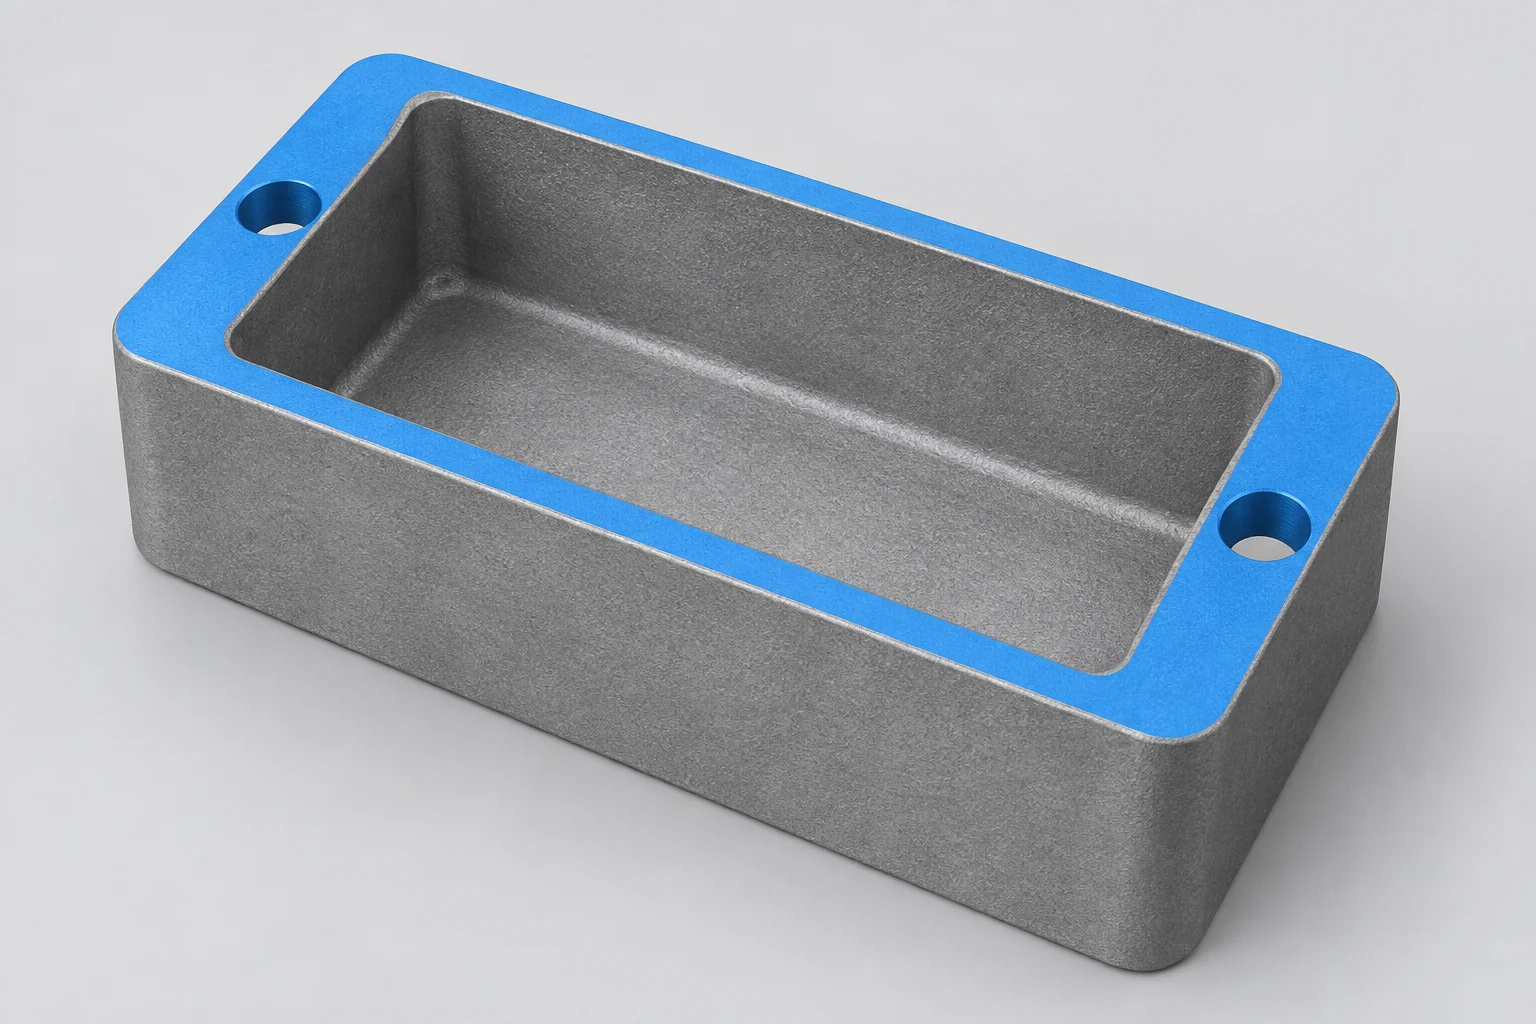
Ein enges Bohrloch oder eine ebene Dichtfläche schließen das Gießen nicht automatisch aus. Der Körper kann nahe seiner Endform gegossen werden, während ausgewählte Merkmale nachträglich gefräst werden. Halten Sie die Definitionen „als Guss“ und „fertig bearbeitet“ klar getrennt, damit Gießerei und Fräserei erkennen können, welches Material noch abgetragen werden muss. Die NADCA empfiehlt zu diesem Zweck separate Modellkonfigurationen für den Zustand „als Guss“ und den Zustand „bearbeitet“. [6]
Der Fräsansatz ist das zusätzliche Material, das für diesen Abtrag vorgesehen ist. Er muss sowohl die tatsächliche Rohlingstoleranz abdecken als auch die Nachbearbeitung der erforderlichen Flächen zulassen. Für die erste Aufspannung sind zudem zuverlässige Positionier- und Spannflächen erforderlich; spätere Merkmale müssen sich auf die festgelegten fertigen Bezugsflächen beziehen. Es gibt keinen einzigen Fräsansatz, der für jeden Guss geeignet ist. [4]
Für Gusseisenkomponenten erklärt unsere Seite zum Fräsen von Gusseisen die verwendeten Angaben zum Rohling, die Bezugsflächenbeziehungen und den Umfang der Prüfung zur Bewertung der Fräsarbeiten.
Stimmen Sie Werkstoff und Abnahmekriterien ab.
„Aluminium“ oder „Stahl“ ist keine vollständige Spezifikation. Vergleichen Sie die tatsächlich verfügbare Legierung, die Erzeugnisform und den Wärmebehandlungszustand für jede Fertigungsvariante. Ein Ersatz muss die Konstruktionsanforderungen erfüllen; die Übereinstimmung mit der Außenform allein reicht nicht aus.
Ebenso wenig belegt die Kennzeichnung „gegossen“ oder „bearbeitet“ die Festigkeit. Die NADCA erläutert, dass die Eigenschaften von Druckgussteilen je nach Erstarrungsverhalten und Querschnittsgeometrie variieren können und dass die Werte an Prüfkörpern von denen am Serienteil abweichen können. Ihre konstruktive Empfehlung verlangt die Verifizierung an Endteilen und Baugruppen. [7]
Trennen Sie die dimensionsgerechte Abnahme von der Werkstoffgüte. Falls die Anwendung eine Dichtheitsprüfung oder eine andere Fehlerprüfung erfordert, geben Sie deren Verfahren und Annahmekriterien an. Eine alleinige glatte bearbeitete Oberfläche belegt nicht die innere Gussqualität. [4] [8]
Ein Gehäuse kann die Fertigung nach Merkmalen aufteilen
Betrachten Sie ein Gehäuse mit Deckel, Positionierbohrungen und Gewindeverbindern. Im Folgenden erfolgt ein Konstruktionsvergleich: Die erforderlichen Schnittstellen bleiben unverändert, während Körper und Fertigungsroute bewertet werden.
| Gehäusemerkmal | Aus Rohmaterial gefräst | Gegossener Körper mit Nachbearbeitung |
|---|---|---|
| Außenwände und offener Hohlraum | Entfernen Sie das Material mit zugänglichen Werkzeugen. | Behalten Sie geeignete Gussflächen bei; prüfen Sie Wandübergänge und Auswerferausformung. |
| Dichtfläche für den Deckel | Bearbeiten Sie diese Fläche auf die vorgegebene Ebenheit und Oberflächenbeschaffenheit. | Lassen Sie einen Bearbeitungszug ab und fräsen Sie anschließend die erforderliche Fläche nach. |
| Zentrierlöcher | Bearbeiten Sie Größe und Lage der Bohrungen ausgehend von den Zeichnungsbezugspunkten. | Bearbeiten Sie ausgehend von vereinbarten Bezugsflächen; eine Kernbohrung ist nicht automatisch eine fertige Passung. |
| Innengewinde | Vorbereiten der Bohrungen und Gewindebearbeitung. | Führen Sie Bohrvorbereitung und Gewindebearbeitung als Sekundärarbeit durch. |
Diese Aufteilung kann massives Materialabtragen einsparen, ohne vom Guss jede präzise Schnittstelle zu verlangen. Ihr Nutzen entfällt, wenn das Rohteil umfangreiche Korrekturen benötigt, nicht sicher eingespannt werden kann oder die Werkstoff- und Annahmeanforderungen nicht erfüllt. [6] [8]
Wie sich die Stückzahl auf die Kosten auswirkt
Der Hochdruck-Druckguss bindet Kapital in dauerhafte Werkzeuge. Ein stabiles Konstruktionsdesign und wiederholter Bedarf können diese Investition auf mehr Teile verteilen. CNC vermeidet diese Druckgussform, doch Programmierung, Spannmittel, Schneidwerkzeuge und wiederholte Rüstvorgänge verursachen ebenfalls Kosten. Verstehen Sie „keine Form“ als einen Kostenunterschied – nicht als Null-Aufwand für Vorbereitung. [9]
Fordern Sie einen Vergleich fertiger Teile für die Mengen an, die Sie voraussichtlich in Auftrag geben. Berücksichtigen Sie dabei das Rohmaterial (Blank), die Werkzeuge, die Bearbeitung, die bei Bedarf erforderliche Wärmebehandlung, die Oberflächenveredelung, die Prüfung sowie die vereinbarte Verantwortung für Ausschuss oder Nacharbeit. Ein niedrigerer Einzelpreis für das Gussstück reduziert möglicherweise nicht die Gesamtkosten für das fertige Teil, wenn wesentliche Nachbearbeitungsschritte außerhalb des Angebots liegen. Unser Kostenleitfaden für die Bearbeitung erläutert den umfassenderen Umfang einer Angebotserstellung.
Vergleichen Sie die erste freigegebene Charge separat von Wiederholungsbestellungen. Für das Gießen können die Herstellung von Modellen oder Werkzeugen sowie Versuche erforderlich sein; für die Bearbeitung sind Rohmaterial, Programmierung und Spannmittelvorbereitung notwendig. Konstruktionsänderungen können beide Fertigungswege beeinflussen, doch eine Änderung an einem wiederverwendbaren Werkzeug kann bereits getätigte Investitionen verändern. Nutzen Sie die tatsächlichen Lieferantenzeitpläne statt anzunehmen, dass ein Verfahren stets schneller ist.
Wählen Sie die spanende Bearbeitung von Halbfertigteilen (Stock Machining), wenn deren Flexibilität und der gewählte Werkstoffweg die Anforderung zu akzeptablen Gesamtkosten erfüllen. Wählen Sie das Gießen, wenn das ausgewählte Verfahren, die Stabilität der Konstruktion sowie die gesamtwirtschaftliche Betrachtung des fertigen Teils dafür sprechen. Verwenden Sie Gießen plus CNC, wenn der Bauteilkörper von einer nahezu netzformnahen Gestaltung profitiert, aber ausgewählte Schnittstellen weiterhin spanend bearbeitet werden müssen. Es gibt keine universelle Menge, ab der sich diese Entscheidung ändert. Unsere CNC-Bearbeitungsdienstleistungen umfassen die spanenden Bearbeitungswege, die für diese Merkmale zu bewerten sind.
Fragen zu Gießen und Bearbeitung
Ist Druckgießen dasselbe wie Spritzgießen?
Beim Hochdruck-Druckgießen wird geschmolzenes Metall in eine Stahlform eingespritzt. Beim Kunststoff-Spritzgießen wird ein Polymer in eine Form eingespritzt. Die ähnliche Verwendung des Begriffs „Einspritzen“ macht die verwendeten Werkstoffe, die Werkzeugbedingungen oder die Eigenschaften der fertigen Teile jedoch nicht austauschbar.
Entfernt die Bearbeitung von Gussstücken Porosität?
Die Bearbeitung entfernt Material, stellt aber keine allgemeine Lösung für innere Porosität dar. Durch das Entfernen der Oberfläche kann eine unter der Oberfläche liegende Hohlstelle freigelegt werden. Die Zulässigkeit, weitere Prüfungen sowie jede genehmigte Behandlung hängen vom jeweiligen Gussstück und dessen Einsatzanforderungen ab; eine alleinige Erfüllung der Maßtoleranzen löst das Problem nicht. [7] [8]
Quellen
- SFSA, Übersicht über den Gießprozess, Sandformen, Kerne und weitere Verarbeitungsschritte.
- Investment Casting Institute, Der Feingussprozess, Erstellung von Modellen, keramische Schalen und präzise Passflächen.
- NADCA, Häufig gestellte Fragen, Hochdruck-Druckguss und Formenbau.
- SFSA, Bestellung von Stahlgussteilen, Kernentfernung, Bearbeitungszugabe, Ausrichtungs- und Prüfprinzipien.
- NADCA-Design, Ziehwinkel, oberflächenabhängige Entformtaperung.
- NADCA-Design, CAD Feature Order, gussspezifische und nachbearbeitete Konfigurationen.
- NADCA-Design, Strukturkriterien, Anwendbarkeit von Probekörpern, Querschnittsaufbau und Endteilprüfung.
- NADCA-Design, Kosten für Sekundärverarbeitung, mechanische Bearbeitung, Oberflächenfinish und vorgeschriebene Druckprüfung.
- NADCA-Design, Werkzeugkosten, Formeneinsatz und wiederholte Serienfertigung.



