Auf dieser Seite
Ein CNC-Drehmaschinen-Datenblatt beschreibt mehrere unterschiedliche Grenzwerte: was durch die Spindel hindurchpasst, was im Arbeitsraum rotieren kann und welchen Bereich die Werkzeuge erreichen können. Beginnen Sie mit dem Rohling und der Ladeart, prüfen Sie anschliessend den Schnittdurchmesser, die Bearbeitungslänge und sekundäre Merkmale. Ein Teil, das eine Grenze einhält, kann trotzdem eine andere überschreiten.
Schwenkbereich und Drehdurchmesser beschreiben unterschiedliche Raumgrößen
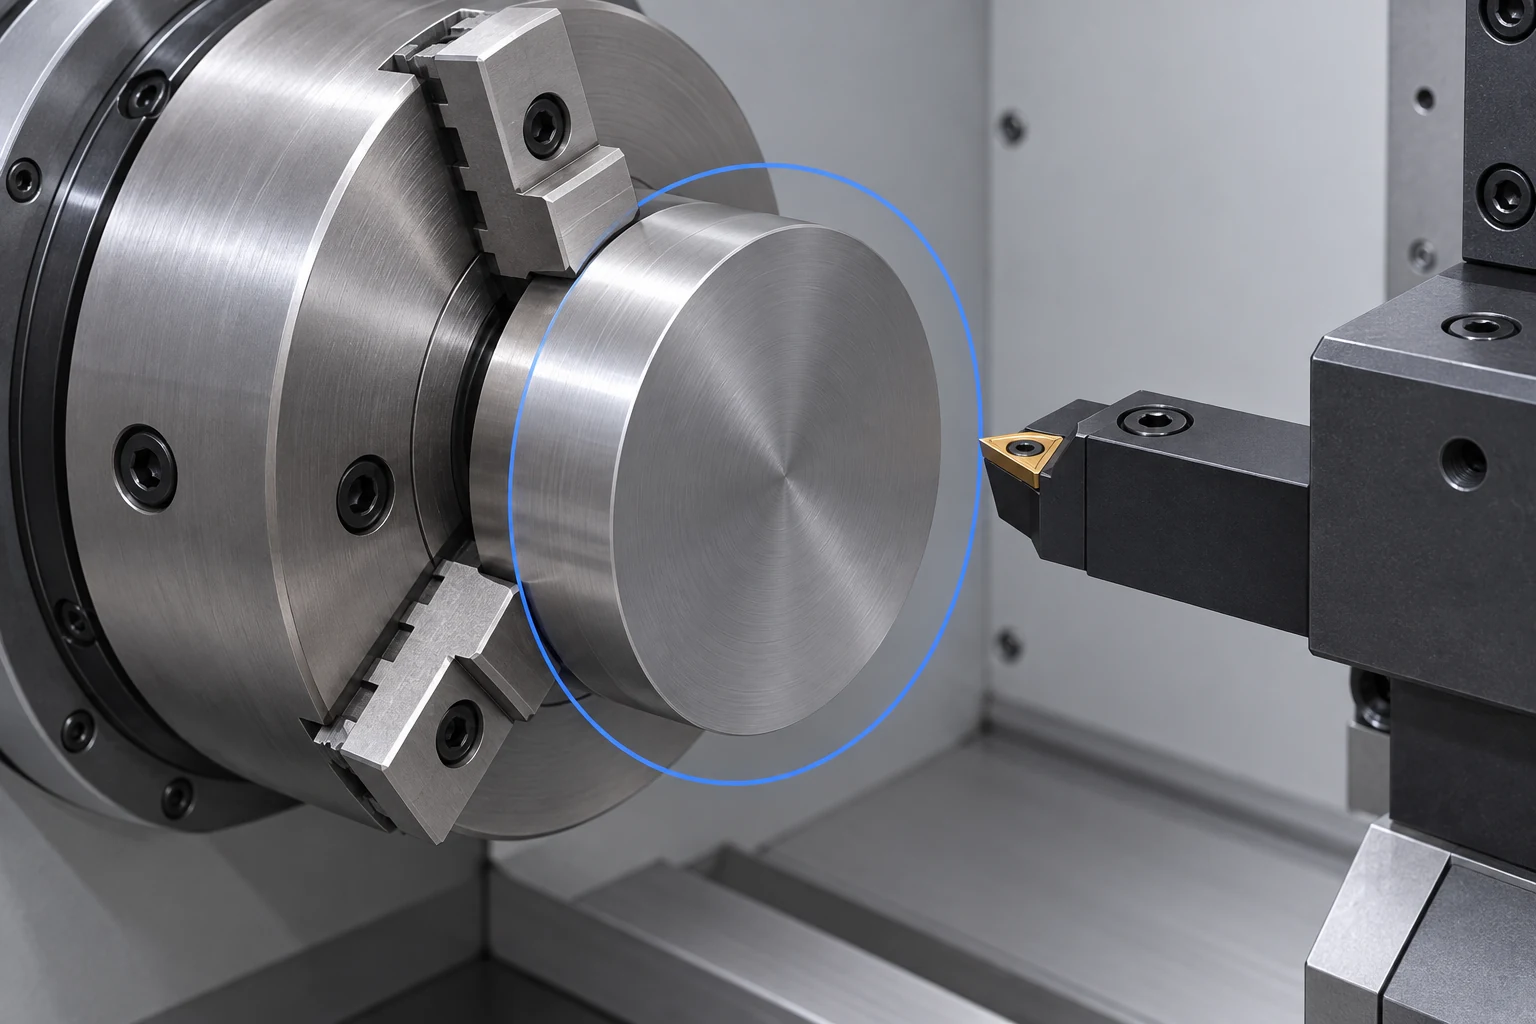
Drehschwinge beschreibt den rotationsbedingten Freiraum an einer angegebenen Stelle, z. B. über dem Bett oder über dem Querschlitten. Maximaler Drehdurchmesser beschreibt die Schnittumhüllung bei der vom Hersteller spezifizierten Werkzeuganordnung. Er kann kleiner sein als die Drehschwinge. Eine Scheibe kann sich drehen, ohne das Bett zu berühren, und dennoch zu wenig Platz für den Werkzeughalter lassen, um ihren Rand zu erreichen.
Die nachfolgenden Zahlen stammen von der Produktspezifikationsseite des Hurco-TM6-Modells, geprüft am 27. 2026. Sie veranschaulichen, wie die Tabelle eines Modells zu lesen ist; sie stellen keine VETCNC-Maschinenkapazitäten dar.
| TM6-Spezifikation | Veröffentlichter metrischer Wert | Worauf es Ihnen hilft, zu achten |
|---|---|---|
| Drehschwinge über dem Bett | 405 mm | Freiraum über dem Bett |
| Drehschwinge über dem Querschlitten | 240 mm | Freiraum an der Stelle, an der der Querschlitten darunter liegt |
| Maximaler Drehdurchmesser | 316 mm | Spezifizierte Schnittumhüllung |
| Maximale Stabkapazität | 45 mm | Grenzwert für Stabzuführung durch die Spindel |
| Maximale Drehlänge | 340 mm | Spezifizierter axialer Bearbeitungsbereich |
| Z-Achsen-Hub | 356 mm | Achsenhub |
| Abstand zwischen den Spitzen | 402.5 mm | Spezifizierter Abstand von Spitze zu Spitze |
Diese Grenzwerte gelten an unterschiedlichen Stellen und in unterschiedlichen Konfigurationen. Kombinieren Sie nicht den grössten Durchmesser und die grösste Länge zu einem genehmigten zylindrischen Werkstück-Bearbeitungsraum. Eine vollständige Aufspannung umfasst den Rohling, die rotierenden Spannbacken, den Revolver und jedes Werkzeug, das für die geplanten Drehoperationen eingesetzt wird. Der Drehmaschinen-Terminologie-Leitfaden von Hurco weist zudem darauf hin, dass verlängerte Werkzeuge die nutzbare Schnittumhüllung reduzieren können. [1]
Stabkapazität ist nicht identisch mit der Spannfuttergröße
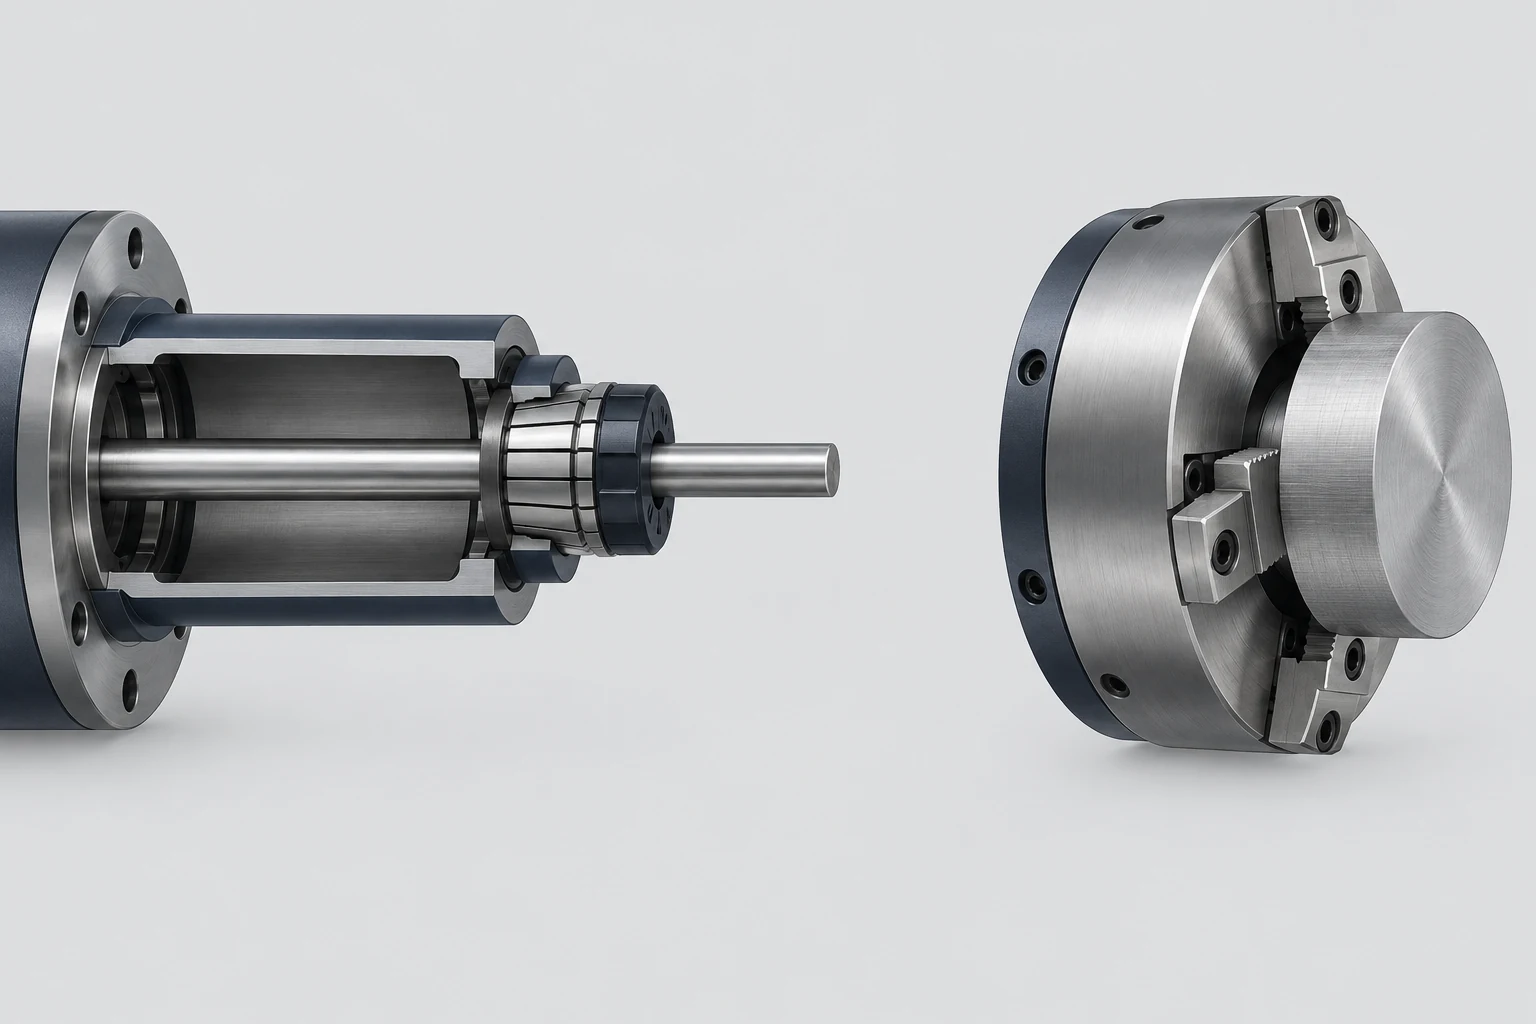
Bei einem stabzugeführten Teil vergleichen Sie den Eingangsdurchmesser des Ausgangsmaterials mit der nutzbaren Stabzuführkapazität. Ein fertiger Durchmesser von 40 mm hilft nicht weiter, wenn der gewählte Rohling zu gross ist, um durch das installierte System geführt zu werden. Die Durchgangsstrecke umfasst Spindel, Zugrohr, Werkstückaufnahme sowie jeglichen Einsatz oder Stabzuführer; allein der freie Spindeldurchmesser definiert nicht den gesamten Durchgang.
Der Spannfutterdurchmesser bezieht sich auf den Spannfutterkörper, nicht auf einen universellen maximalen Werkstückdurchmesser. Art der Backen, Montageposition, Spannbereich und zulässige Drehzahl bestimmen, welche Rohlinge darin gehalten werden können. Die Dokumentation zum Spannfutter mit Spannfutterbuchse von Royal Products für CNC behandelt die Spindelmontage und die Zugrohrverbindung als maschinenspezifische Schnittstellen. [2]
Ein kurzer Rohling mit größerem Durchmesser als die Stabkapazität kann stattdessen von vorne eingelegt werden. Damit verschiebt sich die Fragestellung hin zu Backeneingriff, Rotationsfreiraum und Zutritt für das Werkzeug. Dadurch wird der Rohling jedoch nicht automatisch akzeptabel, und es ändern sich Handhabung und Fertigungsroute.
Drehlänge, Z-Hub und Zentrumabstand sind nicht austauschbar
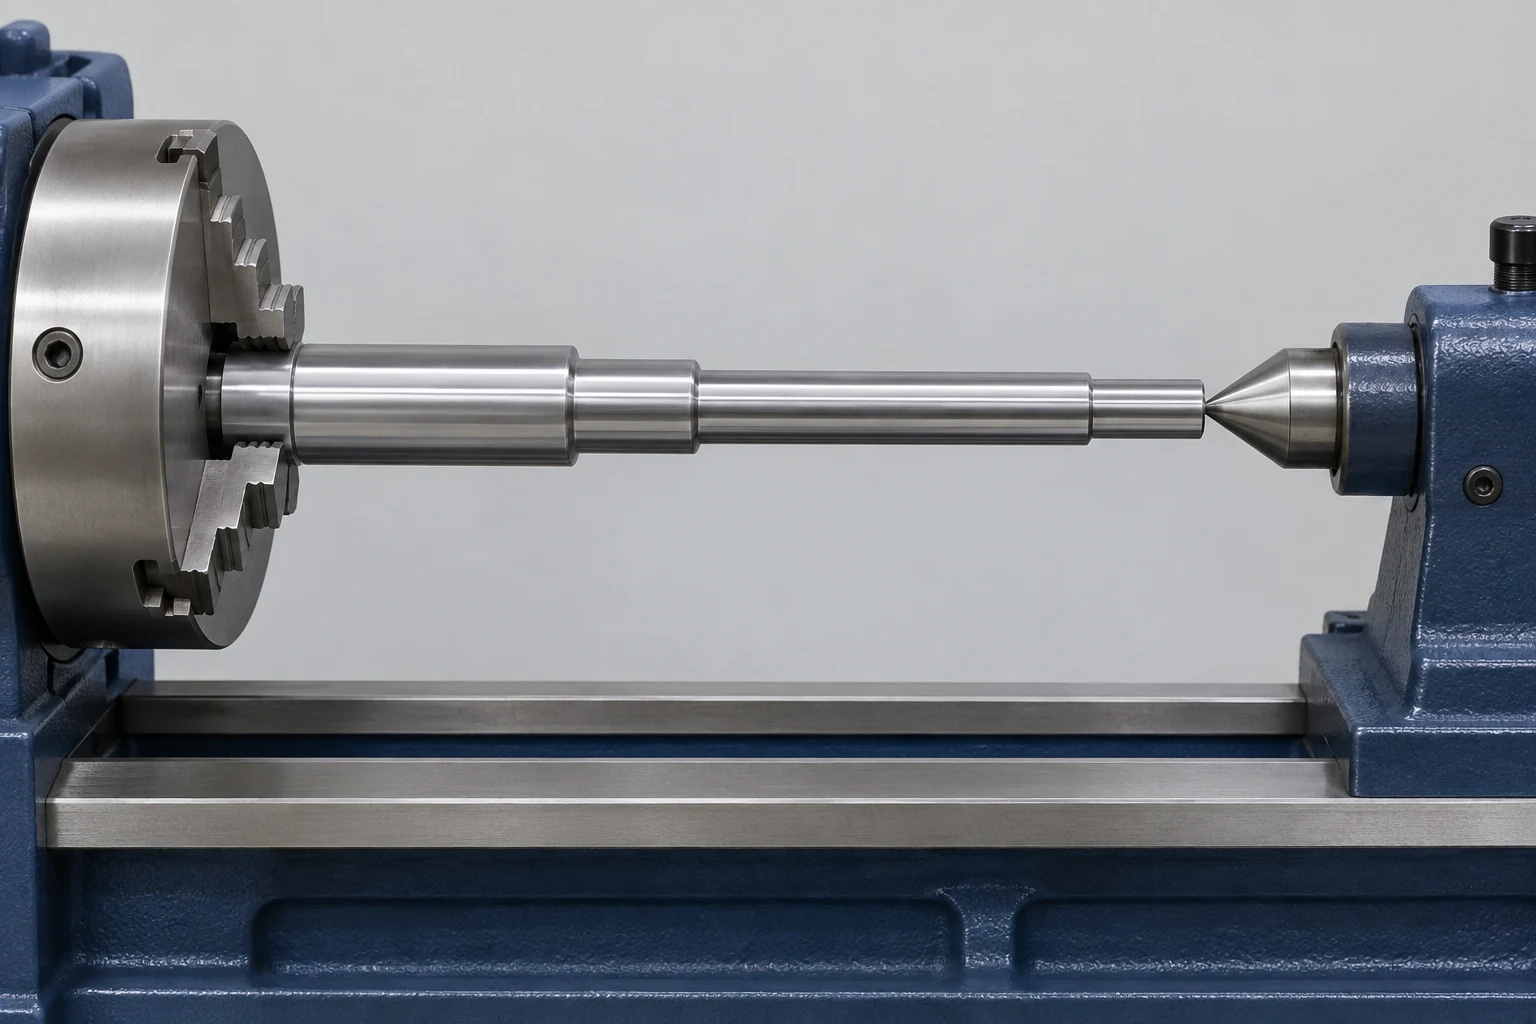
Z-Hub ist der verfügbare Hub dieser Achse. Maximale Drehlänge ist die vom Hersteller angegebene Bearbeitungslänge bei der spezifizierten Anordnung. Abstand zwischen den Spitzen ist eine separate Abmessung für den angegebenen Spitzenabstand. Die TM6-Tabelle listet aus gutem Grund drei verschiedene Werte auf.
Skizzieren Sie die montierte Spannfutterfläche, die Spannlänge, den freiliegenden Werkstoff, den Werkzeugzugang sowie die Position der Gegenspitze in derselben axialen Anordnung. Tiefe Backen und vorspringende Halter können Arbeitsraum beanspruchen. Ein zentrisch gestütztes Ende erfordert möglicherweise später eine Nachbearbeitung zur Fertigstellung des Zentrumslochs oder einer nicht zugänglichen Fläche. Es gibt keine universelle Abzugsmöglichkeit von Z-Hub, die jede Aufspannung eindeutig auflöst.
Sobald die Welle passt, bewerten Sie ihre ungestützte Spannweite und die beim Drehen wirkenden Kräfte. Der Artikel zu warum schlanke Wellen während der Bearbeitung durchbiegen erläutert das Problem der Stützung und Steifigkeit, das durch eine Längenangabe allein nicht gelöst werden kann.
Lesen Sie Drehzahl, Leistung und zusätzliche Achsen im Verhältnis zu den Funktionen ab
Die maximale Spindeldrehzahl ist eine Obergrenze, keine Empfehlung für die Schnittgeschwindigkeit. Große Durchmesser erreichen eine gegebene Oberflächengeschwindigkeit bei weniger Umdrehungen als kleine Durchmesser. Prüfen Sie das am gewünschten rpm verfügbare Drehmoment und unterscheiden Sie kontinuierliche Leistungsangaben von zeitlich begrenzten Kennwerten. So kennzeichnet beispielsweise Hurcos TM-Serie-Datenblatt 30-Minuten- und kontinuierliche Spindelleistungen separat. Übertragen Sie diese Kennwerte nicht zwischen verschiedenen Modellrevisionen. [1]
Zusätzliche Achsen beantworten Fragen zu speziellen Merkmalen:
- Lebende Werkzeuge drehen ein Schneidwerkzeug für geeignete Bohr- oder Fräsoperationen.
- C-Achsen-Steuerung positioniert das Werkstück winkelmäßig und koordiniert – bei entsprechender Unterstützung – diese Drehung mit der linearen Bewegung.
- Eine Y-Achse fügt eine lineare Bewegung senkrecht zur Spindelachse hinzu. Sie ist nicht für jede ebene oder versetzte Geometrie zwingend erforderlich: Einige Bearbeitungswege nutzen die Interpolation zwischen X- und C-Achse.
- Ein Unterspindel kann das Werkstück für die Bearbeitung des gegenüberliegenden Endes übernehmen, sofern ein geeigneter Transfereingriff und ausreichender Werkzeugzugang vorhanden sind.
Haas dokumentiert die C-Achsen-Interpolation und den Teiletransfer in seinem Drehmaschinen-Bedienhandbuch. Dies sind konfigurationsabhängige Funktionen, keine Standardmerkmale jeder CNC-Drehmaschine. [3] Falls sekundäre Merkmale auf einer Fräsmaschine bearbeitet werden sollen, bewerten Sie diese Aufspannung anhand des separaten VMC-Spezifikationsleitfadens.
Prüfen Sie drei Leerstellen, ohne die Tabelle zu überlesen
Verwenden Sie für diese hypothetische Vorauswahlübung die oben genannten TM6-Werte. Die Rohlingabmessungen dienen lediglich als Lehrannahmen und stellen keine fertigen Kundenteile dar. Jedes Ergebnis weist entweder auf eine eindeutige Unverträglichkeit hin oder benennt die nächste zu klärende Aufspannungsfrage.
| Annahme zum Rohling und zur Bearbeitungsroute | Erstes Ergebnis | Nächste Entscheidung |
|---|---|---|
| 50 mm Rundstab, Durchlaufzuführung | Überschreitet die angegebene 45 mm-Stabdurchmesser-Kapazität | Wählen Sie eine andere zuführfähige Konfiguration oder prüfen Sie die Frontladeoption mit vorgeschnittenen Rohlingen. |
| 300 mm Durchmesser × 30 mm Scheibe, Frontladeaufspannung | Unterhalb des 316 mm-Drehdurchmessers; oberhalb des 240 mm-Querschlittenschwings | Prüfen Sie die axiale Position der Scheibe relativ zum Querschlitten sowie den Backenüberstand und den gesamten Werkzeugweg. |
| 25 mm Durchmesser × 320 mm Wellenrohling | Allein die Nennabmessungen schließen diese Variante nicht aus. | Planen Sie den erforderlichen Spann- und Stützraum ein; überprüfen Sie Reichweite und Steifigkeit der Welle während der Bearbeitung. |
Die Scheibe verdeutlicht, warum die Auswahl des kleinsten angegebenen Durchmessers irreführend sein kann: Der Querschlitten begrenzt den nutzbaren Durchmesser dort, wo dessen Struktur und das rotierende Werkstück denselben axialen Bereich einnehmen. Diese Beziehung muss durch eine Hüllzeichnung oder ein Setup-Modell geklärt werden.
Markieren Sie für ein konkretes Teil auf der Zeichnung die Laderoute, die Spannflächen, die erforderlichen Schnitte sowie offene Freiräume. Bringen Sie diese Informationen zur Überprüfung durch den VETCNC-Service CNC-Drehen mit, damit die Besprechung mit einer realistischen Fertigungsroute beginnt.
Häufig gestellte Fragen (FAQ)
Kann eine Drehmaschine ein Werkstück mit einem Durchmesser drehen, der ihrem maximalen Drehschwung entspricht?
Nur wenn auch die gesamte Schnittumgebung und die komplette Aufspannung dies zulassen. Der Drehschwung bezieht sich auf die Rotationsfreigabe an einer angegebenen Stelle. Werkzeughalter, Spannfutter und Revolverbewegung können einen kleineren nutzbaren Durchmesser vorgeben.
Beschränkt die Stabdurchmesser-Kapazität den fertigen Teil-Durchmesser?
Es begrenzt die Durchlaufstange-Route. Ein breiteres kurzes Rohlingstück kann von vorne in eine geeignete Werkstückaufspannung eingelegt werden. Diese Route erfordert dennoch eine unabhängige Spannung, Freigabe und Prüfung des Zerspanungsvorgangs.
Bedeutet ein 12-Stationen-Turret 12 angetriebene Werkzeuge?
Nein. Die Stationsanzahl beschreibt lediglich die Werkzeugpositionen; sie legt nicht fest, ob diese Positionen angetriebene Werkzeuge unterstützen. Prüfen Sie den Turret-Typ, die Bereitstellung angetriebener Werkzeuge sowie die Halter in der installierten Konfiguration.
Kann die Maschinenpositioniergenauigkeit als Teile-Toleranz verwendet werden?
Nein. Die Positioniergenauigkeit ist eine Maschinenleistungscharakteristik unter festgelegten Prüfbedingungen. Fertigungsmaße hängen zudem von der Aufspannung, dem Werkstück, den Werkzeugen, dem thermischen Verhalten und der Messmethode ab. Die Zeichnung benötigt weiterhin ihre eigenen Toleranzen und einen eigenen Abnahmeplan.
Technische Quellen
- Hurco, TM6-Produktspezifikationen, Kauf einer CNC-Drehmaschine? Das sollten Sie wissen und berücksichtigen, sowie TM-Serie-Linecard C000-B-T497. Numerische Aussortierwerte stammen aus der TM6-Webtabelle, die am 27. September 2026 überprüft wurde; die TM6i-Werte der Linecard werden nicht für TM6-Werte substituiert.
- Royal Products, Royal CNC-Spannfutter für Spannzangen: Spindelbefestigung, Zugrohranschluss und Werkstückaufspannungsgeometrie.
- Haas Automation, Bedienungsanleitung für Drehmaschinen, Kapitel 13, Abschnitte 13.2 C-Achse und 13.3 Doppelspindel. Maschinenspezifische Befehle und Leistungsdaten liegen außerhalb des Geltungsbereichs dieses Artikels.



