På denna sida
Ett CNC-svarvspecifikationsblad beskriver flera olika gränser: vad som kan passera genom spindeln, vad som kan rotera i arbetsområdet och vad verktygen kan nå. Börja med blankstycket och lastningsmetoden, och kontrollera sedan skärdiametern, arbetslängden och sekundära funktioner. En del som uppfyller en gräns kan ändå misslyckas vid en annan.
Svängdiameter och svarvdiameter beskriver olika utrymmen
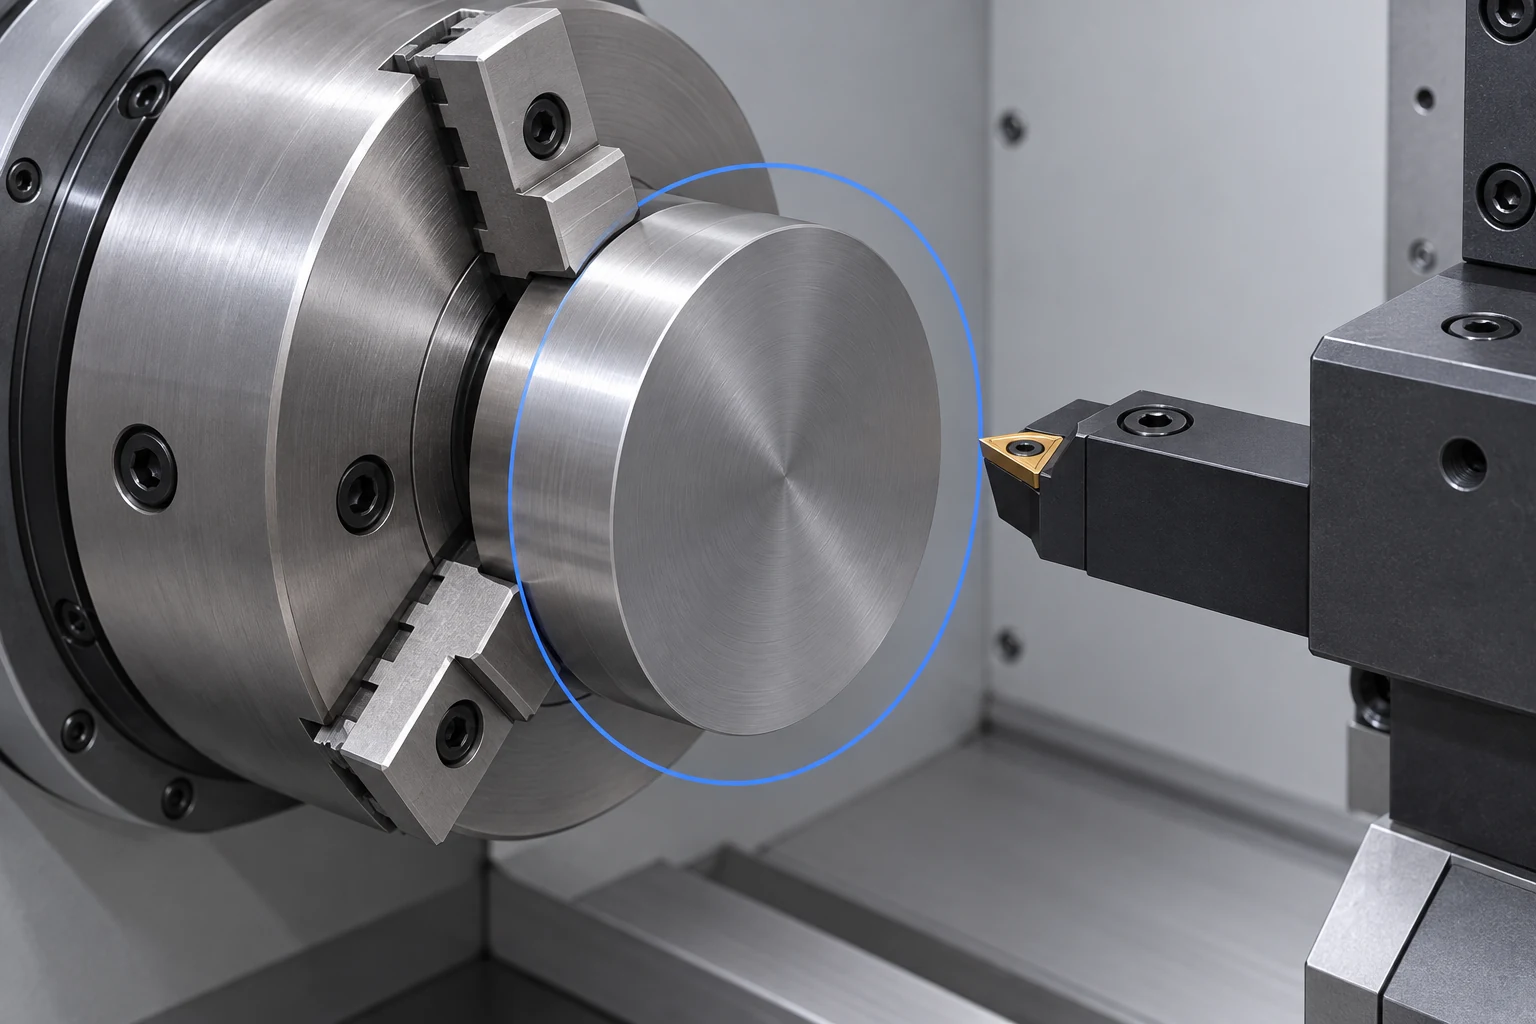
Svängdiameter beskriver rotationsklaransen på en angiven plats, t.ex. över sängen eller över tvärslidan. Maximal skärdiameter beskriver skärutrymmet med tillverkarens specificerade verktygsanordning. Den kan vara mindre än svängdiametern. En skiva kan rotera utan att nudda sängen, men ändå lämna för lite utrymme för verktygshållaren att nå dess kant.
Talen nedan är hämtade från Hurcos TM6-produktspecifikationssida, granskad den 27 september 2026. De illustrerar hur man läser tabellen för en modell; de utgör inte VETCNC-maskinernas kapaciteter.
| TM6-specifikation | Publicerat metriskt värde | Vad det hjälper dig att kontrollera |
|---|---|---|
| Svängdiameter över sängen | 405 mm | Klarans över sängen |
| Svängdiameter över tvärslidan | 240 mm | Klarans där tvärslidan är under |
| Maximal skärdiameter | 316 mm | Specificerat skärutrymme |
| Maximal barförmåga | 45 mm | Gräns för genomföring av stänger |
| Maximal svarvlängd | 340 mm | Specificerat axialt bearbetningsområde |
| Z-axelns färd | 356 mm | Axelhubb |
| Avstånd mellan centrum | 402.5 mm | Specificerat centrum-till-centrum-avstånd |
Dessa gränser gäller på olika platser och i olika konfigurationer. Kombinera inte den största diametern och längsta avståndet till ett godkänt cylindriskt arbetsutrymme. En fullständig installation inkluderar blankstycket, roterande käftar, tornet och varje verktyg som används för de planerade svarningsoperationerna. Hurcos svarnomenklaturguide noterar också att förlängda verktyg kan minska det användbara skärutrymmet. [1]
Stavkapacitet är inte chuckstorlek
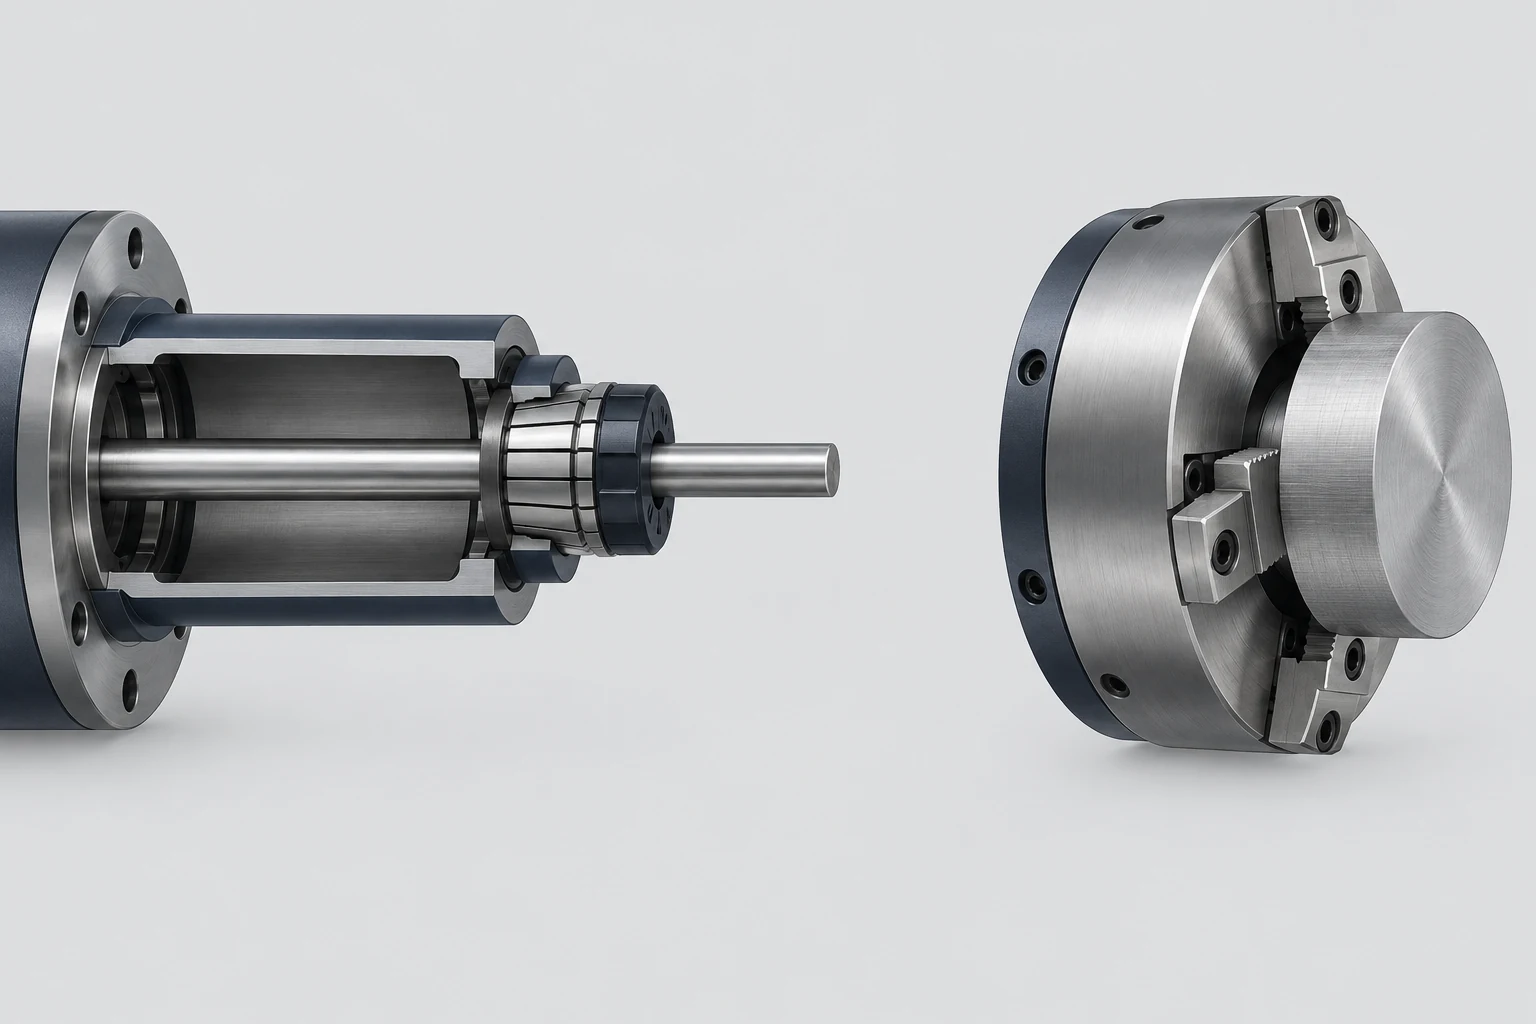
För en del med automatisk tillförsel av stång jämför du införsdiameter för råmaterialet med den användbara genomföringskapaciteten för stång. En färdig 40 mm-diameter hjälper inte om det valda råmaterialet är för stort för att kunna matas genom det installerade systemet. Vägen inkluderar spindeln, dragröret, arbetsuppspännningen och eventuella fodrar eller stångmatare; endast spindelns öppning för sig räknar inte som hela passagevägen.
Spännkloksdiametern beskriver spännklockroppen, inte en universell maximal arbetsstycksdiameter. Käktyp, monteringsposition, spännområde och tillåten varvtal avgör vilka blanketter den kan hålla. Royal Products’ CNC-spännklockdokumentation behandlar spindelmontering och dragröranslutning som maskinspecifika gränssnitt. [2]
Ett kort blankett med större diameter än stangkapaciteten kan istället lastas in framifrån. Det förändrar frågan till käkens ingrepp, rotationsfrihetsutrymme och tillgänglighet för bearbetning. Det innebär inte automatiskt att blanketten är godkänd, och det påverkar materialhanteringen samt produktionsvägen.
Vridlängd, Z-rörelse och centrumavstånd är inte utbytbara
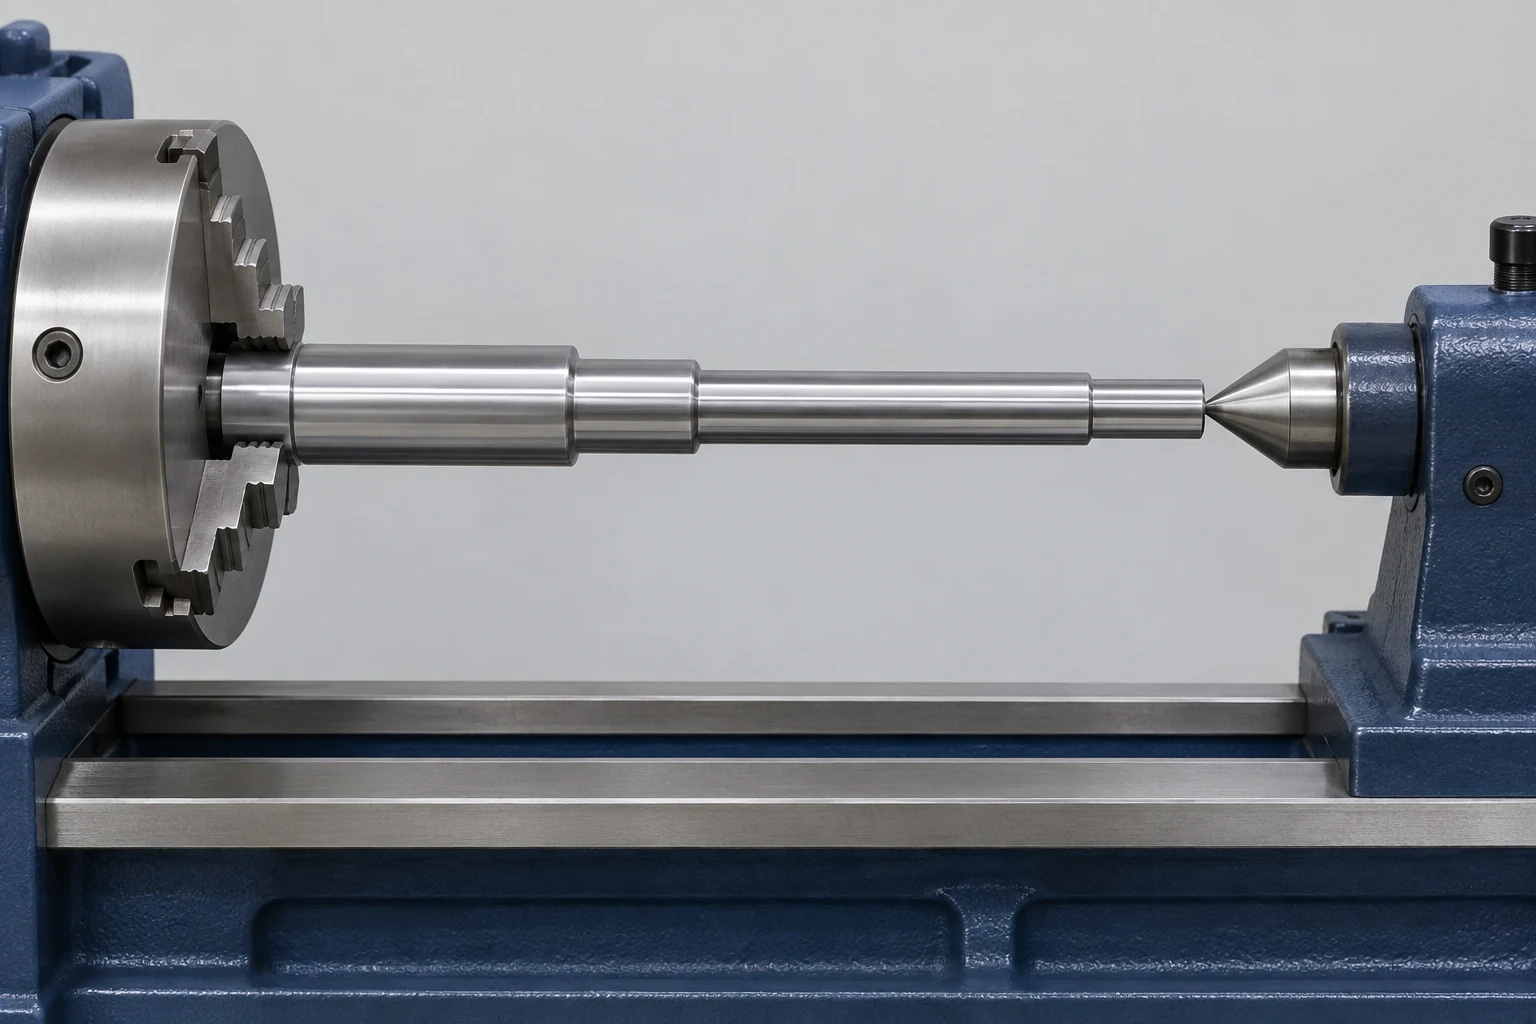
Z-rörelse är axelns tillgängliga slaglängd. Maximal vridlängd är tillverkarens angivna bearbetningslängd under dess specificerade anordning. Avstånd mellan centrum är en separat avståndsmått för den angivna centrumanordningen. TM6-tabellen visar tre olika värden av ett bra skäl.
Rita upp den installerade spännklockans framsida, spännlängden, exponerad blanka, verktygsinfart och svansstockens position på samma axiala layout. Djupa käkar och framträdande fästen kan ta upp arbetsutrymme. En centralsupporterad ände kan också kräva en senare operation för att slutföra centrumhålet eller en oåtkomlig yta. Det finns ingen universell subtraktion från Z-rörelse som täcker alla monteringsuppsättningar.
När axeln passar, utvärdera dess obegränsade spännvidd och bearbetningsbelastningar. Artikeln om varför smala axlar böjer sig förklarar stöd- och styvhetsproblemet, vilket en längdspecifikation inte kan besvara.
Läs av hastighet, effekt och extra axlar mot funktionerna
Maximal spindelvarvtal är en gräns, inte en rekommendation för skärgeschwindighet. Stora diametrar uppnår en given ytgeschwindighet vid färre varv än små diametrar. Kontrollera det tillgängliga vridmomentet vid avsedda rpm och skilj mellan kontinuerlig effekt och en tidsbegränsad klassning. Hurcos TM-serie-datablad, till exempel, anger 30-minuters- och kontinuerliga spindelklassningar separat. Överför inte dessa klassningar mellan modellrevisioner. [1]
Ytterligare axlar svarar på funktionsspecifika frågor:
- Livverktyg roterar ett verktyg för lämpliga borr- eller fräsoperationer.
- C-axelstyrning positionerar arbetsstycket vinkulärt och, när den stöds, koordinerar denna rotation med linjär rörelse.
- En Y-axel lägger till linjär rörelse bort från spindelns centrumlinje. Den är inte obligatorisk för varje plan eller förskjuten funktion: vissa banor använder X–C-interpolering.
- En subspindel kan ta emot delen för bearbetning på dess andra ände, förutsatt att ett lämpligt överföringsgrepp och verktygsåtkomst finns.
Haas dokumenterar C-axelinterpolering och delöverföring i sin Lathe Operator’s Manual. Detta är konfigurationsberoende funktioner, inte egenskaper hos varje CNC-svarv. [3] Om sekundära funktioner istället kommer att bearbetas på ett fräsverk, utvärdera den uppsättningen med hjälp av den separata VMC-specifikationsguiden.
Visa tre tomma fält utan att överskrida tabellen
Använd TM6-värdena ovan för denna hypotetiska screeningövning. Råmaterialmåtten är undervisningsantaganden, inte färdiga kunddelar. Varje resultat identifierar antingen en tydlig missmatchning eller nästa fråga angående uppsättningen.
| Antaget råmaterial och bearbetningsväg | Initialt resultat | Nästa beslut |
|---|---|---|
| 50 mm rund stav, genomstavsförsörjning | Överskrider den angivna 45 mm stavkapaciteten | Välj en annan försörjningskompatibel konfiguration eller utvärdera skivformade råmaterial som lastas in framifrån |
| 300 mm diameter × 30 mm skiva, lastad framifrån | Under 316 mm svarvdiameter; över 240 mm tvärsledesvängning | Kontrollera var skivan sitter i förhållande till tvärsleden, samt käkutskjutning och hela verktygsbanan |
| 25 mm diameter × 320 mm axelråmaterial | Endast nominella mått utesluter det inte | Markera utrymme för grepp och stöd; verifiera skärverktygets räckvidd och axelstyvhet |
Skivan visar varför att endast välja den minsta angivna diametern också är missvisande: tvärsledens gräns är avgörande där denna struktur och den roterande delen upptar samma axiala region. En omgivningsritning eller en uppsättningsmodell måste klargöra detta förhållande.
För en specifik del markera lastvägen, greppytor, nödvändiga snitt och olösta frihetsutrymmen på ritningen. Ta med denna information till VETCNC’s CNC-svarvtjänst-granskning så att diskussionen startar med en faktisk tillverkningsväg.
Vanliga frågor
Kan en svarv svarva en del som är lika stor som dess sväng?
Endast om skärutrymmet och hela uppsättningen också tillåter det. Sväng avser rotationsfrihet vid en angiven plats. Verktygshållare, käkar och tornrörelse kan ålägga en mindre användbar diameter.
Begränsar stavgången den färdiga delens diameter?
Det begränsar genomstående stångvägen. Ett bredare kort blank kan lastas framifrån i lämplig spännanordning. Den vägen kräver fortfarande en oberoende greppfunktion, frihetsutrymme och granskning av skärningen.
Betyder en 12-ställningsrevolver 12 roterande verktyg?
Nej. Antalet ställningar beskriver verktygspositioner; det anger inte om dessa positioner stödjer drivna verktyg. Kontrollera revolvertypen, möjligheten till roterande verktyg samt hållarna i den installerade konfigurationen.
Kan maskinens positionsnoggrannhet användas som ett deltoleransvärde?
Nej. Positions-noggrannhet är en maskinprestationsparameter under angivna provvillkor. Slutliga mått beror också på monteringen, arbetsstycket, verktygen, termiskt beteende och mätmetod. Ritningen kräver fortfarande sina egna toleranser och acceptansplan.
Tekniska källor
- Hurco, TM6-produktspecifikationer, Köper du en CNC-svarv? Här är vad du behöver veta och överväga, och TM-seriens produktblad C000-B-T497. Numeriska urvalsvärden hämtas från TM6-webbtabellen, kontrollerad den 27 september 2026; produktbladets TM6i-värden används inte som ersättning för TM6-värdena.
- Royal Products, Royal CNC-kolletspännare: spindelmontering, dragröranslutning och spänngeometri.
- Haas Automation, Svarvoperatörens handbok, kapitel 13, avsnitt 13.2 C-axel och 13.3 dubbelspindel. Maskinspecifika kommandon och prestationer ligger utanför denna artikels omfattning.



