Tässä artikkelissa
CNC-sorvauskoneen tekniset tiedot kuvaavat useita eri rajoituksia: mitä voi kulkea läpi kärkikannattimen, mitä voi pyöriä työkentällä ja mitä työkalut voivat saavuttaa. Aloita raakapalasta ja lataustavasta, tarkista sitten työstöhalkaisija, työpituus ja toissijaiset ominaisuudet. Osan, joka täyttää yhden rajoituksen, voi silti hylätä toisen rajoituksen takia.
Pyörähdysalue ja sorvaushalkaisija kuvaavat eri tiloja.
Pyörähdysalue kuvaa pyörähdysvapaata tilaa ilmoitetussa sijainnissa, esimerkiksi vuotaimen yläpuolella tai poikkipyykän yläpuolella. Suurin sorvaushalkaisija kuvaa työstötilaa valmistajan määrittelemän työkalujärjestelyn kanssa. Se voi olla pienempi kuin pyörähdysalue. Kiekko voi pyöriä koskematta vuotaimeen, mutta työkalukannattimen saattaa jäädä liian vähän tilaa sen reunan saavuttamiseen.
Alla olevat arvot on otettu Hurcon TM6-tuotteen teknisistä tiedoista, jotka tarkistettiin 27. syyskuuta 2026. Ne havainnollistavat, kuinka yhden mallin pöytätaulukkoa luetaan; ne eivät ole VETCNC-koneiden kapasiteetteja.
| TM6-tekniset tiedot | Julkaistu mittayksikköarvo | Mitä sillä auttaa tarkistamaan |
|---|---|---|
| Heilahdus sängyn yläpuolella | 405 mm | Vapaa tila sängyn yläpuolella |
| Heilahdus poikkitukisivulla | 240 mm | Vapaa tila poikkitukisivun alapuolella |
| Suurin sorvaus halkaisija | 316 mm | Määritelty työstöalue |
| Suurin sauvakapasiteetti | 45 mm | Sauvan läpikuormausraja |
| Suurin sorvauspituus | 340 mm | Määritelty aksiaalinen koneistusalue |
| Z-akselin matka | 356 mm | Akselin iskunpituus |
| Keskipisteiden välimatka | 402.5 mm | Määritelty keskipisteestä keskipisteeseen mitattu etäisyys |
Nämä rajoitukset koskevat eri sijainteja ja asetelmia. Älä yhdistä suurinta halkaisijaa ja pisintä etäisyyttä hyväksytyksi sylinterimäiseksi työkappaleen kappalealueeksi. Täydellinen asetus sisältää raakatyökappaleen, pyörivät kiinnityshampaat, työkalutornin ja kaikki suunniteltujen sorvausoperaatioiden suorittamiseen käytettävät työkalut. Hurcon latteiden terminologian opas huomauttaa myös, että pidennetyt työkalut voivat pienentää käytettävissä olevaa leikkausalueetta. [1]
Tangon kapasiteetti ei ole kiinnitinläpimitta
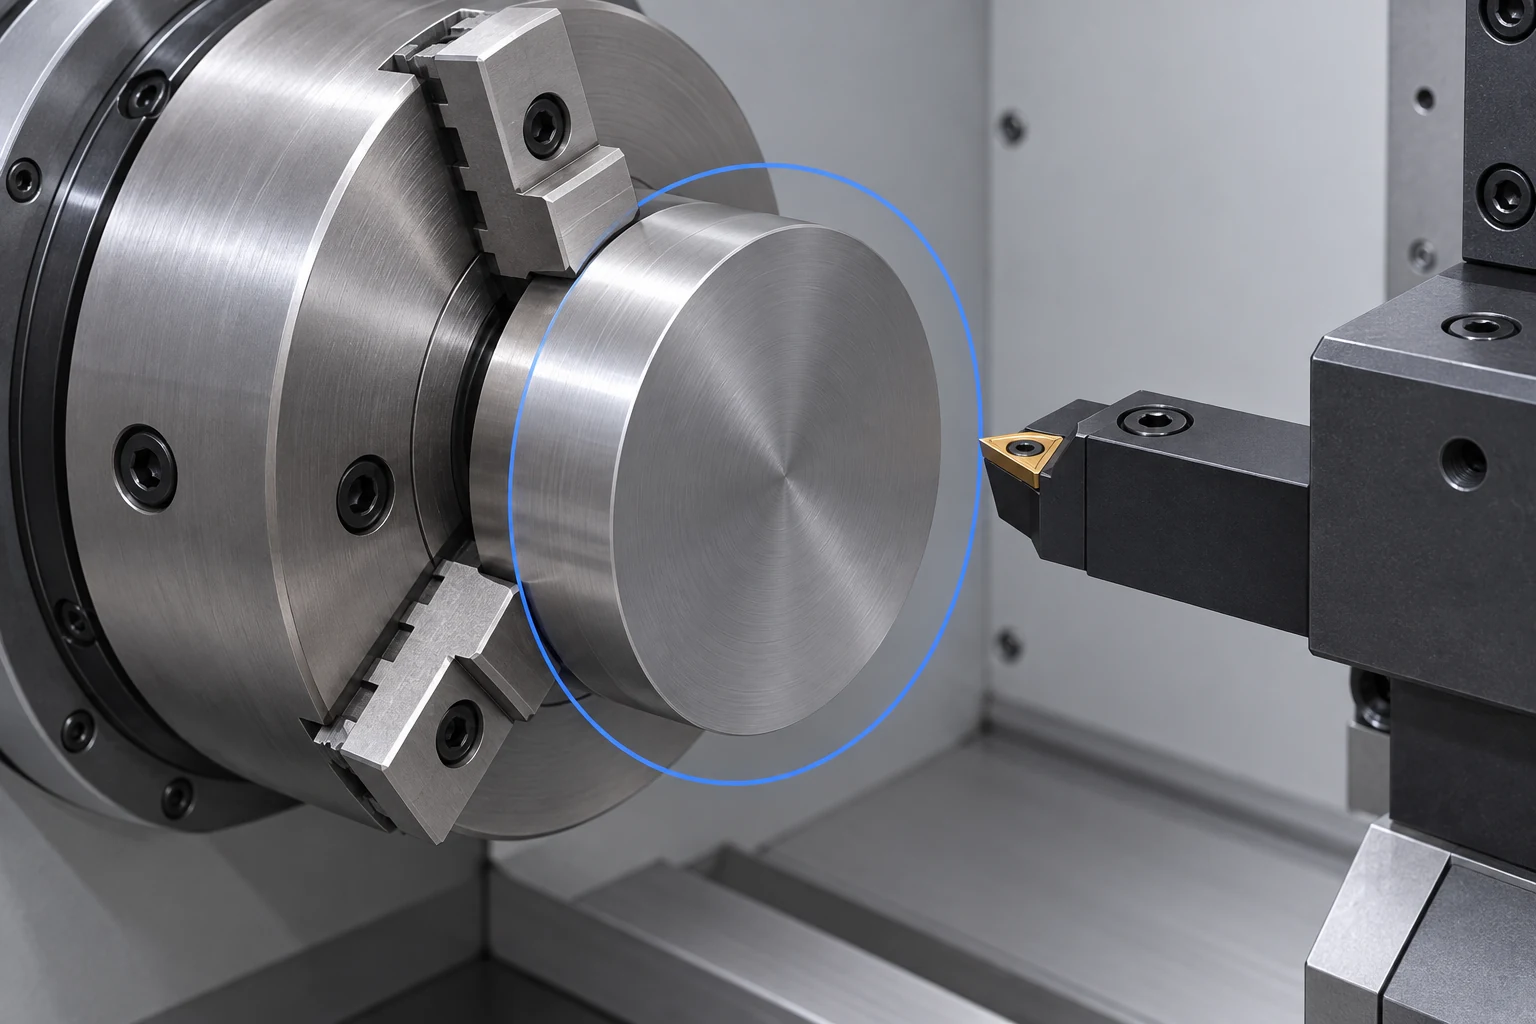
Tangon syöttöön tarkoitetun osan tapauksessa vertaa tulevan raaka-aineläpimitan käytettävissä olevaan läpikuuluvaan tangon kapasiteettiin. Valittu raaka-aine ei sovi, vaikka valmiin osan 40 mm läpimitta olisi sopiva, jos raaka-aine on liian suuri asennetun järjestelmän läpi syöttämiseen. Reitti sisältää pyöriväakselin, vetoputken, työkappaleen kiinnityksen ja mahdollisen putkikoriste- tai tangonsyöttölaitteen; pelkkä pyöriväakselin reiän halkaisija ei määritä koko läpikuuluvaan reittiin.
Kiinnitinläpimitta kuvaa kiinnittimen runkoa, ei yleistä maksimityökappaleen läpimittaa. Kiinnitysleuan tyyppi, kiinnityspaikka, kiinnitysaluetta ja sallittua pyörimisnopeutta määrittävät, mitkä raaka-ainepalat kiinnitin voi pitää. Royal Productsin CNC kolletti-kiinnitinasiakirjat käsittelevät pyöriväakselin kiinnitystä ja vetoputken liitosta konekohtaisina rajapintoina. [2]
Lyhyempi raaka-ainepala, jonka läpimitta ylittää tangon kapasiteetin, voidaan sen sijaan ladata etupuolelta. Tämä muuttaa kysymyksen leuan kiinnitykseen, pyörivään tilaan ja työkalun pääsyyn. Se ei kuitenkaan tee raaka-ainepalasta automaattisesti hyväksyttävää, eikä se muuta materiaalin käsittelyä ja tuotantoreittiä.
Sorvauspituus, Z-akselin matka ja keskusten välimatka eivät ole vaihdettavissa keskenään
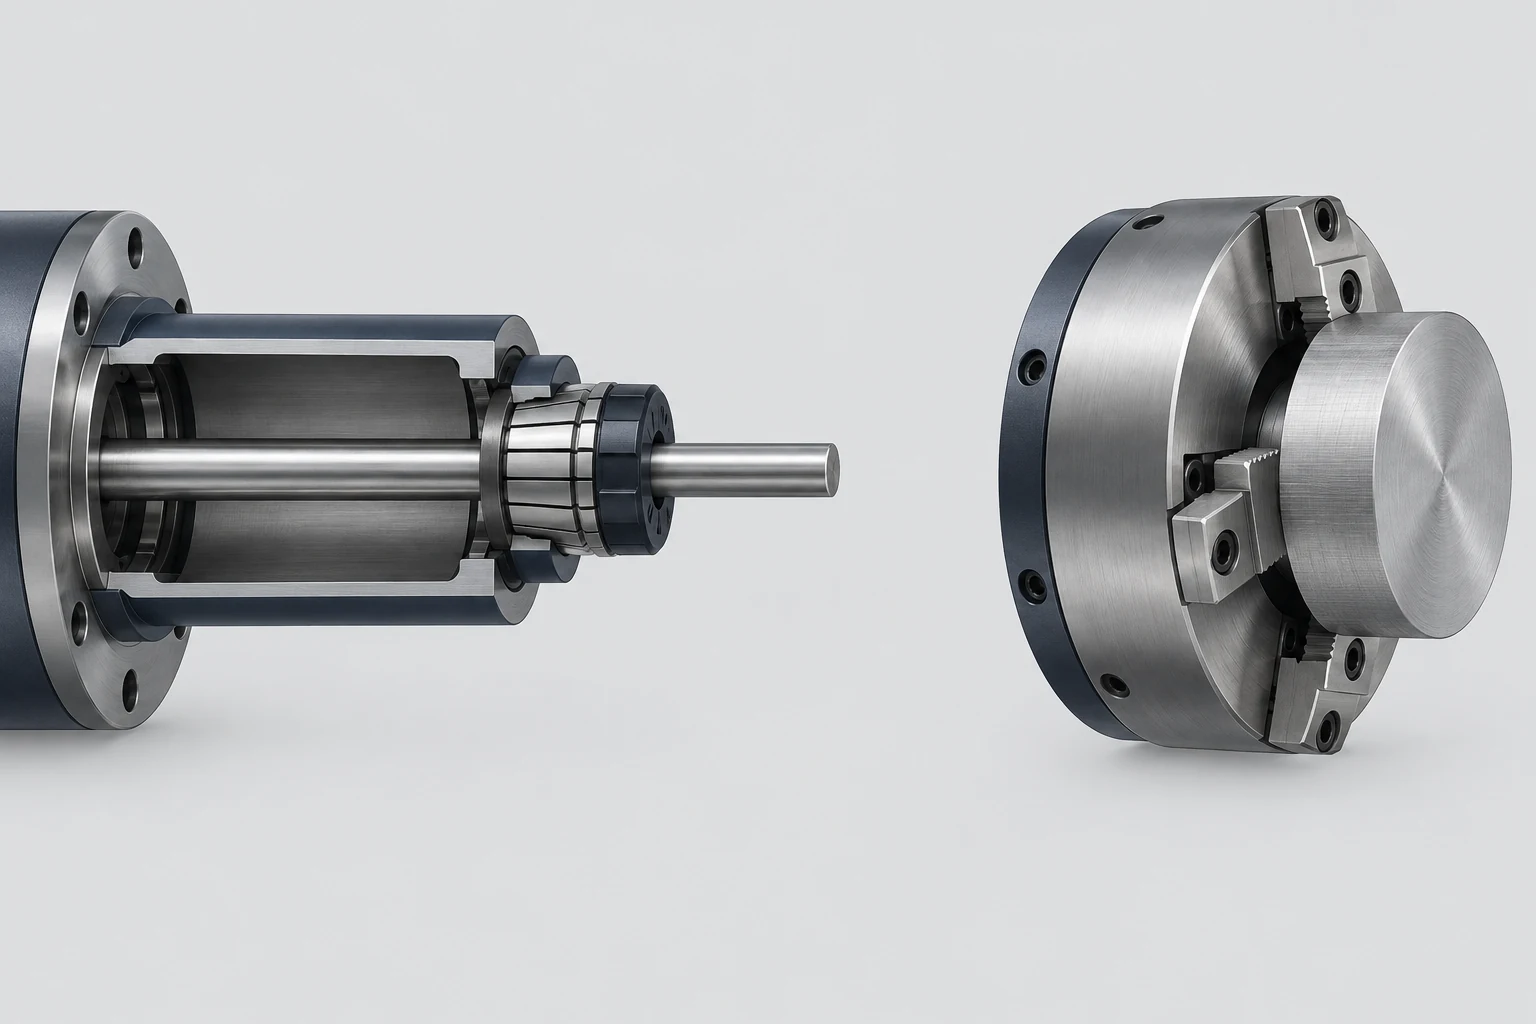
Z-akselin matka on akselin saatavilla oleva siirtymämatka. Maksimisorvauspituus on valmistajan ilmoittama koneistuspituus sen määritellyssä järjestelyssä. Keskusten välimatka on erillinen mittasuure keskusten määritellylle sijoittelulle. TM6-taulukko listaa kolme eri arvoa perustellusta syystä.
Piirrä asennetun kiinnittimen etupinta, kiinnityspituus, ulottuva raaka-aine, työkalun lähestymissuunta ja työntäimen sijainti samalle aksiaaliselle asettelulle. Syvät kiinnitysleuat ja ulottuvat pitimet voivat kuluttaa työtilaa. Keskituetun pään käsittelyyn saattaa myös vaadita myöhempää operaatiota keskusreiän viimeistelyyn tai pääsyn estävän pinnan käsittelyyn. Ei ole yleispätevää Z-akselin matkan vähentämistä, joka ratkaisisi kaikki asennukset.
Kun akseli sopii, arvioi sen tuettu etäisyys ja työstökuormat. Artikkeli miksi kevyet akselit taipuvat selittää tuen ja jäykkyyden ongelman, johon pituusmäärittely ei anna vastausta.
Tarkista nopeus, teho ja lisäakselit ominaisuuksien perusteella.
Pääakselin enimmäispyöräytysnopeus on yläraja, ei leikkausnopeussuositus. Suuret halkaisijat saavuttavat annetun pintanopeuden pienemmillä kierroksilla kuin pienet halkaisijat. Tarkista käytettävissä oleva vääntömomentti tarkoitetulla rpm-arvolla ja erota jatkuvan tehon anto ajallisesti rajoitetusta tehonannosta. Esimerkiksi Hurcon TM-sarjan tuotekortissa 30-minuutin ja jatkuvan pääakselin tehonannot on merkitty erikseen. Älä siirrä näitä tehonantoja eri malliversioitten välillä. [1]
Lisäakselit vastaavat ominaisuuskysymyksiin:
- Toimiva työkalukäyttö pyörittää työkalua soveltuvien poraus- tai jyrsintäoperaatioiden suorittamiseksi.
- C-akselin ohjaus sijoittaa työkappaleen kulma-asentoon ja koordinoi sitä lineaarisella liikkeellä, kun tätä tuetaan.
- Y-akseli lisää lineaariliikettä pyörähdysakselin keskiviivasta poispäin. Se ei ole pakollinen jokaiselle tasaiselle tai poikkeavalle ominaisuudelle: jotkin radat käyttävät X–C-interpolointia.
- Aputorni voi ottaa osan käsittelyä varten toiselle pinnalle, mikäli sopiva siirtokampa ja työkalukäyttömahdollisuus ovat olemassa.
Haas dokumentoi C-akselin interpoloinnin ja osien siirron sorvauskoneen käyttöoppaassaan. Nämä ovat konfiguraatiosta riippuvia toimintoja, eivätkä ne ole kaikkien CNC-sorvien ominaisuuksia. [3] Jos toissijaiset ominaisuudet siirtyvät jyrsinkoneelle, arvioi kyseistä asetelmaa erillisen VMC-specifikaatio-opasteen avulla.
Suorita kolmen raakapalan tarkistus ilman pöydän ylittävää lukemista.
Käytä tässä hypoteettisessa suodatusharjoituksessa yllä olevia TM6-arvoja. Jokainen tulos osoittaa joko selvän vastaamattomuuden tai seuraavan asennuskysymyksen.
| Oletettu raakapala ja käsittelyreitti | Alkuperäinen tulos | Seuraava päätös |
|---|---|---|
| 50 mm pyöreä sauva, sauvasyöttö läpi koneen | Ylittää listatun 45 mm sauvakapasiteetin | Valitse toinen sauvasyöttöön kykenevä konfiguraatio tai arvioi etupuolelta ladattavia leikattuja valukappaleita |
| 300 mm halkaisija × 30 mm kiekko, ladattu etupuolelta | Alle 316 mm sorvaushalkaisija; yli 240 mm poikkitukipään heilahdusalue | Tarkista, missä kiekko sijaitsee suhteessa poikkitukipäähän sekä kiinnitysraajojen ulkonevuus ja koko työkalurata |
| 25 mm halkaisija × 320 mm akselivalukappale | Nimellismitat yksinään eivät sulje mahdollisuutta pois | Suunnittele kiinnitys- ja tukitila; varmista leikkuun ulottuvuus ja akselin jäykkyys |
Levy havainnollistaa, miksi pienimmän ilmoitetun halkaisijan valinta on myös harhaanjohtavaa: poikkitukin rajoitus on ratkaiseva siellä, missä rakenne ja pyörivä osa ovat samalla aksiaalisella alueella. Verkkopiirros tai asennusmalli on määritettävä tämä suhde.
Latausreitti, kiinnityspinnat ja vaaditut leikkaukset yhdistävät eritelmätaulukon todelliseen CNC-sorvaus-asetukseen. Työkappale voi läpäistä alustan kokosuodatuksen, vaikka sille tarvittaisiinkin eri kiinnitystapa, tuentajärjestelmä tai työkalun lähestymistapa.
UKK
Voiko sorvi koota osaa, jonka halkaisija on yhtä suuri kuin sen pyörähdysalue??
Vain jos leikkuuverkko ja kokonaisasennus mahdollistavat sen myös. Pyörähdysalue viittaa pyörähdysvapauteen ilmoitetussa sijainnissa. Työkalupidintä, kiinnityskampaat ja työkalutornin liike voivat rajoittaa käytettävissä olevaa halkaisijaa pienemmäksi.
Rajoittaako sauvakapasiteetti valmiin osan halkaisijaa?
Se rajoittaa läpikuuluvaan sauvareittiin. Laajempi lyhyt puolivalmisosa voidaan ladata etupuolelta sopivaan työkappaleenpidattimeen. Tämä reitti edellyttää edelleen itsenäistä kiinnitystä, välistöjen tarkastusta ja leikkuutarkastusta.
Tarkoittaako 12-asentoinen työkalutorni 12 toimivaa työkalua?
Työkaluasentojen lukumäärä kuvaa työkaluasentoja; se ei määritä, tukevatko kyseiset asennot pyörivää työkalua. Tarkista turrentin tyyppi, pyörivän työkalun mahdollisuus ja pidikkeet asennetussa konfiguraatiossa.
Voiko koneen sijoitustarkkuutta käyttää osan toleranssina?
Ei. Sijoitustarkkuus on koneen suorituskyvyn ominaisuus annettujen testiehtojen mukaisesti. Valmiit mitat riippuvat myös asennuksesta, työkappaleesta, työkaluista, lämpökäyttäytymisestä ja mittausmenetelmästä. Piirustukseen tarvitaan edelleen omat toleranssit ja hyväksyntäsuunnitelma.
Tekniset lähteet
- Hurco, TM6 tuotespesifikaatiot, Ostettaessa CNC-sorvia? Tässä on tietoa ja huomioitavaa ja TM-sarjan tuote-esite C000-B-T497. Numeeriset valintakriteerit perustuvat TM6 verkkotaulukkoon, joka tarkistettiin syyskuussa 27, 2026; tuote-esitteessä annettuja TM6i-arvoja ei korvata TM6-arvoilla.
- Royal Products, Royal CNC-kiinnityspidikkeet: pyöriväakselin kiinnitys, vetoputken liitos ja työkappaleen kiinnitysgeometria.
- Haas Automation, Sorvinkäyttäjän opas, luku 13, kohdat 13.2 C-akseli ja 13.3 Kaksoispyöriväakseli. Konekohtaiset komennot ja arvot eivät kuulu tämän artikkelin soveltamisalaan.



