Op deze pagina
Een CNC draaimachine-specificatieblad beschrijft verschillende limieten: wat door de spindel kan passeren, wat in de werkruimte kan draaien en waar de gereedschappen bij kunnen. Begin met het grondmateriaal en de laadmethode, en controleer daarna de bewerkingsdiameter, de werkende lengte en secundaire kenmerken. Een onderdeel dat aan één limiet voldoet, kan nog steeds aan een andere limiet tegenvallen.
Draaicirkel en maximale draaidiameter beschrijven verschillende ruimten
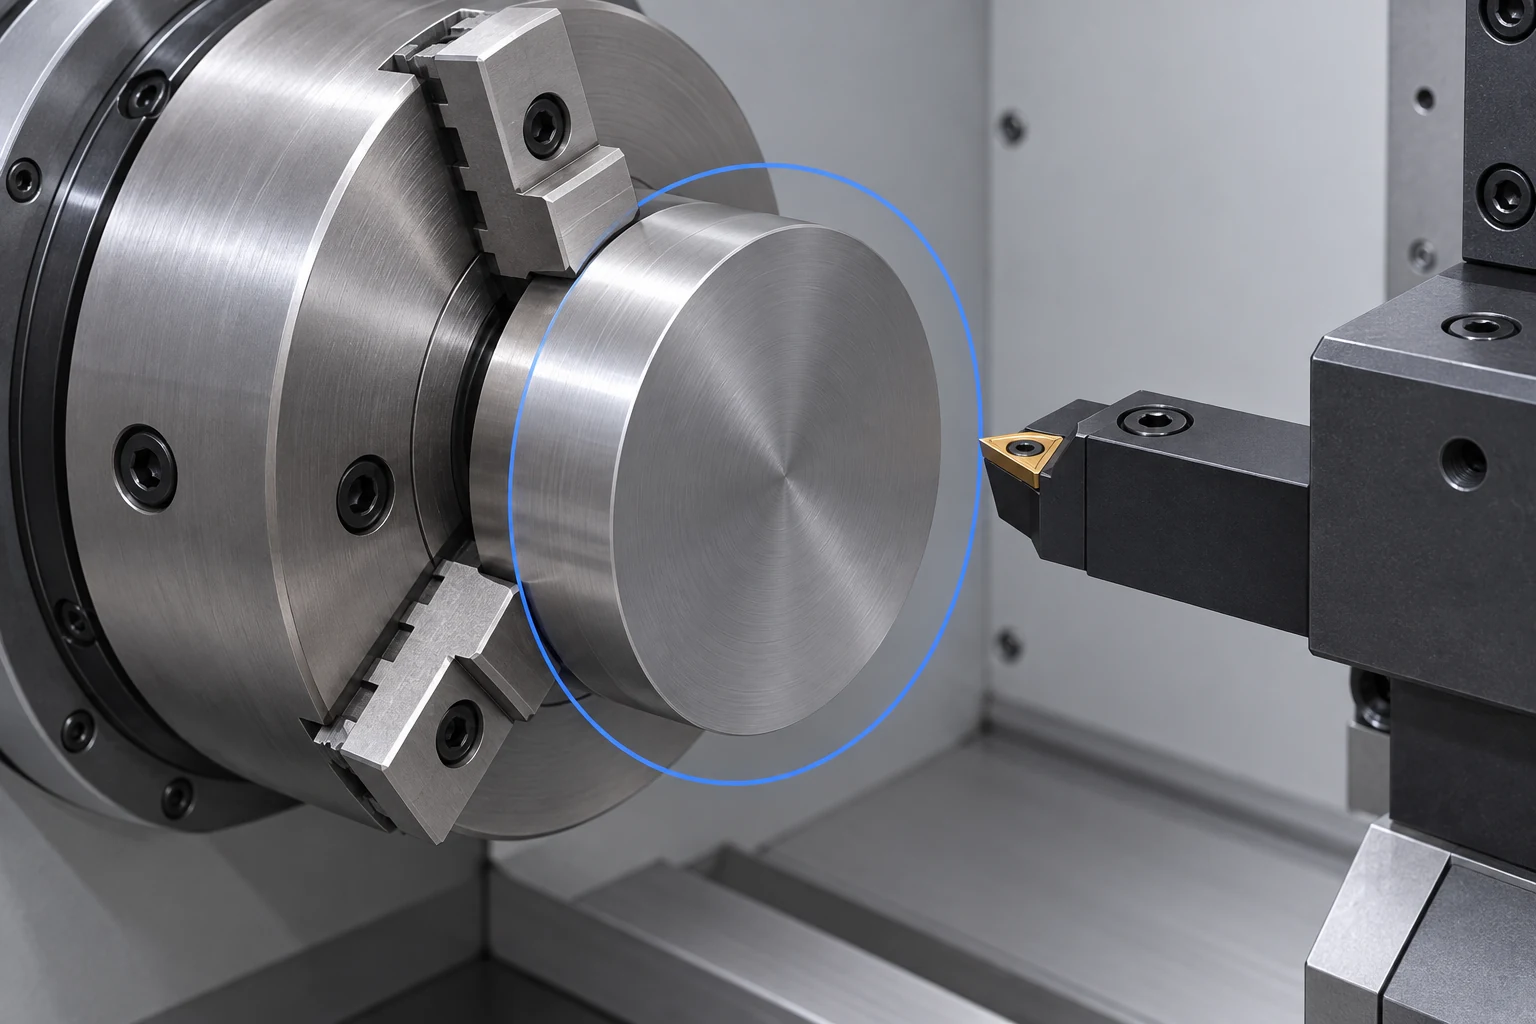
Draaicirkel beschrijft de rotatievrijheid op een aangegeven locatie, zoals boven het bed of boven de dwarsschuif. Maximale draaidiameter beschrijft de bewerkingsomvang met de door de fabrikant gespecificeerde gereedschapsopstelling. Deze kan kleiner zijn dan de draaicirkel. Een schijf kan draaien zonder het bed te raken, maar toch te weinig ruimte laten voor de gereedschapshouder om de rand te bereiken.
De onderstaande cijfers zijn afkomstig van de productspecificatiepagina van Hurco’s TM6, gecontroleerd op 27 september 2026. Ze illustreren hoe u de tabel van één model moet lezen; ze zijn geen VETCNC machinecapaciteiten.
| TM6-specificatie | Gepubliceerde metrische waarde | Waarop deze u helpt controleren |
|---|---|---|
| Draaicirkel boven het bed | 405 mm | Vrijheid boven het bed |
| Draaicirkel boven de dwarsschuif | 240 mm | Vrijheid op de plaats waar de dwarsschuif zich onder bevindt |
| Maximale draaidiameter | 316 mm | Gespecificeerde bewerkingsomvang |
| Maximale stafcapaciteit | 45 mm | Beperking voor het laden van staven door de spindel |
| Maximale draailengte | 340 mm | Gespecificeerd axiaal bewerkingsbereik |
| Z-as-reis | 356 mm | As-stroke |
| Afstand tussen de centra | 402.5 mm | Gespecificeerde afstand centrum-tot-centrum |
Deze limieten gelden op verschillende locaties en in verschillende configuraties. Combineer niet de grootste diameter en de langste afstand tot één goedgekeurde cilindrische werkruimte. Een volledige opstelling omvat het grondmateriaal, de roterende klemmen, de toren en elk gereedschap dat wordt gebruikt voor de geplande draaibewerkingen. De terminologiehandleiding voor draaimachines van Hurco merkt ook op dat uitgebreide gereedschapsopstellingen de bruikbare bewerkingsomvang kunnen verkleinen. [1]
Stafcapaciteit is niet gelijk aan de klemmaat
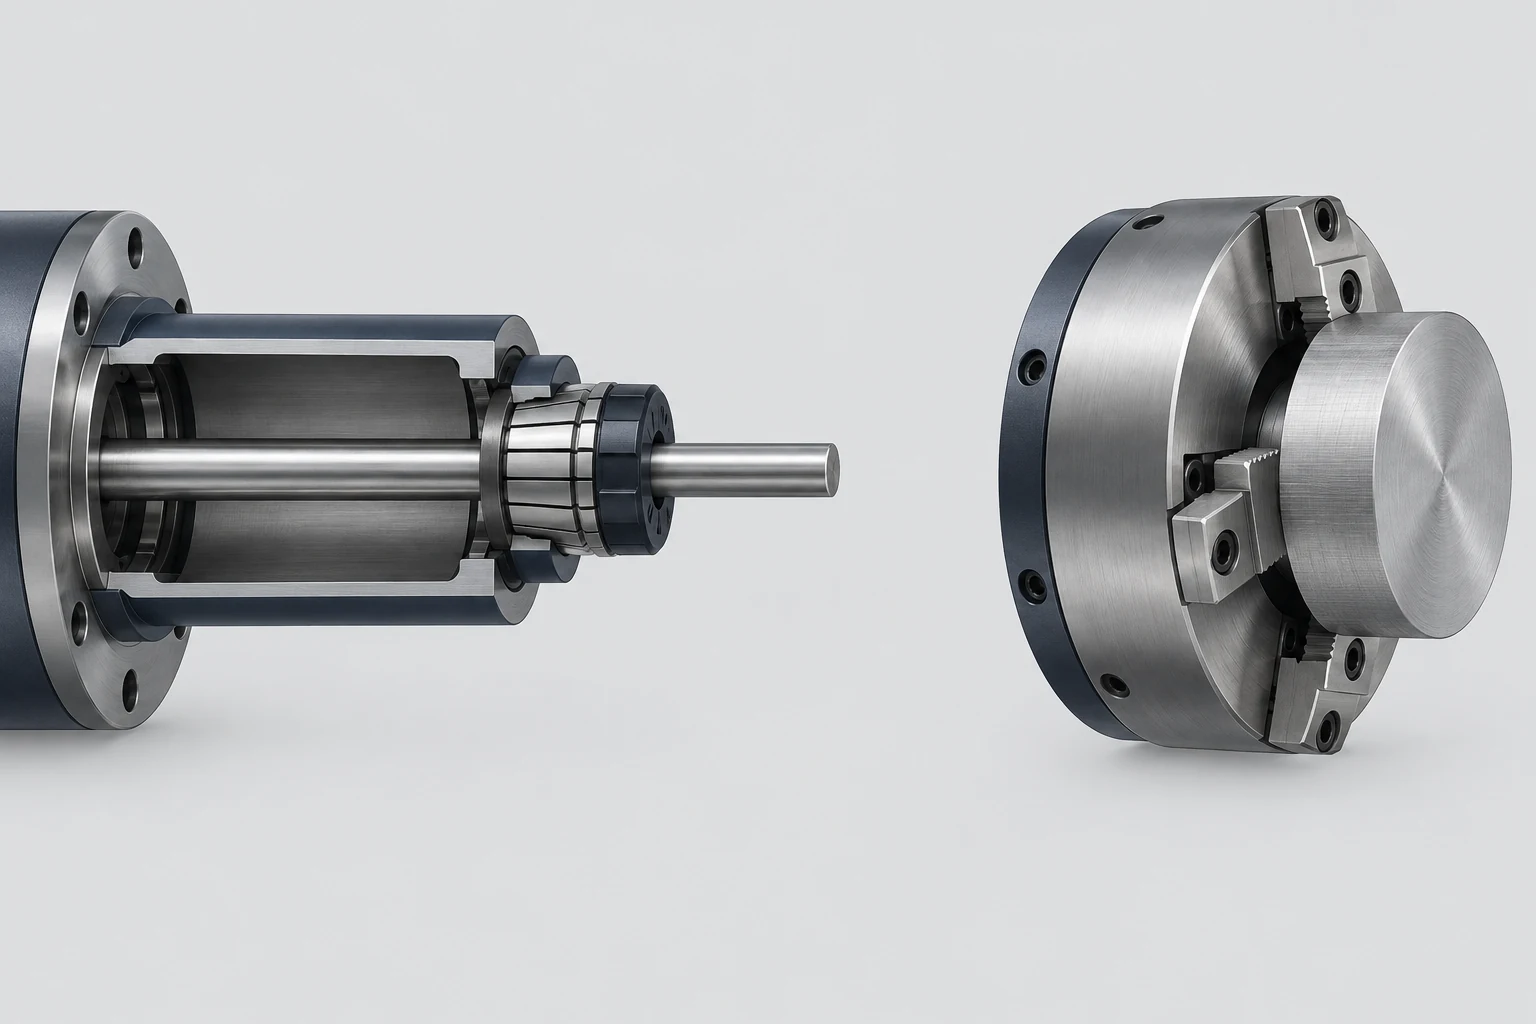
Voor een onderdeel dat via een staafvoeder wordt aangevoerd, vergelijk de binnengaande voorraaddiameter met de bruikbare doorvoercapaciteit voor staven. Een afgewerkte 40 mm-diameter helpt niet als de geselecteerde voorraad te groot is om door het geïnstalleerde systeem te worden gevoerd. Het doorvoerpad omvat de spindel, de trekbuiz, de werkstukopspanning en eventuele voering of staafvoeder; alleen de doorsnede van de spindelboor bepaalt niet de volledige doorgang.
De klemdiameter beschrijft het klomplichaam, niet een universele maximale werkstukdiameter. Het soort klemmen, de montagepositie, het klembereik en de toegestane draaisnelheid bepalen welke grondvormen ermee kunnen worden vastgezet. De CNC-klemhouderdocumentatie van Royal Products behandelt de spindelmontage en de verbinding met de trekbuiz als machine-specifieke interfaces. [2]
Een kort grondstuk met een grotere diameter dan de staafcapaciteit kan in plaats daarvan vanaf de voorkant worden geladen. Dat verandert de vraag in klemmen, rotatievrijheid en toegang voor het gereedschap. Het maakt het grondstuk daardoor niet automatisch geschikt, en het verandert de materiaalhantering en de productieroute.
Draai-lengte, Z-verplaatsing en afstand tussen de centra zijn niet uitwisselbaar.
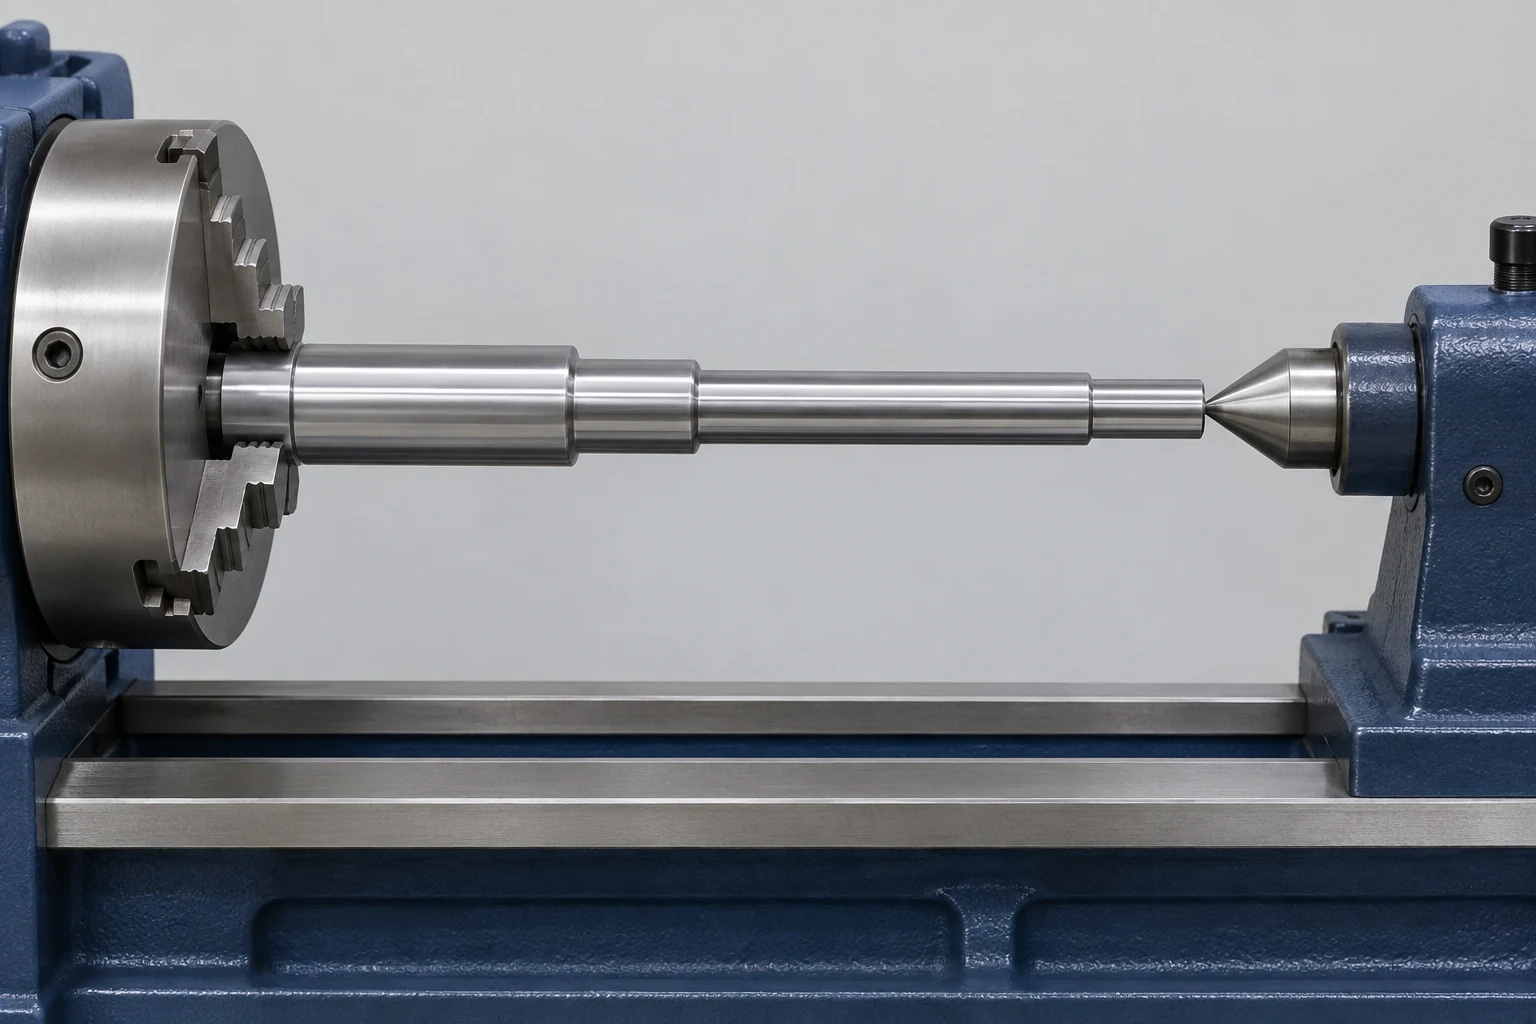
Z-verplaatsing is de beschikbare slag van deze as. Maximale draai-lengte is de door de fabrikant opgegeven bewerkingslengte bij de gespecificeerde opstelling. Afstand tussen de centra is een aparte afmeting voor de opgegeven centrumopstelling. De TM6-tabel vermeldt drie verschillende waarden, en terecht.
Maak een schets van het geïnstalleerde klompvlak, de klemlengte, de uitstekende voorraad, de gereedschapsaanloop en de positie van de staartsteun op dezelfde axiale lay-out. Diepe klemmen en uitstekende houders kunnen werkruimte innemen. Een aan beide uiteinden gesteunde as kan bovendien een latere bewerking vereisen om het centraalgat of een ontoegankelijk vlak af te maken. Er bestaat geen universele correctie op de Z-verplaatsing die elke opstelling oplost.
Zodra de as past, evalueer de ongesteunde overspanning en de snijbelastingen. Het artikel over waarom slanke assen buigen tijdens verspaning legt het probleem van ondersteuning en stijfheid uit — een probleem dat een lengte-aanduiding niet kan oplossen.
Lees de draaisnelheid, het vermogen en eventuele extra assen in relatie tot de functies.
Het maximale spindelsnelheid is een bovengrens, geen aanbeveling voor snijsnelheid. Bij grote diameters wordt een bepaalde oppervlaktesnelheid bereikt bij minder omwentelingen dan bij kleine diameters. Controleer het koppel dat beschikbaar is bij de beoogde rpm en onderscheid continu vermogen van een tijdelijke nominale waarde. Het Hurco TM-serie productblad, bijvoorbeeld, vermeldt afzonderlijk de 30-minuten- en de continue spindelnominale waarden. Neem deze nominale waarden niet over tussen verschillende modelherzieningen. [1]
Extra assen beantwoorden functievragen:
- Actieve gereedschapsvoorziening zorgt voor rotatie van een freesgereedschap voor geschikte boren- of freesbewerkingen.
- C-asbesturing positioneert het werkstuk hoekgewijs en coördineert, indien ondersteund, die rotatie met lineaire beweging.
- Een Y-as voegt lineaire beweging loodrecht op de spindelas toe. Deze is niet verplicht voor elke vlakke of uitgelichte functie: sommige baanverloopstrategieën gebruiken X–C-interpolatie.
- Een subspindel kan het onderdeel ontvangen voor bewerking aan de andere zijde, mits een geschikte overdraaggreep en gereedschapstoegang aanwezig zijn.
Haas documenteert C-asinterpolatie en onderdeeloverdracht in zijn Lathe Operator’s Manual. Dit zijn functies die afhankelijk zijn van de configuratie, geen standaardfuncties van elke CNC draaibank. [3] Indien secundaire functies worden overgebracht naar een freesbank, evalueer dan die opstelling met behulp van de aparte VMC-specificatiegids.
Controleer drie grondvormen zonder de tabel te veel te belasten
Gebruik de bovenstaande TM6-waarden voor deze hypothetische controleoefening. De afmetingen van de grondvorm zijn instructieve aannames, geen voltooide klantonderdelen. Elk resultaat geeft ofwel een duidelijke mismatch aan, ofwel de volgende vraag over de opstelling.
| Veronderstelde grondvorm en bewerkingsroute | Initieel resultaat | Volgende beslissing |
|---|---|---|
| 50 mm ronde staaf, doorvoeding via de staaf | Overschrijdt de vermelde 45 mm staafcapaciteit | Kies een andere doorvoercompatibele configuratie of evalueer gesneden grondvormen die vanaf de voorkant worden geladen |
| 300 mm diameter × 30 mm schijf, geladen vanaf de voorkant | Beneden de 316 mm draaidiameter; boven de 240 mm dwarsschuifswing | Controleer de positie van de schijf ten opzichte van de dwarsschuif, plus de uitsteeklengte van de klemmen en het volledige gereedschapsbaanverloop |
| 25 mm diameter × 320 mm asgrondvorm | Uitsluiting is niet mogelijk op basis van nominale afmetingen alleen | Plan ruimte voor greep en ondersteuning in; verifieer de bereikbaarheid van de snijbewerking en de stijfheid van de as |
De schijf laat zien waarom het kiezen van de kleinste vermelde diameter ook misleidend is: de grens van de dwarsschuif is bepalend wanneer die constructie en het roterende onderdeel dezelfde axiale regio innemen. Een omslagtekening of opspanmodel moet deze relatie vastleggen.
Markeer voor een specifiek onderdeel de laadroute, de opspanvlakken, de vereiste bewerkingen en de onopgeloste vrijspelingen op de tekening. Neem die informatie mee naar de VETCNC’s CNC draai-service-beoordeling, zodat het gesprek begint met een daadwerkelijke productieroute.
Veelgestelde vragen
Kan een draaibank een onderdeel bewerken met een diameter die even groot is als de swing?
Alleen als ook het snijomvanggebied en de volledige opspanning dit toestaan. Swing betreft de rotatievrijheid op een aangegeven locatie. Hulpmiddelen zoals gereedschapsdragers, spanklauwen en torenbeweging kunnen een kleiner bruikbare diameter opleggen.
Beperkt de stangcapaciteit de diameter van het afgewerkte onderdeel?
Ze beperkt de doorvoerroute voor stangen. Een breder, korter grondstuk kan via de voorkant worden ingeladen in geschikte werkstukopspanning. Ook deze route vereist nog steeds een onafhankelijke opspanning, vrijspelingstoetsing en snijanalyse.
Betekent een 12-positietoren automatisch 12 actieve gereedschappen?
Nee. Het aantal posities beschrijft slechts de gereedschapsplaatsen; het geeft niet aan of die posities ondersteuning bieden voor aangedreven gereedschappen. Controleer het torentype, de aanwezigheid van actieve gereedschappen en de gebruikte gereedschapsdragers in de geïnstalleerde configuratie.
Kan de positioneringsnauwkeurigheid van een machine worden gebruikt als tolerantie voor het onderdeel?
Nee. Positioneringsnauwkeurigheid is een kenmerk van de machinewerking onder aangegeven testomstandigheden. De uiteindelijke afmetingen hangen ook af van de opspanning, het werkstuk, de gereedschappen, thermisch gedrag en de meetmethode. De tekening moet daarom nog steeds haar eigen toleranties en acceptatieplan bevatten.
Technische bronnen
- Hurco, TM6-productspecificaties, Een CNC-draaibank kopen? Hier is wat u moet weten en overwegen, en TM-serie linecard C000-B-T497. Numerieke selectiewaarden zijn gebaseerd op de TM6-webtabel gecontroleerd op 27 september 2026; de TM6i-waarden uit de linecard vervangen niet de TM6-waarden.
- Royal Products, Royal CNC-kolfspanklauwen: asmontage, trekbuisaansluiting en werkstukopspangeometrie.
- Haas Automation, Gebruikershandleiding voor draaibanken, hoofdstuk 13, paragrafen 13.2 C-as en 13.3 dubbele as. Machinespecifieke commando’s en waarderingen vallen buiten de scope van dit artikel.



