Op deze pagina
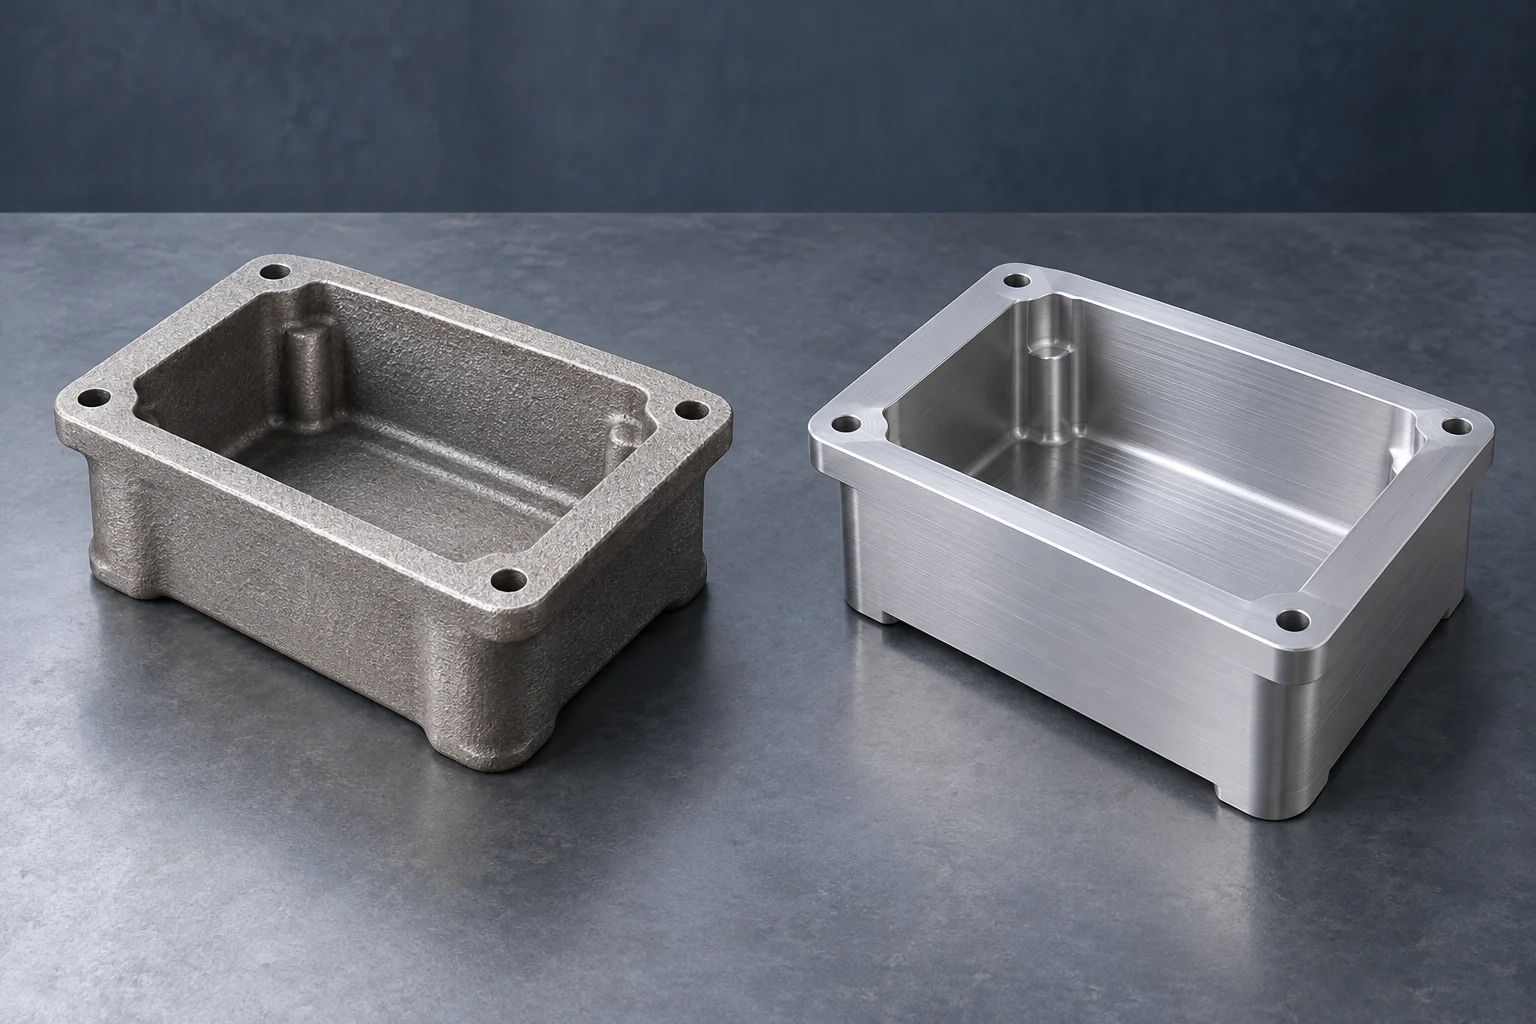
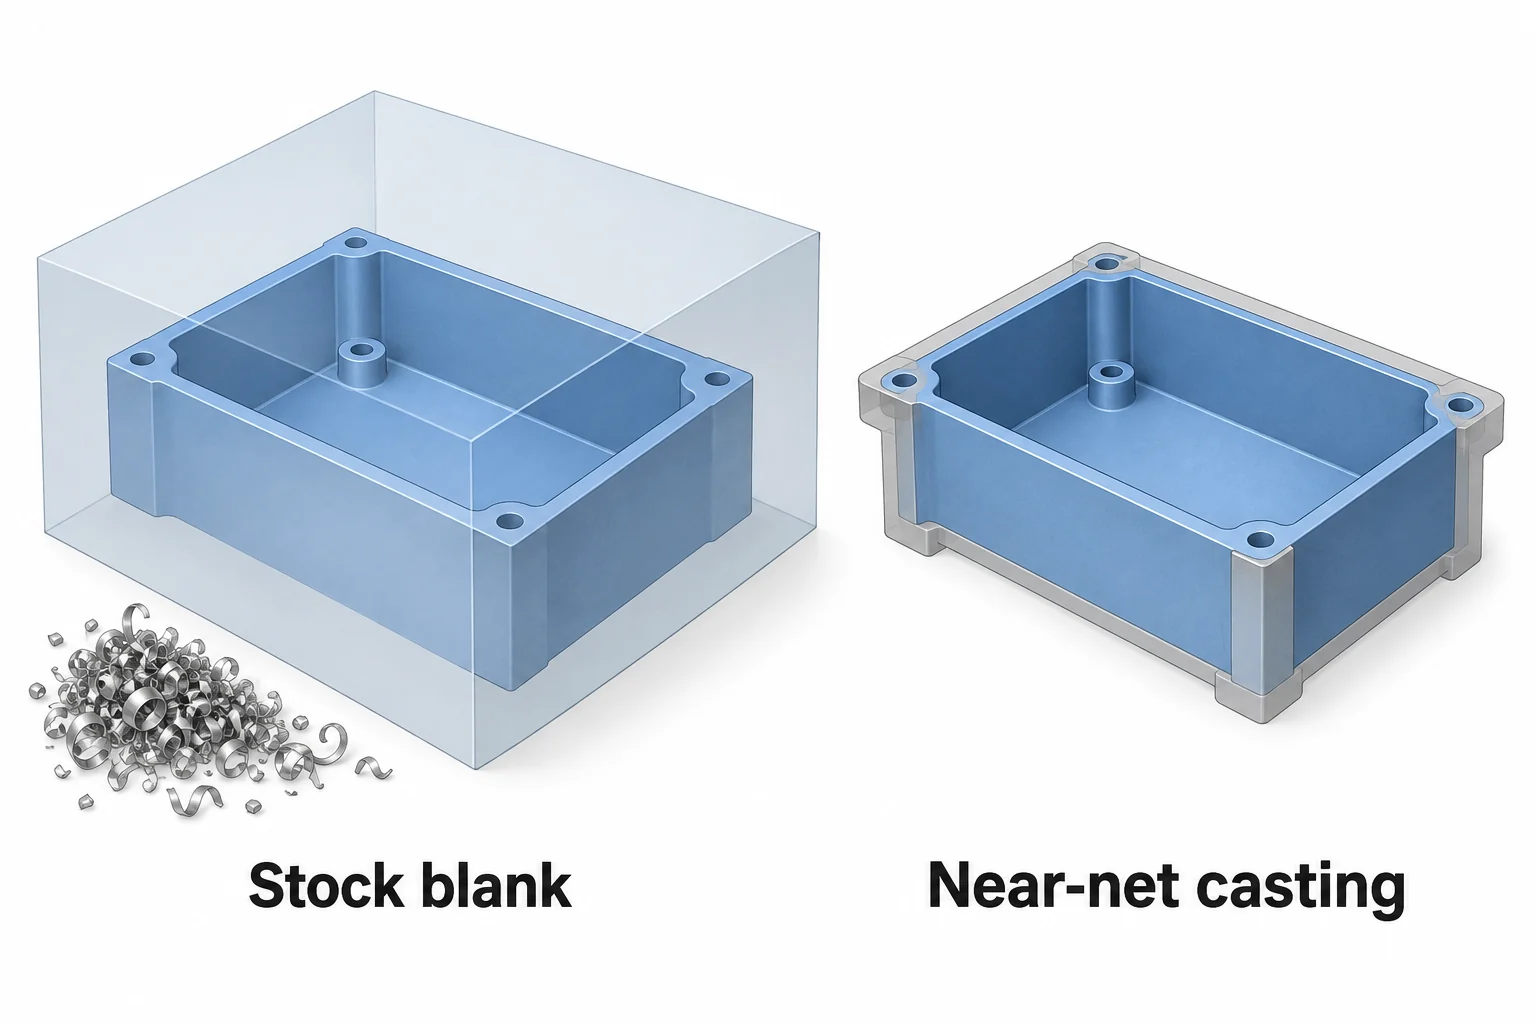
CNC-verspaning is een nuttige startoptie wanneer een metalen onderdeel beschikbaar voorraadmateriaal vereist, het ontwerp in beweging is of de vraag geen toegewezen gietgereedschap rechtvaardigt. Gieten wordt aantrekkelijk wanneer de vormgeving van het ruwstuk uitgebreide verspaning kan vermijden of geometrie kan realiseren die moeilijk te verspanen is. Veel onderdelen gebruiken beide methoden: het lichaam wordt gegoten en de interfaces die de assemblage beheersen, worden nadien verspaand.
De keuze hangt af van het specifieke gietproces, niet alleen van het woord ‘gieten’. Vergelijk routes die aan dezelfde functionele eisen voldoen, inclusief materiaaltoestand, afgewerkte afmetingen en inspectie. Een prijs voor een gietstuk en een prijs voor een afgewerkt verspaand onderdeel kunnen zeer verschillende werkzaamheden omvatten.
Welk gietproces vergelijkt u?
CNC-verspaning verwijdert materiaal van een ruwstuk met snijgereedschappen. Dat ruwstuk kan plaat, staaf of een gevormd gietstuk zijn. Bij gieten wordt metaal gevormd door het te laten stollen in een matrijs; gereedschap en productiestappen variëren sterk. [1]
| Gietroute | Hoe de vorm wordt gevormd | Wat verandert de vergelijking met CNC |
|---|---|---|
| Zandgieten | Een zandmatrijs vormt het buitenoppervlak; kerns kunnen interne ruimten vormen. | Matrijs-, kern- en nabewerkingswerk; gietvariatie en verspaningstoelaatbaarheid. |
| Investeringgieten | Een keramische schil omsluit een wegwerpmatrijs; de matrijs wordt verwijderd voordat het metaal wordt gegoten. | Matrijs- en schilvoorbereiding; complexe vormen en precisie-aansluitoppervlakken. |
| Hoogdruk-drukgeleid gieten | Vloeibaar metaal wordt onder hoge druk in een herbruikbare stalen matrijs geïnjecteerd. | Toegewezen matrijsinvestering, herhaalde productie, demontagevriendelijke geometrie en secundaire bewerking. |
Zand- en investeringsmatrijzen zijn wegwerp; een matrijs wordt hergebruikt. Investeringsmatrijzen kunnen ook worden geprint, dus een verspaande metalen matrijs is niet de enige optie. Geen van deze routes betekent dat elk oppervlak direct na het gieten klaar is voor assemblage. [1] [2] [3]
Geometrie: toegang voor de frees of verwijderbaarheid uit de matrijs
Een gefreesde uitsparing heeft ruimte nodig voor de freesbeitel om de bodem en wanden te bereiken. Een diepe, smalle holte of een omsloten gebogen doorgang vereist mogelijk een andere constructie- of productieroute. Meer machineassen maken het niet mogelijk dat een rechte beitel rechtstreeks door een massief dak heen beweegt.
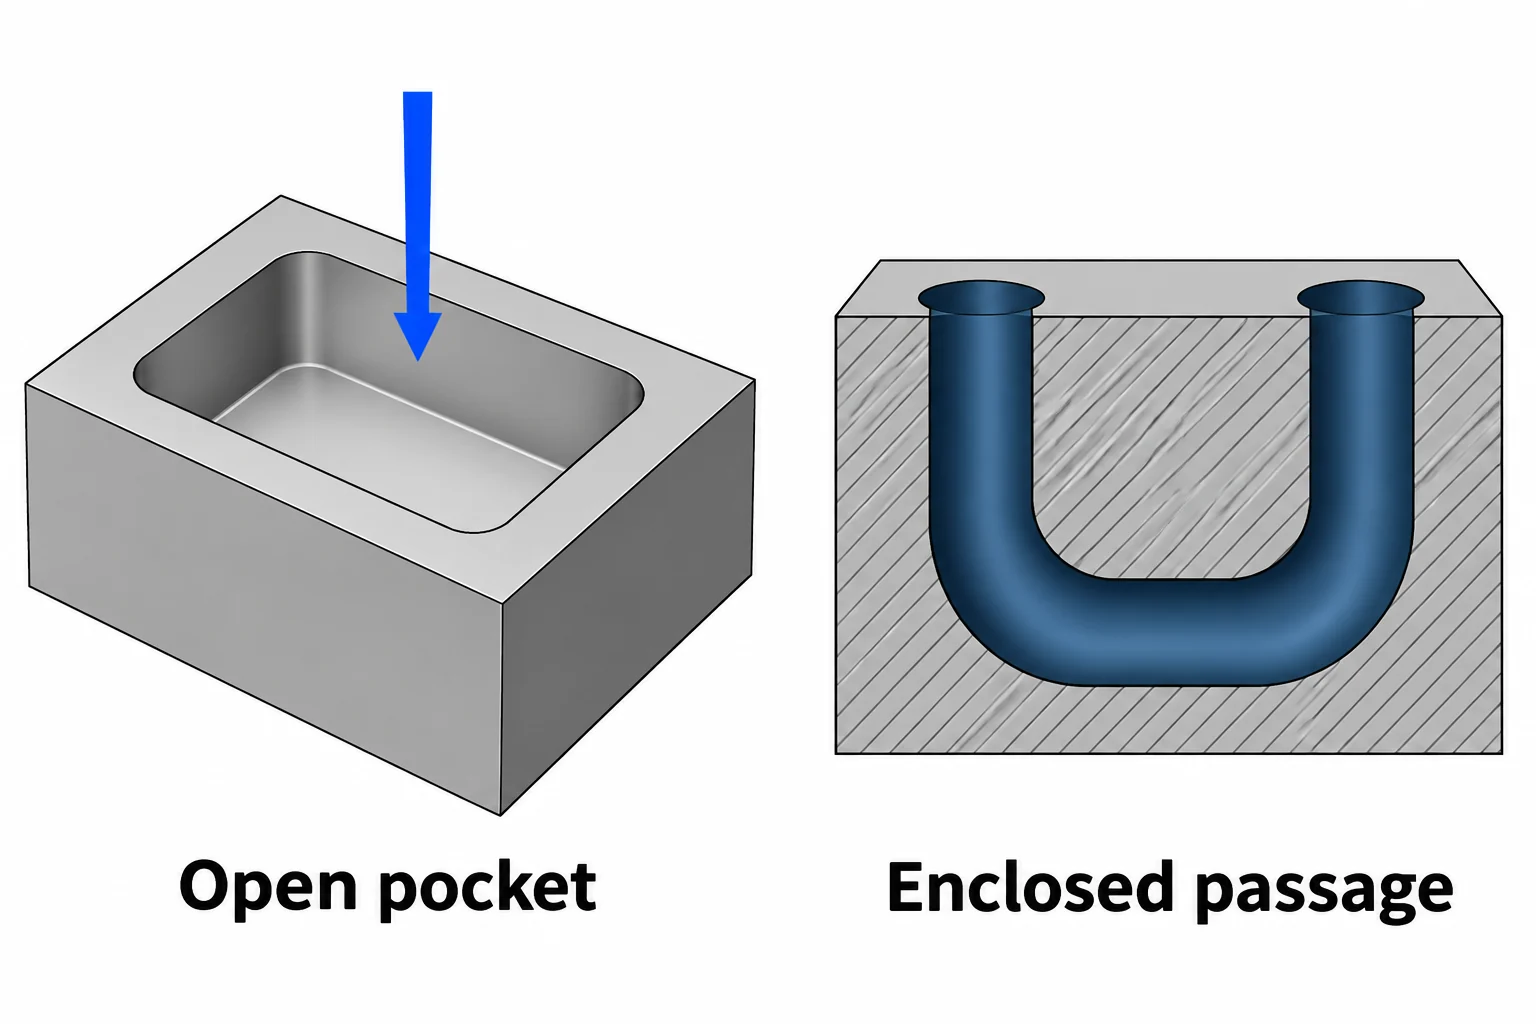
Gieten kan interne ruimtes vormen met behulp van kernmaterialen, maar de kern moet worden ondersteund en op een uitvoerbare manier verwijderd worden. De SFSA wijst erop dat ontoegankelijke holten de kernverwijdering moeilijk en duur kunnen maken. Gieten maakt daarom niet elke omsloten vorm praktisch. [4]
Hoogdrukspuitgieten voegt extra eisen aan de ontkoppeling toe. Uitloop (draft) is de conische afwijking die helpt bij het losmaken van het gietstuk uit de matrijs; de mate ervan hangt af van het oppervlak, de diepte en de legering. Controleer de scheidingslijnen, inspringende vormen (undercuts) en eventuele bewegende matrijsonderdelen voordat u een CNC-model als gietontwerp behandelt. [3] [5]
Verspaan de oppervlakken die dat nodig hebben
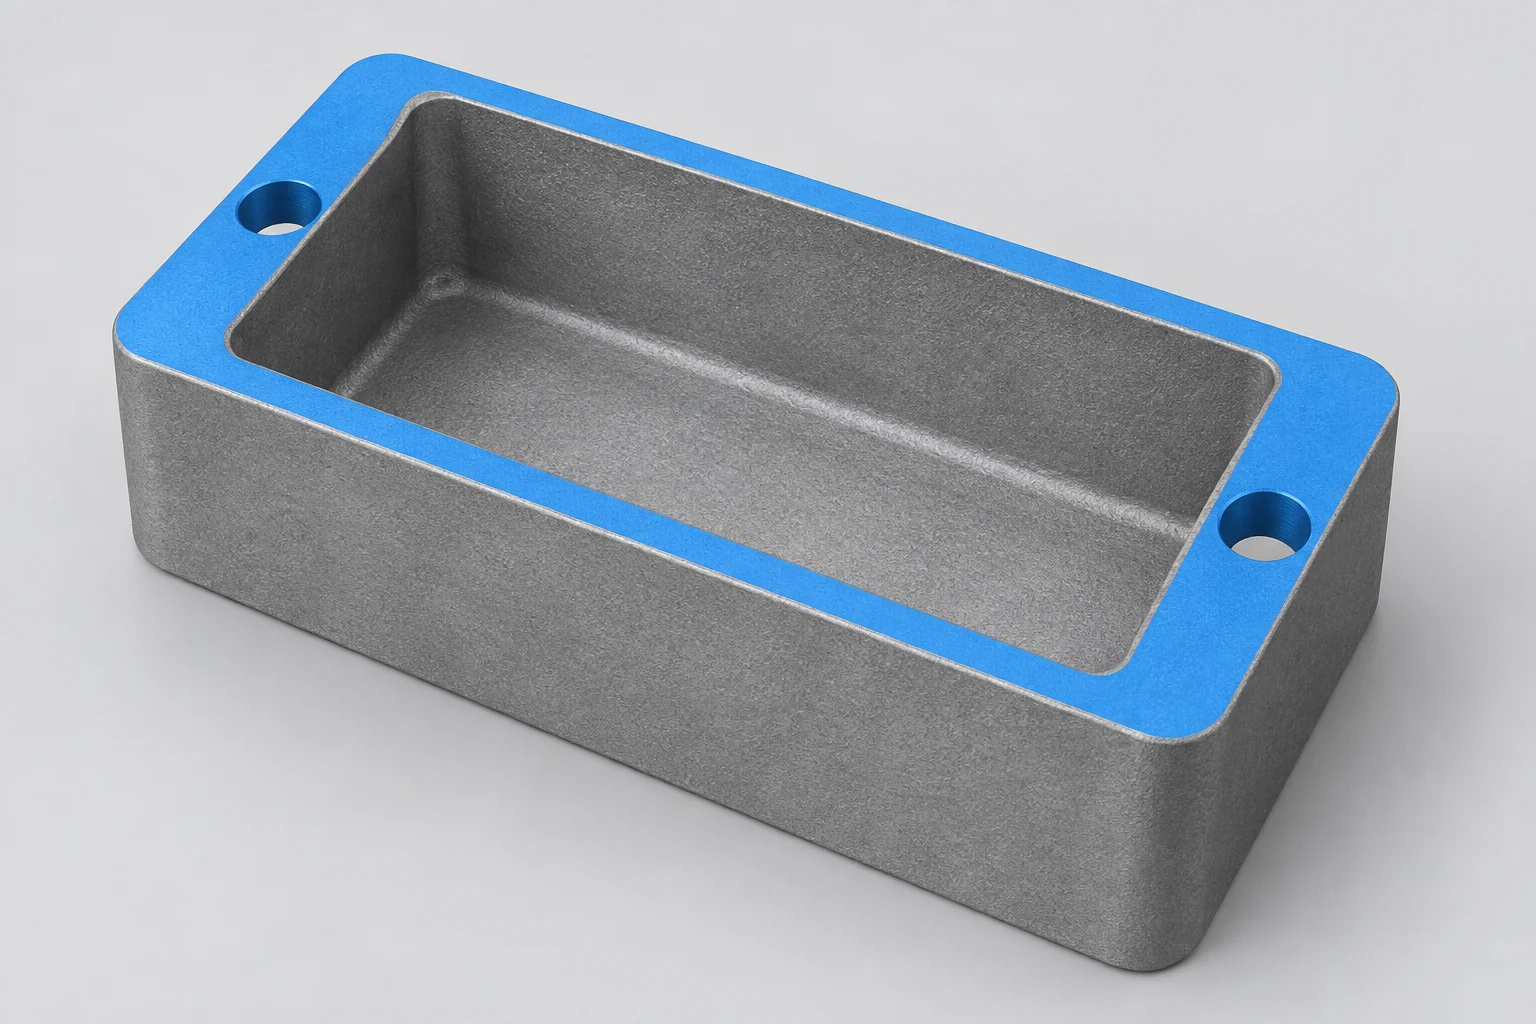
Een nauwkeurige boring of een vlakke afdichtingsvlak sluit gieten niet automatisch uit. Het onderdeel kan bijna in zijn eindvorm gegoten worden, terwijl geselecteerde kenmerken worden verspaand. Houd de definities van ‘zoals gegoten’ en ‘afgewerkt’ duidelijk gescheiden, zodat zowel het gieterijbedrijf als de verspaningswerkplaats kunnen zien welk materiaal nog moet worden verwijderd. De NADCA raadt afzonderlijke configuraties voor ‘zoals gegoten’ en ‘verspaand’ modellen aan voor dit doel. [6]
De verspaaningsaanpassing is de extra materiaaldikte die wordt voorzien voor deze verwijdering. Deze moet de werkelijke variatie van het ruwstuk opvangen én het opfrissen van de vereiste oppervlakken toestaan. De eerste opspanning vereist ook betrouwbare positionerings- en klemgebieden; latere kenmerken moeten zich verhouden tot de gespecificeerde afgewerkte referentievlakken (datums). Er bestaat geen universele verspaaningsaanpassing die geschikt is voor elk gietstuk. [4]
Voor gietijzercomponenten legt onze pagina over gietijzer-verspaning uit welke informatie over het ruwstuk, welke referentieverbanden en welk inspectiebereik worden gebruikt bij de beoordeling van het verspaaningswerk.
Pas het materiaal en de acceptatie-eisen aan
‘Aluminium’ of ‘staal’ is geen volledige specificatie. Vergelijk de daadwerkelijke legering, productvorm en warmtebehandeltoestand die voor elke productieroute beschikbaar zijn. Een vervangend materiaal moet aan de ontwerpvereisten voldoen; alleen de buitenkant overeen laten komen is onvoldoende.
Ook het label „gegoten” of „bewerkt” stelt de sterkte niet vast. NADCA legt uit dat de eigenschappen van spuitgieten kunnen variëren met de stolling en de sectiegeometrie, en dat de waarden van testmonsters kunnen afwijken van het productiedeel. De structurele richtlijnen vereisen verificatie op de einddelen en -assemblages. [7]
Scheid dimensionele acceptatie van materiaalkwaliteit. Als de toepassing lektesten of een andere gebrekencontrole vereist, specificeer dan de methode en de acceptatiecriteria. Een gladde bewerkte oppervlakte alleen stelt de interne gietkwaliteit niet vast. [4] [8]
Een behuizing kan het werk verdelen per functie
Overweeg een behuizing met een deksel, positioneringsgaten en schroefverbindingen. Hieronder volgt een ontwerpvergelijking: de vereiste interfaces blijven ongewijzigd terwijl het behuizinglichaam en de productiemethode worden beoordeeld.
| Functie van de behuizing | Gefreesd uit voorraadmateriaal | Gegoten behuizinglichaam met nabewerking |
|---|---|---|
| Buitenwanden en open holte | Verwijder voorraadmateriaal met toegankelijke gereedschappen. | Behoud geschikte gegoten oppervlakken; controleer wandovergangen en uitschuifbaarheid. |
| Afdichtvlak van het deksel | Bewerk tot de gespecificeerde vlakheid en oppervlakteruwheid. | Laat een bewerkingsaanpassing achter en bewerk vervolgens het vereiste vlak. |
| Positioneergaten | Bewerk hun afmeting en positie ten opzichte van de referentiepunten op de tekening. | Bewerk vanaf overeengekomen referentievlakken; een geboorde opening is niet automatisch een afgewerkte pasvorm. |
| Inwendige schroefdraad | Voorbereiden van gaten en frezen van de schroefdraad. | Neem voorbereiding van gaten en schroefdraadfrezen op als secundaire bewerking. |
Deze verdeling kan massale materiaalverwijdering besparen zonder van het gietstuk te eisen dat het elke nauwkeurige interface levert. De waarde ervan verdwijnt indien het ruwdeel uitgebreide correctie nodig heeft, niet veilig kan worden opgespannen of niet voldoet aan de materiaal- en acceptatievereisten. [6] [8]
Hoe volume de kosten beïnvloedt
Spuitgieten onder hoge druk vereist investering in duurzame gereedschappen. Een stabiel ontwerp en herhaalde vraag kunnen die investering verspreiden over meer onderdelen. CNC vermijdt deze gietvorm, maar programmering, opspaninrichtingen, snijgereedschappen en herhaalde instellingen kosten nog steeds geld. Behandel „geen mal” als één verschil in kosten, niet als nul voorbereidingskosten. [9]
Vraag een vergelijking van afgewerkte onderdelen aan voor de hoeveelheden die u verwacht te bestellen. Neem hierbij de grondvorm, gereedschappen, verspaning, indien vereist warmtebehandeling, afwerking, inspectie en de overeengekomen verantwoordelijkheid voor afkeuring of herstelbewerking op. Een lagere eenheidsprijs voor het gietstuk betekent niet noodzakelijkerwijs een lagere eindprijs voor het afgewerkte onderdeel wanneer essentiële secundaire bewerkingen buiten de offerte vallen. Onze verspaningskostengids legt het bredere offertebereik uit.
Vergelijk de eerste goedgekeurde partij afzonderlijk van herhalingsbestellingen. Voor het gieten kan voorbereiding van een patroon of matrijs en proefgietingen nodig zijn; voor verspaning zijn grondstof, programmeerwerk en opspaninrichting nodig. Ontwerpveranderingen kunnen beide routes beïnvloeden, maar een wijziging aan een herbruikbare matrijs kan de reeds geleverde investering wijzigen. Gebruik daadwerkelijke leveranciersplanningen in plaats van te veronderstellen dat één proces altijd sneller is.
Kies voor verspaning van grondstof wanneer diens flexibiliteit en materiaalroute voldoen aan de behoefte tegen een aanvaardbare totaalprijs. Kies voor gieten wanneer het geselecteerde proces, de ontwerpstabiliteit en de volledige economie van het afgewerkte onderdeel dit ondersteunen. Gebruik gieten plus CNC wanneer het onderdeellichaam profiteert van bijna-netto-vormgeven, maar geselecteerde aansluitingen nog steeds moeten worden gefreesd of gedraaid. Er bestaat geen universele hoeveelheid waarbij deze keuze verandert. Onze CNC verspaningsdiensten omvatten de snijroutes die u kunt beoordelen voor dergelijke kenmerken.
Vragen over gieten en verspaning
Is spuitgieten hetzelfde als spuitgieten van kunststof?
Bij hoogdrukspuitgieten wordt gesmolten metaal onder hoge druk in een stalen matrijs gebracht. Bij kunststofspuitgieten wordt een polymeer in een mal gebracht. Het gelijksoortige gebruik van ‘spuiten’ maakt de materialen, gereedschapsomstandigheden of eigenschappen van de afgewerkte producten niet onderling uitwisselbaar.
Verwijdert verspaning van een gietstuk porositeit?
Verspaning verwijdert materiaal, maar is geen algemene oplossing voor interne porositeit. Het verwijderen van het oppervlak kan een onderoppervlakteholte blootleggen. Acceptatie, verdere testen en eventuele goedgekeurde behandelingen hangen af van het gietstuk en de daarvoor geldende gebruikseisen; een dimensionele goedkeuring alleen lost het probleem niet op. [7] [8]
Bronnen
- SFSA, Overzicht van het gietproces, zandmallen, kerns en verdere bewerking.
- Investment Casting Institute, Het investeringsgietproces, vormgeving, keramische schelpen en nauwkeurige passende oppervlakken.
- NADCA, Veelgestelde vragen, spuitgieten onder hoge druk en matrijsconstructie.
- SFSA, Het bestellen van staalgietstukken, kernverwijdering, bewerkingsaanpassing, positionerings- en testprincipes.
- NADCA Ontwerp, Uittrekhoek, oppervlakteafhankelijke vrijkomsttaper.
- NADCA Ontwerp, CAD Volgorde van functies, in de gegoten toestand en in de bewerkte configuratie.
- NADCA Ontwerp, Structurele criteria, toepasbaarheid van proefstukken, sectiestructuur en eindproducttesten.
- NADCA Ontwerp, Kosten voor secundaire bewerking, verspaning, afwerking en gespecificeerde druktesten.
- NADCA Ontwerp, Matrijskosten, matrijsinvestering en herhaalde productie.



