In questa pagina
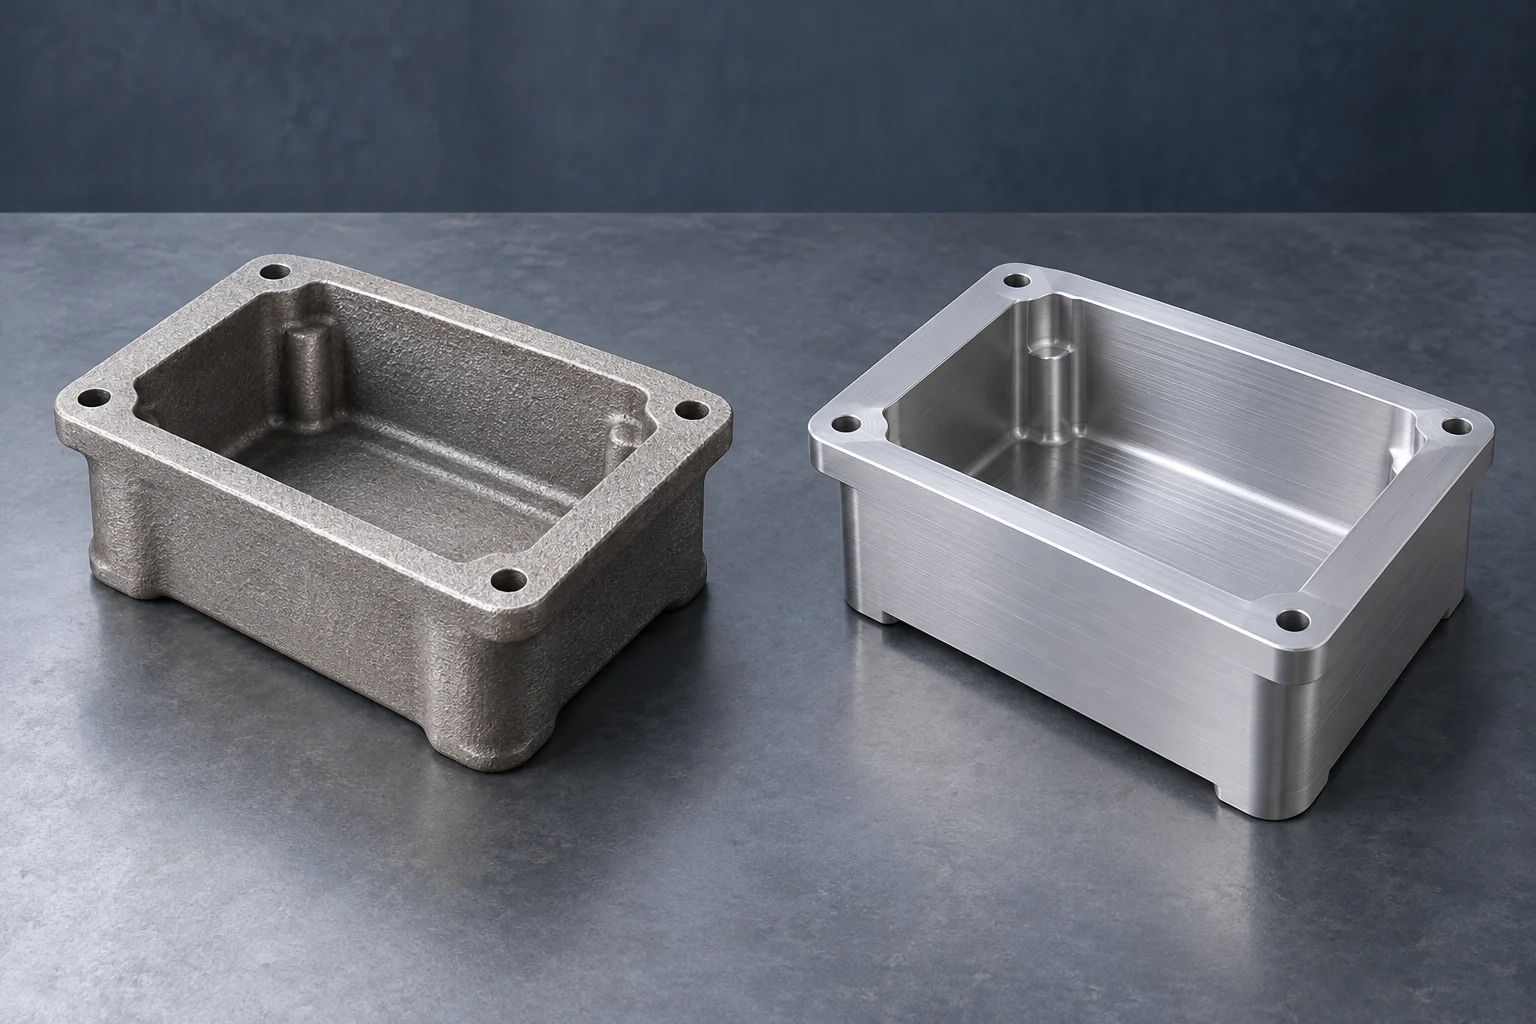
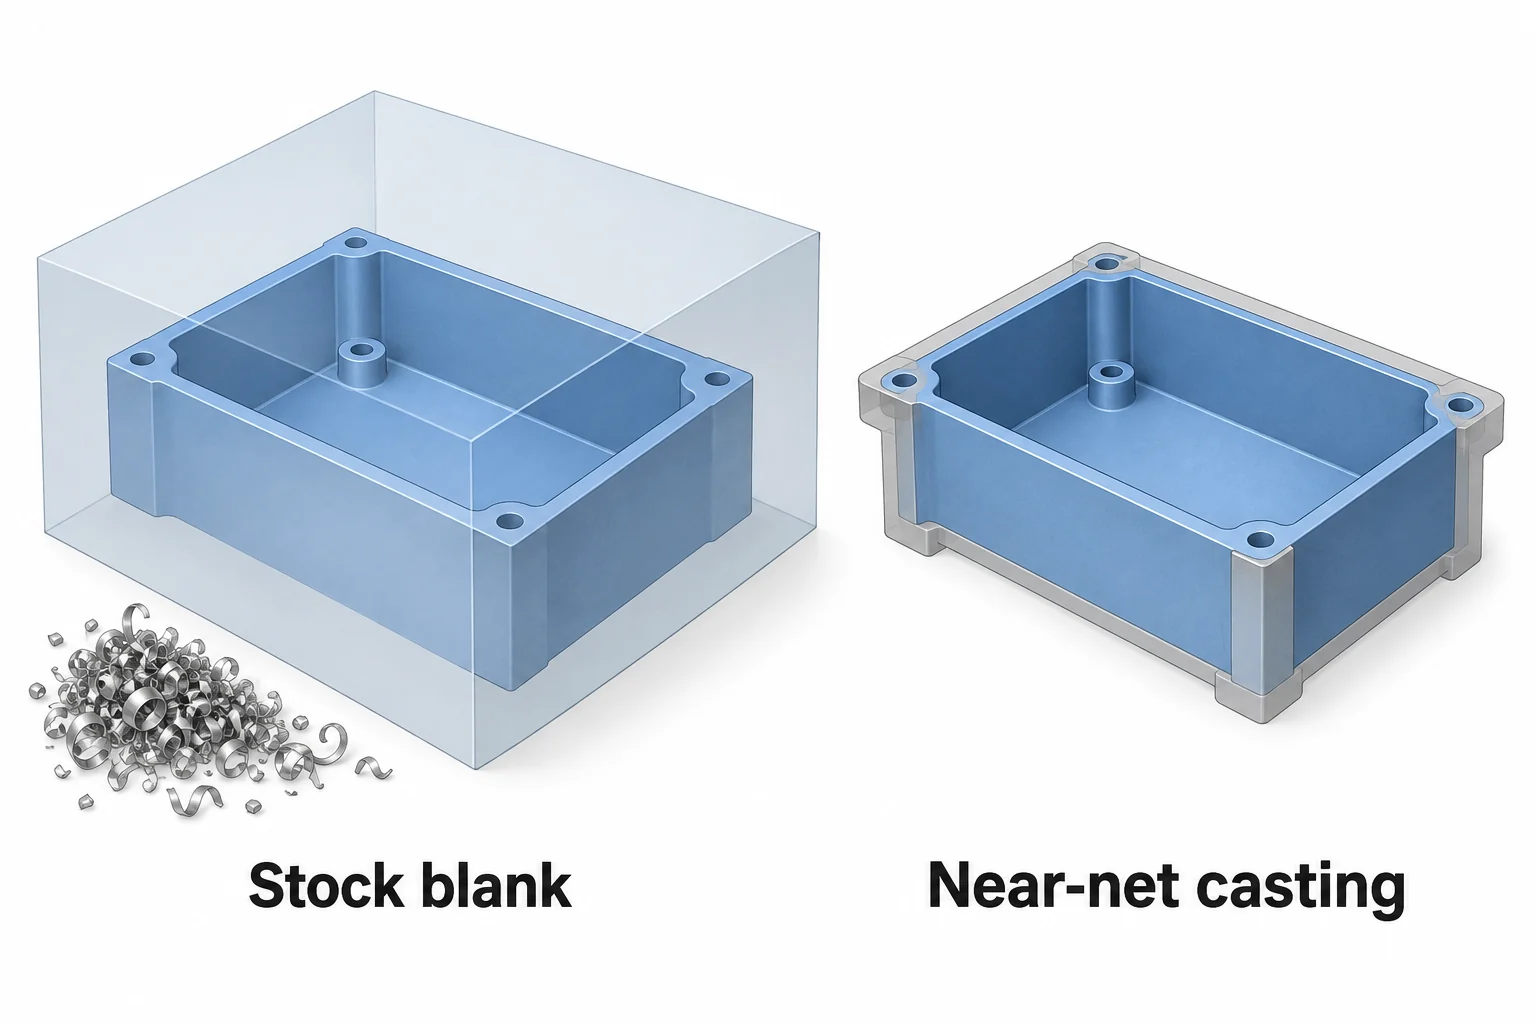
CNC machining è una via utile da considerare quando un componente in metallo richiede materiale grezzo disponibile, il progetto è in fase di evoluzione o la domanda non giustifica l’investimento in attrezzature dedicate per la fusione. La fusione diventa vantaggiosa quando la formatura del grezzo permette di evitare tagli estesi o di realizzare geometrie difficili da ottenere mediante lavorazione. Molti componenti combinano entrambe le vie: si fonde il corpo principale, quindi si lavorano le interfacce che governano l’assemblaggio.
La scelta dipende dal processo di fusione specifico, non semplicemente dalla parola «fusione». Confronta vie che soddisfino gli stessi requisiti funzionali, inclusi lo stato del materiale, le dimensioni finali e le ispezioni previste. Il prezzo di un getto e quello di un componente finito lavorato possono includere lavorazioni molto diverse.
Quale processo di fusione stai confrontando?
CNC machining rimuove materiale da un grezzo mediante utensili da taglio. Tale grezzo può essere una lamiera, una barra o un getto preformato. La fusione forma il metallo solidificandolo in uno stampo; le attrezzature e le fasi produttive variano notevolmente. [1]
| Via di fusione | Come viene formata la geometria | Cosa modifica il confronto con CNC |
|---|---|---|
| Fusione in sabbia | Uno stampo in sabbia definisce la superficie esterna; anime possono creare cavità interne. | Lavorazione del modello e delle anime, operazioni di rifinizione; variabilità del getto e sovrametallo per la lavorazione. |
| Fusione a cera persa | Un guscio ceramico avvolge un modello sacrificabile; il modello viene rimosso prima della colata. | Preparazione del modello e del guscio; forme complesse e qualsiasi superficie di accoppiamento di precisione. |
| Fusione in pressione ad alta pressione | Il metallo fuso viene iniettato in uno stampo d’acciaio riutilizzabile. | Investimento dedicato nello stampo, produzione ripetuta, geometria di estrazione e lavorazioni secondarie. |
Gli stampi per fusione in sabbia e a cera persa sono monouso; lo stampo per fusione in pressione viene riutilizzato. Anche i modelli per fusione a cera persa possono essere stampati, quindi uno stampo metallico lavorato non è l’unica opzione. Nessuna di queste vie implica che ogni superficie sia pronta per l’assemblaggio direttamente dallo stampo. [1] [2] [3]
Geometria: accessibilità dell’utensile o estrazione dallo stampo
Una tasca fresata richiede spazio sufficiente perché la fresa raggiunga il suo fondo e le sue pareti. Una cavità profonda e stretta o un passaggio curvo chiuso potrebbero richiedere una progettazione o una via produttiva diversa. Un numero maggiore di assi macchina non consente a una fresa rettilinea di passare attraverso un tetto solido.
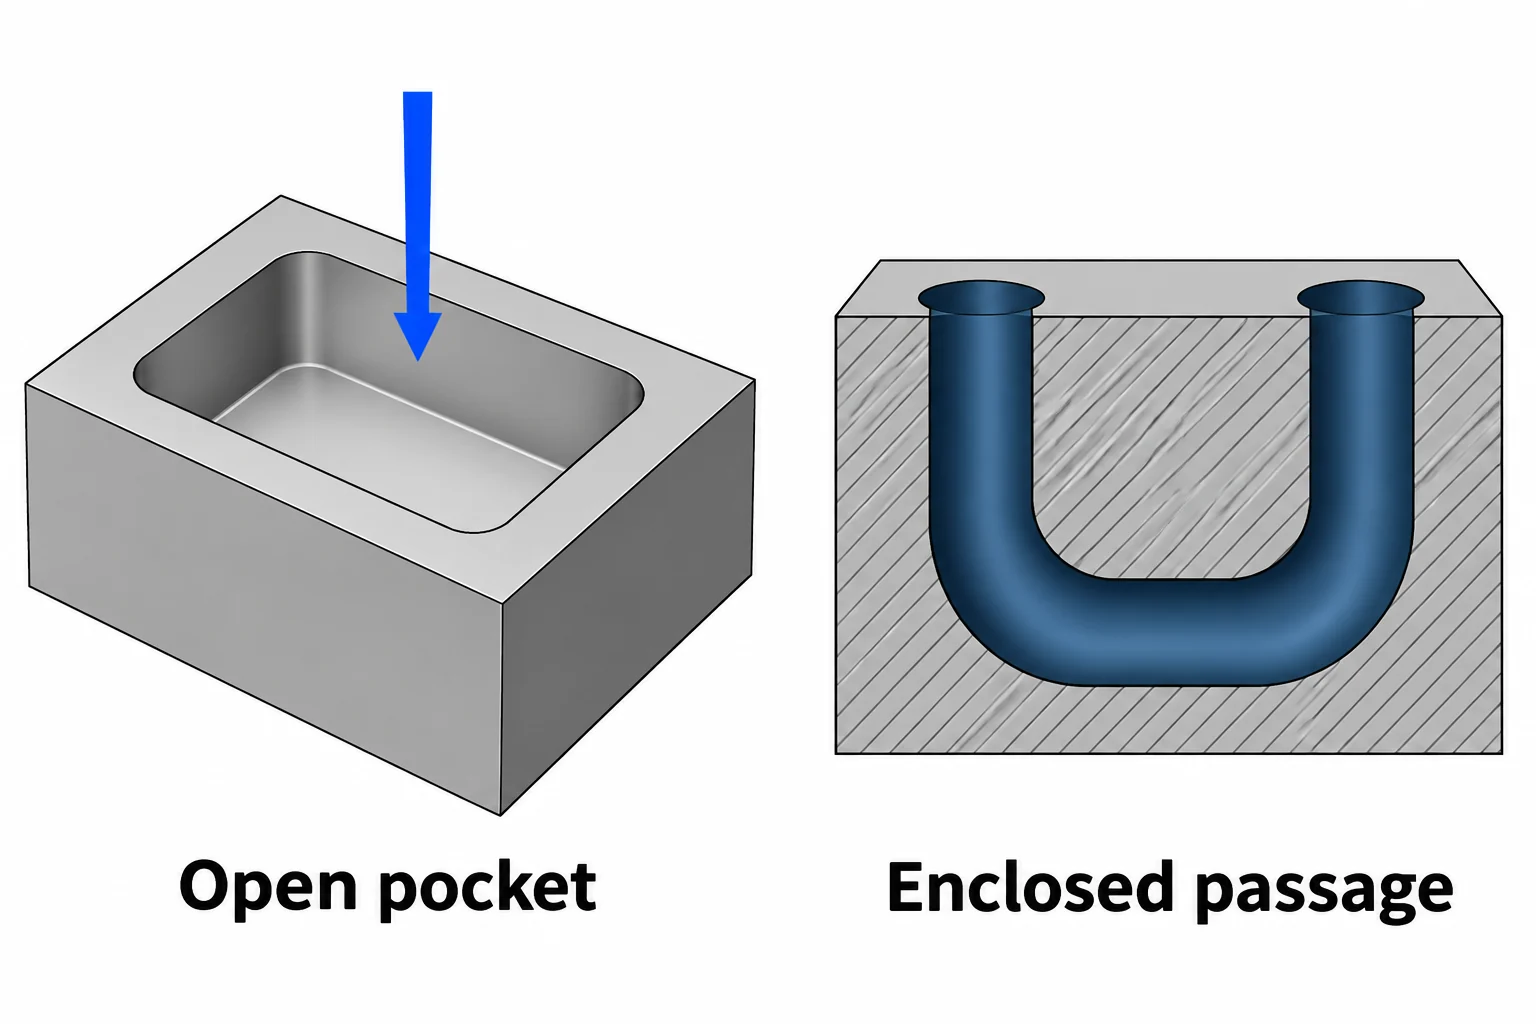
La fusione può realizzare spazi interni mediante anime, ma queste devono essere adeguatamente supportate e rimosse con un metodo praticabile. La SFSA osserva che le cavità inaccessibili possono rendere difficile ed economica la rimozione delle anime. La fusione, pertanto, non rende praticabili tutte le forme chiuse. [4]
La fusione in pressione elevata aggiunge requisiti specifici per lo sformato. Lo sformato è il cono di inclinazione che facilita l’estrazione del getto dallo stampo; la sua entità dipende dalla superficie, dalla profondità e dalla lega. Esaminare attentamente le linee di divisione, gli intagli inversi e qualsiasi sezione mobile dello stampo prima di considerare un modello CNC come progetto adatto alla fusione. [3] [5]
Fresare le superfici che lo richiedono
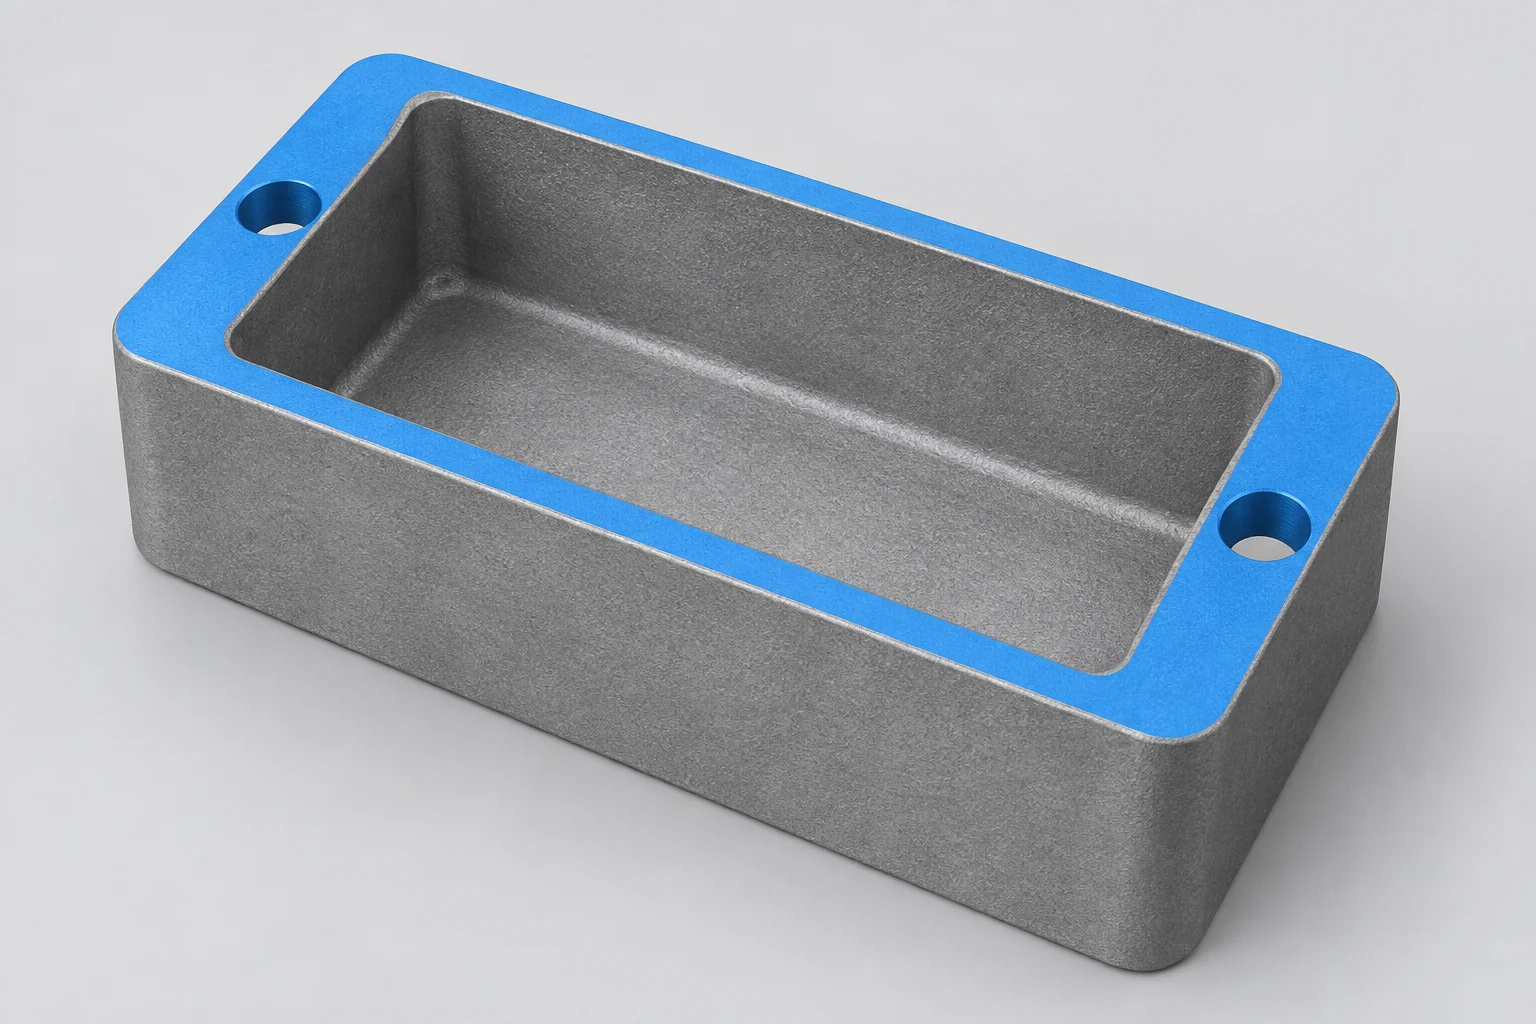
Un foro cilindrico stretto o una superficie piana di tenuta non escludono automaticamente la fusione. Il corpo può essere fuso in prossimità della forma finale, mentre alcune caratteristiche vengono successivamente lavorate meccanicamente. Mantenere distinte le definizioni di «stato fuso» e «stato finito», affinché la fonderia e il reparto di tornitura/fresatura possano identificare con precisione quale materiale deve ancora essere asportato. La NADCA raccomanda configurazioni distinte del modello «stato fuso» e «stato lavorato» a tale scopo. [6]
Il sovrametallo di lavorazione è il materiale aggiuntivo previsto per tale asportazione. Deve coprire le effettive variazioni del grezzo e consentire la rifinitura delle superfici richieste. Anche il primo montaggio richiede aree affidabili per il posizionamento e il fissaggio; le caratteristiche successive devono riferirsi ai riferimenti dimensionali (datum) specificati nello stato finito. Non esiste un unico valore di sovrametallo adatto a ogni getto. [4]
Per i componenti in ghisa, la nostra pagina dedicata alla lavorazione della ghisa illustra le informazioni sul grezzo, le relazioni tra i riferimenti dimensionali (datum) e l’ambito dell’ispezione utilizzati per valutare il lavoro di lavorazione meccanica.
Abbinare il materiale e i requisiti di accettazione
«Alluminio» o «acciaio» non costituiscono una specifica completa. Confrontare la lega effettiva, la forma commerciale e lo stato di trattamento termico disponibili per ciascun processo produttivo. Una sostituzione deve soddisfare i requisiti di progetto; limitarsi a riprodurre la forma esterna non è sufficiente.
Né l’etichetta «fuso» o «meccanizzato» garantisce la resistenza. NADCA spiega che le proprietà della fusione in stampo possono variare in funzione della solidificazione e della geometria delle sezioni, e che i valori rilevati su provini di prova possono differire da quelli del pezzo prodotto in serie. Le sue linee guida strutturali richiedono la verifica sui pezzi e sugli insiemi finali. [7]
Separare l’accettazione dimensionale dalla correttezza del materiale. Se l’applicazione richiede una prova di tenuta o un altro controllo difetti, specificarne il metodo e i criteri di accettazione. Una superficie meccanizzata liscia da sola non garantisce la qualità interna della fusione. [4] [8]
Un alloggiamento può suddividere il lavoro in base alle caratteristiche
Si consideri un alloggiamento con coperchio, fori di posizionamento e viti filettate. Di seguito è riportato un confronto progettuale: le interfacce richieste rimangono fisse, mentre il corpo e il processo produttivo vengono valutati.
| Caratteristica dell’alloggiamento | Meccanizzato da materiale grezzo | Corpo fuso con lavorazione meccanica |
|---|---|---|
| Pareti esterne e cavità aperta | Rimuovere il materiale grezzo con utensili accessibili. | Mantenere superfici fuse idonee; verificare le transizioni tra pareti e gli angoli di sformatura. |
| Superficie di tenuta del coperchio | Meccanizzare alla planarità e finitura specificate. | Lasciare un sovrametallo, quindi meccanizzare la superficie richiesta. |
| Fori di posizionamento | Meccanizzare diametro e posizione rispetto ai riferimenti di quotatura del disegno. | Meccanizzare partendo da riferimenti concordati; un foro realizzato mediante anima non costituisce automaticamente un accoppiamento finito. |
| Filettature interne | Preparare i fori e realizzare le filettature. | Includere la preparazione dei fori e la filettatura come lavorazioni secondarie. |
Questa suddivisione può ridurre la quantità di materiale da asportare in blocco, senza richiedere alla fusione di garantire ogni interfaccia di precisione. Il suo vantaggio svanisce se il grezzo necessita di correzioni estese, non può essere fissato in modo sicuro o non soddisfa i requisiti relativi al materiale e all’accettazione. [6] [8]
Come il volume influisce sul costo
La fusione in stampo ad alta pressione comporta un investimento in attrezzature durevoli. Un progetto stabile e una domanda ripetuta consentono di distribuire tale investimento su un numero maggiore di pezzi. CNC evita lo stampo per fusione, ma la programmazione, i dispositivi di fissaggio, gli utensili da taglio e i ripetuti allestimenti comportano comunque costi. Considerare la «mancanza di stampo» come una differenza di costo, non come assenza di costi di preparazione. [9]
Richiedi un confronto tra parti finite alle quantità che prevedi di ordinare. Includi il grezzo, gli utensili, la lavorazione meccanica, il trattamento termico (ove richiesto), la finitura, l’ispezione e la responsabilità concordata per scarti o ritorni in lavorazione. Un prezzo unitario più basso per la fusione non riduce necessariamente il costo della parte finita se le indispensabili operazioni secondarie non sono incluse nel preventivo. La nostra guida ai costi di lavorazione meccanica illustra l’ambito più ampio del preventivo.
Confronta separatamente il primo lotto approvato rispetto agli ordini ripetuti. La fusione può richiedere la preparazione di modelli o stampi e prove preliminari; la lavorazione meccanica richiede il materiale grezzo, la programmazione e la preparazione dei sistemi di fissaggio. Le modifiche progettuali possono influenzare entrambi i processi, ma una modifica a uno stampo riutilizzabile può alterare l’investimento già effettuato. Utilizza i reali piani forniti dai fornitori, anziché presupporre che un processo sia sempre più rapido.
Scegli la lavorazione meccanica su materiale grezzo quando la sua flessibilità e il percorso materiale soddisfano le esigenze a un costo totale accettabile. Scegli la fusione quando il processo selezionato, la stabilità del progetto e l’economia complessiva della parte finita lo giustificano. Usa la fusione abbinata a CNC quando il corpo della parte trae vantaggio da una forma quasi definitiva, ma le interfacce selezionate richiedono comunque lavorazioni di taglio. Non esiste una quantità universale alla quale questa scelta cambia. I nostri CNC servizi di lavorazione meccanica coprono i percorsi di taglio da valutare per tali caratteristiche.
Domande su fusione e lavorazione meccanica
La fusione in stampo è la stessa cosa dell’iniezione?
Nella fusione in stampo ad alta pressione il metallo fuso viene iniettato in uno stampo d’acciaio. Nell’iniezione di plastica un polimero viene iniettato in uno stampo. L’uso simile del termine «iniezione» non rende intercambiabili i materiali, le condizioni degli utensili né le proprietà delle parti finite.
La lavorazione meccanica di una fusione elimina la porosità?
La lavorazione meccanica rimuove materiale, ma non costituisce una soluzione generale per la porosità interna. Rimuovendo la superficie si può esporre una cavità sottostante. L’accettazione, ulteriori prove e qualsiasi trattamento approvato dipendono dalla fusione e dai suoi requisiti di impiego; un semplice superamento del controllo dimensionale non risolve il problema. [7] [8]
Fonti
- SFSA, Panoramica del processo di fusione, stampi in sabbia, anime e ulteriori processi.
- Investment Casting Institute, Il processo di fusione a cera persa, creazione del modello, gusci ceramici e superfici di accoppiamento di precisione.
- NADCA, Domande frequenti, fusione in pressione e costruzione degli stampi.
- SFSA, Ordinare getti in acciaio, rimozione dei noccioli, sovrametallo per lavorazione, principi di posizionamento e collaudo.
- NADCA Design, Sformo, inclinazione di rilascio dipendente dalla superficie.
- NADCA Design, CAD Ordine delle caratteristiche, configurazioni in stato di getto e lavorato.
- NADCA Design, Criteri strutturali, applicabilità dei campioni, struttura delle sezioni e collaudo del pezzo finito.
- NADCA Design, Costi delle lavorazioni secondarie, lavorazione meccanica, finitura e collaudo a pressione specificato.
- NADCA Design, Costi degli utensili, investimento nello stampo e produzione ripetuta.



