En esta página
Una hoja de especificaciones de CNC torno describe varios límites diferentes: lo que puede pasar a través del husillo, lo que puede girar en el área de trabajo y hasta dónde pueden llegar las herramientas. Comience con la pieza en bruto y el método de carga, luego verifique el diámetro de corte, la longitud de trabajo y las características secundarias. Una pieza que cumpla un límite aún puede no cumplir otro.
El diámetro de giro y el diámetro de torneado describen espacios diferentes
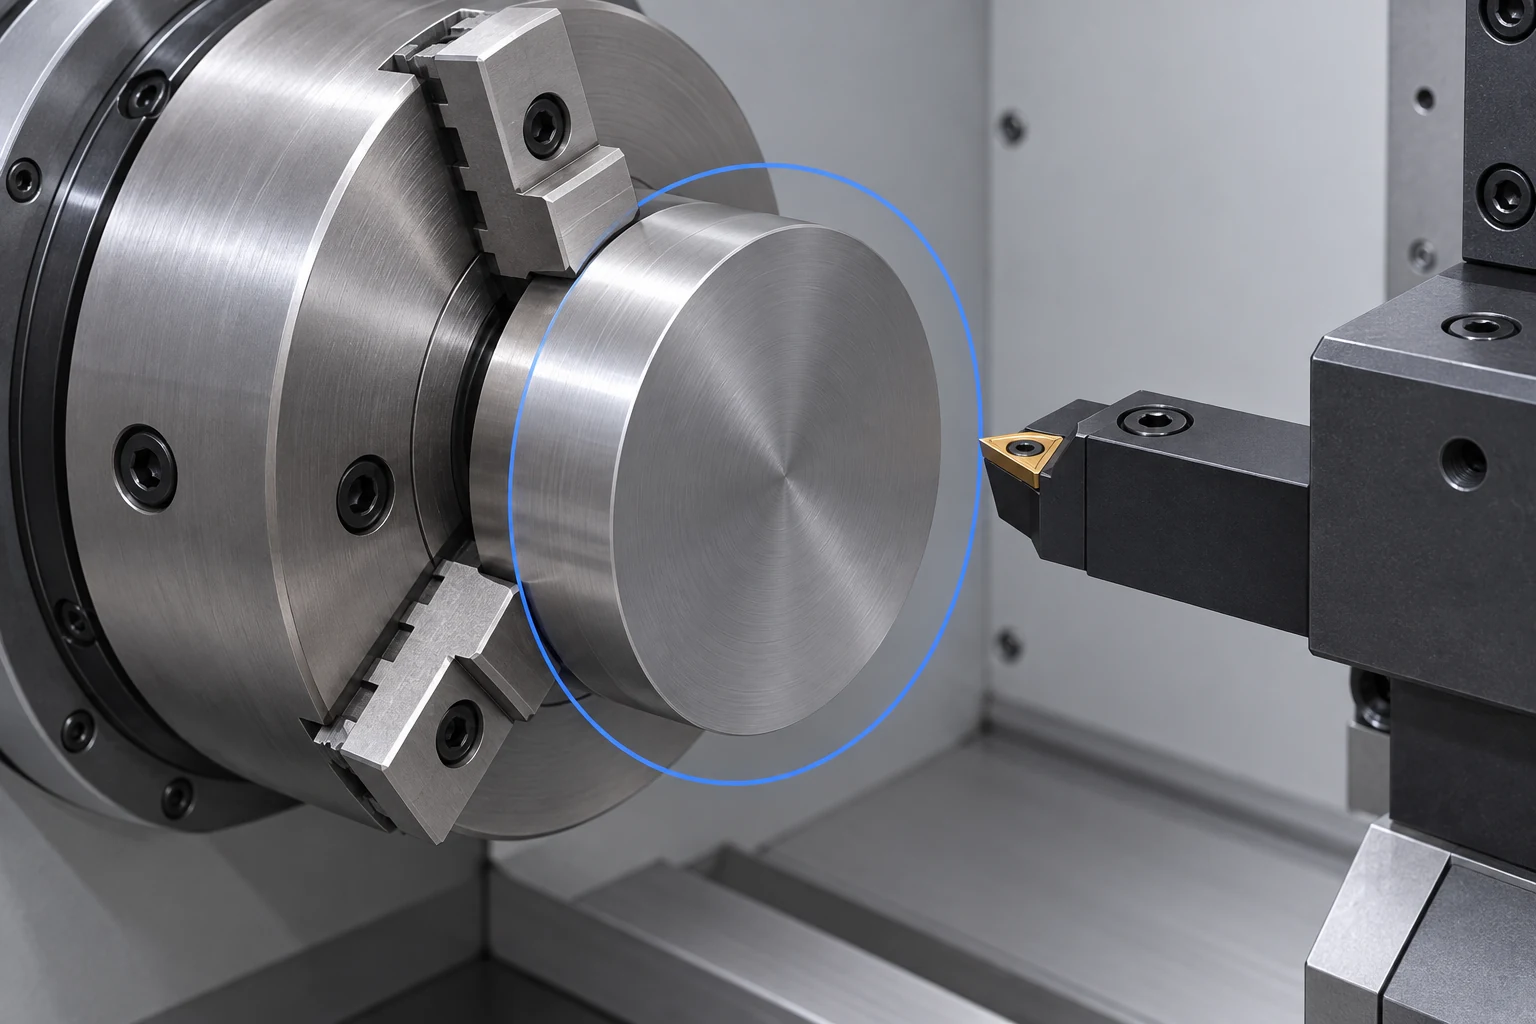
Giro describe la holgura rotacional en una ubicación indicada, como sobre el bancada o sobre el carro transversal. Diámetro máximo de torneado describe el volumen de corte con la disposición de herramientas especificada por el fabricante. Puede ser menor que el giro. Un disco puede girar sin tocar el bancada, pero dejar demasiado poco espacio para que el portaherramientas alcance su borde.
Los valores que aparecen a continuación proceden de la página de especificaciones del producto TM6 de Hurco, verificada el 27 de 2026. Ilustran cómo interpretar la tabla de un modelo concreto; no representan las capacidades de las máquinas VETCNC.
| Especificación TM6 | Valor métrico publicado | Qué le permite verificar |
|---|---|---|
| Giro sobre bancada | 405 mm | Holgura sobre el bancada |
| Giro sobre carro transversal | 240 mm | Holgura donde el carro transversal está debajo |
| Diámetro máximo de torneado | 316 mm | Volumen de corte especificado |
| Capacidad máxima de barra | 45 mm | Límite de carga mediante barra pasante |
| Longitud máxima de torneado | 340 mm | Rango axial de mecanizado especificado |
| Recorrido del eje Z | 356 mm | Carrera del eje |
| Distancia entre puntos de apoyo | 402.5 mm | Espaciado especificado entre puntos de apoyo |
Estos límites se aplican en distintas ubicaciones y configuraciones. No combine el diámetro más grande con la distancia más larga para definir un volumen cilíndrico de trabajo aprobado. Una configuración completa incluye la pieza en bruto, las mordazas giratorias, la torreta y cada herramienta utilizada para las operaciones de torneado planificadas. La guía de terminología de tornos de Hurco también señala que las herramientas alargadas pueden reducir el volumen útil de corte. [1]
La capacidad para barras no es el tamaño del plato
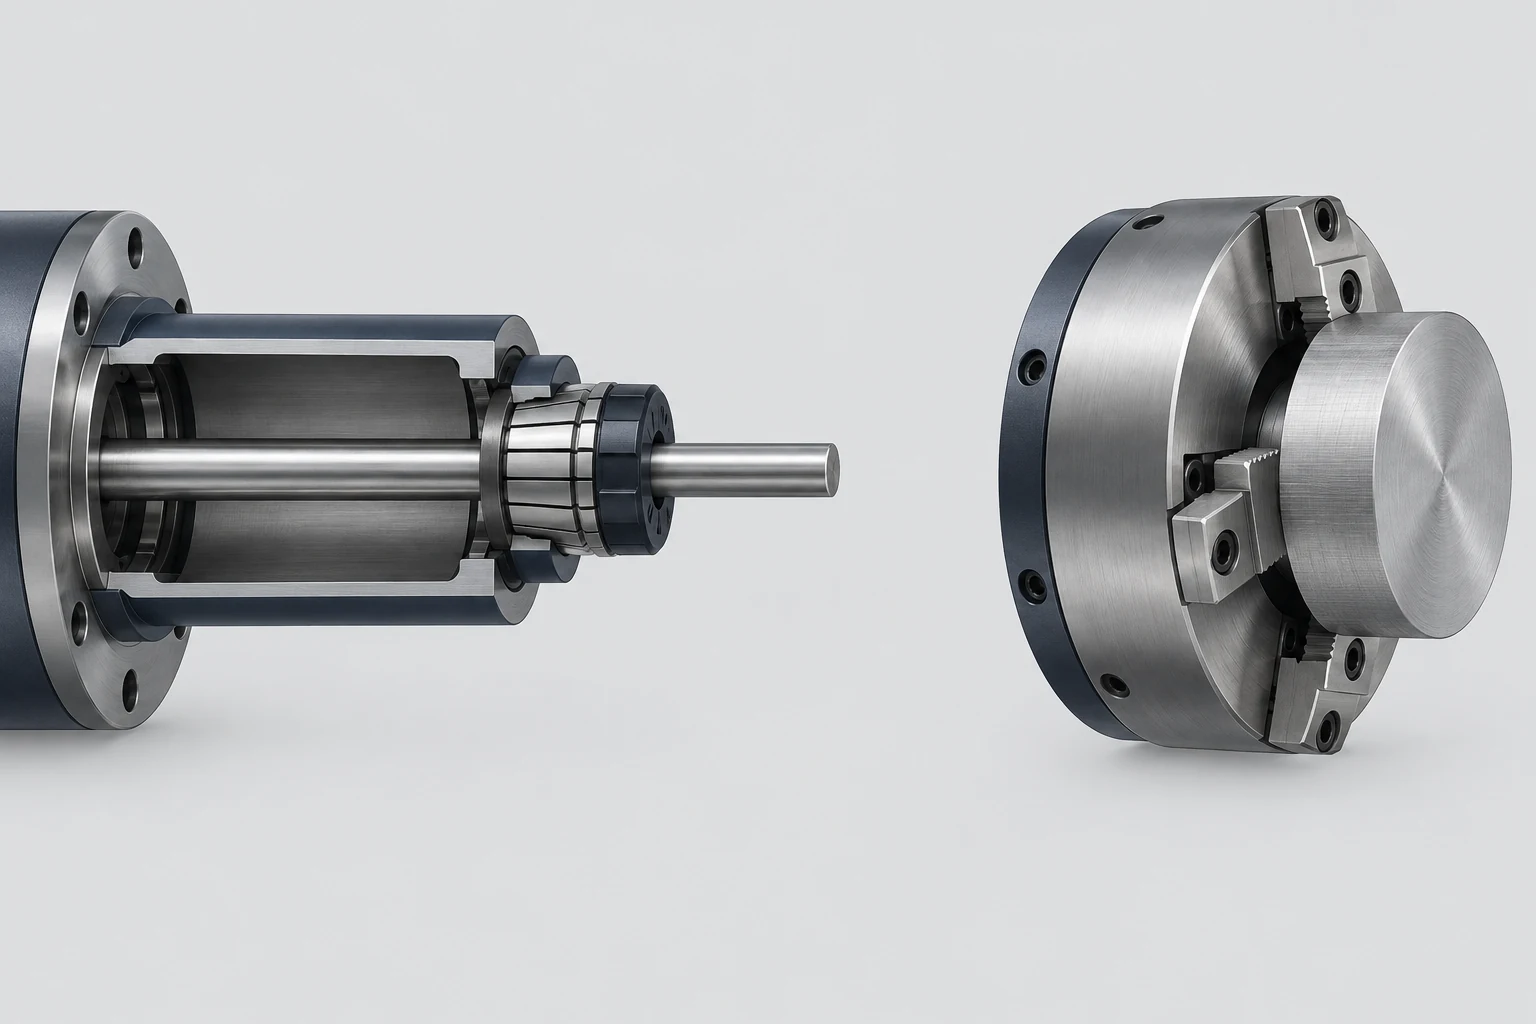
Para una pieza alimentada por barra, compare el diámetro de la materia prima entrante con la capacidad útil de paso de barra. Un diámetro final de 40 mm no es útil si la materia prima seleccionada es demasiado grande para alimentarse a través del sistema instalado. El recorrido incluye el husillo, el tubo de tracción, el dispositivo de sujeción y cualquier revestimiento o alimentador de barra; el diámetro libre del husillo por sí solo no determina el paso completo.
El diámetro del plato de sujeción describe el cuerpo del plato, no un diámetro máximo universal de la pieza de trabajo. El tipo de mordaza, la posición de montaje, el rango de sujeción y la velocidad máxima permitida determinan qué blanks puede sujetar. La documentación del plato de sujeción con mandriles de Royal Products CNC trata el montaje en el husillo y la conexión del tubo de tracción como interfaces específicas de la máquina. [2]
Un blank corto de mayor diámetro que la capacidad para barra puede cargarse, en cambio, por el frente. Esto cambia la cuestión a la penetración de las mordazas, el espacio libre para rotación y el acceso de la herramienta de corte. No implica automáticamente que el blank sea aceptable, y modifica la manipulación del material y la ruta de producción.
La longitud de torneado, el recorrido en Z y la distancia entre centros no son intercambiables
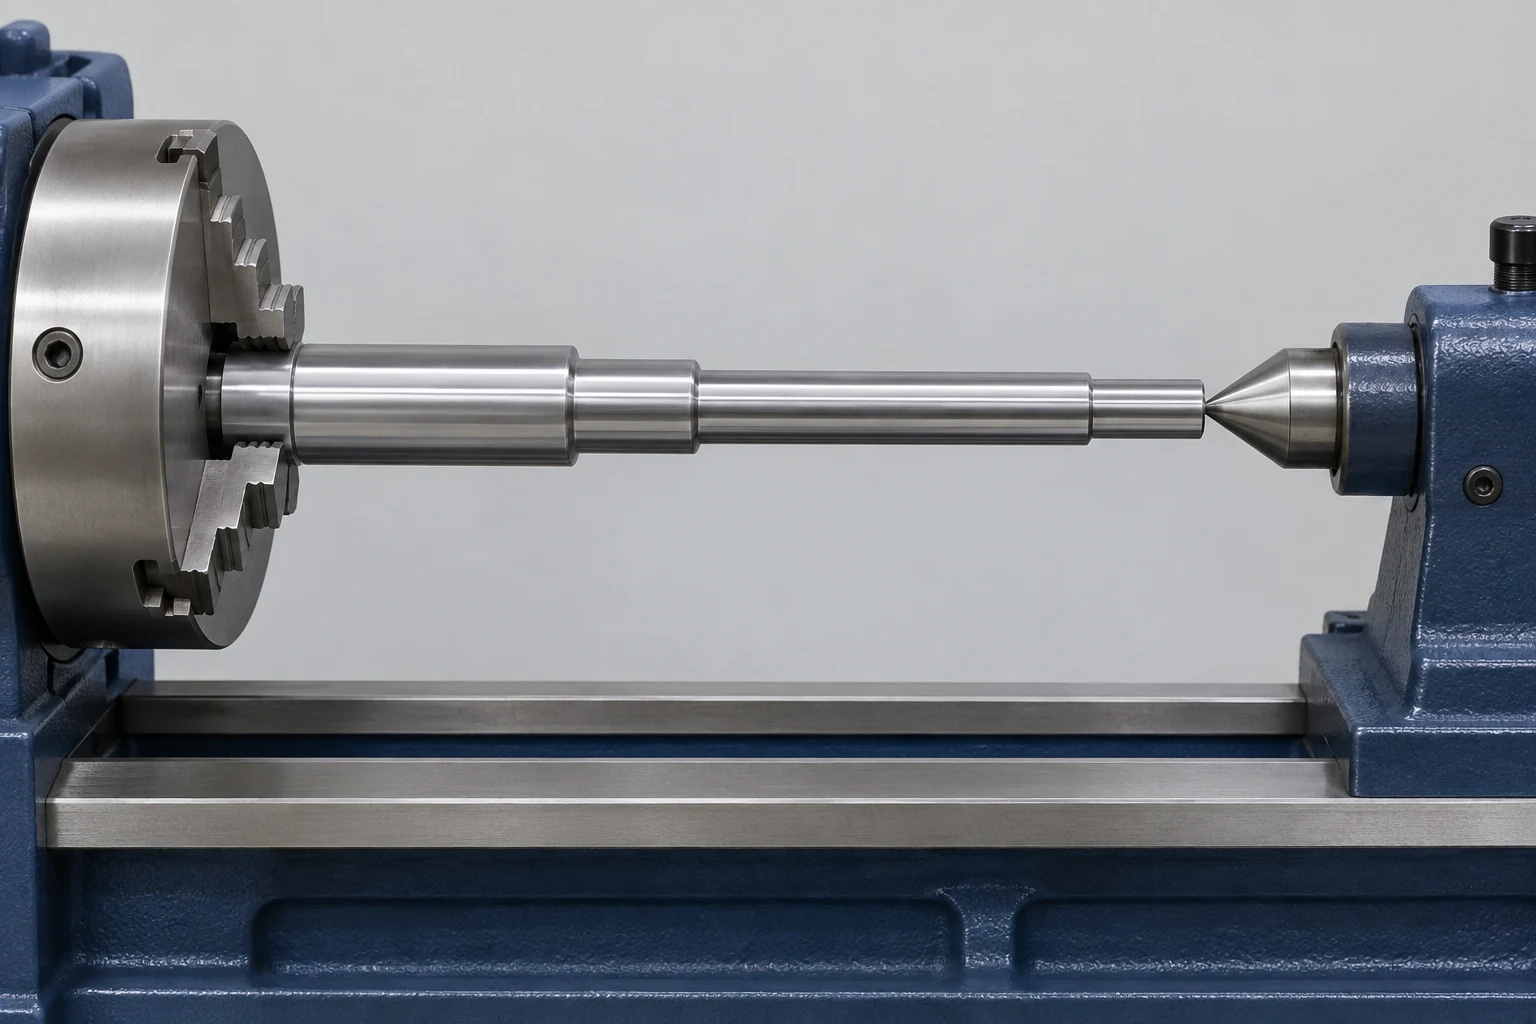
Recorrido en Z es la carrera disponible de este eje. Longitud máxima de torneado es la longitud de mecanizado declarada por el fabricante bajo su disposición específica. Distancia entre puntos de apoyo es una dimensión de separación independiente para la disposición indicada de los puntos de apoyo. La tabla TM6 enumera tres valores distintos por una buena razón.
Dibuje a escala axial el plano frontal del plato de sujeción instalado, la longitud de sujeción, la parte de la materia prima expuesta, el enfoque de la herramienta y la posición del contrapunto. Mordazas profundas y portaherramientas salientes pueden consumir espacio útil de trabajo. Un extremo soportado mediante punto de apoyo también puede requerir una operación posterior para terminar el agujero del punto de apoyo o una cara inaccesible. No existe una resta universal aplicable al recorrido en Z que resuelva todos los montajes.
Una vez que el eje cabe físicamente, evalúe su tramo sin soporte y las cargas de corte. El artículo sobre por qué los ejes esbeltos se deforman explica el problema de soporte y rigidez que una especificación de longitud no puede resolver.
Compare la velocidad, la potencia y los ejes adicionales con las funciones ofrecidas
La velocidad máxima del husillo es un límite superior, no una recomendación de velocidad de corte. Los diámetros mayores alcanzan una determinada velocidad de superficie con menos revoluciones que los diámetros menores. Verifique el par disponible a las rpm previstas y distinga la potencia de salida continua de una calificación limitada en el tiempo. Por ejemplo, la hoja técnica de la serie TM de Hurco indica por separado las calificaciones del husillo para 30 minutos y para funcionamiento continuo. No transfiera dichas calificaciones entre revisiones de modelo. [1]
Los ejes adicionales responden a preguntas sobre características:
- Herramientas activas hacen girar una fresa para operaciones de taladrado o fresado adecuadas.
- Control del eje C posiciona angularmente la pieza de trabajo y, cuando está soportado, coordina esa rotación con el movimiento lineal.
- Un eje Y añade movimiento lineal alejándose de la línea central del husillo. No es obligatorio para cada característica plana o descentrada: algunos recorridos utilizan interpolación X–C.
- Un contrahusillo puede recibir la pieza para trabajar su otro extremo, siempre que exista un sistema de transferencia adecuado y acceso suficiente para las herramientas.
Haas documenta la interpolación del eje C y la transferencia de piezas en su Manual del operador de tornos. Estas son funciones dependientes de la configuración, no características de todo torno CNC. [3] Si las características secundarias se trasladarán posteriormente a una fresadora, evalúe esa configuración utilizando la guía separada de especificaciones para fresadoras verticales (VMC).
Revise tres casillas vacías sin sobrepasar la tabla
Utilice los valores TM6 indicados anteriormente para este ejercicio hipotético de cribado. Las dimensiones de la pieza en bruto son supuestos didácticos, no piezas terminadas de cliente. Cada resultado identifica bien una incompatibilidad clara, bien la siguiente pregunta sobre la configuración.
| Pieza en bruto y ruta supuestas | Resultado inicial | Siguiente decisión |
|---|---|---|
| 50 mm barra redonda, alimentación por barra pasante | Supera la capacidad máxima declarada para barras de 45 mm | Elija otra configuración compatible con alimentación por barra o evalúe piezas en bruto cortadas y cargadas por el frente |
| Disco de 300 mm de diámetro × 30 mm, cargado por el frente | Por debajo del diámetro máximo de torneado de 316 mm; por encima de la oscilación transversal del carro de 240 mm | Verifique la posición del disco respecto al carro transversal, además de la proyección de las mordazas y la trayectoria completa de la herramienta |
| Pieza en bruto de eje de 25 mm de diámetro × 320 mm | Las dimensiones nominales solas no lo descartan automáticamente | Diseñe el espacio necesario para sujeción y soporte; verifique el alcance de corte y la rigidez del eje |
El disco ilustra por qué tomar únicamente el diámetro mínimo indicado también puede ser engañoso: el límite del carro transversal resulta crítico cuando dicha estructura y la pieza giratoria ocupan la misma región axial. Un dibujo de envolvente o un modelo de configuración debe definir con precisión esa relación.
Para una pieza específica, marque en el plano la ruta de carga, las superficies de sujeción, los mecanizados requeridos y las interferencias no resueltas. Lleve esta información a la revisión del servicio de CNC torneado de VETCNC para que la discusión comience con una ruta de fabricación real.
Preguntas frecuentes
¿Puede un torno mecanizar una pieza tan grande como su capacidad de oscilación?
Únicamente si también lo permiten el volumen de corte y la configuración completa. La oscilación se refiere al espacio de giro rotacional en una ubicación determinada. Portaherramientas, mordazas y el movimiento de la torreta pueden imponer un diámetro útil menor.
¿Limita la capacidad de barra el diámetro final de la pieza mecanizada?
Limita la ruta de barra pasante. Un blank corto más ancho puede cargarse frontalmente en un dispositivo de sujeción adecuado. Esa ruta sigue requiriendo una sujeción independiente, revisión de holguras y revisión de mecanizado.
¿Significa una torreta de 12 estaciones que tiene 12 herramientas activas?
No. El número de estaciones describe las posiciones disponibles para herramientas; no determina si dichas posiciones admiten herramientas motorizadas. Verifique el tipo de torreta, la provisión de herramientas activas y los portaherramientas en la configuración instalada.
¿Puede utilizarse la precisión de posicionamiento de la máquina como tolerancia de pieza?
No. La precisión de posicionamiento es una característica de rendimiento de la máquina bajo condiciones de ensayo específicas. Las dimensiones finales también dependen del montaje, la pieza, las herramientas, el comportamiento térmico y el método de medición. El plano sigue requiriendo sus propias tolerancias y su propio plan de aceptación.
Fuentes técnicas
- Hurco, Especificaciones del producto TM6, ¿Está comprando un torno CNC? Esto es lo que debe saber y considerar, y Ficha técnica de la serie TM C000-B-T497. Los valores numéricos de filtrado se obtuvieron de la tabla web del TM6 verificada el 27 de septiembre de 2026; las calificaciones del TM6i indicadas en la ficha técnica no sustituyen los valores del TM6.
- Royal Products, Mandril de pinzas CNC Royal: montaje en el husillo, conexión mediante tubo de tracción y geometría del dispositivo de sujeción.
- Haas Automation, Manual del operador de tornos, capítulo 13, secciones 13.2 Eje C y 13.3 Doble husillo. Los comandos y calificaciones específicos de la máquina quedan fuera del alcance de este artículo.



