Op deze pagina
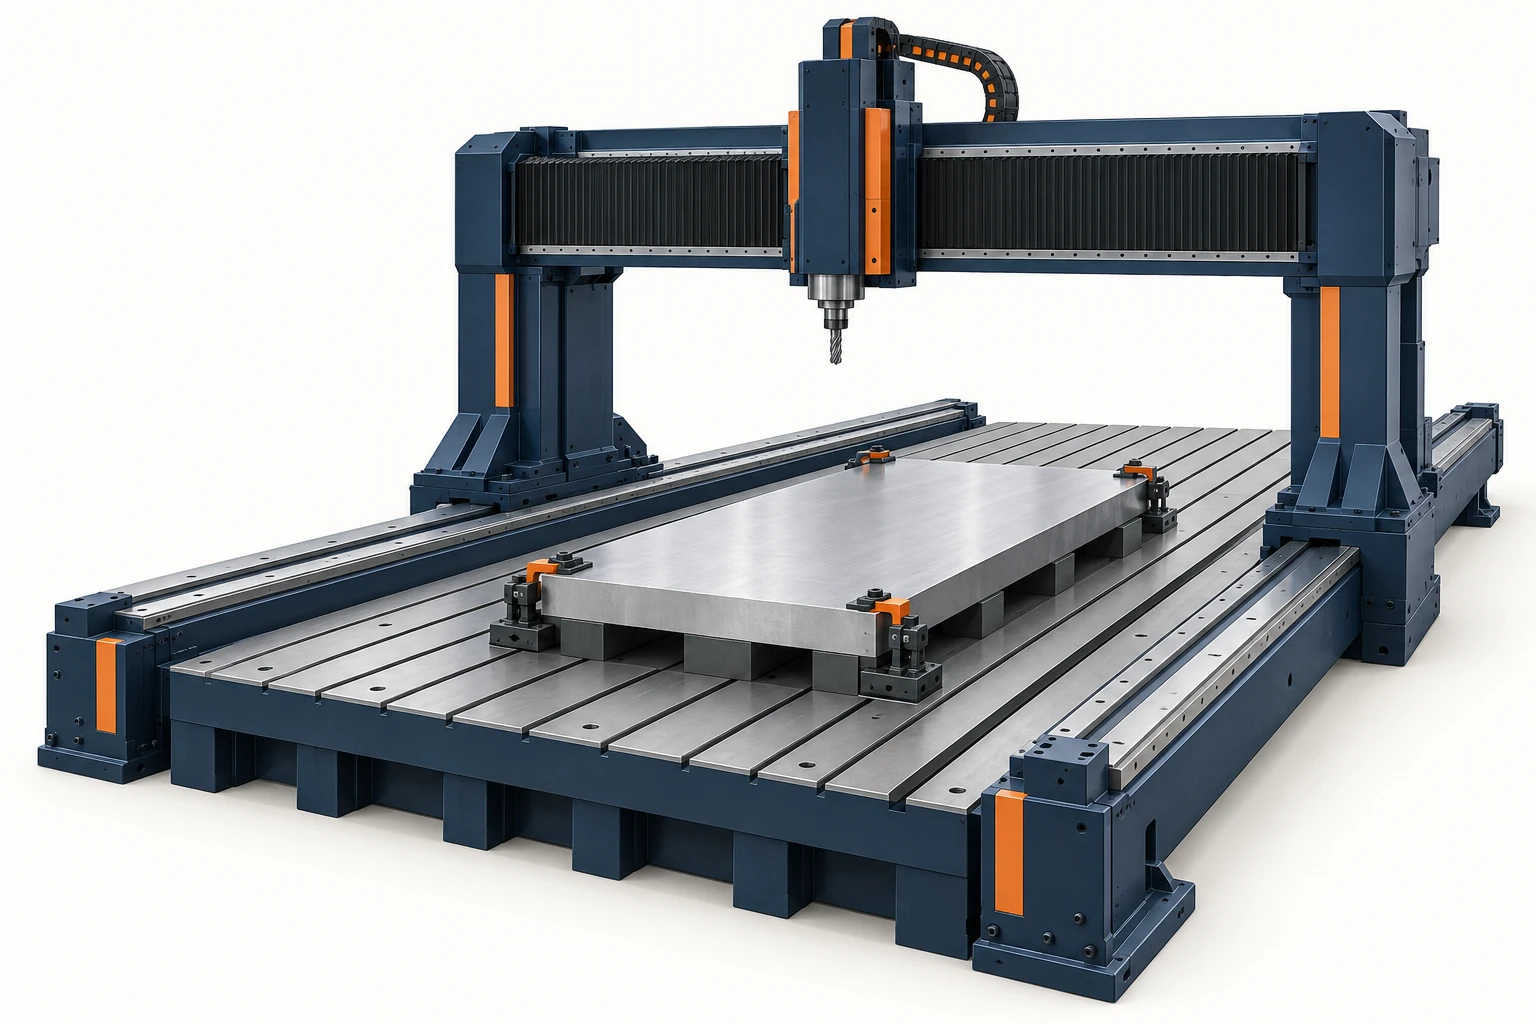
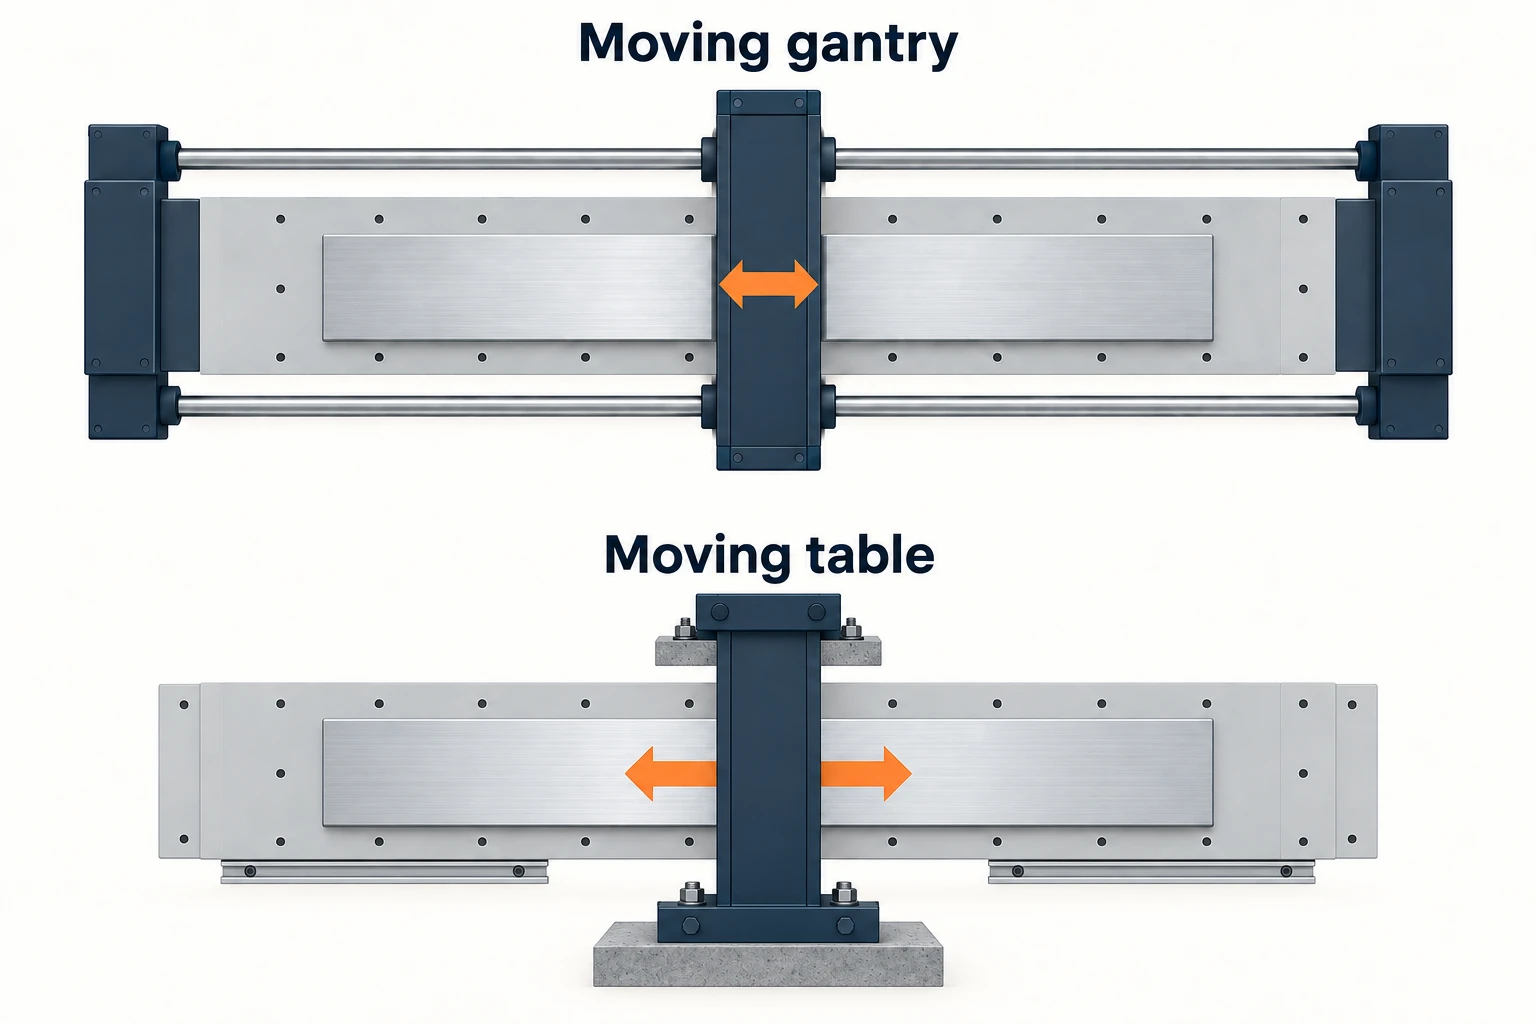
Een CNC-gantryfreestafel draagt zijn snijkop op een brug die zich uitstrekt over het werkgebied. Deze opstelling biedt ruimte voor lange platen, machinebasissen, mallen en andere omvangrijke componenten, waarbij de dwarsbalk aan beide uiteinden wordt ondersteund. Bij een moving-gantry-opstelling blijft het werkstuk op een stationaire bedplaat terwijl de poort erlangs beweegt. Gerelateerde fixed-bridge-machines verplaatsen daarentegen de tafel en het werkstuk.
De nuttige vraag is wat deze opstelling verandert voor de taak: welke massa in beweging is, hoe het gereedschap elke vlak bereikt, waar het onderdeel wordt ondersteund en hoe afmetingen over de gehele lengte worden gecontroleerd.
Begin met wat zich onder de brug beweegt
“Gantry”, “brug” en “dubbele kolom” beschrijven gerelateerde constructies, maar identificeren niet uniek de bewegingsopstelling. Nicolás Correa onderscheidt bijvoorbeeld zijn Gantry Type Milling Machines van zijn Bridge Type, Moving Table Milling Machines. Bestudeer zowel de werkelijke machineopstelling als de naam.
| Opstelling | Langsgewijze beweging | Wat dit verandert voor een groot onderdeel |
|---|---|---|
| Moving gantry, stationaire bedplaat | De poort beweegt langs geleidewegen naast het werkgebied. | Het werkstuk en de opspaninrichting worden niet versneld door die as. Een lange bedplaat kan een uitgebreide opspanning ondersteunen, terwijl voldoende vrij ruimte nodig is voor de bewegende constructie. |
| Vaste brug, bewegende tafel | De tafel draagt het geklemde werkstuk onder de poort. | De as verplaatst tafel, opspaninrichting en werkstuk samen. De installatie moet ruimte bieden voor de volledige bewegingsruimte van de tafel. |
Een stationair werkstuk kan handig zijn wanneer de opspanning bijzonder lang of zwaar is. Dit elimineert echter niet de beperkingen van de bedplaat, fundering of lokale ondersteuningspunten. Omgekeerd is een bewegende tafel niet beperkt tot lichte werkstukken: de capaciteit hangt af van het concrete machinedesign.
De bovenliggende constructie verandert ook de toegang voor het laden. Een onderdeel kan wel tussen de kolommen passen, maar toch een specifieke benadering vereisen voor plaatsing, kopvrijheid of montage van de opspaninrichting. Gebruik de installatieopstelling om deze bewegingen te begrijpen; de rechthoek van de tafel alleen beschrijft niet de benodigde ruimte rond de machine.
De brug helpt alleen als de freeskop elke gewenste positie kan bereiken.
Een groot werkgebied brengt ver uit elkaar gelegen kenmerken in één opspanning onder. Beide montagevlakken op een lange basis kunnen dan vanuit dezelfde vastgestelde referentie worden bewerkt, waardoor de noodzaak om hun onderlinge relatie via een andere opspanning over te brengen, wordt verminderd. De resterende vraag is of de volledige gereedschapsopstelling elke vereiste oppervlakte kan benaderen.
Een verticale spindel kan een blootliggend bovenvlak bewerken. Een zijwaarts gerichte boring vereist mogelijk een hoekkop, een instelbare freeskop of een andere opspanning. De ruimte die door de kop en de houder wordt ingenomen, is even belangrijk als de snijpunt van het gereedschap: een bereikbaar punt betekent niet automatisch een vrije benadering. Correa’s Milling Heads-overzicht illustreert hoe indexerende en contourvormende koppen verschillende toegangs- en bewegingsvereisten vervullen.
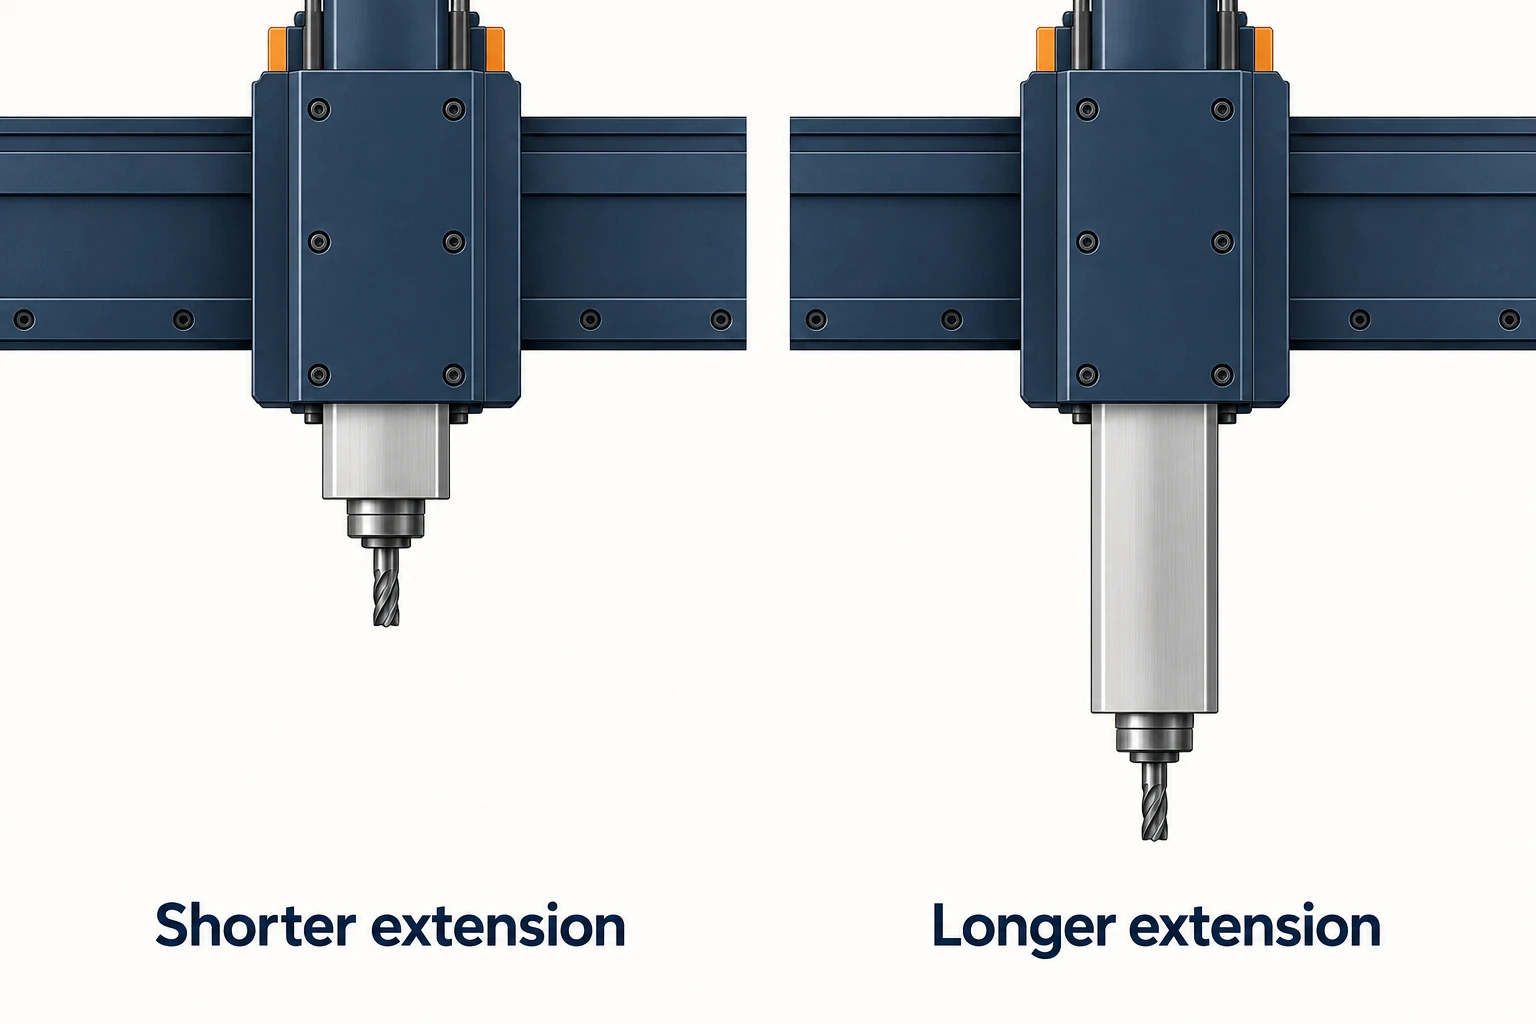
Op veel grote machines wordt de spindel gedragen door een ram, een glijdend onderdeel dat uit de kopdrager naar buiten steekt. Extra uitsteeklengte bereikt dieper naar het werkstuk toe, maar onondersteunde uitsteeklengte maakt stijfheid tot een praktisch aandachtspunt. Waar de hoogte van de dwarsbalk instelbaar is, controleer dan of een lagere ondersteuningspositie hetzelfde kenmerk kan bereiken met minder ramuitsteeklengte en voldoende vrij ruimte.
Er bestaat geen universele nauwkeurigheidsrangschikking op basis van het woord ‘gantry’. Dwarsbalk- en ramprofielen, geleidingondersteuning, spindelassemblage, gereedschapsprojectie en de gekozen snijvoorwaarden beïnvloeden allemaal het gedrag. Vergelijk de opstelling op de werkelijke werkpositie, inclusief de diepste bereikbaarheid, in plaats van te veronderstellen dat een brede brug elke gereedschapspositie even stijf maakt.
Ondersteun het werkstuk daar waar de krachten erin worden ingeleid.
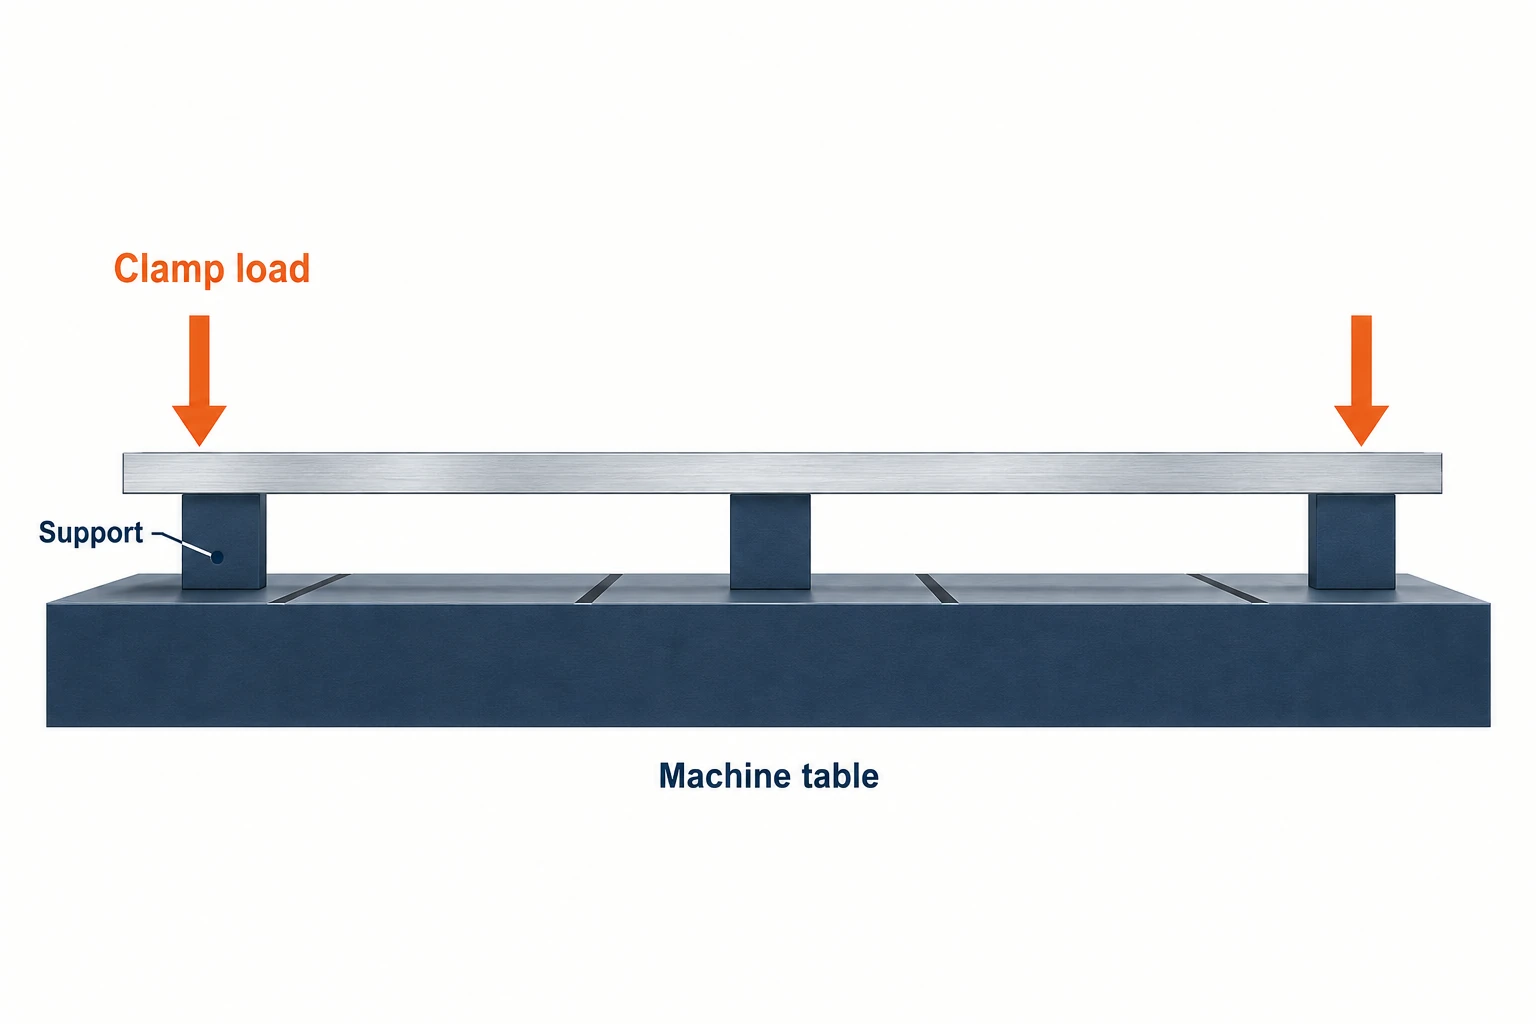
De machineconstructie en de werkstukondersteuning lossen verschillende problemen op. Een stijve poort kan niet voorkomen dat een lange, dunne plaat buigt tussen zijn ondersteuningen. Een brede basis kan ook wiebelen op oneffen contactvlakken of van vorm veranderen tijdens het opspannen.
Plan eerst de positioneringsvlakken: deze bepalen de positie van het werkstuk. Overweeg vervolgens ondersteuning onder het bewerkingsgebied en dicht bij de klemkrachten. Carr Lane’s Locating & Clamping Principles legt uit waarom belastingen richting ondersteunde gebieden moeten worden geleid, in plaats van gebruikt te worden om het werkstuk in positie te buigen.
Bijvoorbeeld: het aandraaien van een klemblok boven een niet-ondersteunde rand kan die rand naar beneden trekken. Het bewerken van het bovenvlak in die toestand garandeert niet dat het vlak blijft na losklemmen. Extra ondersteuningen kunnen helpen om belasting te weerstaan, maar hun positie en afstelling moeten geschikt zijn voor het onderdeel; simpelweg meer harde contactpunten toevoegen kan juist een ander positioneringsprobleem veroorzaken.
Houd drie toestanden onderscheiden: het ruwe onderdeel rustend op zijn ondersteuningen, het geklemde onderdeel tijdens de bewerking, en het onderdeel in de toestand die vereist is voor inspectie. Als losklemmen een kritieke maat verandert, moet het proces rekening houden met die verandering. Meer machinebewegingsruimte lost dit probleem niet op.
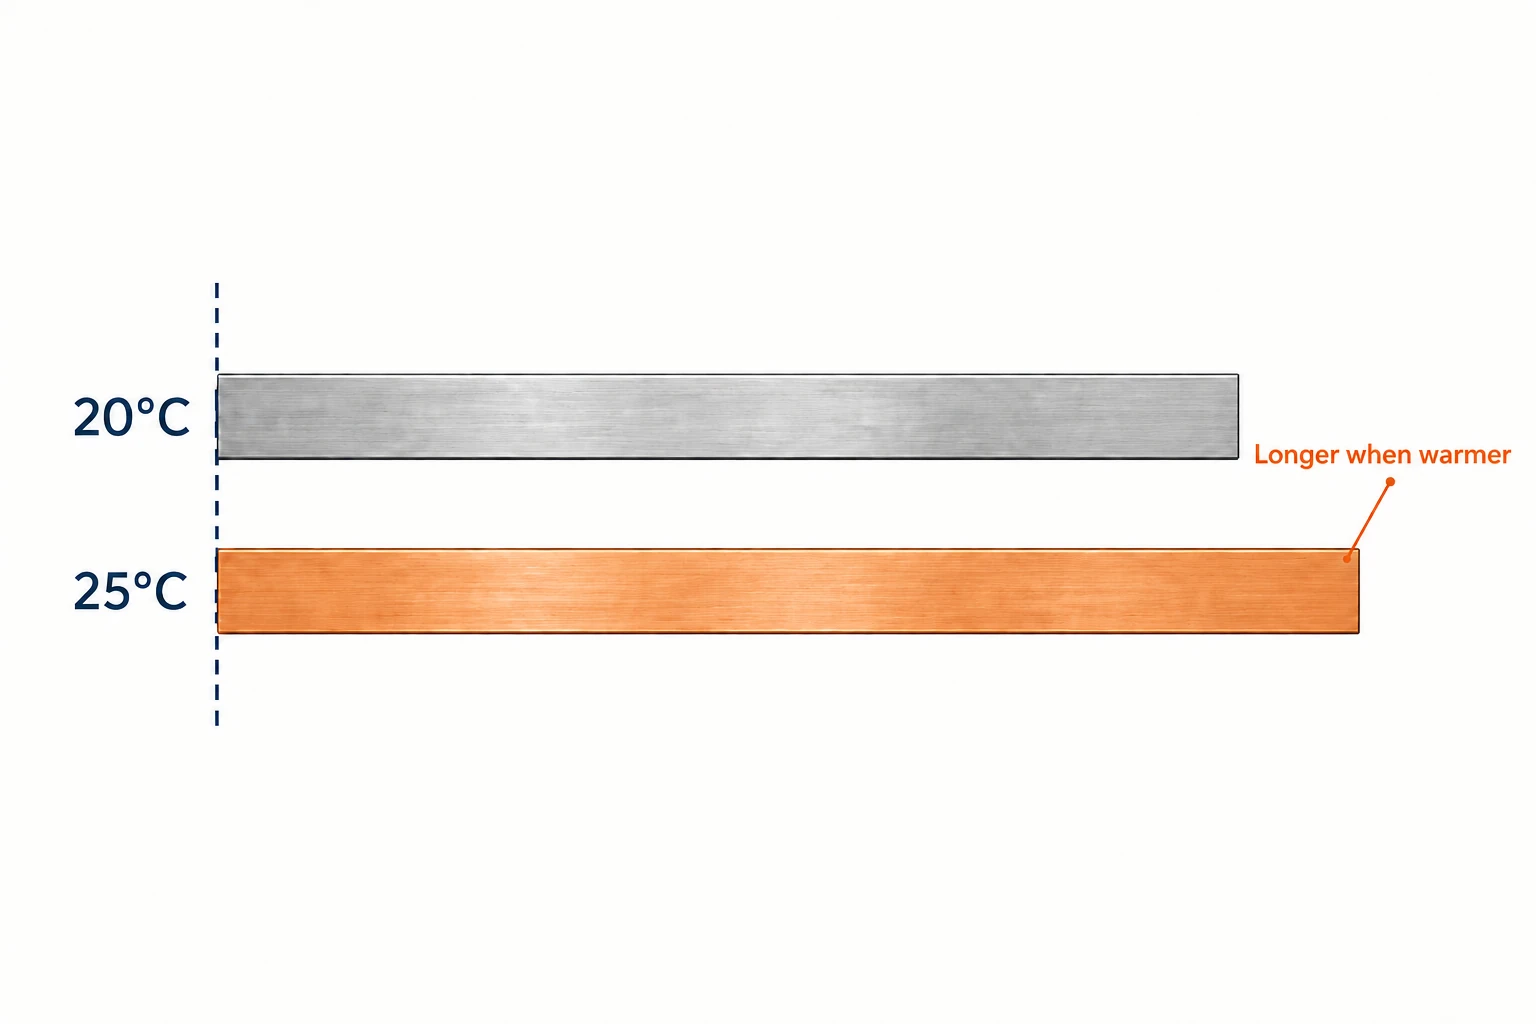
Een kleine temperatuurverandering is merkbaar over een grote afmeting.
Bij grote onderdelen is thermische uitzetting gemakkelijker waarneembaar omdat de lengteverandering toeneemt met de gemeten spanwijdte. Een dimensioneel meetresultaat hangt ook af van de temperatuur van het werkstuk, het meetsysteem en de temperatuurverdeling door het onderdeel heen. Mitutoyo’s Temperature and Dimensional Measurements legt uit waarom stabilisatie en de referentietemperatuur deel moeten uitmaken van de planning van dimensionele metingen.
Beschouw een hypothetische 6061 aluminium basis van 2,000 mm lengte bij 20°C. Neem aan dat deze vrij en uniform uitzet tot 25°C. Gebruik een constante uitzettingscoëfficiënt van 23 × 10−6/°C, de waarde vermeld voor 6061 tussen 20–100°C in het materiaalblad 6061 van Constellium.
Lengteverandering ≈ oorspronkelijke lengte × uitzettingscoëfficiënt × temperatuurverandering
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Dit schat de groei van het werkstuk onder de genoemde aannames. Het voorspelt niet de drift van de machine, de beperking door klemming of buiging ten gevolge van een temperatuurgradiënt. Wel laat het zien waarom het vergelijken van een warm onderdeel met een nominale afmeting, gerefereerd aan 20°C, misleidend kan zijn tenzij de meting rekening houdt met de temperatuur.
Plan wanneer het onderdeel wordt gemeten en hoe zijn thermische toestand wordt vastgesteld. Een meettaster op de machine is nuttig voor het lokaliseren en procescontroles, maar deelt het geometrisch en thermisch gedrag van de machine. De definitieve verificatiemethode moet geschikt zijn voor de vereiste tolerantie en inspectietoestand.
Zet de machineopstelling om in een bewerkingsplan
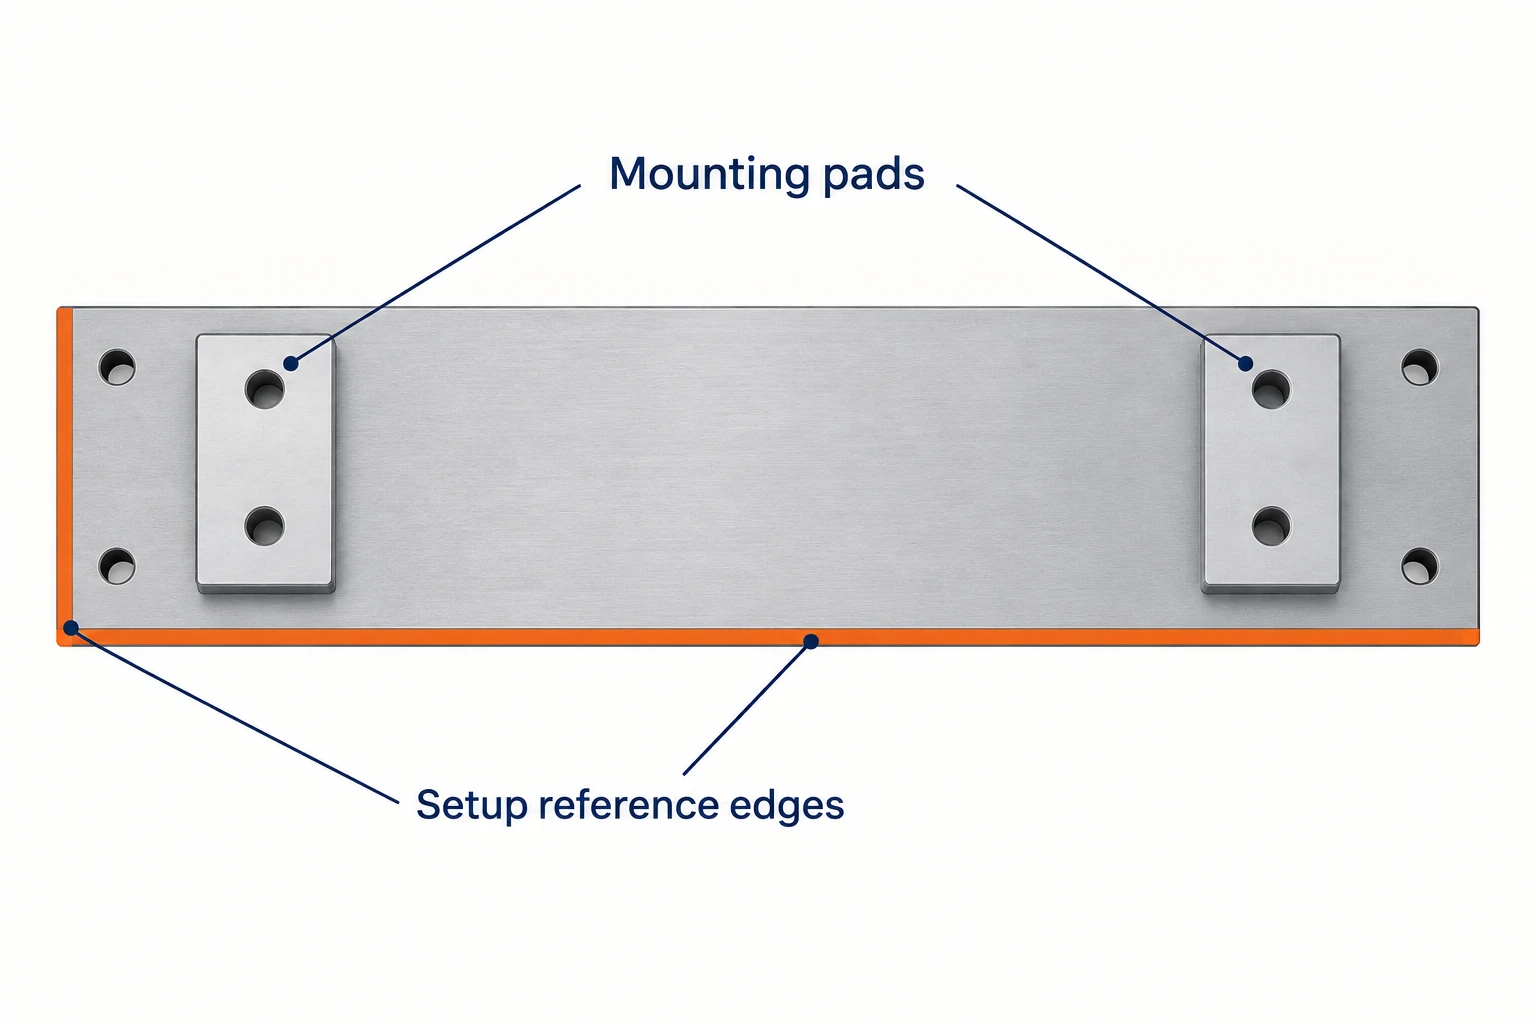
Neem dezelfde lange basis, nu met een montageplaat en een groep gaten bij elk uiteinde. De nuttige bijdrage van de portaalconstructie is de toegang tot beide gebieden binnen één gemeenschappelijke opspanning. Het bewerkingsplan moet hun onderlinge relatie behouden tijdens materiaalverwijdering, afwerking en meting.
- Localiseer en ondersteun. Kies opspanreferenties die consistent zijn met het referentiestelsel op de tekening; plaats ondersteuningselementen en klemmen buiten beide bewerkingsgebieden. Beide uiteinden vertrekken vanuit een gedefinieerde, stabiele zitpositie.
- Ruwwerk de kenmerken. Plan de volgorde van materiaalverwijdering zodanig dat voldoende ruwvoorraad overblijft voor latere afwerking, en let op eventuele vormveranderingen van het onderdeel. Een groot werkgebied voorkomt niet dat het onderdeel beweegt tijdens materiaalverwijdering.
- Stel de afwerktoestand vast. Controleer de zitpositie en temperatuur. Als het onderdeel moet worden losgekoppeld of opnieuw gepositioneerd, herstel dan eerst zijn locatie alvorens af te werken. Het afwerkprogramma moet verwijzen naar de huidige positie en toestand van het onderdeel.
- Voer afwerking uit en verifieer. Werk de bijbehorende montageplaten en gatgroepen af, en meet vervolgens hun onderlinge relatie in de gespecificeerde referentie- en ondersteuningstoestand. Lokaal gemeten afmetingen alleen geven geen garantie voor uitlijning over de gehele basis.
Dit is een voorbeeld van planning, geen vast bewerkingsvolgorde voor elke gietvorm, plaat of lasconstructie. Het doel is om machine-toegang te koppelen aan het gedrag van het onderdeel. Als de onderzijde geblokkeerd is door ondersteuningselementen of een zijdelings kenmerk de kop niet kan passeren, kan nog steeds een extra bewerking nodig zijn.
Een nuttige portaalopstelling combineert voldoende werkruimte met geschikte toegang voor de kop, stabiele werkstukopspanning en een geloofwaardig meetplan. Deze elementen verklaren duidelijker dan de totale afmeting alleen hoe de machine ondersteuning biedt bij de verspaning van grote onderdelen.
Veelgestelde vragen
Heeft een portaal-CNC-machine altijd vijf assen?
Nee. Portaal beschrijft de draagconstructie. Een machine kan drie lineaire assen gebruiken, terwijl aanvullende gestuurde rotatiebewegingen geïndexeerde of simultane vijf-assige bewerking mogelijk maken. De kop- en besturingsconfiguratie bepaalt wat de machine kan doen.
Blijft het werkstuk bij elke brugtype-machine stil staan?
Nee. Bij een bewegend portaal wordt de poort over een stationair werkstuk verplaatst. Bij een vaste brug kan de tafel met het werkstuk onder de poort worden verplaatst. Controleer de werkelijke asopstelling, omdat fabrikanten vergelijkbare namen gebruiken voor verschillende configuraties.
Kan een portaalmachine alle zijden in één opspanning afmaken?
Alleen de vlakken die de gemonteerde kop en gereedschapsopstelling met voldoende vrij ruimte kunnen bereiken. Ondersteuningen en klemmen kunnen de onderzijde verbergen, en zijdelingse kenmerken vereisen mogelijk een hoekkop of een andere opspanning. Een brede brug maakt niet elk oppervlak toegankelijk.
Kan in-machinemeeting de eindinspectie van een groot onderdeel vervangen?
Dat hangt af van de inspectievereisten en het gevalideerde meetproces. Meeting ondersteunt opspanning en procescontroles, maar deelt de foutbronnen van de machine. Kritieke afmetingen moeten mogelijk worden geverifieerd onder een andere ondersteuning of temperatuurvoorwaarde, of met een onafhankelijk meetsysteem.



