Auf dieser Seite
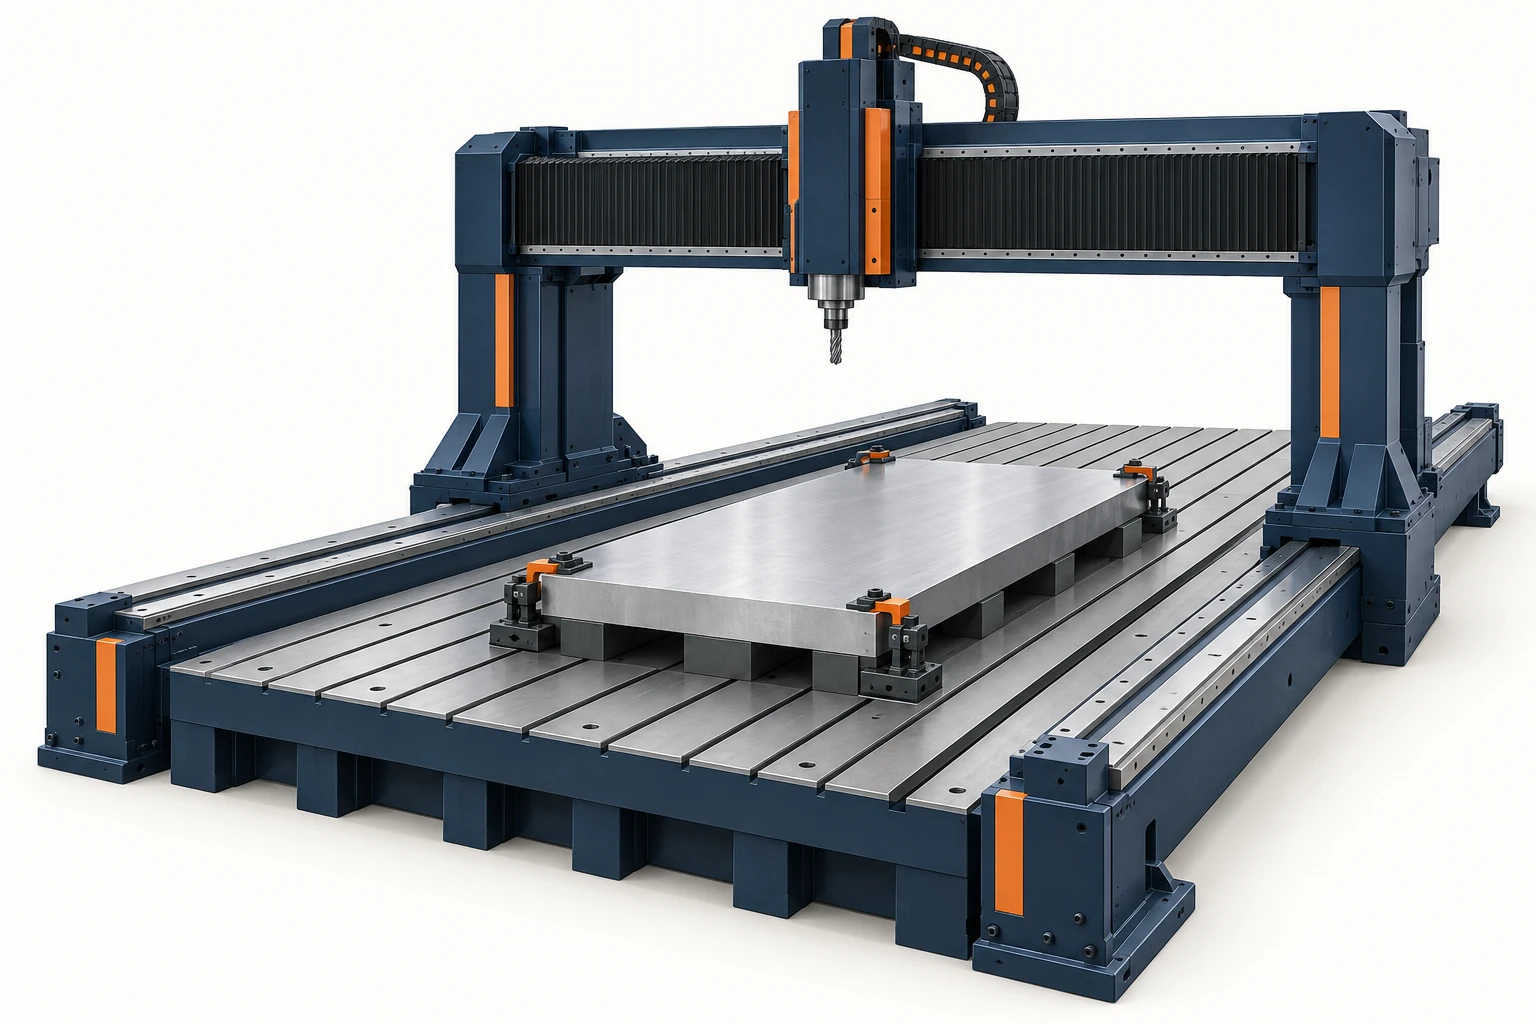
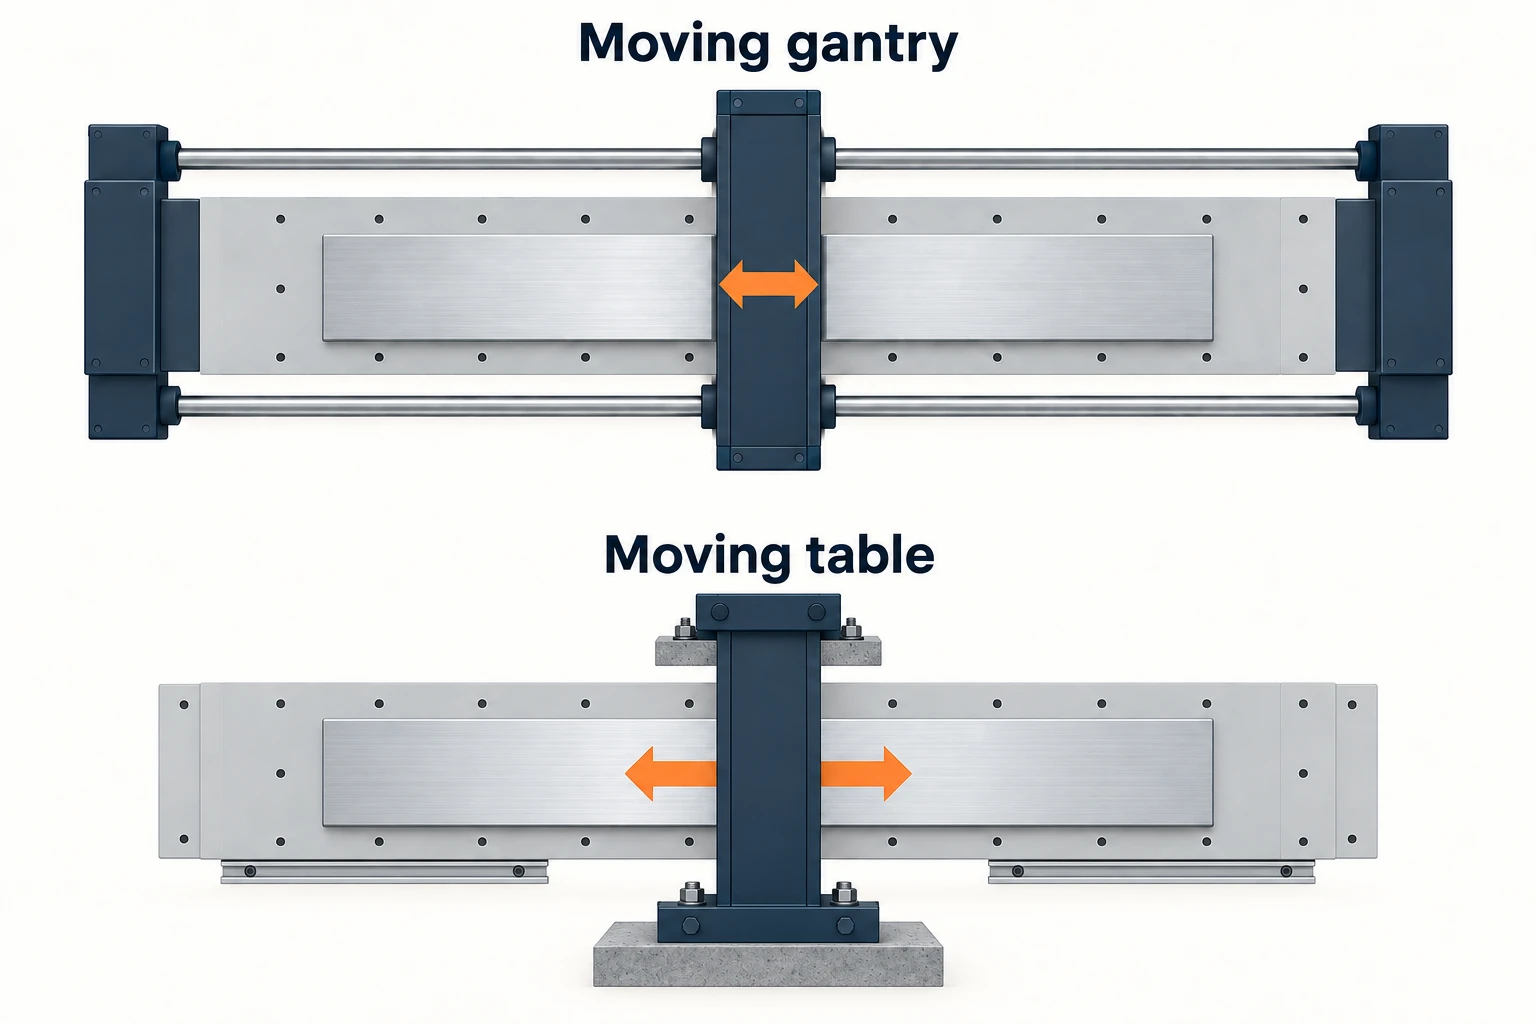
Eine CNC-Portalfräsmaschine führt ihren Fräskopf an einer Brücke über dem Bearbeitungsbereich. Dieses Layout schafft Platz für lange Platten, Maschinenbetten, Formen und andere voluminöse Komponenten, wobei der Querbalken an beiden Enden abgestützt wird. Bei einem beweglichen Portal bleibt das Werkstück auf einem stationären Bett liegen, während das Portal entlang dessen Länge fährt. Dagegen bewegen verwandte Festbrückenmaschinen den Tisch samt Werkstück.
Die entscheidende Frage lautet, was diese Anordnung für die Aufgabe verändert: welche Masse sich bewegt, wie das Werkzeug jede Fläche erreicht, wo das Werkstück abgestützt wird und wie die Abmessungen über seine gesamte Länge kontrolliert werden.
Beginnen Sie mit der Frage, was sich unter der Brücke bewegt
„Portal“, „Brücke“ und „Doppelsäule“ beschreiben verwandte Strukturen, identifizieren jedoch nicht eindeutig das Bewegungslayout. Nicolás Correa trennt beispielsweise seine Portalfräsmaschinen von seinen Brückenfräsmaschinen mit beweglichem Tisch. Beachten Sie daher sowohl die konkrete Maschinenanordnung als auch deren Bezeichnung.
| Anordnung | Längsbewegung | Was sich dadurch für ein grosses Werkstück ändert |
|---|---|---|
| Bewegliches Portal, stationäres Bett | Das Portal fährt entlang von Führungsschienen neben dem Bearbeitungsbereich. | Werkstück und Spannmittel werden durch diese Achse nicht beschleunigt. Ein langes Bett kann eine ausgedehnte Aufspannung tragen, während für die bewegliche Struktur ausreichend Freiraum vorgesehen werden muss. |
| Feste Brücke, beweglicher Tisch | Der Tisch trägt das eingespannte Werkstück unterhalb des Portals. | Diese Achse bewegt Tisch, Spannmittel und Werkstück gemeinsam. Die Installation muss den gesamten Bewegungsraum des Tisches berücksichtigen. |
Ein stationäres Werkstück kann nützlich sein, wenn die Aufspannung besonders lang oder schwer ist. Damit werden jedoch weder die Grenzen des Betts, des Fundaments noch der lokalen Stützpunkte aufgehoben. Umgekehrt ist ein beweglicher Tisch keineswegs auf leichte Werkstücke beschränkt: seine Tragfähigkeit hängt vom konkreten Maschinendesign ab.
Die Überkopfstruktur verändert zudem den Zugang für das Beladen. Ein Teil mag zwar zwischen den Säulen Platz finden, erfordert aber möglicherweise einen bestimmten Ansatz für die Platzierung, Freiraum am Fräskopf oder die Montage des Spannmittels. Nutzen Sie das Installationslayout, um diese Bewegungen zu verstehen; das rechteckige Tischmass allein beschreibt nicht den für die Maschine benötigten Raum rundherum.
Die Brücke hilft nur, wenn der Fräskopf die gewünschte Stelle erreichen kann.
Ein großer Arbeitsraum ermöglicht es, weit voneinander entfernte Merkmale in einer einzigen Aufspannung zu bearbeiten. Beide Montageflächen auf einer langen Basis können dann von derselben festgelegten Bezugsfläche aus bearbeitet werden, wodurch die Notwendigkeit entfällt, ihr relatives Verhältnis über eine weitere Aufspannung zu übertragen. Die verbleibende Frage lautet, ob die gesamte Werkzeugaufnahme jeden erforderlichen Bearbeitungsabschnitt erreichen kann.
Eine vertikale Spindel kann eine freiliegende Oberseite bearbeiten. Für eine seitlich ausgerichtete Bohrung ist möglicherweise ein Winkelkopf, ein schwenkbarer Fräskopf oder eine andere Aufspannung erforderlich. Der Raum, den Kopf und Spannfutter einnehmen, ist genauso entscheidend wie die Schneidspitze des Werkzeugs: Ein erreichbarer Punkt bedeutet nicht automatisch einen freien Zugangsweg. Correas Fräsköpfe-Übersicht verdeutlicht, wie Indexier- und Konturfräsköpfe unterschiedliche Anforderungen an Zugänglichkeit und Bewegung erfüllen.
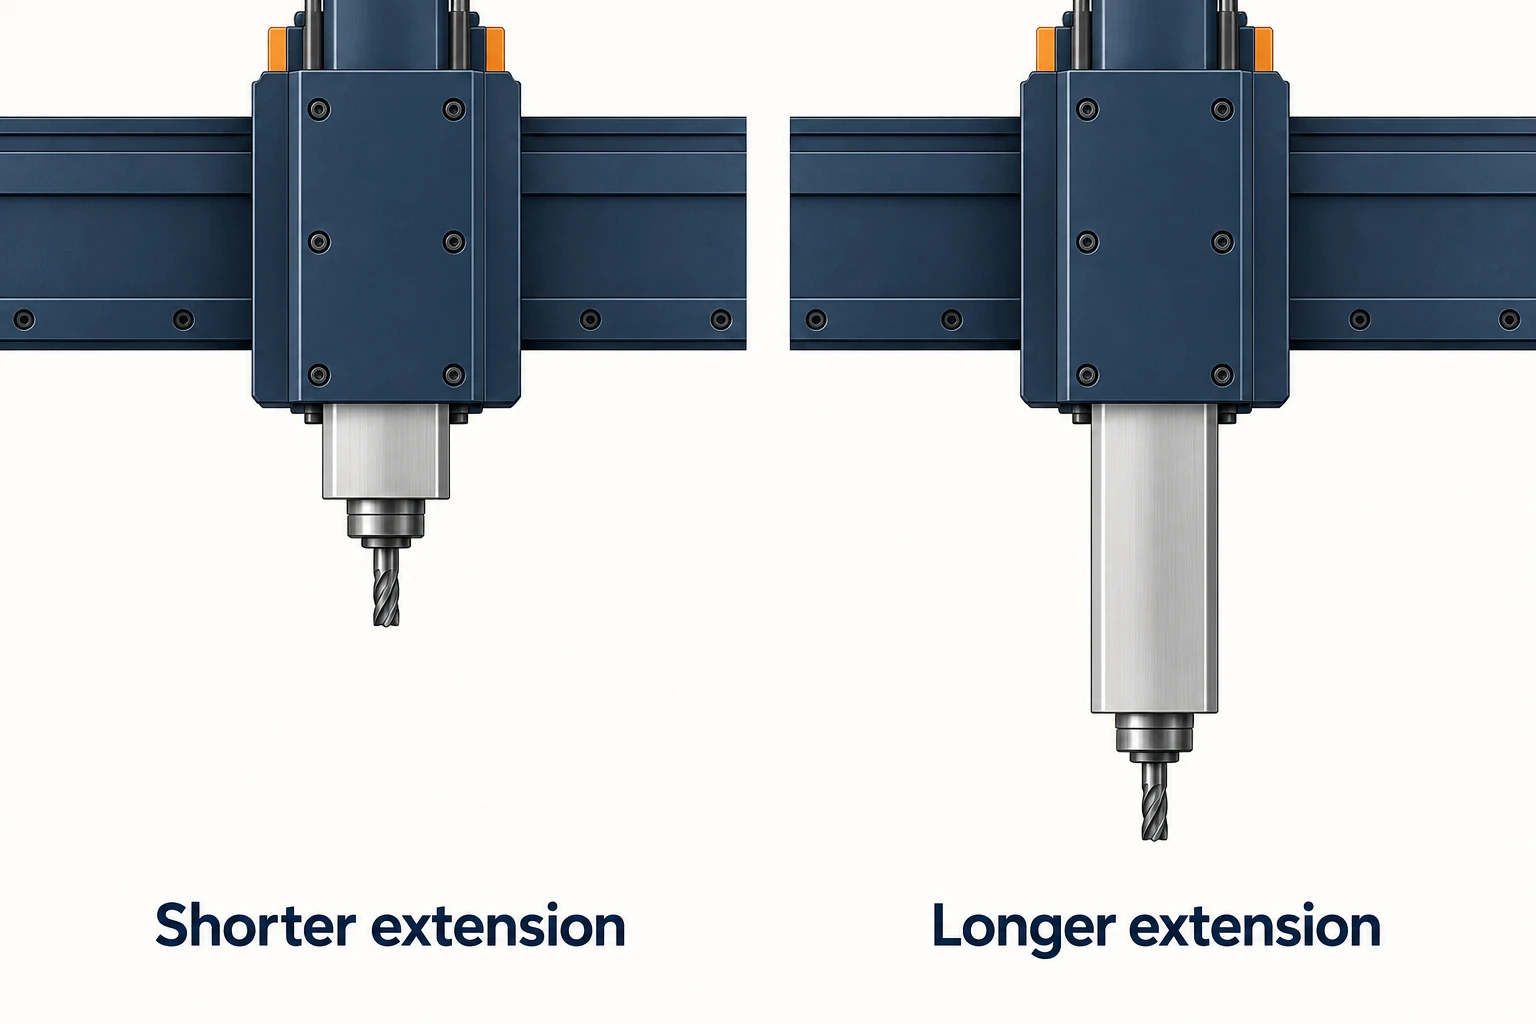
Bei vielen großen Maschinen wird die Spindel von einem Kragarm getragen – einem verschiebbaren Element, das sich vom Kopfträger aus erstreckt. Eine zusätzliche Ausladung ermöglicht eine tiefere Annäherung an das Werkstück; doch eine ungestützte Ausladung macht die Steifigkeit zu einer praktischen Herausforderung. Falls die Höhe der Querstrebe einstellbar ist, prüfen Sie, ob dieselbe Bearbeitungsstelle bei einer tieferen Trägerposition mit geringerer Kragarmausladung und ausreichendem Freiraum erreicht werden kann.
Es gibt keine universelle Genauigkeitsbewertung, die sich allein am Begriff „Portal“ orientiert. Querbalken- und Kragarmquerschnitte, Führungslagerung, Spindelaufbau, Werkzeugauskragung sowie die gewählten Zerspanungsbedingungen beeinflussen sämtlich das Verhalten. Vergleichen Sie vielmehr die konkrete Anordnung an der tatsächlichen Arbeitsposition – einschließlich der maximalen Ausladung – statt davon auszugehen, dass eine breite Brücke jede Werkzeugposition gleichermaßen steif macht.
Stützen Sie das Werkstück dort ab, wo die Kräfte in es eintreten.
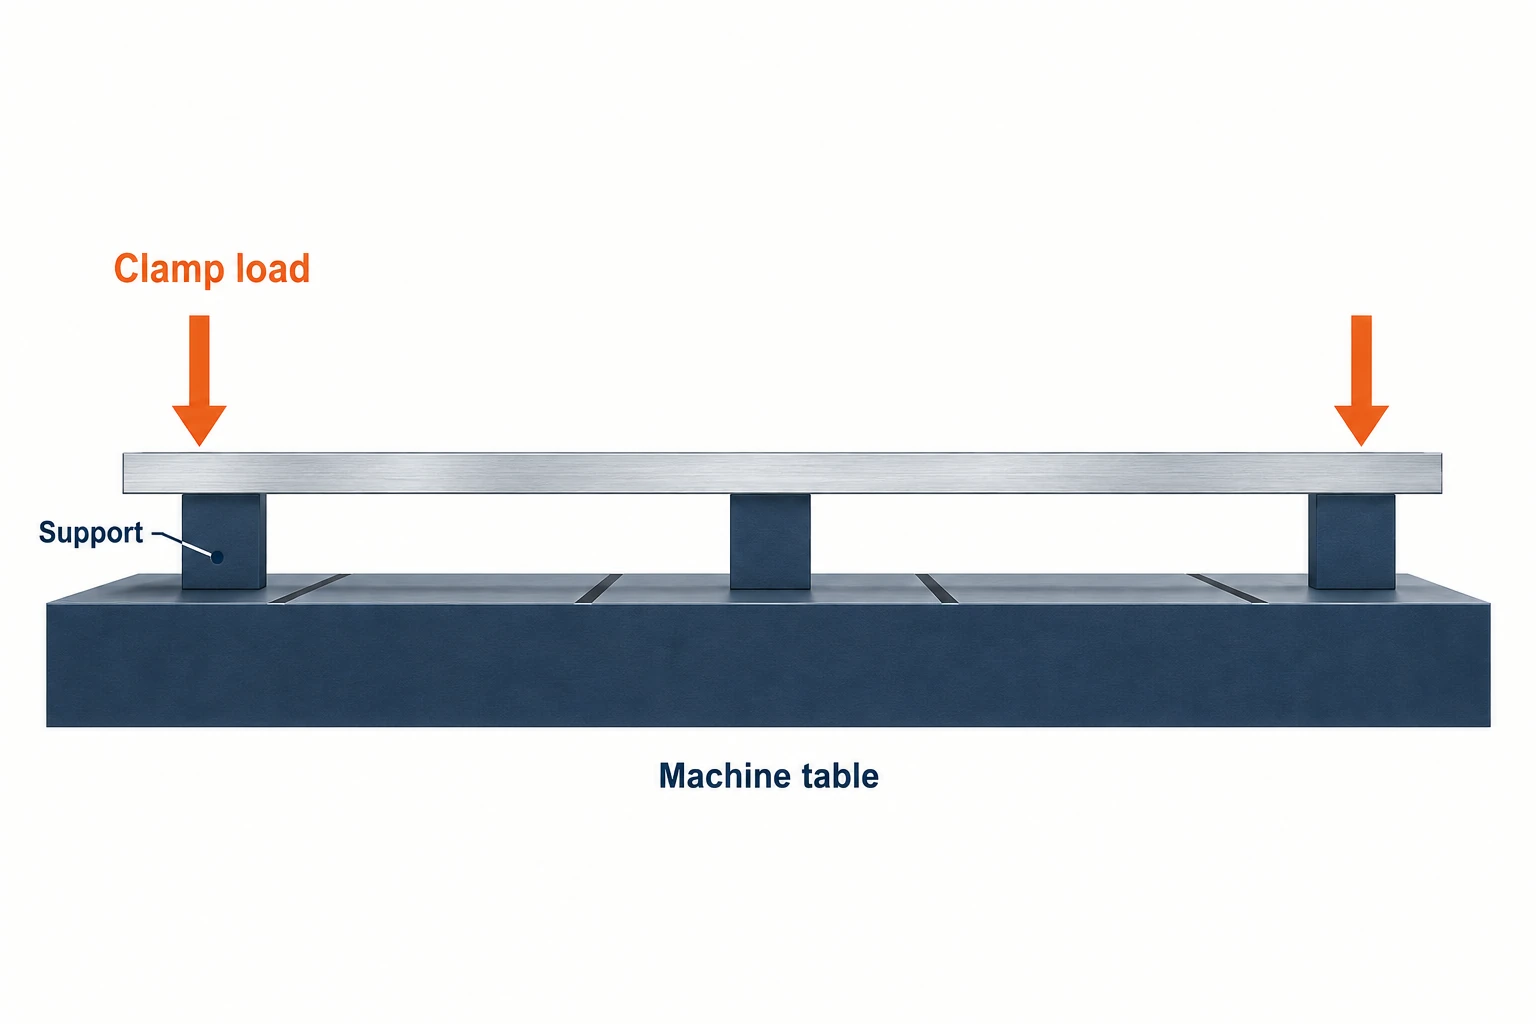
Die Maschinenstruktur und die Werkstückaufspannung lösen unterschiedliche Probleme. Eine steife Portalstruktur kann nicht verhindern, dass eine lange, dünne Platte zwischen ihren Auflagern durchbiegt. Eine breite Basis kann zudem auf unebenen Kontaktstellen kippen oder ihre Form beim Anziehen der Spannmittel verändern.
Planen Sie zuerst die Positionierflächen: Diese legen die Lage des Werkstücks fest. Berücksichtigen Sie dann die Stützung unterhalb des Bearbeitungsbereichs und nahe den Spannkräften. Carr Lanes Locating & Clamping Principles erläutert, warum Lasten in gestützte Bereiche geleitet werden sollten, anstatt das Werkstück durch Biegen in Position zu bringen.
Beispielsweise kann das Anziehen einer Spannvorrichtung über einer nicht gestützten Kante diese Kante nach unten ziehen. Die Bearbeitung der oberen Fläche unter dieser Bedingung stellt nicht sicher, dass sie nach dem Lösen der Spannung weiterhin plan bleibt.
Halten Sie drei Zustände klar auseinander: das Rohteil, das auf seinen Stützen ruht; das gespannte Teil während der Bearbeitung; und das Teil in dem Zustand, der für die Prüfung erforderlich ist. Wenn sich durch das Lösen der Spannung ein kritisches Merkmal verändert, muss der Prozess diese Veränderung berücksichtigen. Mehr Maschinenwegstrecke löst dieses Problem nicht.
Eine kleine Temperaturänderung wirkt sich über eine große Abmessung bemerkbar.
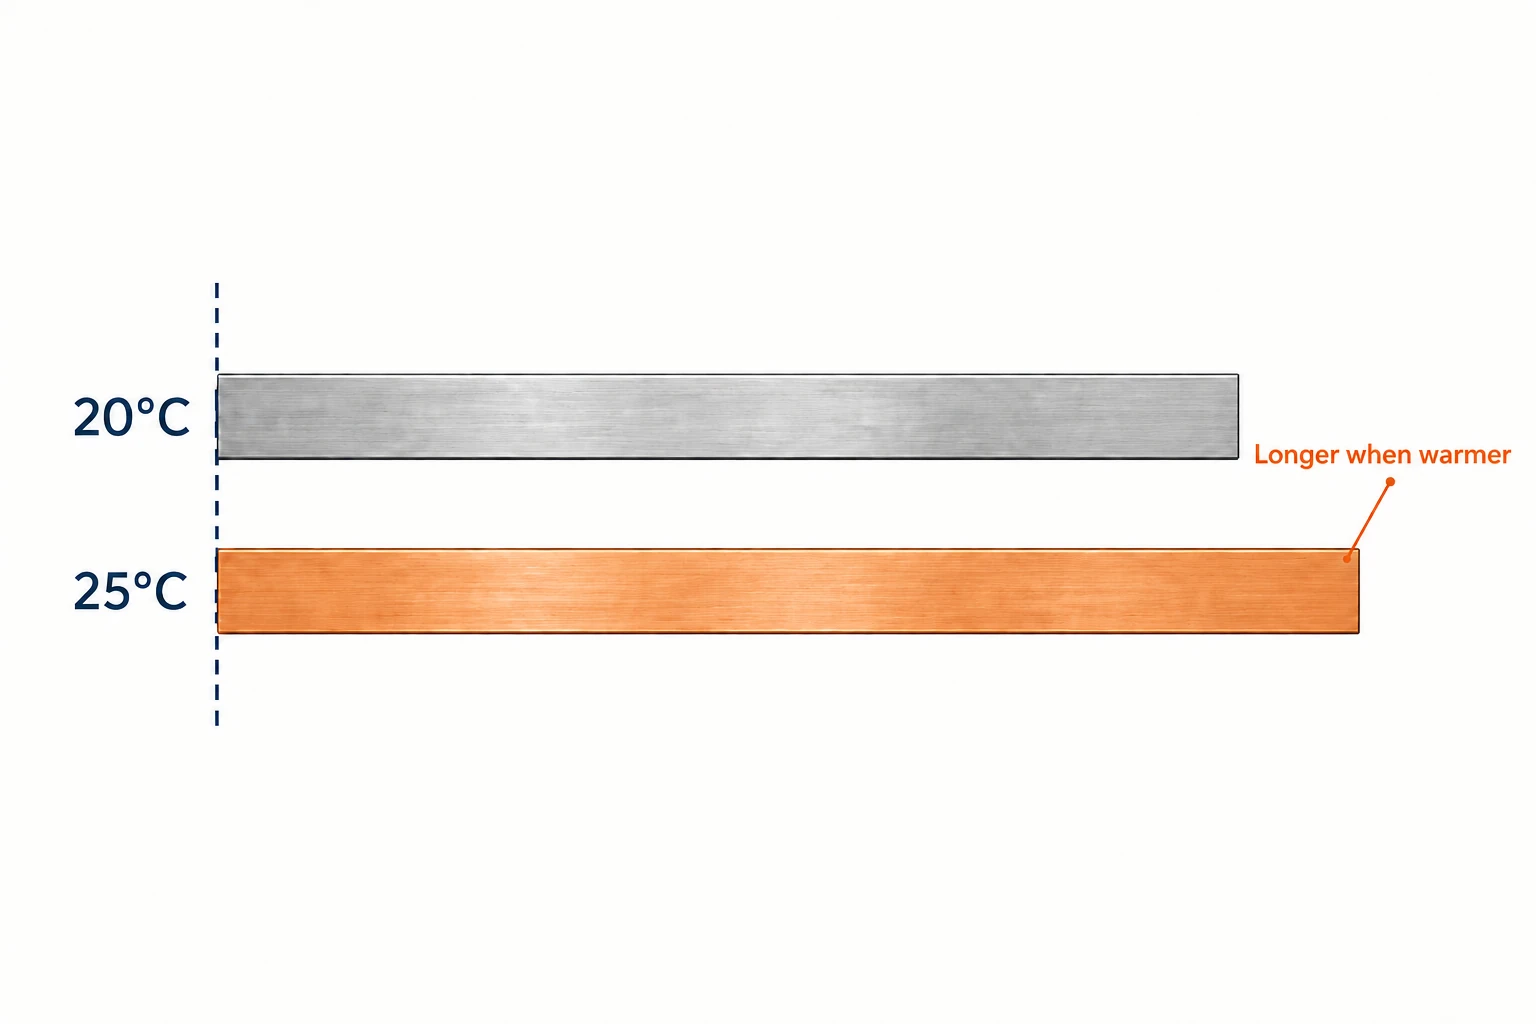
Bei großen Teilen wird die Wärmeausdehnung leichter wahrnehmbar, weil die Längenänderung mit der gemessenen Spannweite zunimmt. Ein dimensionsbezogenes Ergebnis hängt zudem von der Temperatur des Werkstücks, dem Messsystem und der Temperaturverteilung im Teil ab. Mitutoyos Temperature and Dimensional Measurements erläutert, warum Stabilisierung und die Bezugstemperatur in die Planung der dimensionsbezogenen Messung einbezogen werden müssen.
Betrachten Sie eine hypothetische 6061-Aluminium-Basis mit einer Länge von 2,000 mm bei 20°C. Nehmen Sie an, sie dehnt sich frei und gleichmäßig bis auf 25°C aus. Verwenden Sie einen konstanten Ausdehnungskoeffizienten von 23 × 10−6/°C, den Wert, der für 6061 im Temperaturbereich von 20–100°C im Materialdatenblatt 6061 von Constellium angegeben ist.
Längenänderung ≈ ursprüngliche Länge × Ausdehnungskoeffizient × Temperaturänderung
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Diese Abschätzung bezieht sich auf das Werkstückwachstum unter den genannten Annahmen. Sie prognostiziert weder Maschinendrift, noch Einschränkungen durch die Spannung noch Verformungen infolge eines Temperaturgradienten. Sie verdeutlicht jedoch, warum ein Vergleich eines warmen Teils mit einer Nennmaßangabe, die auf 20°C bezogen ist, irreführend sein kann – es sei denn, die Messung berücksichtigt die Temperatur.
Planen Sie, wann das Teil gemessen wird und wie sein thermischer Zustand eingestellt wird. Ein Tastkopf an der Maschine ist nützlich für die Positionierung und Prozesskontrollen, teilt jedoch das geometrische und thermische Verhalten der Maschine. Die endgültige Prüfmethode muss zur geforderten Toleranz und den Prüfbedingungen passen.
Wandeln Sie die Maschinenanordnung in einen Bearbeitungsplan um
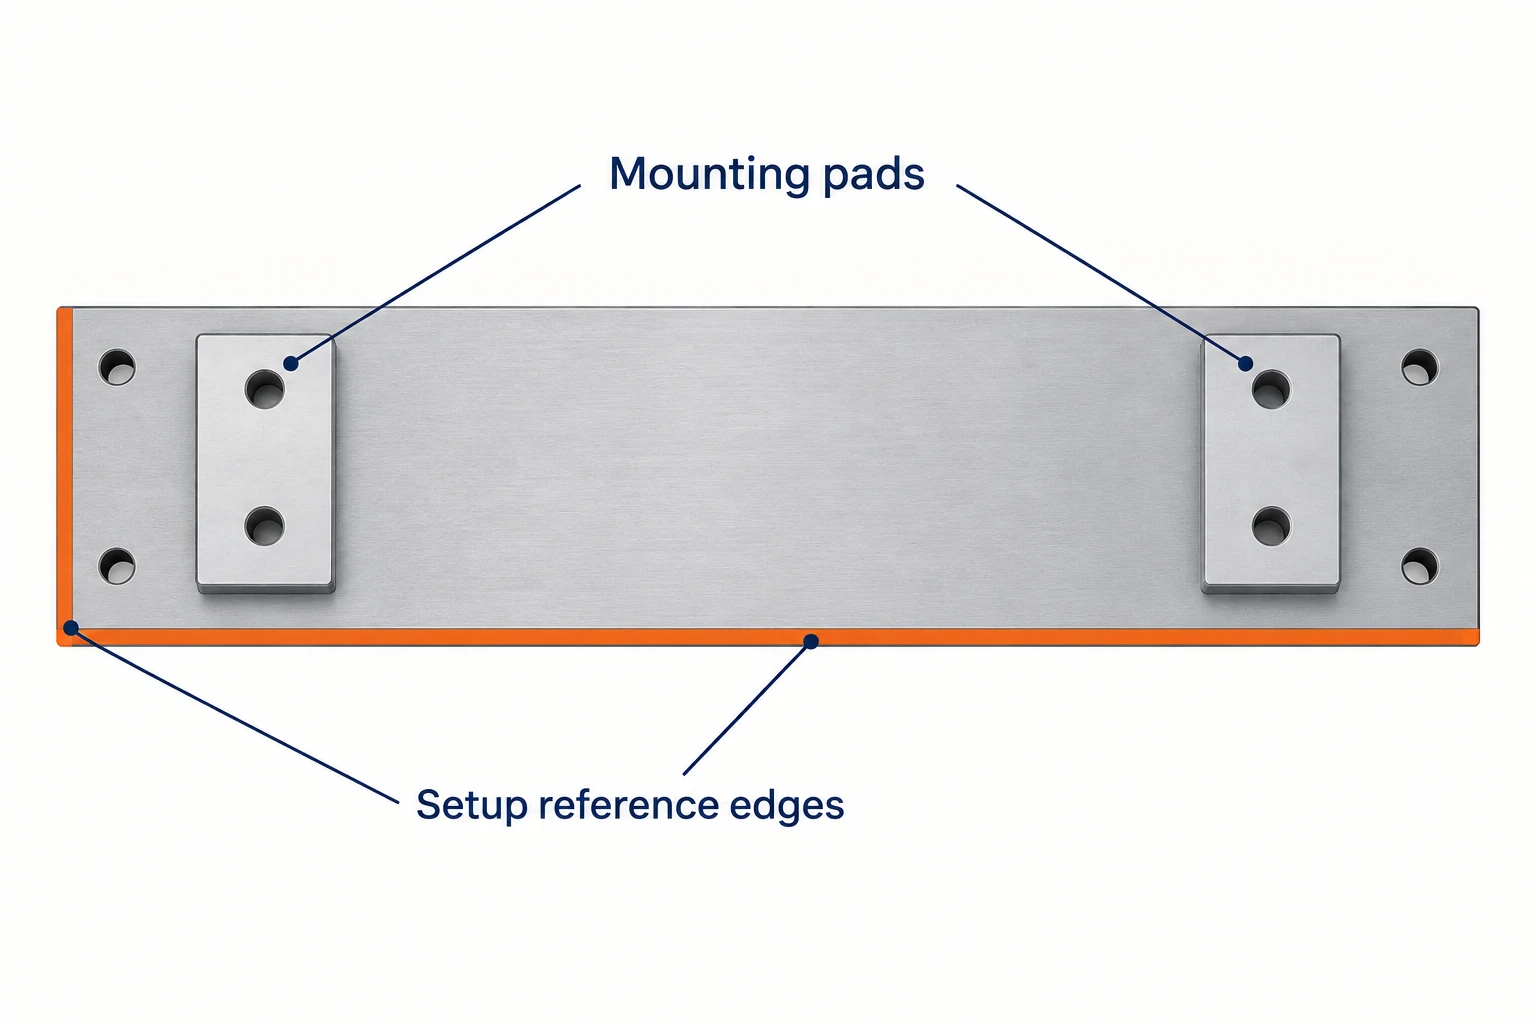
Nehmen Sie dieselbe lange Basis, nun mit einer Montageplatte und einer Bohrungsgruppe nahe jedem Ende. Der nützliche Beitrag des Portalfräsers besteht darin, beide Bereiche innerhalb einer gemeinsamen Aufspannung zu erreichen. Der Bearbeitungsplan muss deren räumliche Beziehung während des Materialabtrags, der Feinbearbeitung und der Messung bewahren.
- Positionieren und stützen. Wählen Sie Aufspannreferenzen, die mit dem Bezugschema der Zeichnung übereinstimmen; platzieren Sie Stützen und Spannelemente so, dass beide Bearbeitungsbereiche frei zugänglich bleiben. Beide Enden gehen von einem definierten, stabilen Auflagezustand aus.
- Grobbearbeitung der Merkmale. Planen Sie den Materialabtrag so, dass genügend Vorschub für die spätere Feinbearbeitung verbleibt, und prüfen Sie, ob sich das Teil während des Abtrags verformt. Ein großer Arbeitsraum verhindert nicht zwangsläufig Bewegungen des Teils beim Materialabtrag.
- Einstellen des Feinbearbeitungszustands. Überprüfen Sie die Auflage und die Temperatur. Falls das Teil gelöst oder neu positioniert werden muss, stellen Sie seine Lage vor der Feinbearbeitung erneut sicher. Das Feinbearbeitungsprogramm muss sich auf die aktuelle Position und den aktuellen Zustand des Teils beziehen.
- Feinbearbeitung und Verifikation. Bearbeiten Sie die zugehörigen Montageplatten und Bohrungsgruppen fertig und messen Sie deren räumliche Beziehung im vorgegebenen Bezugs- und Stützzustand. Allein lokale Maße reichen nicht aus, um die Ausrichtung über die gesamte Basis hinweg sicherzustellen.
Dies ist ein Planungsbeispiel und keine feste Bearbeitungsfolge für jede Gussteil-, Platten- oder Schweißkonstruktion. Ziel ist es, den Maschinenzugang mit dem Verhalten des Teils zu verknüpfen. Falls die Unterseite durch Stützen blockiert ist oder ein seitliches Merkmal den Fräskopf nicht freigeben kann, ist möglicherweise dennoch eine weitere Bearbeitungsoperation erforderlich.
Eine sinnvolle Portalfräs-Aufspannung kombiniert ausreichend Arbeitsraum mit geeignetem Kopfzugang, stabiler Werkstückaufnahme und einem nachvollziehbaren Messplan. Diese Elemente erklären, wie die Maschine die Bearbeitung großer Teile unterstützt, deutlich anschaulicher als ihre Gesamtgröße allein.
Häufig gestellte Fragen
Hat eine Portal-CNC-Maschine immer fünf Achsen?
Nein. Portal beschreibt die Tragstruktur. Eine Maschine kann drei lineare Achsen nutzen, während zusätzliche gesteuerte Drehbewegungen indizierte oder simultane Fünf-Achsen-Fähigkeit ermöglichen. Der Kopf und die Steuerungskonfiguration bestimmen, was möglich ist.
Bleibt das Werkstück bei jeder Brückenmaschine stets still stehen?
Nein. Bei einer beweglichen Portalanordnung wird das Portal über ein stationäres Werkstück geführt. Bei einer feststehenden Brückenanordnung hingegen bewegt sich der Tisch mit dem Werkstück unter dem Portal. Prüfen Sie die tatsächliche Achsanordnung, da Hersteller verwandte Bezeichnungen für unterschiedliche Konfigurationen verwenden.
Kann eine Portalmaschine alle Seiten eines Werkstücks in einer einzigen Aufspannung fertigstellen?
Nur die Flächen, die der montierte Kopf und die Werkzeugausrüstung bei ausreichendem Freiraum erreichen können. Spannvorrichtungen und Klammern können die Unterseite verdecken, und seitliche Merkmale erfordern möglicherweise einen Winkelkopf oder eine weitere Aufspannung. Eine breite Brücke gewährleistet nicht den Zugriff auf jede Oberfläche.
Kann eine maschinennahe Tastung die endgültige Prüfung eines großen Werkstücks ersetzen?
Das hängt von den Prüfanforderungen und dem validierten Messverfahren ab. Die Tastung unterstützt die Aufspannung und Prozesskontrollen, teilt jedoch die Fehlerquellen der Maschine. Für kritische Abmessungen kann eine Verifikation unter anderer Lagerung oder Temperaturbedingung oder mit einem unabhängigen Messsystem erforderlich sein.



