Sur cette page
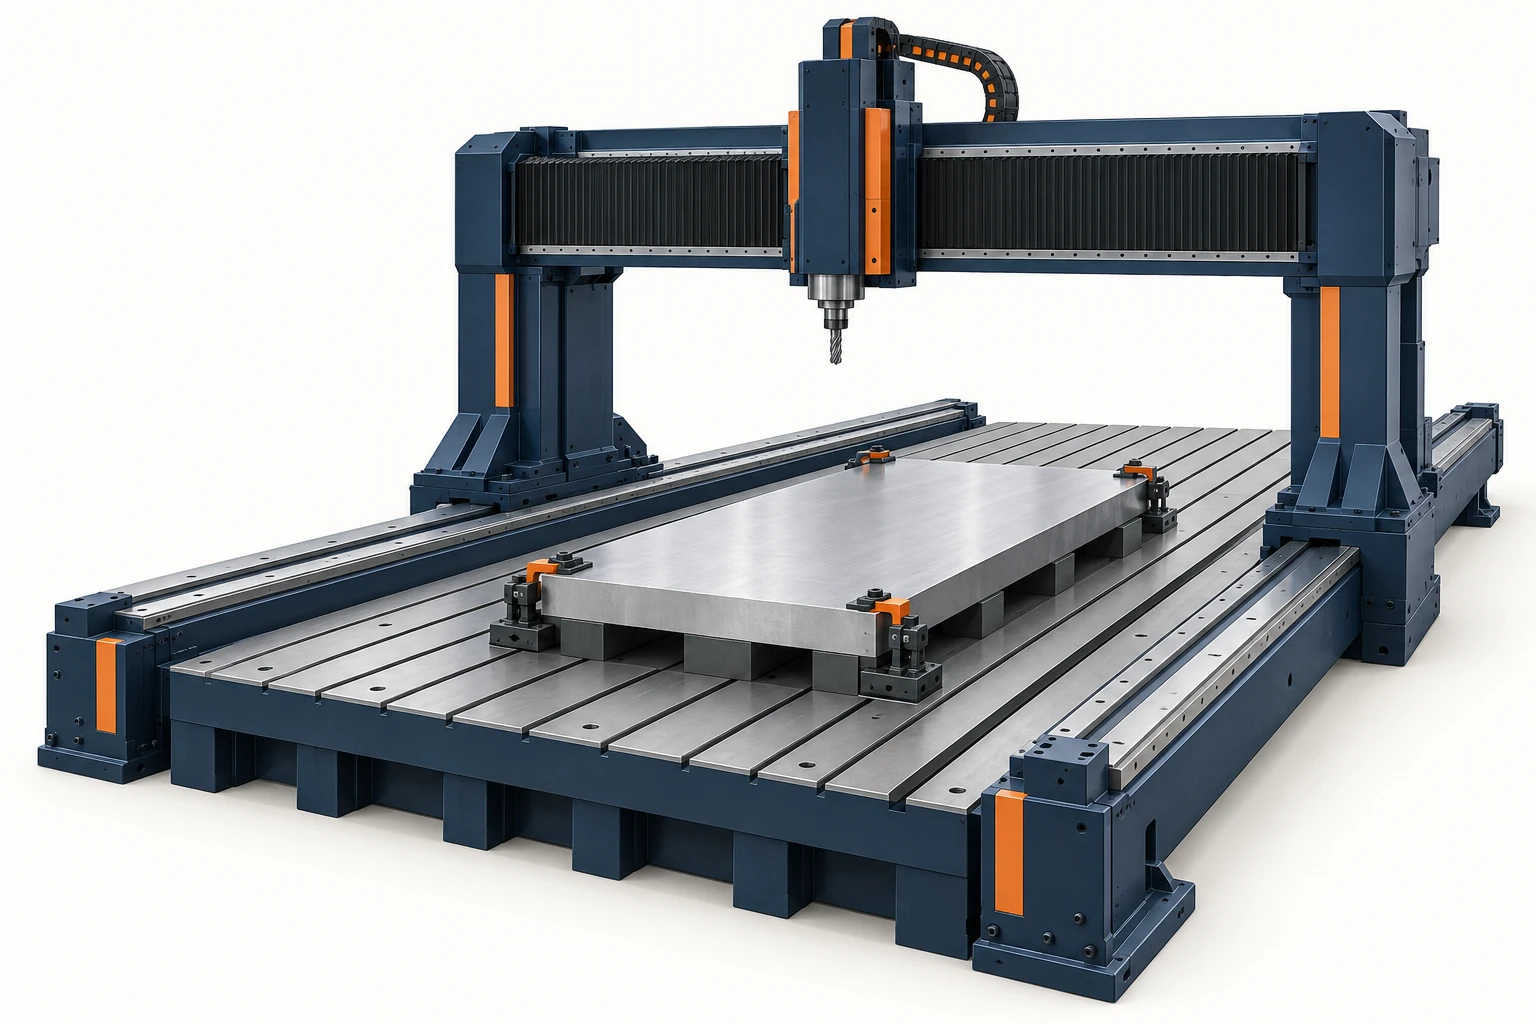
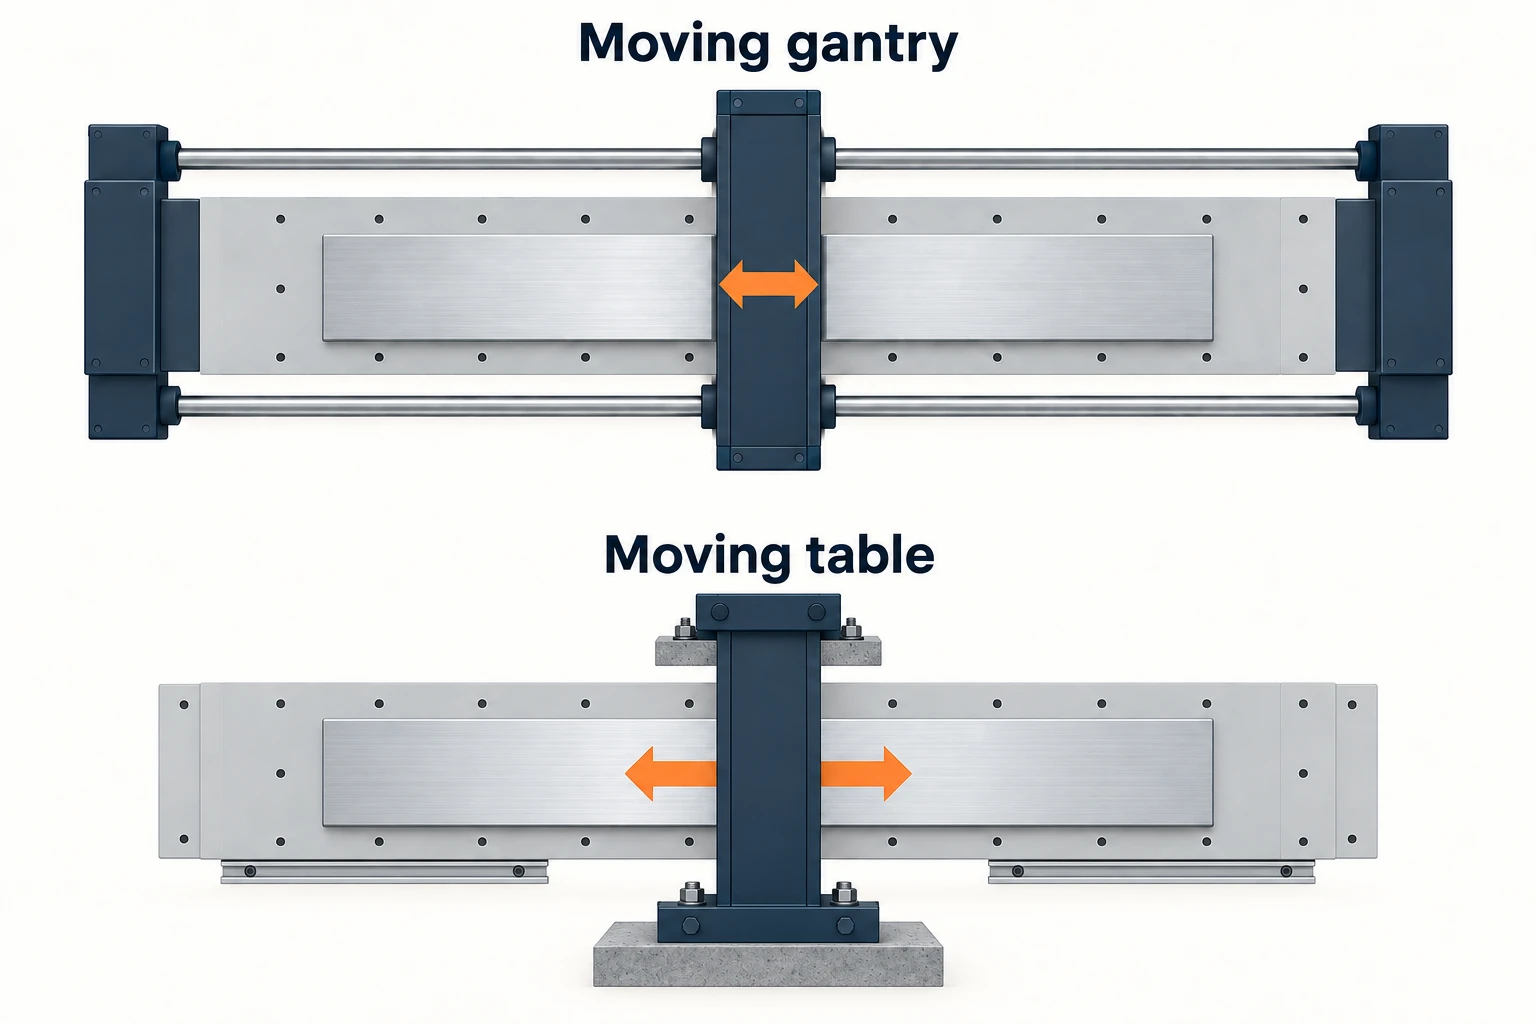
Une fraiseuse à portique CNC porte sa tête d’usinage sur un pont qui enjambe la zone de travail. Cette architecture permet d’accueillir des plaques longues, des bâti de machines, des moules et autres composants importants, le traversant étant supporté à ses deux extrémités. Dans une conception à portique mobile, la pièce reste fixée sur un bâti stationnaire tandis que le portique se déplace le long de celui-ci. À l’inverse, les machines à pont fixe déplacent la table et la pièce.
La question utile est de savoir ce que cette disposition modifie concrètement pour l’opération : quelle masse est mise en mouvement, comment l’outil accède à chaque face, où la pièce est supportée, et comment les cotes sont vérifiées sur toute sa longueur.
Commencez par identifier ce qui se déplace sous le pont
Les termes « portique », « pont » et « à double colonne » désignent des structures apparentées, mais ne caractérisent pas de façon unique la cinématique de la machine. Nicolás Correa, par exemple, distingue ses Fraiseuses à portique de ses Fraiseuses à pont avec table mobile. Examinez aussi bien l’agencement réel de la machine que sa dénomination.
| Agencement | Mouvement longitudinal | Ce que cela modifie pour une pièce volumineuse |
|---|---|---|
| Portique mobile, bâti stationnaire | Le portique se déplace le long de glissières disposées de part et d’autre de la zone de travail. | La pièce et son dispositif de serrage ne subissent aucune accélération selon cet axe. Un bâti long peut supporter un montage étendu, tandis qu’un espace libre doit être prévu pour la structure mobile. |
| Pont fixe, table mobile | La table supporte la pièce serrée sous le portique. | Cet axe déplace simultanément la table, le dispositif de serrage et la pièce. L’installation doit prévoir l’espace balayé intégral de la table. |
Un positionnement stationnaire de la pièce peut s’avérer utile lorsque le montage est particulièrement long ou lourd. Cela n’élimine toutefois ni les limites imposées par le bâti, ni celles de la fondation ou des points de support locaux. Inversement, une table mobile n’est pas réservée aux travaux légers : sa capacité dépend de la conception réelle de la machine.
La structure supérieure modifie également l’accès au chargement. Une pièce peut tenir entre les colonnes, mais nécessiter tout de même une approche spécifique pour son positionnement, son débattement de tête ou le montage du dispositif de serrage. Utilisez la disposition d’installation pour analyser ces mouvements : le simple rectangle de la table ne décrit pas l’espace requis autour de la machine.
Le pont n’aide que si la tête de coupe peut atteindre
Une grande surface de travail permet d’intégrer dans un seul montage des caractéristiques très éloignées les unes des autres. Les deux pattes de fixation d’une longue semelle peuvent ainsi être usinées depuis la même référence établie, ce qui réduit la nécessité de transférer leur relation géométrique via un autre montage. La question restante est de savoir si l’ensemble complet d’outils peut accéder à chaque surface requise.
Une broche verticale permet d’usiner une face supérieure exposée. Un alésage latéral peut nécessiter une tête angulaire, une tête de fraisage orientable ou un montage différent. L’espace occupé par la tête et son porte-outil est aussi critique que la pointe de l’outil : un point atteignable ne signifie pas nécessairement un accès dégagé. La présentation des têtes de fraisage de Correa illustre comment les têtes d’indexation et de contournage répondent à des besoins d’accès et de mouvement distincts.
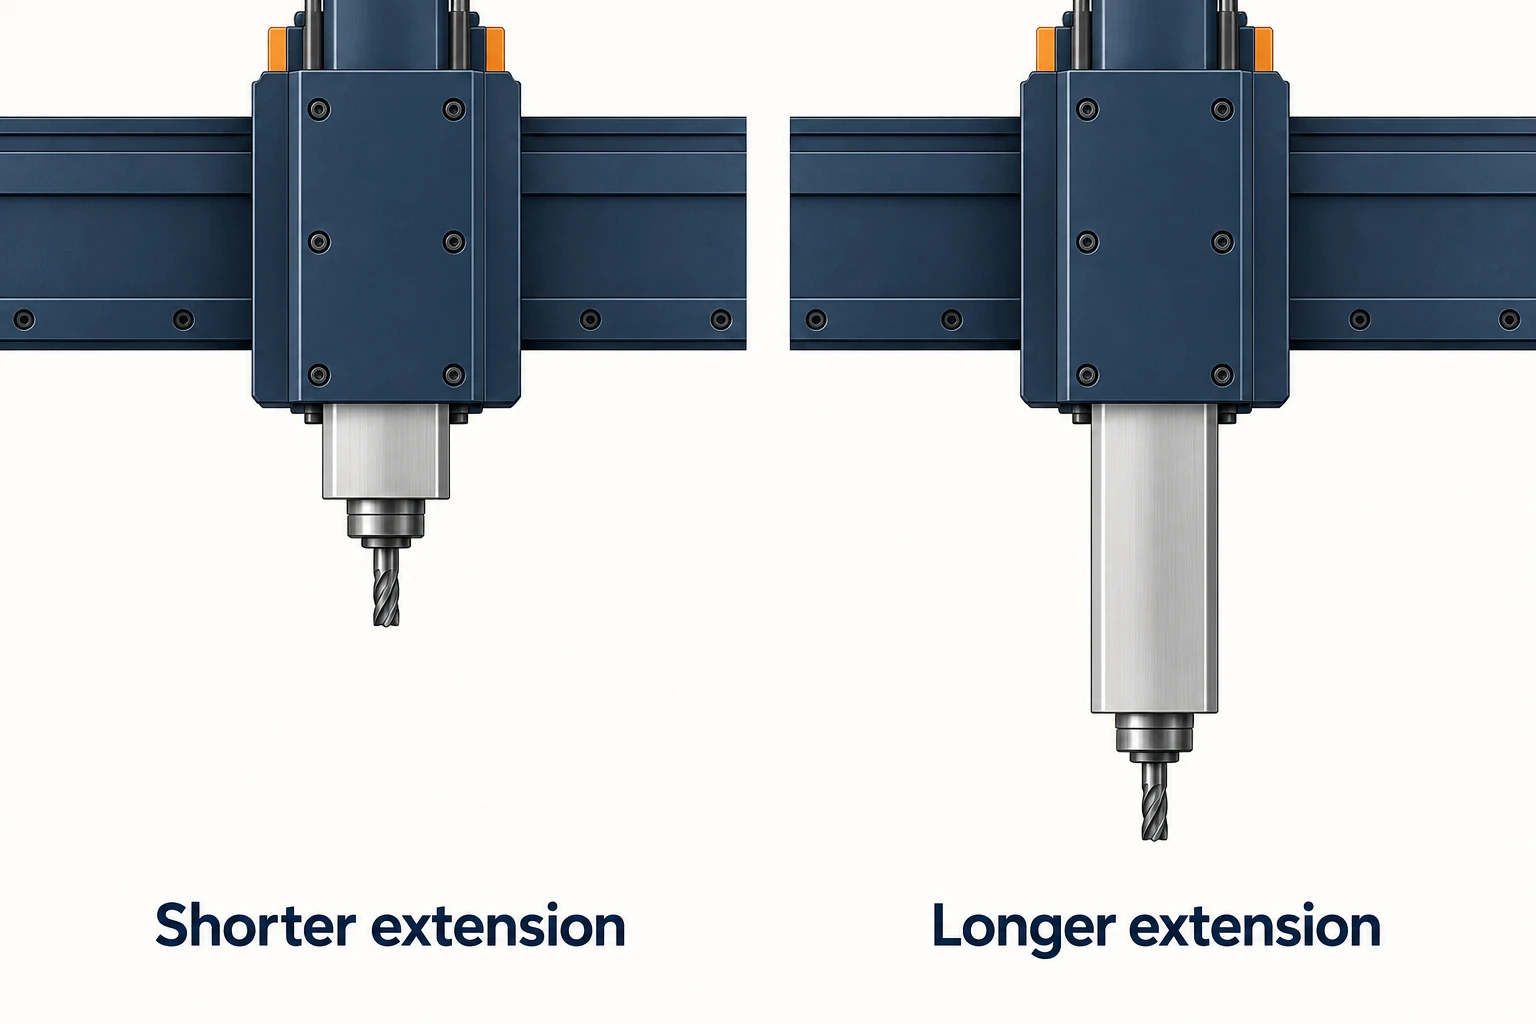
Sur de nombreuses machines de grande taille, la broche est portée par un balancier, élément coulissant issu du support de tête. Une extension supplémentaire permet de descendre vers la pièce, mais une telle extension non guidée affecte la rigidité, ce qui constitue une contrainte pratique. Lorsque la hauteur de la traverse transversale est réglable, vérifiez si une position de support plus basse permet d’atteindre la même caractéristique avec moins d’extension du balancier et un dégagement suffisant.
Il n’existe aucun classement universel de précision fondé sur le simple mot « portique ». Les sections de poutre transversale et de balancier, le support des guides, l’assemblage de la broche, la saillie de l’outil et les conditions de coupe choisies influencent toutes le comportement. Comparez la configuration à la position réelle de travail, y compris la portée maximale, plutôt que de supposer qu’un portique large confère une rigidité identique à toutes les positions d’outil.
Supportez la pièce là où les efforts s’y appliquent
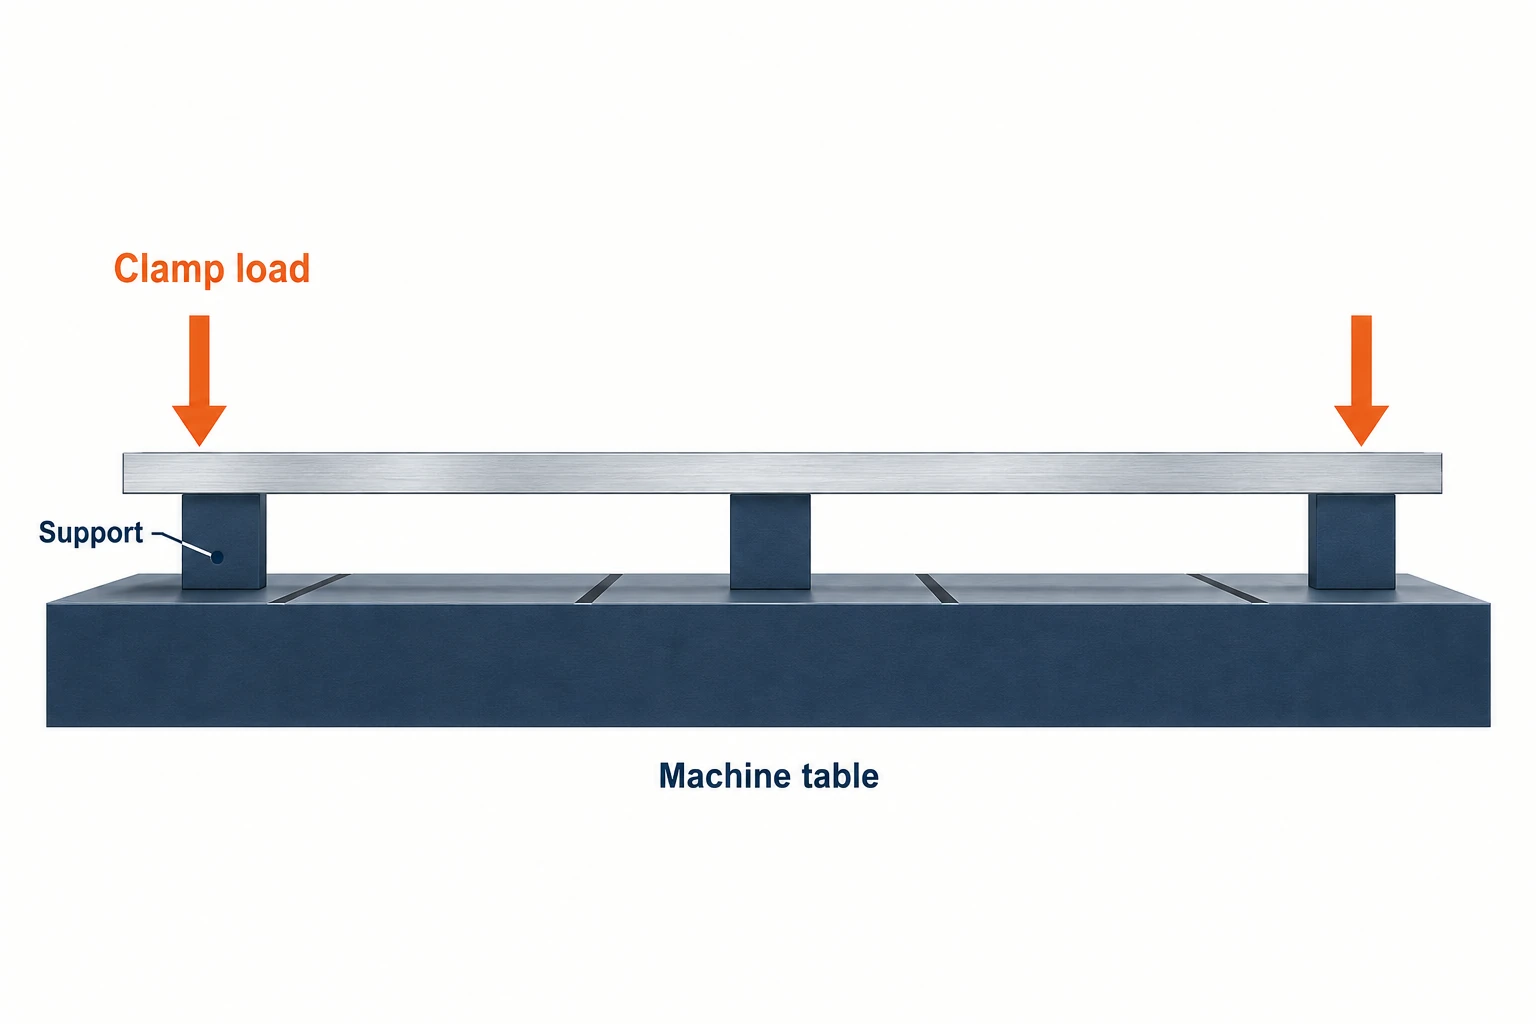
La structure de la machine et le support de la pièce résolvent des problèmes différents. Un portique rigide ne peut pas empêcher une plaque longue et mince de fléchir entre ses points d’appui. Une semelle large peut également basculer sur des contacts irréguliers ou se déformer sous l’effet du serrage.
Planifiez d’abord les surfaces de positionnement : elles définissent la position de la pièce. Ensuite, prévoyez des appuis sous la zone d’usinage et à proximité des efforts exercés par les serrages. Les Principes de positionnement et de serrage& de Carr Lane expliquent pourquoi les charges doivent être dirigées vers des zones supportées plutôt que d’être utilisées pour déformer la pièce afin de la mettre en place.
Par exemple, serrer un dispositif de serrage au-dessus d’un bord non supporté peut faire fléchir ce bord vers le bas. Usiner la face supérieure dans cet état ne garantit pas qu’elle restera plane après le desserrage. Des appuis supplémentaires peuvent aider à résister aux charges, mais leur position et leur réglage doivent correspondre à la pièce ; ajouter simplement davantage de points de contact rigides peut créer un autre problème de mise en position.
Distinguez clairement trois états : la pièce brute reposant sur ses appuis, la pièce serrée pendant l’usinage, et la pièce dans l’état requis pour le contrôle. Si le desserrage modifie une caractéristique critique, le procédé doit tenir compte de cette modification. Une course machine plus grande ne résoudra pas ce problème.
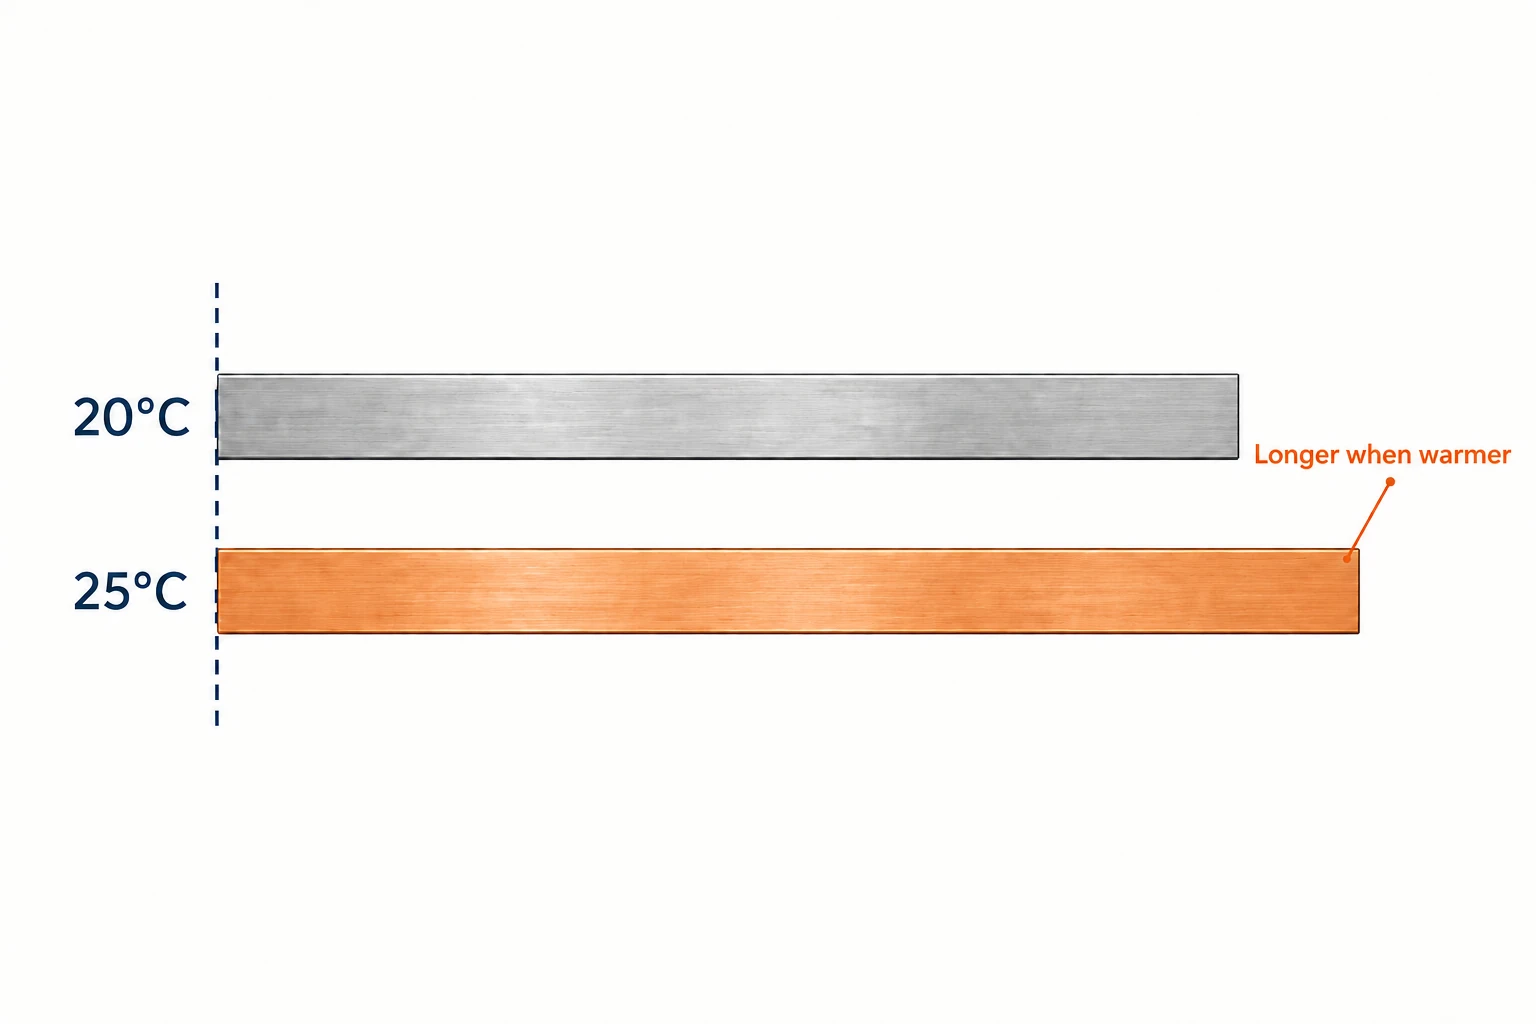
Une faible variation de température a un effet notable sur une grande dimension.
Les pièces volumineuses rendent la dilatation thermique plus facile à observer, car la variation de longueur augmente avec la portée mesurée. Un résultat dimensionnel dépend également de la température de la pièce, du système de mesure et de la répartition de la température dans la pièce. Le document Température et mesures dimensionnelles de Mitutoyo explique pourquoi la stabilisation et la température de référence doivent figurer dans la planification des mesures dimensionnelles.
Considérez une base hypothétique en 6061 aluminium de 2,000 mm de longueur à 20°C. Supposons qu’elle se dilate librement et uniformément jusqu’à 25°C. Adoptez un coefficient de dilatation constant de 23 × 10−6/°C, valeur indiquée pour 6061 sur la plage 20–100°C dans la fiche technique 6061 de Constellium.
Variation de longueur ≈ longueur initiale × coefficient de dilatation × variation de température
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Ce calcul estime la croissance de la pièce sous les hypothèses énoncées. Il ne prédit ni la dérive de la machine, ni la restriction due au serrage, ni la déformation causée par un gradient thermique. Il montre toutefois pourquoi comparer une pièce chaude à une cote nominale référencée à 20°C peut être trompeur, sauf si la mesure tient compte de la température.
Planifiez quand la pièce est mesurée et comment son état thermique est établi. Une sonde intégrée à la machine est utile pour le positionnement et les contrôles de processus, mais elle partage les comportements géométrique et thermique de la machine. La méthode finale de vérification doit être adaptée à la tolérance requise et aux conditions d’inspection.
Transformez la disposition de la machine en un plan d’opérations.
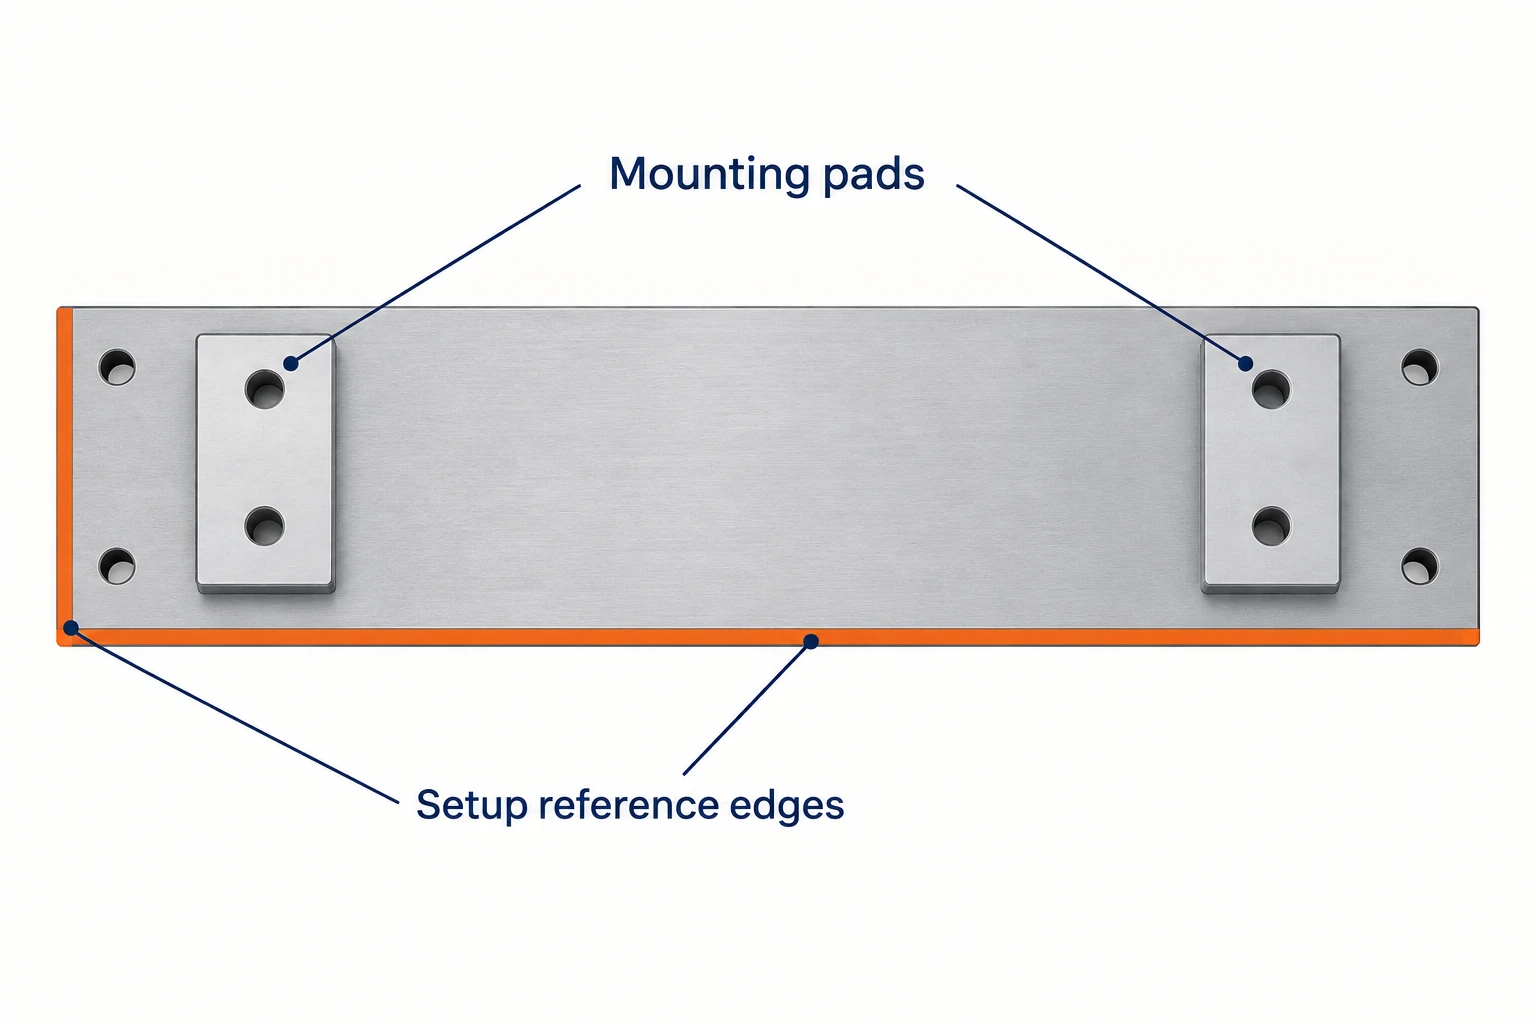
Prenez la même longue base, désormais dotée d’un plat de fixation et d’un groupe de trous près de chaque extrémité. La contribution utile du portique réside dans l’accès simultané aux deux zones dans un même montage. Le plan d’opérations doit préserver leur relation tout au long de l’enlèvement de matière, de l’usinage de finition et de la mesure.
- Positionner et supporter. Choisissez des références de montage cohérentes avec le schéma de repères indiqué sur le dessin ; placez les supports et les dispositifs de serrage en dehors des deux zones d’usinage. Les deux extrémités partent d’un état d’appui défini et stable.
- Ébaucher les caractéristiques. Séquençez l’enlèvement de matière en laissant suffisamment de matière pour les opérations ultérieures de finition, et observez si la pièce change de forme. Une grande surface de travail n’empêche pas les déformations lors de l’enlèvement de matière.
- Établir l’état de finition. Vérifiez l’état d’appui et la température. Si la pièce doit être desserrée ou repositionnée, rétablissez sa position avant l’usinage de finition. Le programme de finition doit faire référence à la position et à l’état actuels de la pièce.
- Finition et vérification. Usinez les plats de fixation et les groupes de trous associés, puis mesurez leur relation dans les conditions de repère et de support spécifiées. Les cotes locales seules ne garantissent pas l’alignement sur l’ensemble de la base.
Il s’agit d’un exemple de planification, non d’une séquence d’usinage figée applicable à toutes les pièces moulées, tôles ou structures soudées. Son objectif est de relier l’accès offert par la machine au comportement de la pièce. Si la face inférieure est obstruée par des supports ou si une caractéristique latérale ne peut pas dégager la tête d’usinage, une autre opération peut toutefois s’avérer nécessaire.
Un montage efficace sur portique associe un espace de travail suffisant, un accès adéquat de la tête d’usinage, une tenue en position stable de la pièce et un plan de mesure crédible. Ces éléments expliquent plus clairement comment la machine prend en charge l’usinage de grandes pièces que sa taille globale seule.
Questions fréquemment posées
Une machine à portique CNC possède-t-elle toujours cinq axes ?
Non. Le terme « portique » désigne la structure de support. Une machine peut utiliser trois axes linéaires, tandis que des mouvements rotatifs supplémentaires commandés peuvent offrir une capacité à cinq axes indexée ou simultanée. La configuration de la tête et du système de commande détermine ses capacités réelles.
La pièce reste-t-elle immobile sur toutes les machines à pont ?
Non. Dans une configuration à portique mobile, le portique se déplace au-dessus d’une pièce fixe. Dans une configuration à pont fixe, la table et la pièce se déplacent sous le portique. Vérifiez la disposition réelle des axes, car les fabricants utilisent des dénominations similaires pour des configurations différentes.
Une machine à portique peut-elle usiner toutes les faces d’une pièce en une seule mise en position ?
Uniquement les faces accessibles à la tête et à l’ensemble outil installés, avec un dégagement suffisant. Les supports et les serrages peuvent masquer la face inférieure, et les caractéristiques latérales peuvent nécessiter une tête angulaire ou une autre mise en position. Un pont large ne rend pas toutes les surfaces accessibles.
Le palpage intégré à la machine peut-il remplacer l’inspection finale d’une grande pièce ?
Cela dépend des exigences d’inspection et du processus de mesure validé. Le palpage soutient les vérifications de mise en position et de procédé, mais partage les sources d’erreur de la machine. Les dimensions critiques peuvent nécessiter une vérification dans un environnement de support ou de température différent, ou à l’aide d’un système de mesure indépendant.



