W tym artykule
Arkusz specyfikacji CNC tokarki opisuje kilka różnych ograniczeń: co może przejść przez wrzeciono, co może obracać się w strefie roboczej oraz do czego mogą dotrzeć narzędzia. Rozpocznij od surowca i metody jego załadunku, a następnie sprawdź średnicę toczenia, długość roboczą oraz cechy dodatkowe. Część spełniająca jedno ograniczenie może nadal nie spełniać innego.
Średnica obrotowa i maksymalna średnica toczenia opisują różne przestrzenie
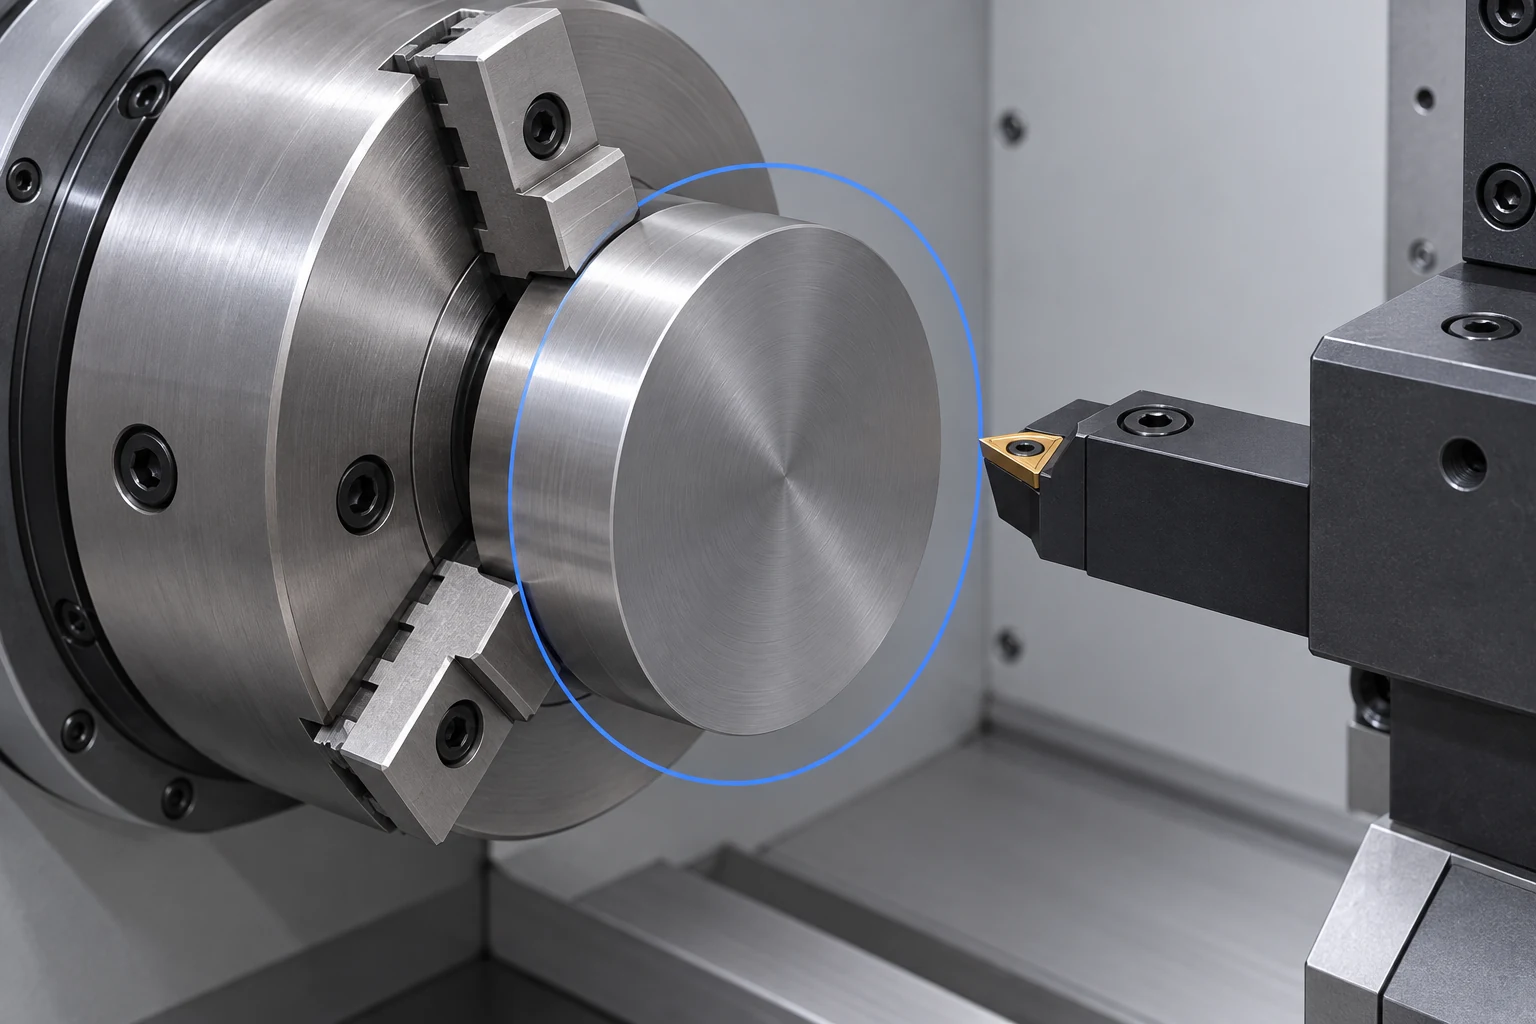
Średnica obrotowa określa wolną przestrzeń obrotową w określonym miejscu, np. nad łożem lub nad suportem poprzecznym. Maksymalna średnica toczenia określa obszar toczenia przy zastosowaniu układu narzędziowego określonego przez producenta. Może być mniejsza niż średnica obrotowa. Tarcza może się obracać bez uderzania w łoże, ale pozostawić zbyt mało miejsca na docieranie oprawki narzędziowej do jej brzegu.
Podane poniżej wartości pochodzą ze strony specyfikacji produktu Hurco TM6, zweryfikowanej w dniu 27, 2026. Ilustrują one sposób odczytywania tabeli dla jednego modelu; nie są to możliwości maszyn VETCNC.
| Specyfikacja TM6 | Opublikowana wartość w jednostkach metrycznych | Co umożliwia sprawdzenie |
|---|---|---|
| Średnica obrotowa nad łożem | 405 mm | Wolna przestrzeń nad łożem |
| Średnica obrotowa nad suportem poprzecznym | 240 mm | Wolna przestrzeń w miejscu, gdzie suport poprzeczny znajduje się pod częścią obracającą się |
| Maksymalna średnica toczenia | 316 mm | Określony obszar toczenia |
| Maksymalna pojemność pręta | 45 mm | Ograniczenie załadunku prętem przez wrzeciono |
| Maksymalna długość toczenia | 340 mm | Określony zakres obróbki wzdłużnej |
| Przebieg osi Z | 356 mm | Skok osi |
| Odległość między szczytami | 402.5 mm | Określona odległość od szczytu do szczytu |
Te ograniczenia dotyczą różnych miejsc i konfiguracji. Nie łącz średnicy maksymalnej z największą możliwą długością, tworząc zatwierdzony cylindryczny obszar roboczy. Kompletna konfiguracja obejmuje surowiec, wirujące kłady, wieżę narzędziową oraz każde narzędzie użyte w zaplanowanych operacjach toczenia. Przewodnik terminologiczny tokarek Hurco zaznacza również, że wydłużone narzędzia mogą zmniejszać użyteczny obszar toczenia. [1]
Pojemność pręta nie jest rozmiarem kłada
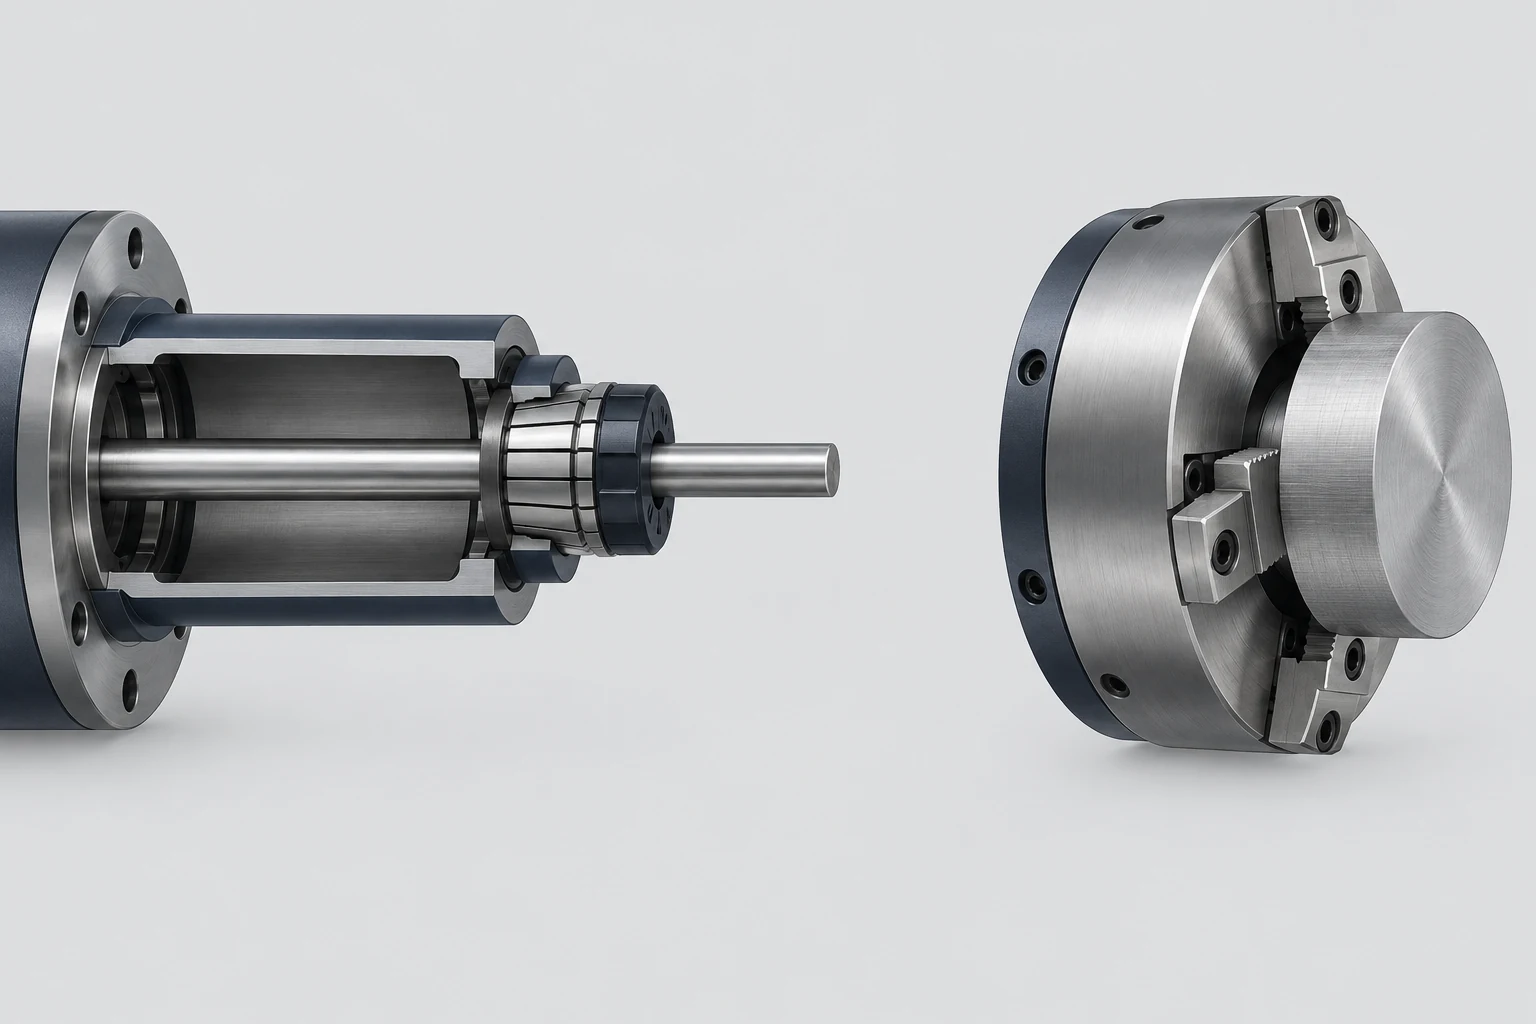
Dla części zasilanej prętem porównaj średnicę dostarczanego materiału z maksymalną możliwą średnicą pręta przepuszczanego przez maszynę. Gotowa średnica 40 mm nie jest pomocna, jeśli wybrany materiał ma zbyt dużą średnicę, aby można go było przeprowadzić przez zainstalowany system. Ścieżka obejmuje wrzeciono, przewód wciągający, uchwyty i wszelkie wkładki lub podajnik prętów; sama średnica otworu wrzeciona nie określa pełnej ścieżki przepływu.
Średnica chwytaka odnosi się do korpusu chwytaka, a nie do uniwersalnej maksymalnej średnicy obrabianego przedmiotu. Rodzaj kładek, położenie montażowe, zakres chwytania oraz dopuszczalna prędkość obrotowa określają, które półfabrykaty można w nim zamocować. Dokumentacja chwytaków z oprawkami firmy Royal Products CNC traktuje sposób montażu na wrzecionie oraz połączenie z przewodem wciągającym jako interfejsy specyficzne dla danej maszyny. [2]
Krótki półfabrykat o średnicy większej niż dopuszczalna średnica pręta może zostać załadowany z przodu. W takim przypadku kluczowe stają się zagadnienia związane z chwytem kładek, wolną przestrzenią do obrotu oraz dostępem narzędzi do obróbki. Nie oznacza to automatycznie, że półfabrykat jest akceptowalny, a zmienia także sposób obsługi materiału i trasę produkcji.
Długość toczenia, przejazd osi Z oraz odległość między szczytami nie są wymiennymi pojęciami.
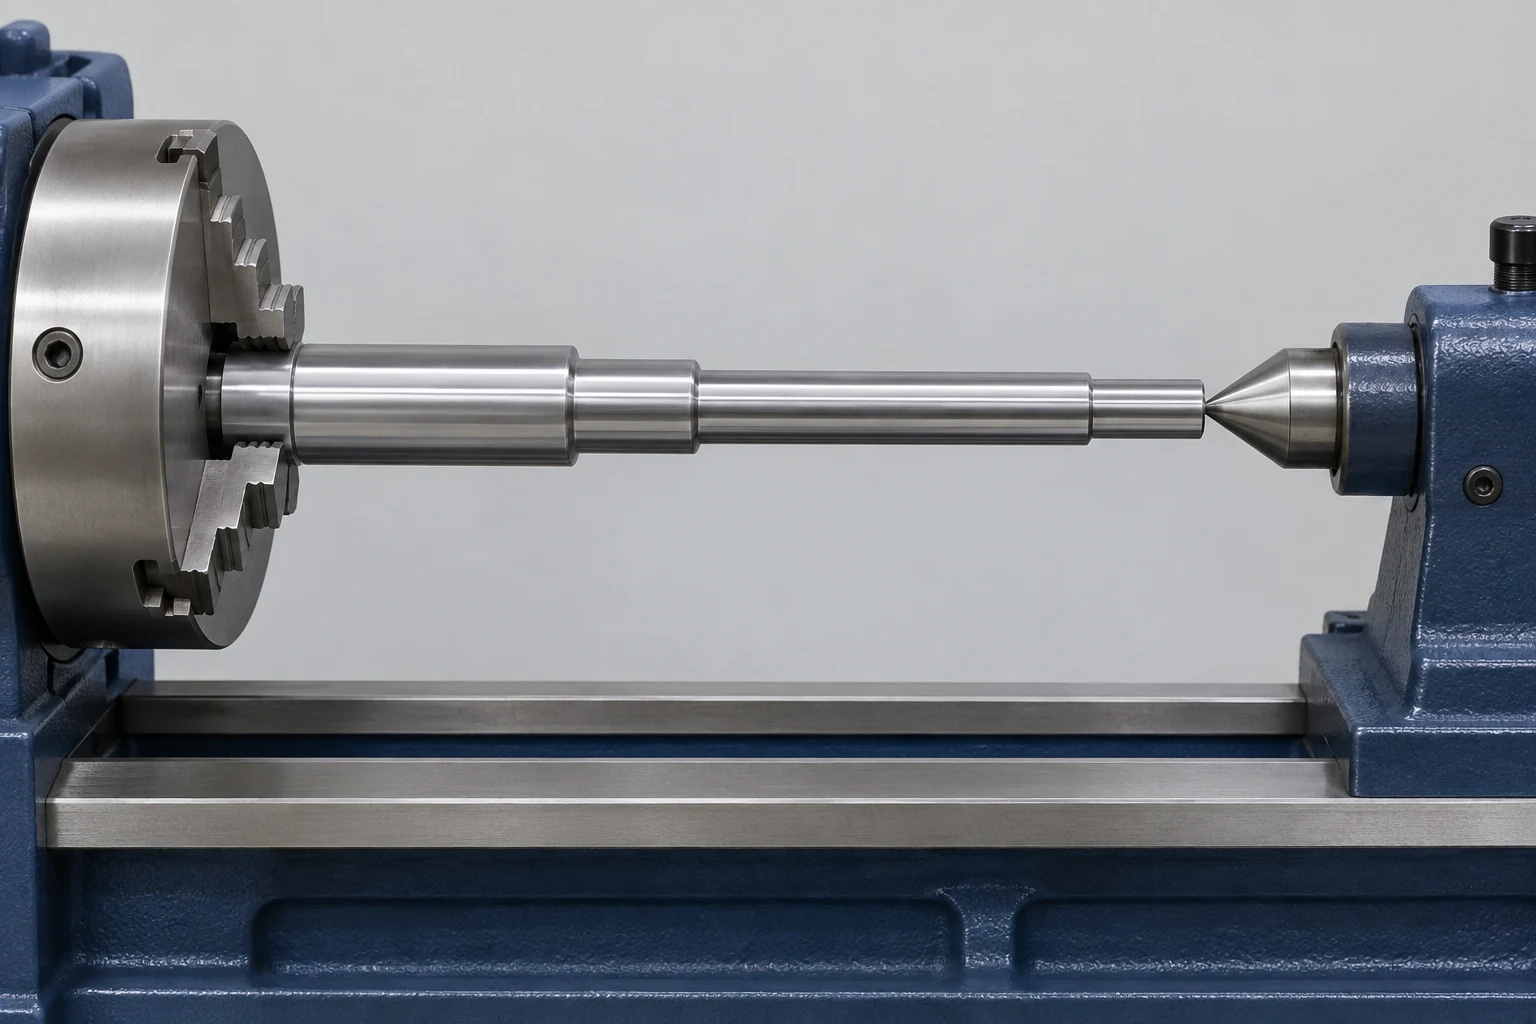
Przejazd osi Z to dostępny skok tej osi. Maksymalna długość toczenia to deklarowana przez producenta długość obróbki przy określonym układzie maszyny. Odległość między szczytami to osobny wymiar odstępów dla podanego układu szczytów. W tabeli TM6 wymieniono trzy różne wartości z ważnego powodu.
Narysuj na jednym układzie osiowym zainstalowaną przednią powierzchnię chwytaka, długość chwytu, wystającą część materiału, tor zbliżenia narzędzia oraz położenie suportu tylnego. Głębokie kładki i wystające uchwyty mogą zużywać przestrzeń roboczą. Koniec wspierany szczytem może również wymagać późniejszej operacji ukończenia otworu szczytowego lub niedostępnego czoła. Nie istnieje uniwersalna wartość do odjęcia od przejazdu osi Z, która rozwiązałaby wszystkie konfiguracje.
Gdy wał pasuje do maszyny, ocenić jego niestabilny rozpiętość i obciążenia tnące. Artykuł dotyczący dlaczego smukłe wały uginają się podczas obróbki wyjaśnia problemy związane z podparciem i sztywnością, których nie da się rozwiązać wyłącznie na podstawie podanej długości.
Sprawdź prędkość obrotową, moc oraz dodatkowe osie w odniesieniu do funkcji maszyny.
Maksymalna prędkość wrzeciona to ograniczenie górne, a nie zalecana prędkość skrawania. Duże średnice osiągają daną prędkość powierzchniową przy mniejszej liczbie obrotów niż małe średnice. Sprawdź moment obrotowy dostępny przy zamierzanej wartości rpm i rozróżnij moc wyjściową ciągłą od wartości ograniczonej czasowo. Na przykład karta techniczna serii TM firmy Hurco osobno podaje wartości dla 30-minutowego i ciągłego obciążenia wrzeciona. Nie przenoszono tych wartości pomiędzy kolejnymi wersjami modelu. [1]
Dodatkowe osie odpowiadają na pytania dotyczące funkcji:
- Żywe narzędzia obracają frez, umożliwiając odpowiednie operacje wiercenia lub frezowania.
- Sterowanie osią C pozwala na kątowe pozycjonowanie przedmiotu obrabianego oraz — przy odpowiednim wsparciu — koordynuje tę rotację z ruchem liniowym.
- Oś Y dodaje ruch liniowy prostopadły do osi wrzeciona. Nie jest ona wymagana przy każdym płaskim lub przesuniętym elemencie: niektóre trajektorie wykorzystują interpolację X–C.
- Dodatkowy wrzeciono może przyjąć detal do obróbki jego drugiego końca, pod warunkiem istnienia odpowiedniego uchwytu transferowego i dostępu narzędzi.
Firma Haas dokumentuje interpolację osi C oraz transfer detali w swoim Podręczniku operatora tokarki. Są to funkcje zależne od konfiguracji, a nie cechy każdej tokarki CNC. [3] Jeśli operacje wtórne zostaną przeniesione na frezarkę, oceniaj tę konfigurację zgodnie z osobowym przewodnikiem specyfikacji VMC.
Przeanalizuj trzy puste dane bez przekraczania zakresu tabeli
Użyj powyższych wartości TM6 do tego hipotetycznego ćwiczenia analizy. Wymiary pustych detali są założeniami szkoleniowymi, a nie gotowymi detalami zamówionymi przez klienta. Każdy wynik wskazuje albo wyraźny brak dopasowania, albo kolejne pytanie dotyczące konfiguracji.
| Założony detal i marszruta | Początkowy wynik | Następna decyzja |
|---|---|---|
| 50 mm okrągła prętka, zasilanie przez przewód | Przekracza podaną zdolność zasilania prętka o średnicy 45 mm | Wybierz inną konfigurację z możliwością zasilania lub ocenę detali ciętych ładowanych od przodu |
| Średnica 300 mm × tarcza o grubości 30 mm, ładowanie od przodu | Poniżej średnicy toczenia 316 mm; powyżej zakresu suwaka poprzecznego 240 mm | Sprawdź położenie tarczy względem suwaka poprzecznego, wystającą długość szczęk oraz pełną trajektorię narzędzia |
| Średnica 25 mm × pusta wałka o długości 320 mm | Same nominalne wymiary nie wykluczają tej opcji | Zaprojektuj przestrzeń na uchwyt i podporę; zweryfikuj zasięg skrawania oraz sztywność wałka |
Dysk pokazuje, dlaczego wybór najmniejszego podanego średnicy jest również mylący: ograniczenie suportu poprzecznego ma znaczenie tam, gdzie ta konstrukcja i obracająca się część zajmują tę samą strefę osiową. Zależność tę należy jednoznacznie określić na rysunku otoczenia lub modelu montażu.
Dla konkretnego detalu zaznacz na rysunku trasę załadunku, powierzchnie chwytu, wymagane cięcia oraz nieustalone luzy montażowe. Przedstaw te informacje do przeglądu usługi VETCNC CNC usługi toczenia, aby dyskusja rozpoczęła się od rzeczywistej trasy produkcyjnej.
Często zadawane pytania
Czy tokarka może wykonać toczenie detalu o średnicy równej jej zakresowi obrotowemu (swing)?
Tylko wtedy, gdy obszar cięcia i pełny układ montażowy również to pozwalają. Zakres obrotowy (swing) określa wolną przestrzeń obrotową w określonym miejscu. Uchwyty narzędziowe, szczęki i ruch wieży mogą ograniczać rzeczywistą możliwą do wykorzystania średnicę.
Czy pojemność prętowa ogranicza średnicę gotowego detalu?
Ogranicza ona tylko trasę przetwarzania pręta przez otwór w głowicy. Szeroki, krótki półfabrykat może zostać załadowany od przodu do odpowiedniego uchwytu roboczego. Ta trasa nadal wymaga niezależnej oceny chwytu, luzów montażowych oraz możliwości cięcia.
Czy wieża o 12 stanowiskach oznacza 12 narzędzi napędzanych?
Nie. Liczba stanowisk określa położenia narzędzi, ale nie wskazuje, czy dane położenia obsługują narzędzia napędzane. Sprawdź typ wieży, dostępność narzędzi napędzanych oraz uchwyty narzędziowe w konfiguracji zainstalowanej maszyny.
Czy dokładność pozycjonowania maszyny może być stosowana jako tolerancja detalu?
Nie. Dokładność pozycjonowania to cecha wydajności maszyny mierzona w określonych warunkach testowych. Ostateczne wymiary zależą także od układu montażowego, materiału detalu, narzędzi, zachowania cieplnego oraz metody pomiaru. Rysunek techniczny nadal musi zawierać własne tolerancje i plan akceptacji.
Źródła techniczne
- Hurco, specyfikacje produktu TM6, Zakup tokarki CNC? Oto, co warto wiedzieć i rozważyć, oraz karta linii TM C000-B-T497. Wartości numeryczne do selekcji opierają się na tabeli internetowej TM6 sprawdzonej 27 września 2026; wartości TM6i podane w karcie linii nie są zastępcze dla wartości TM6.
- Royal Products, zaciski koletkowe Royal CNC: sposób mocowania do wrzeciona, połączenie z przewodem ciągnącym oraz geometria uchwytu roboczego.
- Haas Automation, instrukcja obsługi tokarki, rozdział 13, sekcje 13.2 o osi C oraz 13.3 o podwójnym wrzecionie. Komendy i parametry specyficzne dla danej maszyny znajdują się poza zakresem niniejszego artykułu.



