Nesta página
Uma ficha técnica de CNC torno descreve diversos limites distintos: o que pode passar pelo fuso, o que pode girar na área de trabalho e o que as ferramentas conseguem alcançar. Comece pela peça bruta e pelo método de carregamento, depois verifique o diâmetro de usinagem, o comprimento útil e os recursos secundários. Uma peça que atende a um limite ainda pode falhar em outro.
Diâmetro de giro e diâmetro máximo de torneamento descrevem espaços diferentes
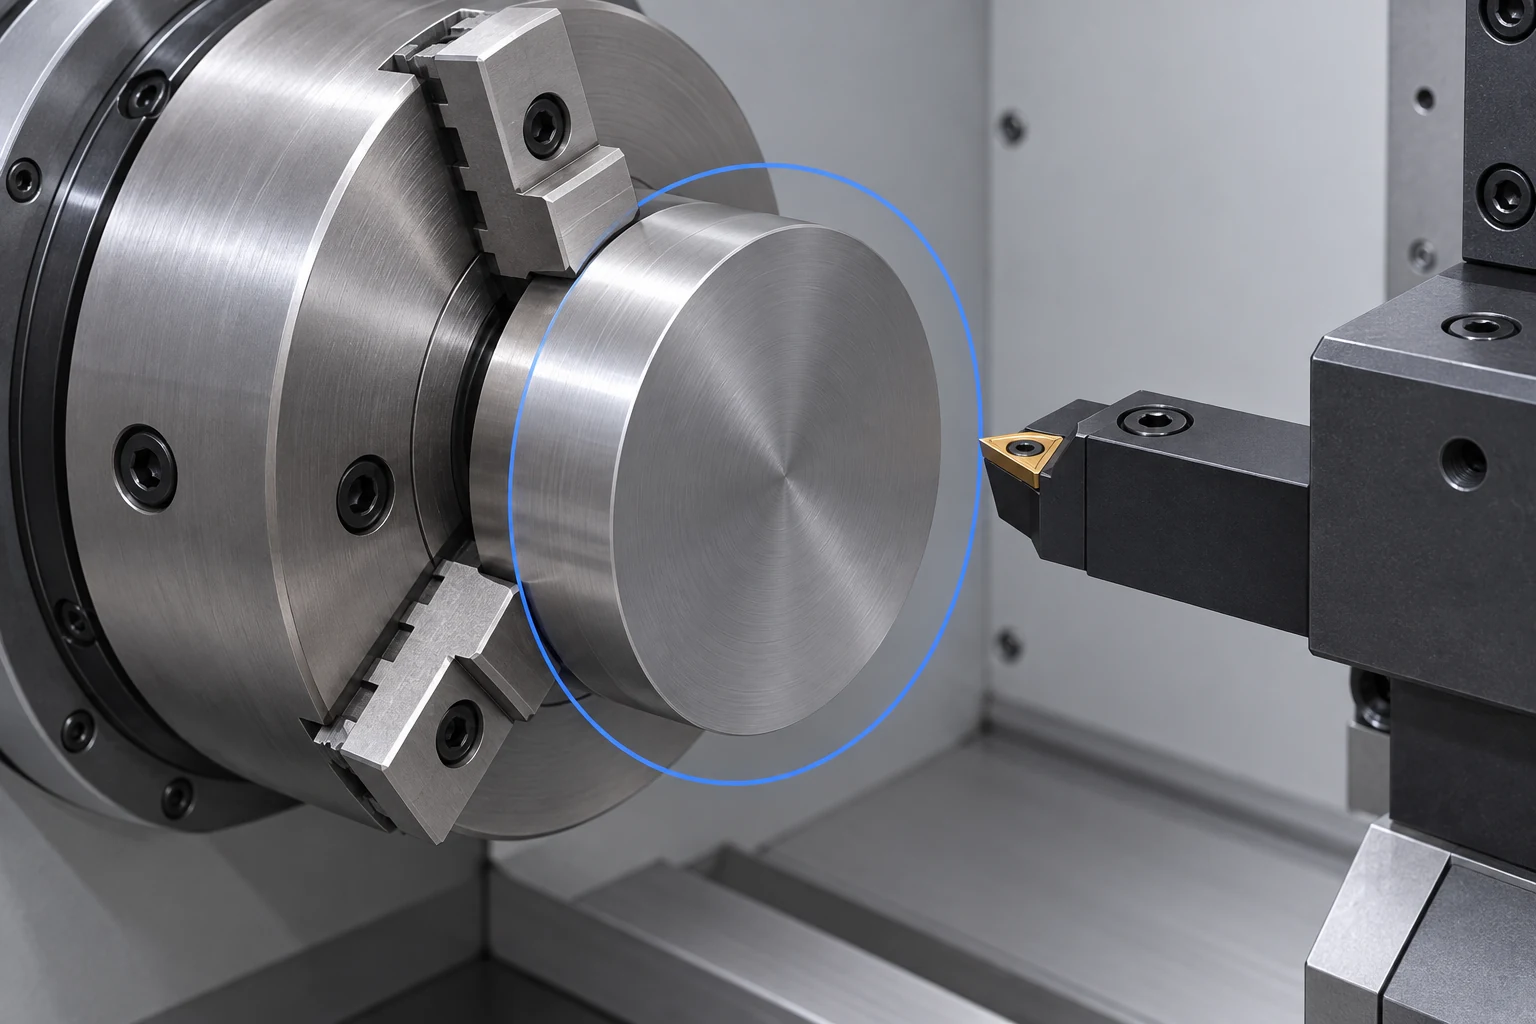
Diâmetro de giro descreve a folga rotacional em uma localização especificada, como sobre o barramento ou sobre o carro transversal. Diâmetro máximo de torneamento descreve o volume de corte com a configuração de ferramentas especificada pelo fabricante. Pode ser menor que o diâmetro de giro. Um disco pode girar sem colidir com o barramento, mas deixar pouco espaço para que o porta-ferramenta alcance sua borda.
Os valores abaixo são provenientes da página de especificações do produto TM6 da Hurco, verificada em 27 de 2026. Eles ilustram como interpretar a tabela de um modelo específico; não representam as capacidades das máquinas VETCNC.
| Especificações do TM6 | Valor métrico publicado | O que permite verificar |
|---|---|---|
| Diâmetro de giro sobre o barramento | 405 mm | Folga sobre o barramento |
| Diâmetro de giro sobre o carro transversal | 240 mm | Folga na região onde o carro transversal está posicionado por baixo |
| Diâmetro máximo de torneamento | 316 mm | Volume de corte especificado |
| Capacidade máxima de barra | 45 mm | Limite de carregamento de barra através do fuso |
| Comprimento máximo de torneamento | 340 mm | Faixa axial especificada de usinagem |
| Curso do eixo Z | 356 mm | Curso do eixo |
| Distância entre pontas | 402.5 mm | Espaçamento especificado entre pontas |
Esses limites aplicam-se em diferentes locais e configurações. Não combine o maior diâmetro com a maior distância para definir um envelope cilíndrico de trabalho aprovado. Uma configuração completa inclui a peça bruta, as mandíbulas giratórias, a torreta e todas as ferramentas utilizadas nas operações de torneamento planejadas. O guia de terminologia de tornos da Hurco também observa que ferramentas alongadas podem reduzir o volume útil de corte. [1]
Capacidade de barra não é o mesmo que tamanho do plato
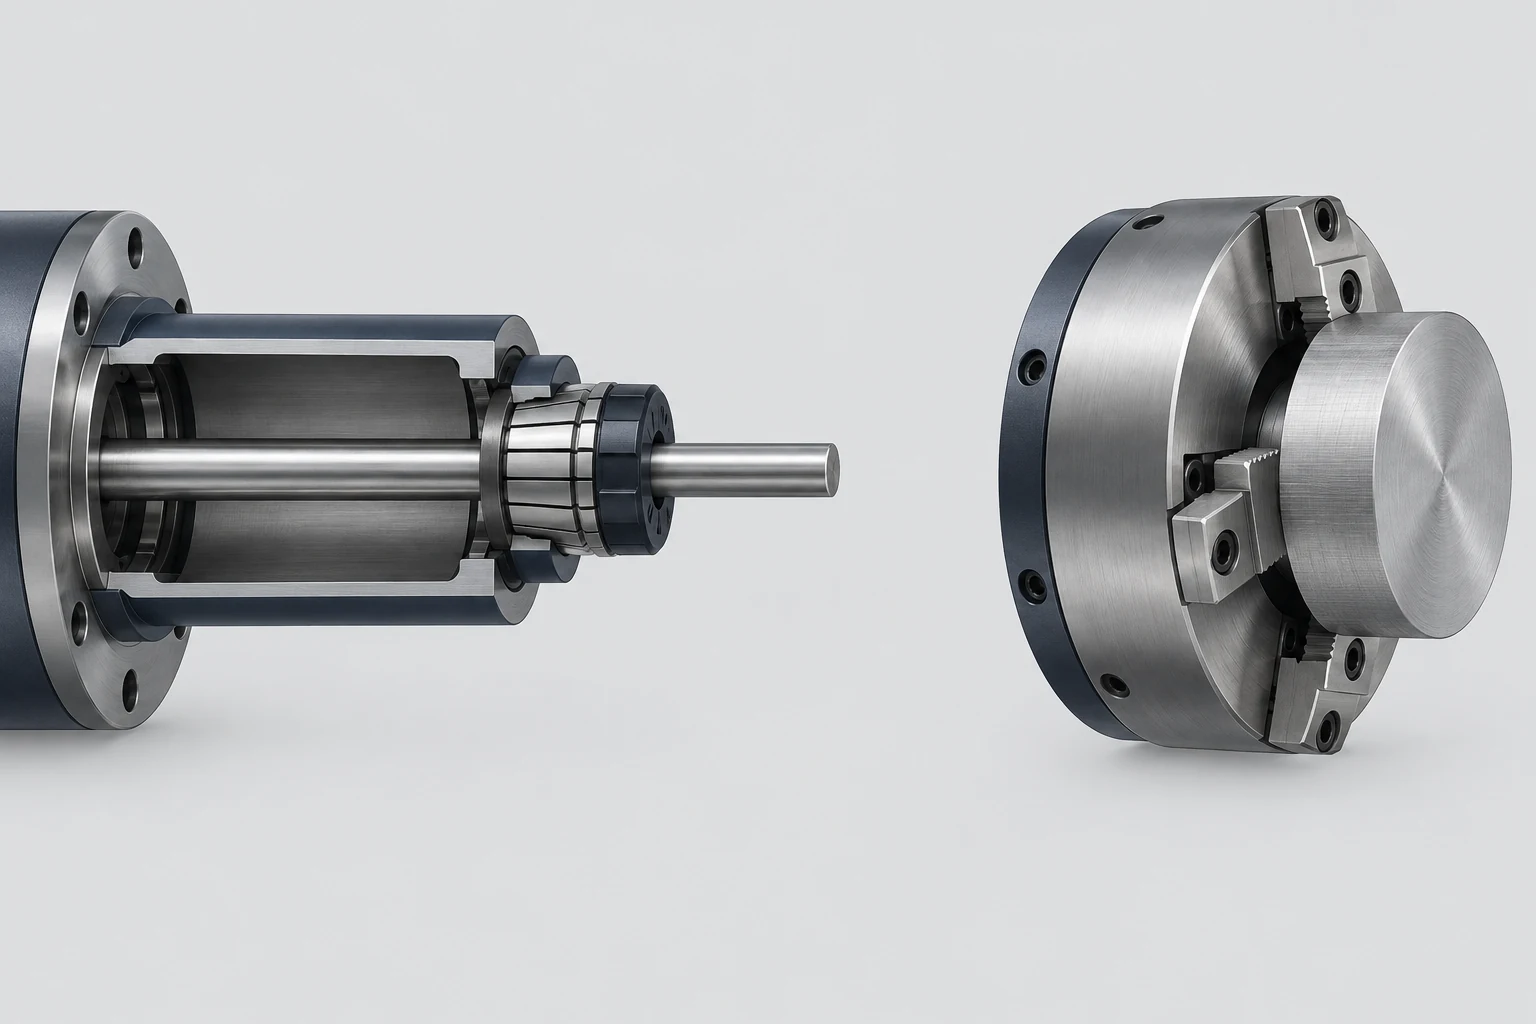
Para uma peça alimentada por barra, compare o diâmetro da matéria-prima de entrada com a capacidade útil de passagem de barra. Um diâmetro final de 40 mm não é útil se a matéria-prima selecionada for grande demais para ser alimentada através do sistema instalado. O percurso inclui o eixo-árvore, o tubo de tração, o dispositivo de fixação e qualquer revestimento ou alimentador de barra; o diâmetro interno bruto do eixo-árvore isoladamente não define a passagem completa.
O diâmetro do plato refere-se ao corpo do plato, não a um diâmetro máximo universal da peça. O tipo de mandíbula, a posição de montagem, a faixa de aperto e a velocidade permitida determinam quais brutas ele pode segurar. A documentação de plato-porta-mandril da Royal Products sobre CNC trata a montagem no eixo-árvore e a conexão com o tubo de tração como interfaces específicas da máquina. [2]
Uma bruta curta com diâmetro maior que a capacidade de barra pode, em vez disso, ser carregada pela frente. Isso muda a questão para o engajamento das mandíbulas, folga de rotação e acesso da ferramenta. Isso não torna automaticamente a bruta aceitável, e altera a movimentação de material e a rota de produção.
Comprimento de torneamento, curso Z e distância entre pontas não são intercambiáveis.
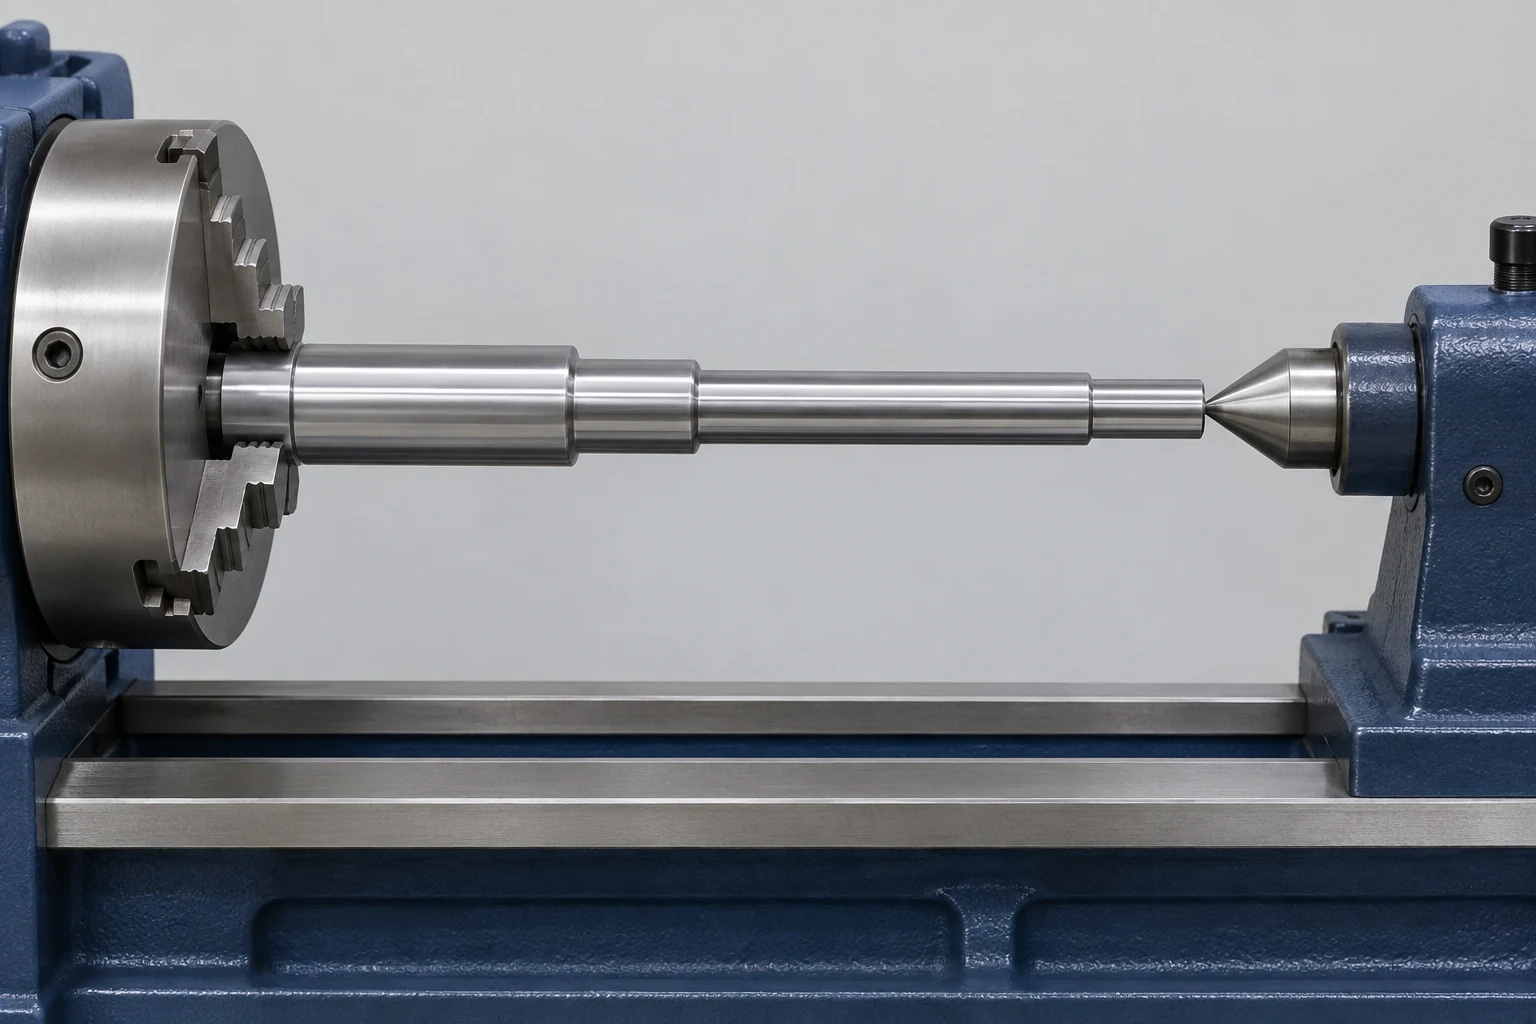
Curso Z é o curso disponível desse eixo. Comprimento máximo de torneamento é o comprimento de usinagem declarado pelo fabricante sob sua configuração especificada. Distância entre pontas é uma dimensão de espaçamento distinta para a configuração de pontas declarada. A tabela TM6 lista três valores diferentes por um bom motivo.
Esboce, em um mesmo layout axial, a face do plato instalado, o comprimento de aperto, a parte exposta da barra, a abordagem da ferramenta e a posição da contraponta. Mandíbulas profundas e suportes salientes podem consumir espaço de trabalho. Uma extremidade com apoio por ponta também pode exigir uma operação posterior para acabar o furo de centro ou uma face inacessível. Não existe uma subtração universal do curso Z que resolva todas as configurações.
Uma vez que o eixo caiba, avalie seu vão não apoiado e as cargas de corte. O artigo sobre por que eixos esbeltos se deformam explica o problema de apoio e rigidez que uma especificação de comprimento não consegue resolver.
Leia velocidade, potência e eixos adicionais em comparação com as funcionalidades.
A velocidade máxima do eixo é um limite superior, não uma recomendação de velocidade de corte. Diâmetros maiores atingem uma determinada velocidade superficial com menos rotações do que diâmetros menores. Verifique o torque disponível na rpm pretendida e distinga a potência contínua de uma classificação com duração limitada no tempo. Por exemplo, a ficha técnica da linha TM da Hurco rotula separadamente as classificações do eixo para 30 minutos e para operação contínua. Não transfira essas classificações entre revisões de modelo. [1]
Eixos adicionais respondem a perguntas sobre funcionalidades:
- Ferramentas vivas giram uma fresa para operações adequadas de furação ou fresagem.
- Controle do eixo C posiciona angularmente a peça e, quando suportado, coordena essa rotação com o movimento linear.
- Um eixo Y adiciona movimento linear afastado do eixo central do eixo principal. Ele não é obrigatório para cada recurso plano ou deslocado: alguns trajetos utilizam interpolação X–C.
- Um subeixo pode receber a peça para usinagem na outra extremidade, desde que exista uma pinça de transferência adequada e acesso às ferramentas.
A Haas documenta a interpolação do eixo C e a transferência de peças em seu Manual do Operador de Tornos. Essas são funções dependentes da configuração, não características de todos os tornos CNC. [3] Se recursos secundários forem transferidos para uma fresadora, avalie essa configuração utilizando o guia separado de especificações de VMC.
Analise três brutas sem ultrapassar os limites da tabela
Utilize os valores TM6 acima para este exercício hipotético de análise preliminar. As dimensões das brutas são suposições didáticas, não peças de cliente finalizadas. Cada resultado identifica ou uma incompatibilidade clara ou a próxima pergunta sobre a configuração.
| Bruta e rota assumidas | Resultado inicial | Próxima decisão |
|---|---|---|
| 50 mm barra redonda, alimentação através do furo | Excede a capacidade listada de barra de 45 mm | Escolha outra configuração compatível com alimentação ou avalie brutas cortadas carregadas pela frente |
| Disco de 300 mm de diâmetro × 30 mm, carregado pela frente | Abaixo do diâmetro de torneamento de 316 mm; acima da oscilação transversal de 240 mm | Verifique a posição do disco em relação ao carro transversal, além da projeção das mandíbulas e do trajeto completo da ferramenta |
| Bruta de eixo de 25 mm de diâmetro × 320 mm | As dimensões nominais isoladamente não o excluem | Defina o espaço necessário para fixação e suporte; verifique o alcance de corte e a rigidez do eixo |
O disco mostra por que adotar o menor diâmetro listado também é enganoso: o limite do carro transversal é determinante quando essa estrutura e a peça giratória ocupam a mesma região axial. Um desenho de envelope ou um modelo de montagem deve definir essa relação.
Para uma peça específica, marque na planta a rota de carregamento, as superfícies de fixação, os cortes exigidos e as interferências de folga não resolvidas. Leve essas informações à revisão do serviço de CNC torneamento da VETCNC, para que a discussão comece com uma rota de fabricação real.
Perguntas frequentes
Uma torna-fresa pode usinar uma peça tão grande quanto seu diâmetro máximo de torneamento (swing)?
Apenas se o envelope de corte e toda a montagem também o permitirem. O diâmetro máximo de torneamento (swing) refere-se à folga rotacional em uma localização especificada. Porta-ferramentas, mandris e movimento da torreta podem impor um diâmetro útil menor.
A capacidade de barra limita o diâmetro da peça acabada?
Ela limita apenas a rota de usinagem com barra passante. Uma peça curta e mais larga pode ser carregada frontalmente em um dispositivo de fixação adequado. Essa rota ainda exige uma avaliação independente de fixação, folgas e usinagem.
Uma torreta de 12 estações significa 12 ferramentas motorizadas?
Não. A contagem de estações descreve posições para ferramentas; não indica se essas posições suportam ferramentas acionadas. Verifique o tipo de torreta, a disponibilidade de ferramentas motorizadas e os porta-ferramentas na configuração instalada.
A precisão de posicionamento da máquina pode ser usada como tolerância da peça?
Não. A precisão de posicionamento é uma característica de desempenho da máquina sob condições de ensaio específicas. As dimensões finais também dependem da montagem, da peça, das ferramentas, do comportamento térmico e do método de medição. O desenho ainda precisa conter suas próprias tolerâncias e plano de aceitação.
Fontes técnicas
- Hurco, especificações do produto TM6, Comprando uma torna-fresa CNC? Veja o que saber e considerar e folheto da linha TM Series C000-B-T497. Os valores numéricos utilizados na triagem foram extraídos da tabela web do TM6 verificada em 27 de setembro de 2026; as classificações do TM6i constantes no folheto não substituem os valores do TM6.
- Royal Products, mandris de bucha CNC Royal: montagem no eixo principal, conexão com o tubo de tração e geometria de fixação.
- Haas Automation, Manual do operador de torna-fresa, capítulo 13, seções 13.2 Eixo C e 13.3 Duplo eixo principal. Comandos e classificações específicos da máquina estão fora do escopo deste artigo.



