Nesta página
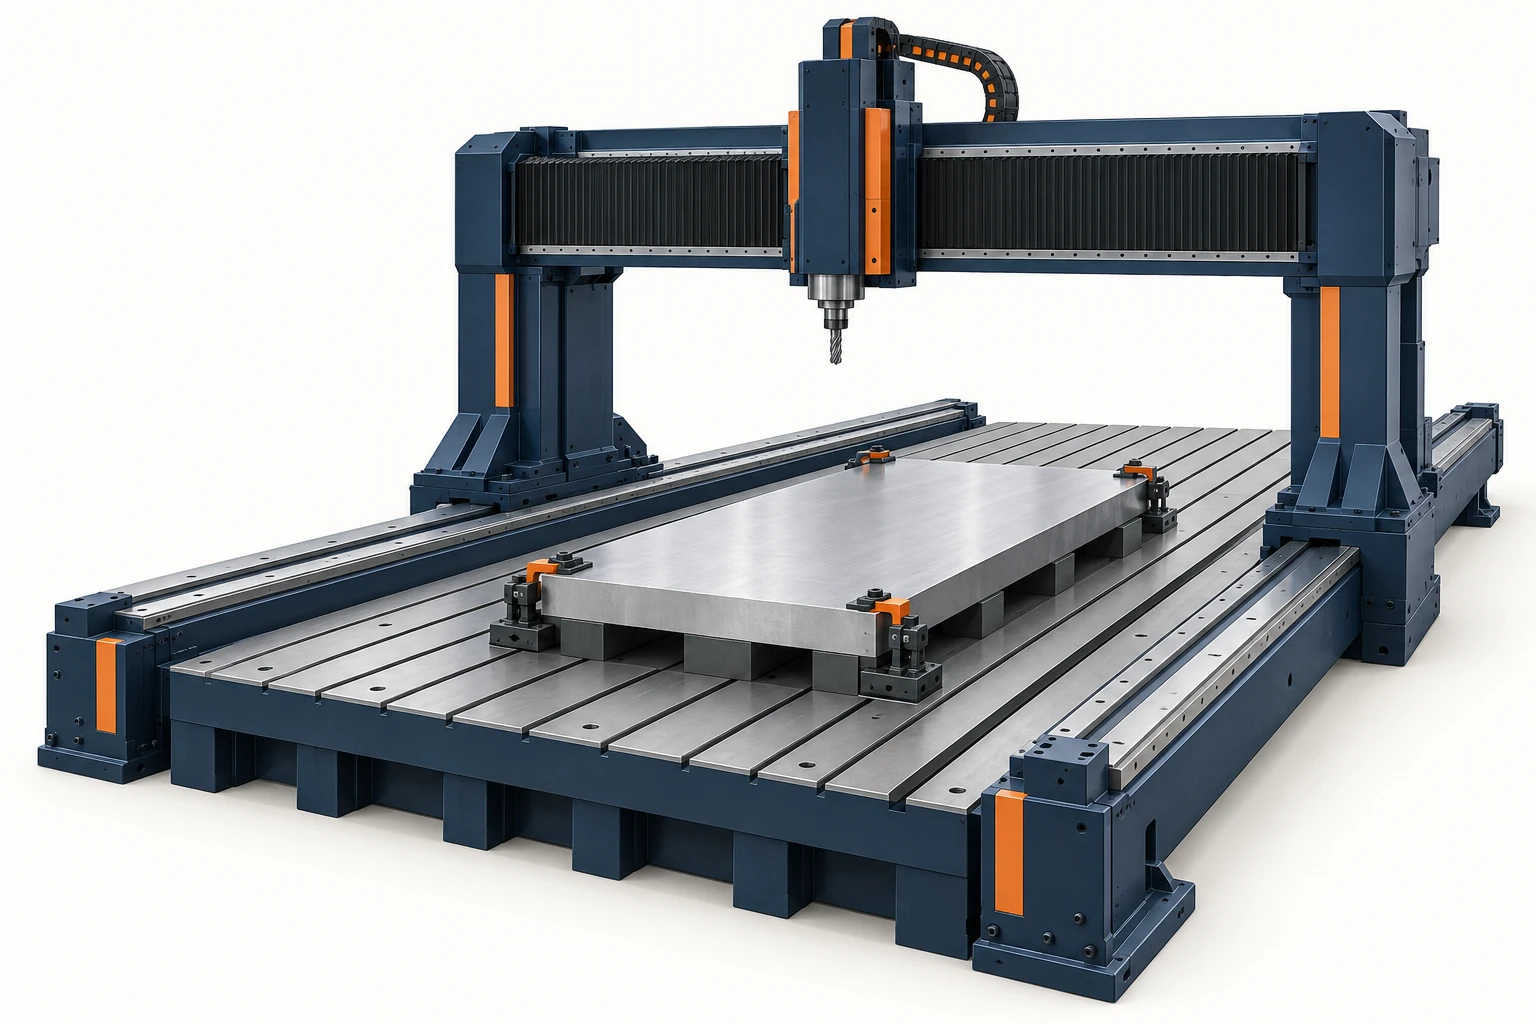
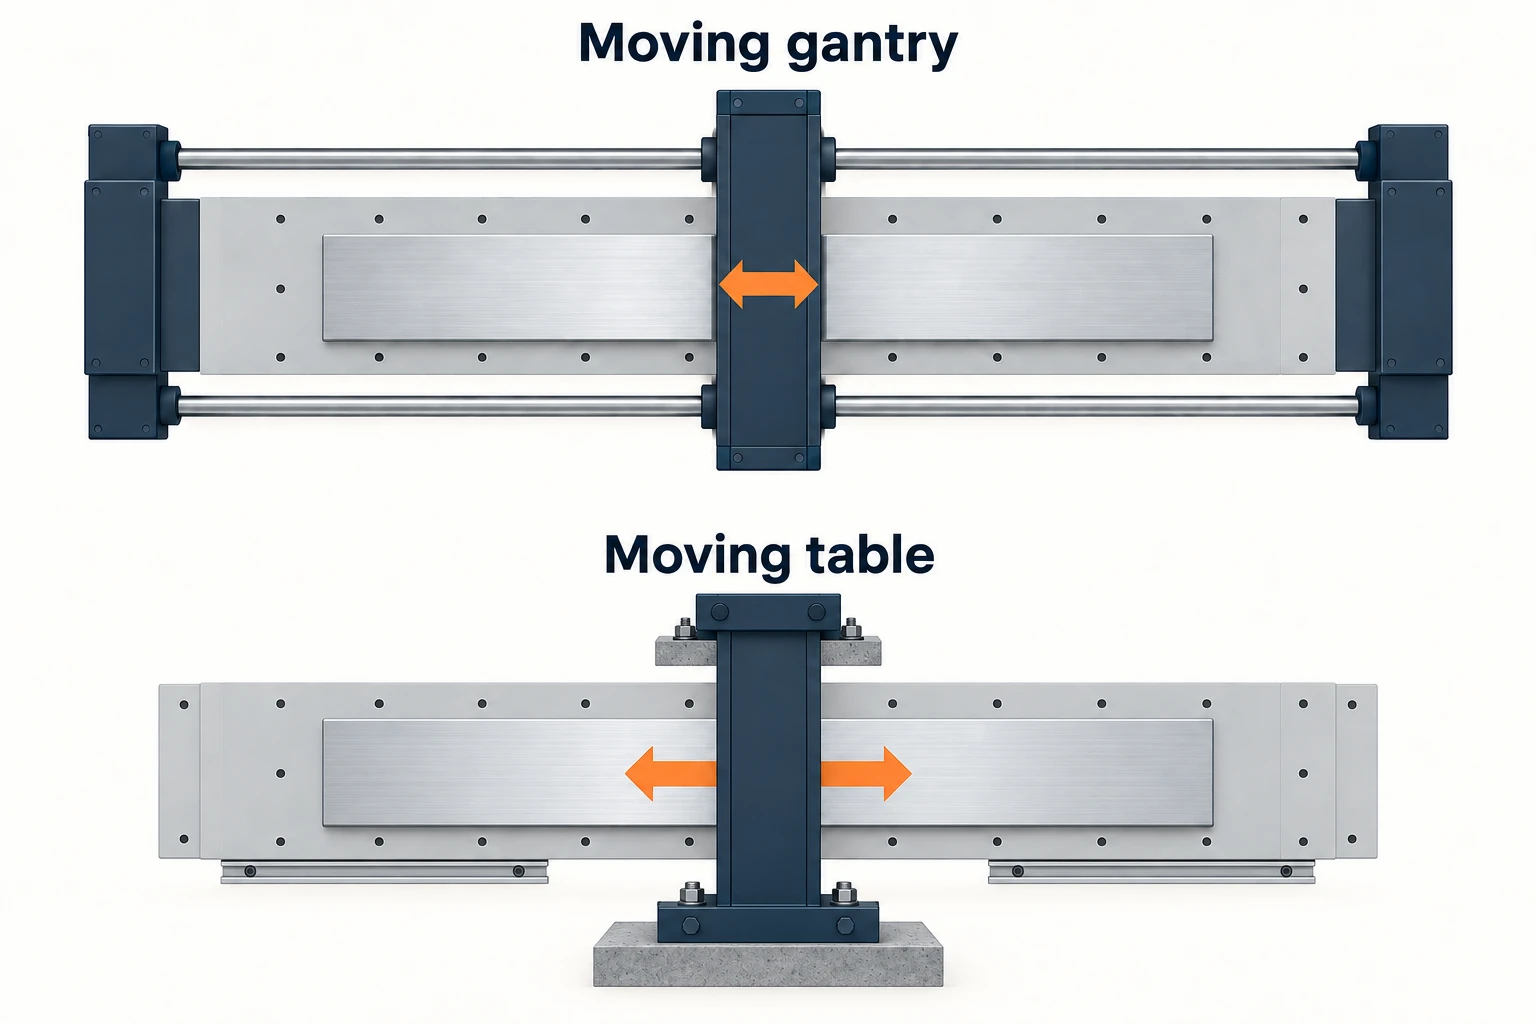
Uma fresadora de portal CNC carrega sua cabeça de corte em uma ponte que se estende sobre a área de trabalho. Esse arranjo permite espaço para chapas longas, bases de máquinas, moldes e outros componentes robustos, com a viga transversal apoiada em ambas as extremidades. Em um projeto de portal móvel, a peça permanece fixada em uma bancada estacionária enquanto o portal se desloca ao longo dela. Já nas máquinas de ponte fixa relacionadas, é a mesa e a peça que se movem.
A pergunta útil é o que essa configuração altera no processo: qual massa se move, como a ferramenta alcança cada face, onde a peça é suportada e como as dimensões são verificadas ao longo de seu comprimento.
Configurações com portal móvel e com mesa móvel
“Portal”, “ponte” e “dupla coluna” descrevem estruturas relacionadas, mas não identificam de forma exclusiva a configuração de movimento. A Nicolás Correa, por exemplo, distingue suas Fresadoras do Tipo Portal de suas Fresadoras do Tipo Ponte com Mesa Móvel. [1] Analise tanto a disposição física da máquina quanto seu nome.
| Arranjo | Movimento longitudinal | O que isso muda para uma peça grande |
|---|---|---|
| Portal móvel, bancada estacionária | O portal desloca-se ao longo de guias posicionadas ao lado da área de trabalho. | A peça e o dispositivo de fixação não são acelerados por esse eixo. Uma bancada longa pode suportar uma montagem estendida, enquanto é necessário espaço livre para a estrutura móvel. |
| Ponte fixa, mesa móvel | A mesa transporta a peça presa sob o portal. | Esse eixo move a mesa, o dispositivo de fixação e a peça em conjunto. A instalação deve acomodar todo o espaço varrido pela mesa. |
Uma peça estacionária pode ser útil quando a montagem é especialmente longa ou pesada. Isso não elimina os limites impostos pela bancada, pela fundação ou pelos pontos locais de apoio. Por outro lado, uma mesa móvel não é restrita apenas a trabalhos leves: sua capacidade depende do projeto real da máquina.
A estrutura superior também altera o acesso para carga. Uma peça pode caber entre as colunas, mas ainda exigir uma abordagem específica para posicionamento, folga da cabeça ou montagem do dispositivo de fixação. Utilize o layout de instalação para compreender esses movimentos; o retângulo da mesa isoladamente não descreve o espaço necessário ao redor da máquina.
Acesso do cabeçote e extensão do braço
Uma grande área de trabalho permite incluir características amplamente espaçadas em uma única configuração. Ambos os pontos de fixação numa base alongada podem então ser usinados a partir da mesma referência estabelecida, reduzindo a necessidade de transferir sua relação por meio de outra configuração. A questão remanescente é se o conjunto completo da ferramenta pode acessar todas as superfícies exigidas.
Um eixo vertical pode acessar uma face superior exposta. Um furo lateral pode exigir um cabeçote angular, um cabeçote fresador orientável ou uma configuração diferente. O espaço ocupado pelo cabeçote e pelo porta-ferramenta é tão relevante quanto a ponta da ferramenta: um ponto alcançável não implica, automaticamente, uma abordagem livre. A visão geral dos Cabeçotes Fresadores da Correa [1] ilustra como os cabeçotes indexáveis e contornadores atendem a diferentes requisitos de acesso e movimento.
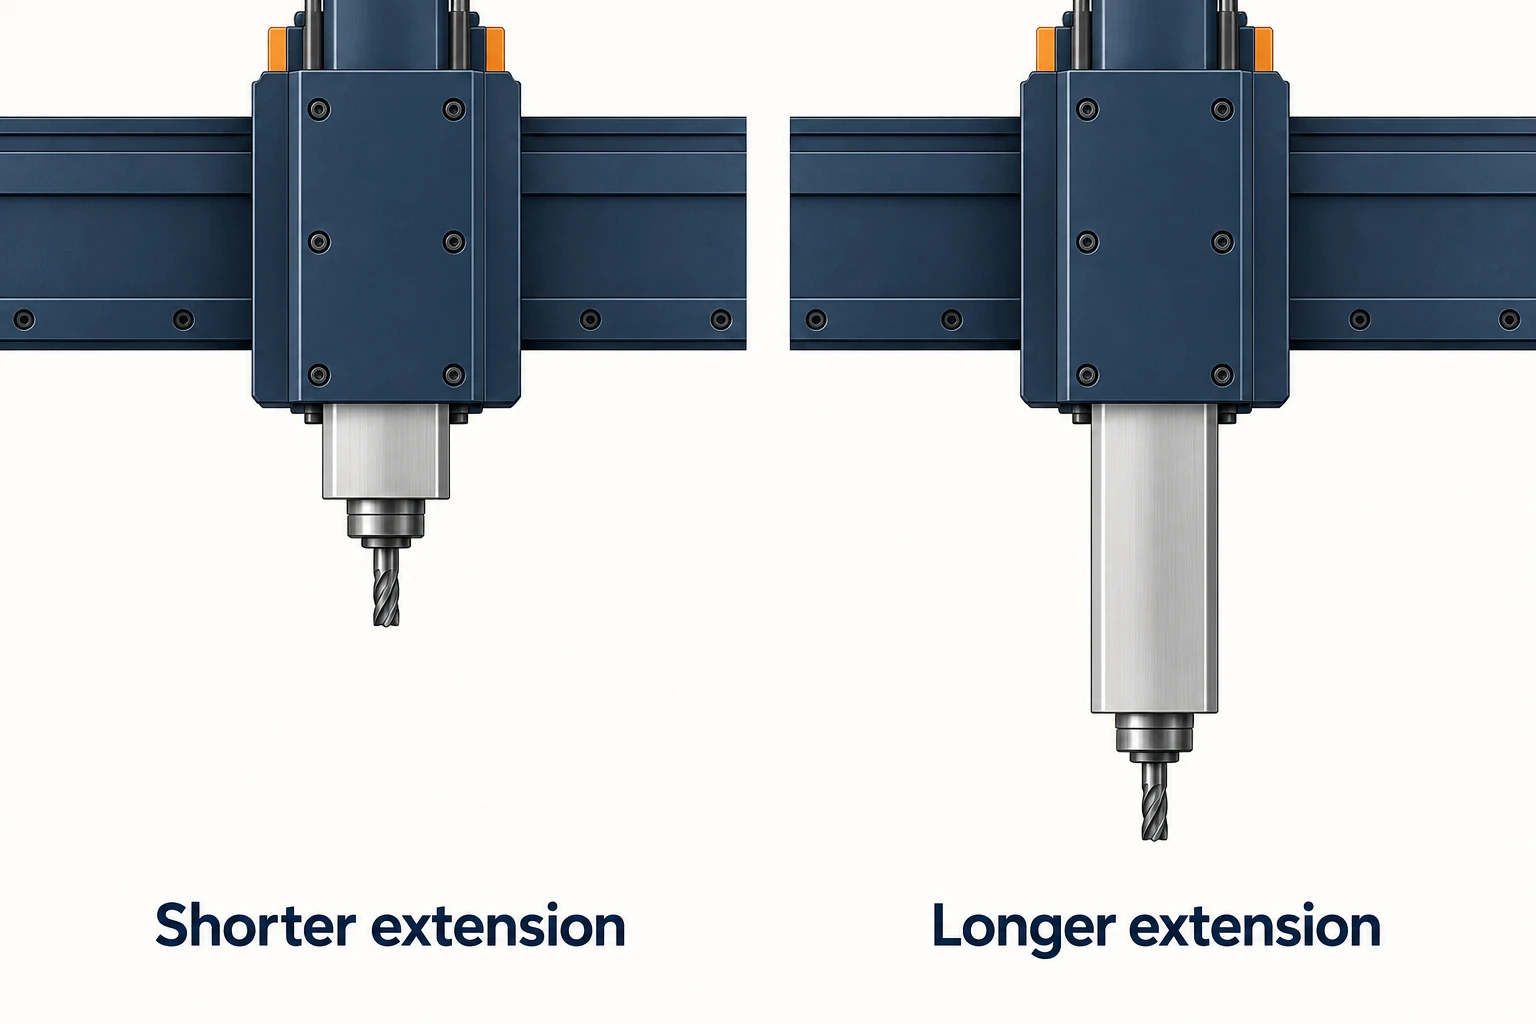
Em muitas máquinas de grande porte, o eixo é suportado por um carrinho, um elemento deslizante que se estende do suporte da cabeça. Uma extensão adicional alcança para baixo em direção à peça, mas uma extensão sem suporte torna a rigidez uma preocupação prática. Quando a altura da travessa transversal é ajustável, verifique se uma posição de suporte mais baixa pode alcançar a mesma característica com menor extensão do carrinho e folga adequada.
Não existe uma classificação universal de precisão baseada apenas na palavra “portal”. As seções da viga transversal e do braço, o suporte dos guias, o conjunto do eixo, a projeção da ferramenta e as condições de corte escolhidas influenciam todos o comportamento. Compare a configuração na posição real de trabalho, incluindo o alcance máximo, em vez de presumir que uma estrutura ampla garante rigidez igual em todas as posições da ferramenta. [6]
Suporte a peça onde as forças nela entram
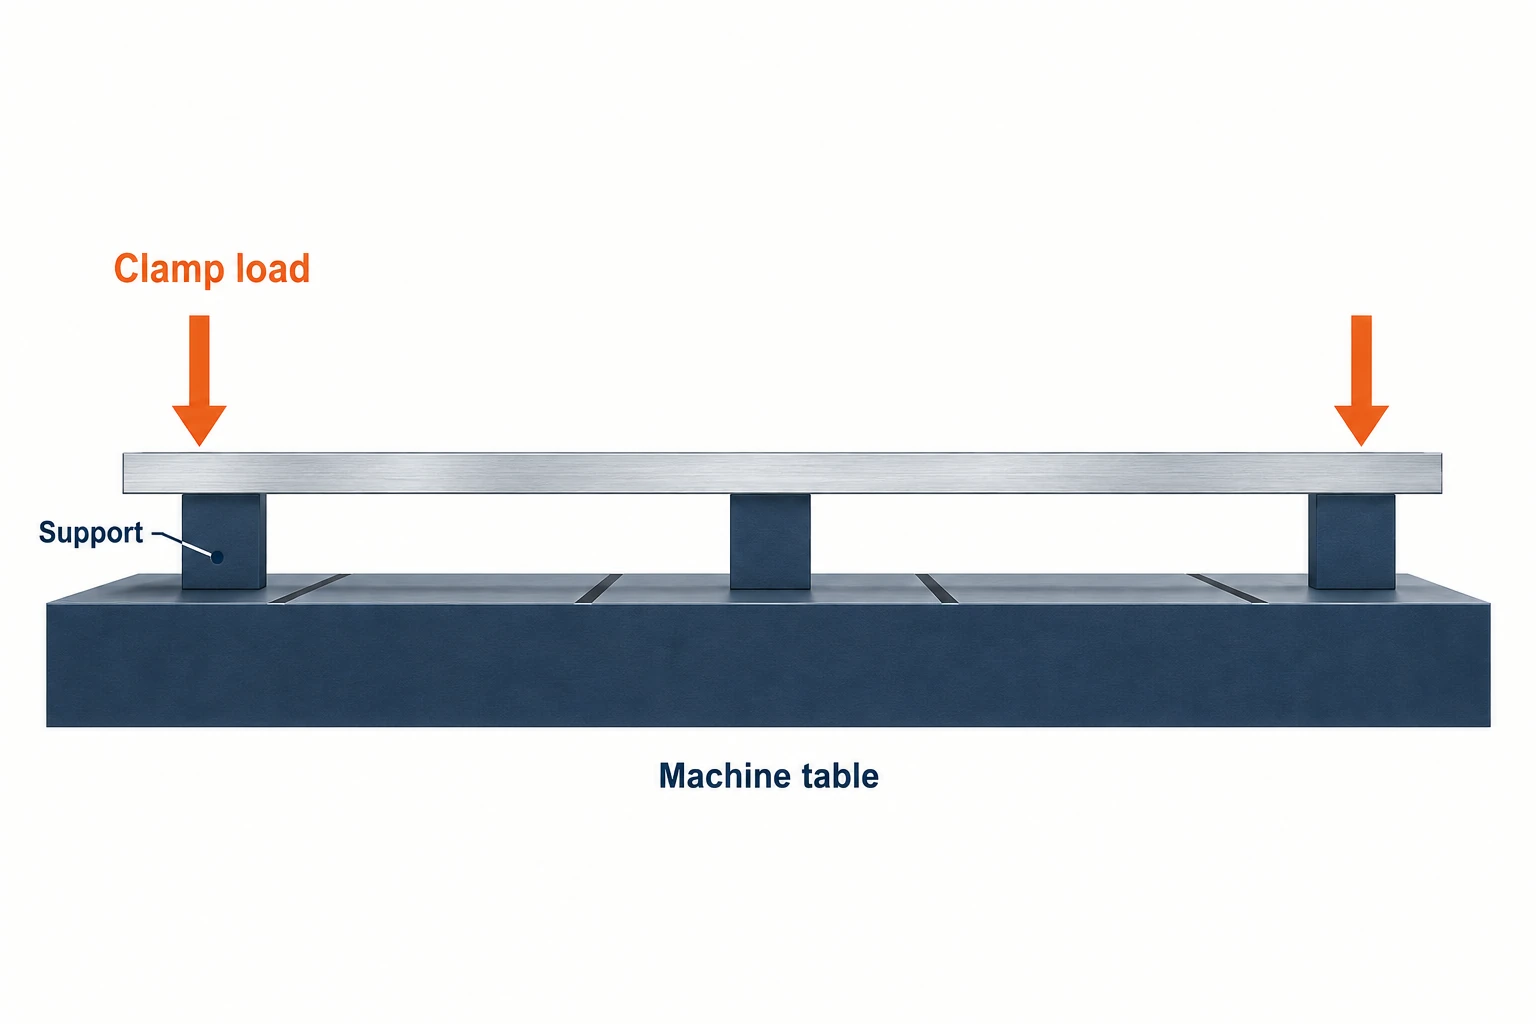
A estrutura da máquina e o suporte da peça resolvem problemas distintos. Um portal rígido não pode impedir que uma chapa longa e fina se curve entre seus pontos de apoio. Uma base ampla também pode oscilar em contatos irregulares ou mudar de forma ao ser fixada.
Planeje primeiro as superfícies de localização: elas estabelecem a posição da peça. Em seguida, considere o suporte sob a região de usinagem e próximo às forças de fixação. Os Princípios de Localização e Fixação da Carr Lane [2] explicam por que as cargas devem ser direcionadas para regiões suportadas, em vez de serem usadas para deformar a peça até sua posição final.
Por exemplo, apertar uma fixação acima de uma borda não suportada pode puxar essa borda para baixo. Usinar a face superior nessa condição não garante que ela permanecerá plana após a liberação da fixação. Suportes adicionais podem ajudar a resistir à carga, mas sua posição e ajuste devem ser adequados à peça; simplesmente adicionar mais pontos de contato rígidos pode criar um problema distinto de assentamento.
Mantenha três condições distintas: a peça bruta apoiada sobre seus suportes, a peça fixada durante a usinagem e a peça na condição exigida para inspeção. Se a liberação da fixação alterar uma característica crítica, o processo deve levar essa alteração em conta. Um maior curso da máquina não resolverá esse problema.
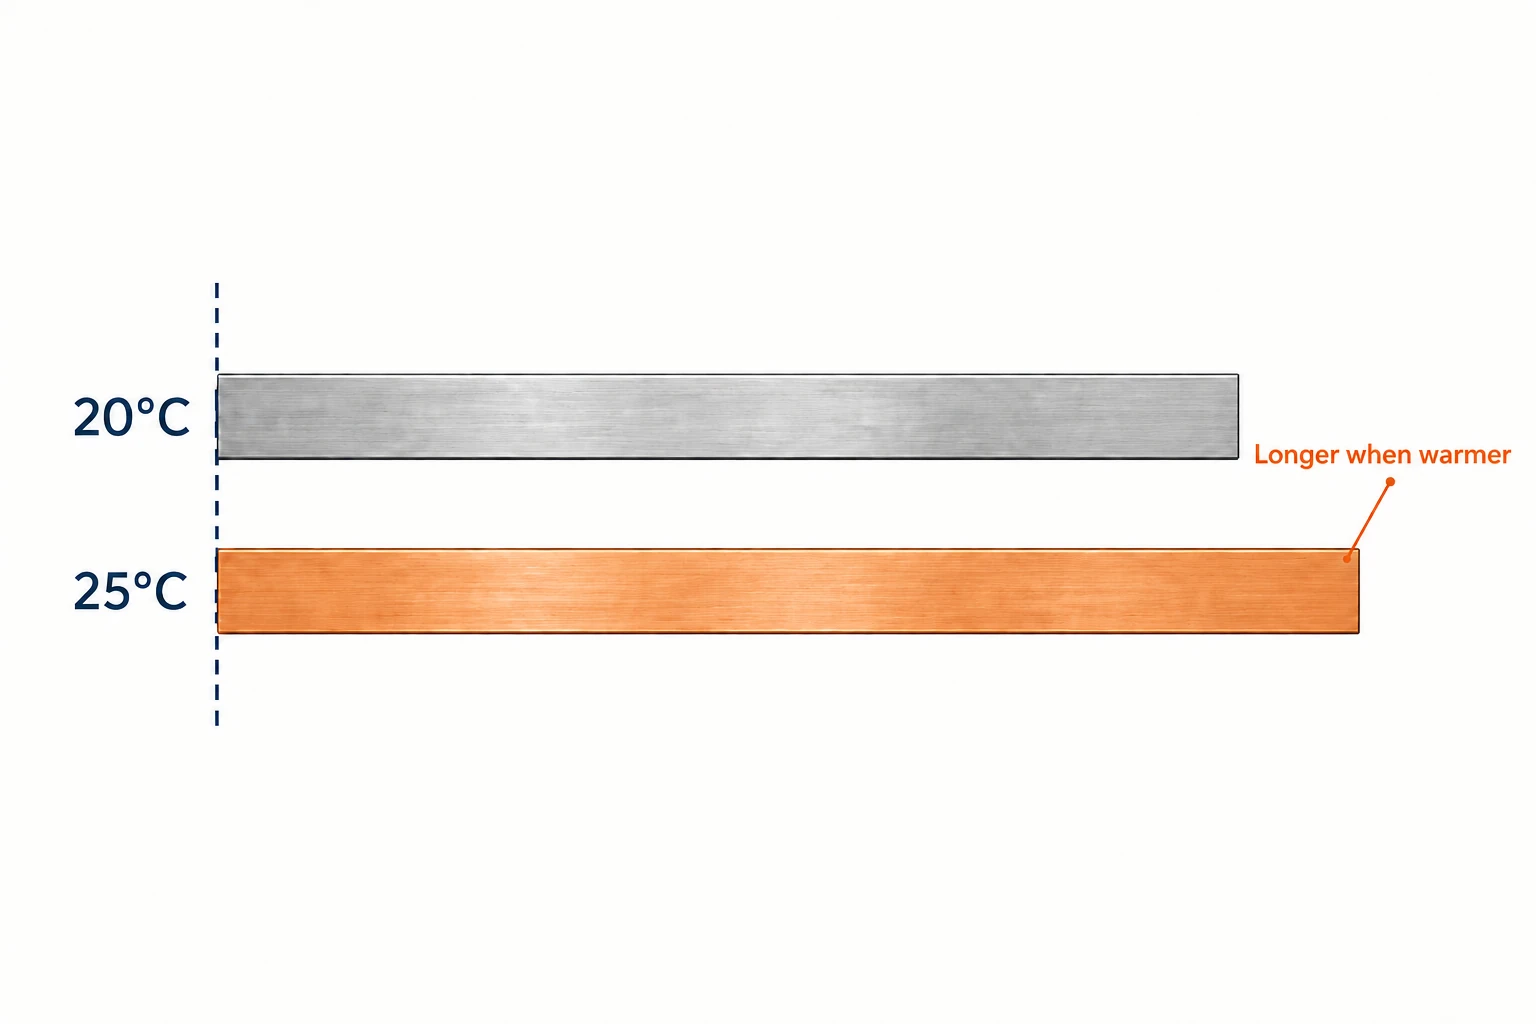
Uma pequena variação de temperatura tem impacto em dimensões longas.
Peças grandes tornam a dilatação térmica mais perceptível porque a variação de comprimento aumenta com o comprimento medido. Um resultado dimensional depende também da temperatura da peça, do sistema de medição e da distribuição térmica ao longo da peça. O documento Temperatura e Medições Dimensionais da Mitutoyo [3] explica por que a estabilização térmica e a temperatura de referência devem fazer parte do planejamento das medições dimensionais.
Considere uma base hipotética de alumínio 6061 com 2.000 mm de comprimento a 20 °C. Suponha que ela se expanda livre e uniformemente até 25 °C. Adote um coeficiente de expansão constante de 23 × 10−6/°C, o valor listado para a liga 6061 na faixa de temperatura 20–100 °C na ficha técnica do material 6061 da Constellium. [4]
Variação de comprimento ≈ comprimento original × coeficiente de expansão × variação de temperatura
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Essa estimativa representa o crescimento da peça sob as suposições declaradas. Ela não prevê deriva da máquina, restrição causada pela fixação ou deformação por gradiente térmico. Mostra, contudo, por que comparar uma peça aquecida com uma dimensão nominal referenciada a 20°C pode ser enganoso, a menos que a medição leve a temperatura em consideração.
Planeje quando a peça será medida e como seu estado térmico será estabelecido. Uma sonda na máquina é útil para localização e verificações de processo, mas compartilha o comportamento geométrico e térmico da máquina. O método final de verificação deve ser adequado à tolerância exigida e às condições de inspeção. [5]
Transforme o layout da máquina em um plano de operação
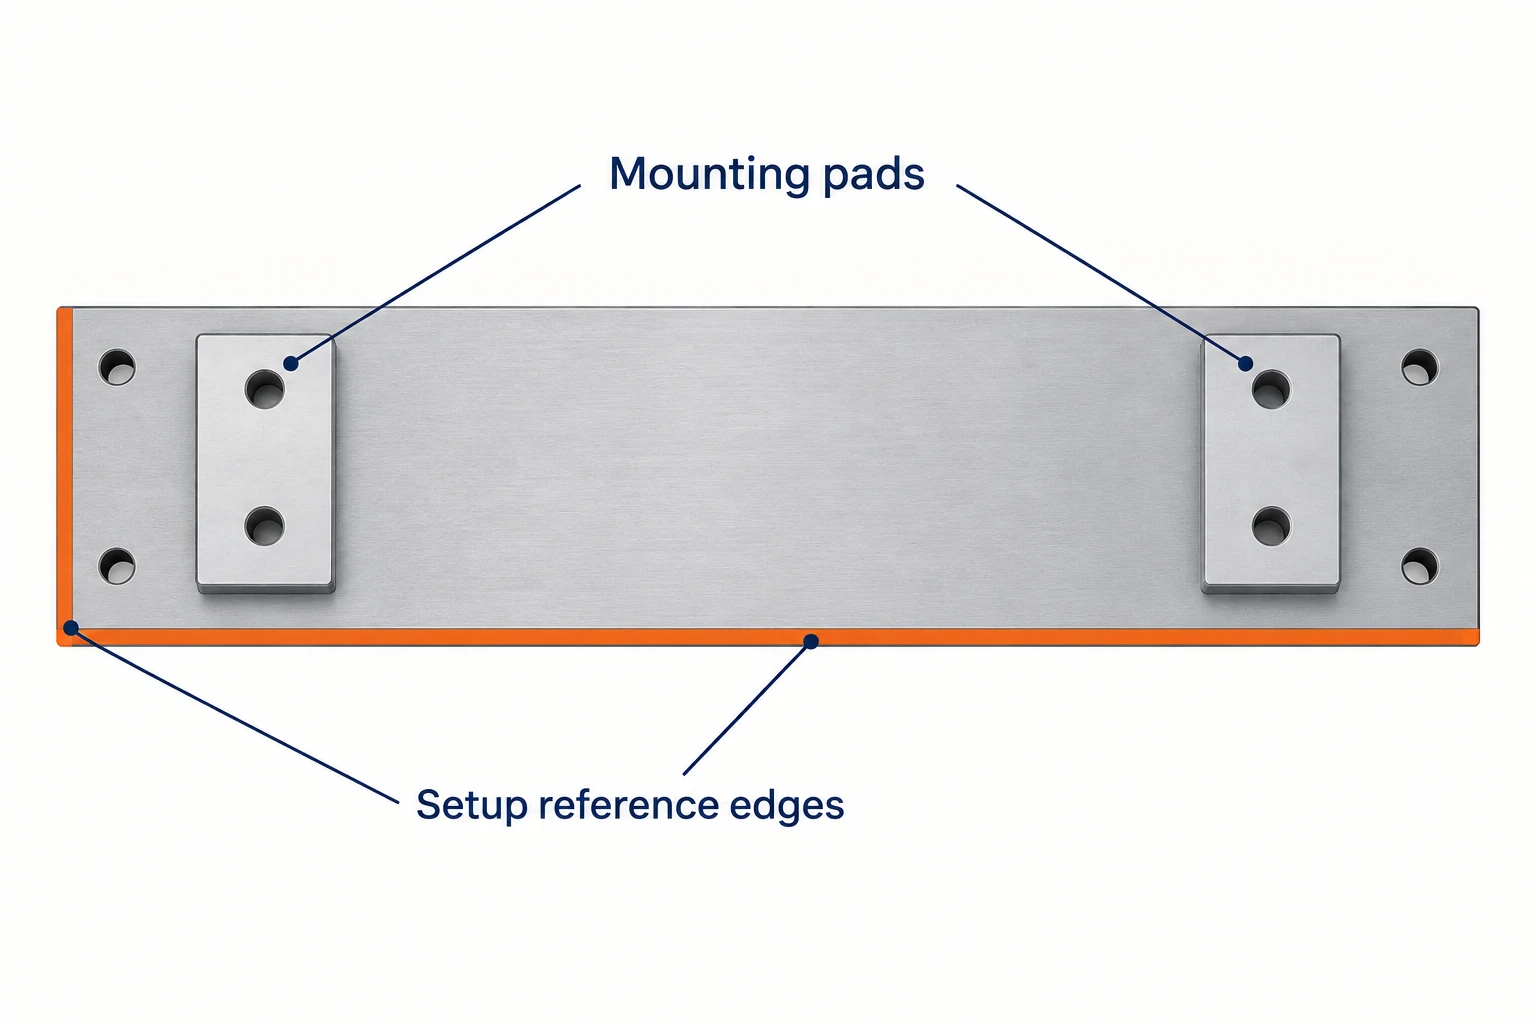
Considere a mesma base longa, agora com um rebordo de fixação e um grupo de furos próximos a cada extremidade. A contribuição útil do portal é permitir o acesso a ambas as regiões dentro de uma única configuração. O plano de operação deve preservar sua relação durante a remoção de material, usinagem de acabamento e medição.
- Localize e apoie. Escolha referências de configuração compatíveis com o esquema de referência (datum) do desenho; posicione os apoios e grampos fora das duas regiões de usinagem. Ambas as extremidades partem de uma condição de assentamento definida e estável.
- Usine em desbaste as características. Planeje a sequência de remoção de material com folga suficiente para o acabamento posterior e observe se a peça sofre alteração de forma. Uma grande área de trabalho não impede movimentação à medida que o material é removido.
- Estabeleça a condição de acabamento. Verifique o assentamento e a temperatura. Se a peça precisar ser solta ou reposicionada, restabeleça sua localização antes do acabamento. O programa de acabamento deve referenciar a posição e condição atuais da peça.
- Execute o acabamento e verifique. Usine os rebordos e grupos de furos relacionados, em seguida meça sua relação nas condições especificadas de referência (datum) e apoio. Dimensões locais isoladas não garantem o alinhamento ao longo de toda a base.
Essa sequência conecta o acesso à máquina com o comportamento da base longa durante a usinagem. Se a face inferior estiver bloqueada por suportes ou se um recurso lateral não puder ultrapassar o cabeçote, outra operação ainda pode ser necessária.
Uma configuração útil de portal combina espaço de trabalho suficiente com acesso adequado do cabeçote, fixação estável da peça e um plano de medição confiável. Esses elementos explicam como a máquina suporta a usinagem de peças grandes de forma mais clara do que seu tamanho total isoladamente.
Perguntas frequentes
Uma máquina tipo portal CNC sempre possui cinco eixos?
Não. Portal descreve a estrutura de suporte. Uma máquina pode utilizar três eixos lineares, enquanto movimentos rotativos adicionais controlados podem fornecer capacidade de cinco eixos indexada ou simultânea. A configuração do cabeçote e do sistema de controle determina o que ela é capaz de fazer.
A peça permanece imóvel em todas as máquinas do tipo ponte?
Não. Em uma configuração com portal móvel, o portal é deslocado sobre uma peça estacionária. Em uma configuração com ponte fixa, a mesa e a peça são deslocadas sob o portal. Verifique o layout real dos eixos, pois os fabricantes utilizam denominações semelhantes para configurações distintas.
Uma máquina tipo portal consegue usinar todos os lados da peça em uma única montagem?
Apenas as faces que o cabeçote e o conjunto de ferramentas instalados conseguem alcançar com folga adequada. Suportes e grampos podem ocultar a face inferior, e recursos laterais podem exigir um cabeçote angular ou outra montagem. Um portal largo não torna todas as superfícies acessíveis.
A inspeção por sonda integrada à máquina pode substituir a inspeção final de uma peça grande?
Depende dos requisitos de inspeção e do processo de medição validado. A sonda auxilia na preparação e em verificações durante o processo, mas compartilha as fontes de erro da máquina. Dimensões críticas podem exigir verificação em condições diferentes de suporte ou temperatura, ou com um sistema de medição independente.
Fontes técnicas
- Nicolás Correa. Fresadoras do tipo pórtico; Fresadoras do tipo ponte com mesa móvel; Cabeçotes fresadores. Configurações de movimento e tipos de cabeçotes para indexação/usinagem contornada.
- Carr Lane Manufacturing. Princípios de localização e fixação, “Evitando localização redundante”, “Diretrizes para fixação” e “Posicionamento dos dispositivos de fixação”. Caminhos de suporte e de força de fixação.
- Mitutoyo. Temperatura e medições dimensionais, PDF p. 7, slides 13–14; p. 11, slide 22; p. 13, slide 25. Expansão térmica, estabilização e correção.
- Constellium. 6061 Ficha técnica do material, p. 1, “Propriedades físicas.” Coeficiente de expansão térmica entre 20–100°C.
- Renishaw. Sondas para máquinas-ferramenta destinadas ao posicionamento e inspeção de peças; Compensação volumétrica por interferometria melhora o desempenho da máquina. Aplicações de sondagem e influências geométricas/térmicas da máquina.
- WaldrichSiegen. Tecnologias para máquinas pesadas, “Conceito de cabeçote mestre”; Nicolás Correa, Fresadora pórtico | FOX M, seções de projeto estrutural e térmico; MATEC, MATEC 50PB — Pórtico móvel | Mesa estacionária | Instalação no piso, configuração ajustável do trilho transversal.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


