このページについて
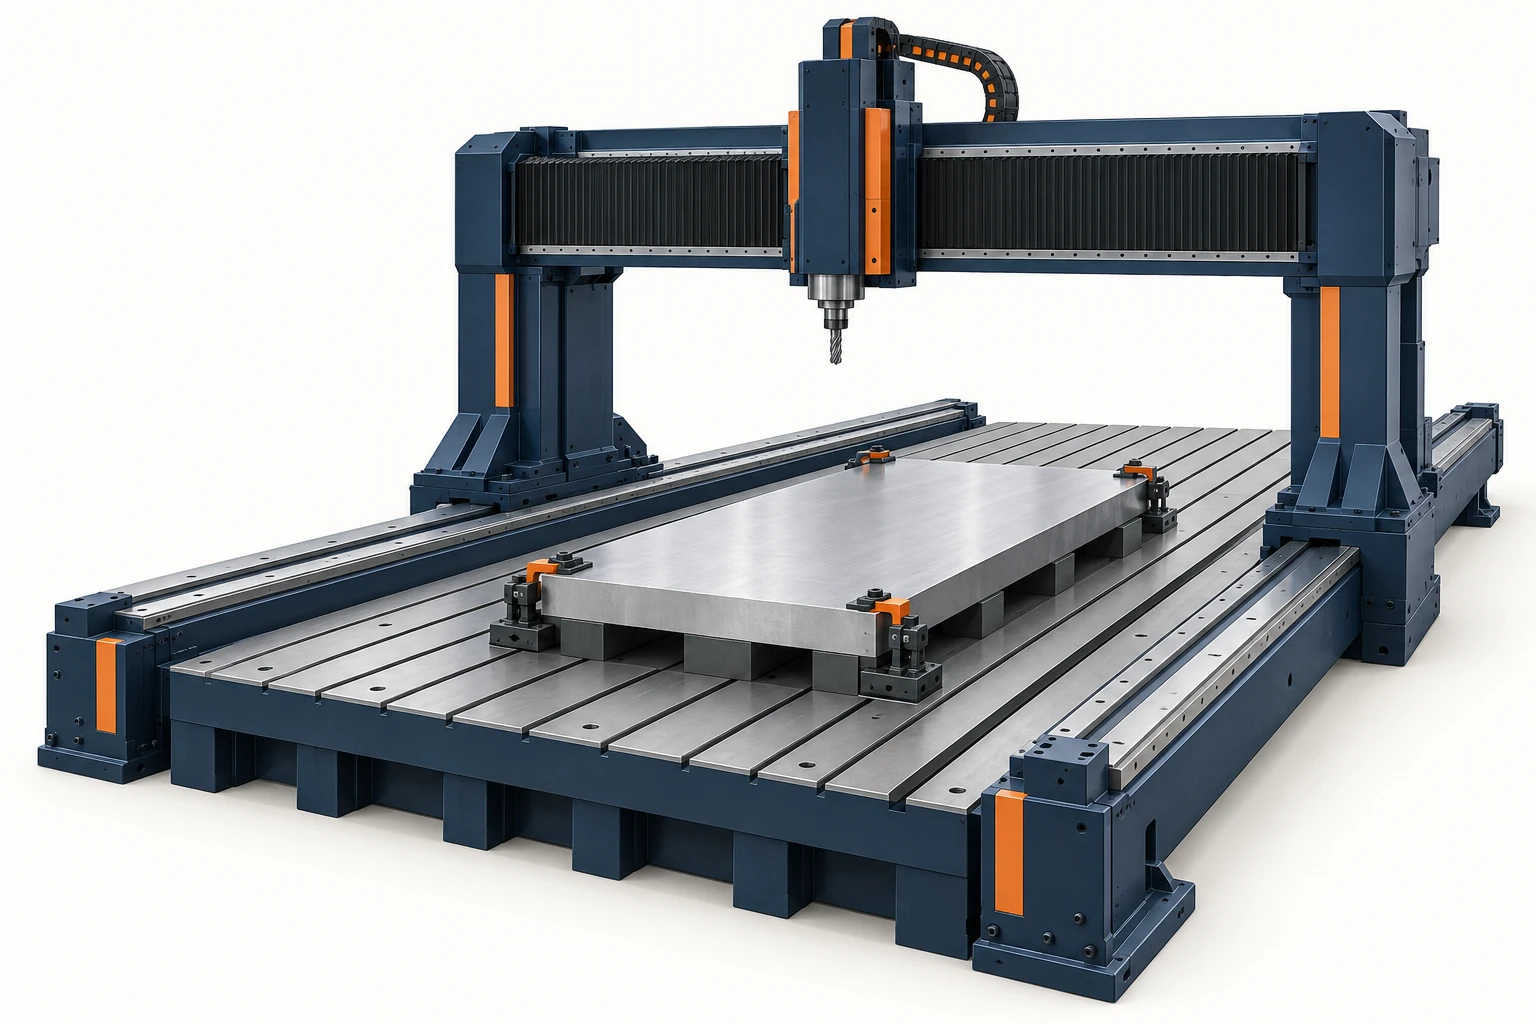
CNCガントリーミリングマシンは、工作領域を横断するブリッジ(橋)上に切削ヘッドを搭載しています。この構成により、長尺プレート、機械ベース、金型など、重量のある大型部品を両端で支持されたクロスビーム下で加工することが可能になります。ポータル移動式では、ワークピースを固定ベッド上に据え置き、ポータルがその上を移動します。これに対し、固定ブリッジ式マシンでは、テーブルとワークピースを移動させます。
重要な問いは、この構成が加工作業にどのような変化をもたらすかです。すなわち、どの質量が移動するか、工具が各面にどのように到達するか、部品がどこで支持されるか、そしてその全長にわたって寸法がどのように検査されるか、という点です。
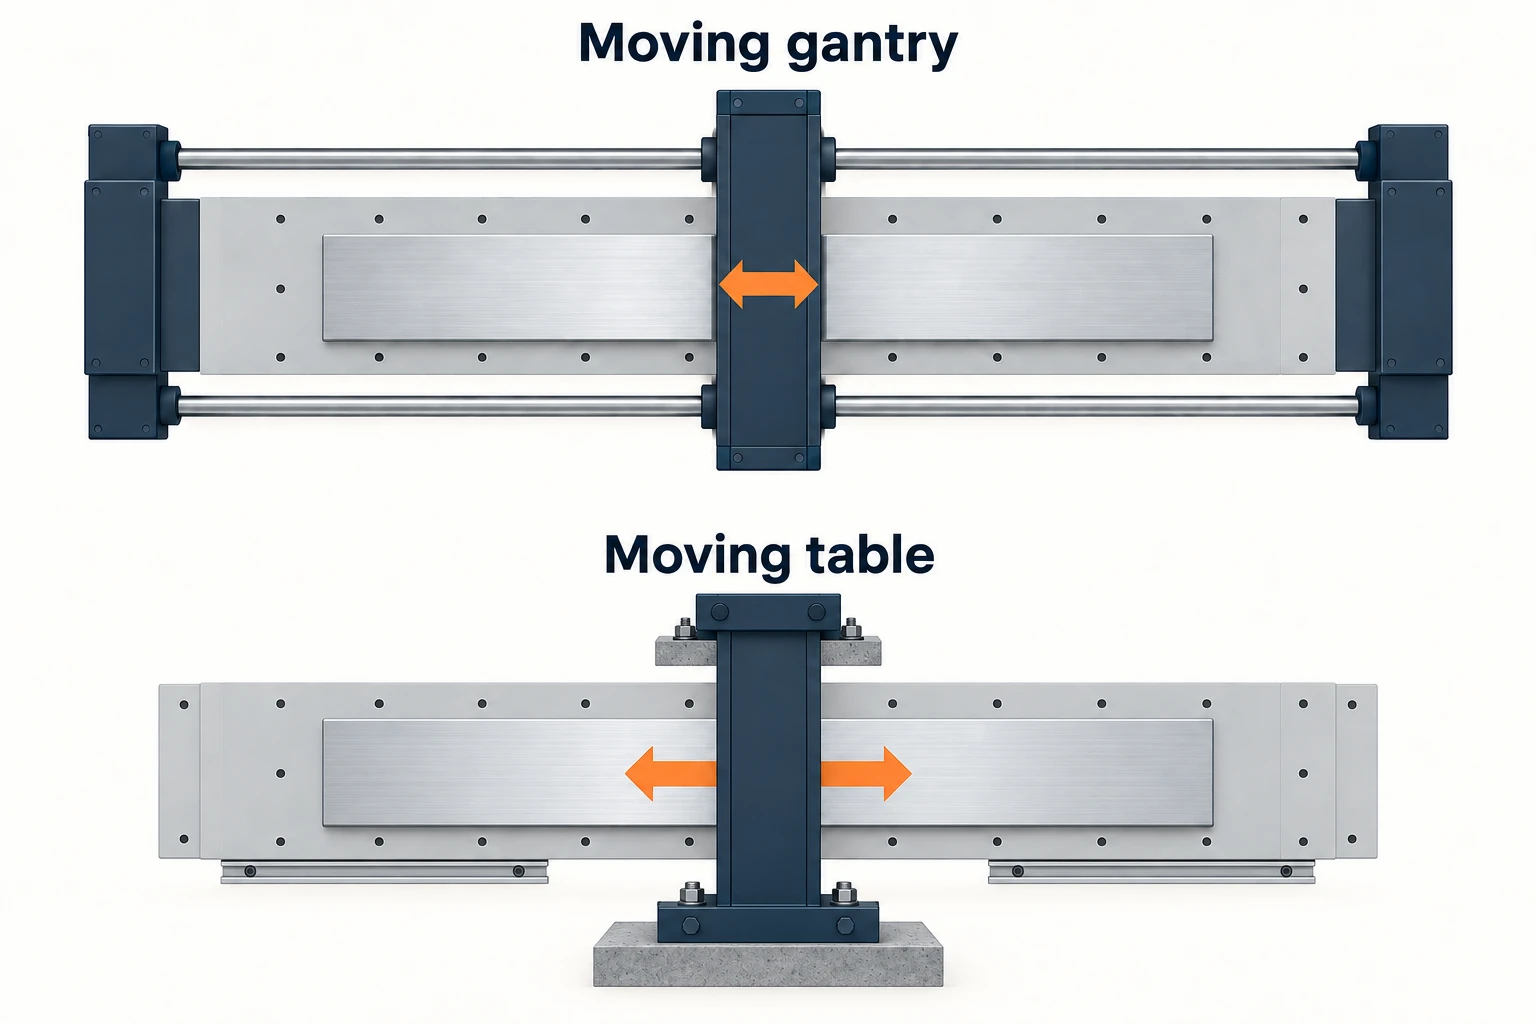
ポータル移動式とテーブル移動式のレイアウト
「ガントリー」、「ブリッジ」、および「ダブルコラム」は関連する構造を表しますが、運動配置を一意に特定するものではありません。例えばニコラス・コレア社では、自社の ガントリータイプフライス盤を ブリッジタイプ可動テーブルフライス盤から明確に区別しています。 [1] 機械の配置構成とその名称の両方を確認してください。
| 配置構成 | 縦方向移動 | 大型部品への影響 |
|---|---|---|
| ポータル移動式、固定ベッド | ポータルは工作領域の側面に設けられたガイドウェイに沿って移動します。 | この軸による加速度はワークピースおよび治具にはかかりません。長尺ベッドにより延長された段取りを支持できますが、移動構造体のためのクリアランスを確保する必要があります。 |
| 固定ブリッジ式、テーブル移動式 | テーブルがクランプされたワークピースをポータルの直下に保持します。 | この軸はテーブル、治具、ワークピースを一体で移動させます。設置スペースはテーブルの全掃引範囲を収容できる必要があります。 |
特に長尺または重量のある段取りでは、ワークピースを固定することで利点がありますが、ベッド、基礎、局所的な支持点の限界が解消されるわけではありません。逆に、テーブル移動式が軽量ワークのみに限定されるわけでもなく、その能力は実際の機械設計に依存します。
天井構造(オーバーヘッド構造)の違いは、荷重の搬入アクセスにも影響を与えます。部品がコラム間には収まるものの、設置方法やヘッドクリアランス、治具組立のための特定のアプローチが必要となる場合があります。これらの移動を理解するには、設置レイアウト全体を検討してください。テーブルの矩形領域だけでは、機械周辺に必要な空間を説明できません。
ヘッドのアクセス性とラムの突出
広い工作領域により、離れた位置にある特徴を同一段取りで加工できます。たとえば長尺ベースの両端にある取付パッドを、同一の基準位置から加工することで、他の段取りを介した相対関係の転送を減らすことができます。残る課題は、工具アセンブリ全体がすべての要求面に到達可能かどうかです。
垂直スピンドルは、露出した上面を加工できます。側面を向いたボアの加工には、アングルヘッド、向きを変更可能なフライスヘッド、あるいは別のセットアップが必要になる場合があります。ヘッドおよびホルダーが占める空間は、カッターチップと同様に重要です。到達可能なポイントが、自動的に明瞭なアプローチを意味するわけではありません。コレア社の Milling Heads 概要 [1] は、 インデックスヘッドおよびコンターリングヘッド が異なるアクセス性および運動要件に対応することを示しています。
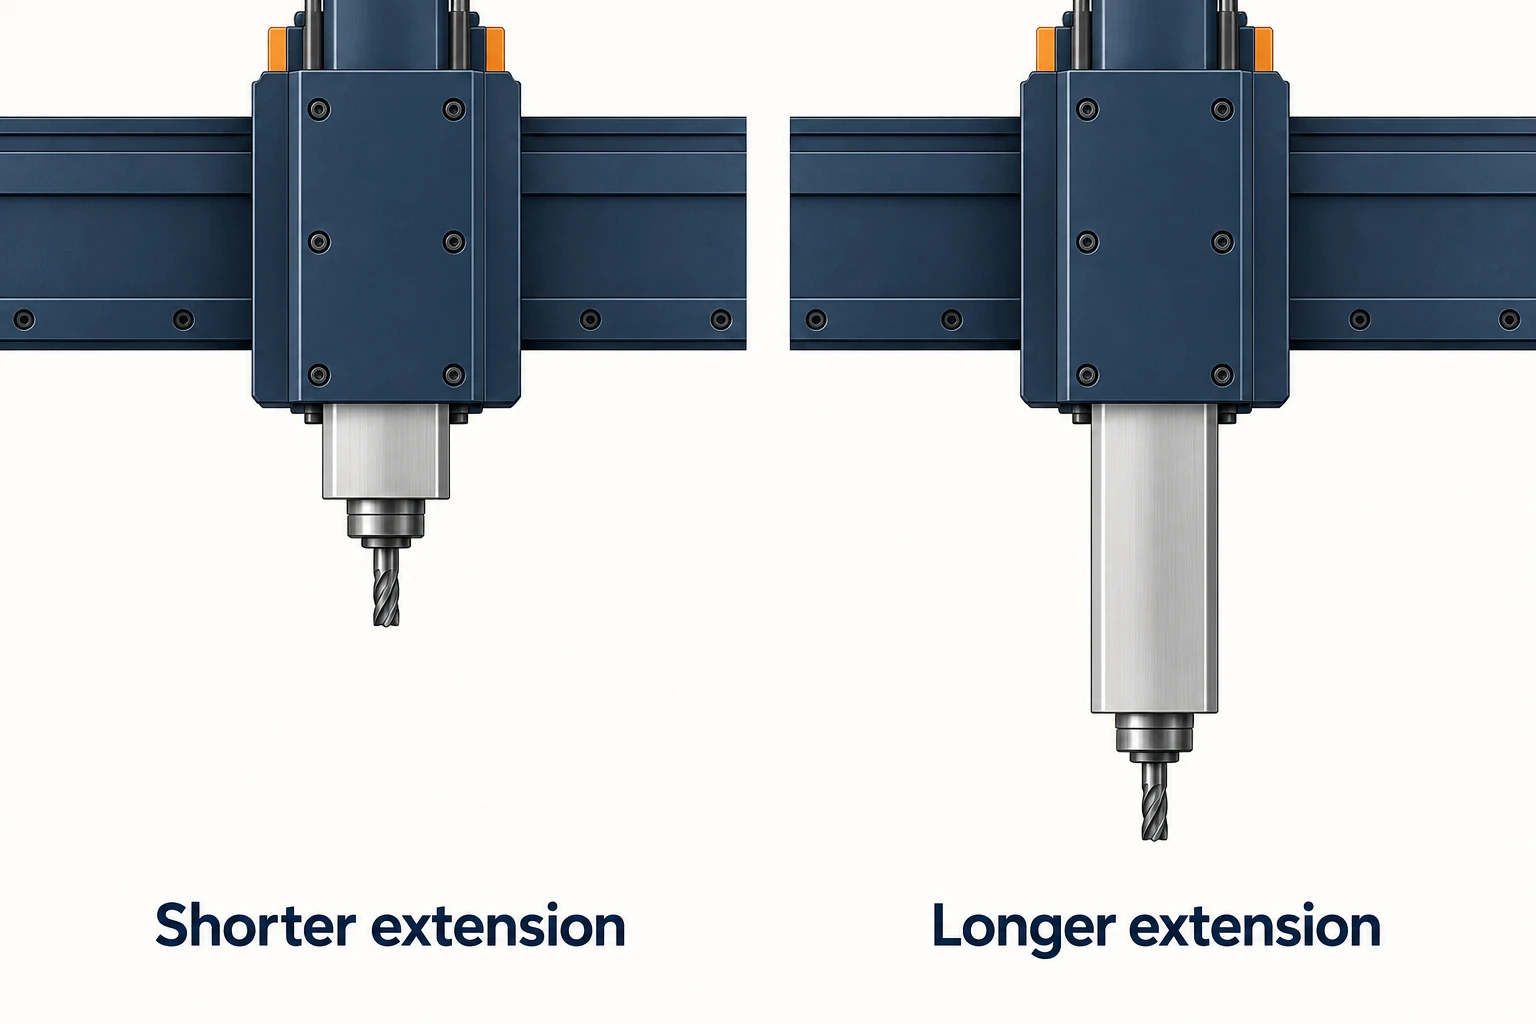
多くの大型マシンでは、スピンドルはラム(ヘッド支持部から突出するスライド部材)によって保持されます。ラムの追加突出によりワークへより深く到達できますが、支持されていない突出長は剛性低下という実用上の懸念を引き起こします。クロスレールの高さが調整可能な場合、同じ特徴面に低位置の支持で到達でき、かつ十分なクリアランスを確保できるかどうかを確認してください。
「ガントリー」という語だけで精度を一概に評価することはできません。クロスビームおよびラムの断面形状、ガイドの支持状態、スピンドルアセンブリ、工具の突出長、選択された切削条件など、すべてが挙動に影響を与えます。単にブリッジが広いからといって、すべての工具位置で等しく剛性が高いと想定せず、最も深い到達位置を含む実際の工作位置における配置を比較してください。[6]
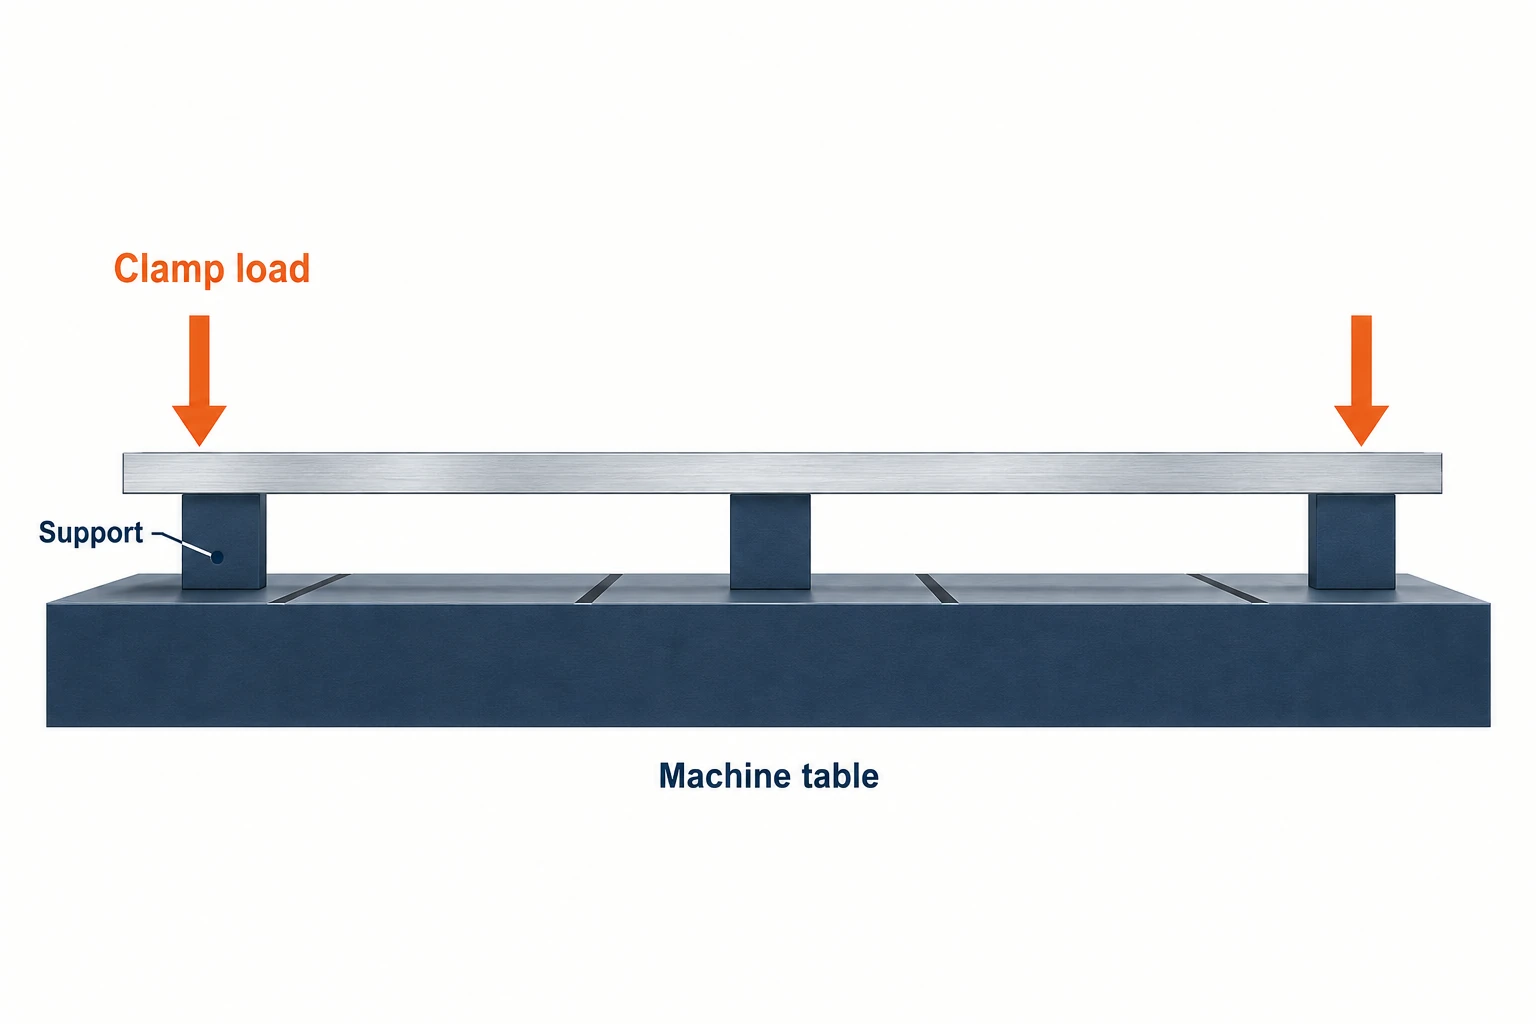
加工力がワークピースに作用する箇所で、ワークピースを支持してください。
機械構造とワークピースの支持は、それぞれ異なる課題を解決します。剛性の高いポータル構造であっても、支持点間に位置する細長い薄板のたわみを防ぐことはできません。また、広いベースは不均一な接触面で揺れたり、クランプ締付け時に変形したりすることもあります。
まず定位面を計画してください:これらがワークピースの位置を決定します。次に、切削領域の直下およびクランプ力の作用点に近い位置での支持を検討してください。キャレーン社のLocating & Clamping Principles [2]では、荷重をワークを曲げて位置決めするのではなく、支持された領域へ直接導くべき理由が説明されています。
例えば、支持されていないエッジの上方からクランプを締めると、そのエッジが下方へ引き下げられることがあります。その状態で上面を平削り加工しても、解放後の平面度が保たれる保証はありません。追加の支持により荷重に抵抗させることも可能ですが、その位置と調整は部品に適合していなければならず、単に硬質な接触点を増やすだけでは、別の座屈(シーティング)問題を引き起こす可能性があります。
三つの状態を区別します。支持具に載せた未加工品、クランプしたまま加工している部品、指定の検査状態にある部品です。クランプを解除すると重要形体が変わる場合は、その変化を工程に織り込む必要があります。機械の移動量を増やしても解決できません。
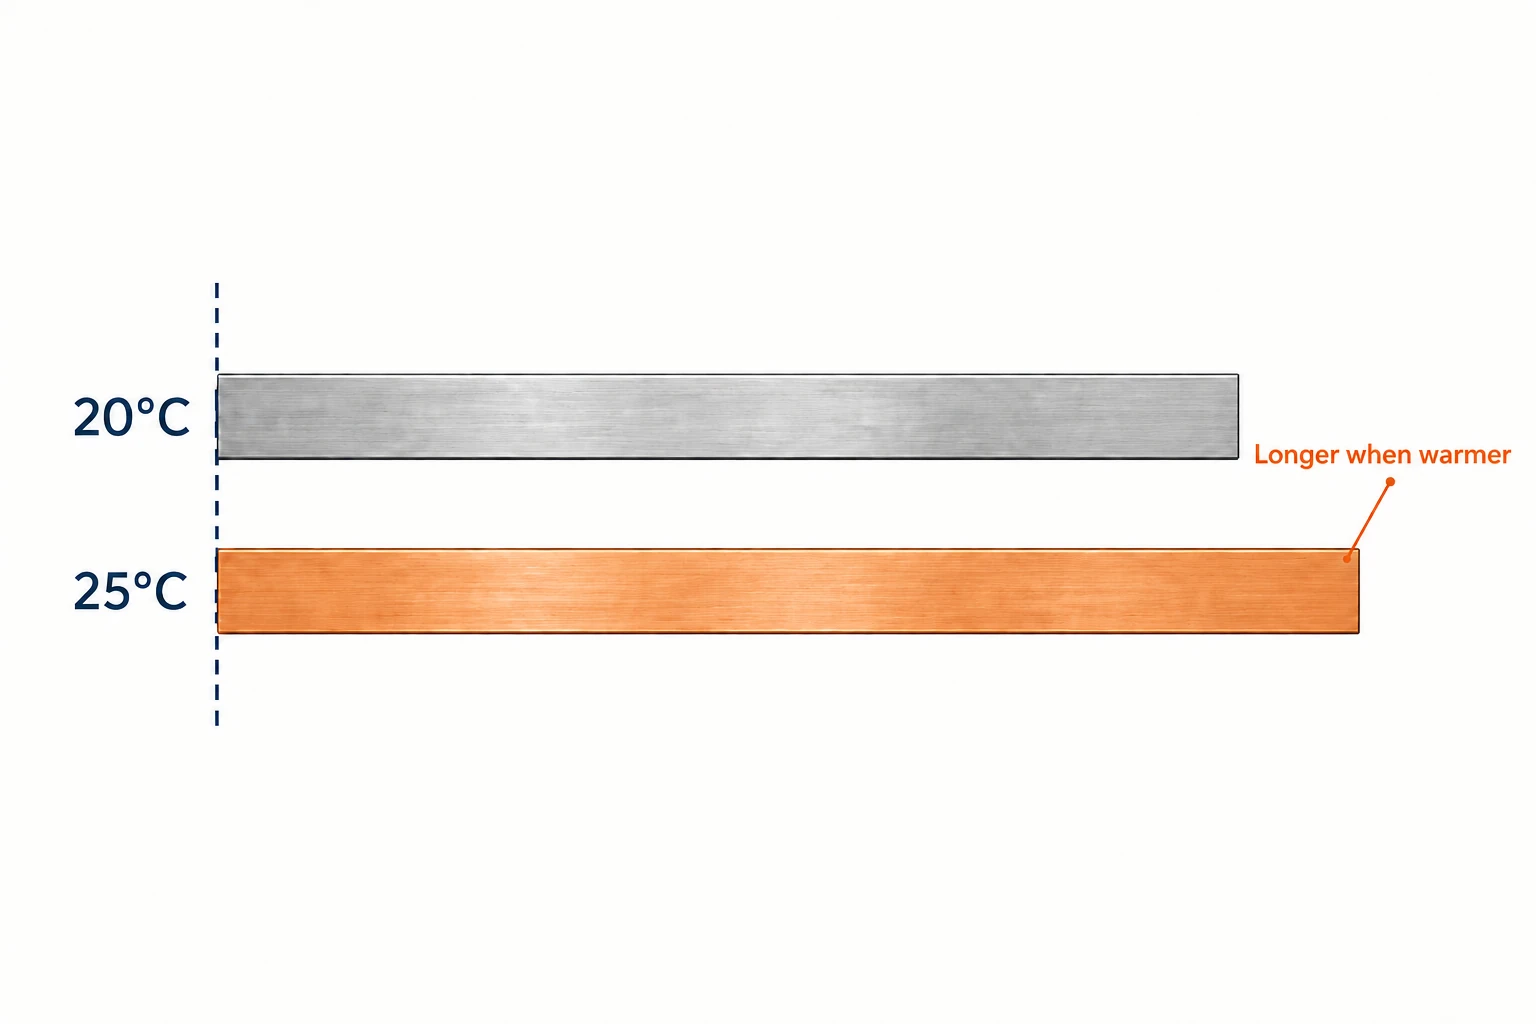
長尺部品では、わずかな温度変化でも影響が顕著になります。
大型部品では熱膨張による寸法変化がより明瞭に観測されやすくなります。これは、測定スパンが長くなるほど長さの変化量が大きくなるためです。寸法測定結果は、ワークピースの温度、測定システム、および部品内部の温度分布にも依存します。ミツトヨ社のTemperature and Dimensional Measurements [3]では、寸法測定計画において安定化と基準温度の設定が不可欠である理由が説明されています。
20°Cで長さが2,000 mmの6061アルミニウム製の仮想ベースを考えます。25°Cまで拘束なく均一に膨張すると仮定します。熱膨張係数を一定の23 × 10−6/°Cとします。これはConstelliumの6061材料データシートで20–100°Cの範囲について示されている6061の値です。 [4]
長さ変化 ≈ 元の長さ × 熱膨張係数 × 温度変化
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm。
これは、提示された前提条件に基づくワークピースの熱膨張量の概算値であり、機械のドリフト、クランプによる拘束、あるいは温度勾配によるたわみを予測するものではありません。ただし、20°Cを基準とする公称寸法と、常温(暖かい)状態の部品を比較することは、測定時に温度補正を行わない限り誤解を招きやすいという点を示しています。
部品の測定タイミングおよびその熱的状態の確立方法を計画してください。工作機械上のプローブは定位および工程チェックに有効ですが、機械自体の幾何学的・熱的挙動を共有します。最終検証方法は、要求される公差および検査条件に適合しなければなりません。[5]
工作機械のレイアウトを工程計画へと転換してください。
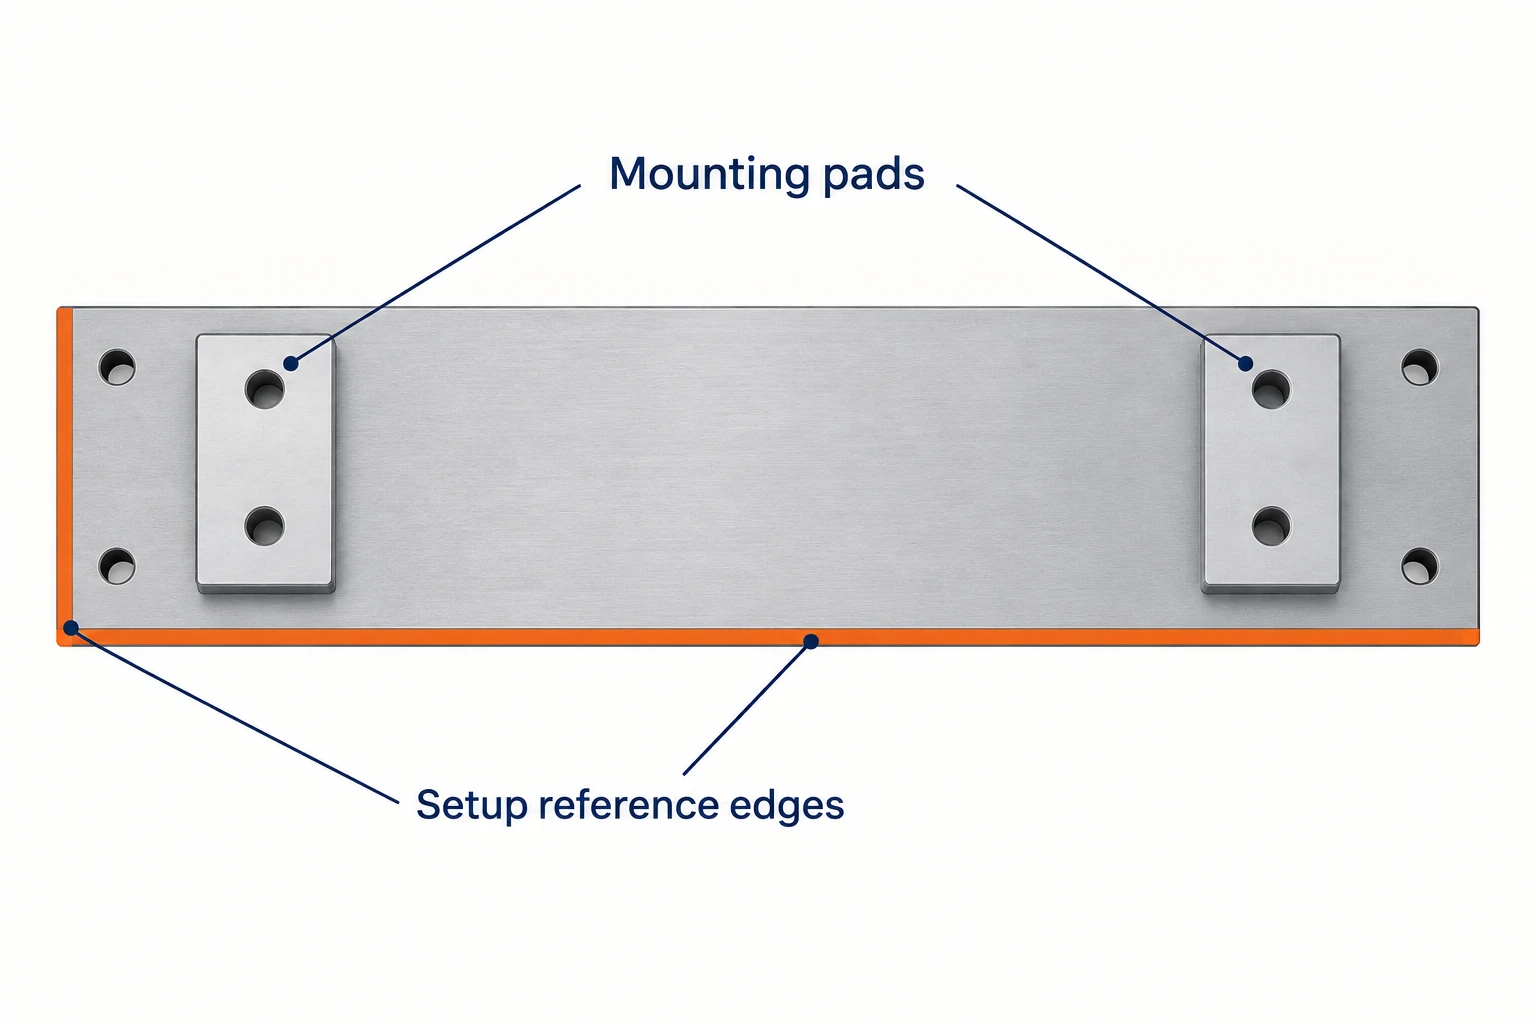
同様の長尺ベースを再び想定し、今度は両端近くにマウントパッドおよび穴群を設けます。ガントリーの有用な貢献は、共通の段取り内で両領域へのアクセスを可能にすることです。工程計画では、材料除去、仕上げ、測定の各工程を通じて、これらの領域間の関係性を維持しなければなりません。
- 定位および支持。 図面の基準体系と整合する段取り基準を選択し、支持点およびクランプを両方の切削領域から離れた位置に配置してください。両端とも、定義された安定した座屈(シーティング)状態から開始します。
- 荒加工。 仕上げ加工に十分な残り材(ストック)を確保しつつ材料除去を順次行い、部品の形状変化を観察してください。大きな工作領域であっても、材料除去に伴う部品の動きを防止することはできません。
- 仕上げ条件の確立。 座屈状態および温度を確認してください。部品を解放または再位置決めする必要がある場合は、仕上げ加工前にその位置を再確立してください。仕上げ用NCプログラムは、部品の現在の位置および状態を参照しなければなりません。
- 仕上げと検証。 関連するパッドおよび穴群を仕上げた後、指定された基準面および支持条件でそれらの相互関係を測定します。局所的な寸法のみでは、ベース全体にわたる整列が保証されません。
この加工手順は、機械へのアクセスと長尺ベースが切削中に示す挙動とを結びつけます。下面が支持具によって遮られたり、側面の形状が工具主軸ヘッドを回避できない場合、別の工程が必要となる可能性があります。
実用的なガントリ段取りとは、十分な作業空間と適切な主軸ヘッドへのアクセス性、安定したワークホルダ、そして信頼性のある測定計画を組み合わせたものです。これらの要素こそが、機械の全外形寸法だけではなく、大型部品の加工をいかに支援するかを明確に説明します。
よくあるご質問
ガントリ型CNC工作機械は常に5軸ですか?
いいえ。ガントリーは支持構造を表します。機械は直線3軸で構成できますが、制御される回転運動を追加すると、割出し方式または同時5軸加工が可能になる場合があります。実際にできる加工はヘッドと制御装置の構成で決まります。
すべてのブリッジ型工作機械において、被削材は静止したままですか?
いいえ。可動ガントリ方式では、ポータルが固定された被削材の上を移動します。固定ブリッジ方式では、テーブルおよび被削材がポータルの下で移動します。メーカーは類似名称を異なる構成に使用しているため、実際の軸配置を確認してください。
ガントリ型工作機械は、1回の段取りですべての面を仕上げられますか?
設置された主軸ヘッドおよび工具アセンブリが、十分なクリアランスを確保して到達可能な面のみです。支持具およびクランプにより下面が隠れる場合があり、側面の形状には角度ヘッドまたは別の段取りが必要となる場合があります。広幅のブリッジであっても、すべての表面にアクセス可能になるわけではありません。
機上プロービングは、大型部品の最終検査を代替できますか?
検査要件および検証済みの測定プロセスに依存します。プロービングは段取りおよび工程チェックを支援しますが、機械固有の誤差源を共有します。重要寸法については、異なる支持状態または温度条件下での検証、あるいは独立した測定システムによる検証が必要となる場合があります。
技術資料
- ニコラス・コレア社。ガントリ型フライス盤;ブリッジ型・テーブル移動式フライス盤;フライスヘッド。運動配置およびインデックス/輪郭加工用ヘッドの種類。
- キャレーン製造社。定位・クランプ原理、「重複定位の回避」、「クランプのガイドライン」および「クランプの配置」。支持およびクランプ力の伝達経路。
- ミツトヨ社。温度と寸法測定、PDF p. 7、スライド13–14;p. 11、スライド22;p. 13、スライド25。熱膨張、安定化および補正。
- コンステリウム社。6061 材料データシート、p. 1、「物理的性質」。20–100°Cにおける熱膨張係数。
- レニショー社。ワークピース段取りおよび検査用工作機械プローブ;干渉計による体積補償が機械性能を向上させる。プロービングの用途および機械の幾何学的・熱的影響。
- ワルドリヒジーゲン社。大型工作機械技術、「マスターヘッド概念」;ニコラス・コレア社、ガントリ型フライス盤|FOX M、構造および熱設計セクション;MATEC社、MATEC 50PB — 可動ガントリ|固定テーブル|床走行式、調整可能なクロスレール構成。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


