På denna sida
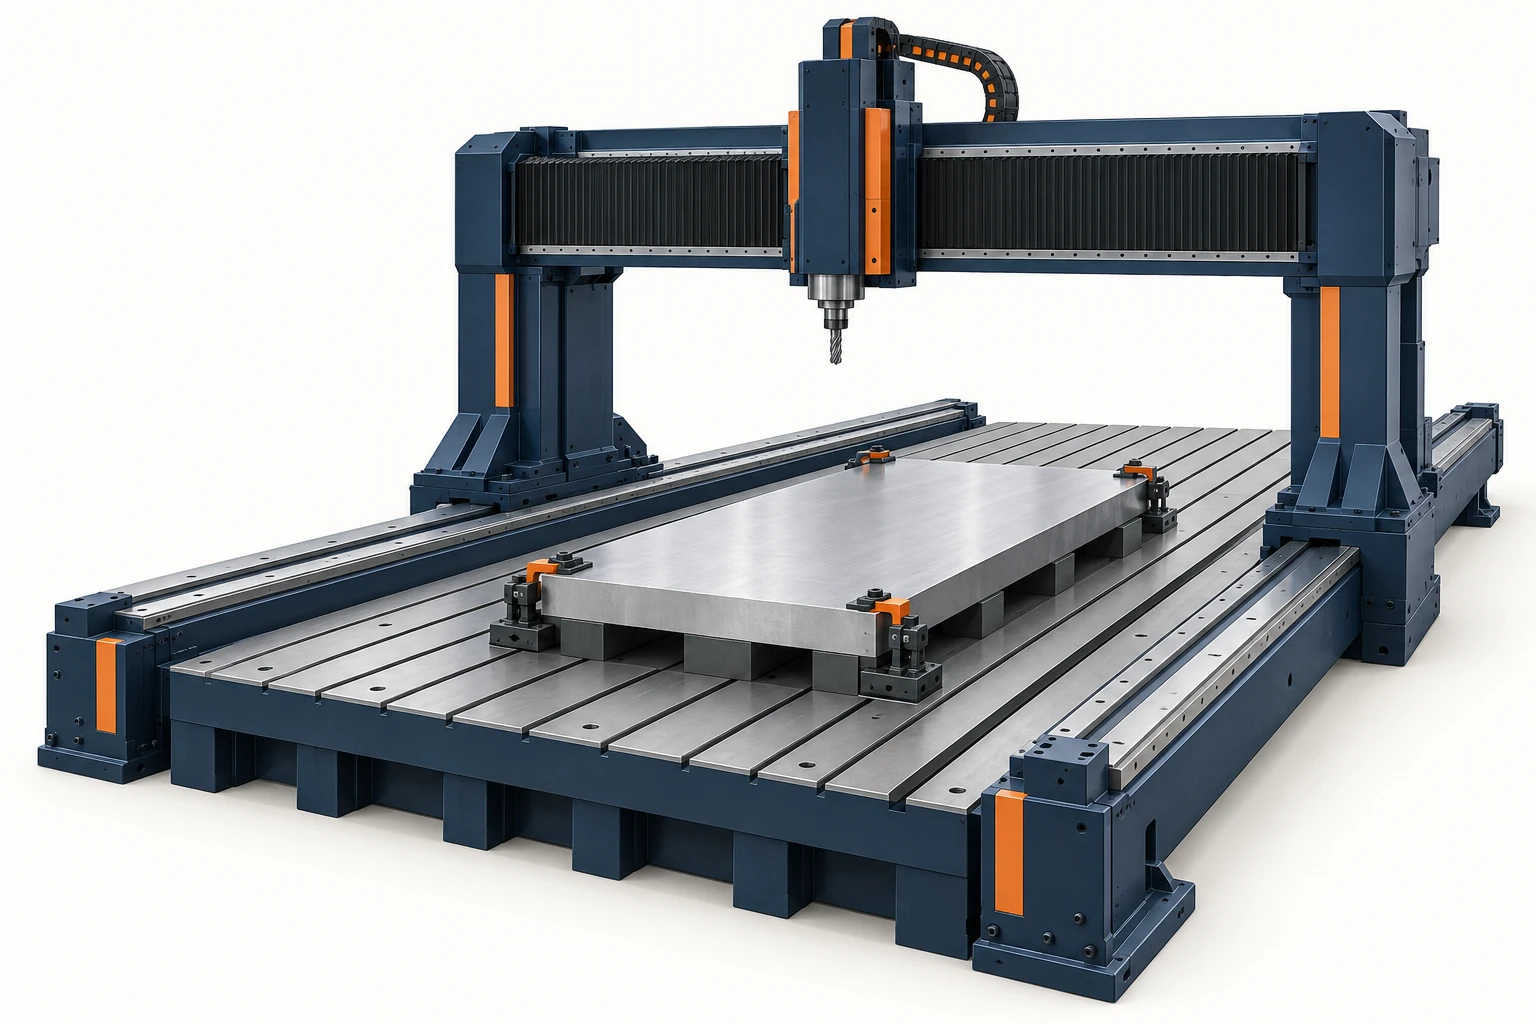
En CNC portfräsmaskin bär sitt fräsverktyg på en bro som sträcker sig över arbetsytan. Denna layout ger plats för långa plåtar, maskinbaser, gjutformar och andra kraftfulla komponenter, där tvärstången stöds i båda ändarna. I en layout med rörlig port förblir arbetsstycket på ett stillastående underlag medan porten färdas längs det. Relaterade fastmonterade bro-maskiner flyttar istället bordet och arbetsstycket.
Den avgörande frågan är vad denna anordning innebär för arbetet: vilken massa som rör sig, hur verktyget når varje yta, var delen stöds och hur måtten kontrolleras längs hela dess längd.
Börja med vad som rör sig under broen
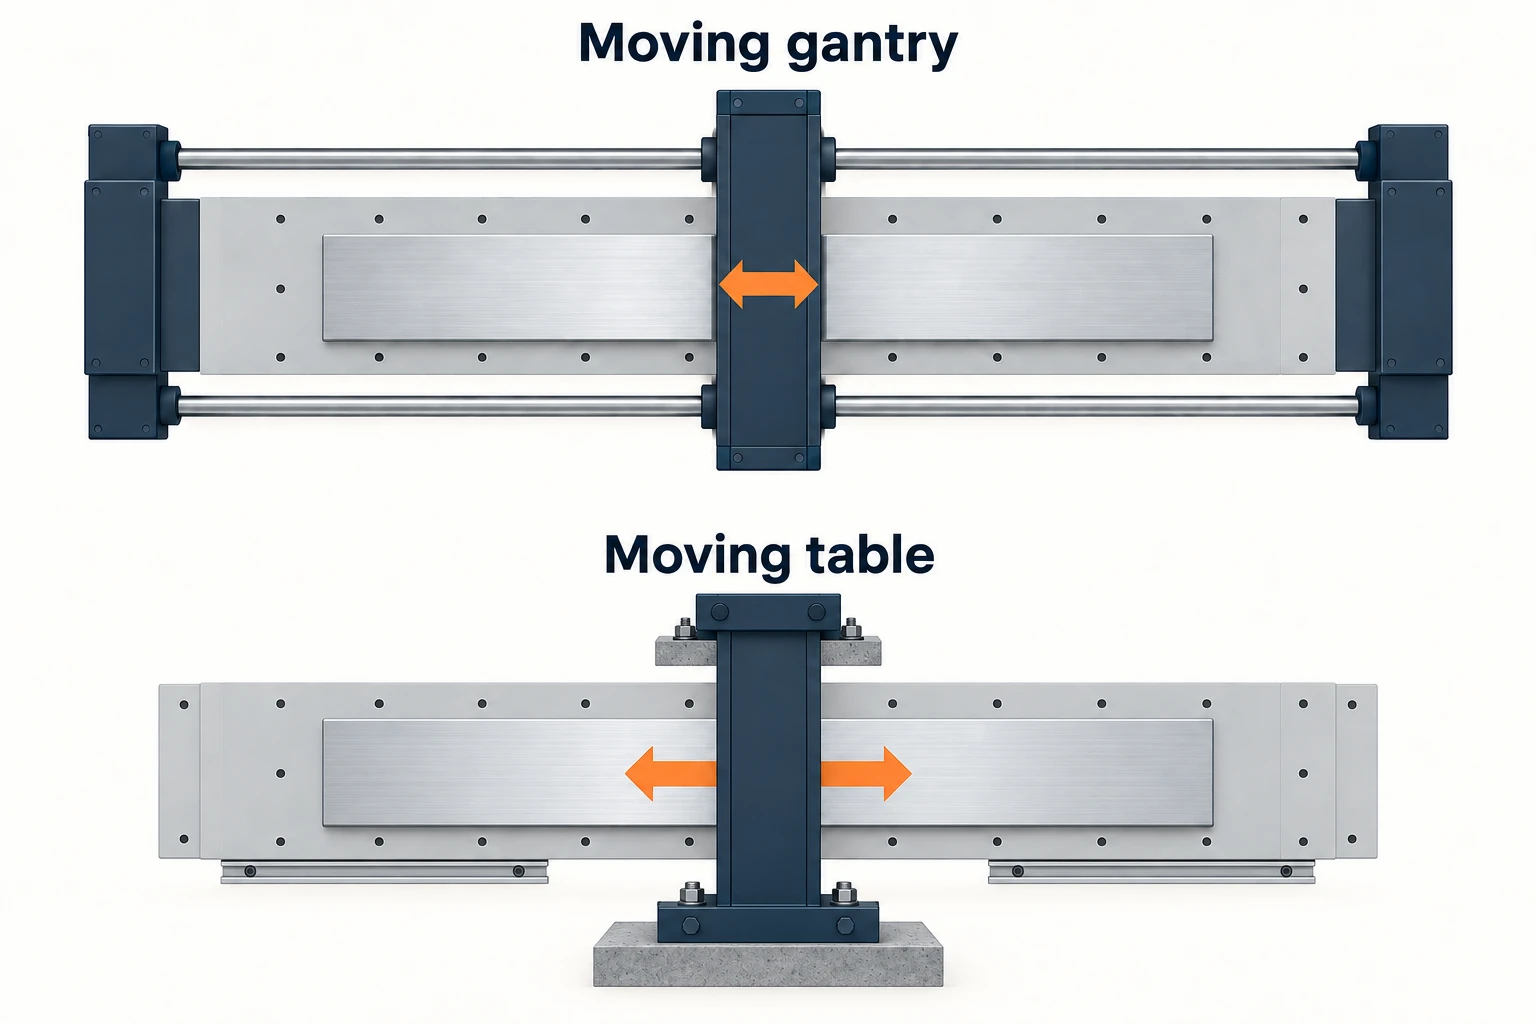
Termerna “port”, “bro” och “dubbelkolumn” beskriver relaterade konstruktioner, men identifierar inte entydigt rörelselayouten. Nicolás Correa, till exempel, skiljer mellan sina Gantry Type Milling Machines och sina Bridge Type, Moving Table Milling Machines. Tänk på både maskinens fysiska anordning och dess namn.
| Anordning | Längsgående rörelse | Vad det innebär för en stor del |
|---|---|---|
| Rörlig port, stillastående underlag | Porten färdas längs guidspår bredvid arbetsytan. | Arbetsstycket och spännanordningen accelereras inte av den axeln. Ett långt underlag kan stödja en utdragen montering, medan utrymme måste reserveras för den rörliga konstruktionen. |
| Fast bro, rörligt bord | Bordet bär det spända arbetsstycket under porten. | Axeln flyttar bordet, spännanordningen och arbetsstycket tillsammans. Installationen måste ta hänsyn till det fullständiga rörelseutrymmet för bordet. |
Ett stillastående arbetsstycke kan vara fördelaktigt när monteringen är särskilt lång eller tung. Det eliminerar dock inte begränsningarna från underlaget, grunden eller lokala stödpunkter. Omvänt är ett rörligt bord inte begränsat till lätt arbete: dess kapacitet beror på maskinens faktiska konstruktion.
Den överskjutande konstruktionen påverkar också lastningsåtkomsten. En del kan passa mellan kolumnerna men kräva ändå en specifik metod för placering, huvudfrihöjd eller montering av spännanordning. Använd installationslayouten för att förstå dessa rörelser; rektangeln för bordet ensamt beskriver inte det utrymme som krävs runt maskinen.
Broen hjälper endast om skärhuvudet kan nå
Ett stort arbetsområde gör det möjligt att bearbeta väldigt åtskilda funktioner i en enda uppspänning. Båda monteringsplattorna på en lång bas kan då fräsas från samma etablerade referens, vilket minskar behovet av att överföra deras inbördes förhållande via en annan uppspänning. Den återstående frågan är om den fullständiga verktygsmonteringen kan nå varje erforderlig yta.
En vertikal spindel kan nå en exponerad översida. Ett sidorienterat borrhål kan kräva en vinkelhuvud, ett orienterbart fräshuvud eller en annan uppspänning. Det utrymme som huvudet och hållaren upptar är lika viktigt som skärtipsens position: en nåbar punkt innebär inte automatiskt en fri tillvägagångssätt. Correas Fräshuvuden-översikt illustrerar hur indexerings- och konturfräshuvuden uppfyller olika krav på tillgänglighet och rörelse.
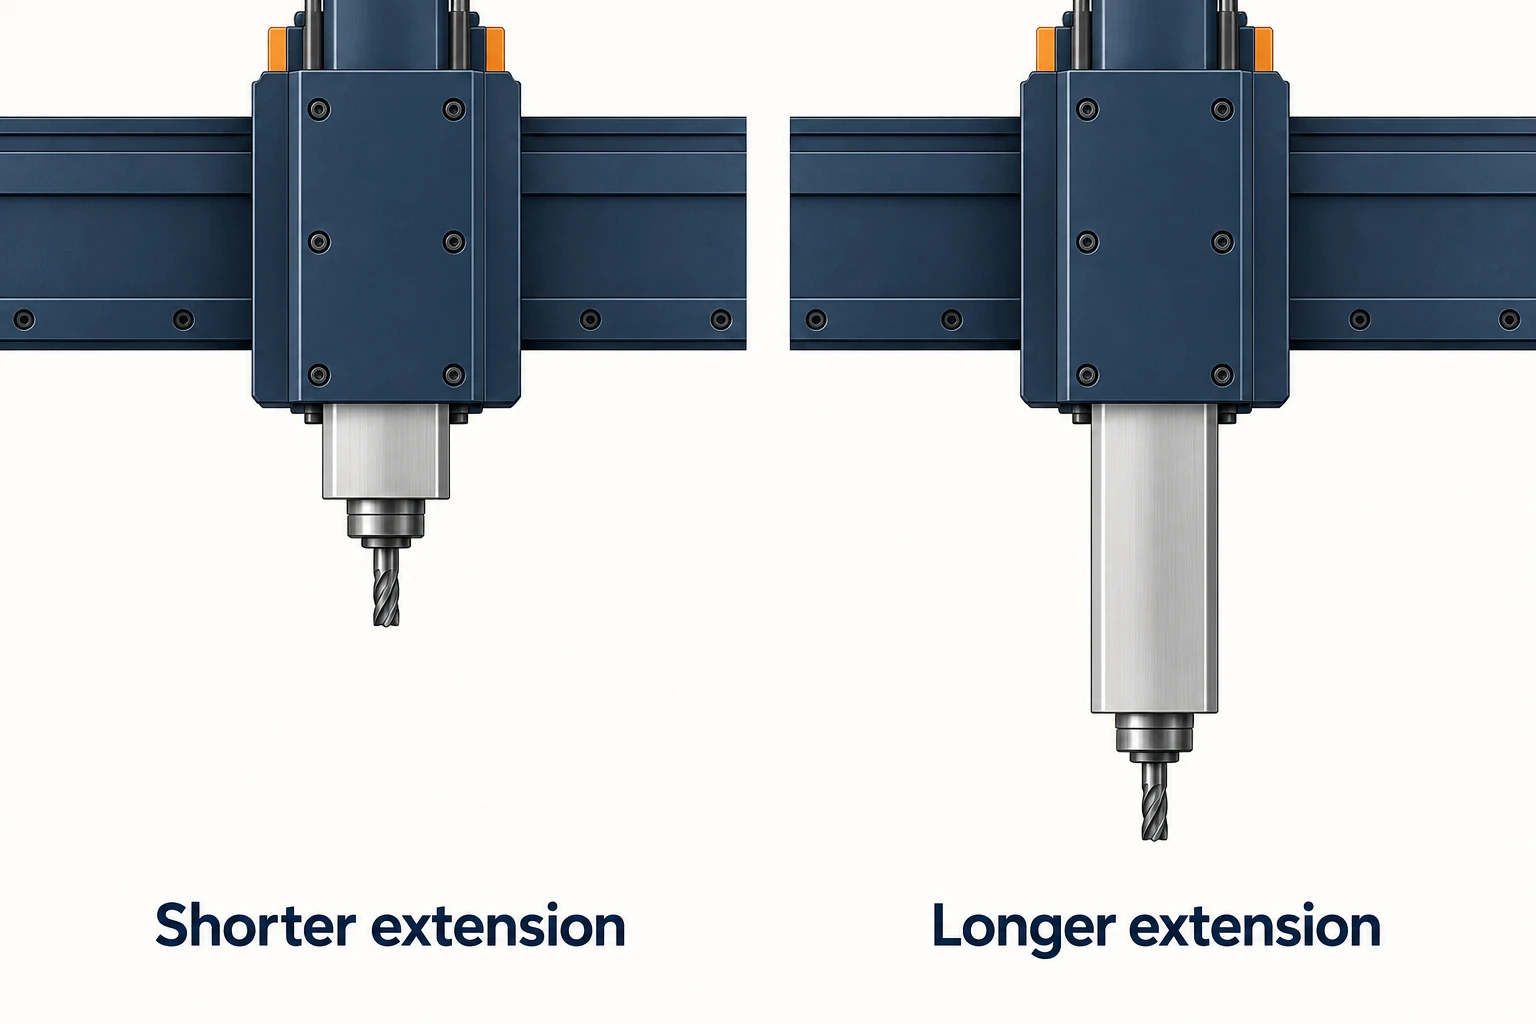
På många stora maskiner bärs spindeln av en ram, en glidande del som sträcker sig ut från huvudstödet. Ytterligare utsträckning når ner mot arbetsstycket, men obegränsad utsträckning påverkar styvheten i praktiken. Om höjden på tvärstagen är justerbar, kontrollera om en lägre ställning på stödet kan nå samma funktion med mindre ramutsträckning och tillräcklig frihet.
Det finns ingen universell noggrannhetsklassificering baserad på ordet “gantry”. Tvärstags- och ramsektioner, ledstöd, spindelmontering, verktygsutskjutning samt de valda skärningsförhållandena påverkar alla beteendet. Jämför konfigurationen vid den faktiska arbetspositionen, inklusive den största utsträckningen, istället för att anta att en bred bro ger lika stor styvhet vid varje verktygsposition.
Stöd arbetsstycket där krafterna verkar på det
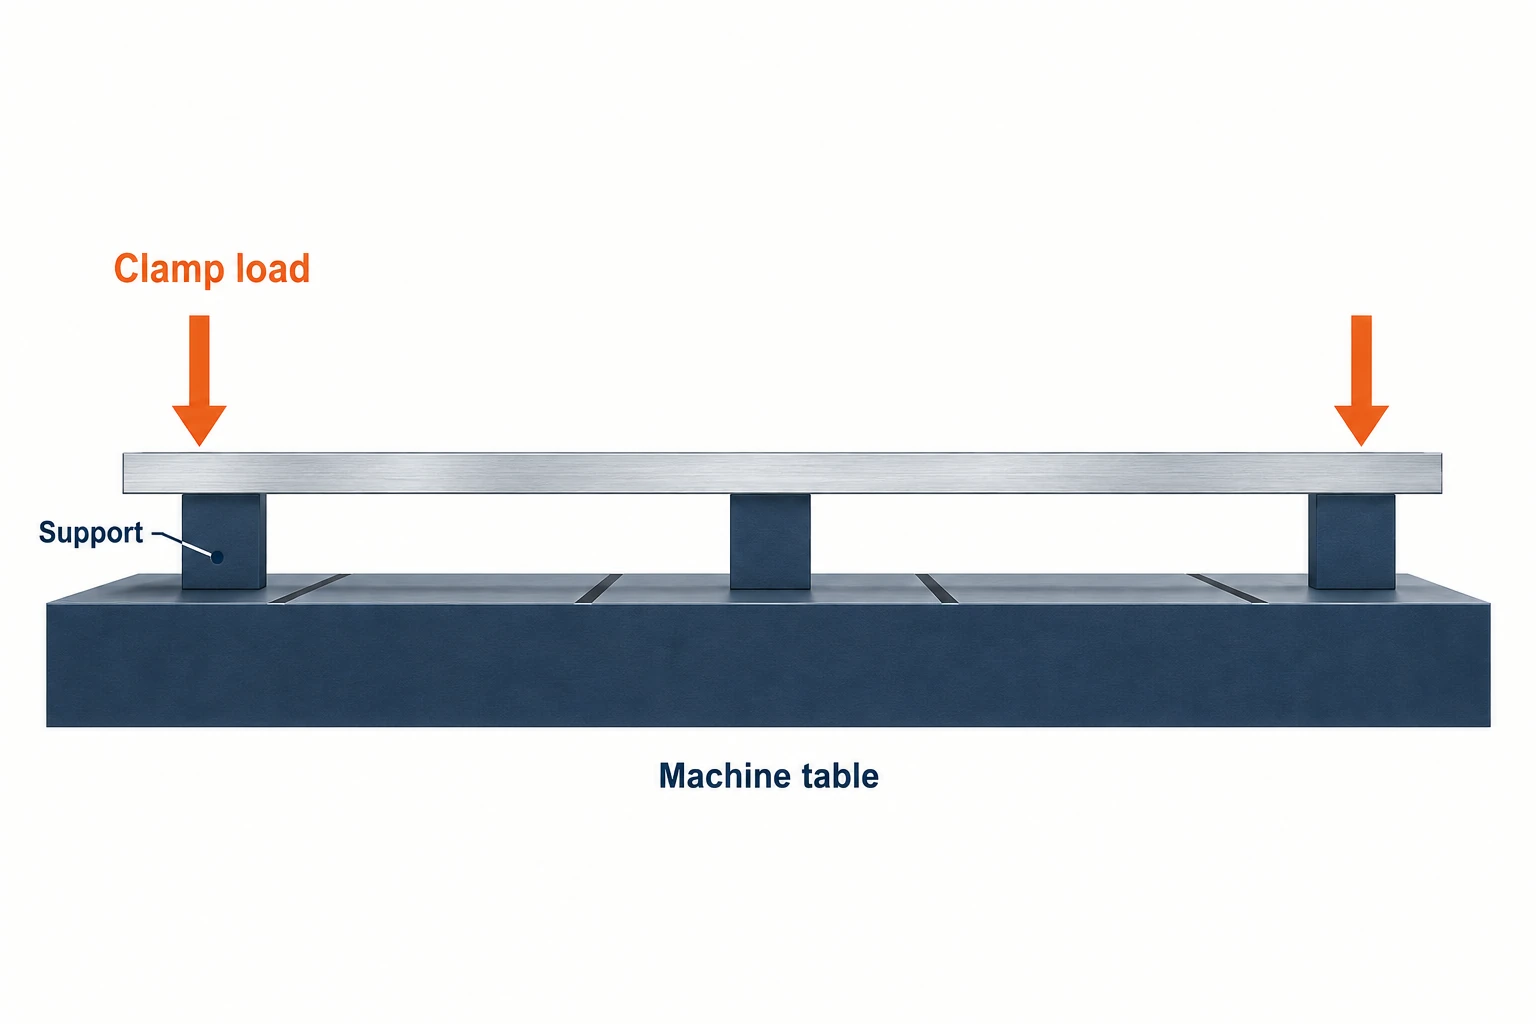
Maskinens konstruktion och arbetsstyckets stöd löser olika problem. En styv portalkonstruktion kan inte förhindra att en lång, tunn platta böjer sig mellan sina stöd. En bred bas kan också gunga vid ojämna kontaktytor eller ändra form vid spännkraft.
Planera först lokaliserytor: dessa fastställer arbetsstyckets position. Överväg sedan stöd under bearbetningsområdet och nära spännkrafterna. Carr Lanes Lokalisering & Spännprinciper förklarar varför belastningar bör ledas in i stödda områden snarare än användas för att böja arbetsstycket på plats.
Till exempel kan att dra åt en spännklo på en oskyddad kant dra ner den kanten. Att bearbeta den övre ytan i detta tillfälle innebär inte att den förblir plan efter frigörandet. Ytterligare stöd kan hjälpa till att motverka belastningen, men deras placering och justering måste anpassas till delen; att helt enkelt lägga till fler hårda kontaktpunkter kan skapa ett annat uppläggningsproblem.
Håll tre förhållanden åtskilda: den råa delen som vilar på sina stöd, den spända delen under bearbetning och delen i det tillfälle som krävs för kontroll. Om frigörande av spännklossarna förändrar en kritisk egenskap måste processen ta hänsyn till denna förändring. Mer rörelseutrymme på maskinen löser inte problemet.
En liten temperaturändring har betydelse över en lång dimension
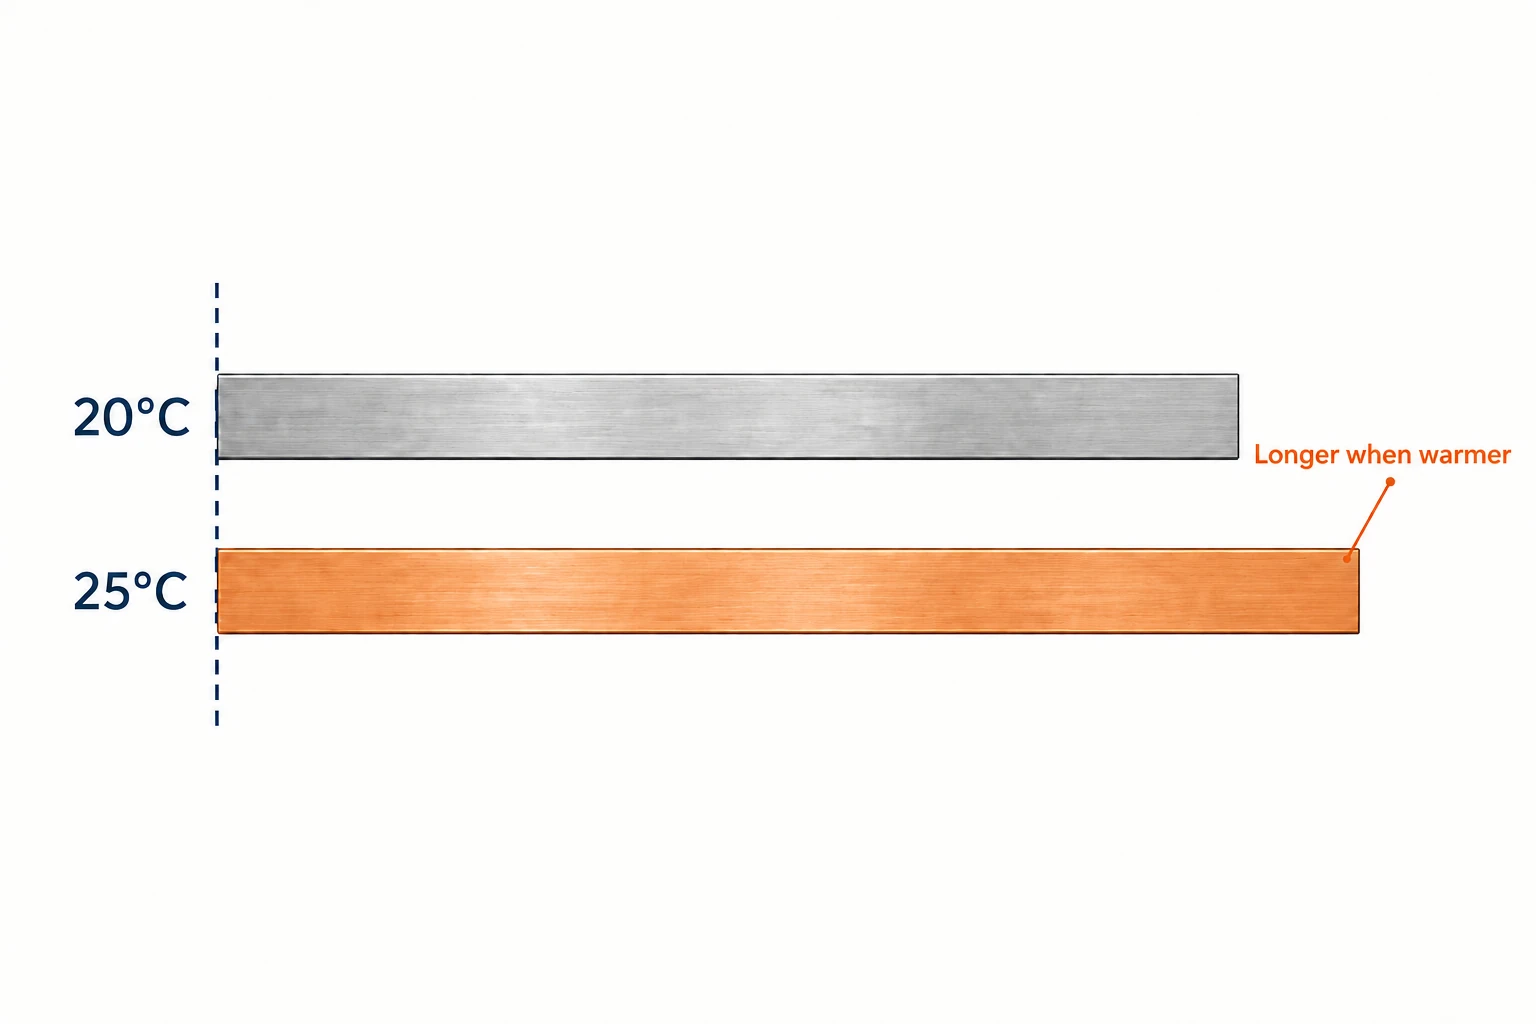
Stora delar gör termisk expansion lättare att upptäcka eftersom längdförändringen ökar med det mätta avståndet. Ett dimensionsresultat beror också på arbetsstyckets temperatur, mätsystemet och temperaturfördelningen genom delen. Mitutoyos Temperatur- och dimensionsmätningar förklarar varför stabilisering och referenstemperatur bör ingå i planeringen av dimensionsmätning.
Överväg en hypotetisk 6061 aluminium bas som är 2,000 mm lång vid 20°C. Anta att den expanderar fritt och enhetligt till 25°C. Använd en konstant expansionskoefficient på 23 × 10−6/°C, värdet angivet för 6061 inom intervallet 20–100°C i Constelliums 6061 materialdatablad.
Längdförändring ≈ ursprunglig längd × expansionskoefficient × temperaturförändring
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Detta ger en uppskattning av arbetsstyckets tillväxt under de angivna antagandena. Det förutsäger inte maskinens drift, begränsning av spännkraft eller böjning orsakad av en temperaturgradient. Det visar dock varför det kan vara missvisande att jämföra ett varmt arbetsstycke med en nominell dimension som refererar till 20°C, om inte mätningen tar hänsyn till temperaturen.
Planera när delen mäts och hur dess termiska tillstånd etableras. En prob på maskinen är användbar för positionering och processkontroller, men den delar maskinens geometriska och termiska beteende. Den slutliga verifieringsmetoden måste anpassas till den krävda toleransen och kontrollförhållandena.
Omvandla maskinlayouten till en driftplan
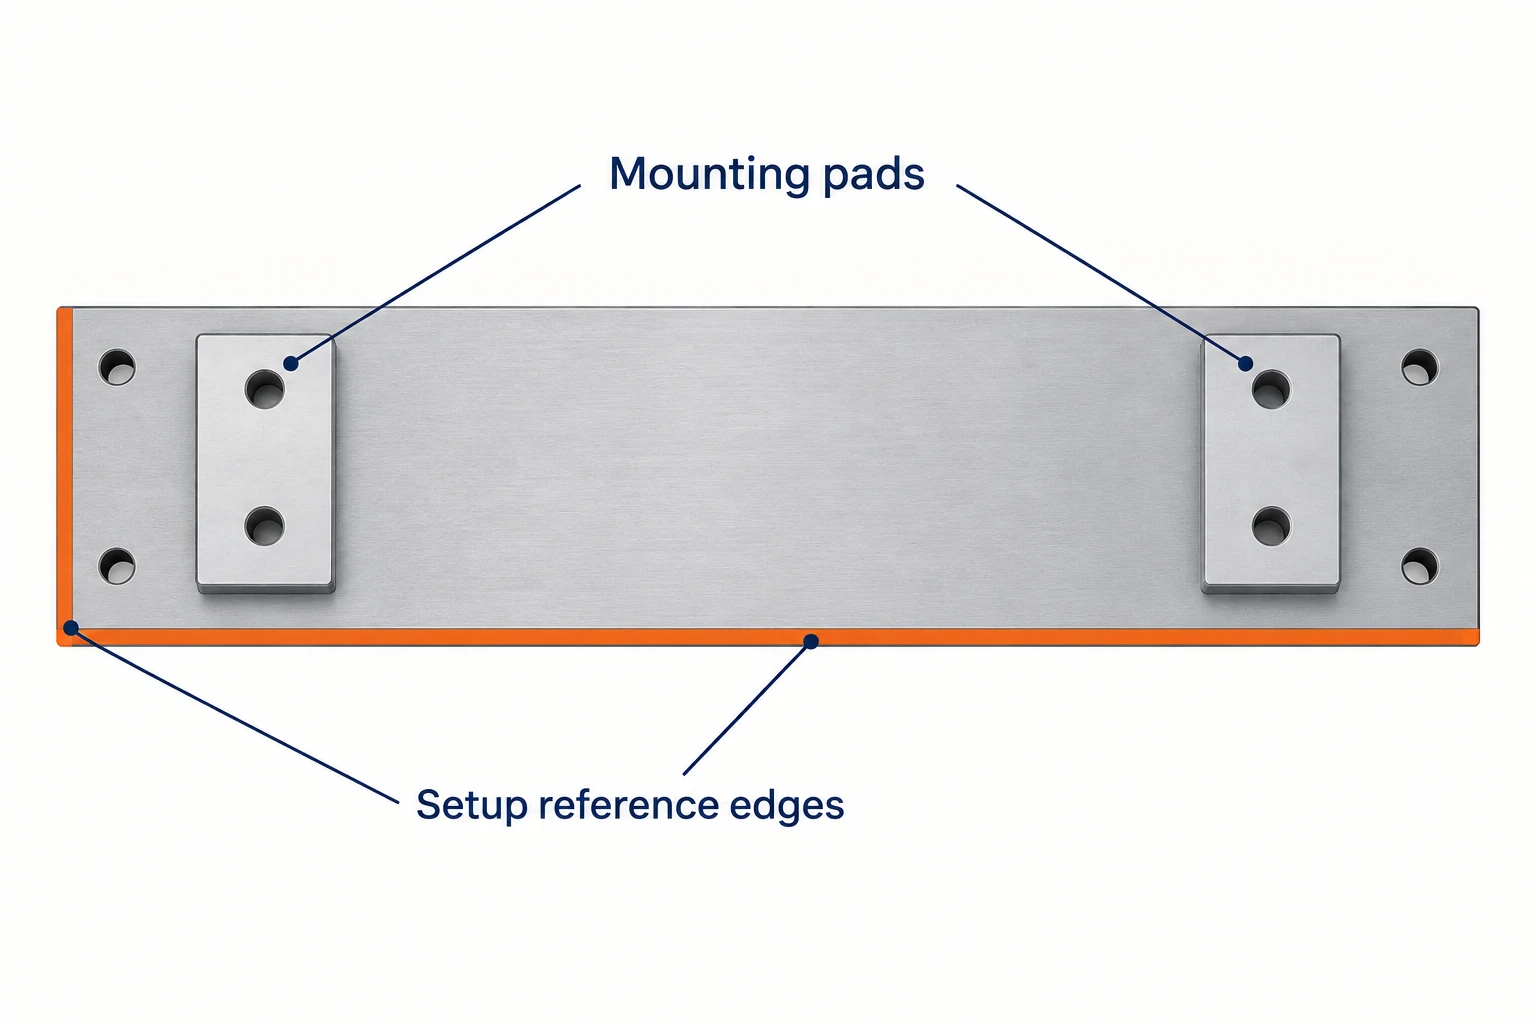
Ta samma långa bas, nu med en monteringsplatta och ett hålgrupp nära varje ände. Portalens praktiska bidrag är tillträde till båda områdena inom en gemensam inställning. Arbetsplanen måste bevara deras förhållande genom materialavtagning, slutförande och mätning.
- Lokalisera och stöd. Välj inställningsreferenser som är konsekventa med ritningens referensschema; placera stöd och spännklor så att de inte stör något av de två bearbetningsområdena. Båda ändarna utgår från ett definierat, stabilt sätesläge.
- Grovbearbeta funktionerna. Sekvensera materialavtagningen så att det återstår tillräckligt med material för senare slutförande, och observera om delen ändrar form. Ett stort arbetsområde hindrar inte rörelse när material avlägsnas.
- Upprätta slutförandetillståndet. Kontrollera sätesläget och temperaturen. Om delen måste lossas eller ompositioneras, återupprätta dess läge innan slutförandet. Slutförningsprogrammet måste referera till delens aktuella position och tillstånd.
- Slutför och verifiera. Slutför de relaterade plattorna och hålgrupperna, och mät sedan deras förhållande i det angivna referens- och stödläget. Endast lokala mått etablerar inte justeringen över hela basen.
Detta är ett planeringsexempel, inte en fast bearbetningssekvens för varje gjutning, platta eller svetskonstruktion. Syftet är att koppla samman maskinens tillträde med delens beteende. Om undersidan är blockerad av stöd eller om en sidofunktion inte kan passera förbi fräsens huvud kan en annan operation fortfarande vara nödvändig.
En användbar portalinställning kombinerar tillräckligt med arbetsutrymme med lämpligt tillträde till fräsens huvud, stabilt arbetsstyckshållning och en trovärdig mätplan. Dessa element förklarar hur maskinen stödjer bearbetning av stora delar tydligare än dess totala storlek ensam.
Vanliga frågor
Har en CNC-gallerimaskin alltid fem axlar?
Nej. Portal beskriver den bärande konstruktionen. En maskin kan använda tre linjära axlar, medan ytterligare reglerade roterande rörelser kan ge indexerad eller samtidig femaxlig kapacitet. Huvudets och styrningens konfiguration avgör vad den kan utföra.
Stannar arbetsstycket stilla på varje brotypsmaskin?
Nej. Vid en rörlig portalanordning förs portalen över ett stillastående arbetsstycke. Vid en fast broanordning kan bordet och arbetsstycket röra sig under portalen. Kontrollera den faktiska axlanordningen, eftersom tillverkare använder liknande namn för olika konfigurationer.
Kan en portalmaskin bearbeta alla sidor i en enda montering?
Endast de ytor som den monterade fräs- eller borrhuvuden och verktygsuppsättningen kan nå med tillräcklig frihöjd. Stöd och spännklor kan dölja undersidan, och sidoytor kan kräva en vinkelhuvudmontering eller en annan montering. En bred portal gör inte alla ytor tillgängliga.
Kan in-maskin-provning ersätta den slutliga kontrollen av ett stort arbetsstycke?
Det beror på kontrollkraven och den validerade mätprocessen. Provning stödjer montering och processkontroller, men delar maskinens felkällor. Kritiska mått kan kräva verifiering i en annan uppläggnings- eller temperaturmiljö, eller med ett oberoende mätsystem.



