W tym artykule
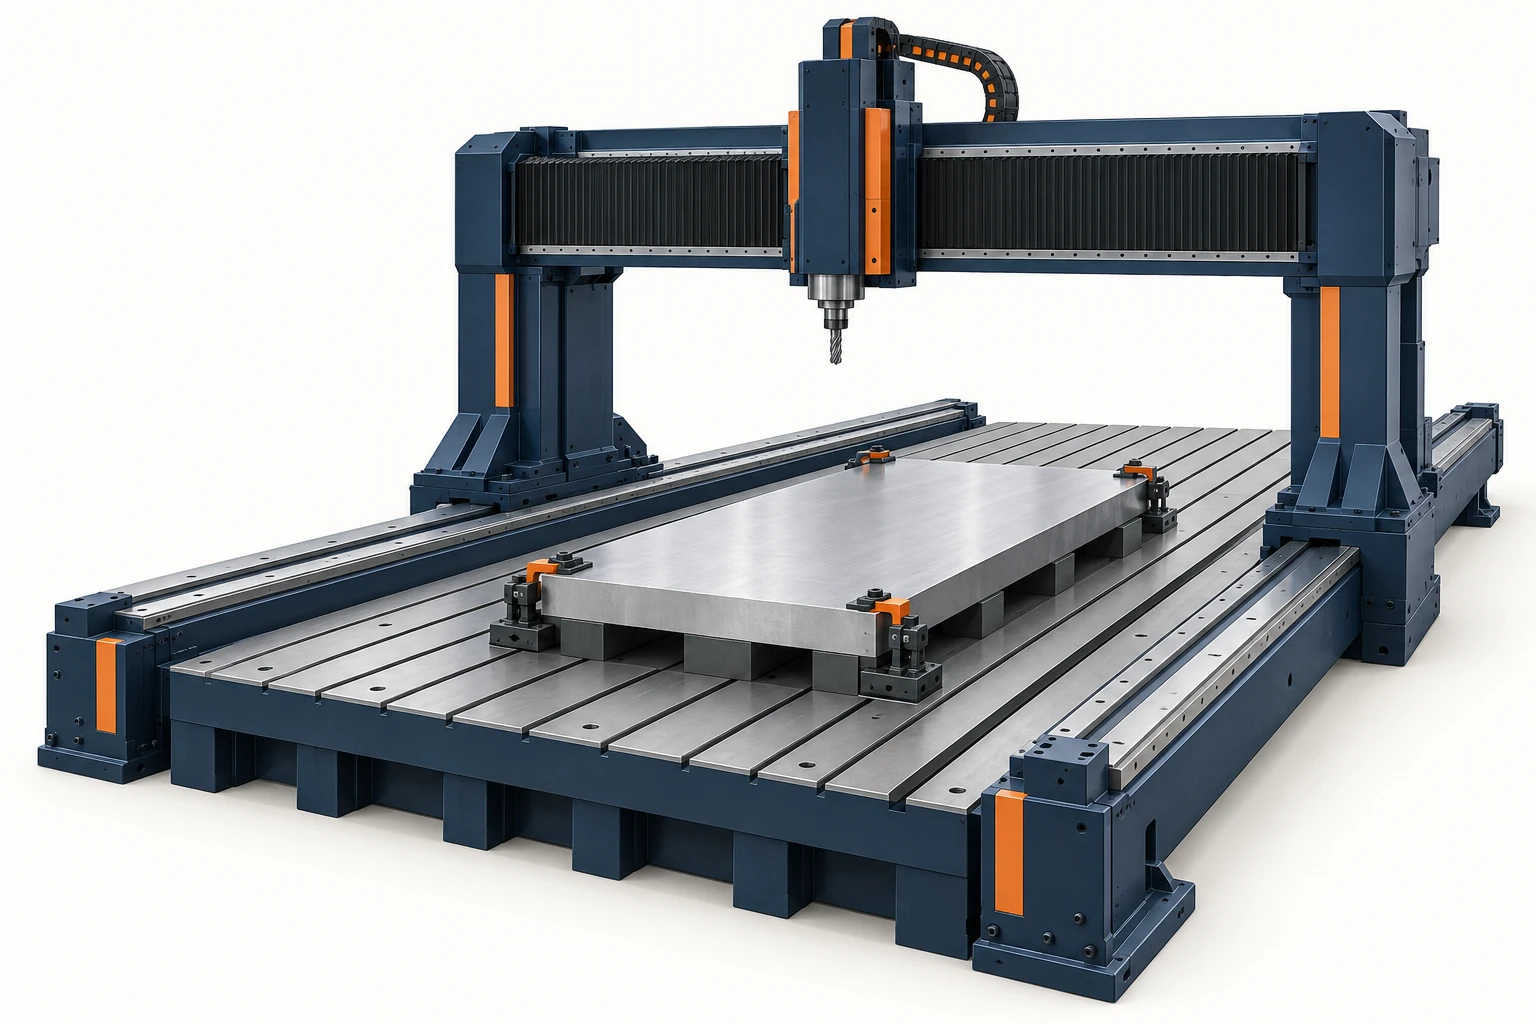
Maszyna frezarki typu CNC z ramą przesuwną przenosi głowicę skrawającą na moście rozpiętym nad obszarem roboczym. Taki układ zapewnia miejsce na długie płyty, podstawy maszyn, formy i inne masywne komponenty, przy czym belka poprzeczna jest podparta z obu końców. W konstrukcji z przesuwną ramą przedmiot obrabiany pozostaje na nieruchomym stole, podczas gdy portal porusza się wzdłuż niego. Powiązane maszyny z nieruchomym mostem przesuwają zamiast tego stół i przedmiot obrabiany.
Kluczowe pytanie brzmi, co ten układ zmienia w realizacji zadania: która masa się porusza, jak narzędzie dociera do każdej powierzchni, gdzie znajduje się podpora detalu oraz jak sprawdzane są wymiary na całej jego długości.
Zacznij od określenia, co porusza się pod mostem
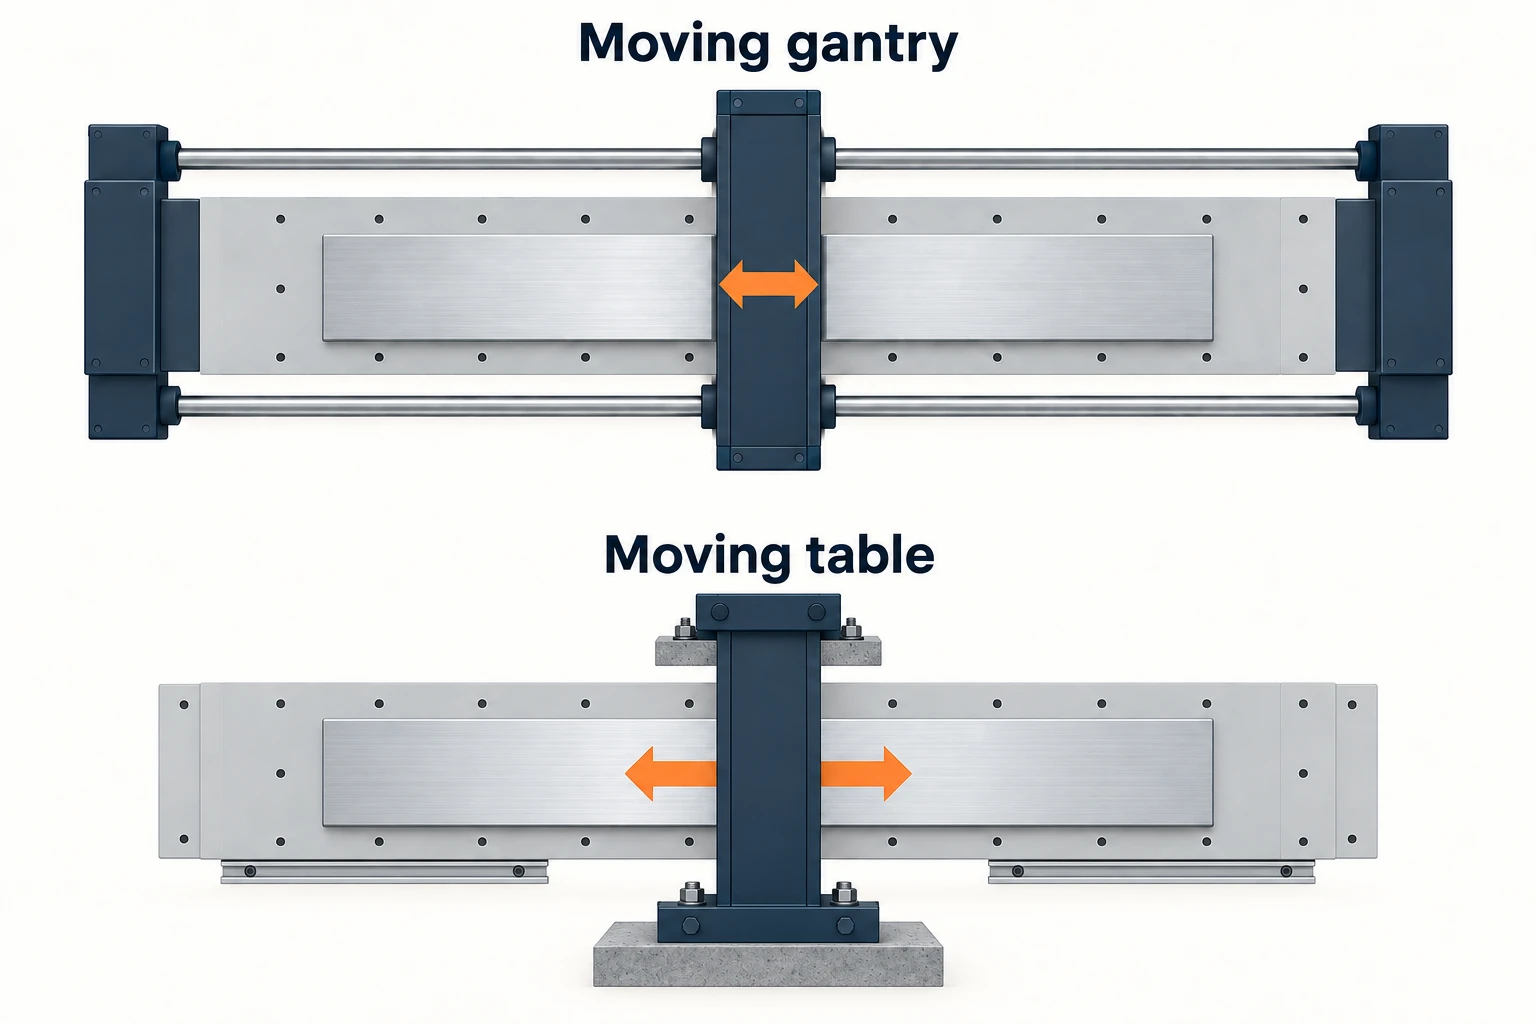
„Rama przesuwna”, „most” i „konstrukcja dwukolumnowa” opisują powiązane struktury, ale nie jednoznacznie identyfikują układ ruchu. Nicolás Correa np. oddziela swoje maszyny frezarskie typu Gantry od maszyn frezarskich typu Most z przesuwnym stołem. Przeanalizuj zarówno rzeczywistą konstrukcję maszyny, jak i jej nazwę.
| Układ | Ruch wzdłużny | Co to zmienia dla dużego detalu |
|---|---|---|
| Przesuwna rama, nieruchomy stół | Portal porusza się wzdłuż prowadnic umieszczonych po bokach obszaru roboczego. | Przedmiot obrabiany i uchwyt nie są przyspieszane przez tę oś. Długi stół może obsługiwać rozległą konfigurację, jednak należy zapewnić wolną przestrzeń dla poruszającej się struktury. |
| Nieruchomy most, przesuwny stół | Stół przenosi zamocowany przedmiot obrabiany pod portalem. | Oś przesuwa stół, uchwyt i przedmiot obrabiany jako jedną całość. Instalacja musi uwzględniać pełną przestrzeń zakreślaną przez stół. |
Nieruchomy przedmiot obrabiany może być korzystny, gdy konfiguracja jest szczególnie długa lub ciężka. Nie oznacza to jednak zniesienia ograniczeń wynikających z długości stołu, fundamentu lub lokalnych punktów podparcia. Z kolei przesuwny stół nie jest ograniczony wyłącznie do lekkich prac: jego nośność zależy od rzeczywistej konstrukcji maszyny.
Konstrukcja nad głową zmienia także sposób załadunku. Detal może zmieścić się pomiędzy kolumnami, ale nadal wymagać określonego sposobu umieszczenia, wolnej przestrzeni nad głowicą lub montażu uchwytu. Wykorzystaj układ instalacji, aby zrozumieć te ruchy; sam prostokąt stołu nie opisuje przestrzeni potrzebnej wokół maszyny.
Most pomaga tylko wtedy, gdy głowica skrawająca może dotrzeć do danej powierzchni.
Duża powierzchnia robocza umożliwia obróbkę odległych od siebie cech w jednej pozycji. Oba płaskie miejsca montażowe na długiej podstawie można wówczas frezować z tego samego ustalonego punktu odniesienia, co zmniejsza konieczność przenoszenia ich wzajemnego położenia przez kolejną pozycję. Pozostaje pytanie, czy cały zestaw narzędzi może dotrzeć do każdej wymaganej powierzchni.
Pionowa wrzeciono może obrabiać odsłoniętą powierzchnię górną. W przypadku otworu skierowanego bocznie może być potrzebna głowica kątowa, orientowalna głowica frezująca lub inna pozycja. Przestrzeń zajmowana przez głowicę i uchwyt jest tak samo ważna jak punkt styku frezu: punkt osiągalny nie oznacza automatycznie możliwego bezpiecznego podejścia. Przegląd głowic frezujących Correa ilustruje, jak głowice indeksujące i konturowe spełniają różne wymagania dotyczące dostępu i ruchu.
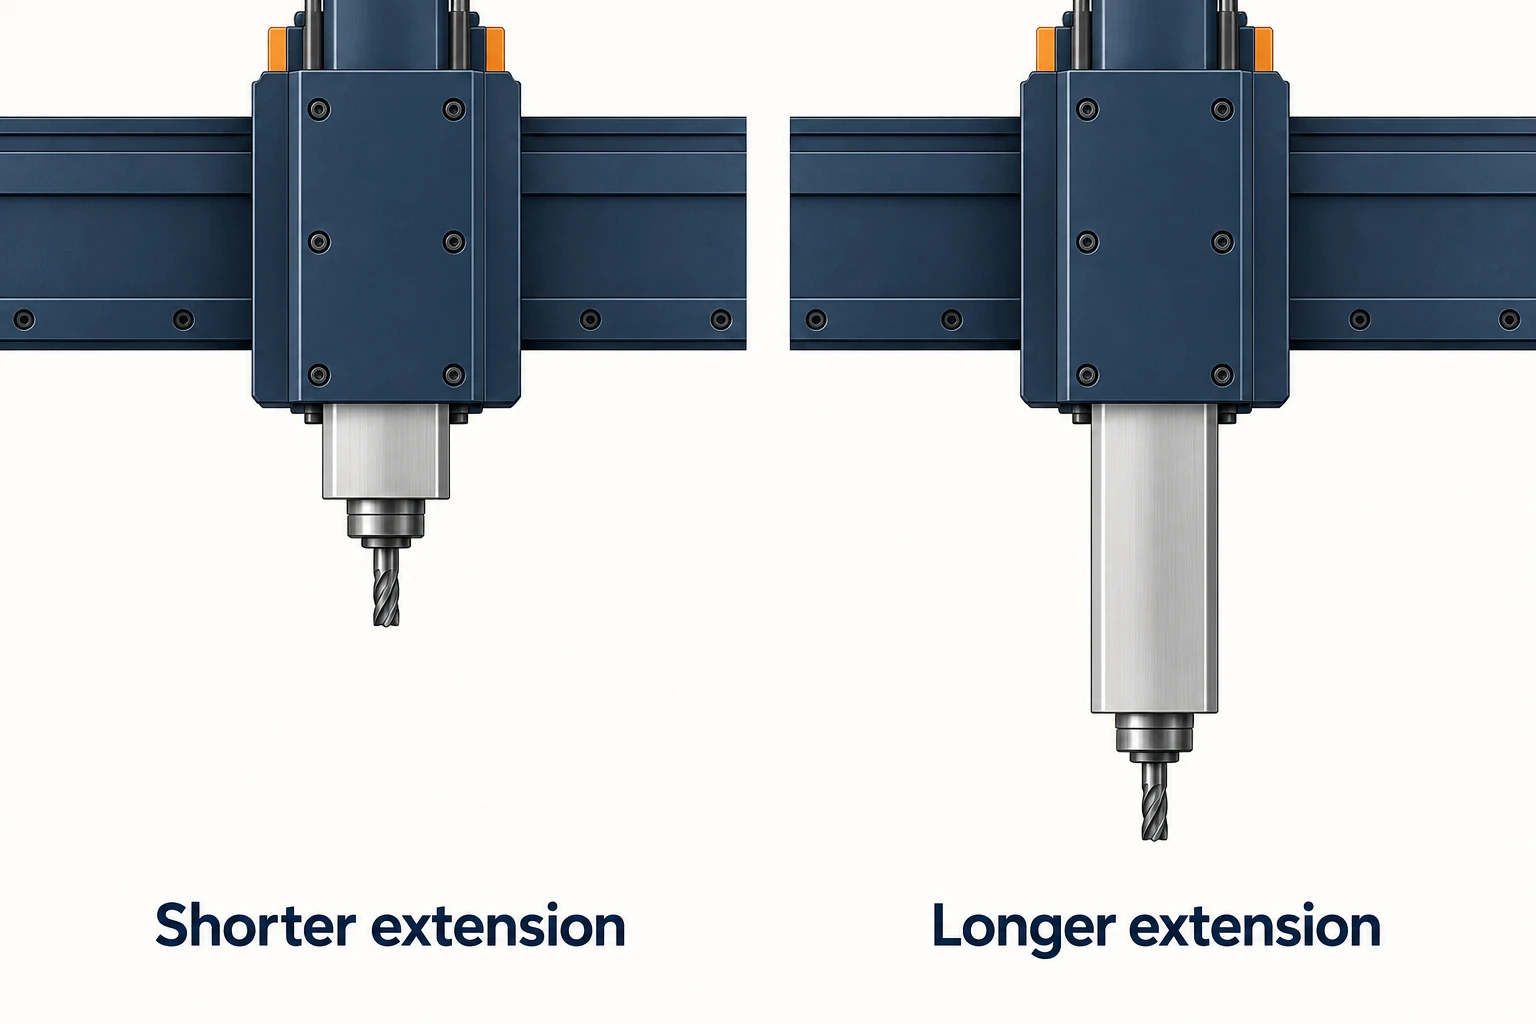
W wielu dużych maszynach wrzeciono jest przenoszone przez ramę, czyli przesuwający się element wychodzący ze wspornika głowicy. Dodatkowe wysunięcie pozwala zbliżyć się do przedmiotu obrabianego, ale niewspierane wysunięcie stwarza praktyczne ograniczenia związane z sztywnością. Gdy wysokość poprzeczki jest regulowana, sprawdź, czy niższa pozycja wspornika pozwala osiągnąć tę samą cechę przy mniejszym wysunięciu ramy i wystarczającej odległości bezpieczeństwa.
Nie istnieje uniwersalna klasyfikacja dokładności oparta wyłącznie na słowie „gantry”. Zachowanie maszyny zależy od przekroju belki poprzecznej i ramy, sposobu prowadzenia, zespołu wrzeciona, długości wystającego narzędzia oraz wybranych warunków skrawania. Porównaj układ w rzeczywistej pozycji roboczej, w tym przy maksymalnym wysunięciu, zamiast zakładać, że szeroki most zapewnia jednakową sztywność we wszystkich pozycjach narzędzi.
Podparcie przedmiotu obrabianego powinno znajdować się tam, gdzie siły do niego docierają.
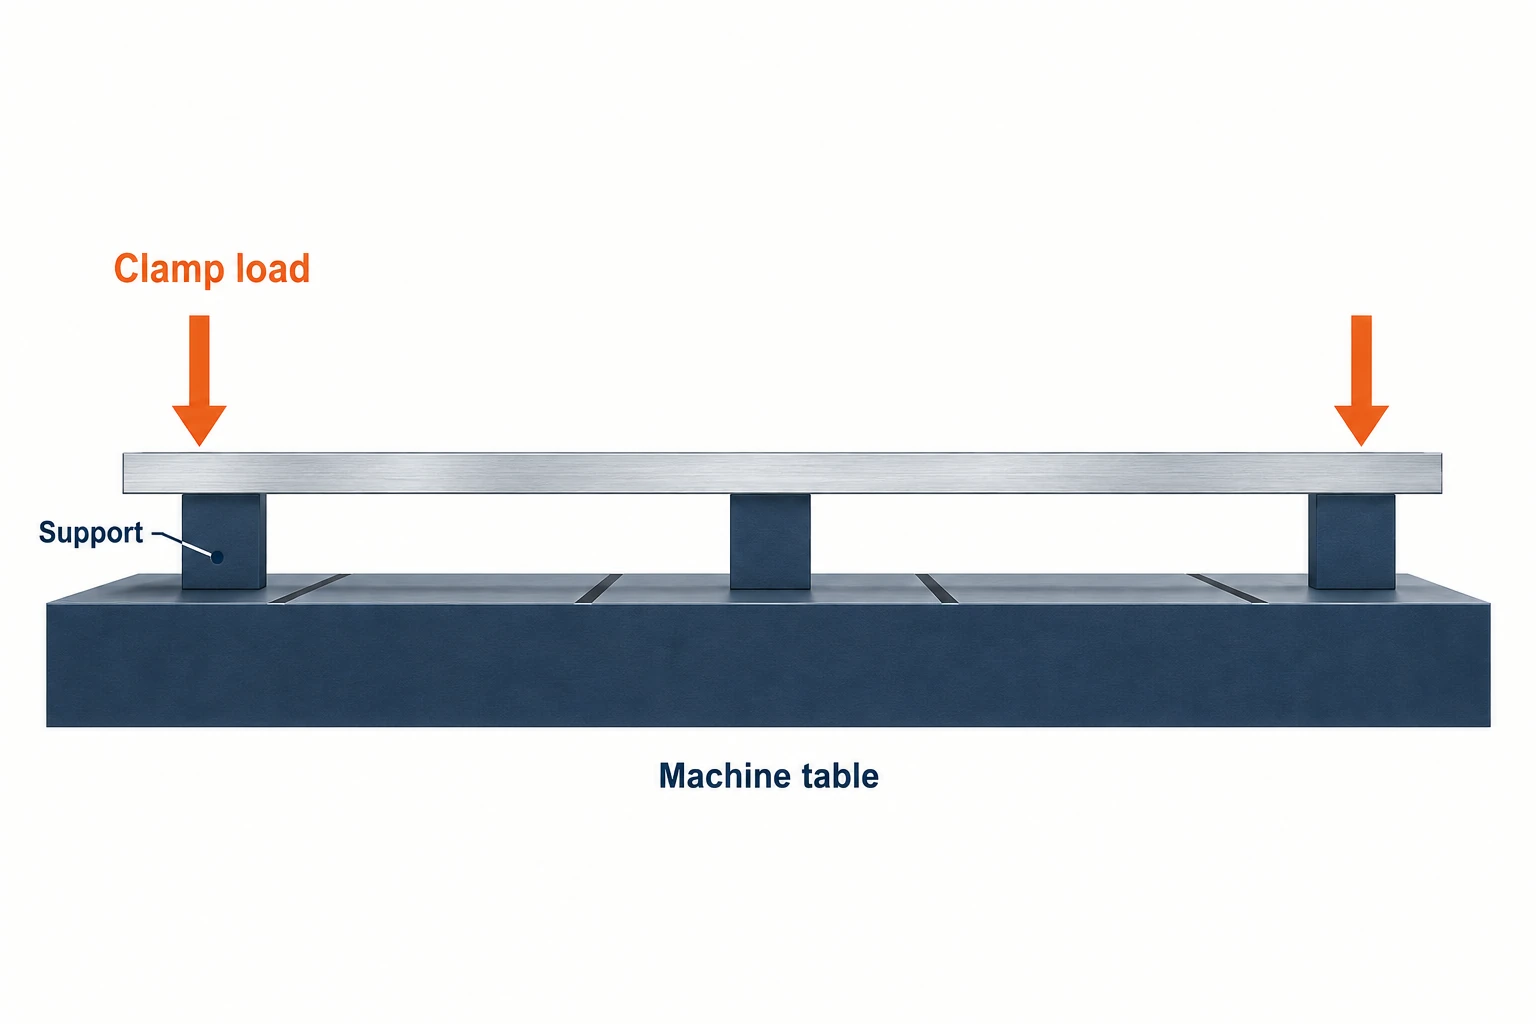
Konstrukcja maszyny i podparcie przedmiotu obrabianego rozwiązują różne problemy. Sztywny portal nie zapobiega wyginaniu się długiej, cienkiej płyty pomiędzy jej podporami. Szeroka podstawa może również się przechylać na nierównych stykach lub zmieniać kształt pod wpływem zamocowania.
Najpierw zaplanuj powierzchnie bazowania: ustalają one położenie przedmiotu obrabianego. Następnie rozważ podparcie pod obszarem cięcia oraz w pobliżu miejsc działania sił zaciskowych. Zasady bazowania i zaciskania& firmy Carr Lane wyjaśniają, dlaczego obciążenia powinny być kierowane w obszary podparte, a nie wykorzystywane do wyginania przedmiotu do pozycji.
Na przykład dokręcenie zacisku nad niepodpartą krawędzią może spowodować jej opadnięcie. Obróbka górzej płaszczyzny w takim stanie nie gwarantuje, że pozostanie ona płaska po zwolnieniu zacisków. Dodatkowe podpory mogą pomóc w przenoszeniu obciążenia, ale ich położenie i regulacja muszą być dostosowane do konkretnego przedmiotu; po prostu dodanie kolejnych sztywnych punktów styku może spowodować inny problem z osadzeniem.
Trzy stany należy traktować osobno: surowy przedmiot leżący na swoich podporach, przedmiot zaciskany podczas obróbki oraz przedmiot w stanie wymaganym do kontroli. Jeśli zwolnienie zacisków zmienia ważną cechę geometryczną, proces musi uwzględniać tę zmianę. Zwiększenie zakresu ruchu maszyny nie rozwiąże tego problemu.
Mała zmiana temperatury ma znaczenie przy dużych wymiarach.
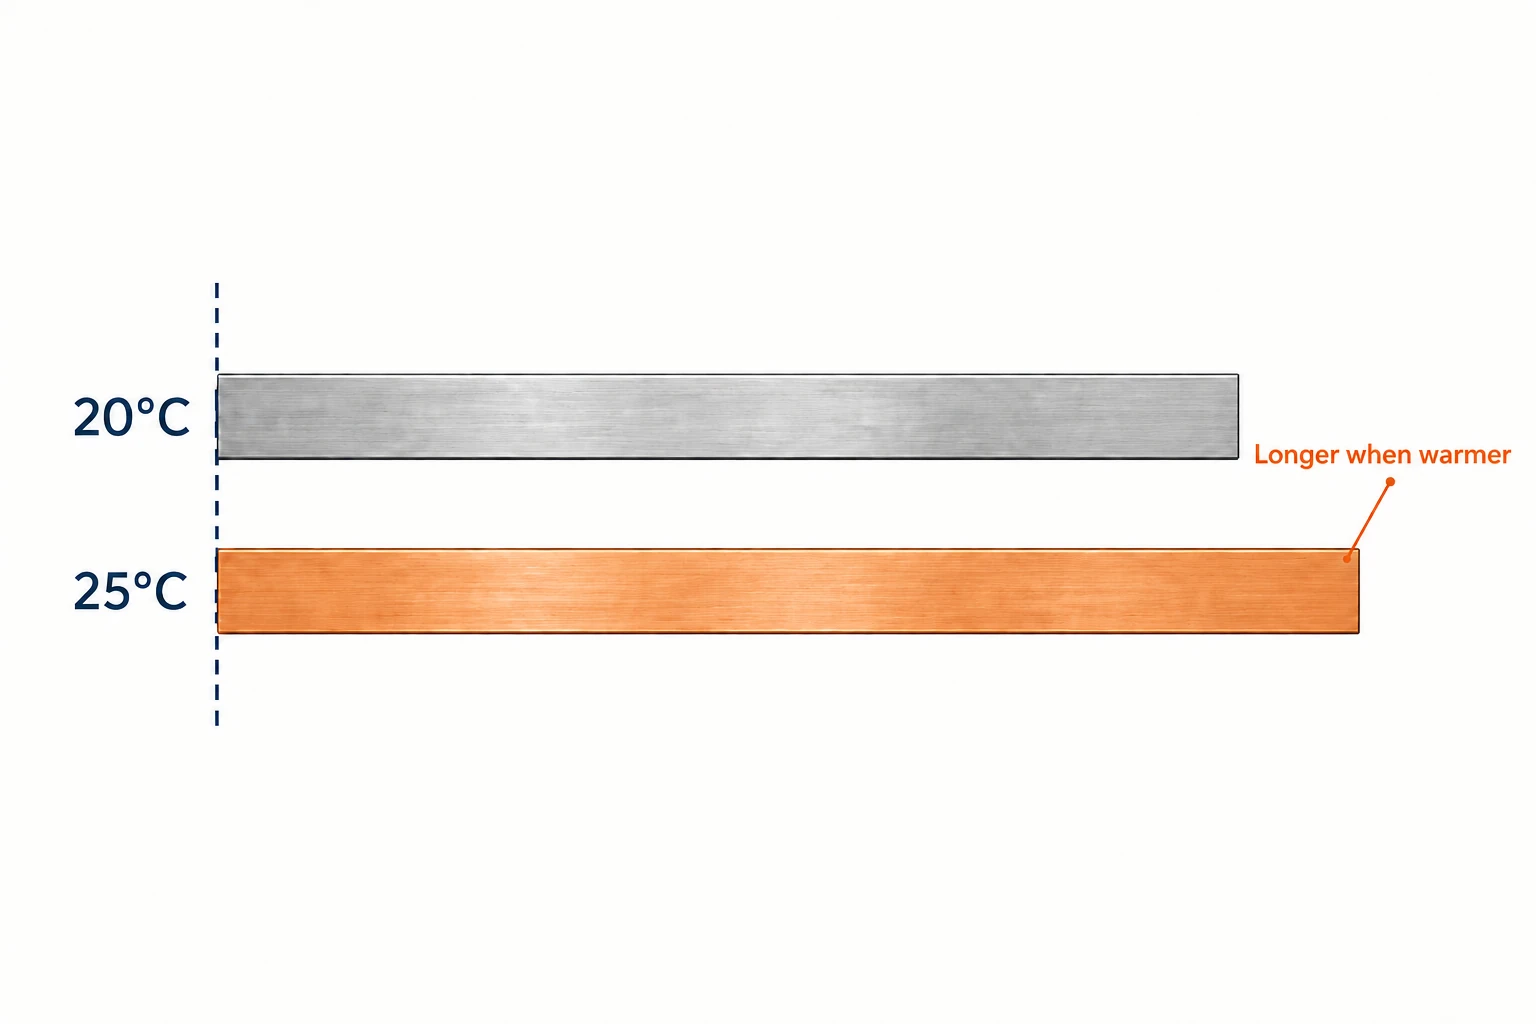
W przypadku dużych przedmiotów rozszerzanie termiczne łatwiej zauważyć, ponieważ zmiana długości rośnie wraz z mierzonym rozstawem. Wynik pomiaru wymiarowego zależy również od temperatury przedmiotu, systemu pomiarowego oraz rozkładu temperatury w całym przedmiocie. Publikacja Mitutoyo Temperatura i pomiary wymiarowe wyjaśnia, dlaczego stabilizacja temperatury i temperatura odniesienia powinny być uwzględnione w planowaniu pomiarów wymiarowych.
Rozważmy hipotetyczną 6061 aluminiową podstawę o długości 2,000 mm w temperaturze 20°C. Załóżmy, że rozszerza się ona swobodnie i jednorodnie do 25°C. Przyjmij stały współczynnik rozszerzalności równy 23 × 10−6/°C, wartość podaną dla stopu 6061 w zakresie temperatur 20–100°C w arkuszu danych materiałowych Constellium 6061 .
Zmiana długości ≈ długość początkowa × współczynnik rozszerzalności × zmiana temperatury
ΔL ≈ 2,000 mm × 23 × 10−6/°C × 5°C = 0.23 mm.
Oszacowanie to dotyczy wzrostu przedmiotu obrabianego przy założonych warunkach. Nie przewiduje ono dryfu maszyny, ograniczeń wynikających z zaciskania ani ugięcia spowodowanego gradientem temperatury. Pokazuje jednak, dlaczego porównywanie ciepłego przedmiotu z nominalnym wymiarem odniesionym do 20°C może być mylące, chyba że pomiar uwzględnia temperaturę.
Zaplanuj, kiedy część zostanie zmierzona oraz jak ustalony zostanie jej stan termiczny. Sonda zamontowana na maszynie jest przydatna do lokalizacji i kontroli procesu, ale współdzieli geometryczne i termiczne zachowanie maszyny. Ostateczna metoda weryfikacji musi odpowiadać wymaganemu tolerancyjnemu i warunkom pomiarowym.
Przekształć układ maszyny w plan operacji.
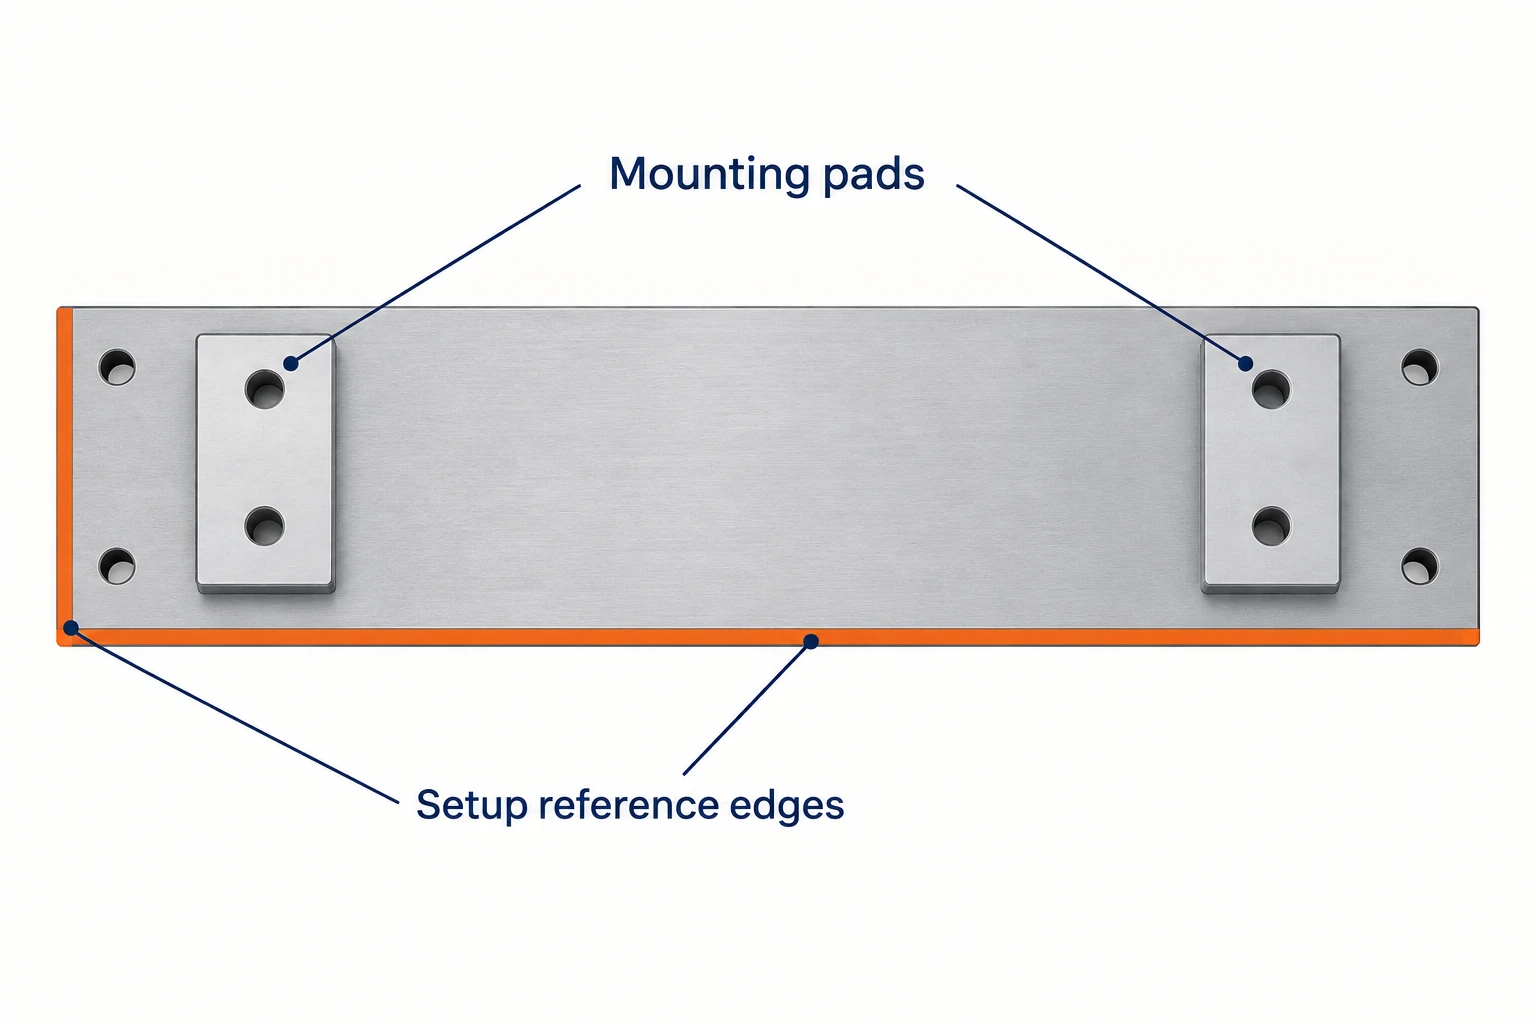
Weź ten sam długi podkład, teraz z płytą montażową i grupą otworów przy każdym końcu. Użytecznym wkładem portalu jest dostęp do obu obszarów w ramach jednego wspólnego ustawienia. Plan operacji musi zachować ich wzajemne położenie przez usuwanie materiału, wykańczanie i pomiary.
- Zlokalizuj i zabezpiecz. Wybierz odniesienia ustawienia zgodne ze schematem punktów odniesienia rysunku; umieść podpory i uchwyty poza obszarami obróbki. Oba końce rozpoczynają się od określonego, stabilnego stanu osadzenia.
- Obróbka ścisła (roughing). Zaplanuj kolejność usuwania materiału z wystarczającą warstwą nadmiaru na późniejsze wykańczanie i sprawdź, czy kształt części ulega zmianie. Duża powierzchnia robocza nie zapobiega przemieszczaniu się części podczas usuwania materiału.
- Ustalenie stanu wykańczania. Sprawdź osadzenie i temperaturę. Jeśli część musi zostać zwolniona lub ponownie zlokalizowana, przywróć jej położenie przed wykańczaniem. Program wykańczania musi odnosić się do aktualnego położenia i stanu części.
- Wykańczanie i weryfikacja. Wykańcz powiązane płyty montażowe i grupy otworów, a następnie zmierz ich wzajemne położenie w określonym układzie punktów odniesienia i przy zadanych warunkach podparcia. Same lokalne wymiary nie gwarantują prawidłowego wyrównania całej podstawy.
Jest to przykład planowania, a nie stała sekwencja obróbki dla każdej odlewkii, płyty lub spawanej konstrukcji. Jej celem jest połączenie możliwości dostępu maszyny z zachowaniem się części. Jeśli dolna strona jest zablokowana przez podpory lub element boczny nie może ominąć głowicy, może być konieczna dodatkowa operacja.
Przydatne ustawienie portalu łączy wystarczającą przestrzeń roboczą z odpowiednim dostępem głowicy, stabilnym uchwytowaniem przedmiotu obrabianego oraz wiarygodnym planem pomiarowym. Te elementy wyjaśniają, jak maszyna wspiera obróbkę dużych części znacznie jaśniej niż sama jej całkowita wielkość.
Najczęściej zadawane pytania
Czy maszyna typu gantry CNC zawsze posiada pięć osi?
Nie. Termin «gantry» odnosi się do konstrukcji nośnej. Maszyna może korzystać z trzech osi liniowych, podczas gdy dodatkowe sterowane ruchy obrotowe mogą zapewniać możliwość pozycjonowania indeksowanego lub jednoczesnego cięcia pięcioosiowego. Możliwości maszyny określa konfiguracja głowicy i systemu sterowania.
Czy przedmiot obrabiany pozostaje nieruchomy na każdej maszynie typu mostowego?
Nie. W układzie z poruszającym się gantry portalem przesuwa się nad nieruchomym przedmiotem obrabianym. W układzie z nieruchomym mostem stół i przedmiot obrabiany przesuwają się pod portalem. Sprawdź rzeczywistą konfigurację osi, ponieważ producenci stosują podobne nazwy do opisu różnych układów.
Czy maszyna typu gantry może ukończyć obróbkę wszystkich stron przedmiotu w jednej pozycji?
Tylko tych powierzchni, których głowica i zestaw narzędzi zamontowanych na maszynie są w stanie dosięgnąć przy wystarczającej odległości bez kolizji. Podpórki i uchwyty mogą zakrywać stronę dolną, a cechy boczne mogą wymagać zastosowania głowicy kątowej lub kolejnej pozycji. Szeroki most nie zapewnia dostępu do każdej powierzchni.
Czy sondowanie bezpośrednio na maszynie może zastąpić końcową kontrolę dużego przedmiotu?
Zależy to od wymagań dotyczących kontroli oraz zweryfikowanego procesu pomiarowego. Sondowanie wspiera ustawianie i kontrolę procesu, ale współdzieli źródła błędów maszyny. Krytyczne wymiary mogą wymagać weryfikacji w innych warunkach podparcia lub temperatury albo za pomocą niezależnego systemu pomiarowego.



