このページについて
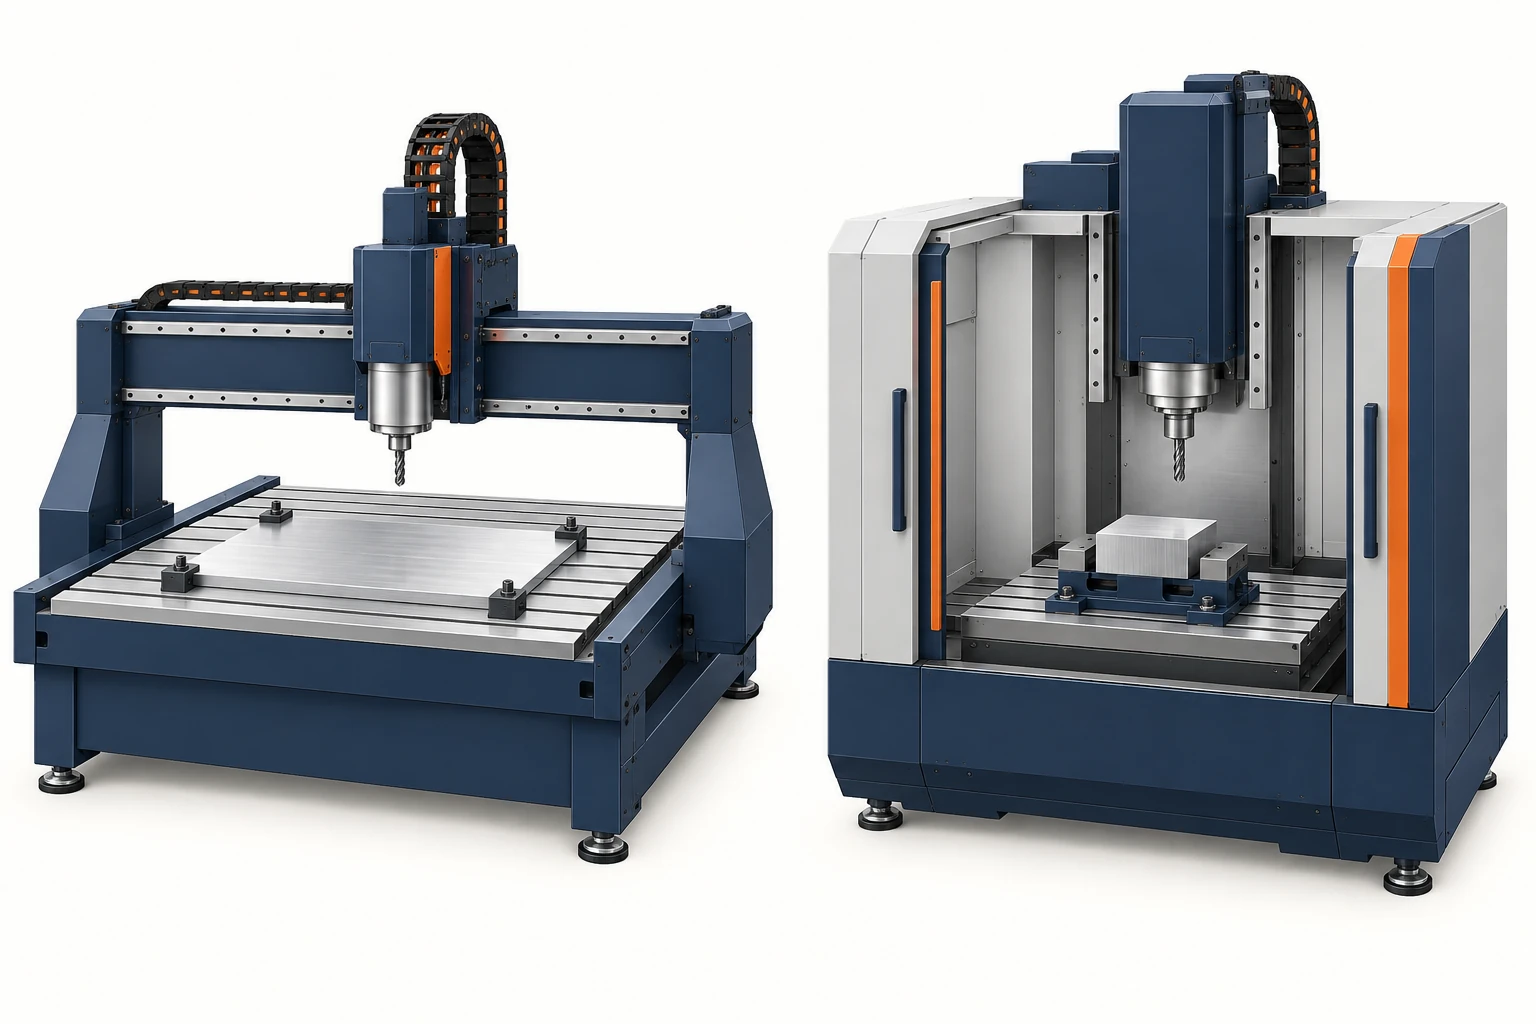
CNCルーターとCNCマシンは、ともにプログラム制御下で回転する切削工具を用いて材料を除去します。実用上の違いは、それぞれが設計された用途にあります。ルーターは一般的に広い作業領域と、シート・パネルおよび非鉄金属材料の効率的な加工を重視します。金属切削用マシンは、一般的に高い剛性による支持、多様なワークホルディング方法、およびブロック材や鋳物への高難度加工機能を重視します。これらの能力には重複があり、産業用ルーターは本格的なアルミニウム加工システムとなり得ますし、高速マシンはシート加工にも優れています。
部品、切削タスク、および構成済みの機械を一体として比較してください。「ルーター」または「マシン」という名称単体では、材料の制限や完成部品の精度は規定されません。
作業領域、スピンドル、ワークホルディングにおける優先事項
ルーターは彫刻機以上の機能を持ち、適切な構成であれば外形のプロファイル加工、ポケットのフライス加工、穴加工も可能です。フライス盤も同様の基本的な材料除去プロセスを実行しますが、その装置は小型フライス盤から大型マシニングセンターまで幅広く存在します。以下に示す共通の設計優先事項が、この比較を理解するうえでの手がかりとなります。
| 設計上の優先事項 | ルーターの一般的な重点 | 金属切削用マシンの一般的な重点 |
|---|---|---|
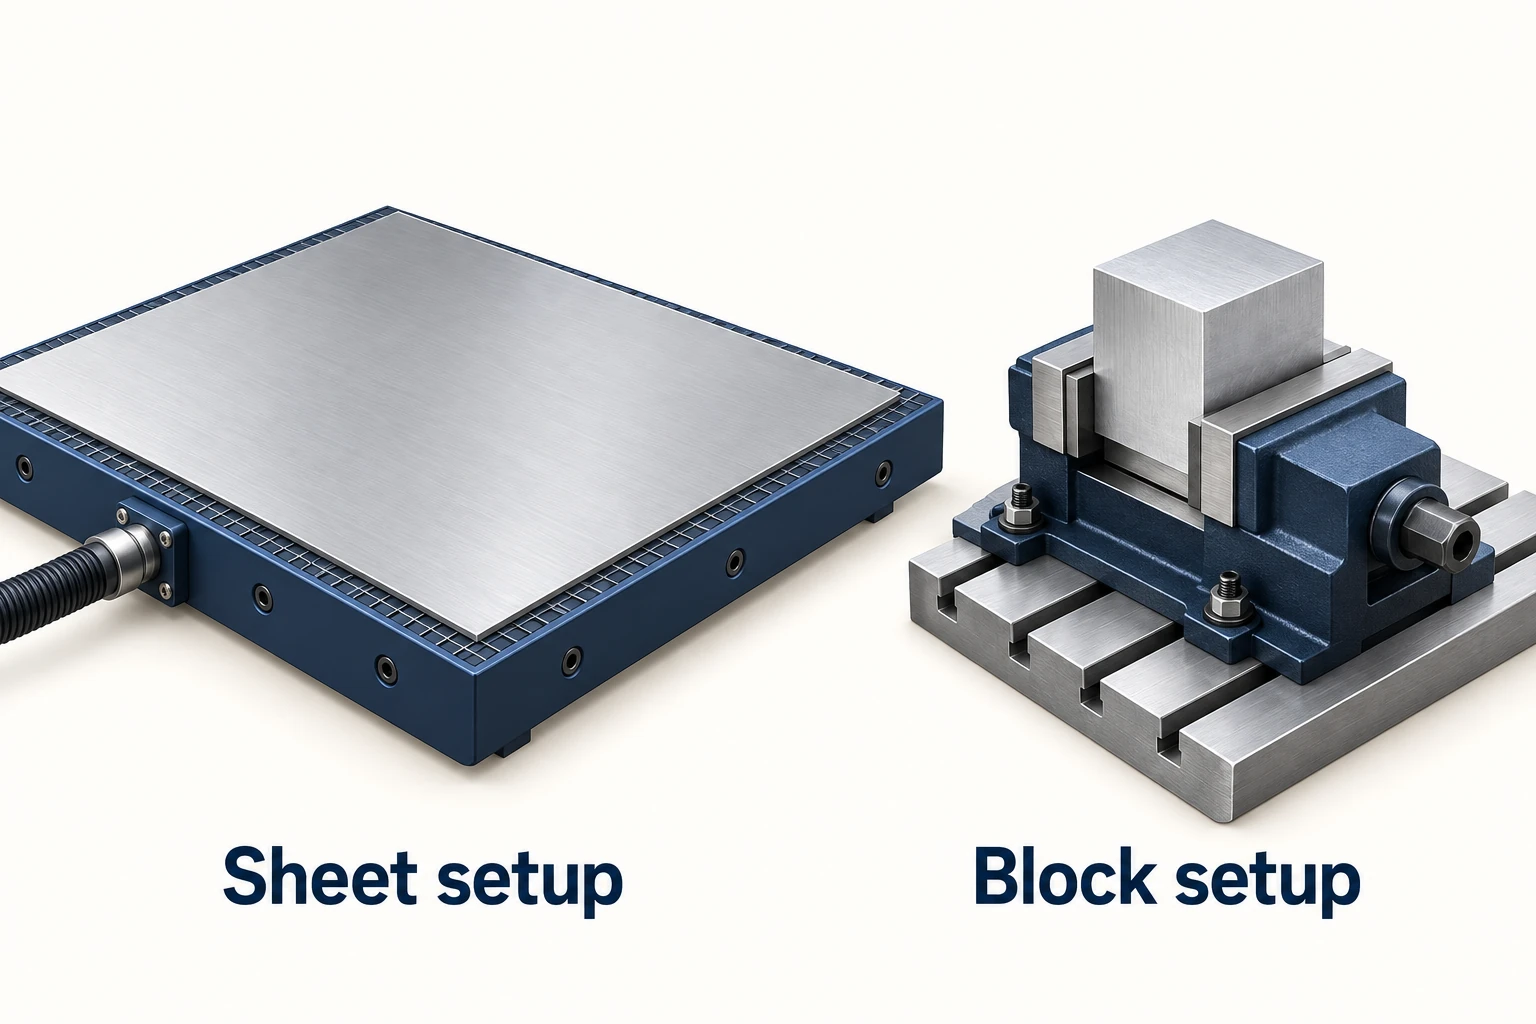
| ワーク形状 | 大きなシートまたはパネル面積;材料上に複数の部品を配置。 | 必要な加工面に応じて配置されたブロック材、鋳物、または治具。 |
| スピンドルおよび工具 | 材料および切込み量に適合した工具による高速切削。 | フライス加工、ドリル加工、穴仕上げ加工など多様な作業に適した回転速度およびトルク範囲。 |
| ワークホルディング | 分散型シート支持(多くの場合、真空または専用治具を用いる)。 | バイス、クランプ、パレット、または専用治具;真空方式も可能。 |
これらは出発点であり、定義的な制約ではありません。C.R. Onsrud社は自社のEシリーズ産業用ルーターを、「非鉄金属および複合材料における実質的な切削に対応する固定ブリッジ式システム」として紹介しています。逆に、DATRON社のHigh-Speed Machining概要資料 [1]で記述されるシステムは、高回転スピンドルとアルミニウムおよびその他の非鉄金属部品向けに設計されたワークホルディングを組み合わせています。ガントリー構造の外観や高RPM仕様だけでは、両カテゴリを確実に区別することはできません。
剛性とは、負荷に対する変形抵抗です。 関係する構造要素にはフレーム、ガイド、スピンドル、ホルダー、切削工具、ワークピース、および治具が含まれます。たとえ頑丈なフレームであっても、長い工具や不十分に支持されたワークピースの柔軟性を相殺することはできません。加工対象の特徴部における負荷状態での全体構成を評価してください。Sandvik Coromant社のIndexable milling tools catalogue 2025選定ガイド [2]では、工具の突出長および安定性を工程変数として扱っており、機械の名称に基づいて普遍的な精度クラスを付与することはありません。
スピンドルの挙動を切削工具および材料に適合させる
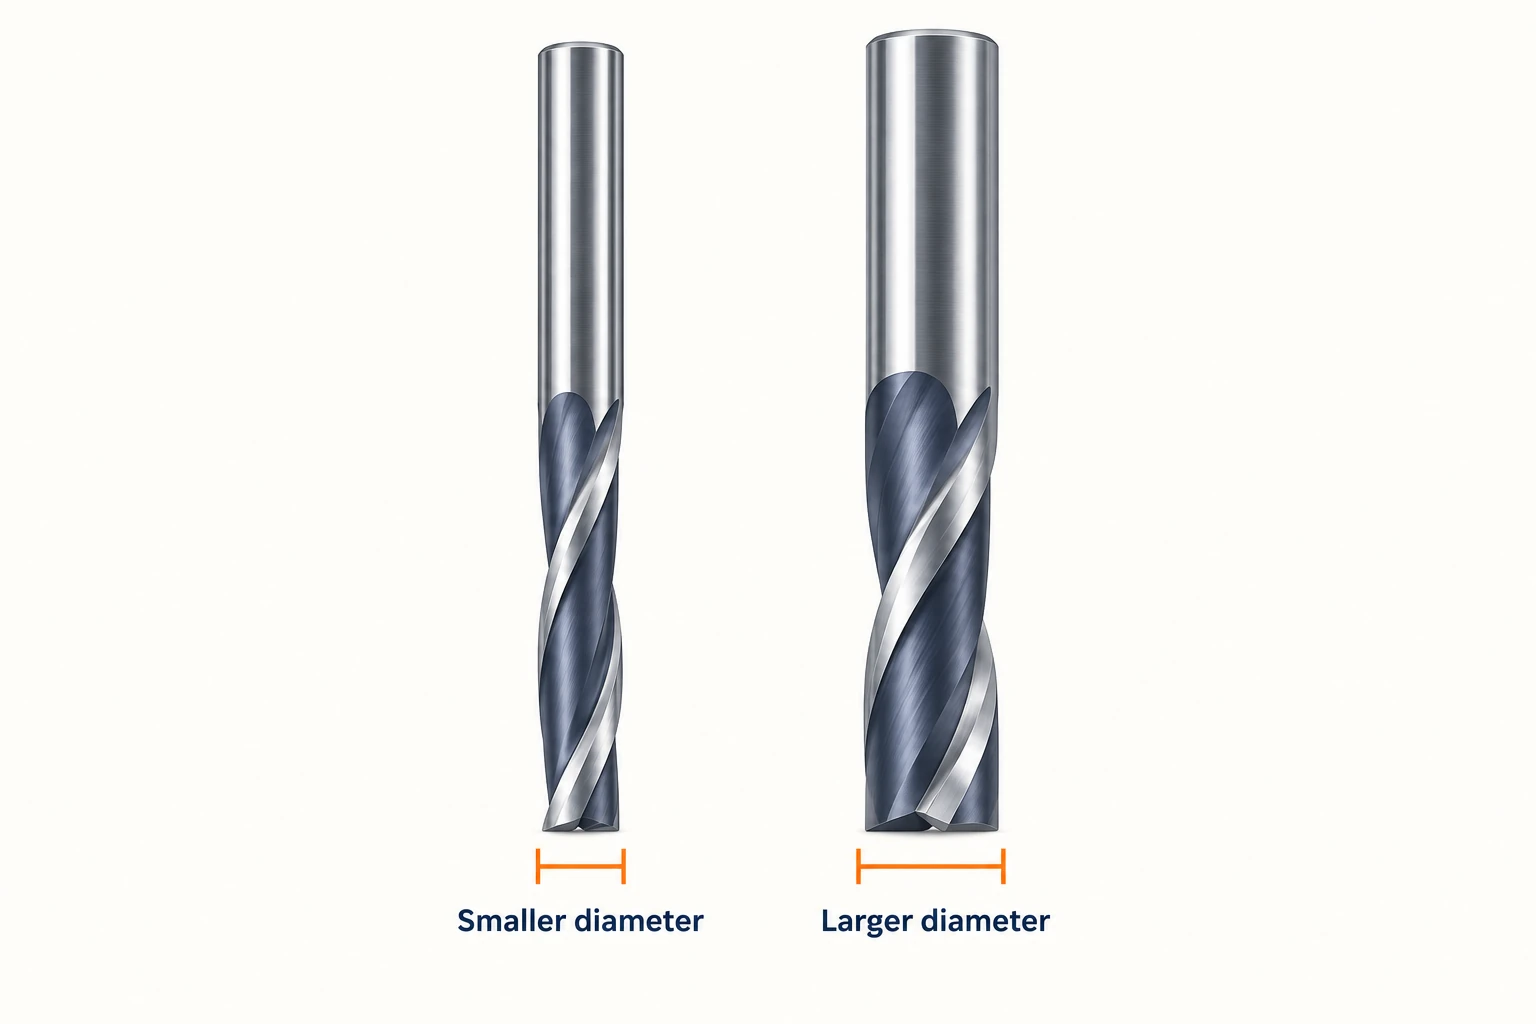
スピンドル回転速度とは、回転率のことです。切削速度とは、切削刃のワークに対する相対的な速度のことです。同一RPMにおいて、大きな工具はその円周が大きいため、より高い周辺切削速度を有します。したがって、小径の工具は所定の切削速度に達するために高いスピンドル回転速度を必要とする場合があります。
これは、高速システムが多くの小径工具によるアルミニウム加工に適している理由の一つである。しかし、必ずしも最高回転数(RPM)が常に望ましいというわけではない。工具の形状、直径、材質、被削材との噛み合い量、および工具メーカーが提示する切削条件データによって、実際の使用可能範囲が決定される。また、その回転数における主軸の利用可能なトルクも重要である:主軸のピーク出力定格値は、はるかに低い回転数での実際の性能を保証しない。
プログラムされた送り速度は、工具と切削条件に適合していなければならない。送り速度を変更せずに回転数(RPM)を上げると、歯当たり送り(ノミナル送り/歯)は低下するが、それだけでは切削品質の向上にはつながらない。速度、工具直径、歯当たり送りの関係については、Uddeholm社の『Vidar 1 — Cutting data recommendations』の「フライス加工用公式」セクション[3]を参照し、主軸の最大回転数を単体で比較するのではなく、互換性のある切削条件同士を比較すること。
三つのアルミニウム部品に適した機械はそれぞれ異なり得る
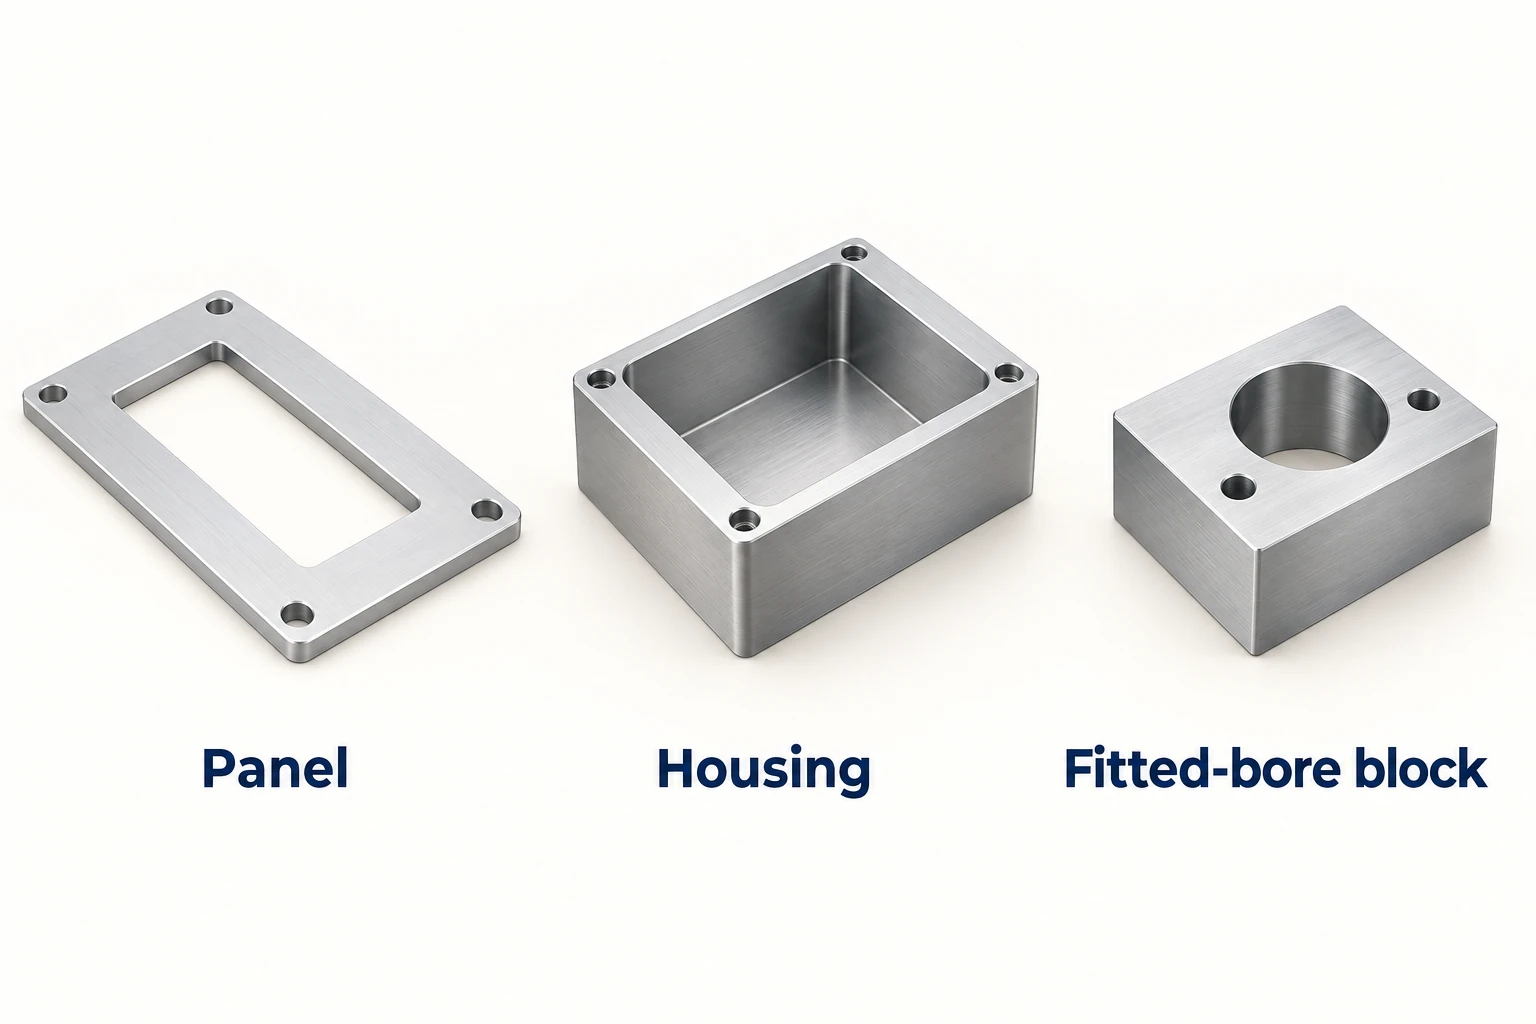
6061-T6アルミニウムで作る三つの仮想的な加工例を考えます。合金と質別をそろえると、形状の違いが加工に与える影響を比較しやすくなります。
切り抜きおよび浅い凹部を有する平板。
アルミニウム加工向けに構成されたルーターは、広幅シート上で加工領域が分散している場合の妥当な出発点となる。複数の外形加工を同一材料セットアップで実行でき、分散配置された支持により平板の保持も容易になる。判断の鍵となる要素には、貫通加工時の下面クリアランス、切屑排出性、および各小部品の外形加工完了時にその部品が確実に固定されているか否かが含まれる。十分な加工領域を備えた適切な高速マシニングセンターでも、同様のタスクを遂行可能である。
深ポケットを有する厚肉ハウジング。
この場合、機械は材料(ブロック)、治具、工具ホルダーおよび必要な工具到達長さを収容可能でなければならない。持続的な材料除去、切屑排出、壁面の剛性確保が、シート面積カバレッジ以上に重要となる。本加工に特化して構成されたマシニングセンターが、合理的な出発点である。ただし、産業用ルーターがこのハウジング加工を完全に排除するものではない:実際のヘッドクリアランス、剛性、工具アクセス性および切削能力を比較検討すべきである。「深」という語は、ルーターとマシニングセンターのカテゴリ間における普遍的な境界線ではない。
嵌合穴および関連する取付け面を有するコンパクトなブロック。
最も重要な課題は、嵌合穴とその基準面との幾何学的関係である。ワークホルディング方法、仕上げ加工工程および測定計画は、この関係を厳密に維持しなければならない。適切な治具を備えた金属切削用マシニングセンターが、実用的な解決策となり得る。他の機械であっても、その全工程が図面要求を満たす限り、要件を満たす可能性がある。表面の滑らかさや機械の位置決め精度値のみでは、所定の穴径および同軸度/平行度が保証されない。
材料の違いも比較に影響を与える。鋼材の大量切削は、通常、その負荷および運転範囲に明示的に対応するように設計された設備を指向する。プラスチックはルーターおよびマシニングセンターの両方で加工可能であるが、材料支持、発熱、切屑排出および特定のポリマー種別は依然として重要である。材料名は加工プロセスの選択肢を狭めるが、最終的な適用性は部品の特徴および加工条件によって決まる。
ワークホルディングが、主軸出力よりも先に加工案件を決定づけることがある。
真空ワークホルディングは上表面を開放したままにし、広範囲にわたる平板状材料の支持が可能である。これはルーターおよびマシニングセンターの双方に採用されている。重要なのは、圧力差が実際に維持される有効面積であり、機械テーブルの総寸法ではない。
面積効果を分離するため、理想状態で維持された圧力差として 80 kPa(これは 0.08 N/mm²に相当)を仮定します。正規保持力 ≈ 圧力差 × 有効面積 の関係を用いて、二つの密閉領域を比較します。
| 仮定された有効密閉面積。 | 面積。 | 理想的な法線方向保持力 |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
両側の長さをそれぞれ五分の一にすると、面積とこの理想上の力はいずれも二十五分の一になります。この数値を許容切削荷重とみなすことはできません。横滑りへの抵抗は摩擦と機械的な拘束の有無にも左右され、漏れやシールが開くことで圧力差が低下することがあります。SchmalzのVacuum Clamping Technologyの解説 [4] は、垂直方向の力と横方向の保持力を区別し、実際の加工荷重と保持条件の評価を求めています。
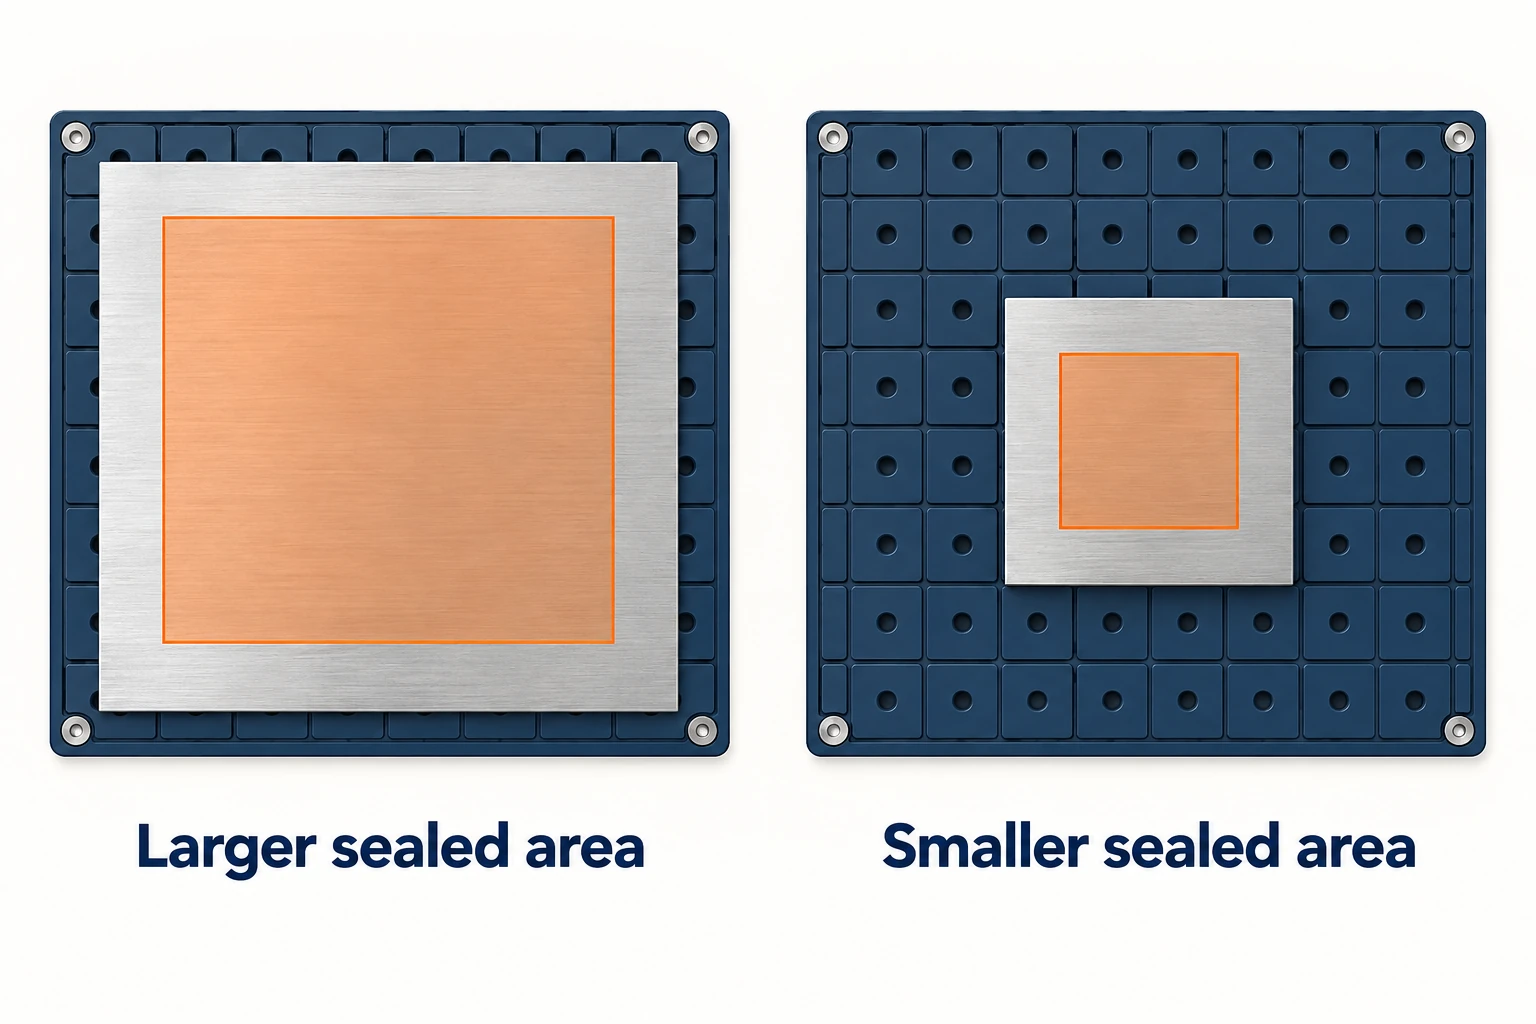
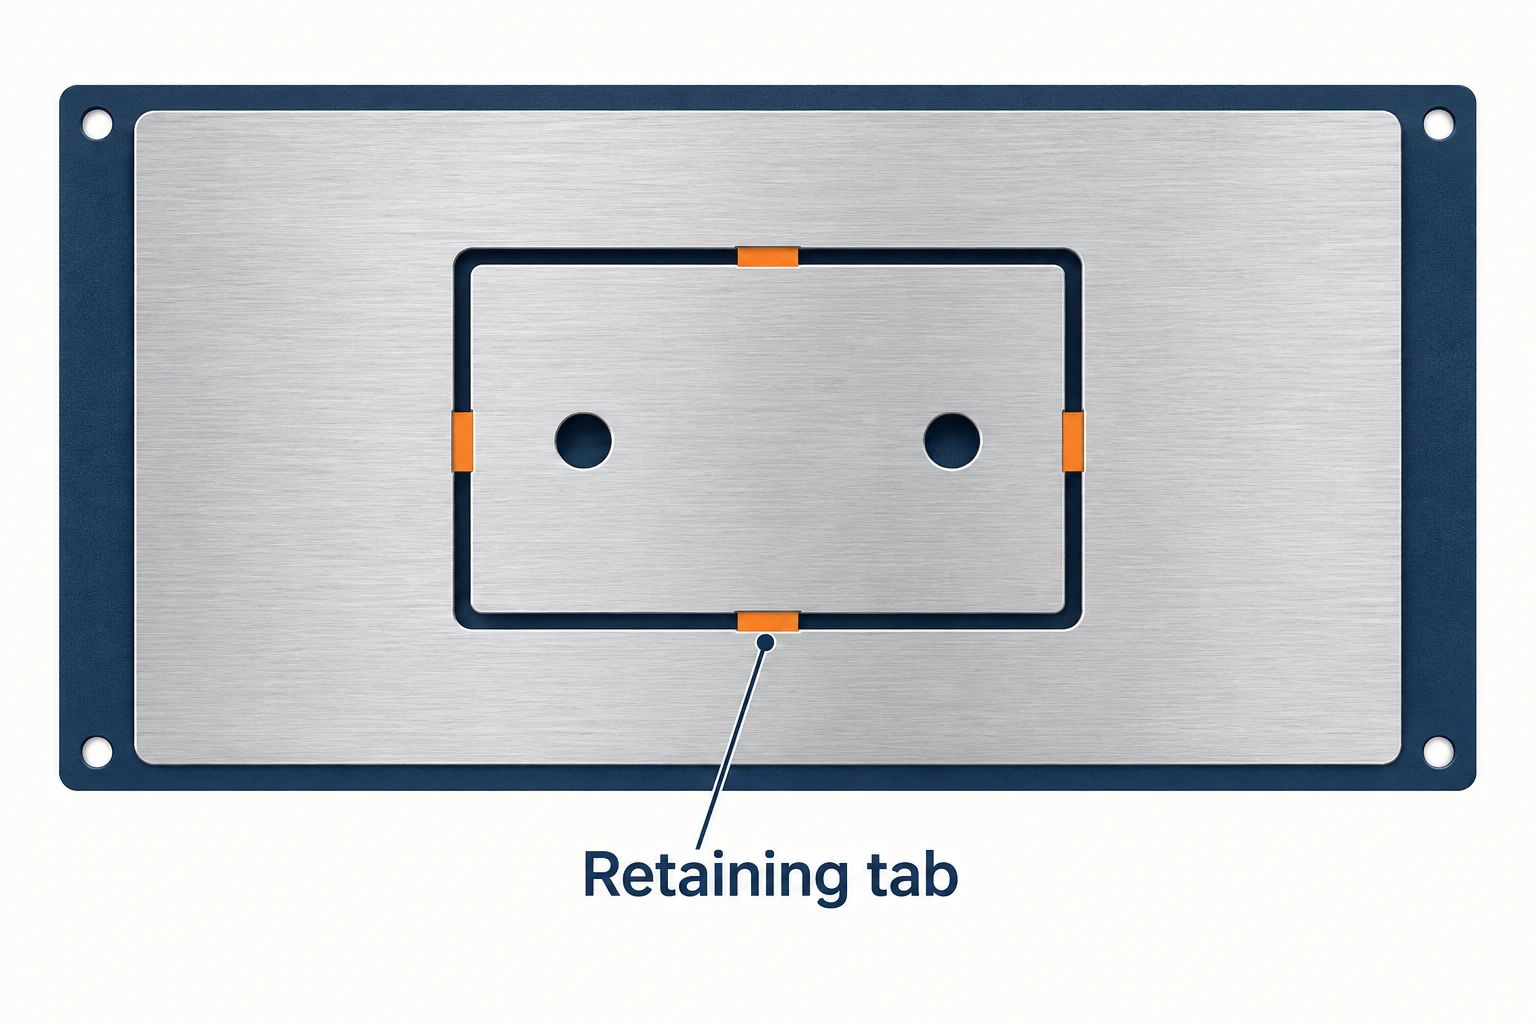
これは特にプロファイル切断の終盤で重要となる。元の板材は十分に保持されている一方で、分離中の小部品には有効保持面積が大幅に小さくなる。シール領域を切断することでも真空状態が変化する可能性がある。この段階では、初期の板材セットアップがそのまま適用可能であると仮定せず、個別の部品に対する保持対策を計画する必要がある。
部品に応じて、後工程で除去するための小さな接合タブを残す、仕上げ工程に備えて薄い未切断層を残す、あるいは個々の部品を保持する専用治具を用いるなどの方法が採られる。各選択肢はエッジ仕上げ、取扱い性、および場合によっては段取り回数に影響を与える。CAMツールパスと治具は、部品が周囲の材料から独立するタイミングについて一致した認識を持つ必要がある。[5]
完成部品に至るまでの全工程を比較する
同一の図面、材料状態、数量および検査要件から開始し、その後、段取り作業量、切削アクセス性、保持方法、仕上げおよび検証を比較する。パネル加工にはルーターが効率的である場合があり、フィットドブロック加工にはマシンニングセンターが便利である場合がある。また、非鉄金属加工用途が重複する産業用構成が両方の用途に適していることもある。機械の購入価格が低いことや迅速移動速度(rapid-traverse)が速いことは、完成部品のコストを決定づける要因ではない。
CNCマシニングセンターの場合、パネル加工では板材カバーレージおよび個別部品の保持性を、ハウジング加工では持続的な切削性能および到達範囲を、フィットドブロック加工ではボア面と基準面との関係性をそれぞれ比較する。こうした異なる要求条件こそが、同一合金が異なる機械に適合する理由である。
よくあるご質問
CNCルーターでアルミニウムを加工できますか?
はい。機械本体、工具、ワークホルディングおよび切削条件が該当加工に適合していれば可能である。産業用ルーターは、相当な規模のアルミニウム加工を実行できる。シート形状のプロファイル、深ポケット、フィットド形状などは、それぞれ異なる段取り要件を課すため、「アルミニウムを切削可能」という事実は、評価の出発点にすぎない。
CNCマシニングセンターは常にルーターよりも高精度ですか?
名称から普遍的な精度順位付けは導き出せない。完成部品の精度は、機械構成、工具の到達範囲、ワークホルディング、熱的状態、仕上げ工程および検査方法に依存する。要求される特徴を、実際の加工および測定条件下で比較する必要がある。
CNCルーターで三次元形状を加工できますか?
はい。適切なルーターであれば、協調運動を用いてポケットおよび三次元輪郭を加工できる。その有効加工深度およびアクセス性は、ヘッド構造、行程、工具アセンブリ、材料および治具に依存する。追加の制御付き回転軸を装備することで、構成がこれをサポートする限り、アクセス範囲を拡大できる。
ルーターとマシニングセンターで同一の切削工具を使用できますか?
場合による。互換性は、ホルダーインターフェース、シャンク径、工具保持方式、許容回転速度、幾何形状および対象材料に依存する。ホルダーに装着可能なカッターであっても、当該加工に適した切削条件および干渉回避のための十分なクリアランスが必要である。
技術資料
- C.R. オンスルード社。 Eシリーズ — 深切り削り向け高材削り率。 DATRON社。 高速加工。 非鉄金属加工用途が重複する産業用構成。
- サンドビック コロマント社。 インデキサブルフライス工具カタログ 2025、選定ガイド。機械、工具、突出長および安定性に関する考慮事項。
- ウッデホルム社。 ビダール1 — 切削条件推奨値、PDF p. 2、フライス加工の計算式。切削速度、エンドミルの直径、歯送りの関係。
- シュマルツ社。真空クランプ技術;真空ブロックCMB-HD — 組立説明書、PDF p. 14。有効密封面積、法線力および摩擦保持力。
- Autodesk Fusion Help。 2D Contour Milling Strategy。 ShopBot Tools。 Holding Down Material for Cutting、pp. 7–8。 個別治具、保持タブ、および未切断層。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


