In questa pagina
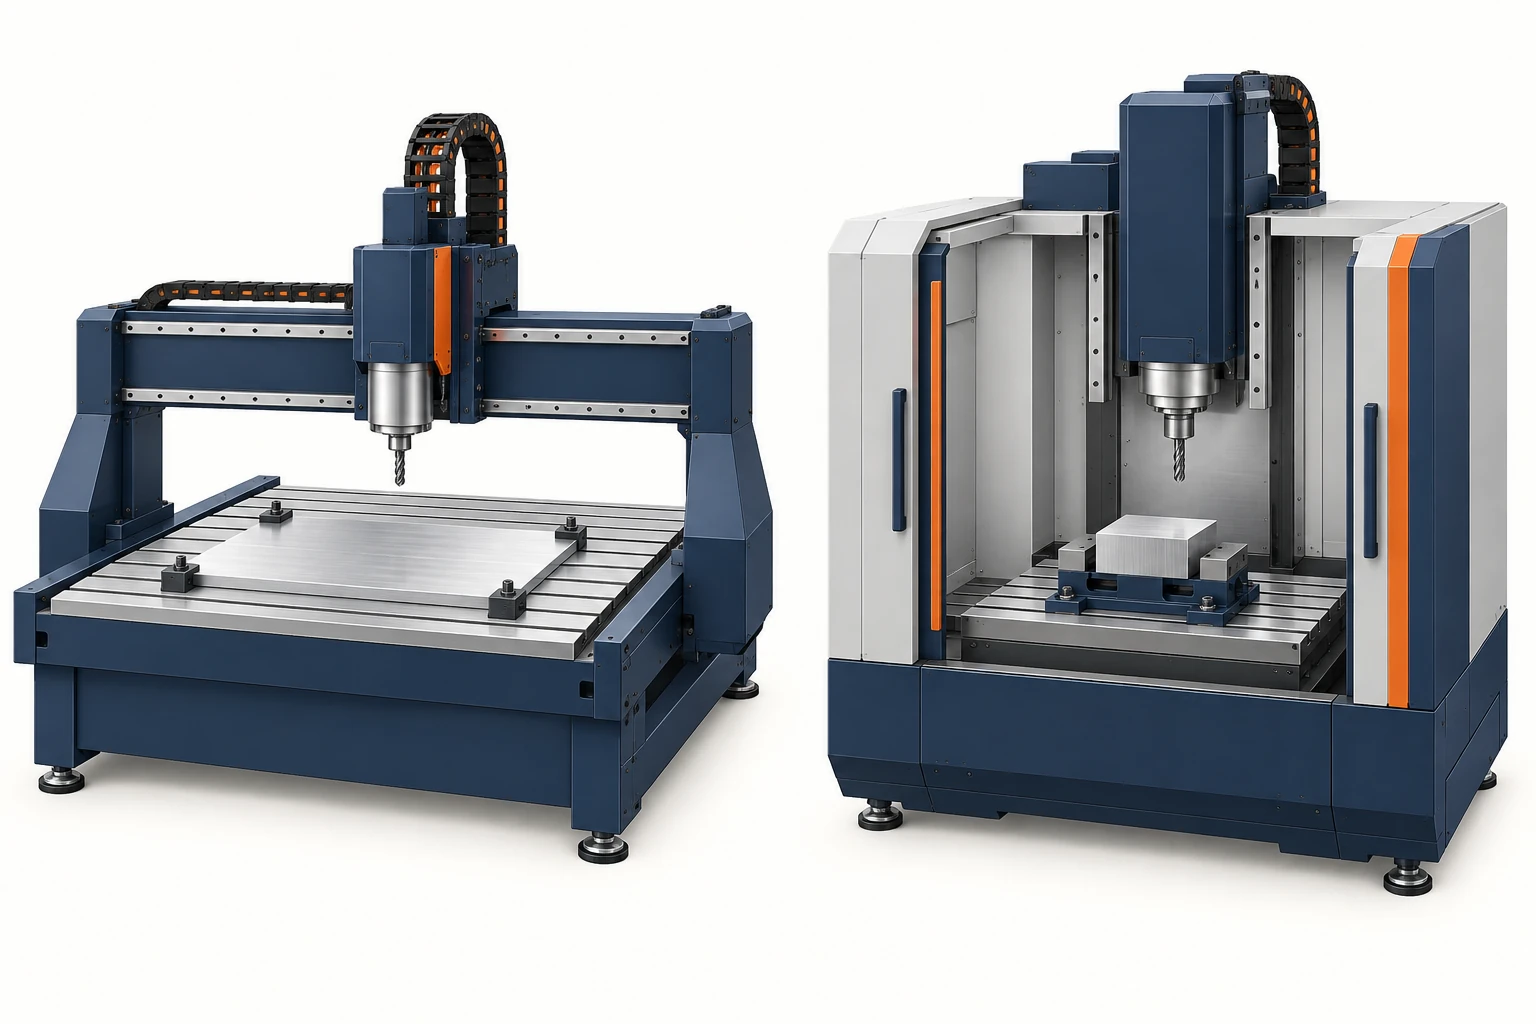
Un CNC router e un CNC mill rimuovono entrambi materiale mediante una fresa rotante sotto controllo programmato. La differenza utile risiede nel tipo di lavoro per cui sono progettati. I router privilegiano comunemente ampie aree di lavoro ed elaborazione efficiente di lamiere, pannelli e materiali non ferrosi. Le fresatrici per lavorazione di metalli privilegiano invece comunemente un supporto rigido, sistemi di fissaggio versatili e lavorazioni impegnative su blocchi o getti. Le loro capacità si sovrappongono: un router industriale può essere un sistema serio per la fresatura dell’alluminio, e una fresatrice ad alta velocità può eccellere nel lavoro su lamiere.
Confronta insieme il pezzo, l’operazione di taglio e la macchina configurata. Il semplice termine «router» o «mill» non definisce i limiti di materiale né l’accuratezza del pezzo finito.
Cosa indicano i due nomi — e cosa lasciano aperto
Un router è più di una macchina per incisioni: configurazioni idonee possono profilare contorni, fresare tasche e realizzare fori. Una fresatrice esegue lo stesso processo fondamentale di asportazione di materiale, con attrezzature che vanno da piccole fresatrici a grandi centri di lavoro. Queste priorità progettuali comuni aiutano a chiarire il confronto:
| Priorità progettuale | Enfasi tipica dei router | Enfasi tipica delle fresatrici per lavorazione di metalli |
|---|---|---|
| Formato del pezzo | Ampia superficie di lamiera o pannello; più pezzi disposti sull’intero grezzo. | Blocchi, getti o dispositivi di fissaggio disposti in modo da esporre le facce da lavorare richieste. |
| Mandrino e utensili | Taglio ad alta velocità con utensili scelti in funzione del materiale e dell’impegno di taglio. | Gamma di velocità e coppia adatta a diverse operazioni di fresatura, foratura e rifinitura di fori. |
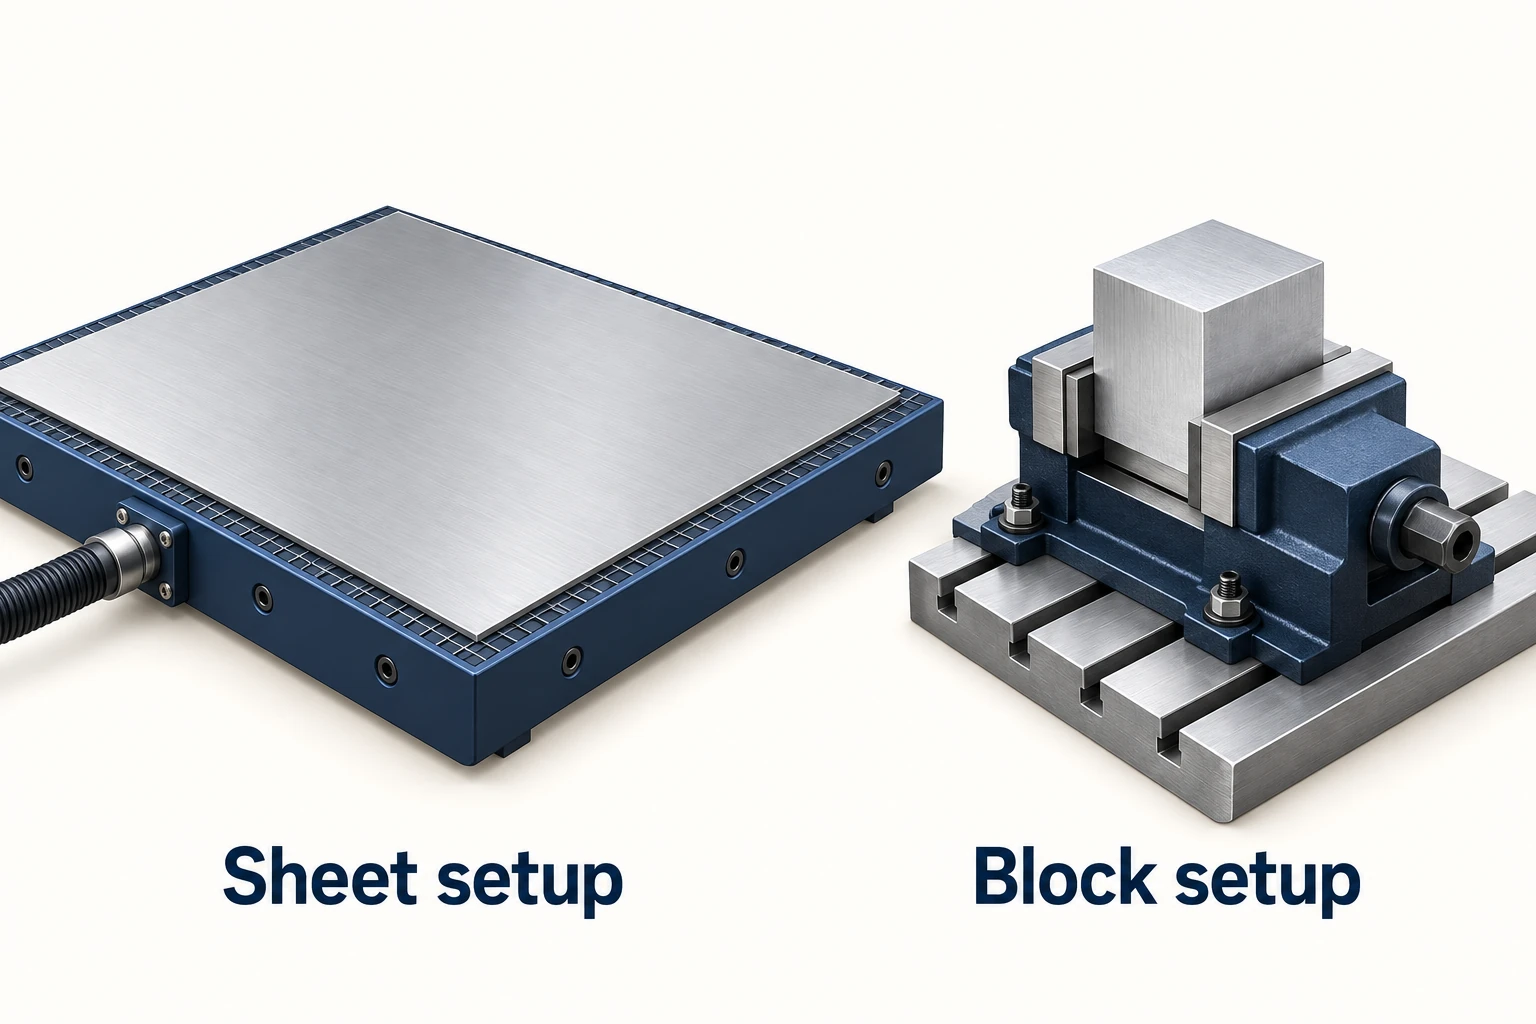
| Fissaggio del pezzo | Supporto distribuito della lamiera, spesso tramite aspirazione a vuoto o dispositivi di fissaggio dedicati. | Morsa, morsetti, pallet o dispositivi di fissaggio dedicati; è possibile anche l’aspirazione a vuoto. |
Questi sono punti di partenza, non restrizioni definitive. C.R. Onsrud descrive il suo E-Series router industriale come un sistema a ponte fisso per tagli consistenti su metalli non ferrosi e compositi. Viceversa, i sistemi descritti nella panoramica High-Speed Machining di DATRON combinano alte velocità di mandrino con sistemi di fissaggio mirati all’alluminio e ad altri materiali non ferrosi. Né la silhouette a portale né un’elevata velocità di rotazione (RPM) separano in modo affidabile le due categorie.
La rigidità è la resistenza alla deformazione sotto carico. La catena rilevante comprende il telaio, le guide, il mandrino, il portautensile, l’utensile da taglio, il pezzo in lavorazione e il dispositivo di fissaggio. Un telaio robusto non annulla la flessibilità di un utensile con sbalzo eccessivo o di un pezzo scarsamente supportato. Valutare la configurazione caricata nel punto esatto della caratteristica da lavorare. La guida alla selezione del Catalogo utensili fresanti intercambiabili Sandvik Coromant 2025 tratta lo sbalzo dell’utensile e la stabilità come variabili di processo; non assegna una classe di accuratezza universale in base all’etichetta della macchina.
Adattare il comportamento del mandrino all’utensile e al materiale
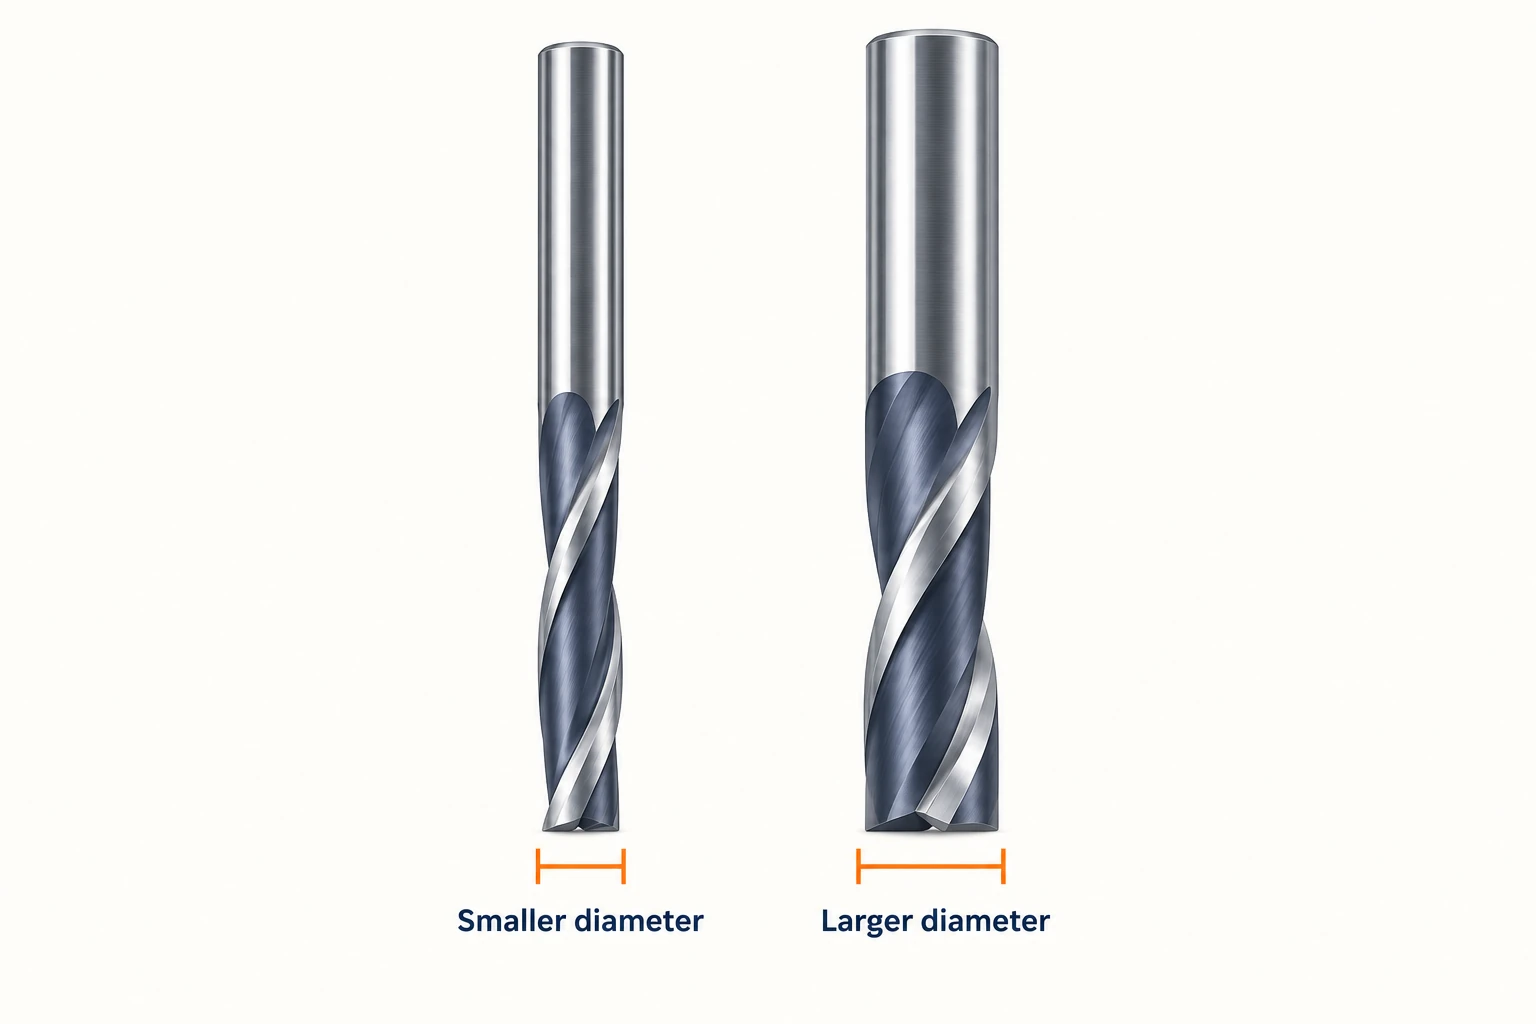
La velocità del mandrino è la velocità di rotazione. La velocità di taglio è la velocità del tagliente rispetto al pezzo. Alla stessa velocità di rotazione (RPM), un utensile di diametro maggiore ha una velocità periferica di taglio più elevata, poiché la sua circonferenza è maggiore. Un utensile di piccolo diametro potrebbe quindi richiedere una velocità elevata del mandrino per raggiungere la velocità di taglio desiderata.
Questo è uno dei motivi per cui i sistemi ad alta velocità sono adatti a molte operazioni sull’alluminio con utensili di piccolo diametro. Ciò non significa che la velocità massima in RPM sia sempre preferibile. La geometria dell’utensile, il suo diametro, il materiale da lavorare, il grado di impegno e i dati di taglio forniti dal costruttore determinano il campo operativo. Conta anche la coppia disponibile del mandrino a tale velocità: la sua potenza nominale massima non definisce le prestazioni che avrà a una velocità molto inferiore.
L’avanzamento programmato deve corrispondere all’utensile e alle condizioni di taglio. Aumentare la velocità di rotazione (RPM) senza modificare l’avanzamento riduce l’avanzamento nominale per dente; ciò non migliora automaticamente la qualità del taglio. Utilizzare le relazioni tra velocità, diametro e avanzamento per dente riportate nella sezione «Formule per la fresatura» della Vidar 1 — Raccomandazioni sui dati di taglio di Uddeholm per confrontare condizioni compatibili, anziché confrontare isolatamente le velocità massime del mandrino.
Tre parti in alluminio possono indicare scelte differenti
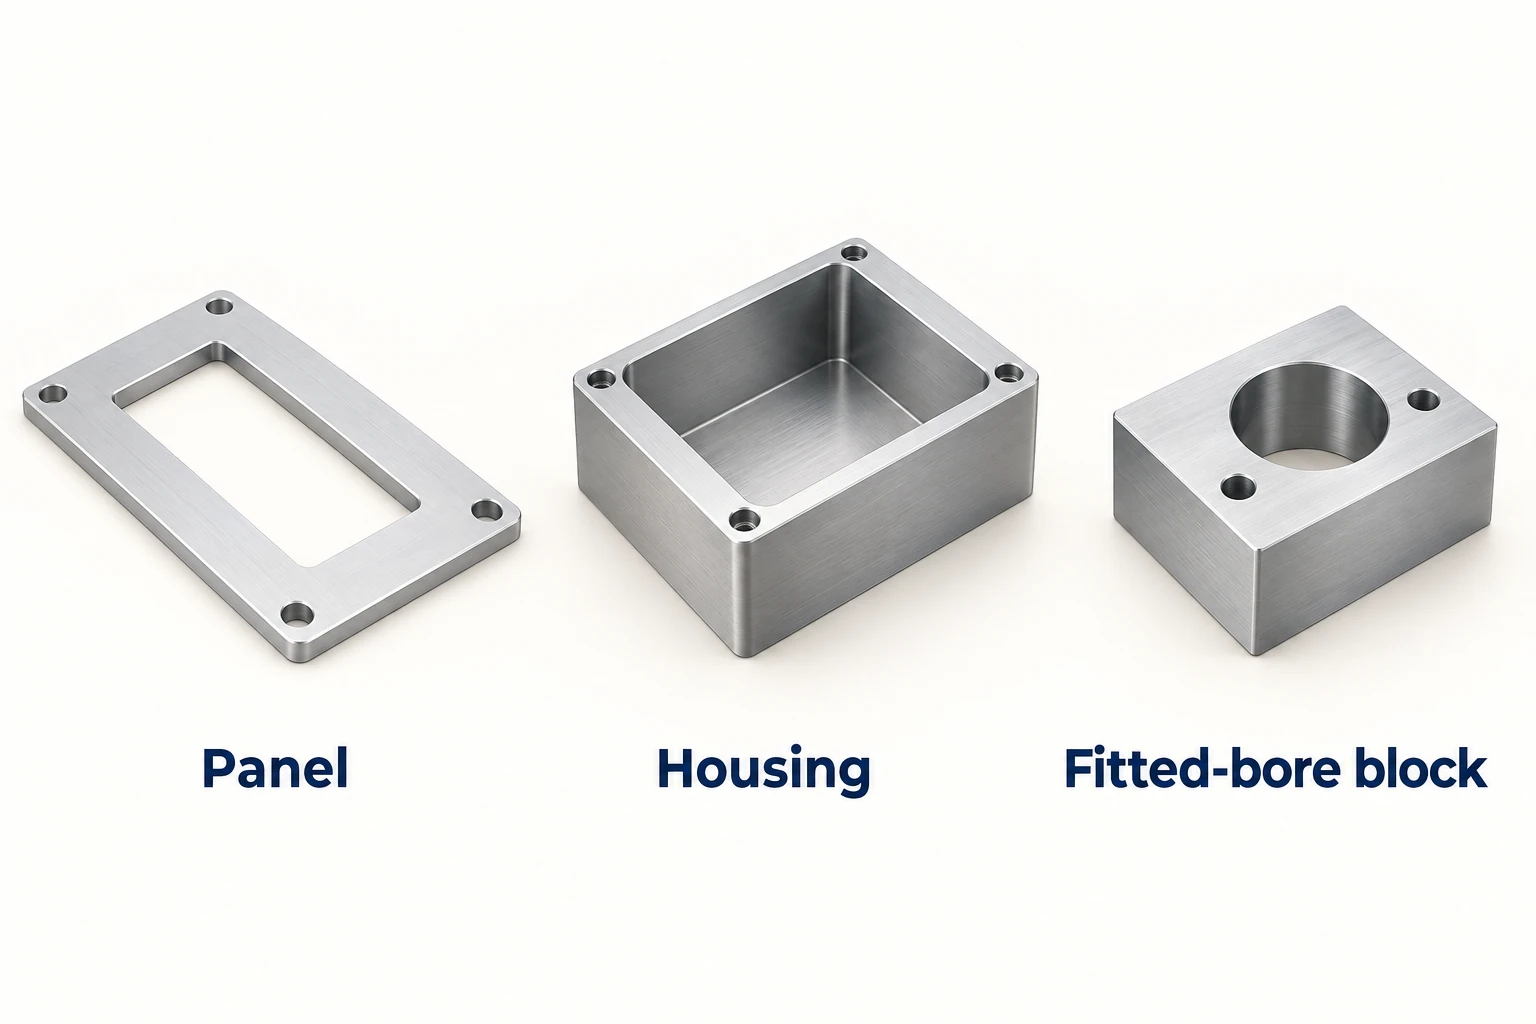
Considerare tre lavorazioni ipotetiche realizzate in 6061-T6 alluminio. Mantenere invariata la lega e il trattamento termico rende più evidente l’effetto della geometria.
Un pannello piano con sagomature e incassi superficiali
Un router configurato per l’alluminio rappresenta un punto di partenza plausibile quando il lavoro è distribuito su una lamiera ampia. Diversi profili possono condividere un’unica configurazione del grezzo, e il supporto distribuito può contribuire a tenere fermo il pannello. I dettagli decisivi includono lo spazio libero sul lato inferiore per tagli passanti, l’espulsione dei trucioli e il modo in cui ogni piccola parte rimane saldamente fissata al completamento del suo profilo. Un fresatore ad alta velocità adeguato, con superficie di lavoro sufficiente, può svolgere lo stesso compito.
Una scatola spessa con tasche profonde
In questo caso la macchina deve ospitare il grezzo, il dispositivo di fissaggio, il portautensile e la lunghezza d’accesso richiesta dell’utensile. La rimozione prolungata di materiale, l’evacuazione dei trucioli e la stabilità delle pareti diventano più importanti della copertura della lamiera. Un centro di lavoro configurato per questo tipo di lavorazione rappresenta un punto di partenza ragionevole. La scatola non esclude automaticamente un router industriale: confrontare lo spazio effettivo disponibile sotto la testa, la rigidità, l’accessibilità dell’utensile e le capacità di taglio. Il termine «profondo» non costituisce un confine universale tra le due categorie.
Un blocco compatto con foro calibrato e relative superfici di montaggio
Il problema critico è la relazione tra il foro e le sue superfici di riferimento. Il sistema di fissaggio, l’operazione di finitura e il piano di misurazione devono preservare tale relazione. Un fresatore per metalli dotato di un dispositivo di fissaggio adeguato può rappresentare una soluzione conveniente. Un’altra macchina può comunque essere idonea, purché l’intero processo soddisfi il disegno. Né una superficie apparentemente liscia né la precisione di posizionamento di una macchina dimostrano automaticamente la dimensione richiesta del foro o il suo allineamento.
Anche il materiale modifica il confronto. La lavorazione di acciaio in grandi quantità generalmente richiede macchinari progettati espressamente per quel carico e intervallo operativo. Le plastiche vengono lavorate sia su router che su fresatrici; tuttavia, il supporto del grezzo, il calore generato, l’evacuazione dei trucioli e il particolare polimero rimangono fattori determinanti. I nomi dei materiali restringono le scelte di processo, mentre le caratteristiche geometriche dei pezzi e le condizioni operative determinano la compatibilità residua.
Il sistema di fissaggio del pezzo può decidere l’esito del lavoro ancor prima che entri in gioco la potenza del mandrino.
Il fissaggio a vuoto lascia accessibile la superficie superiore del pezzo ed è in grado di supportare materiali piani su un’ampia area. Tale sistema è utilizzato sia sui router che sulle fresatrici. Ciò che conta è l’area effettiva sulla quale viene mantenuta una differenza di pressione — non le dimensioni complessive del piano della macchina.
Per isolare l’effetto dell’area, si assuma una differenza di pressione ideale e costante di 80 kPa, equivalente a 0.08 N/mm². Si confrontino due aree sigillate utilizzando la forza normale di fissaggio approssimata come: differenza di pressione × area efficace:
| Area sigillata efficace ipotizzata | Area | Forza normale di fissaggio ideale |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Ridurre entrambe le lunghezze dei lati a un quinto comporta una riduzione dell’area — e quindi di questa forza ideale — a un venticinquesimo. Questi valori non rappresentano carichi di taglio ammissibili. Anche la resistenza allo scivolamento dipende dall’attrito e da eventuali vincoli meccanici; perdite o aperture nella tenuta possono ridurre la differenza di pressione. La guida tecnica Vacuum Clamping Technology di Schmalz distingue esplicitamente la forza normale da quella di ritenzione laterale e richiede una valutazione specifica dei carichi di lavorazione effettivi e delle condizioni di fissaggio.
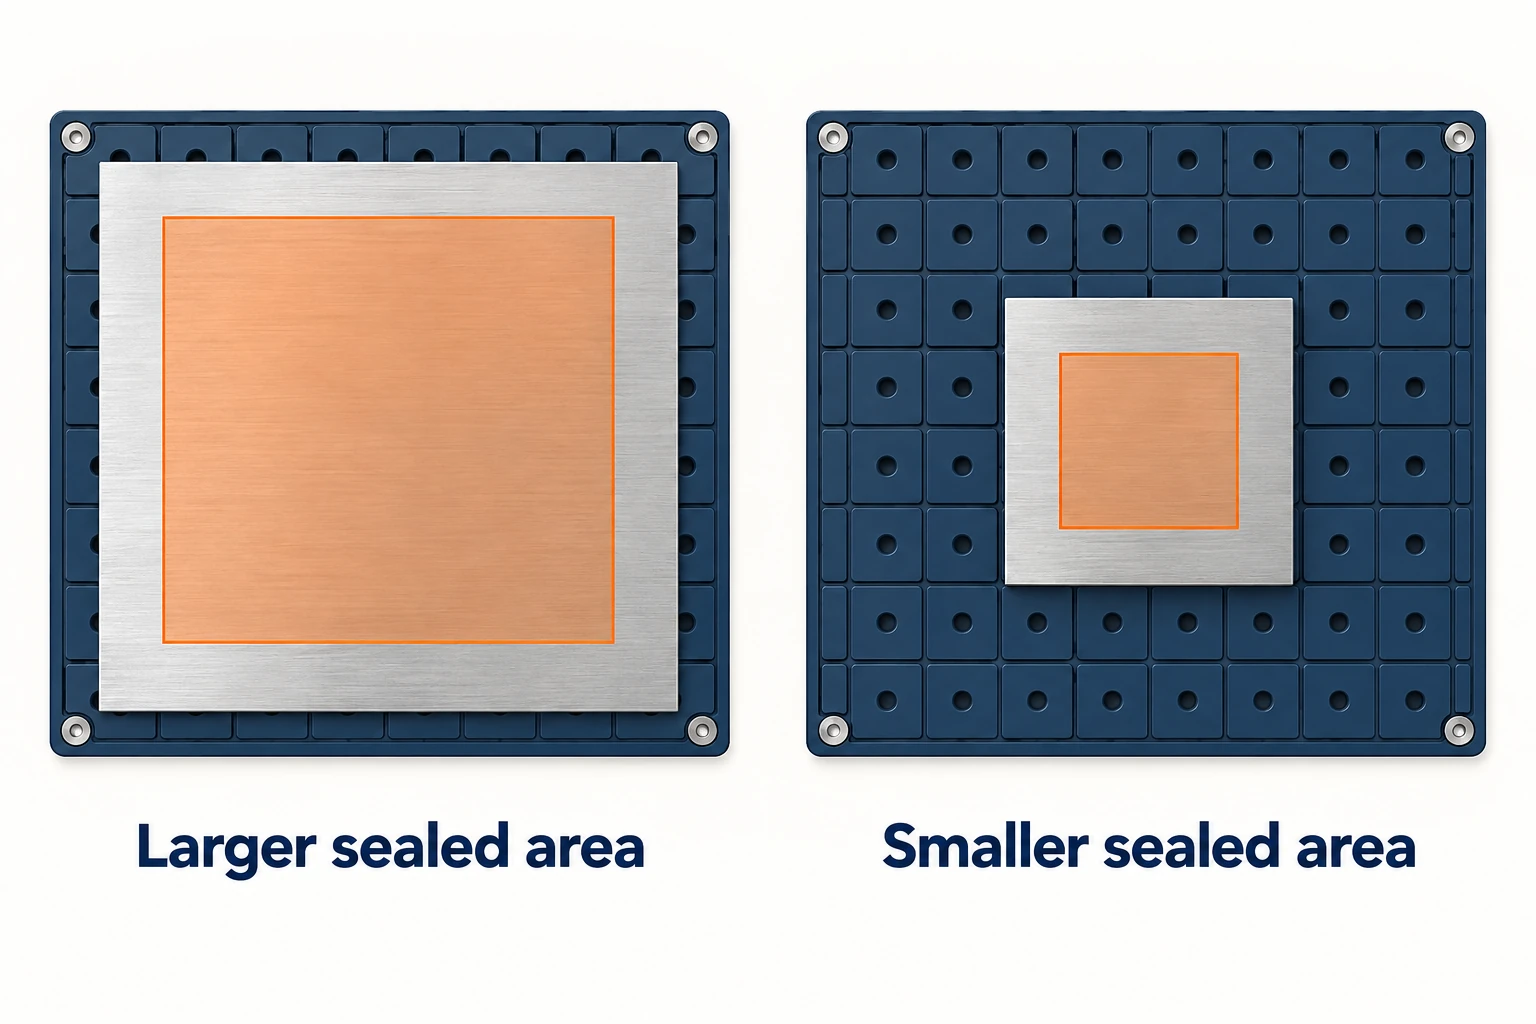
Ciò diventa particolarmente rilevante nelle fasi finali di una lavorazione a profilo. Il foglio originale potrebbe essere ben fissato, mentre il piccolo componente in fase di separazione dispone di un’area efficace di fissaggio molto ridotta. Tagliare attraverso una zona di tenuta può inoltre modificare le condizioni di vuoto. È necessario pianificare la ritenzione del singolo componente in tale fase, invece di presupporre che la configurazione iniziale del foglio rimanga equivalente.
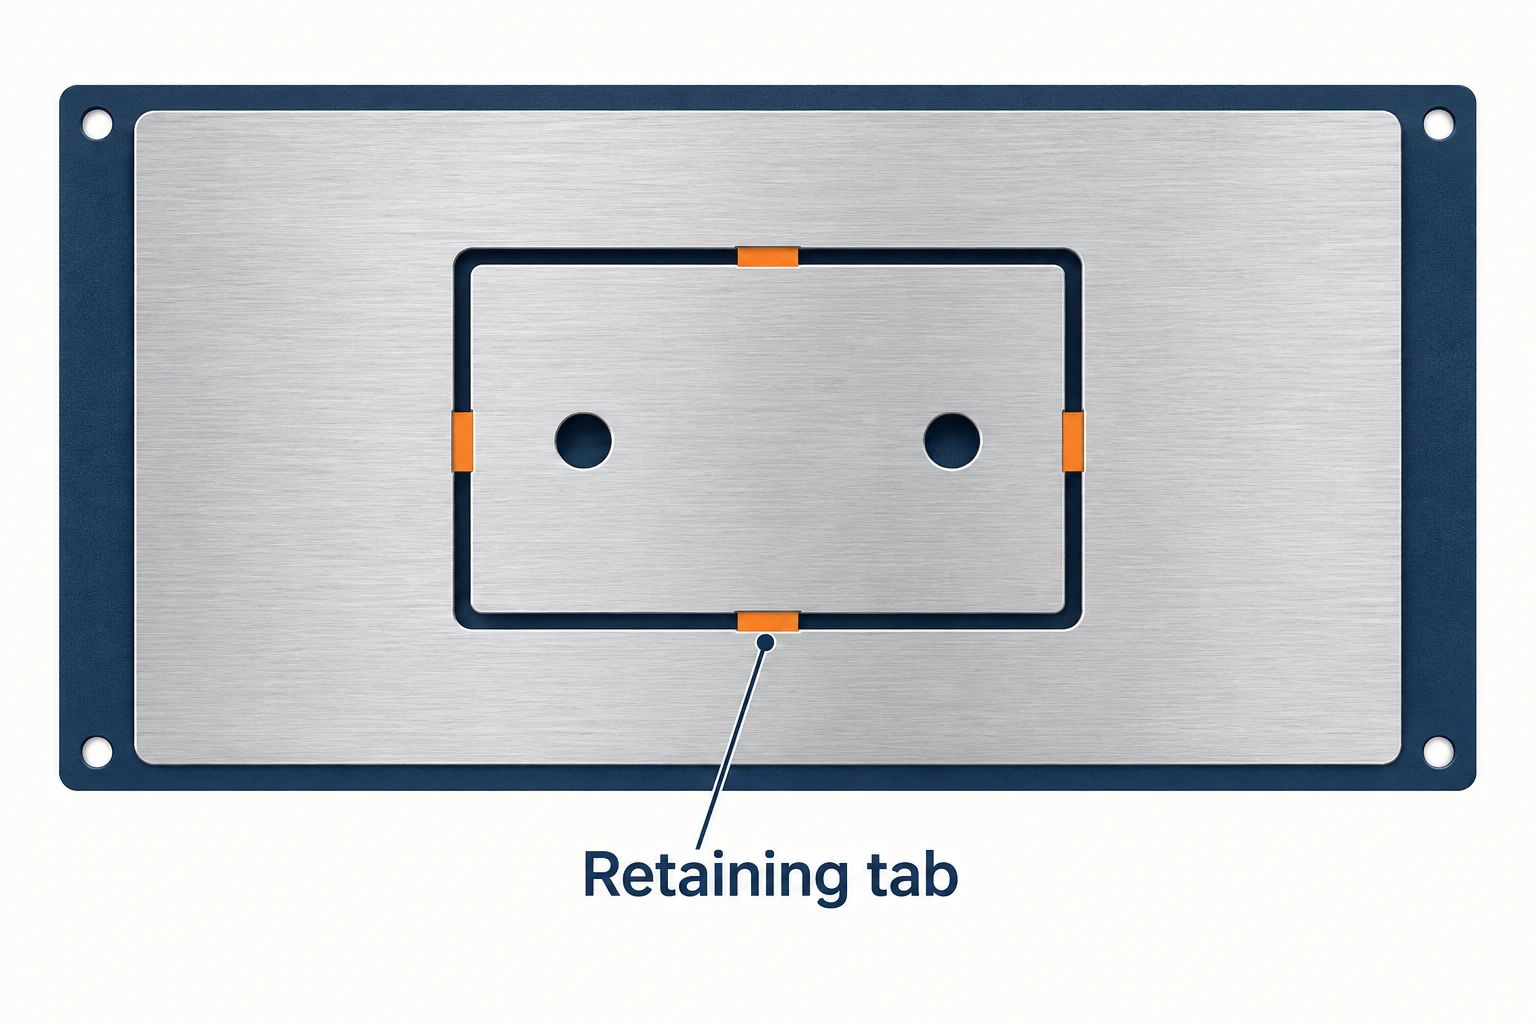
A seconda del pezzo, il processo può prevedere piccoli ponti di collegamento da rimuovere in una successiva operazione, mantenere uno strato sottile non lavorato per una finitura successiva o utilizzare un dispositivo di fissaggio dedicato che trattiene il singolo pezzo. Ogni scelta modifica la finitura dei bordi, la manipolazione e talvolta il numero di montaggi. Il percorso utensile CAM e il dispositivo di fissaggio devono concordare sul momento in cui il pezzo diventa indipendente dal grezzo circostante.
Confronta l’intero percorso fino al pezzo finito
Iniziare dallo stesso disegno, stato del materiale, quantità e requisiti di ispezione. Quindi confrontare lo sforzo di montaggio, l’accessibilità alla lavorazione, il trattenimento del pezzo, la finitura e la verifica. Un router può essere una scelta efficiente per un pannello, mentre una fresatrice risulta più comoda per un blocco sagomato; una configurazione industriale sovrapposta potrebbe adattarsi a entrambi i casi. Un prezzo inferiore di acquisto della macchina o una velocità maggiore di posizionamento rapido non determinano il costo del pezzo finito.
Per la fresatura CNC esternalizzata, la discussione utile riguarda il modo in cui il processo proposto realizzerà e verificherà le caratteristiche richieste. La categoria della macchina aiuta a spiegare tale proposta; l’intero processo determina se essa si adatta al lavoro.
Domande frequenti
Un router CNC può lavorare l’alluminio?
Sì, purché la macchina, l’utensile, il sistema di fissaggio e le condizioni di taglio siano adeguati al lavoro. I router industriali possono eseguire lavorazioni sostanziali su alluminio. Profili di lamiera, tasche profonde e caratteristiche sagomate pongono esigenze diverse sul montaggio, quindi «può tagliare l’alluminio» è soltanto l’inizio della valutazione.
Una fresatrice CNC è sempre più precisa di un router?
Nomi non implicano un ranking universale di accuratezza. I risultati sul pezzo finito dipendono dalla configurazione della macchina, dalla lunghezza utile dell’utensile, dal sistema di fissaggio, dalle condizioni termiche, dal processo di finitura e dall’ispezione. Confronta la caratteristica richiesta nelle effettive condizioni di lavorazione e misurazione.
Un router CNC può lavorare forme tridimensionali?
Sì. Un router adeguato può realizzare tasche e contorni tridimensionali mediante movimento coordinato. La profondità utile e l’accessibilità dipendono dalla testa, dalla corsa, dall’insieme utensile, dal grezzo e dal dispositivo di fissaggio. Assi rotativi aggiuntivi controllati possono ampliare l’accessibilità, laddove la configurazione lo consenta.
Router e fresatrici possono utilizzare gli stessi utensili da taglio?
Talvolta. La compatibilità dipende dall’interfaccia del portautensile, dal diametro dello shank, dal sistema di ritenzione dell’utensile, dalla velocità nominale, dalla geometria e dal materiale previsto. Un utensile che si inserisce correttamente nel portautensile richiede comunque dati di taglio adeguati e spazio sufficiente per l’operazione.



