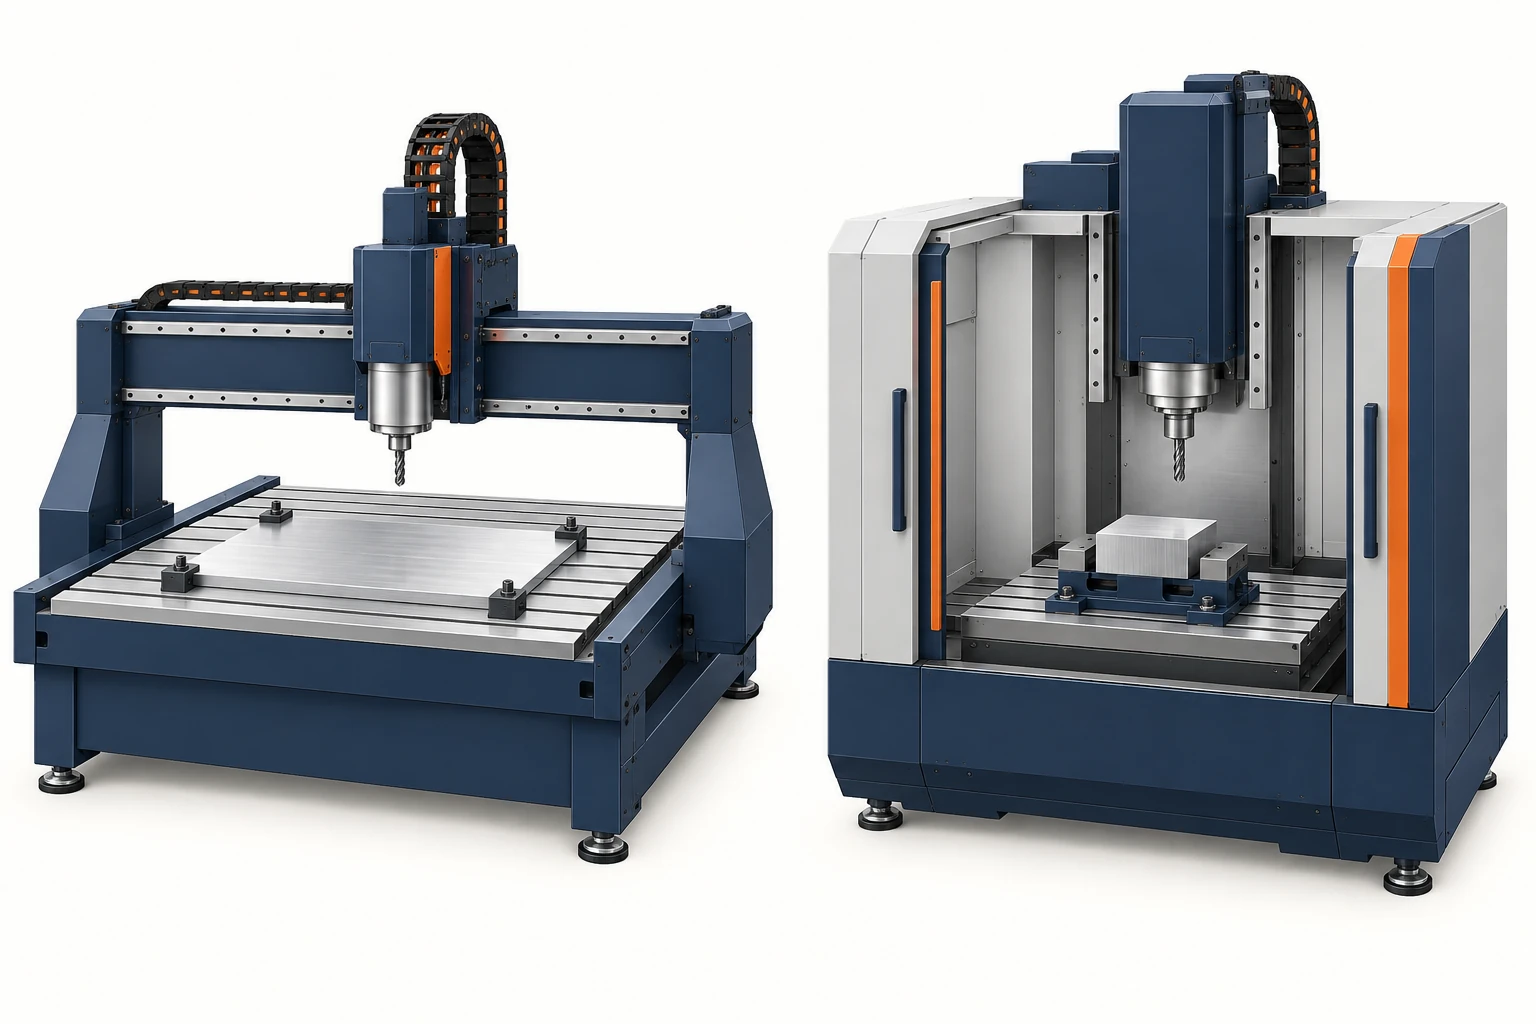
Auf dieser Seite
Sowohl eine CNC-Fräsmaschine als auch eine CNC-Fräswerkzeugmaschine entfernen Material mit einem rotierenden Fräswerkzeug unter programmgesteuerter Steuerung. Der praktisch relevante Unterschied liegt in der Aufgabe, für die sie konzipiert sind. Fräsmaschinen legen üblicherweise Wert auf große Bearbeitungsflächen und effiziente Verarbeitung von Blechen, Platten und Nichteisenmetallen. Metallbearbeitende Fräswerkzeugmaschinen legen dagegen üblicherweise Wert auf steife Lagerung, vielseitige Werkstückaufspannung sowie anspruchsvolle Merkmale an Block- oder Gussstücken. Ihre Fähigkeiten überschneiden sich: Eine industrielle Fräsmaschine kann ein ernstzunehmendes System zur Aluminiumbearbeitung sein, und eine Hochgeschwindigkeits-Fräswerkzeugmaschine kann sich hervorragend für die Bearbeitung von Blechen eignen.
Bewerten Sie das Werkstück, die Fräsaufgabe und die konfigurierte Maschine gemeinsam. Allein die Bezeichnung „Fräsmaschine“ oder „Fräswerkzeugmaschine“ legt weder Werkstoffgrenzen noch die Genauigkeit des fertigen Teils fest.
Was die beiden Bezeichnungen verraten – und was sie offenlassen
Eine Fräsmaschine ist mehr als nur eine Gravurmaschine: Geeignete Konfigurationen können Konturen profilieren, Taschen fräsen und Bohrungen herstellen. Eine Fräswerkzeugmaschine führt denselben grundlegenden Materialabtragprozess aus, wobei die Ausstattung von kleinen Fräswerkzeugmaschinen bis hin zu großen Bearbeitungszentren reicht. Diese gemeinsamen konstruktiven Schwerpunkte helfen, den Vergleich zu verstehen:
| Konstruktionspriorität | Üblicher Schwerpunkt bei Fräsmaschinen | Üblicher Schwerpunkt bei metallbearbeitenden Fräswerkzeugmaschinen |
|---|---|---|
| Werkstückformat | Große Blech- oder Plattenfläche; mehrere Teile angeordnet über das gesamte Ausgangsmaterial. | Blöcke, Gussteile oder Spannvorrichtungen so angeordnet, dass die erforderlichen Bearbeitungsflächen zugänglich sind. |
| Spindel und Werkzeuge | Hochgeschwindigkeitsfräsen mit Werkzeugen, die auf Werkstoff und Eingriff abgestimmt sind. | Ein Drehzahl- und Drehmomentbereich, der sich für unterschiedliche Fräs-, Bohr- und Bohrungsveredelungsoperationen eignet. |
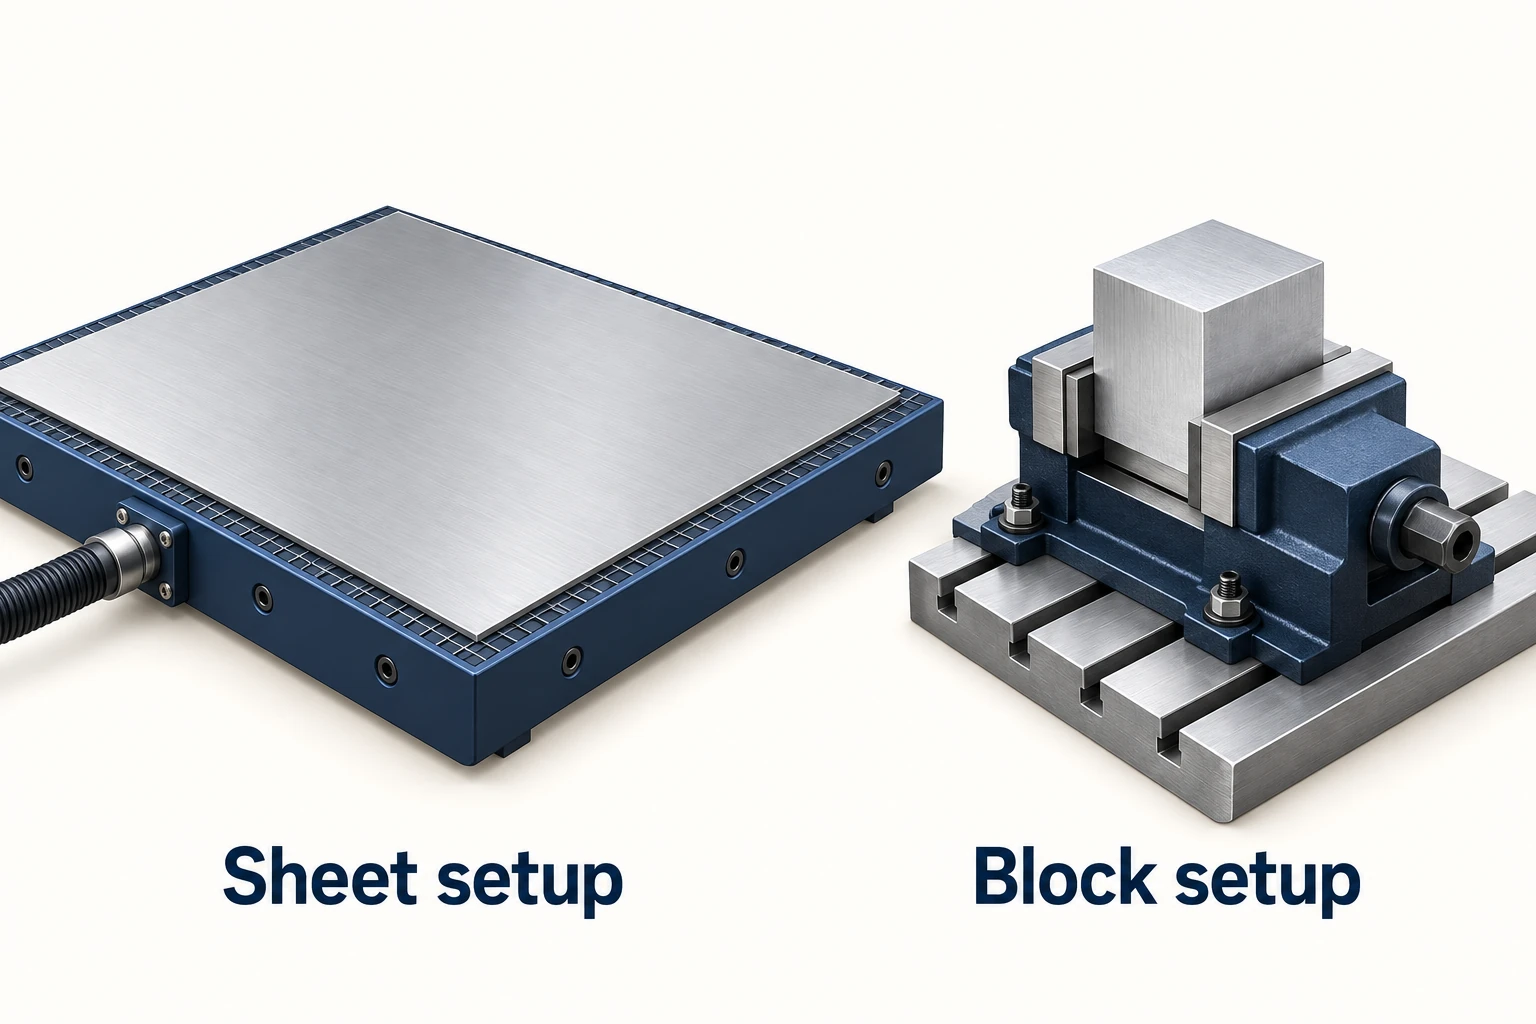
| Werkstückspannung | Verteilte Blechaufspannung, häufig mittels Vakuum oder spezieller Spannvorrichtungen. | Spannfutter, Spannklammern, Paletten oder spezielle Spannvorrichtungen; Vakuum ist ebenfalls möglich. |
Dies sind Ausgangspunkte, keine definierenden Einschränkungen. C.R. Onsrud beschreibt seine E-Serie industrielle Fräsmaschine als Festbrückensystem für umfangreiche Zerspanung von Nichteisenmetallen und Verbundwerkstoffen. Umgekehrt kombinieren die in der Hochgeschwindigkeits-Bearbeitung-Übersicht von DATRON beschriebenen Systeme hohe Spindeldrehzahlen mit einer Werkstückaufspannung, die auf Aluminium und andere Nichteisenmetalle ausgelegt ist. Weder die Gantry-Silhouette noch eine hohe Drehzahl pro Minute (RPM) trennt zuverlässig beide Kategorien voneinander.
Steifigkeit ist der Widerstand gegen Verformung unter Last. Die relevante Kette umfasst das Maschinengestell, die Führungssysteme, die Spindel, den Werkzeughalter, den Schneidwerkzeug, das Werkstück und die Spannvorrichtung. Ein massives Gestell kompensiert nicht die Flexibilität eines langen Werkzeugs oder eines schlecht gestützten Werkstücks. Bewerten Sie die belastete Anordnung am zu bearbeitenden Merkmal. Die Auswahlhilfe im Katalog für wendbare Fräswerkzeuge 2025 von Sandvik Coromant behandelt Werkzeugüberstand und Stabilität als Prozessvariablen; sie ordnet einer Maschine keine universelle Genauigkeitsklasse über das Maschinenetikett zu.
Passen Sie das Verhalten der Spindel an Werkzeug und Werkstoff an.
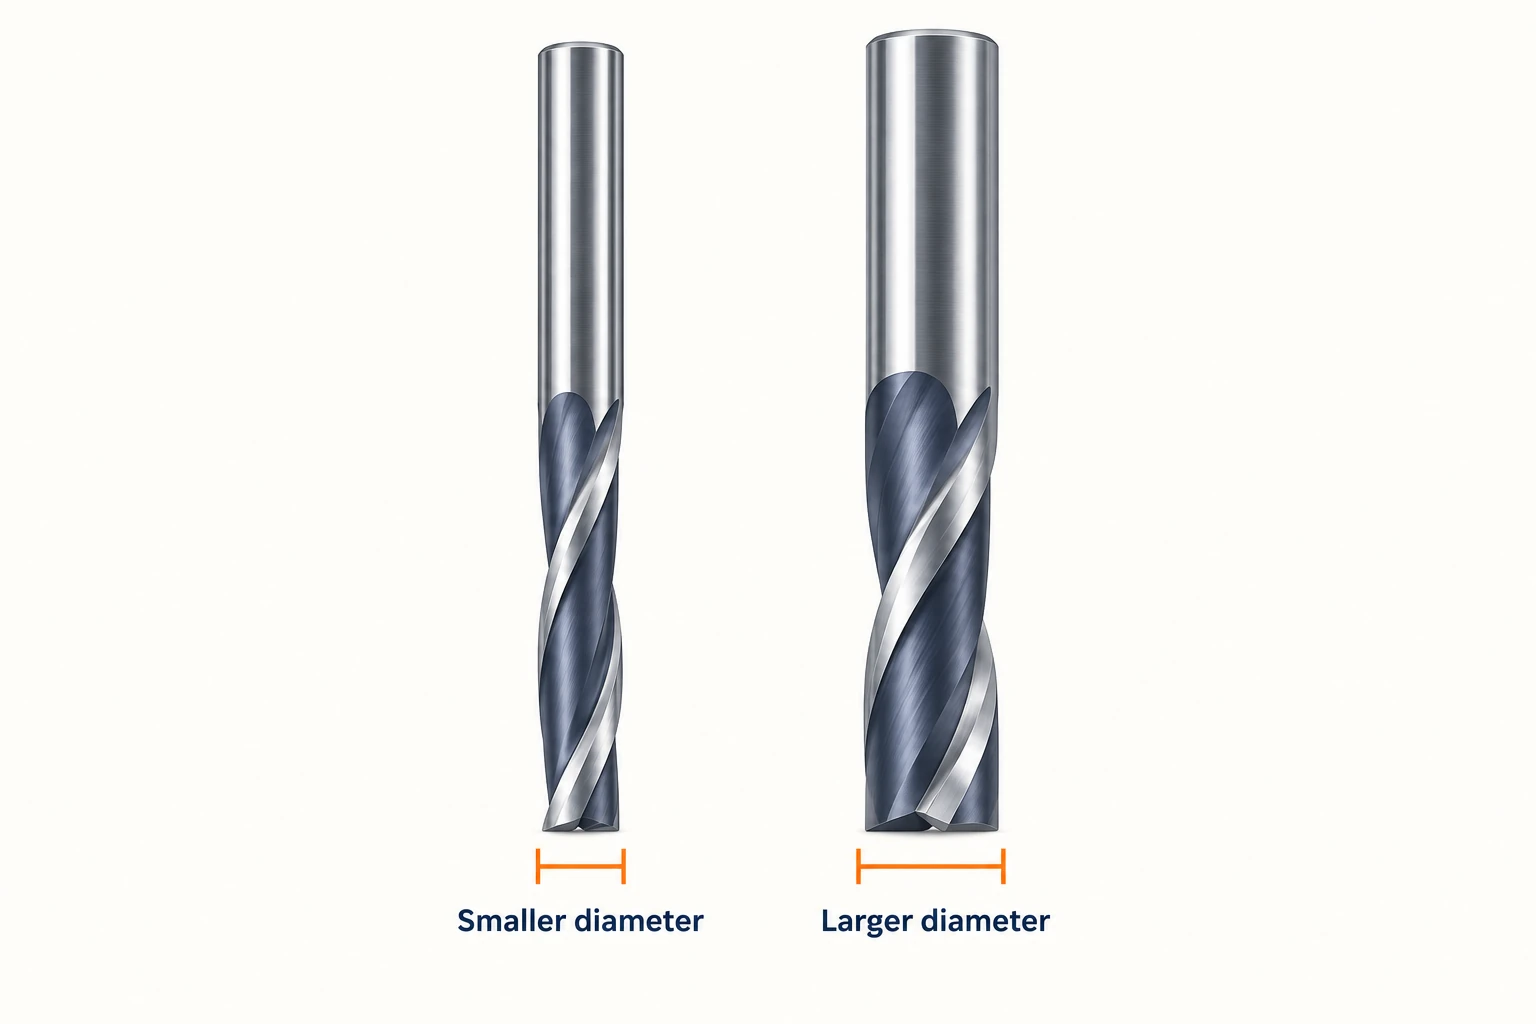
Die Spindeldrehzahl ist die Rotationsgeschwindigkeit. Schnittgeschwindigkeit ist die Geschwindigkeit der Schneidkante relativ zum Werkstück. Bei gleicher Drehzahl weist ein größeres Werkzeug eine höhere periphere Schnittgeschwindigkeit auf, weil sein Umfang größer ist. Ein kleineres Werkzeug benötigt daher möglicherweise eine hohe Spindeldrehzahl, um die gewünschte Schnittgeschwindigkeit zu erreichen.
Das ist einer der Gründe, warum Hochgeschwindigkeitssysteme für viele Aluminiumbearbeitungsoperationen mit kleinen Werkzeugen geeignet sind. Das bedeutet jedoch nicht, dass die höchste Drehzahl immer vorzuziehen ist. Geometrie, Durchmesser, Werkstoff und Eingriff des Werkzeugs sowie die vom Werkzeughersteller angegebenen Schnittdaten bestimmen den zulässigen Betriebsbereich. Auch das verfügbare Drehmoment der Spindel bei dieser Drehzahl ist entscheidend: Die maximale Leistungsangabe der Spindel legt nicht fest, wie sie bei deutlich niedrigerer Drehzahl performt.
Die programmierte Vorschubgeschwindigkeit muss zum Werkzeug und den Schnittbedingungen passen. Eine Erhöhung der Drehzahl bei unverändertem Vorschub reduziert den nominalen Vorschub pro Zahn; sie verbessert den Schnitt nicht automatisch. Verwenden Sie die Zusammenhänge zwischen Drehzahl, Durchmesser und Vorschub pro Zahn im Abschnitt „Fräsformeln“ von Uddeholms Vidar 1 — Empfehlungen zu Schnittdaten, um kompatible Bedingungen zu vergleichen, statt isoliert maximale Spindeldrehzahlen zu vergleichen.
Drei Aluminiumteile können auf unterschiedliche Entscheidungen hindeuten.
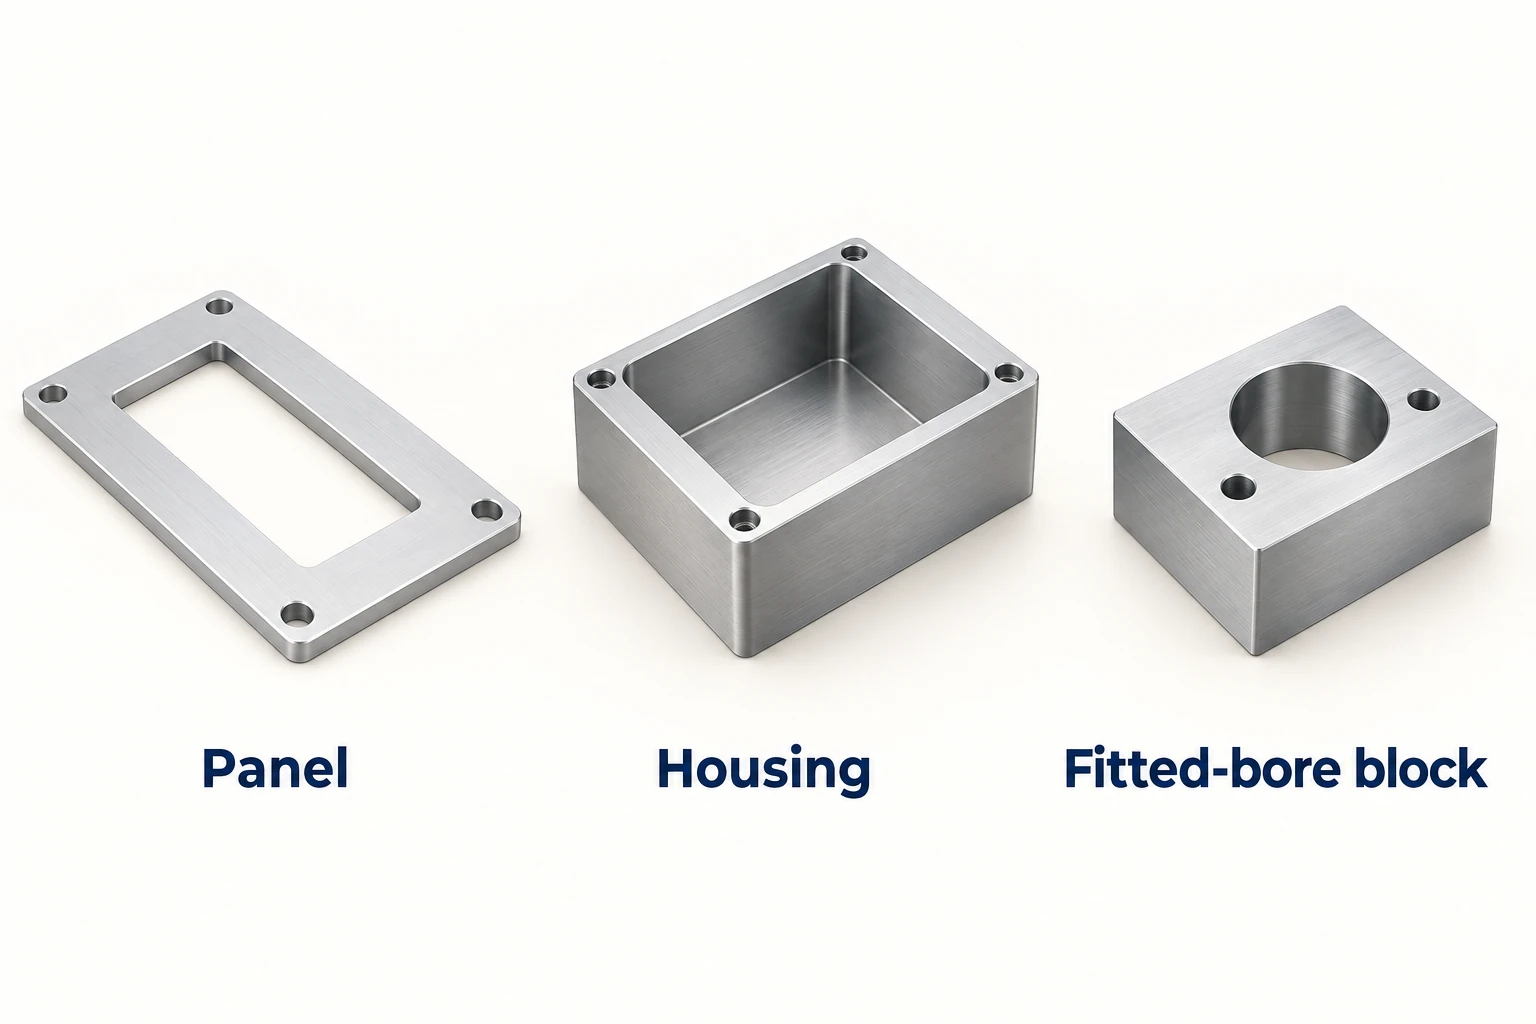
Betrachten Sie drei hypothetische Aufträge aus 6061-T6 Aluminium. Wenn Legierung und Temperzustand identisch bleiben, wird der Einfluss der Geometrie leichter erkennbar.
Eine flache Platte mit Aussparungen und flachen Vertiefungen
Ein Fräser, der für Aluminium konfiguriert ist, stellt einen plausiblen Ausgangspunkt dar, wenn die Bearbeitung über eine breite Platte verteilt erfolgt. Mehrere Konturen können eine gemeinsame Rohmaterial-Aufspannung nutzen, und eine verteilte Stützung kann helfen, die Platte zu halten. Entscheidende Details sind die Unterseitenfreiheit für Durchbruchsschnitte, die Spanabfuhr sowie die Frage, wie jeder kleine Teil während der Fertigstellung seiner Kontur sicher gehalten bleibt. Ein geeigneter Hochgeschwindigkeitsfräser mit ausreichend großem Arbeitsraum kann dieselbe Aufgabe erfüllen.
Ein dickwandiges Gehäuse mit tiefen Taschen
Hier muss die Maschine Rohmaterial, Spannvorrichtung, Werkzeughalter und erforderliche Werkzeugreichweite aufnehmen. Eine kontinuierliche Materialabtragung, die Spanabfuhr und die Stabilität der Taschenwände gewinnen an Bedeutung gegenüber der Abdeckung einer Platte. Ein Bearbeitungszentrum, das für diese Aufgabe konfiguriert ist, stellt einen sinnvollen Ausgangspunkt dar. Das Gehäuse schließt einen industriellen Fräser nicht automatisch aus: Vergleichen Sie stattdessen die tatsächliche Kopffreiheit, Steifigkeit, Werkzeugzugänglichkeit und Schnittleistung. Das Wort „tief“ bildet keine universelle Grenze zwischen den beiden Kategorien.
Ein kompakter Block mit einer eingepassten Bohrung und zugehörigen Montageflächen
Das entscheidende Problem ist die Beziehung zwischen der Bohrung und ihren Bezugsflächen. Die Werkstückaufspannung, die Endbearbeitung sowie der Messplan müssen diese Beziehung bewahren. Eine metallbearbeitende Fräsmaschine mit einer geeigneten Spannvorrichtung kann einen praktischen Weg bieten. Eine andere Maschine bleibt ebenfalls zulässig, sofern ihr gesamter Prozess der Zeichnung entspricht. Weder eine glatte Oberfläche noch die Positioniergenauigkeit einer Maschine beweist die erforderliche Bohrungsgröße oder -ausrichtung.
Auch der Werkstoff verändert den Vergleich. Der Bearbeitung von massivem Stahl weist im Allgemeinen auf Maschinen hin, die ausdrücklich für diese Last und diesen Betriebsbereich konzipiert sind. Kunststoffe werden sowohl an Fräsmaschinen als auch an Router-Maschinen verarbeitet; die Werkstückauflage, Wärmeentwicklung, Späneabfuhr sowie der jeweilige Polymerwerkstoff bleiben entscheidend. Werkstoffbezeichnungen engen die Verfahrenswahl ein, während die Merkmale und Betriebsbedingungen die verbleibende Prozesspassung bestimmen.
Die Werkstückaufspannung kann die Aufgabe bereits vor Erreichen der Spindelleistung entscheiden.
Bei der Vakuum-Aufspannung bleibt die obere Werkstückoberfläche zugänglich, und flache Rohlinge können über einen breiten Bereich unterstützt werden. Sie kommt sowohl an Router-Maschinen als auch an Fräsmaschinen zum Einsatz. Entscheidend ist die effektive Fläche, über die ein Druckunterschied aufrechterhalten wird – nicht die Gesamtgröße der Maschinentischfläche.
Um den Flächeneffekt zu isolieren, wird ein idealer, konstant gehaltener Druckunterschied von 80 kPa angenommen, was 0.08 N/mm² entspricht. Vergleichen Sie zwei abgedichtete Flächen unter Verwendung der idealen Normalkraft ≈ Druckunterschied × effektive Fläche:
| Angenommene effektive abgedichtete Fläche | Fläche | Ideale Normalkraft |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 10,000 × 0.08 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Die Reduzierung beider Seitenlängen auf ein Fünftel verringert die Fläche – und damit auch diese ideale Kraft – auf ein Einundzwanzigstel. Die angegebenen Werte stellen keine zulässigen Schnittlasten dar. Der Widerstand gegen Gleiten hängt zudem von der Reibung und jeder mechanischen Sicherung ab; Undichtigkeiten oder eine geöffnete Dichtung können den Druckunterschied mindern. Die Leitlinien von Schmalz zur Vakuum-Spanntechnik unterscheiden zwischen Normalkraft und lateraler Haltekraft und erfordern die Bewertung der tatsächlichen Bearbeitungslasten sowie der konkreten Spannbedingungen.
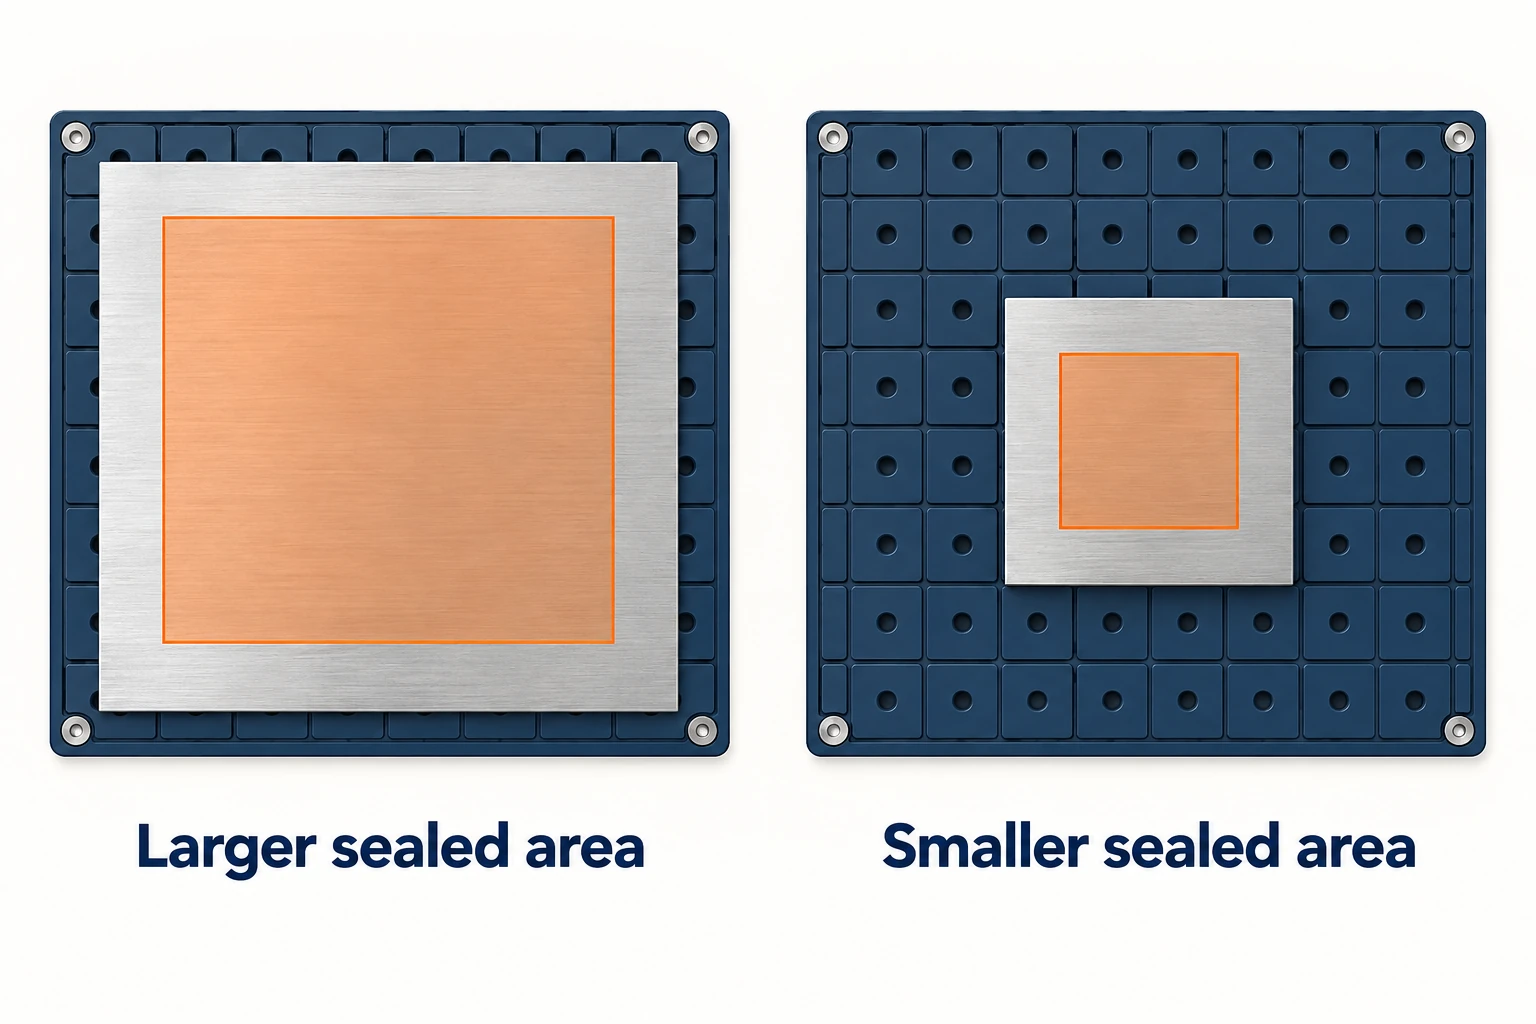
Dies wird insbesondere am Ende eines Profilschnitts besonders relevant. Die ursprüngliche Platte kann dabei gut eingespannt sein, während das abzutrennende kleine Teil über eine deutlich geringere effektive Haltefläche verfügt. Das Durchschneiden einer Dichtzone kann zudem den Vakuumzustand verändern. Planen Sie daher die Fixierung des einzelnen Teils zu diesem Zeitpunkt gezielt ein, statt vorauszusetzen, dass die anfängliche Platten-Aufspannung weiterhin äquivalent bleibt.
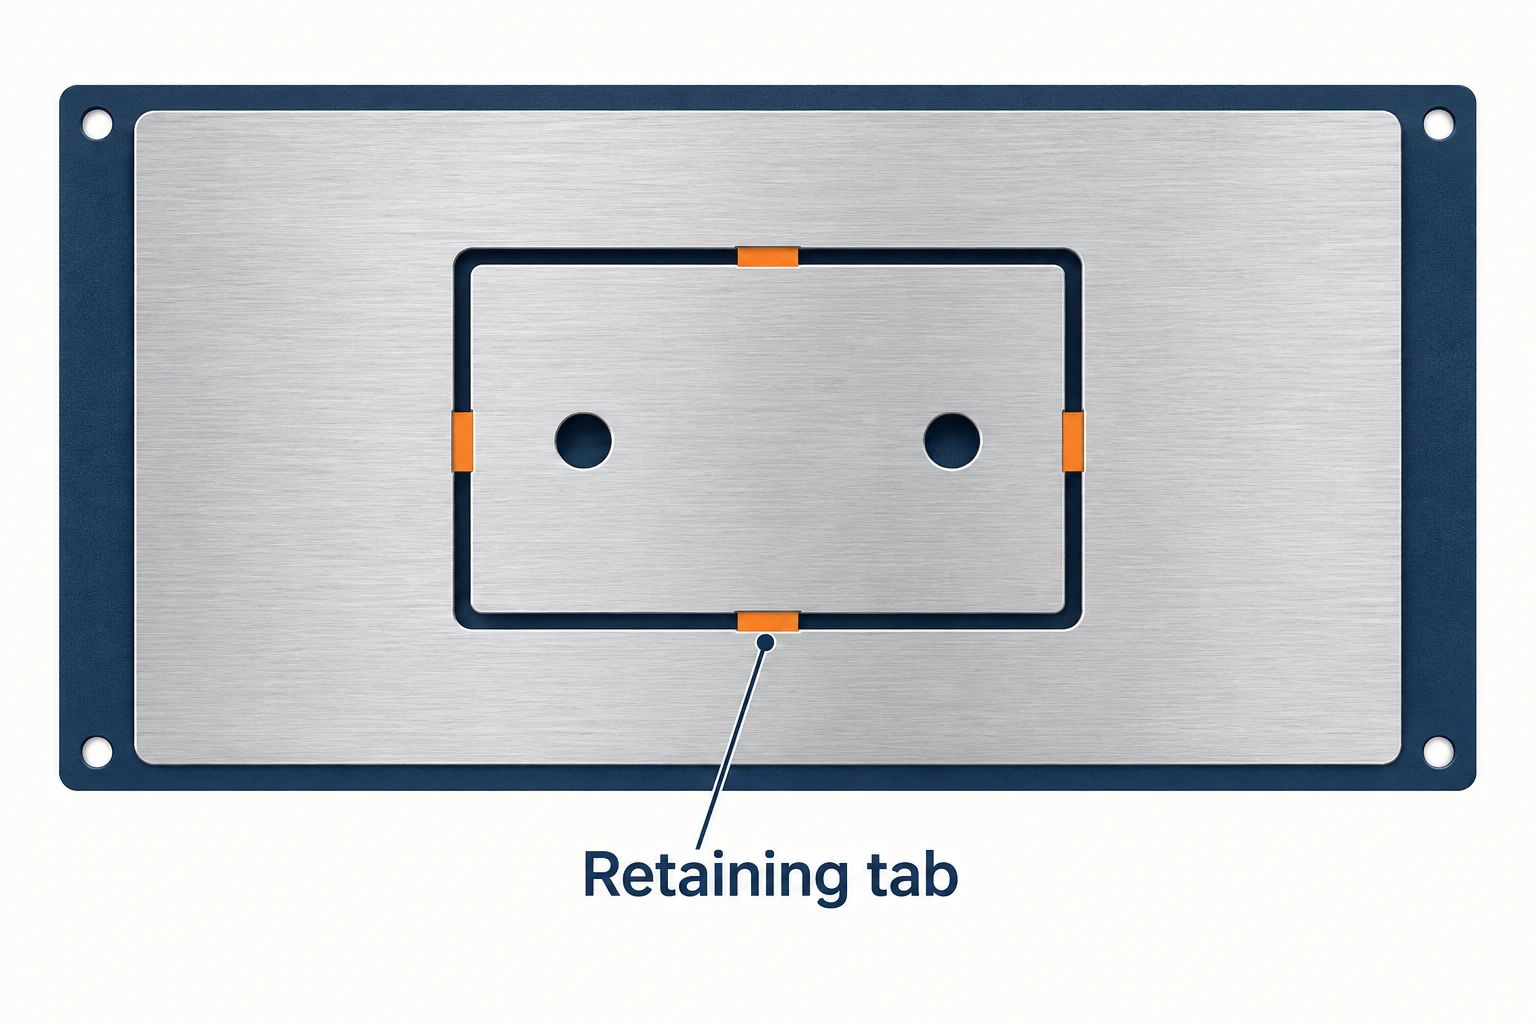
Je nach Teil kann der Prozess kleine Verbindungssteg („tabs“) hinterlassen, die in einer späteren Operation entfernt werden, eine dünne, nicht durchtrennte Schicht für die nachfolgende Feinbearbeitung belassen oder eine spezielle Aufspannvorrichtung verwenden, die das Einzelteil festhält. Jede dieser Optionen beeinflusst die Kantenfinishierung, die Handhabung und manchmal auch die Anzahl der Aufspannungen. Der CAM-Werkzeugweg und die Aufspannvorrichtung müssen sich darüber einig sein, wann das Teil unabhängig vom umgebenden Rohmaterial wird.
Vergleichen Sie die gesamte Route bis zum fertigen Teil
Beginnen Sie mit derselben Zeichnung, denselben Materialbedingungen, derselben Stückzahl und denselben Prüfanforderungen. Vergleichen Sie dann den Aufwand für die Aufspannung, den Zugang für das Zerspanen, die Teilefixierung, die Finishierung und die Verifikation. Für eine Platte kann eine Fräse (Router) eine effiziente Wahl sein, während eine Fräsmaschine (Mill) für einen passgenauen Block praktischer ist; eine industrielle Konfiguration mit Überlappung kann beide Anwendungen gleichermaßen unterstützen. Ein niedrigerer Maschinenkaufpreis oder eine höhere Schnellvorschubgeschwindigkeit entscheiden nicht über die Gesamtkosten des fertigen Teils.
Bei ausgelagertem CNC-Fräsen geht es in der sinnvollen Diskussion darum, wie der vorgeschlagene Prozess die geforderten Merkmale herstellt und verifiziert. Die Maschinenkategorie hilft, diesen Vorschlag zu erläutern; der gesamte Prozess bestimmt jedoch, ob er für die jeweilige Aufgabe geeignet ist.
Häufig gestellte Fragen
Kann eine CNC-Fräse (Router) Aluminium bearbeiten?
Ja – vorausgesetzt, Maschine, Werkzeug, Werkstückaufspannung und Zerspanungsbedingungen sind für die Aufgabe geeignet. Industrielle Fräsen (Router) können umfangreiche Aluminiumbearbeitungen durchführen. Profilschnitte, tiefe Taschen und passgenaue Merkmale stellen unterschiedliche Anforderungen an die Aufspannung; „kann Aluminium schneiden“ ist daher lediglich der Ausgangspunkt der Bewertung.
Ist eine CNC-Fräsmaschine (Mill) immer genauer als eine Fräse (Router)?
Aus den Bezeichnungen ergibt sich keine universelle Genauigkeitsrangfolge. Die Ergebnisse am fertigen Teil hängen von der Maschinenkonfiguration, der Werkzeugüberkragung, der Werkstückaufspannung, den thermischen Bedingungen, dem Finishprozess und der Prüfung ab. Vergleichen Sie das geforderte Merkmal unter seinen tatsächlichen Zerspanungs- und Messbedingungen.
Kann eine CNC-Fräse (Router) dreidimensionale Formen bearbeiten?
Ja. Ein geeigneter Router kann Taschen und dreidimensionale Konturen durch koordinierte Bewegung bearbeiten. Die nutzbare Tiefe und der Zugang hängen vom Kopf, der Verfahrstrecke, der Werkzeugaufnahme, dem Rohmaterial und der Spannvorrichtung ab. Zusätzliche gesteuerte Drehachsen können den Zugang erweitern, sofern die Maschinenkonfiguration dies zulässt.
Können Router und Fräsmaschinen dieselben Schneidwerkzeuge verwenden?
Manchmal. Die Kompatibilität hängt von der Aufnahmeschnittstelle, dem Schaftdurchmesser, der Werkzeughalterung, der zulässigen Drehzahl, der Geometrie und dem vorgesehenen Werkstoff ab. Ein Fräser, der in die Aufnahme passt, erfordert trotzdem geeignete Schnittdaten sowie ausreichend Freiraum für die jeweilige Bearbeitung.



