W tym artykule
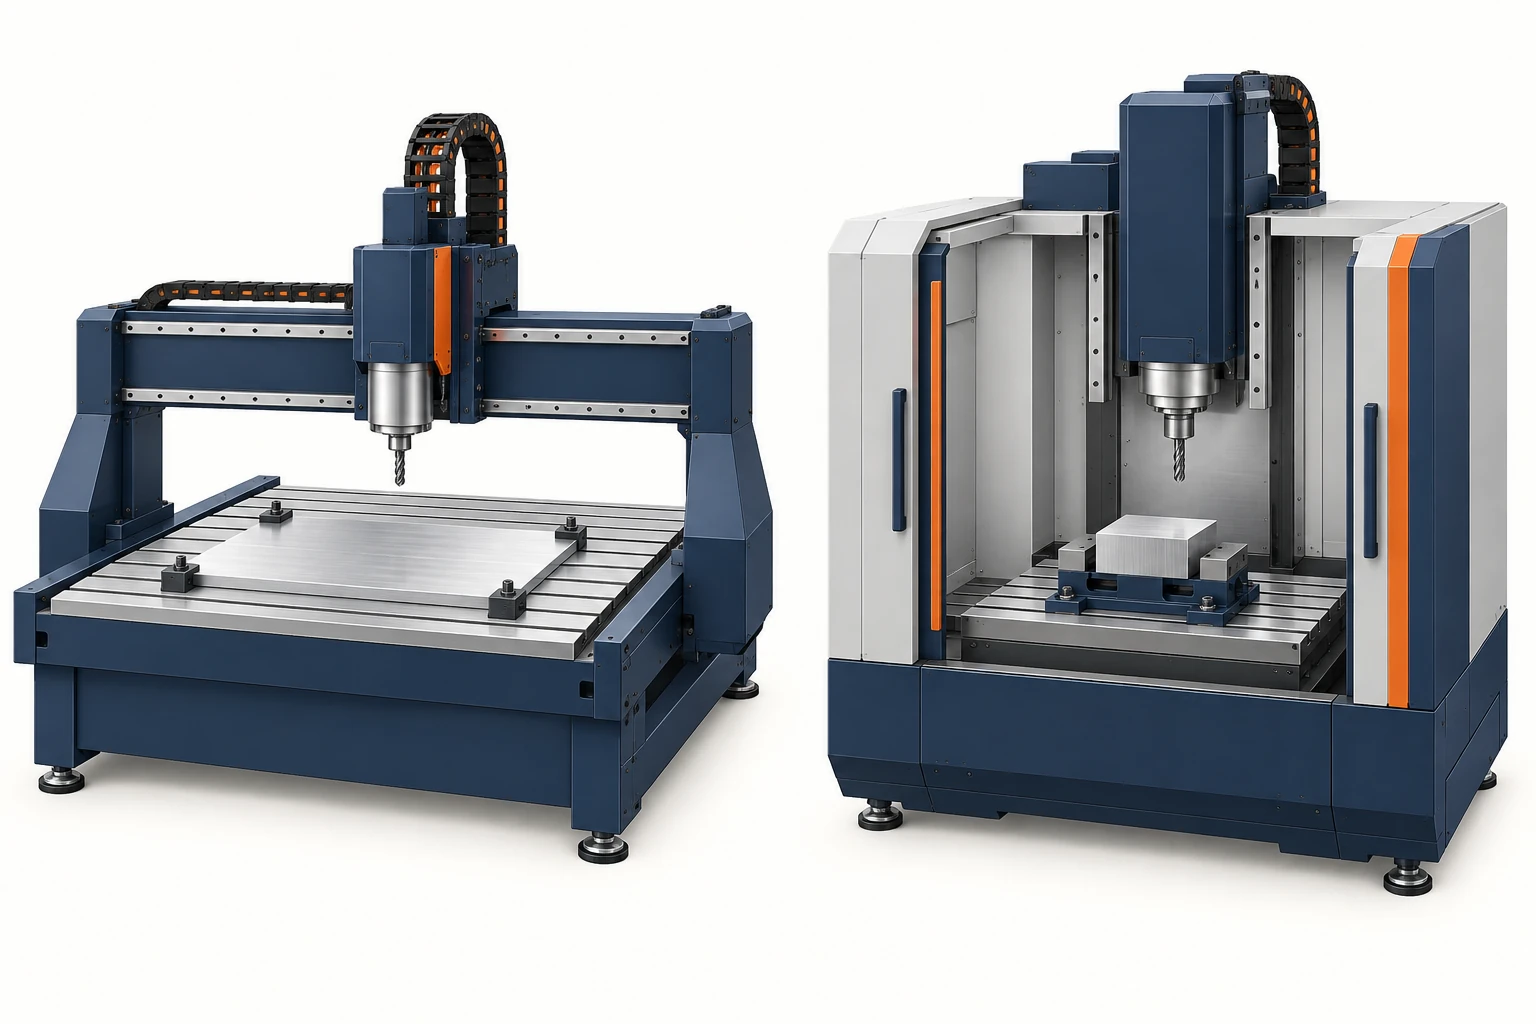
Zarówno CNC router, jak i CNC frezarka usuwają materiał za pomocą wirującego narzędzia pod kontrolą programową. Istotna różnica dotyczy zakresu zadań, dla których zostały zaprojektowane. Routery zwykle skupiają się na dużych powierzchniach roboczych oraz efektywnej obróbce arkuszy, płyt i materiałów nieżelaznych. Frezarki do obróbki metali zwykle skupiają się na sztywnym podparciu, uniwersalnym uchwycie przedmiotu obrabianego oraz realizacji wymagających operacji na blokach lub odlewach. Ich możliwości nakładają się na siebie: przemysłowy router może stanowić poważny system do obróbki aluminium, a wysokoprędkościowa frezarka może doskonale radzić sobie z obróbką arkuszy.
Porównaj przedmiot, zadanie frezarskie oraz skonfigurowaną maszynę jako całość. Samo określenie „router” lub „frezarka” nie określa ograniczeń materiałowych ani dokładności gotowego przedmiotu.
Co te dwie nazwy ujawniają — i co pozostawiają nieokreślone
Router to więcej niż tylko maszyna do grawerowania: odpowiednie konfiguracje umożliwiają profilowanie konturów, frezowanie kieszeni oraz wiercenie otworów. Frezarka wykonuje ten sam podstawowy proces usuwania materiału, przy czym jej wyposażenie obejmuje od małych frezarek po duże centra obróbkowe. Poniższe typowe priorytety projektowe pomagają wyjaśnić to porównanie:
| Priorytet projektowy | Typowe priorytety routera | Typowe priorytety frezarki do obróbki metali |
|---|---|---|
| Format obrabianego przedmiotu | Duża powierzchnia arkusza lub płyty; wiele części rozmieszczonych na całym materiale wyjściowym. | Bloki, odlewy lub uchwyty rozmieszczone tak, aby umożliwić obróbkę wymaganych powierzchni. |
| Wrzeciono i narzędzia | Wysokoprędkościowa obróbka przy użyciu narzędzi dobranych do materiału i stopnia zagłębiania się narzędzia. | Zakres prędkości obrotowych i momentu obrotowego dostosowany do różnorodnych operacji frezarskich, wiertniczych oraz wykańczania otworów. |
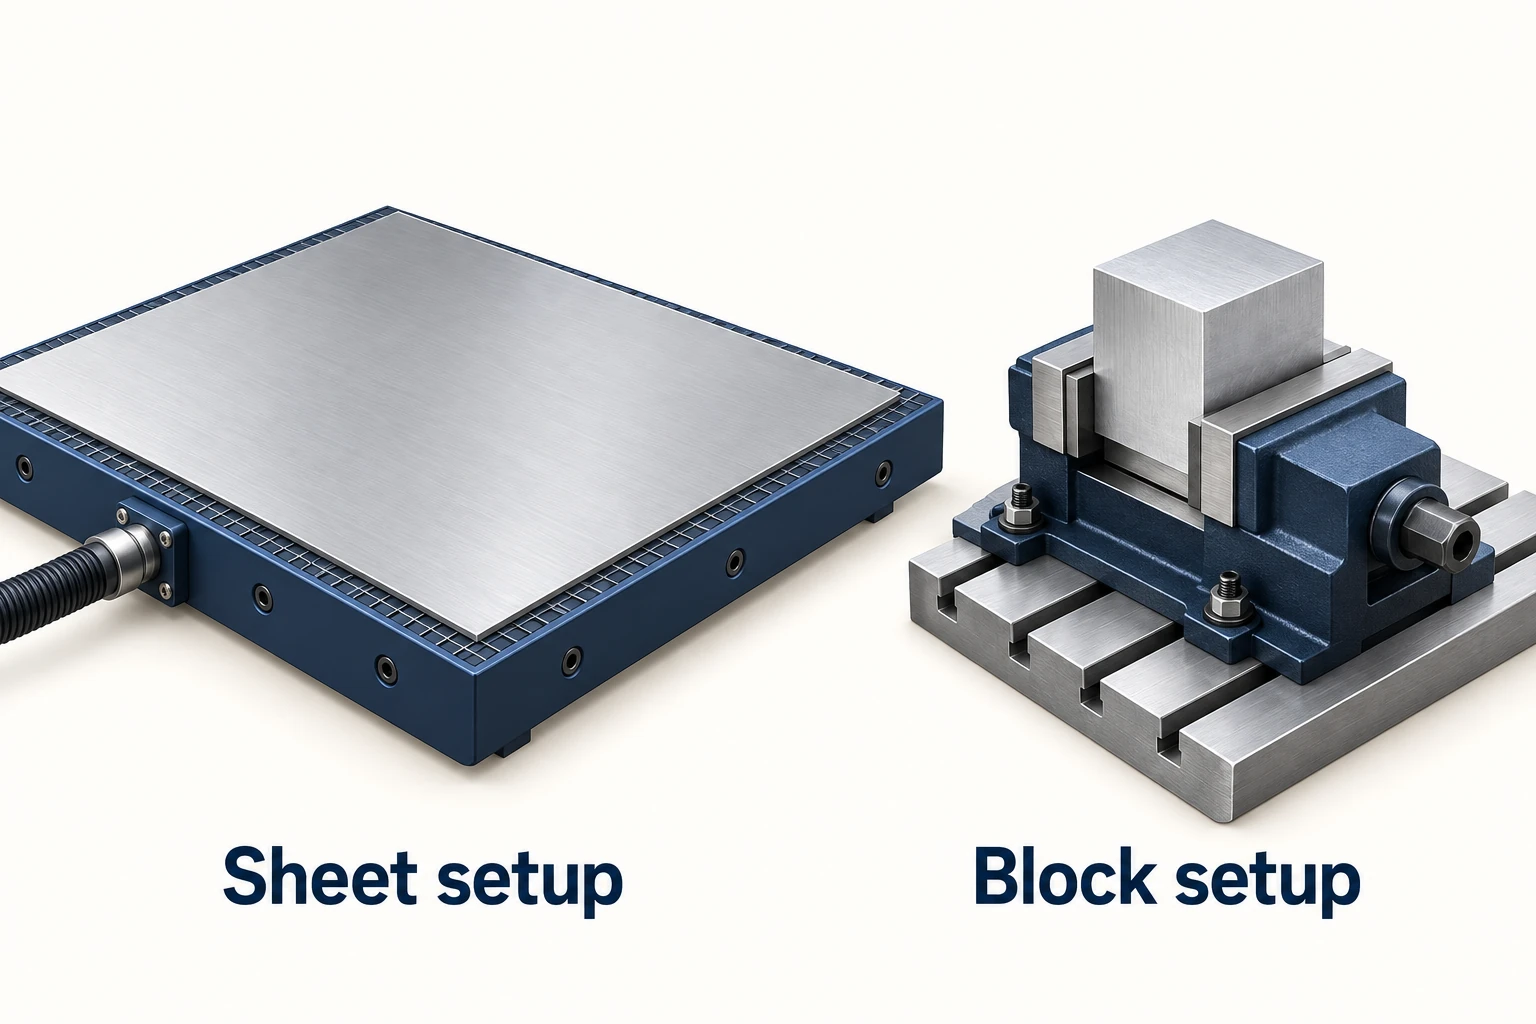
| Uchwyt przedmiotu obrabianego | Rozproszone podparcie arkusza, często przy użyciu próżni lub dedykowanych uchwytów. | Imadła, zaciski, płyty montażowe lub dedykowane uchwyty; możliwe jest również zastosowanie próżni. |
Są to punkty wyjścia, a nie definiujące ograniczenia. Firma C.R. Onsrud opisuje swój przemysłowy E-Series jako system z nieruchomym mostem przeznaczony do intensywnej obróbki metali nieżelaznych i kompozytów. Z kolei systemy opisane w przeglądzie High-Speed Machining firmy DATRON łączą wysokie prędkości obrotowe wrzeciona z uchwytami zaprojektowanymi specjalnie do obróbki aluminium i innych metali nieżelaznych. Żadne z tych cech — ani kształt portalu (gantry), ani wysoka wartość prędkości obrotowej — nie oddziela jednoznacznie tych dwóch kategorii.
Sztywność to odporność na ugięcie pod obciążeniem. Istotny łańcuch obejmuje ramę, prowadnice, wrzeciono, uchwyt, frez, przedmiot obrabiany oraz uchwytnik. Masywna rama nie znosi elastyczności długiego frezu ani słabo zamocowanego elementu. Ocenić należy układ obciążony w miejscu wykonywanej cechy geometrycznej. Przewodnik doboru narzędzi frezarskich wymiennych Sandvik Coromant z Katalogu narzędzi frezarskich wymiennych 2025 traktuje wystającą długość narzędzia i stabilność jako zmienne procesowe; nie przypisuje on jednolitej klasy dokładności etykietce maszyny.
Dopasuj zachowanie wrzeciona do frezu i materiału
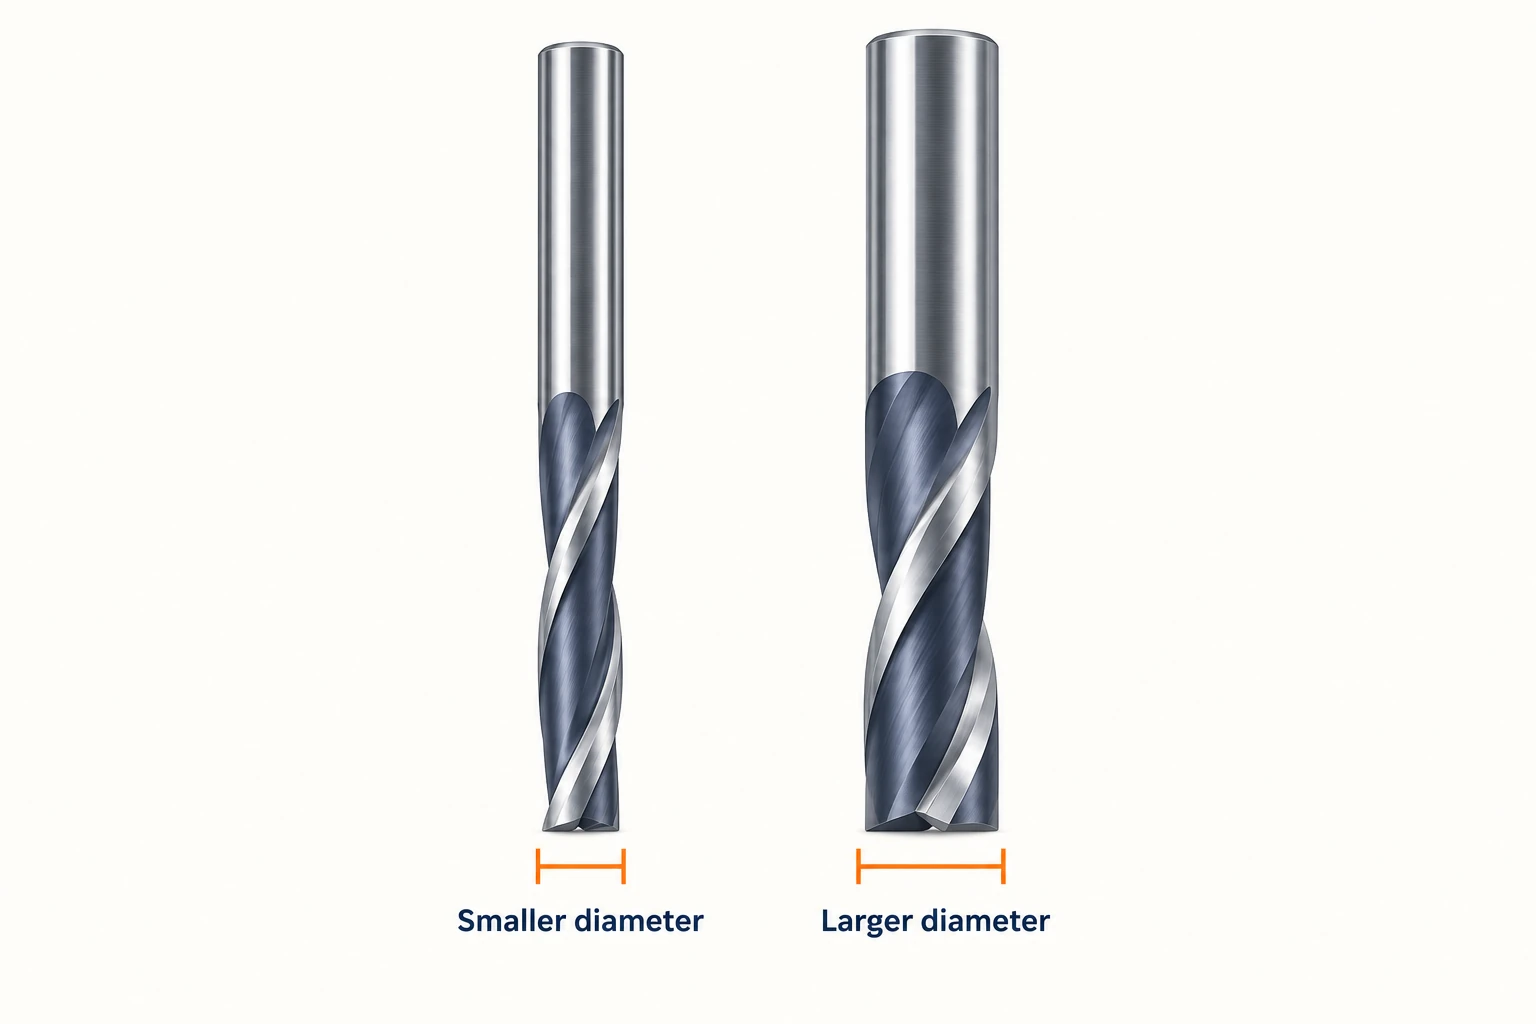
Prędkość obrotowa wrzeciona to częstotliwość jego obrotów. Prędkość skrawania to prędkość krawędzi skrawającej względem przedmiotu obrabianego. Przy tej samej liczbie obrotów na minutę (RPM) większy frez ma wyższą prędkość obwodową skrawania, ponieważ jego obwód jest większy. Mały frez może zatem wymagać wysokiej prędkości obrotowej wrzeciona, aby osiągnąć zamierzona prędkość skrawania.
Jest to jedna z przyczyn, dla których systemy o wysokiej prędkości obrotowej nadają się do wielu operacji frezowania aluminium przy użyciu małych narzędzi. Nie oznacza to jednak, że najwyższe obroty są zawsze preferowane. Geometria narzędzia, jego średnica, materiał, stopień zanurzenia oraz dane cięciowe podane przez producenta narzędzia określają zakres roboczy. Istotne jest również dostępnego momentu obrotowego wrzeciona przy danej prędkości: jego maksymalna moc nominalna nie określa, jak będzie się zachowywać przy znacznie niższych obrotach.
Zaprogramowana posuw musi być dopasowana do narzędzia i warunków cięcia. Zwiększenie obrotów przy niezmienionym posuwie zmniejsza nominalny posuw na ząbek; nie powoduje to automatycznego poprawienia jakości cięcia. Skorzystaj z zależności między prędkością, średnicą i posuwem na ząbek zawartych w sekcji „Wzory frezarskie” w publikacji Vidar 1 firmy Uddeholm — zalecane dane cięciowe, aby porównać kompatybilne warunki, a nie porównywać maksymalnych prędkości obrotowych wrzeciona w oderwaniu od innych parametrów.
Trzy części wykonane z aluminium mogą wskazywać na różne wybory
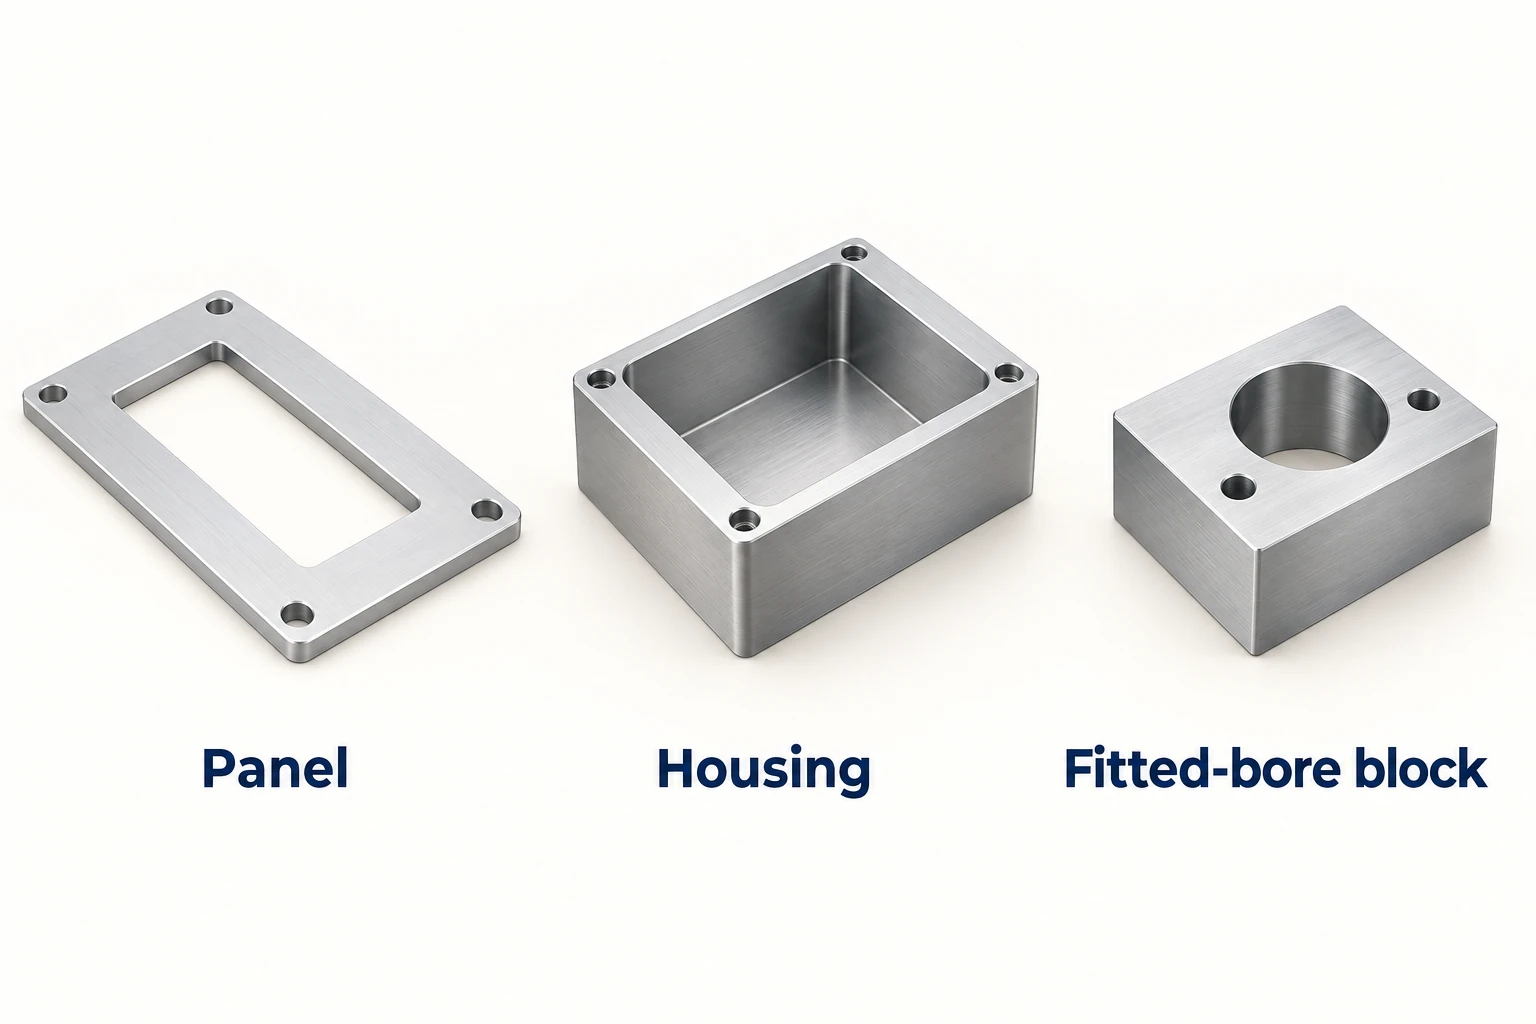
Rozważmy trzy hipotetyczne detale wykonane z 6061-T6 aluminium. Zachowanie tego samego stopu i stanu wytrzymałosciowego ułatwia ocenę wpływu geometrii.
Płaska płyta z wycięciami i płytkimi wgłębieniami
Frezarka skonfigurowana do obróbki aluminium stanowi rozsądny punkt wyjścia, gdy praca rozkłada się na szeroką płytę. Kilka konturów może współdzielić jedno ustawienie materiału wyjściowego, a rozproszona podpora może wspierać utrzymanie płyty. Kluczowe szczegóły obejmują luz od spodu dla cięć przez całą grubość, usuwanie wiórów oraz sposób zapewnienia trwałego zamocowania każdego małego elementu w trakcie finalizacji jego konturu. Odpowiednia frezarka szybkoobrotowa o wystarczającej powierzchni roboczej może realizować to samo zadanie.
Gruba obudowa z głębokimi kieszeniami
W tym przypadku maszyna musi pomieścić materiał wyjściowy, uchwyt, oprawkę oraz wymaganą długość narzędzia. Stała obróbka materiału, odprowadzanie wiórów oraz stabilność ścian stają się ważniejsze niż pokrycie powierzchni blachy. Centrum frezarskie skonfigurowane do tego typu zadań jest rozsądnym punktem wyjścia. Obudowa nie wyklucza automatycznie przemysłowej frezarki: należy porównać rzeczywistą wysokość wolną głowicy, sztywność, dostęp do narzędzia oraz możliwości cięcia. Słowo „głębokie” nie stanowi uniwersalnej granicy między tymi kategoriami.
Kompaktowy blok z wytoczonym otworem i powiązanymi powierzchniami montażowymi
Kluczowym zagadnieniem jest zależność między otworem a jego powierzchniami odniesienia. Uchwyty, operacja wykańczająca oraz plan pomiarowy muszą zachować tę zależność. Frezarka do obróbki metali z odpowiednim uchwytem może stanowić wygodną ścieżkę rozwiązania. Inna maszyna nadal może spełniać wymagania, o ile cały proces technologiczny odpowiada rysunkowi. Żadna gładka powierzchnia ani parametr pozycjonowania maszyny nie potwierdza wymaganego wymiaru otworu ani jego współosiowości.
Materiał zmienia także porównanie. Intensywne cięcie stali zwykle wskazuje na wyposażenie wyraźnie zaprojektowane do obsługi tego obciążenia i zakresu pracy. Tworzywa sztuczne przetwarzane są zarówno na frezarkach, jak i routerach; ważne pozostają jednak sposób mocowania materiału, wydzielanie ciepła, usuwanie wiórków oraz konkretny typ polimeru. Nazwy materiałów zawężają wybór procesów, natomiast cechy geometryczne elementu i warunki pracy decydują o końcowym dopasowaniu.
Sposób mocowania materiału może zdecydować o realizacji zadania jeszcze przed tym, jak dojdzie do wykorzystania mocy wrzeciona.
Uchwyty próżniowe pozostawiają górną powierzchnię dostępna i mogą zapewniać uchwyt materiału płaskiego na szerokiej powierzchni. Występują zarówno w routerach, jak i frezarkach. Istotna jest skuteczna powierzchnia, na której utrzymywana jest różnica ciśnień — a nie ogólny rozmiar stołu maszyny.
Aby wyizolować wpływ powierzchni, przyjmijmy idealną, stałą różnicę ciśnień wynoszącą 80 kPa, czyli 0.08 N/mm². Porównajmy dwie uszczelnione powierzchnie, korzystając ze wzoru na siłę uchwytu normalnego ≈ różnica ciśnień × skuteczna powierzchnia:
| Przyjęta skuteczna powierzchnia uszczelnienia | Powierzchnia | Idealna siła uchwytu normalnego |
|---|---|---|
| 100 mm × 100 mm | 10,000 mm² | 0.08 × 10,000 = 800 N |
| 20 mm × 20 mm | 400 mm² | 0.08 × 400 = 32 N |
Zmniejszenie obu długości boków do jednej piątej zmniejsza pole powierzchni — oraz tę idealną siłę — do jednej dwudziestej piątej. Podane wartości nie są dopuszczalnymi obciążeniami tnącymi. Odporność na poślizg zależy również od tarcia oraz wszelkich mechanicznych ograniczeń; wycieki lub uszkodzona uszczelka mogą zmniejszyć różnicę ciśnień. Wskazówki techniczne firmy Schmalz dotyczące technologii zaciskania pod próżnią rozróżniają siłę normalną od siły bocznej utrzymującej i wymagają oceny rzeczywistych obciążeń obróbkowych oraz warunków zaciskania.
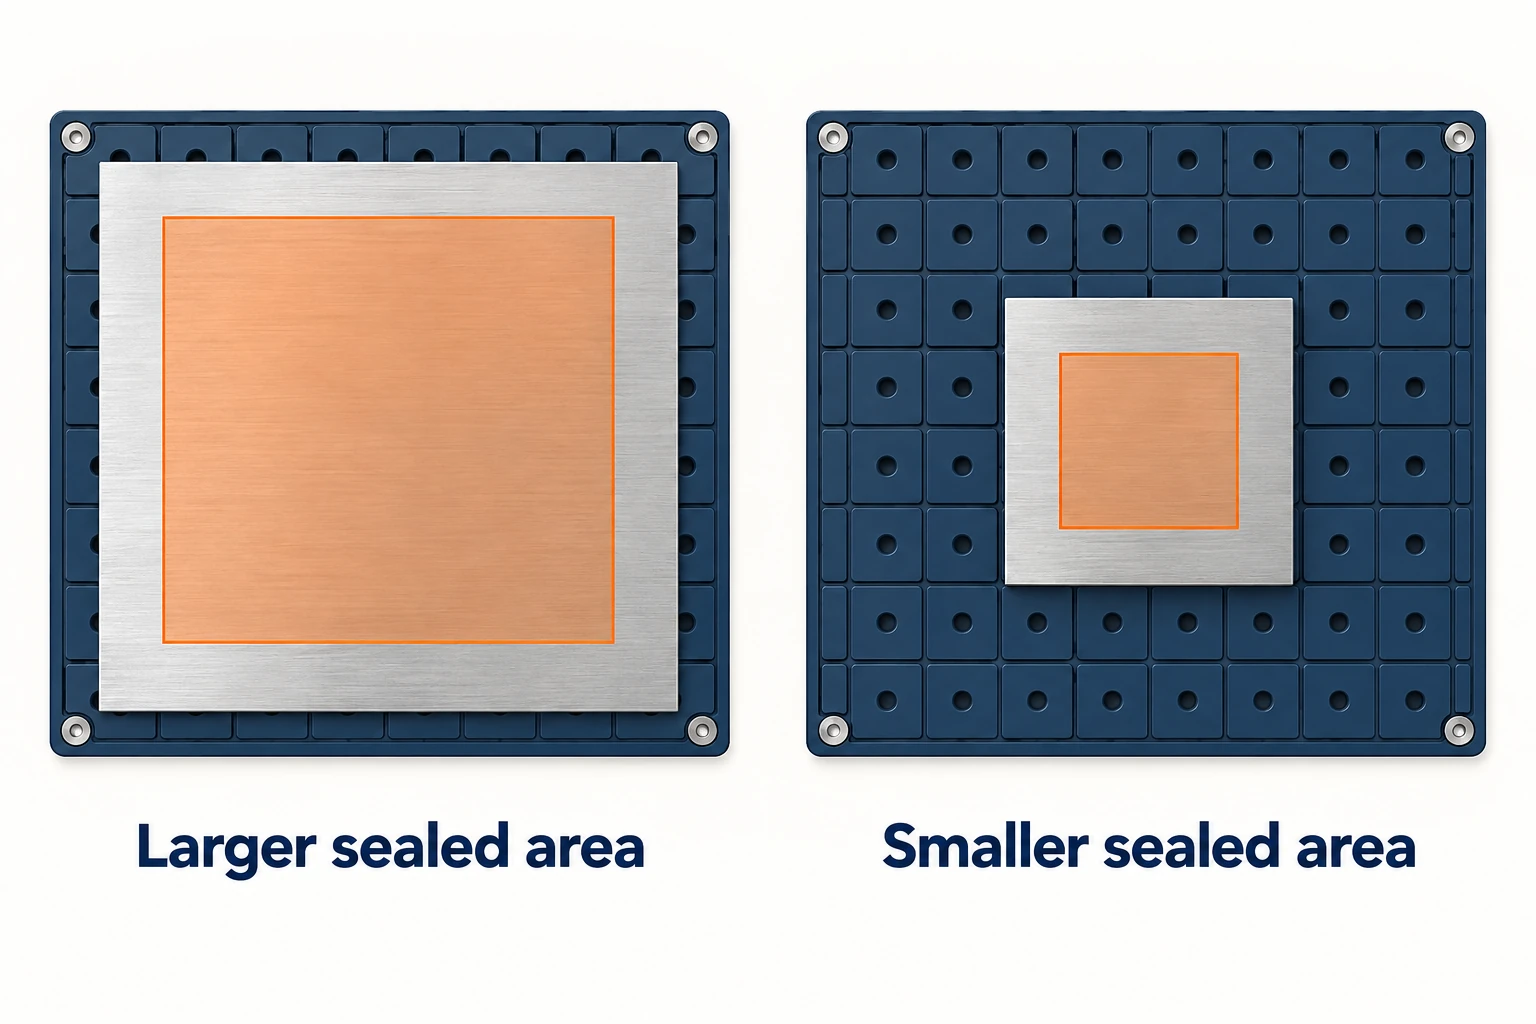
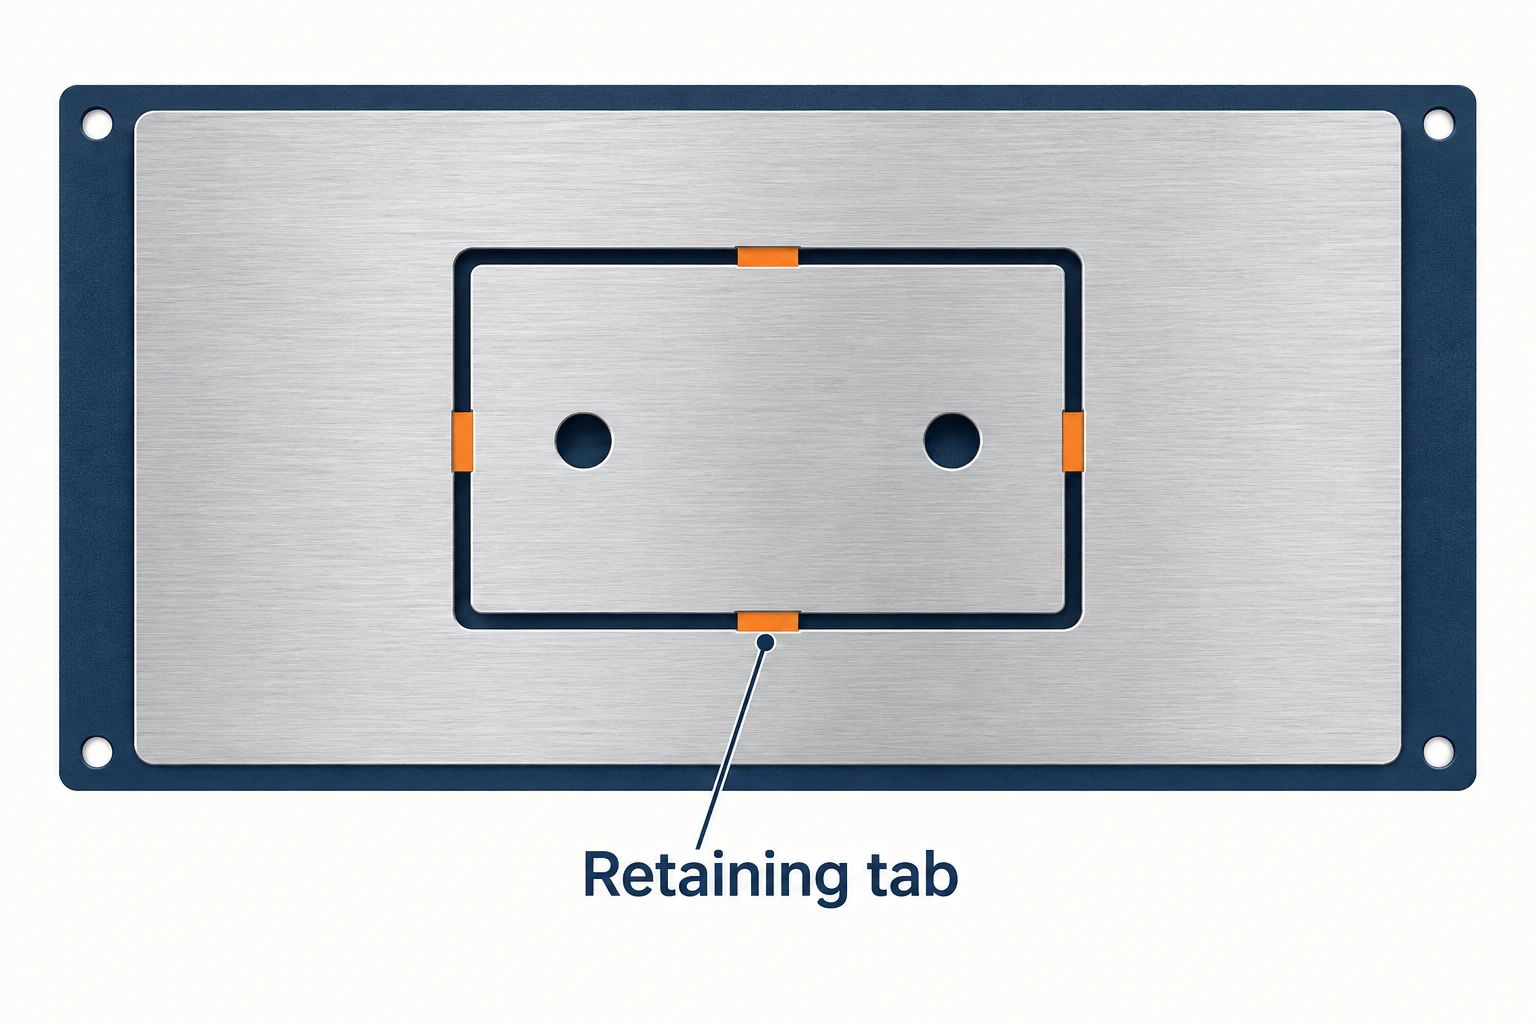
Ma to szczególne znaczenie przy końcowej fazie cięcia konturu. Oryginalny arkusz może być dobrze przytrzymywany, podczas gdy mała oddzielana część posiada znacznie mniejszą skuteczną powierzchnię przytrzymywania. Przecięcie obszaru uszczelnienia może również zmienić warunki próżni. Zaplanuj przytrzymywanie poszczególnej części na tym etapie, zamiast zakładać, że początkowe ustawienie arkusza pozostaje nadal równoważne.
W zależności od części proces ten może pozostawić małe, łączące zakładki do usunięcia w późniejszej operacji, zachować cienką, nieobrobioną warstwę do dalszego wykańczania lub wykorzystać dedykowaną oprawkę mocującą poszczególną część. Każdy z tych wariantów wpływa na wykończenie krawędzi, sposób obsługi części oraz czasem na liczbę ustawień. Ścieżka narzędzia w oprogramowaniu CAM i oprawka muszą być zsynchronizowane pod względem momentu, w którym część staje się niezależna od otaczającego materiału.
Porównaj pełną ścieżkę do gotowego detalu
Zacznij od tego samego rysunku, stanu materiału, ilości i wymagań dotyczących kontroli. Następnie porównaj nakład pracy przy przygotowaniu maszyny, dostęp do obróbki, sposób zamocowania przedmiotu, wykończenie i weryfikację. Router może być efektywnym wyborem dla płyty, podczas gdy frezarka jest wygodniejsza do obróbki dopasowanego bloku; pokrywająca się konfiguracja przemysłowa może nadawać się do obu zadań. Niższa cena zakupu maszyny lub szybszy czas przejazdu pozamacierzowego nie rozstrzyga kosztu gotowego elementu.
W przypadku zlecanych zewnętrznie usług frezowania CNC istotna jest dyskusja na temat tego, jak zaproponowana metoda wykona i zweryfikuje wymagane cechy. Kategoria maszyny pomaga wyjaśnić tę propozycję; pełny proces decyduje o tym, czy nadaje się do danego zadania.
Najczęściej zadawane pytania
Czy frezarka CNC może obrabiać aluminium?
Tak, o ile maszyna, narzędzie, uchwyty i warunki skrawania są odpowiednie do danego zadania. Frezarki bramowe mogą wykonywać znaczne obróbki aluminium. Profile blach, głębokie kieszenie oraz elementy dopasowane stawiają różne wymagania wobec układu obróbkowego, dlatego zdolność do frezowania aluminium to jedynie początek oceny.
Czy frezarka CNC jest zawsze dokładniejsza niż frezarka typu router?
Nie wynika z nazw uniwersalna klasyfikacja dokładności. Wyniki dla gotowych części zależą od konfiguracji maszyny, długości narzędzia, sposobu zamocowania przedmiotu obrabianego, warunków termicznych, procesu wykańczania oraz kontroli pomiarowej. Porównaj wymaganą cechę w rzeczywistych warunkach jej obróbki i pomiaru.
Czy frezarka bramowa CNC może obrabiać kształty trójwymiarowe?
Tak. Odpowiednia frezarka bramowa może wykonywać wytłaczki i trójwymiarowe kontury za pomocą zsynchronizowanego ruchu. Dostępna głębokość obróbki i możliwość dostępu zależą od głowicy, zakresu ruchu, zestawu narzędzi, materiału surowego oraz uchwytu. Dodatkowe sterowane osie obrotowe mogą zwiększyć zakres dostępu, o ile konfiguracja urządzenia na to pozwala.
Czy frezarki bramowe i frezarki mogą korzystać z tych samych narzędzi skrawających?
Czasami. Zgodność zależy od interfejsu uchwytu, średnicy trzpienia, sposobu zaciskania narzędzia, dopuszczalnej prędkości obrotowej, geometrii i materiału przeznaczonego do obróbki. Frez pasujący do uchwytu wymaga nadal odpowiednich parametrów skrawania oraz wystarczającej przestrzeni na odprowadzanie wiórków w danej operacji.



