このページについて
CNC旋盤の仕様表には、主軸を通過できるサイズ、ワークエリア内で回転可能なサイズ、工具が到達可能なサイズという、複数の異なる制限値が記載されています。まず素材の形状と給料方式から検討し、その後で切削直径、加工長さ、および二次加工部を順次確認します。ある制限を満たしていても、他の制限を満たさない場合があります。
スイングと最大切削直径は、それぞれ異なる空間を示します。
スイングは、ベッド上やクロススライド上など、指定された位置における回転時のクリアランスを示します。最大切削直径は、メーカーが規定する工具構成における切削可能範囲(カッティング・エンベロープ)を示します。この値はスイングより小さくなることがあります。円板がベッドに干渉せずに回転できたとしても、ツールホルダーがその外周に到達するのに十分な空間が確保できない場合があります。
以下の数値は、Hurco社TM6製品仕様ページ(2026年9月27日確認)からの引用です。これらは単一機種の仕様表を読み取る際の具体例であり、VETCNCの機械能力を示すものではありません。
| TM6仕様 | 公表されているメトリック値 | 何の確認に役立つか |
|---|---|---|
| ベッド上のスイング | 405 mm | ベッド上のクリアランス |
| クロススライド上のスイング | 240 mm | クロススライドが下方にある位置でのクリアランス |
| 最大切削直径 | 316 mm | 規定された切削可能範囲 |
| 最大バー材容量 | 45 mm | バー材通過給料方式の上限 |
| 最大切削長さ | 340 mm | 規定された軸方向加工範囲 |
| Z軸行程 | 356 mm | 軸ストローク |
| センター間距離 | 402.5 mm | 規定されたセンター間スペーシング |
これらの制限値は、それぞれ異なる位置および構成で適用されます。最大直径と最大長さを単純に組み合わせて、承認済みの円筒形ワークエンベロープを想定してはなりません。完全なセットアップには、素材、回転式チャック爪、タレット、および計画された旋盤加工に使用されるすべての工具が含まれます。Hurco社の旋盤用語ガイドでは、延長工具の使用により実効的な切削可能範囲が縮小することにも言及しています。[1]
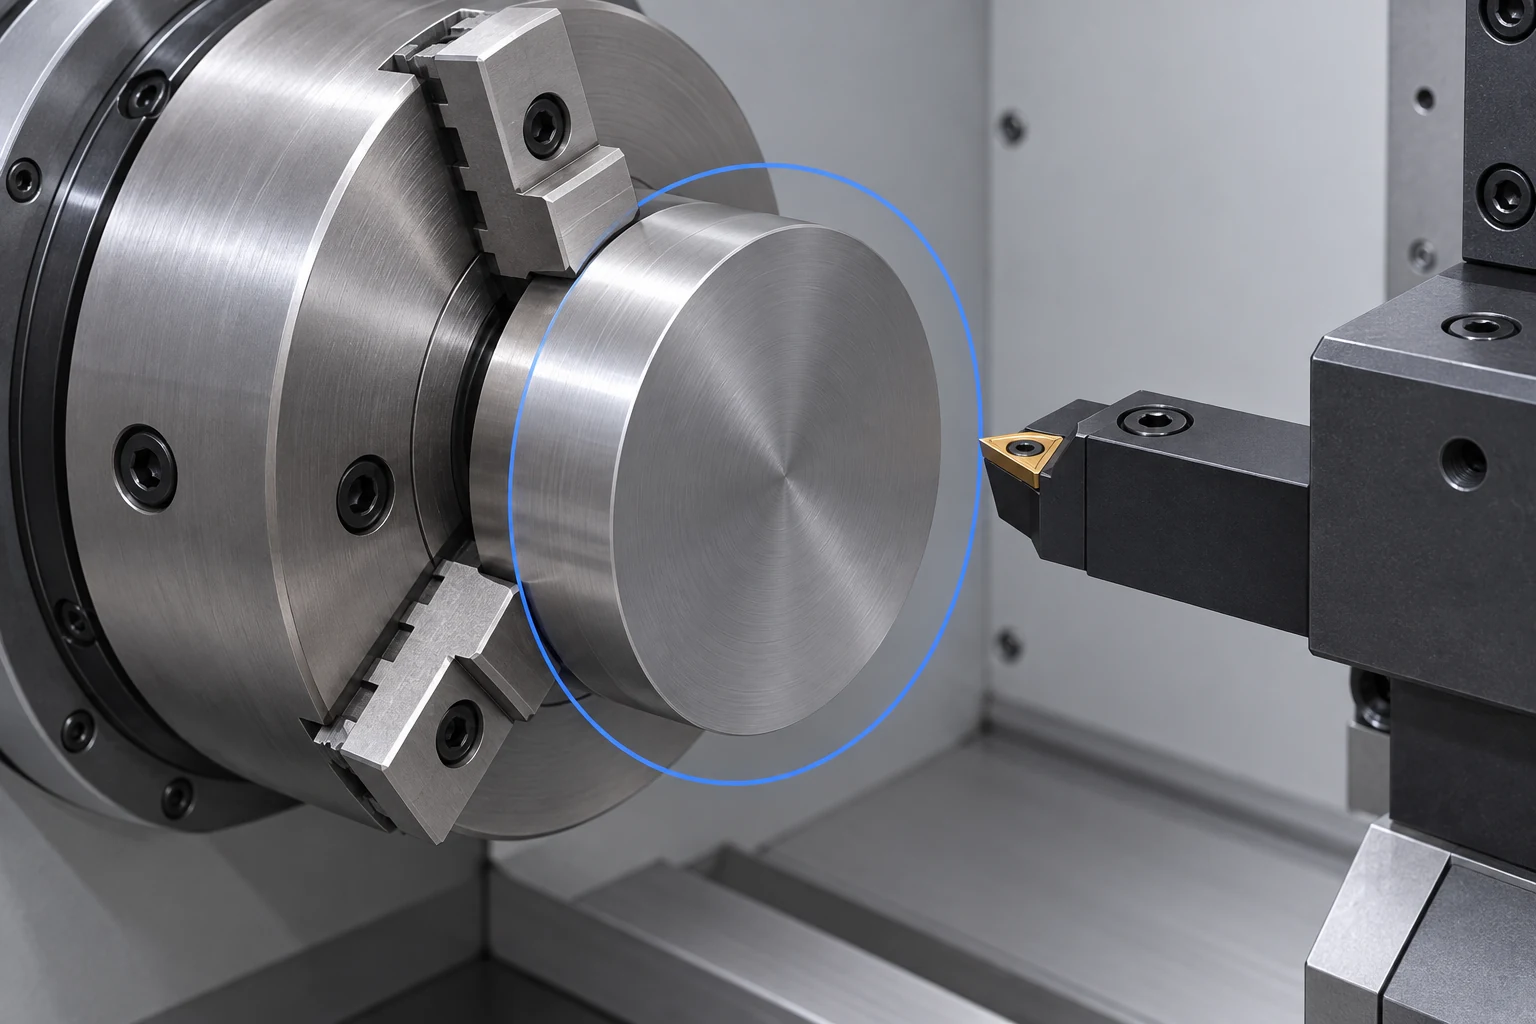
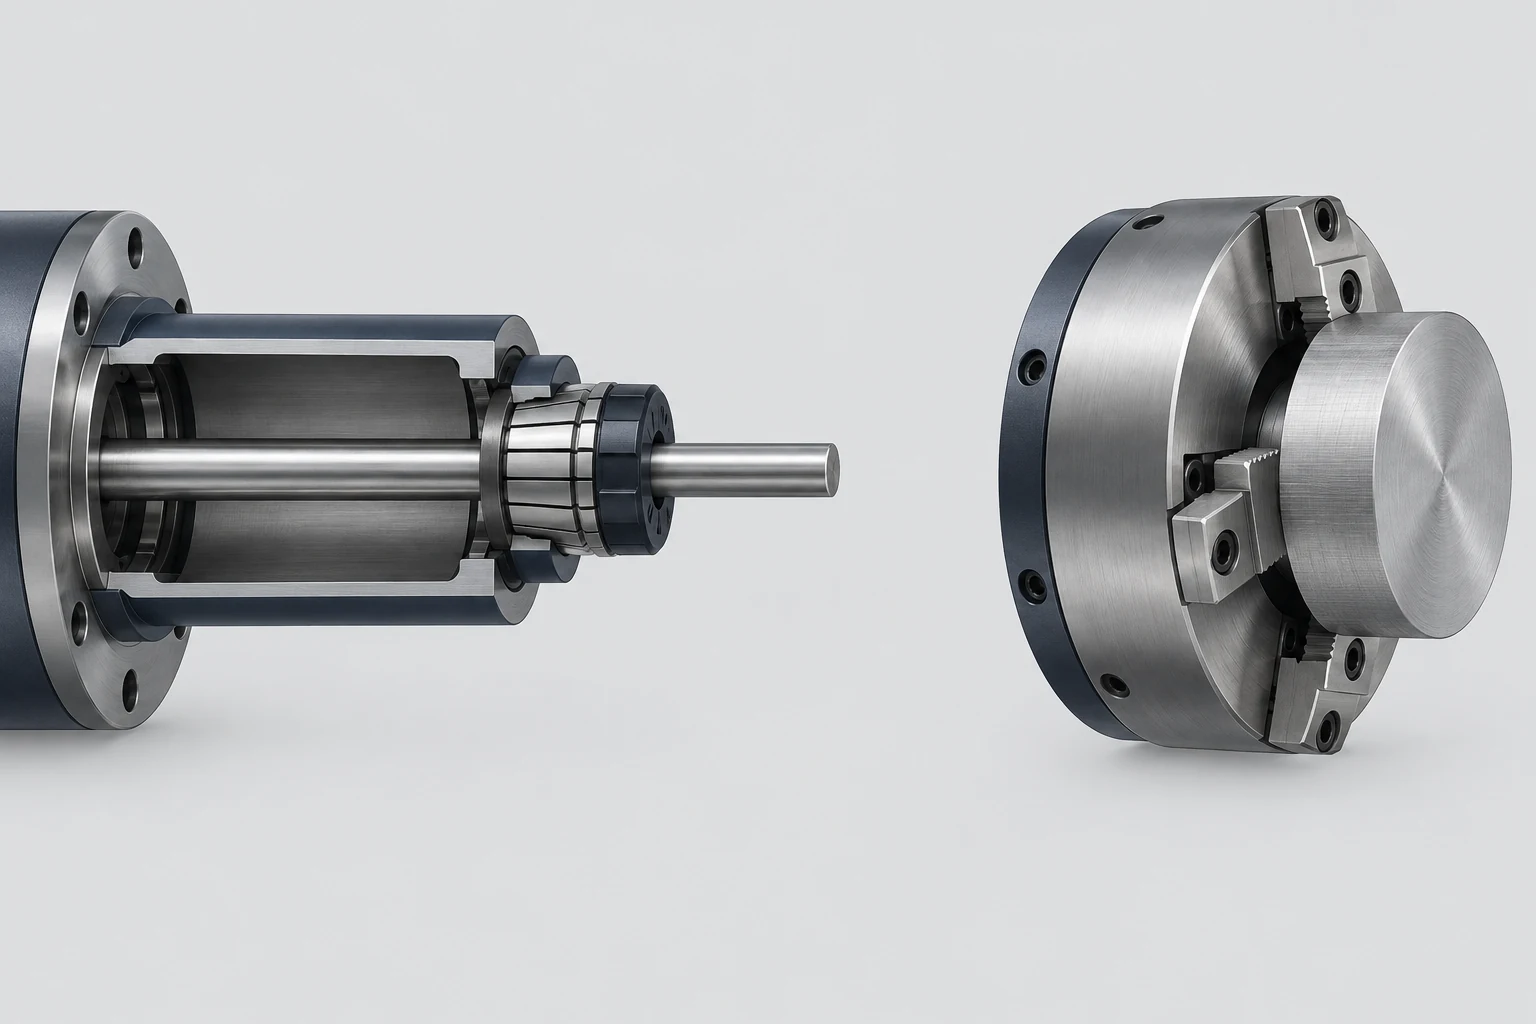
バー材容量はチャックサイズではありません。
バー給紙式の部品では、入荷材の直径と実用可能な貫通バー容量を比較してください。完成品の直径が40 mmであっても、選定した入荷材が設置済みシステムに通過できないほど大きい場合は意味がありません。この経路には主軸、ドローチューブ、ワークホルダおよびライナーやバー給紙装置を含むすべての構成要素が関与します。単に主軸穴径だけでは、完全な通過径は決定されません。
チャック直径はチャック本体の寸法を示すものであり、汎用的な最大ワークピース直径を意味するものではありません。ジャワの種類、取付位置、把持範囲および許容回転数によって、どの素材を保持可能かが決まります。Royal Products社のCNCコレットチャック仕様書では、主軸取付部およびドローチューブ接続部は機械固有のインターフェースとして扱われています。[2]
バー容量を超える短尺素材は、代わりに正面から装着できます。その場合、検討すべき課題はジャワの把持状態、回転時の干渉回避および切削アクセスとなります。ただし、これにより自動的に素材が適合するわけではなく、材料ハンドリングおよび生産工程も変化します。
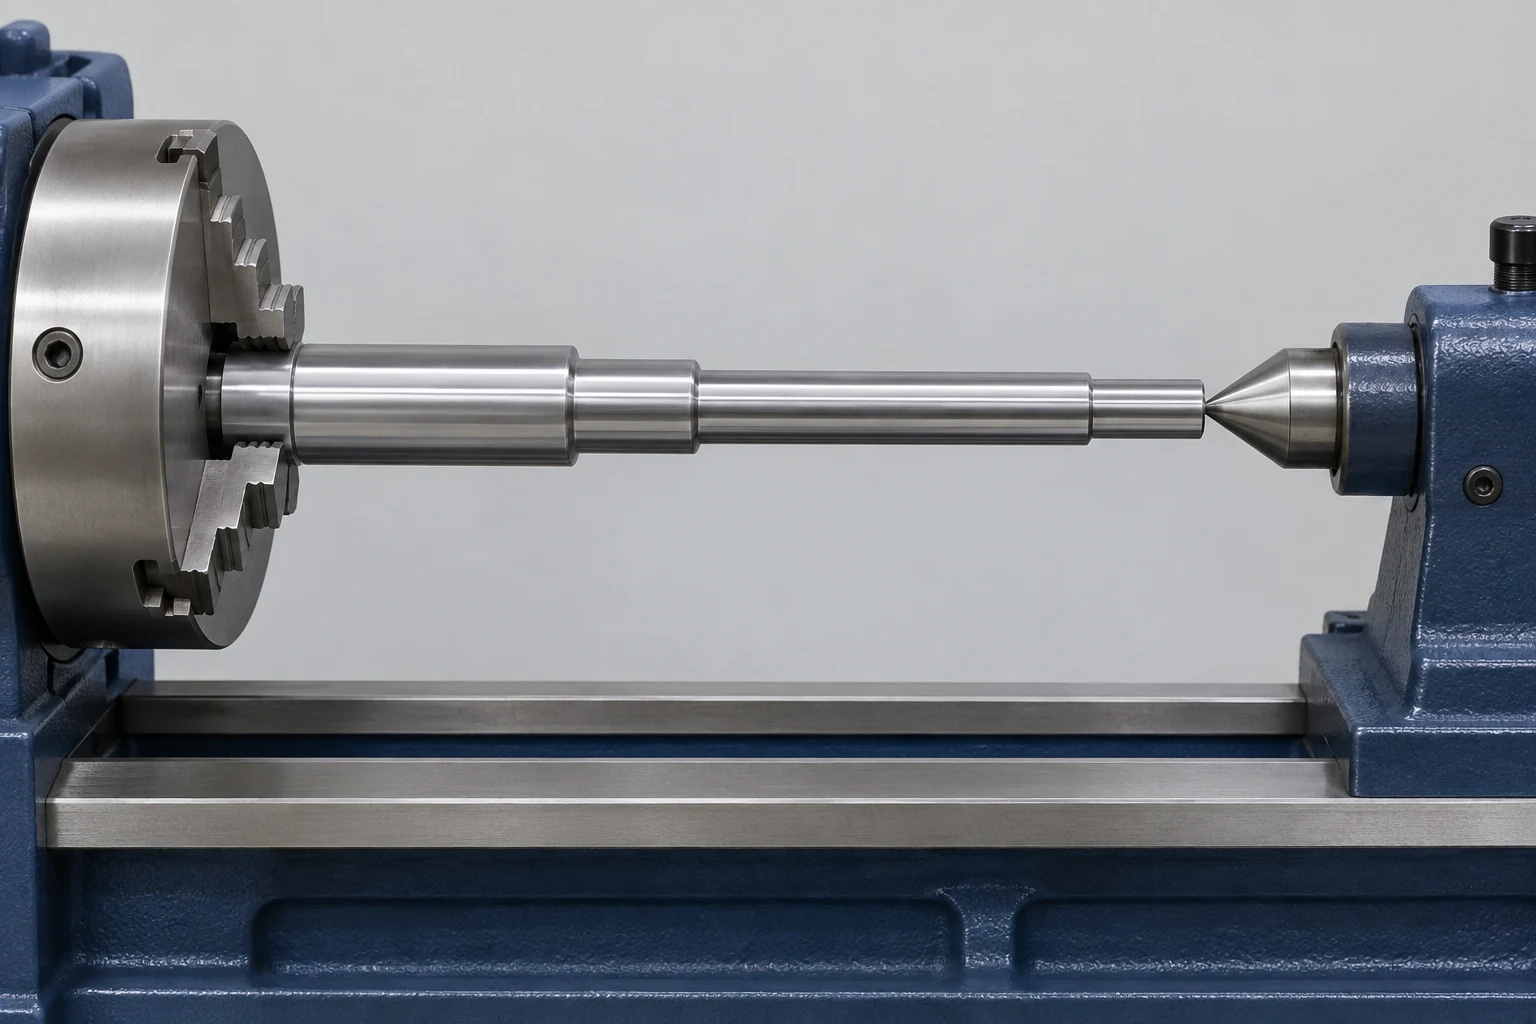
旋削長、Z軸行程およびセンター間距離は互換性のない異なる概念です。
Z軸行程とは、当該軸の利用可能なストローク長を指します。最大旋削長とは、メーカーが規定の構成条件下で明記する加工可能長です。センター間距離とは、規定のセンター配置における別個の間隔寸法です。TM6テーブルには、これら三つの値がそれぞれ異なる理由で掲載されています。
設置済みチャック面、把持長、露出材、工具アプローチおよびテールストック位置を、同一の軸方向レイアウト上でスケッチしてください。深型ジャワや突出型ホルダは作業空間を占有することがあります。また、センター支持された端面については、後工程でセンター穴または到達不能な面の仕上げが必要になる場合があります。Z軸行程から一律に減算する単一の方法で、すべての段取りを解決することはできません。
シャフトが適合した後は、その不拘束スパンおよび切削負荷を評価してください。「細長いシャフトが切削中にたわむ理由」という記事では、長さ仕様のみでは回答できない支持剛性の問題について説明しています。
速度、出力および追加軸の仕様を、要求される加工特徴と照合してください。
最高主軸回転数は上限値であり、推奨切削速度を示す値ではありません。所定の周速に達するのに必要な回転数は、大径の素材の方が小径の素材よりも低くなります。使用予定の rpm で得られるトルクを確認し、連続出力と時間制限付き定格を区別します。例えば、HurcoのTMシリーズの製品資料には、30 min 定格と連続定格が分けて記載されています。ある機種改訂版の定格を別の改訂版に流用しないでください。 [1]
追加軸は、加工特徴に関する疑問に応えるものです。
- ライブツーリングは、適切なドリル加工またはフライス加工を行うためにカッタを回転させる機能です。
- C軸制御はワークピースの角度位置決めを可能にし、対応するサポートがあれば、その回転を直線運動と同期させることもできます。
- Y軸は主軸中心線から離れた方向への直線運動を追加します。すべての平面またはオフセット加工に対して必須ではありません。一部の加工パスではX–C補間が使用されます。
- サブスピンドルは、適切な移送把持および工具アクセスが確保できる場合に、反対側の加工のために部品を受け取ることができます。
Haas社は、旋盤オペレーターズマニュアルにおいてC軸補間および部品移送を文書化しています。これらは構成依存の機能であり、すべてのCNC旋盤に備わっている機能ではありません。[3] 二次加工特徴がフライス盤へ移行する場合、別途提供されているVMC仕様ガイドを用いてその段取りを評価してください。
表の適用範囲を見極めながら、三つの素材を確認する
この仮想スクリーニング演習には、上記のTM6値を用いてください。各結果は、明確な不適合を特定するか、あるいは次の段取り検討課題を示します。
| 想定される空欄および加工ルート | 初期結果 | 次の判断 |
|---|---|---|
| 50 mm丸棒、貫通送り | 記載された45 mmの棒材容量を超過 | 別の送り対応構成を選択するか、前面から装着する切削済みブランクを評価してください |
| 300 mm直径×30 mm厚ディスク、前面装着 | 旋回直径316 mm未満、クロススライド旋回直径240 mm超 | ディスクがクロススライドに対してどの位置に配置されるか、さらにチャック突き出し量および工具全行程を確認してください |
| 25 mm直径×320 mm長シャフトブランク | 公称寸法のみでは除外できません | 把持部および支持領域のレイアウトを行い、切削到達範囲とシャフト剛性を検証してください |
このディスク例は、最小記載直径を単独で採用することも誤解を招く理由を示しています。クロススライドの制限は、その構造と回転部品が同一軸方向領域を占める箇所において重要です。この関係を確定するには、エンベロープ図またはセットアップモデルが必要です。
装着ルート、把持面および必要な切削工程は、仕様書を実際のCNC旋盤加工セットアップへと結びつけます。ブランクが初期サイズチェックを通過したとしても、異なる把持方法、支持構成または工具アプローチが必要になる場合があります。
よくあるご質問
旋盤は、その旋回直径と同じ大きさの部品を加工できますか?
切削エンベロープおよび完全なセットアップがそれを許容する場合にのみ可能です。旋回直径とは、指定された位置における回転クリアランスを示すものであり、ツールホルダー、チャックおよびタレットの運動により、実用可能な直径はさらに小さくなることがあります。
棒材容量は完成品の直径を制限しますか?
これは貫通送りルートのみを制限します。より幅広い短尺ブランクは、適切なワークホルディングにより前面から装着可能です。このルートでも、独立した把持、クリアランスおよび切削検討が必要です。
12ステーションタレットは、12本のライブツールを意味しますか?
いいえ。ステーション数はツール位置の数を表すものであり、それらの位置が駆動ツーリングに対応しているかどうかを保証するものではありません。設置済み構成におけるタレットの種類、ライブツール対応状況およびホルダーを確認してください。
機械の定位精度を部品公差として使用できますか?
いいえ。定位精度は、規定された試験条件下における機械の性能特性であり、完成寸法はセットアップ、ワークピース、工具、熱挙動および測定方法にも依存します。図面には引き続き独自の公差および受入計画が必要です。
技術資料
- Hurco社、TM6 製品仕様書、CNC旋盤の購入を検討中ですか?知っておくべき要点と考慮事項、およびTMシリーズ ラインカード C000-B-T497。数値フィルタリング値は、2026年9月27日に確認したTM6ウェブテーブルに基づきます。ラインカードに記載されたTM6iの性能値は、TM6の値に代用されません。
- ロイヤル・プロダクツ社、ロイヤルCNCコレットチャック:スピンドル取付け、ドローチューブ接続およびワークホルディングの幾何形状。
- ハース・オートメーション社、ラテオペレーターズマニュアル第13章、13.2節「C軸」および13.3節「デュアルスピンドル」。機種固有のコマンドおよび定格値は、本記事の範囲外である。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


