W tym artykule
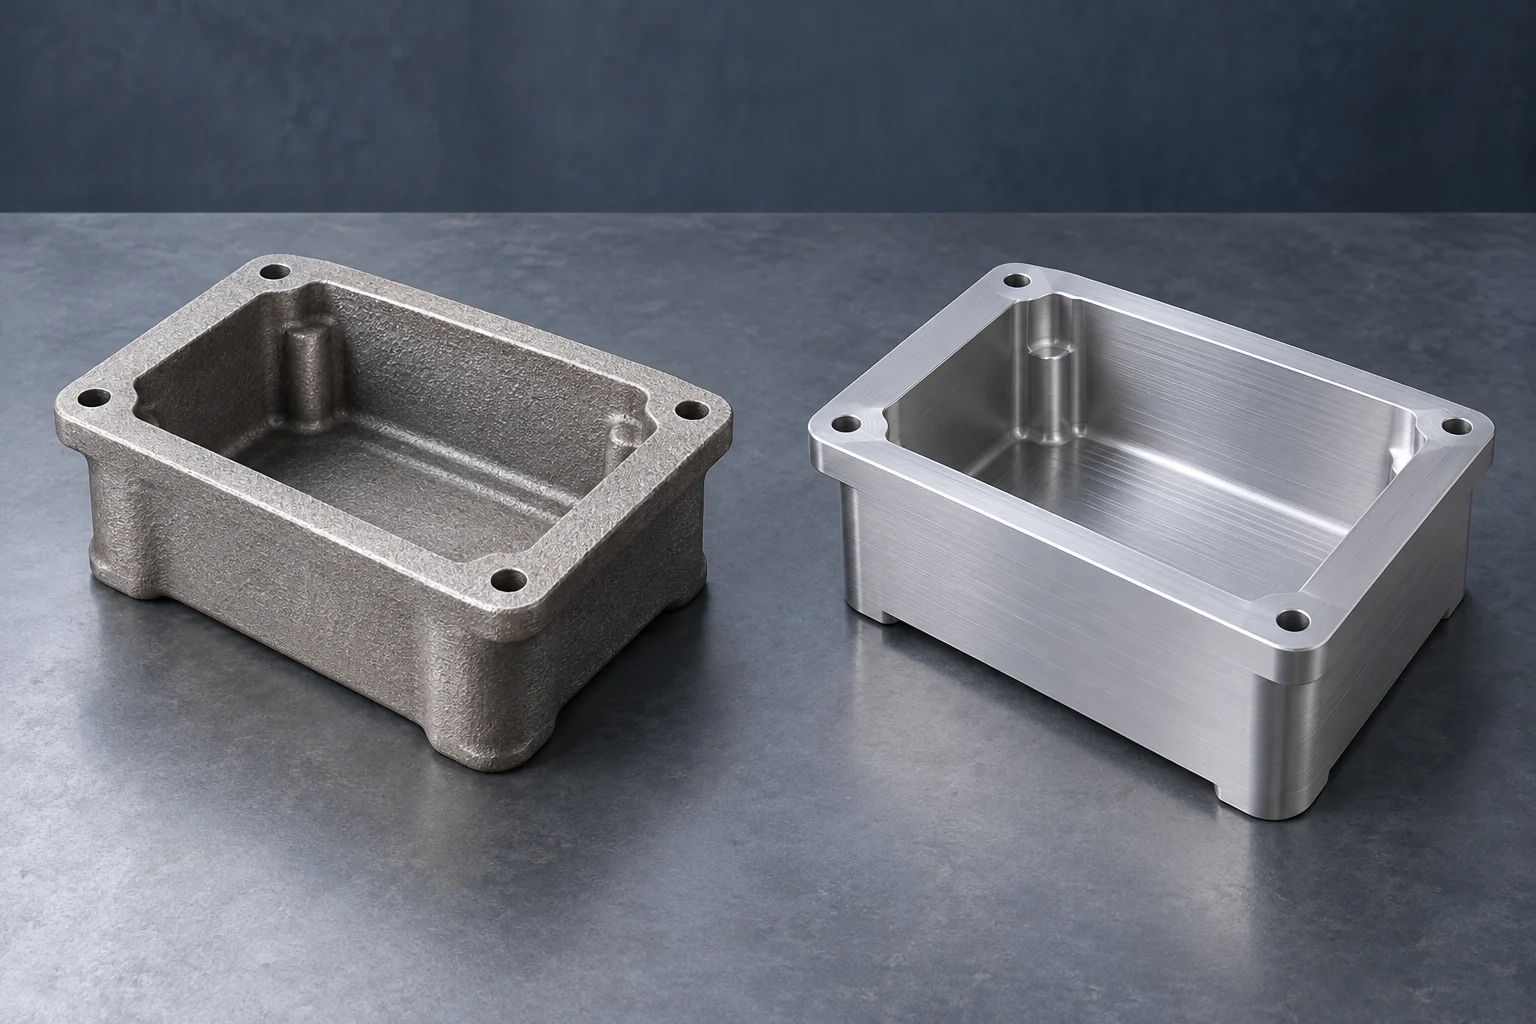
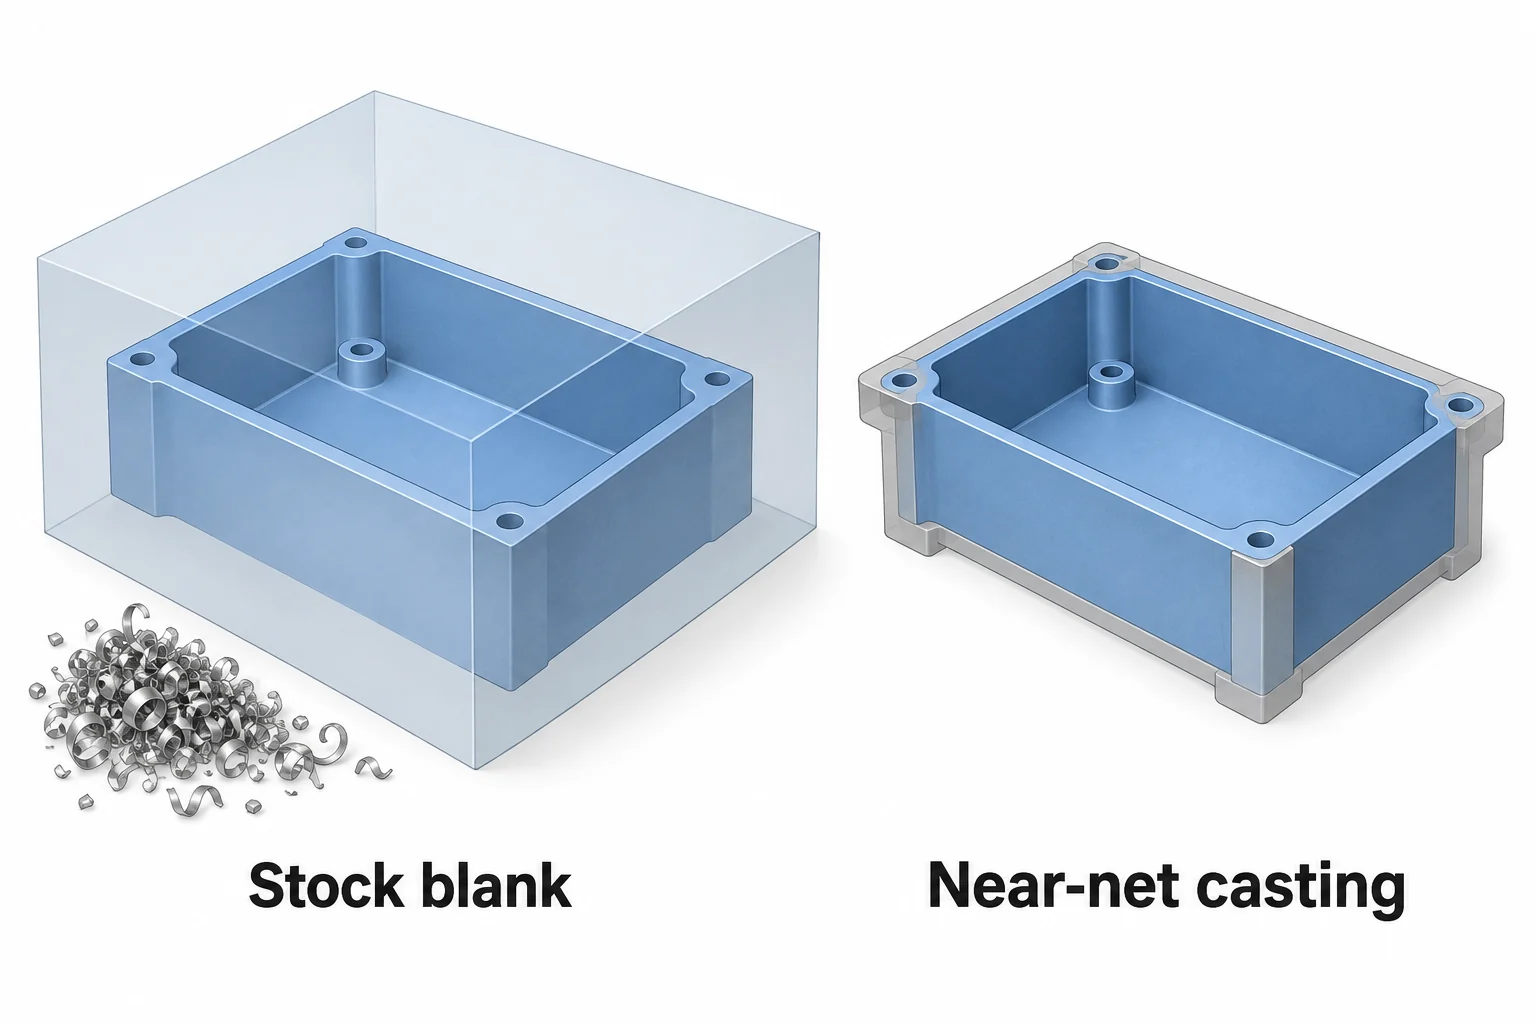
CNC obróbka jest przydatną początkową ścieżką, gdy element metalowy wymaga dostępnego półfabrykatu, projekt ulega zmianie lub zapotrzebowanie nie uzasadnia inwestycji w dedykowaną formę odlewniczą. Odlewanie staje się atrakcyjne, gdy kształtowanie surowca pozwala uniknąć intensywnej obróbki skrawaniem lub umożliwia uzyskanie geometrii trudnej do wykonania metodami skrawania. Wiele części wykorzystuje obie metody: odlewa się korpus, a następnie dokonuje obróbki powierzchni styku odpowiedzialnych za montaż.
Wybór zależy od konkretnego procesu odlewniczego, a nie tylko od słowa „odlewanie”. Porównuj ścieżki spełniające te same wymagania funkcjonalne, w tym stan materiału, gotowe wymiary i kontrolę jakości. Cena odlewu oraz cena gotowego, obrabianego elementu mogą obejmować bardzo różne zakresy prac.
Który proces odlewniczy porównujesz?
CNC obróbka usuwa materiał z surowca za pomocą narzędzi skrawających. Taki surowiec może mieć postać blachy, pręta lub odlewu o określonym kształcie. Odlewanie tworzy kształt metalu przez jego krzepnięcie w formie; narzędzia i etapy produkcji różnią się znacznie. [1]
| Ścieżka odlewnicza | Sposób kształtowania | Czym różni się porównanie z CNC |
|---|---|---|
| Odlewanie w piasku | Zewnętrzny kształt tworzony jest w formie piaskowej; rdzenie pozwalają na utworzenie przestrzeni wewnętrznych. | Przygotowanie modelu i rdzeni oraz prace wykończeniowe; wahania wymiarów odlewu oraz nadmiar materiału na obróbkę. |
| Odlewanie precyzyjne | Ceramiczna otoczka otacza zużywalny model; model usuwany jest przed zalewaniem stopem. | Przygotowanie modelu i otoczki; złożone kształty oraz powierzchnie precyzyjnego dopasowania. |
| Odlewanie pod ciśnieniem w matrycy | Stop metalu wstrzykiwany jest pod wysokim ciśnieniem do wielokrotnie używanej stalowej matrycy. | Inwestycja w dedykowaną matrycę, masowa produkcja, geometria ułatwiająca wyjmowanie odlewu oraz prace dodatkowe. |
Formy piaskowe i precyzyjne są jednorazowe; matryca jest wielokrotnie używana. Modele do odlewania precyzyjnego mogą być również drukowane – nie jest więc konieczne stosowanie metalowego modelu wykonanego metodą skrawania. Żadna z tych ścieżek nie oznacza, że wszystkie powierzchnie są gotowe do montażu bezpośrednio po wyjęciu z formy. [1] [2] [3]
Geometria: dostęp frezarki lub możliwość wyjęcia odlewu z formy
Wytaczana kieszeń wymaga przestrzeni, w której frez może dotrzeć do jej dna i ścian. Głęboka, wąska wnęka lub zamknięta zakrzywiona przejście mogą wymagać innego projektu lub metody wytwarzania. Więcej osi maszyny nie pozwala prostemu frezowi przechodzić przez stały sufit.
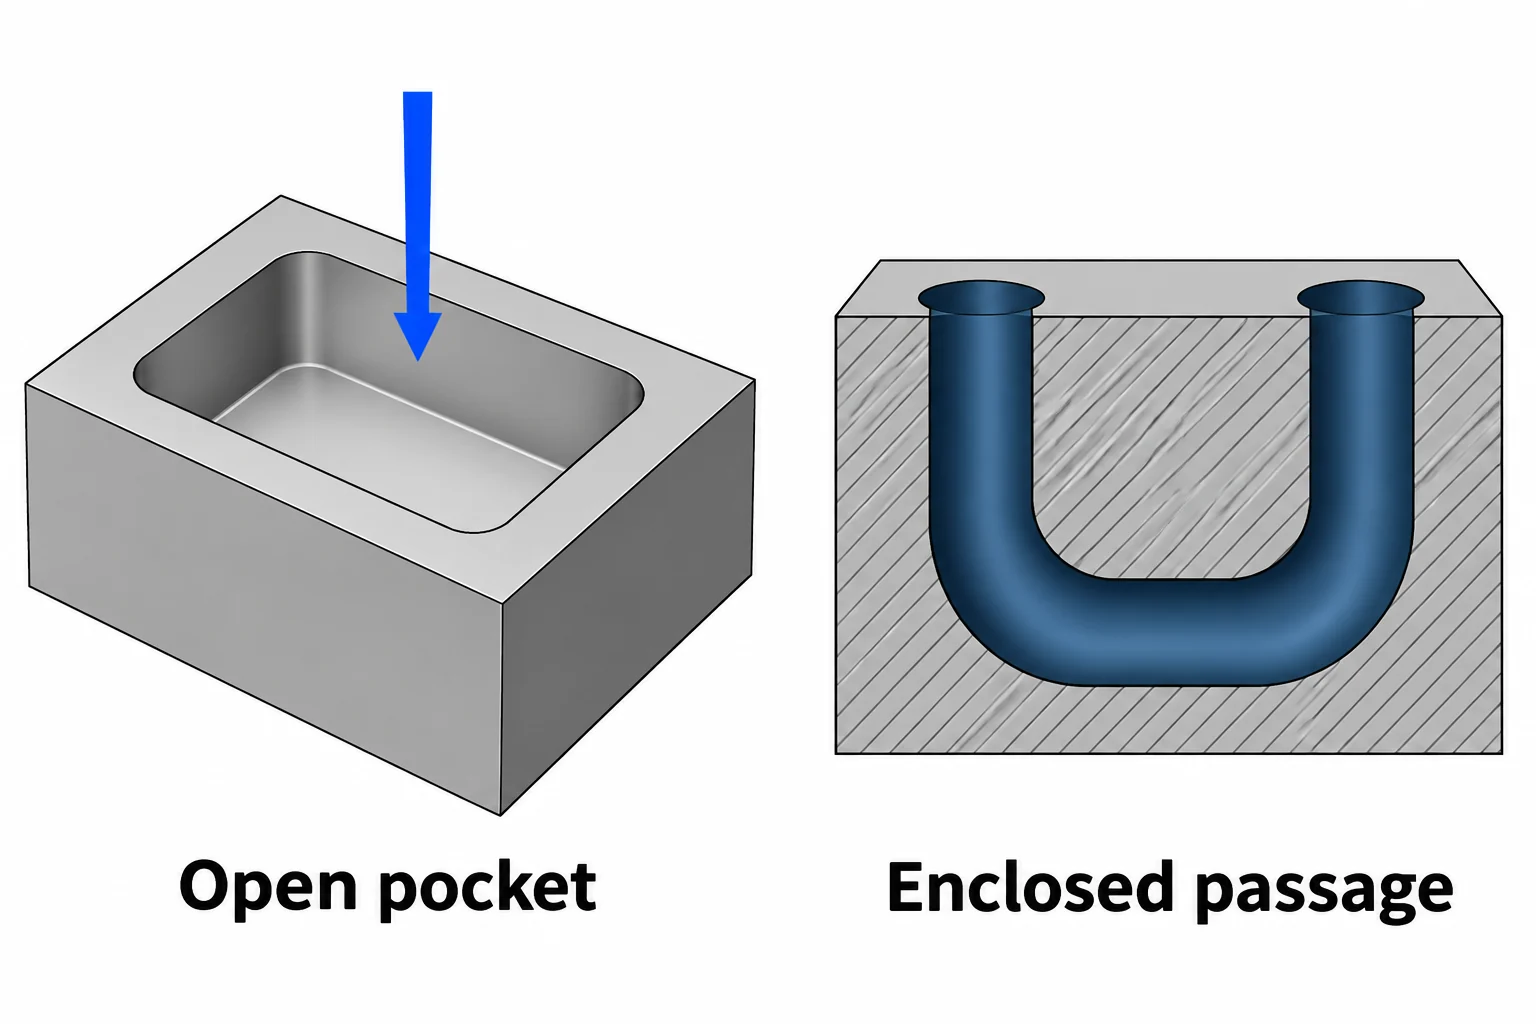
Odlewanie umożliwia tworzenie przestrzeni wewnętrznych za pomocą rdzeni, ale rdzeń musi być odpowiednio podparty i usunięty metodą technicznie wykonalną. SFSA zauważa, że niedostępne wnęki mogą utrudniać i zwiększać koszt usuwania rdzeni. Odlewanie zatem nie czyni każdej zamkniętej formy praktyczną. [4]
Odlewanie pod ciśnieniem dodatkowo wprowadza wymagania dotyczące wyjmowania odlewku z matrycy. Nachylenie (draft) to stożkowość ułatwiająca wyjęcie odlewku z matrycy; jej wartość zależy od powierzchni, głębokości oraz stopu. Przed traktowaniem modelu CNC jako projektu odlewu należy przeanalizować linie rozbioru, wklęsłości oraz wszelkie ruchome sekcje matrycy. [3] [5]
Obrabiaj powierzchnie, które tego wymagają
Dokładna otwór lub płaska powierzchnia uszczelniająca nie wyklucza automatycznie odlewania. Korpus może zostać odlany w kształcie zbliżonym do gotowego wyrobu, a wybrane cechy poddane następnie obróbce skrawaniem. Należy wyraźnie oddzielić definicje stanu „po odlewie” i stanu „gotowego”, aby odlewnia i warsztat skrawający mogły określić, jaka ilość materiału ma jeszcze zostać usunięta. NADCA zaleca stosowanie osobnych konfiguracji modeli „po odlewie” i „po obróbce” w tym celu. [6]
Tolerancja obróbkowa to dodatkowy materiał zapewniony na jej usunięcie. Musi on pokrywać rzeczywiste odchylenia półfabrykatu oraz umożliwiać oczyszczenie wymaganych powierzchni. Pierwsze ustawienie wymaga również niezawodnych obszarów lokalizacji i zaciskania; kolejne cechy muszą być odniesione do określonych punktów odniesienia gotowego wyrobu. Nie istnieje jedna uniwersalna tolerancja obróbkowa stosowalna dla każdego odlewu. [4]
W przypadku komponentów ze staliwa nasza strona poświęcona obróbce staliwa wyjaśnia informacje o półfabrykacie, relacje punktów odniesienia oraz zakres inspekcji stosowany przy ocenie prac obróbkowych.
Dopasuj materiał i wymagania akceptacyjne
„Aluminium” lub „stal” nie stanowi pełnej specyfikacji. Porównaj rzeczywisty stop, formę wyrobu oraz stan hartowania dostępne dla każdej metody wytwarzania. Zamiennik musi spełniać wymagania projektowe; dopasowanie zewnętrznego kształtu nie wystarcza.
Etykieta „odlewanie” lub „obróbka skrawaniem” również nie określa wytrzymałości. NADCA wyjaśnia, że właściwości odlewów wykonanych metodą ciśnieniowego odlewania do matryc mogą się różnić w zależności od warunków krzepnięcia i geometrii przekroju, a wartości uzyskane w badaniach próbek testowych mogą różnić się od właściwości gotowego elementu produkcyjnego. W swoich wytycznych konstrukcyjnych NADCA zaleca weryfikację na końcowych elementach i złożeniach. [7]
Oddziel akceptację wymiarową od jakości materiału. Jeśli aplikacja wymaga badania szczelności lub innego sprawdzenia obecności wad, określ metodę oraz kryteria akceptacji. Gładka powierzchnia po obróbce skrawaniem sama w sobie nie gwarantuje jakości wewnętrznej struktury odlewu. [4] [8]
Korpus może podzielić pracę według cech geometrycznych
Rozważmy korpus z pokrywą, otworami lokalizacyjnymi oraz gwintowanymi elementami mocującymi. Poniżej przedstawiono porównanie projektowe: wymagane interfejsy pozostają stałe, podczas gdy ocenie poddawane są kształt korpusu oraz metoda jego produkcji.
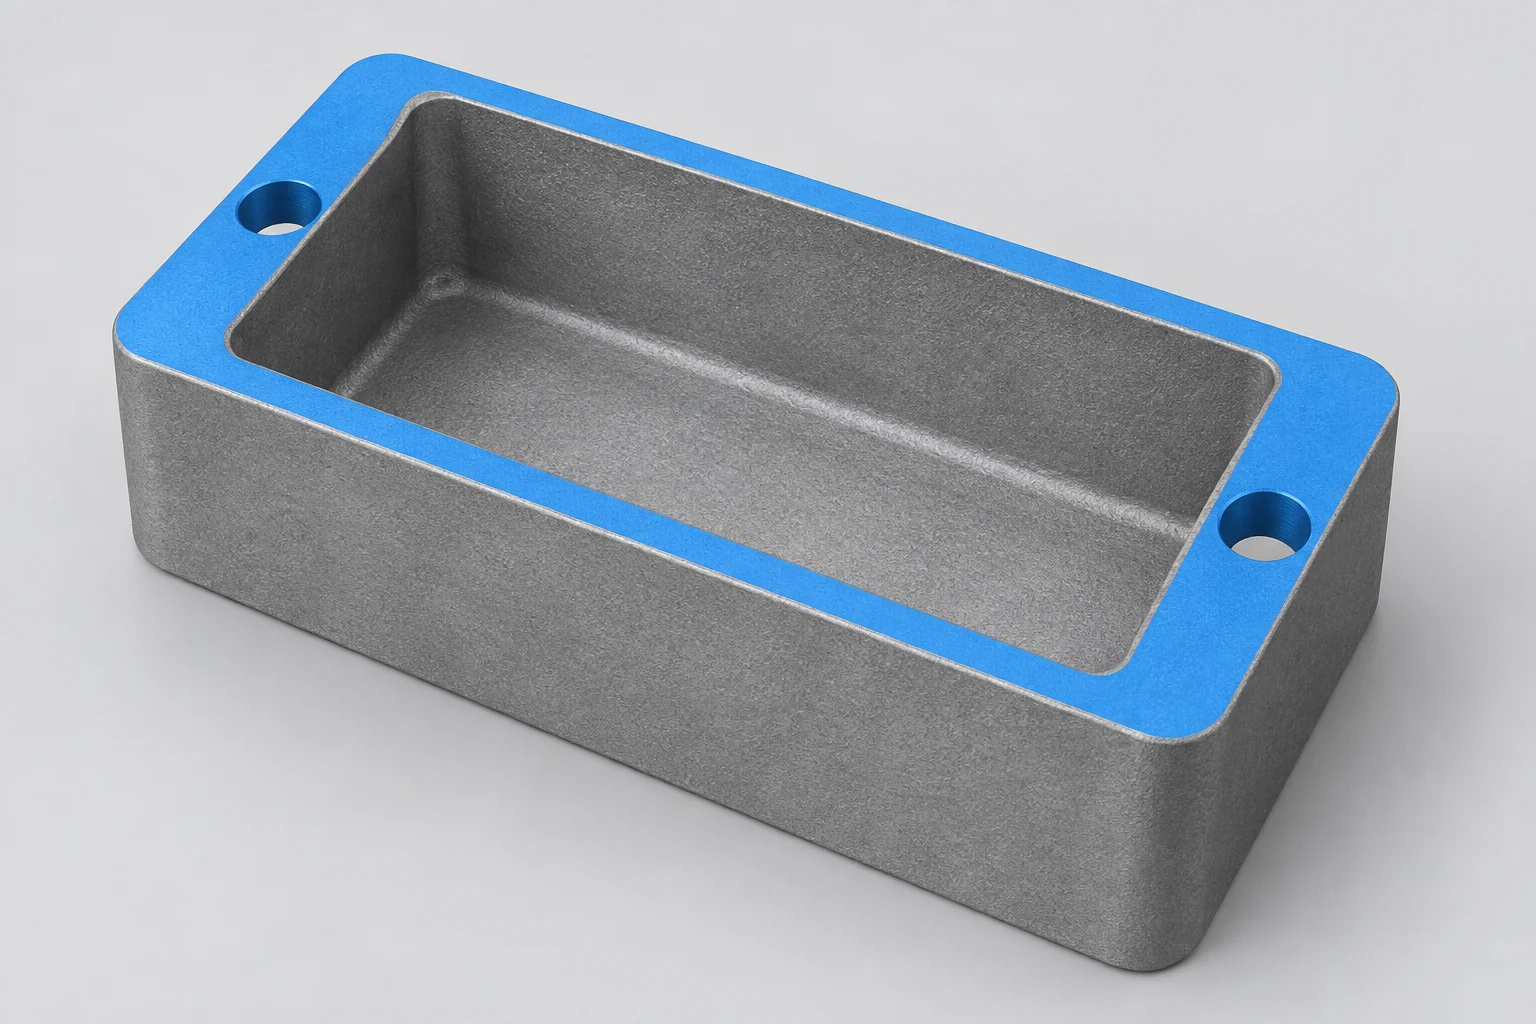
| Cecha korpusu | Obrabiany ze sztaby | Odlewany korpus z dodatkową obróbką skrawaniem |
|---|---|---|
| Zewnętrzne ściany i otwarta wnęka | Usuń materiał za pomocą narzędzi o łatwym dostępie. | Zachowaj odpowiednie powierzchnie odlewu; przeanalizuj przejścia między ścianami oraz możliwość wyjmowania odlewu z formy. |
| Powierzchnia uszczelniająca pokrywy | Obróbka skrawaniem do określonej płaskości i chropowatości. | Zostaw naddatek, a następnie wykonaj obróbkę skrawaniem wymaganej powierzchni. |
| Otwory lokalizacyjne | Obróbka skrawaniem ich średnicy i położenia względem punktów odniesienia z rysunku. | Obróbka skrawaniem względem ustalonych punktów odniesienia; otwór wykonany przez rdzeń nie stanowi automatycznie gotowego, precyzyjnego pasowania. |
| Wewnętrzne gwinty | Przygotuj otwory i wykonaj na nich gwinty. | Uwzględnij przygotowanie otworów i gwintowanie jako pracę wtórną. |
Taki podział może pozwolić zaoszczędzić na masowej obróbce skrawaniu, bez konieczności wymagania od odlewu zapewnienia wszystkich precyzyjnych interfejsów. Jego wartość znika, jeśli półfabrykat wymaga rozległej korekty, nie może być bezpiecznie zamocowany w uchwycie lub nie spełnia wymagań dotyczących materiału i kryteriów akceptacji. [6] [8]
Jak objętość wpływa na koszt
Ciśnieniowe odlewania do matryc wiążą inwestycję w trwałą osprzętową formę. Stabilny projekt i powtarzające się zapotrzebowanie pozwalają rozłożyć tę inwestycję na większą liczbę części. CNC unika tej matrycy odlewniczej, ale programowanie, przyrządy montażowe, narzędzia skrawające oraz powtarzające się przygotowania stanowią nadal koszt. Traktuj brak formy jako jedną różnicę kosztową, a nie jako brak kosztów przygotowania. [9]
Zamów porównanie gotowych części w ilościach, które planujesz zamówić. Do oferty powinny być włączone: surowiec (półwyrobek), oprzyrządowanie, obróbka skrawaniem, obróbka cieplna (jeśli wymagana), wykańczanie, kontrola jakości oraz uzgodniona odpowiedzialność za odrzucenie lub przeróbkę części. Niższa cena jednostkowa odlewu nie zawsze przekłada się na niższy koszt gotowej części, jeśli niezbędne operacje wtórne nie są uwzględnione w ofercie. Nasz przewodnik po kosztach obróbki skrawaniem wyjaśnia szerszy zakres ofertowy.
Porównaj pierwszą zatwierdzoną partię osobno od zamówień powtarzanych. Odlewanie może wymagać przygotowania modelu lub matrycy oraz prób; obróbka skrawaniem wymaga zapasu materiału, programowania i przygotowania uchwytów. Zmiany konstrukcyjne mogą wpływać na obie ścieżki, ale zmiana wielokrotnie używanej matrycy może zmienić już poniesione inwestycje. Korzystaj z rzeczywistych harmonogramów dostawców zamiast zakładać, że jedna z metod jest zawsze szybsza.
Wybierz obróbkę skrawaniem z gotowego materiału, gdy jej elastyczność i trasa materiałowa spełniają wymagania przy akceptowalnym całkowitym koszcie. Wybierz odlewanie, gdy wybrana metoda obróbki, stabilność konstrukcji oraz pełna ekonomia gotowej części to uzasadniają. Zastosuj odlewanie w połączeniu z CNC, gdy korpus korzysta z kształtowania bliskiego końcowemu, ale wybrane powierzchnie stykowe nadal wymagają skrawania. Nie istnieje uniwersalna ilość, przy której ta decyzja się zmienia. Nasze CNC usługi obróbki obejmują ścieżki skrawania do oceny tych cech.
Pytania dotyczące odlewania i obróbki skrawaniem
Czy odlewanie w matrycy ciśnieniowej to to samo co wtryskiwanie?
Odlewanie w matrycy ciśnieniowej polega na wtryskiwaniu stopionego metalu do stalowej matrycy. Wtryskiwanie tworzyw sztucznych polega na wtryskiwaniu polimeru do formy. Podobne zastosowanie techniki wtrysku nie czyni materiałów, warunków narzędzi ani właściwości gotowych wyrobów wzajemnie zamienialnymi.
Czy obróbka skrawaniem odlewu usuwa porowatość?
Obróbka skrawaniem usuwa materiał, ale nie stanowi ogólnego środka leczenia porowatości wewnętrznej. Usunięcie warstwy powierzchniowej może ujawnić pustkę podpowierzchniową. Akceptacja, dalsze badania oraz wszelkie zatwierdzone metody postępowania zależą od rodzaju odlewu i jego wymagań eksploatacyjnych; sam fakt spełnienia wymagań wymiarowych nie rozwiązuje tego problemu. [7] [8]
Źródła
- SFSA, przegląd procesu odlewania, formy piaskowe, rdzenie oraz dalsze operacje technologiczne.
- Instytut Odlewnictwa Precyzyjnego, Proces odlewnictwa precyzyjnego, tworzenie wzorów, powłoki ceramiczne oraz precyzyjne powierzchnie dopasowania.
- NADCA, Najczęściej zadawane pytania, odlewanie pod ciśnieniem i konstrukcja matryc.
- SFSA, Zamawianie odlewów stalowych, usuwanie rdzeni, nadmiar na obróbkę skrawaniem, zasady lokalizacji i badania.
- Projekt NADCA, Ukos, nachylenie ułatwiające wyjmowanie odlewu, zależne od powierzchni.
- Projekt NADCA, CAD Kolejność cech, konfiguracje po odlewaniu i po obróbce skrawaniem.
- Projekt NADCA, Kryteria konstrukcyjne, stosowalność próbek, budowa przekroju oraz badania końcowego wyrobu.
- Projekt NADCA, Koszty obróbki wtórnej, obróbka skrawaniem, wykańczanie oraz określone badania pod ciśnieniem.
- Projekt NADCA, Koszty narzędzi, inwestycja w matrycę i powtarzana produkcja.



