Nesta página
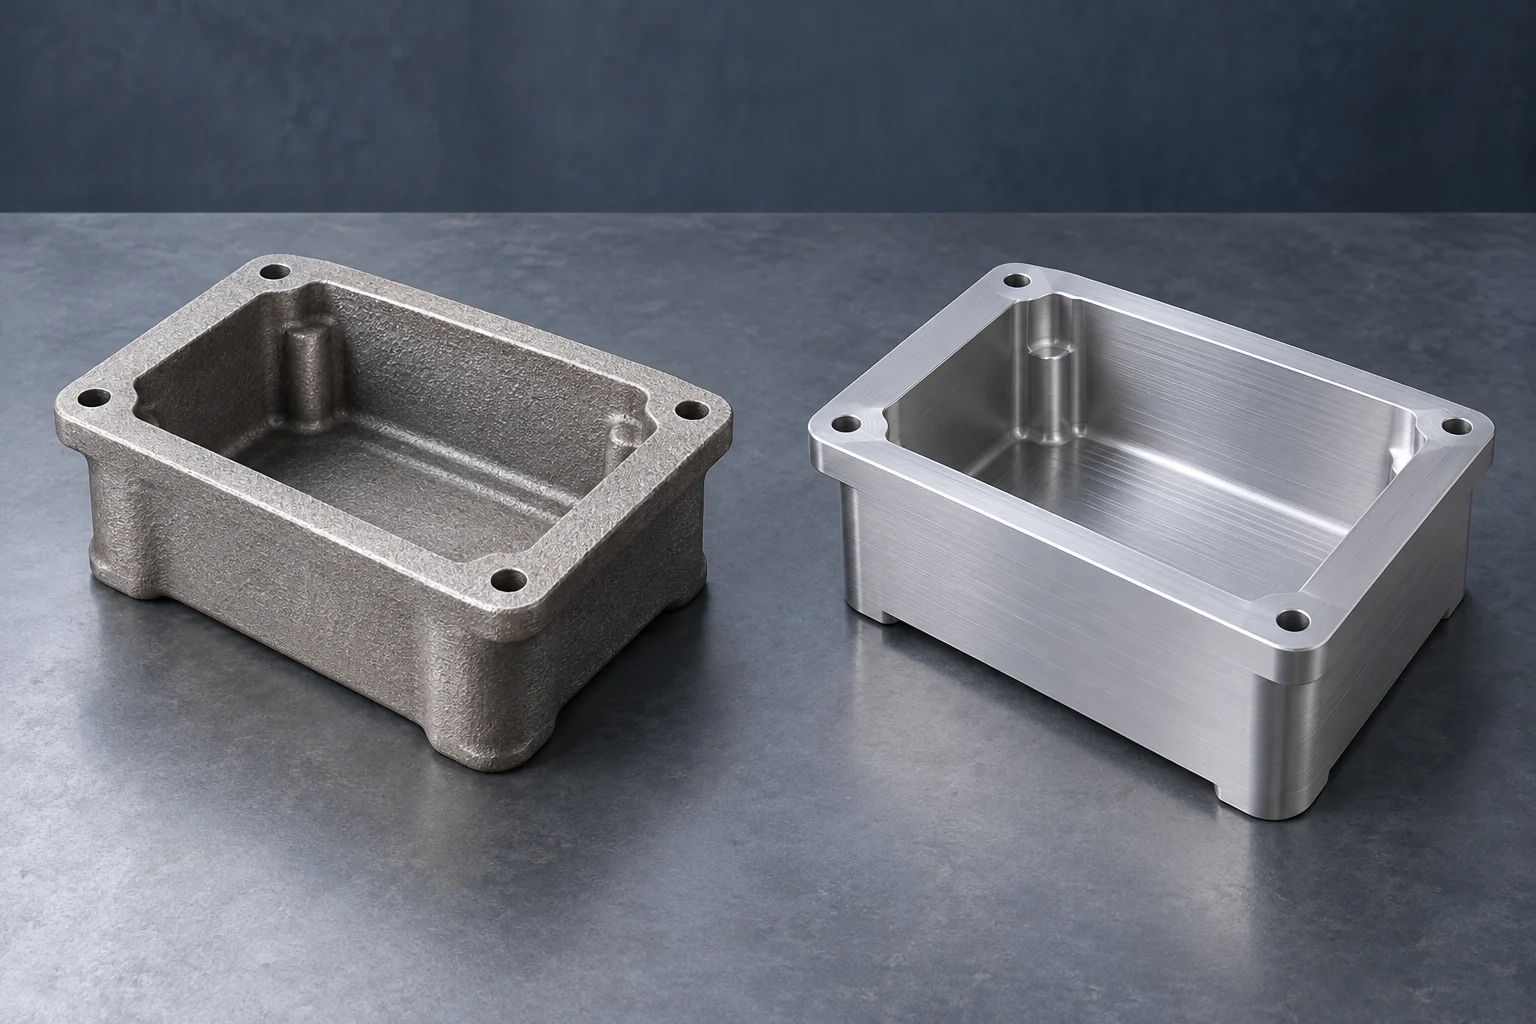
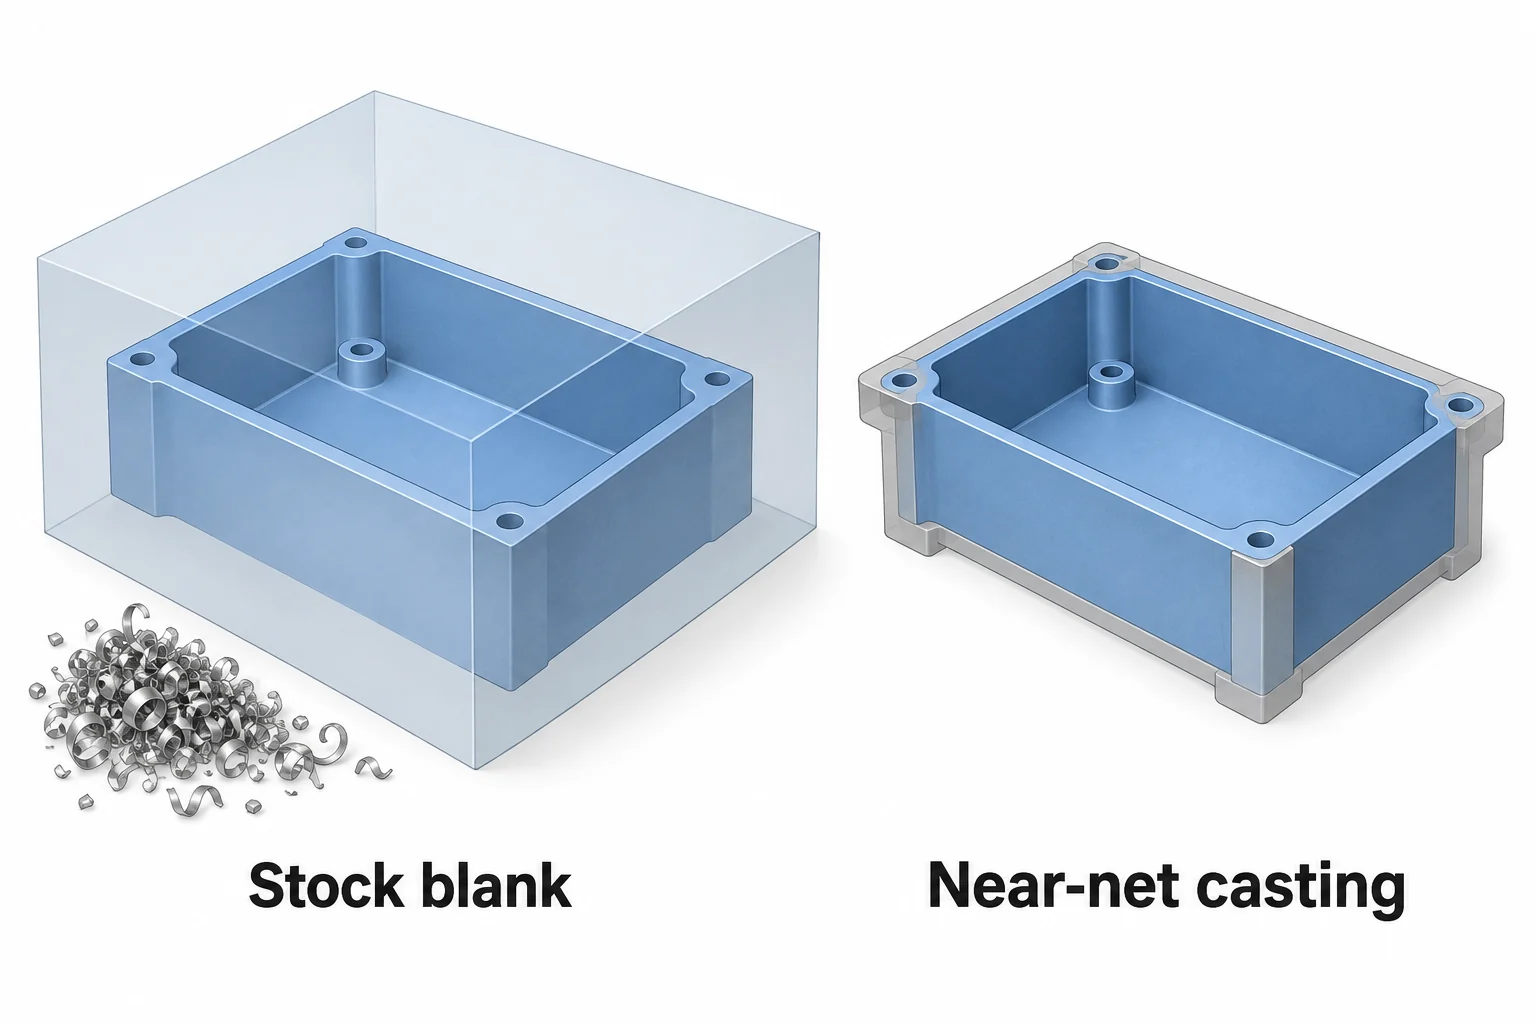
CNC usinagem é uma rota inicial útil quando uma peça metálica requer material em estoque disponível, o projeto está em mudança ou a demanda não justifica ferramental de fundição dedicado. A fundição torna-se atrativa quando a conformação do tarugo pode evitar usinagem extensiva ou criar geometrias difíceis de usinar. Muitas peças utilizam ambas as rotas: funde-se o corpo e, em seguida, usina-se as interfaces que controlam a montagem.
A escolha depende do processo de fundição, não apenas da palavra “fundição”. Compare rotas que atendam aos mesmos requisitos funcionais, incluindo estado do material, dimensões acabadas e inspeção. Um preço de fundição e um preço de peça usinada acabada podem cobrir trabalhos muito distintos.
Qual processo de fundição você está comparando?
CNC usinagem remove material de um tarugo com ferramentas de corte. Esse tarugo pode ser chapa, barra ou uma fundição pré-formada. A fundição forma o metal por solidificação em um molde; seu ferramental e etapas produtivas variam consideravelmente. [1]
| Rota de fundição | Como a forma é obtida | O que altera a comparação com CNC |
|---|---|---|
| Fundição em areia | Um molde de areia forma a superfície externa; núcleos podem formar espaços internos. | Trabalho com padrão, núcleos e acabamento; variação da fundição e sobremetal para usinagem. |
| Fundição em cera perdida | Uma casca cerâmica envolve um padrão descartável; o padrão é removido antes da vazão. | Preparação do padrão e da casca; formas complexas e quaisquer superfícies de acoplamento de precisão. |
| Fundição sob pressão em matriz | Metal líquido é injetado em uma matriz de aço reutilizável. | Investimento dedicado na matriz, produção repetida, geometria de desmoldagem e trabalho secundário. |
Moldes de areia e em cera perdida são descartáveis; uma matriz é reutilizada. Os padrões para fundição em cera perdida também podem ser impressos, portanto uma ferramenta metálica usinada não é a única opção. Nenhuma dessas rotas significa que todas as superfícies estejam prontas para montagem diretamente do molde. [1] [2] [3]
Geometria: acesso da ferramenta de corte ou remoção do molde
Um rebaixo fresado precisa de espaço para que a fresa alcance seu fundo e suas paredes. Uma cavidade profunda e estreita ou uma passagem curva fechada pode exigir um projeto ou rota de fabricação diferente. Um maior número de eixos na máquina não permite que uma fresa reta atravesse um teto sólido.
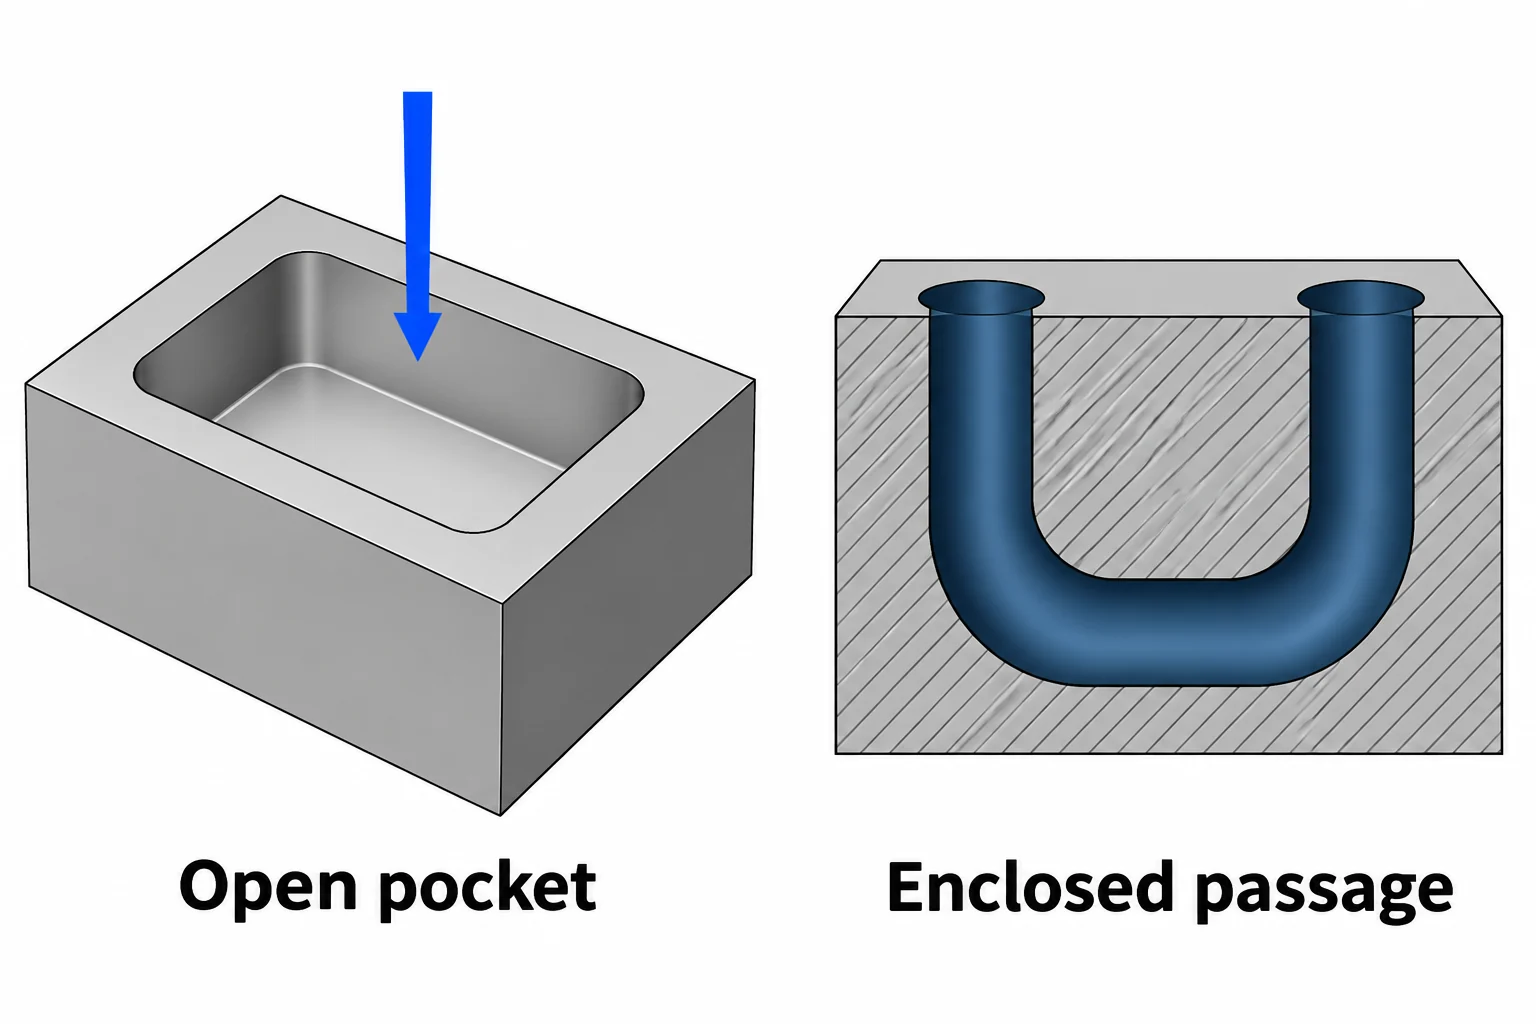
A fundição pode formar espaços internos com núcleos, mas o núcleo deve ser suportado e removido por um método viável. A SFSA observa que cavidades inacessíveis podem tornar a remoção do núcleo difícil e cara. Portanto, a fundição não torna toda forma fechada prática. [4]
A fundição sob pressão elevada adiciona requisitos de desmoldagem. O chanfro (draft) é a conicidade que auxilia a peça fundida a sair do molde; sua magnitude depende da superfície, da profundidade e da liga. Revise as linhas de separação, os rebaixos (undercuts) e quaisquer seções móveis do molde antes de considerar um modelo CNC como um projeto para fundição. [3] [5]
Usine as superfícies que exigem usinagem
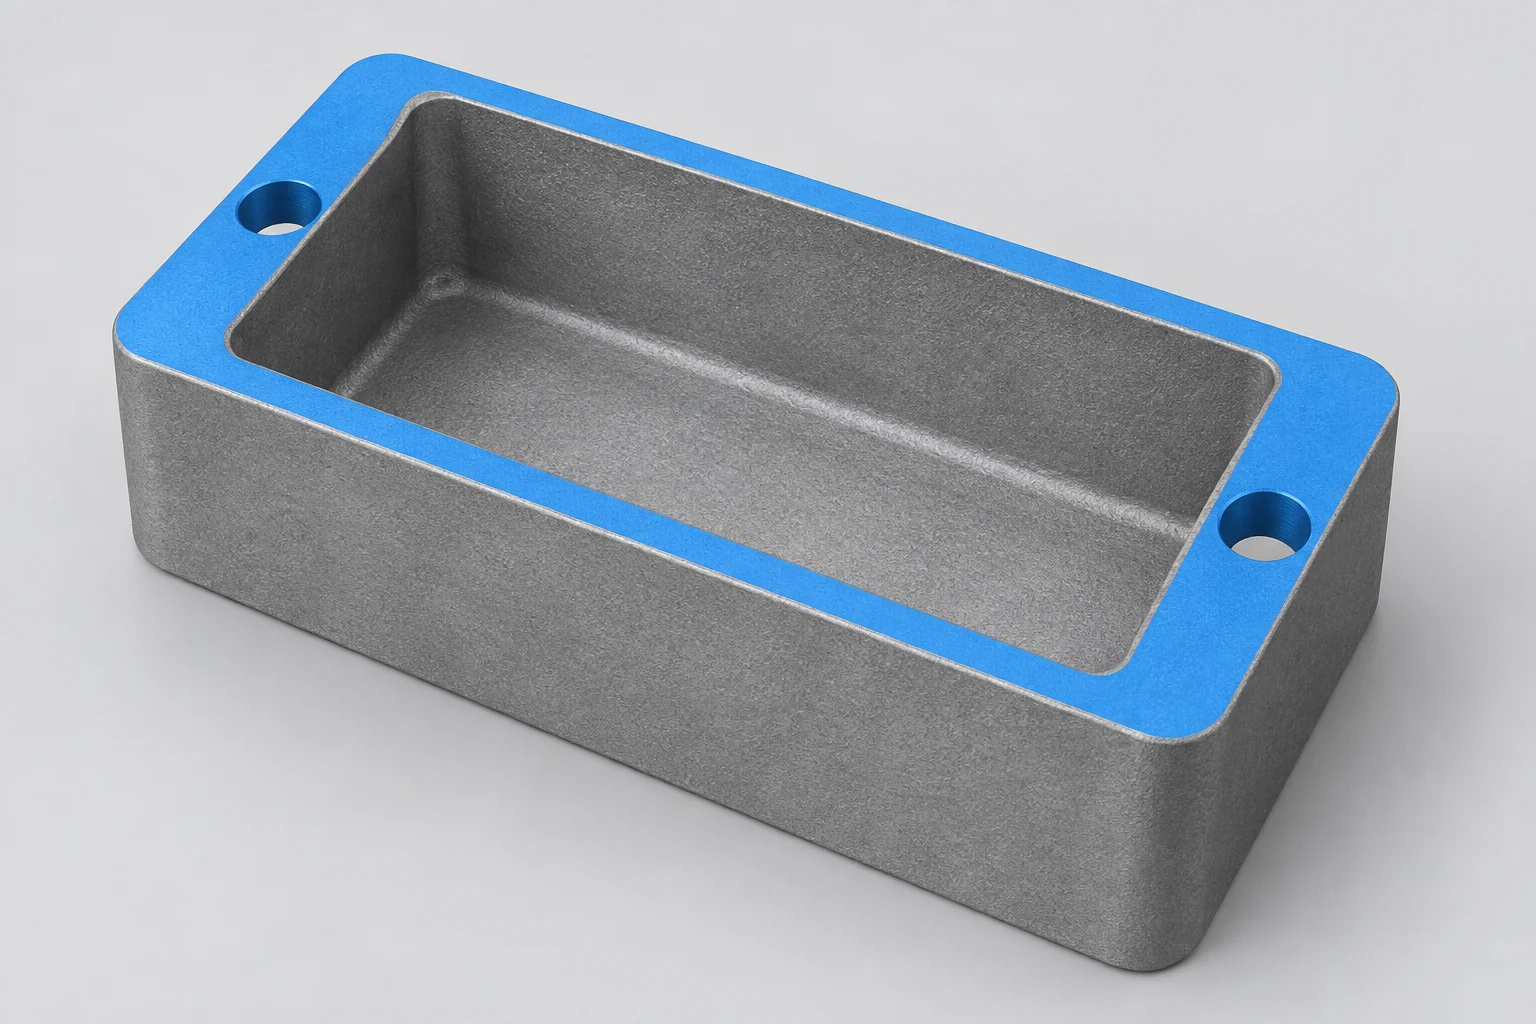
Um furo cilíndrico apertado ou uma face plana de vedação não exclui automaticamente a fundição. O corpo pode ser fundido próximo à sua forma final, enquanto características selecionadas recebem usinagem. Mantenha distintas as definições de “como fundido” e “acabado”, para que a fundição e a usinaria possam identificar claramente qual material ainda precisa ser removido. A NADCA recomenda configurações separadas de modelos “como fundido” e “usinado” para esse fim. [6]
A sobremetal para usinagem é o material extra previsto para essa remoção. Ela deve cobrir a variação real do tarugo e permitir a limpeza das superfícies exigidas. A primeira montagem também exige áreas confiáveis para localização e fixação; características posteriores devem relacionar-se aos datums especificados no estado acabado. Não existe uma única sobremetal adequada para todas as fundições. [4]
Para componentes em ferro fundido, nossa página de usinagem de ferro fundido explica as informações sobre o tarugo, as relações entre datums e o escopo de inspeção utilizados para avaliar o trabalho de usinagem.
Alinhe o material e os requisitos de aceitação
“Alumínio” ou “aço” não constituem uma especificação completa. Compare a liga real, a forma do produto e o estado de tratamento térmico disponíveis para cada rota. Um substituto precisa atender aos requisitos do projeto; corresponder apenas à forma externa não é suficiente.
A simples indicação de “fundido” ou “usinado” também não estabelece a resistência. A NADCA explica que as propriedades da fundição sob pressão podem variar conforme a solidificação e a geometria da seção, e que os valores obtidos em corpos de prova podem diferir dos componentes produzidos em série. Suas orientações estruturais exigem verificação nos componentes e conjuntos finais. [7]
Separe a aceitação dimensional da integridade do material. Se a aplicação exigir ensaio de estanqueidade ou outro tipo de verificação de defeitos, especifique seu método e critérios de aceitação. Uma superfície usinada lisa, por si só, não garante a qualidade interna da peça fundida. [4] [8]
Um invólucro pode dividir o trabalho por característica
Considere um invólucro com tampa, furos de posicionamento e fixadores roscados. A seguir apresenta-se uma comparação de projetos: as interfaces exigidas permanecem inalteradas, enquanto o corpo e o processo de fabricação são avaliados.
| Característica do invólucro | Usinado a partir de bloco bruto | Corpo fundido com usinagem |
|---|---|---|
| Paredes externas e cavidade aberta | Remova o material excedente com ferramentas acessíveis. | Mantenha superfícies fundidas adequadas; revise transições entre paredes e saídas (draft). |
| Superfície de vedação da tampa | Usine-a conforme a planicidade e o acabamento especificados. | Deixe uma sobremetal e, em seguida, usine a face exigida. |
| Furos de posicionamento | Usine seu diâmetro e posição a partir dos referenciais indicados no desenho. | Usine a partir de referenciais acordados; uma abertura fundida (cored opening) não é automaticamente um ajuste acabado. |
| Roscas internas | Prepare os furos e usine as roscas. | Inclua a preparação dos furos e a rosqueação como operações secundárias. |
Essa divisão pode economizar remoção maciça de material sem exigir que a fundição forneça todas as interfaces de precisão. Seu valor desaparece caso o tarugo exija correções extensivas, não possa ser fixado com segurança ou não atenda aos requisitos de material e aceitação. [6] [8]
Como o volume afeta o custo
A fundição sob pressão de alta pressão exige investimento inicial em ferramental durável. Um projeto estável e demanda repetida permitem diluir esse investimento em um maior número de peças. CNC evita essa matriz de fundição, mas a programação, os dispositivos de fixação, as ferramentas de corte e as configurações repetidas ainda geram custos. Trate a ausência de molde como uma diferença de custo, não como ausência de custo de preparação. [9]
Solicite uma comparação de peças acabadas nas quantidades que você pretende liberar. Inclua a peça bruta, as ferramentas, a usinagem, o tratamento térmico (quando exigido), o acabamento, a inspeção e a responsabilidade acordada por rejeição ou retrabalho. Um preço unitário mais baixo para a fundição pode não reduzir o custo da peça acabada quando operações secundárias essenciais ficam fora da cotação. Nosso guia de custos de usinagem explica o escopo mais amplo da cotação.
Compare o primeiro lote aprovado separadamente dos pedidos repetidos. A fundição pode exigir preparação de padrão ou matriz e ensaios; a usinagem exige matéria-prima, programação e preparação de dispositivos de fixação. Alterações de projeto podem afetar qualquer uma dessas rotas, mas uma alteração em uma matriz reutilizável pode modificar o investimento já realizado. Utilize cronogramas reais de fornecedores, em vez de presumir que um processo é sempre mais rápido.
Escolha a usinagem de matéria-prima quando sua flexibilidade e rota de material atendem à necessidade com um custo total aceitável. Escolha a fundição quando o processo selecionado, a estabilidade do projeto e a economia completa da peça acabada a justificarem. Use fundição mais CNC quando o corpo se beneficia da conformação quase-final, mas interfaces específicas ainda exigem usinagem. Não há uma quantidade universal na qual essa escolha muda. Nossos CNC serviços de usinagem cobrem as rotas de corte a serem avaliadas para esses recursos.
Dúvidas sobre fundição e usinagem
Fundição sob pressão é a mesma coisa que moldagem por injeção?
A fundição sob pressão injeta metal fundido em uma matriz de aço. A moldagem por injeção de plástico injeta um polímero em um molde. O uso semelhante do termo “injeção” não torna intercambiáveis os materiais, as condições das ferramentas ou as propriedades finais desses processos.
A usinagem de uma peça fundida elimina a porosidade?
A usinagem remove material, mas não é um remédio geral para porosidade interna. Remover a superfície pode expor uma cavidade subsuperficial. A aceitação, ensaios adicionais e qualquer tratamento aprovado dependem da peça fundida e de seus requisitos de serviço; uma aprovação dimensional isolada não resolve o problema. [7] [8]
Fontes
- SFSA, Visão Geral do Processo de Fundição, moldes de areia, núcleos e processamento adicional.
- Instituto de Fundição por Cera Perdida, O Processo de Fundição por Cera Perdida, criação de padrões, cascas cerâmicas e superfícies de acoplamento de precisão.
- NADCA, Perguntas Frequentes, fundição sob pressão elevada e construção de matrizes.
- SFSA, Encomenda de Peças Fundidas em Aço, remoção de núcleos, sobremetal para usinagem, princípios de localização e ensaio.
- Design NADCA, Desmoldagem, inclinação de desmoldagem dependente da superfície.
- Design NADCA, CAD Ordem de Recursos, configurações na condição fundida e usinada.
- Design NADCA, Critérios Estruturais, aplicabilidade de corpos de prova, estrutura de seção e ensaio da peça final.
- Design NADCA, Custos de Processamento Secundário, usinagem, acabamento e ensaio de pressão especificado.
- Design NADCA, Custos de Ferramental, investimento em matriz e produção repetida.



