Tässä artikkelissa
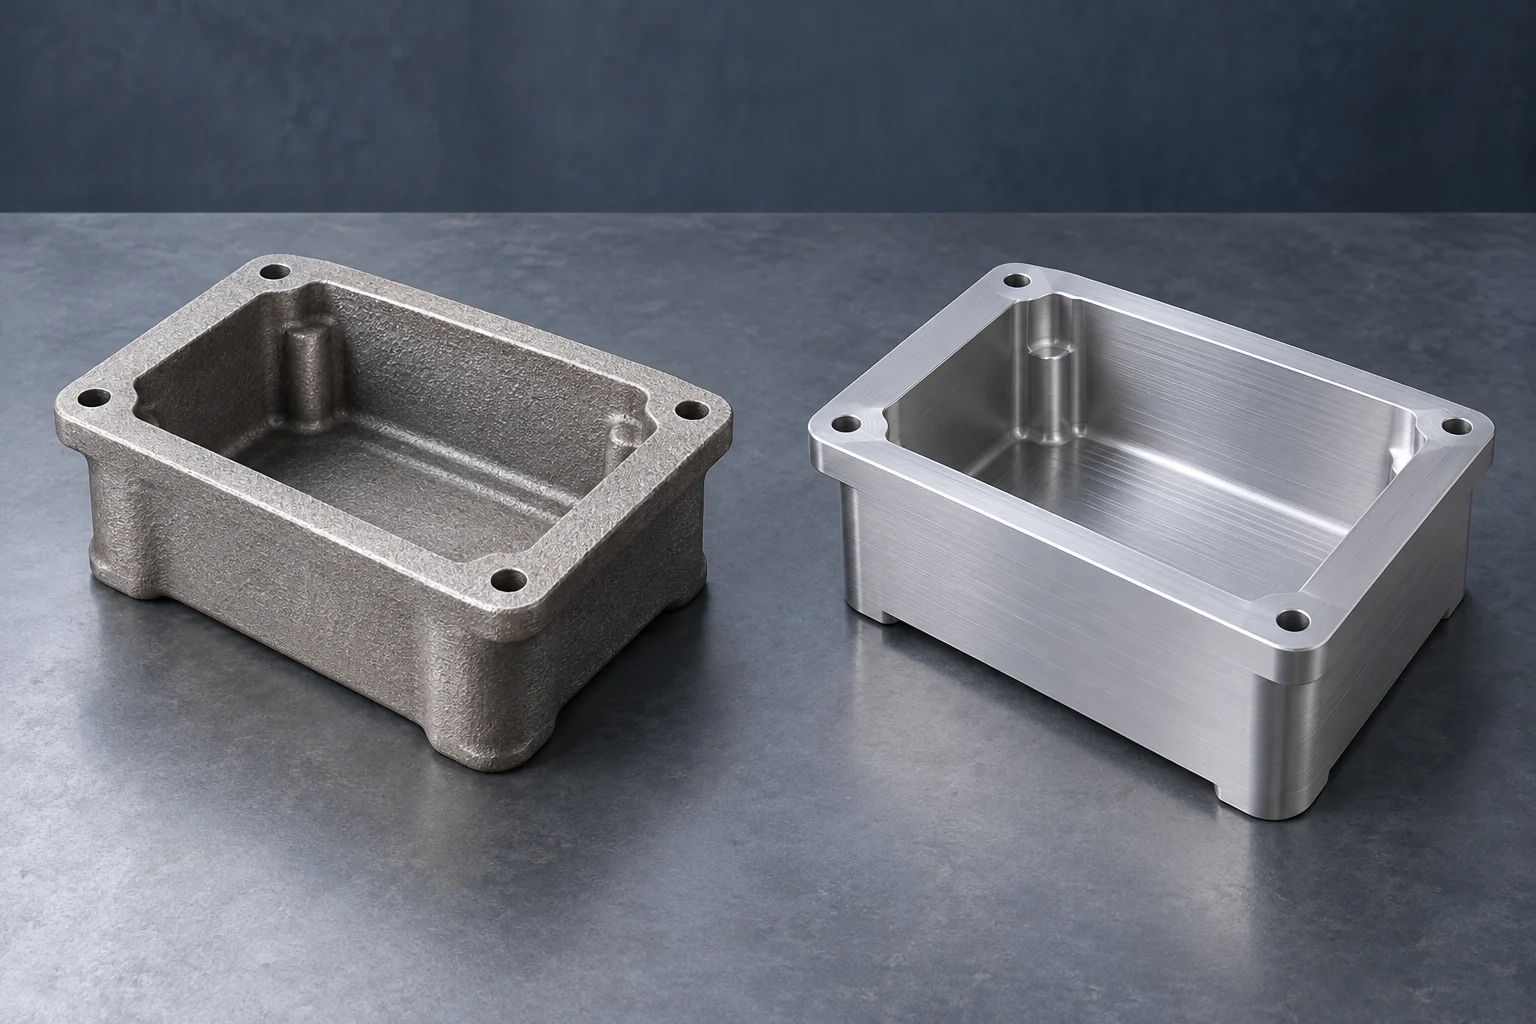
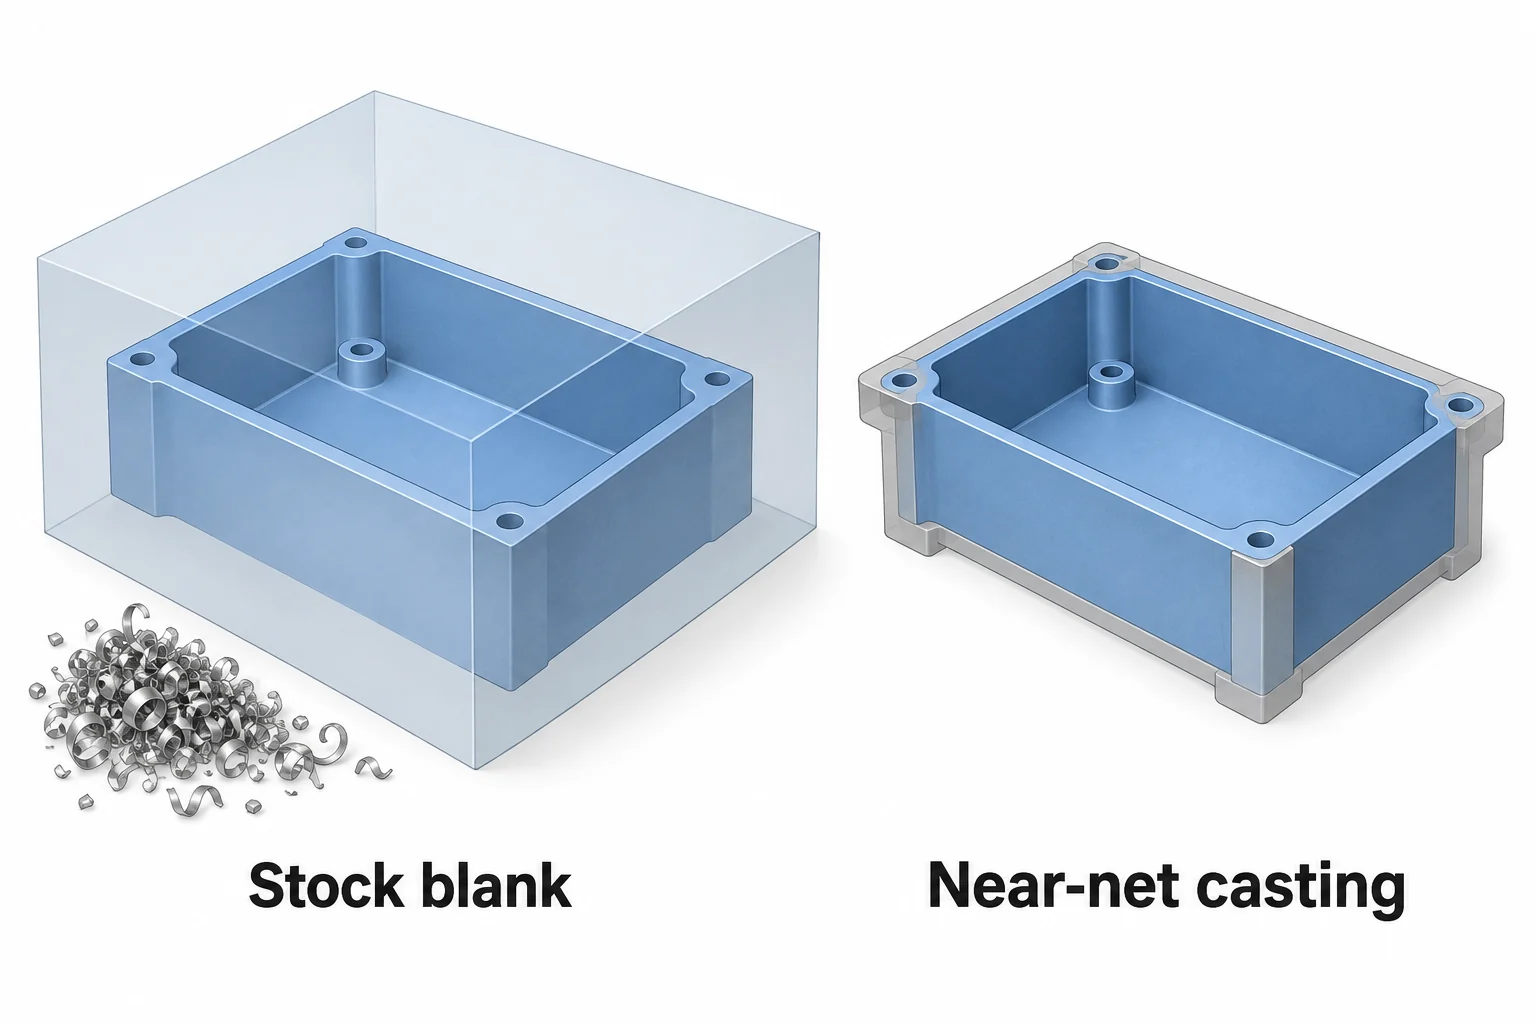
CNC-koneistus on hyvä lähtökohta, kun metalliosalle tarvitaan saatavilla olevaa varastomateriaalia, suunnittelu muuttuu tai kysyntä ei oikeuta erillistä valuvalokkeen valmistusta. Valu tulee houkuttelevaksi, kun tyhjän kappaleen muotoilulla voidaan välttää laajaa koneistusta tai luoda muotoa, jota on vaikea koneistaa. Monet osat käyttävät molempia menetelmiä: kappale valutetaan rungoksi, jonka jälkeen liitospinnat koneistetaan asennuksen vaatimusten mukaisiksi.
Valugallut kattavat useita erillisiä prosesseja, joten todellinen vertailu tehdään prosessikohtaisesti: hiekka-, tarkka- tai painevalu verrataan koneistukseen samoilla toiminnallisilla vaatimuksilla, mukaan lukien materiaalin tila, valmiit mitat ja tarkastus. Valukappaleen hinta ja valmiin koneistetun osan hinta voivat kattaa hyvin erilaisia työvaiheita.
Minkä valu-prosessin vertaat?
CNC-koneistus poistaa materiaalia tyhjästä kappaleesta leikkuutyökaluilla. Tämä tyhjä kappale voi olla levy, sauva tai muotoiltu valu. Valu muodostaa metallin kovettamalla sitä muottia käyttäen; sen valokkeet ja tuotantovaiheet vaihtelevat huomattavasti. [1]
| Valuratkaisu | Muodon muodostumistapa | Mitä muuttaa vertailua CNC:n kanssa |
|---|---|---|
| Hiekkavalu | Hiekkamuotti muodostaa ulkopinnan; ytimet voivat muodostaa sisätiloja. | Mallin, ytimen ja puhdistustyön valmistelu; valumittasuunnittelun vaihtelut ja koneistustoleranssi. |
| Tarkkuusvalu | Keramiikkakuoren muodostama kotelointi ympäröi käytettävissä olevaa mallia; malli poistetaan ennen valua. | Mallin ja kuoren valmistelu; monimutkaiset muodot ja tarkkuusliitospinnat. |
| Korkeapaineinen muottivalu | Molten metalli injektoidaan uudelleenkäytettävään teräsmuottiin. | Erikoismuotin investointi, toistuva tuotanto, irrotusgeometria ja lisätyöt. |
Hiekka- ja investointimuotit ovat kertakäyttöisiä; muottia käytetään uudelleen. Investointimuotteja voidaan myös tulostaa, joten koneistettu metallimuottityökalu ei ole ainoa vaihtoehto. Näistä menetelmistä mikään ei tarkoita, että kaikki pinnat olisivat suoraan muotista poimittuna valmiita kokoonpanoa varten. [1] [2] [3]
Geometria: työkalun pääsy tai muotin poisto
Jyrsitty lokero vaatii tilaa työkalulle sen pohjan ja seinämien saavuttamiseksi. Syvä ja kapea ontelo tai suljettu kaareva kulku saattaa vaatia eri suunnittelua tai valmistusmenetelmää. Lisääntyneet koneakselit eivät mahdollista suoran työkalun läpäisemistä kiinteän katton läpi.
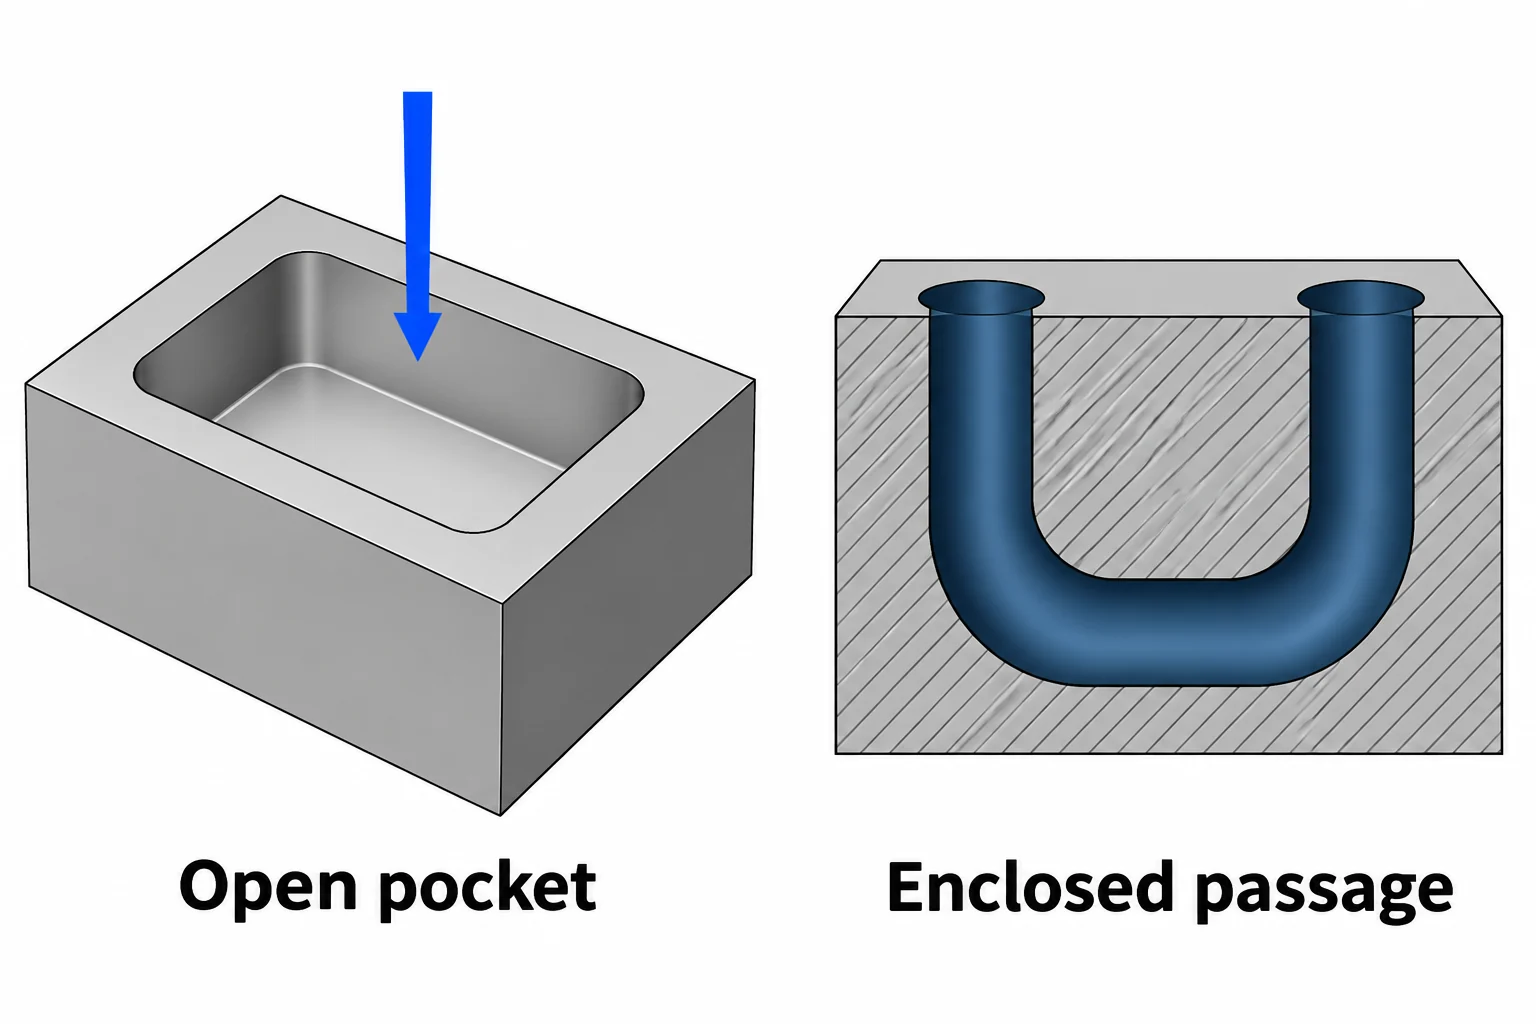
Valussa sisäiset ontelot muodostetaan ytimillä, mutta ydin on tuettava ja poistettava käytännöllisellä menetelmällä. SFSA huomauttaa, että pääsemättömät ontelot voivat tehdä ytimen poiston vaikeaksi ja kalliiksi. Valu ei siis tee kaikkia suljettuja muotoja käytännöllisiksi. [4]
Korkeapaineinen puristusvalussa on otettava huomioon irrotusvaatimukset. Kallistus on kaltevuus, joka auttaa valukappaleen irtoamisessa muotista; sen määrä riippuu pinnasta, syvyydestä ja seoksesta. Tarkista jakolinjat, alakulmat ja mahdolliset liikkuvat muotinosat ennen kuin käsittelät CNC-mallia valukappaleen suunnitteluna. [3] [5]
Koneistetaan ne pinnat, jotka sitä vaativat.
Kapea reikä tai tasainen tiivistyspinta eivät sulje valumista pois. Kappale voidaan valaa lähes valmiiksi muotoon, kun taas valitut ominaisuudet koneistetaan. Pidä valumi- ja valmismittojen määritelmät erillään, jotta valimo ja konepaja voivat nähdä, mikä materiaali on vielä poistettava. NADCA suosittelee tähän tarkoitukseen erillisiä valumi- ja koneistusmallikonfiguraatioita. [6]
Koneistustoleranssi on ylimääräinen materiaali, joka varataan tähän poistoon. Sen on peitettävä todellinen raakakappaleen vaihtelu ja mahdollistettava vaadittujen pintojen puhdistus. Myös ensimmäinen asennus vaatii luotettavia sijoitus- ja kiinnityspintoja; myöhempinä vaiheina koneistettavien ominaisuuksien on liityttävä määriteltyihin valmiiden pintojen viitepisteisiin. Yhtä yleispätevää toleranssia ei ole olemassa kaikille valukappaleille. [4]
Valurautaisille komponenteille meidän valurautaisen materiaalin koneistussivu selittää raakakappaleen tiedot, viitepisteiden suhteet ja tarkastusalueen, joita käytetään koneistustyön tarkastukseen.
Sovita materiaali ja hyväksyntävaatimukset toisiinsa.
”Alumiini” tai ”teräs” ei ole täydellinen spesifikaatio. Vertaa todellisia seoksia, tuotemuotoja ja lämpökäsittelytiloja kummallekin valmistustavalle. Korvaava materiaali on täytettävä suunnittelun vaatimukset; ulkoinen muoto ei riitä.
Myöskään merkintä ”valuttu” tai ”koneistettu” ei vahvista lujuutta. NADCA selittää, että puristusvalun ominaisuudet voivat vaihdella jähmettymisen ja poikkileikkauksen geometrian mukaan ja että testinäytteiden arvot voivat poiketa tuotantokappaleen arvoista. Sen rakenteellinen ohjeistus edellyttää tarkistusta lopullisissa kappaleissa ja kokoonpanoissa. [7]
Erota mitallinen hyväksyntä materiaalin kelpoisuudesta. Jos sovellus vaatii vuototestin tai muun vian tarkistuksen, määritä sen menetelmä ja hyväksyntäkriteerit. Sileä koneistettu pinta yksinään ei takaa sisäisen valukappaleen laatuvaatimuksia. [4] [8]
Kotelo voi jakaa työn ominaisuuksien mukaan.
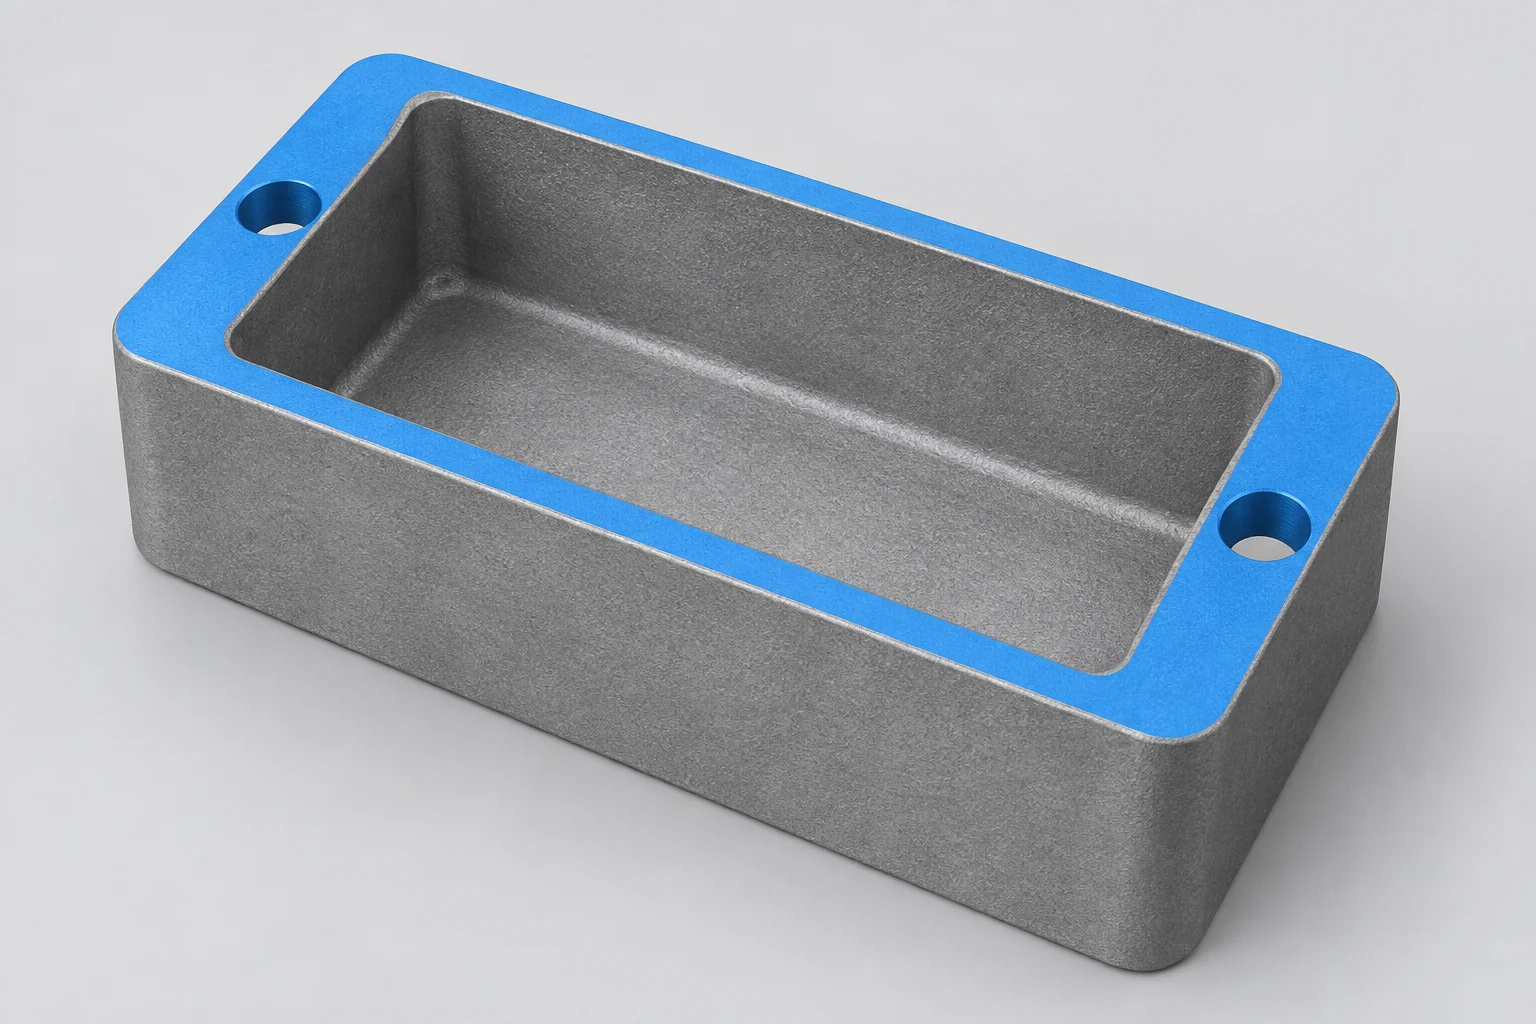
Harkitse koteloa, jossa on kansi, sijoituskohdat ja kierrekiinnittimet. Seuraavassa on suunnittelun vertailu: vaadittavat liitännät pysyvät muuttumattomina, kun taas kotelon runko ja valmistustapa arvioidaan.
| Kotelon ominaisuus | Koneistettu valmiiksi leikatusta materiaalista | Valukappaleen runko, joka koneistetaan |
|---|---|---|
| Ulkoiset seinät ja avoin kammio | Poista raaka-aine käytettävillä työkaluilla. | Säilytä soveltuvat valusurfaceet; tarkista seinämien siirtymät ja irrotus. |
| Kannen tiivistyspinta | Koneistetaan määritellyn tasaisuuden ja pinnanlaadun mukaisesti. | Jätä koneistustoleranssi, jonka jälkeen koneistetaan vaadittu pinta. |
| Sijaintireiät | Koneistetaan niiden koko ja sijainti piirustuksen mittauspisteistä. | Koneistetaan sovitettujen viitepisteiden mukaan; ydintetty avaus ei ole automaattisesti valmis sovitus. |
| Sisäkierteet | Valmista reiät ja koneistaa kierteet. | Sisällytä reikien valmistus ja kierrosten teko toissijaiseksi työvaiheeksi. |
Tämä jakoa voi säästää suurta materiaalinpoistoa ilman, että vaaditaan valukappaleelta kaikkien tarkkojen liitospintojen toimittamista. Sen arvo katoaa, jos puolivalmisosa vaatii laajaa korjausta, sitä ei voida kiinnittää turvallisesti tai se ei täytä materiaali- ja hyväksyntävaatimuksia. [6] [8]
Kuinka tuotantomäärä vaikuttaa kustannuksiin
Korkeapaineinen puristusvalussa tehdään investointi kestävään työkaluun. Vakaa suunnittelu ja toistuva kysyntä voivat jakaa kyseisen investoinnin useampaan osaan. CNC välttää kyseisen valumuottin, mutta ohjelmointi, kiinnityslaitteet, leikkuutyökalut ja toistuvat asetukset aiheuttavat edelleen kustannuksia. Käsittele ”ei muottia” yhtenä kustannuserona, ei nollakustannuksena valmistelulle. [9]
Pyydä valmiin osan vertailua niillä määrillä, joita aiot tuottaa. Sisällytä vertailuun puolivalmisosa, työkalut, koneistus, tarvittaessa lämpökäsittely, viimeistely, tarkastus sekä sovitut vastuut hylättyjen tai uudelleenkoneistettavien osien osalta. Alhaisempi yksikköhinta valukappaleessa ei välttämättä pienennä valmiin osan kokonaiskustannuksia, jos olennaiset toissijaiset työvaiheet eivät sisälly tarjoukseen. Meidän koneistuskustannusopas selittää laajemmin tarjousalueen.
Vertaa ensimmäistä hyväksyttyä erää erikseen toistotilauksista. Valussa saattaa olla tarvetta mallin tai muotin valmistukseen ja kokeiluihin; koneistuksessa tarvitaan raaka-ainetta, ohjelmointia ja työkappaleen kiinnityksen valmistusta. Suunnittelumuutokset voivat vaikuttaa kumpaankin valintavaihtoehtoon, mutta muutos uudelleenkäytettävään muottiin voi vaikuttaa jo tehtyyn investointiin. Käytä todellisia toimittajien aikatauloja eikä oleta, että jokin prosessi on aina nopeampi.
Valitse valmiiksi valmistettujen puolivalmisteiden koneistus, kun sen joustavuus ja materiaalireitti täyttävät vaatimukset hyväksyttävällä kokonaishinnalla. Valitse valussa valmistaminen, kun valittu prosessi, suunnittelun vakaus ja valmiin osan kokonaistaloudellisuus tukevat sitä. Käytä valua ja CNC-koneistusta yhdessä, kun runko hyötyy lähes lopputuotteeksi muovattavasta muodosta, mutta valitut liitokset edellyttävät silti koneistusta. Ei ole yleispätevää määrää, jossa tämä valinta muuttuu. Meidän CNC-koneistuspalvelumme kattavat koneistusreitit, joita voidaan arvioida näille ominaisuuksille.
Kysymyksiä valukappaleiden ja koneistettavien osien valinnasta
Onko muottivalu sama kuin muovin ruiskuvalu?
Korkeapaineinen muottivalu ruiskuttaa sulanutta metallia teräsmuottiin. Muovin ruiskuvalussa ruiskutetaan polymeeriä muottiin. Samankaltaisen ruiskutus-käsitteen käyttö ei tee niiden materiaaleista, työkaluolosuhteista tai valmiiden ominaisuuksista vaihtoehtoisia.
Poistako koneistus valukappaleen huokosuuden?
Koneistus poistaa materiaalia, mutta se ei ole yleinen ratkaisu sisäiselle huokosuudelle. Pinnan poistaminen voi paljastaa alapinnan tyhjiön. Hyväksyntä, lisätestaus ja mahdollinen hyväksytty käsittely riippuvat valukappaleesta ja sen käyttövaatimuksista; pelkkä mitallinen hyväksyntä ei ratkaise ongelmaa. [7] [8]
Tekniset lähteet
- SFSA, Valuprosessin yleiskatsaus, hiekkamuotit, ytimet ja lisäkäsittely.
- Investment Casting Institute, Valusuttimen valamisprosessi, mallin luominen, keramiikkakotelo ja tarkat kohdistuspinnat.
- NADCA, Usein kysytyt kysymykset, korkeapainevalettu valumuotti ja muottien valmistus.
- SFSA, Teräsvalukappaleiden tilaus, ydinten poisto, koneistustoleranssi, kohdistus- ja testausrutiinit.
- NADCA Design, Kallistuskulma, pintariippuva irrotuskulma.
- NADCA Design, CAD-ominaisuuksien järjestys, valmis- ja koneistettu konfiguraatio.
- NADCA Design, Rakenteelliset kriteerit, koepalan soveltuvuus, osion rakenne ja lopullisen osan testaus.
- NADCA Design, Toissijaiset käsittelykustannukset, koneistus, viimeistely ja määritellyt painekokeet.
- NADCA Design, Muottikustannukset, muottien sijoitus ja toistuva tuotanto.



