På denna sida
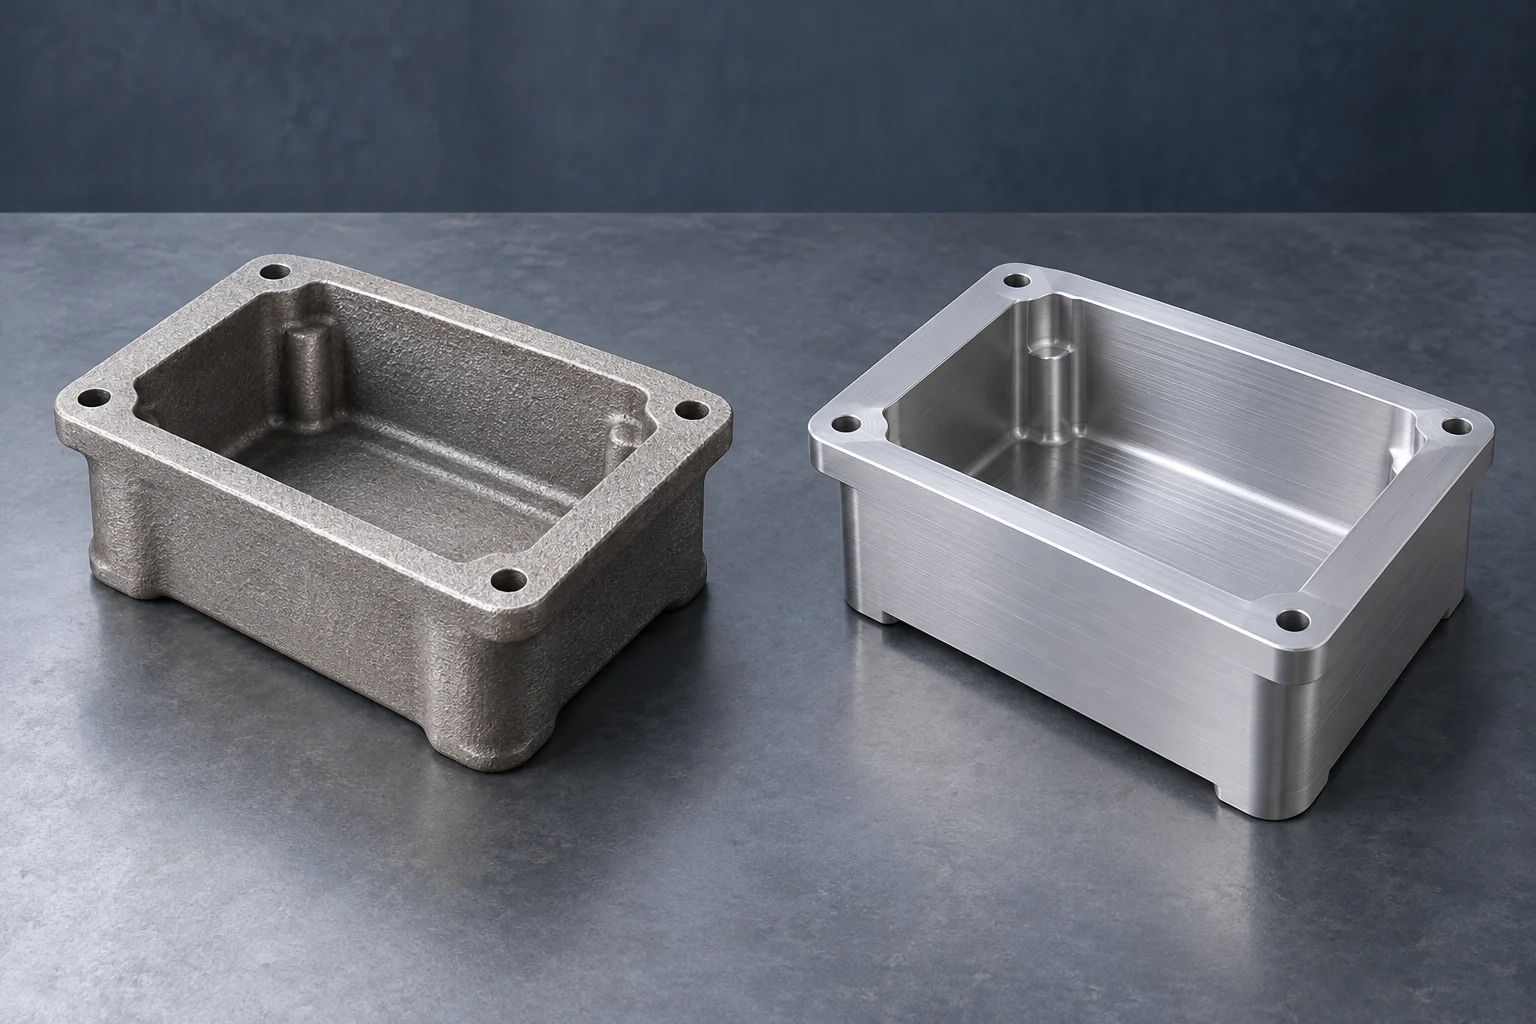
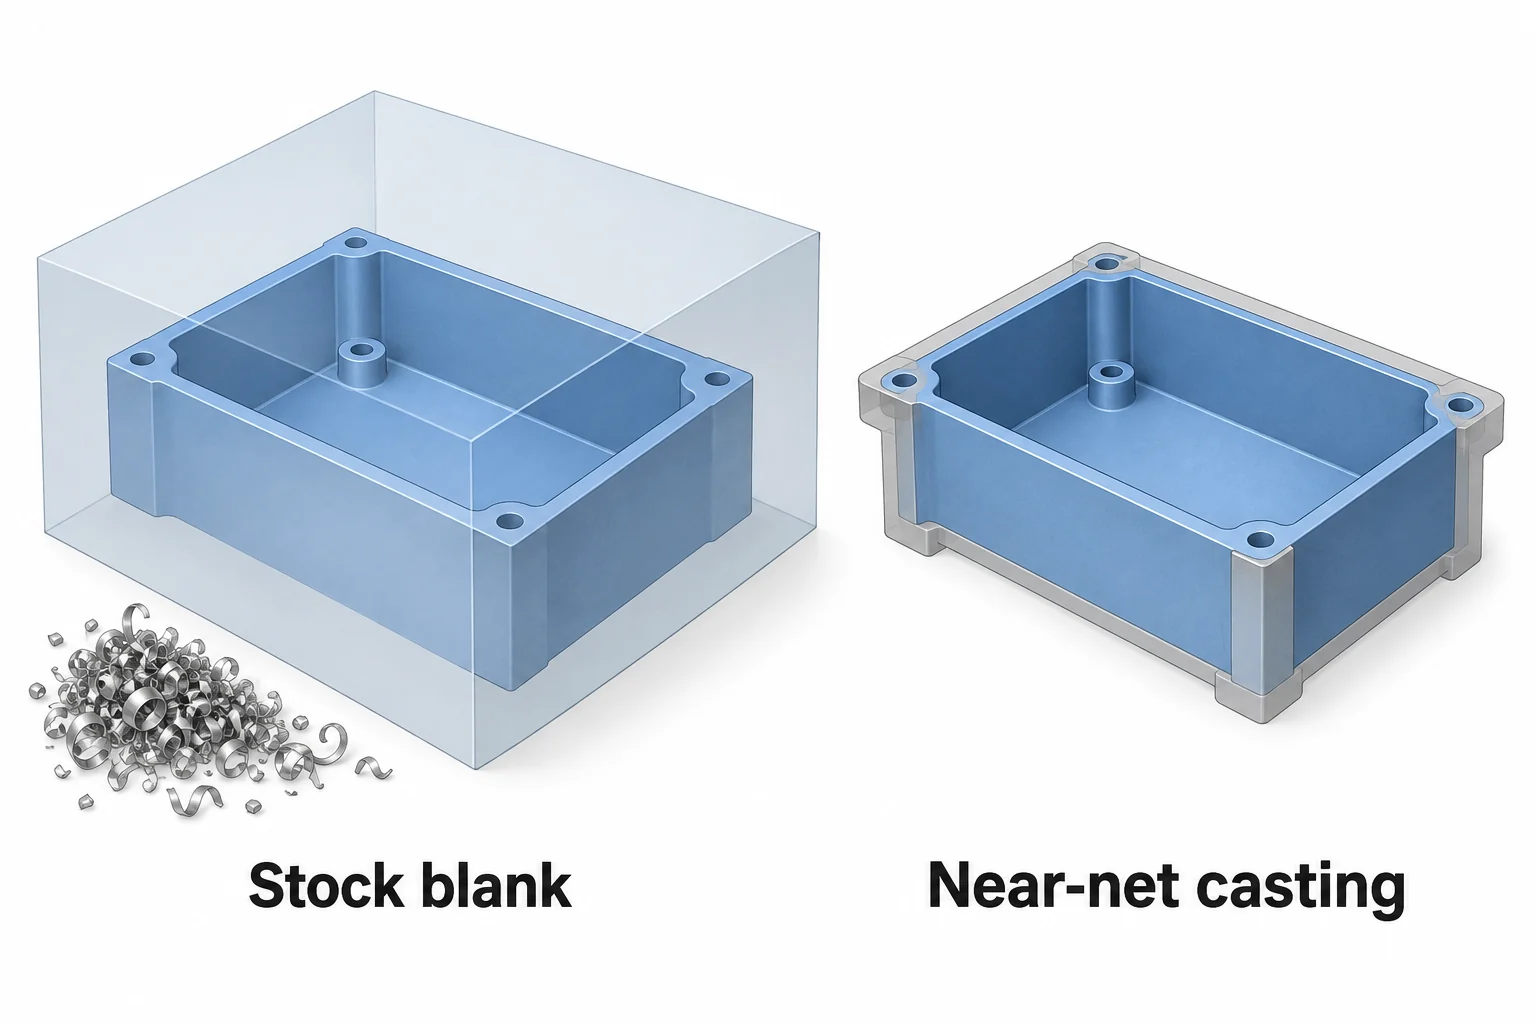
CNC-bearbetning är en användbar utgångspunkt när en metallkomponent kräver tillgängligt lagermaterial, designen ändras eller efterfrågan inte motiverar specialanpassad gjutform. Gjutning blir attraktiv när formningen av blanken kan undvika omfattande skärbearbetning eller skapa geometrier som är svåra att bearbeta. Många komponenter använder båda metoderna: gjut kroppen, sedan bearbeta gränssnitten som styr monteringen.
Valet beror på gjutprocessen, inte bara på ordet “gjutning”. Jämför tillvägagångssätt som uppfyller samma funktionella krav, inklusive materialtillstånd, färdiga mått och kontroll. En prisuppgift för en gjuten komponent och en prisuppgift för en färdigbearbetad komponent kan omfatta mycket olika arbetsmoment.
Vilken gjutprocess jämför du?
CNC-bearbetning avlägsnar material från en blank med skärande verktyg. Den blanken kan vara plåt, stav eller en formgiven gjutning. Vid gjutning formas metall genom att den stelnar i en form; dess formverktyg och produktionssteg varierar kraftigt. [1]
| Gjutningsväg | Hur formen skapas | Vad förändrar jämförelsen med CNC |
|---|---|---|
| Sandgjutning | En sandform bildar yttre kontur; kärnor kan bilda inre utrymmen. | Form, kärnor och efterbehandling; gjutvariation och bearbetningstillägg. |
| Investmentgjutning | En keramisk skal omger en förbränningsbar form; formen tas bort innan gjutningen. | Form- och skalberedning; komplexa former och alla precisionssammansatta ytor. |
| Högtrycksgjutning | Smält metall injiceras i en återanvändbar stålform. | Dedikerad forminvestering, upprepad produktion, utkastgeometri och sekundär bearbetning. |
Sand- och investmentformer är förbränningsbara; en form återanvänds. Investmentformer kan även tryckas, så en mekaniskt bearbetad metallform är inte det enda alternativet. Ingen av dessa vägar innebär att alla ytor är monteringsklara direkt från formen. [1] [2] [3]
Geometri: fräsverktygets tillträde eller formens borttagning
En fräsad ficka kräver utrymme för fräsklingens att nå botten och väggarna. Ett djupt, smalt utrymme eller en sluten böjd passage kan kräva en annan konstruktion eller tillverkningsväg. Fler bearbetningsaxlar gör inte att ett rakt skärande verktyg kan passera genom en solid takyta.
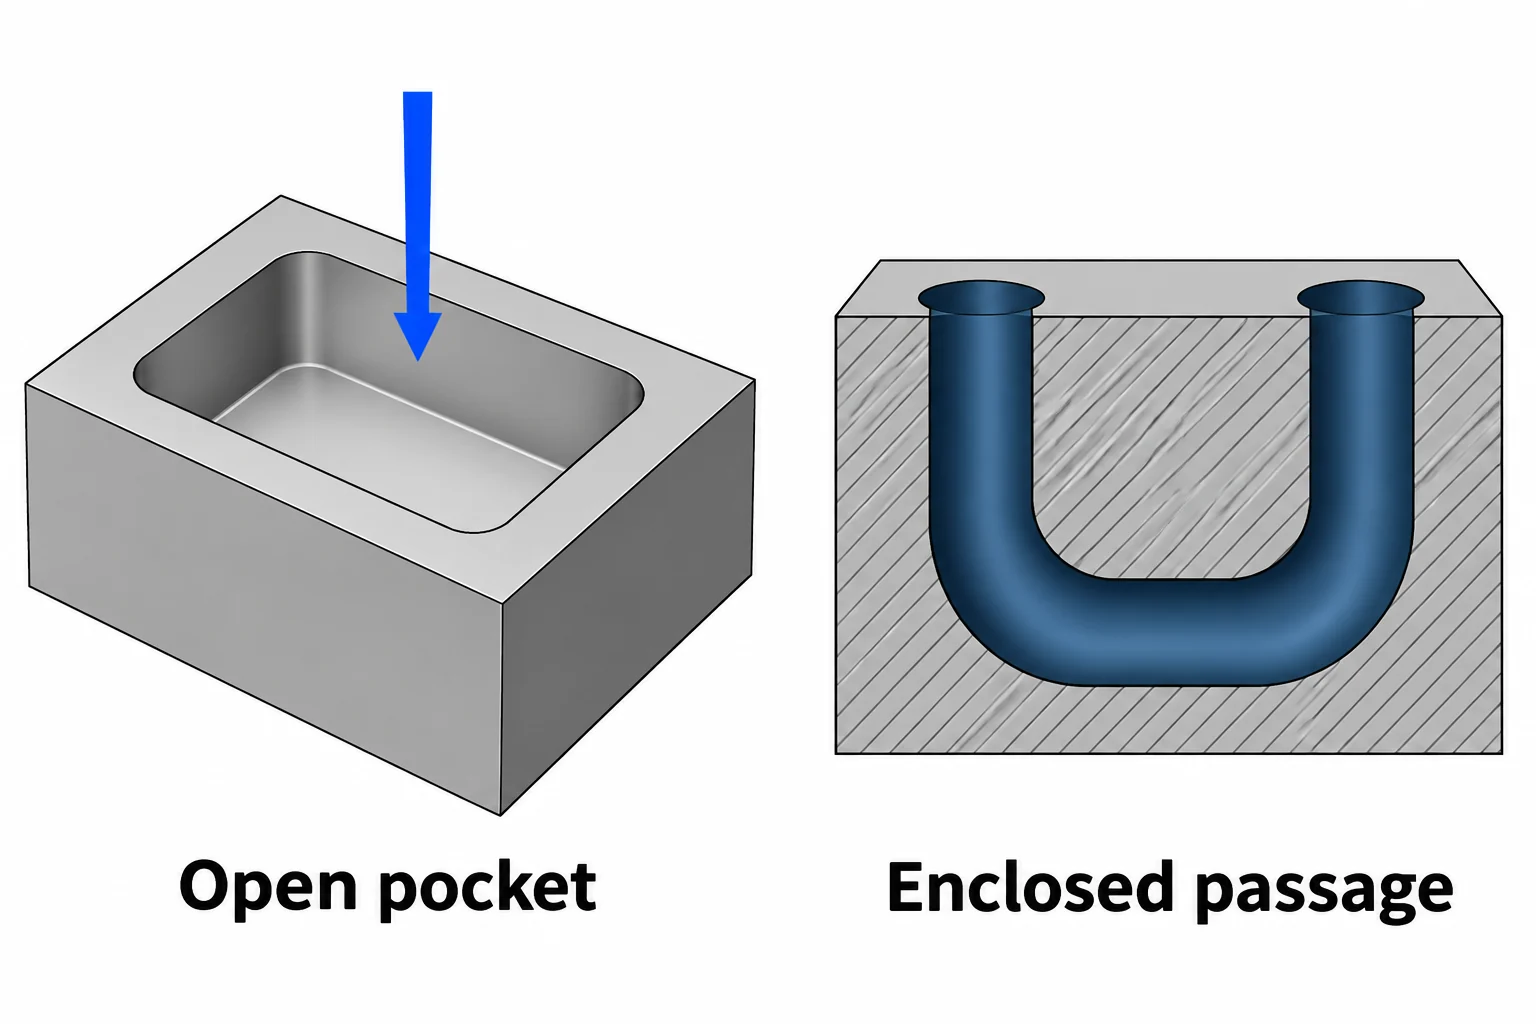
Gjutning kan skapa interna utrymmen med kärnor, men kärnan måste stödjas och tas bort med en genomförbar metod. SFSA påpekar att oåtkomliga hålrum kan göra kärnuttag svårt och dyrt. Gjutning gör därför inte varje innesluten form praktisk. [4]
Högtrycksgjutning ställer ytterligare krav på avformning. Drautning är den koniska lutningen som hjälper gjutstycket att lämna gjutformen; dess storlek beror på ytan, djupet och legeringen. Granska delningslinjer, underkastningar och eventuella rörliga delar av gjutformen innan du behandlar en CNC-modell som en gjutkonstruktion. [3] [5]
Bearbeta de ytor som kräver det
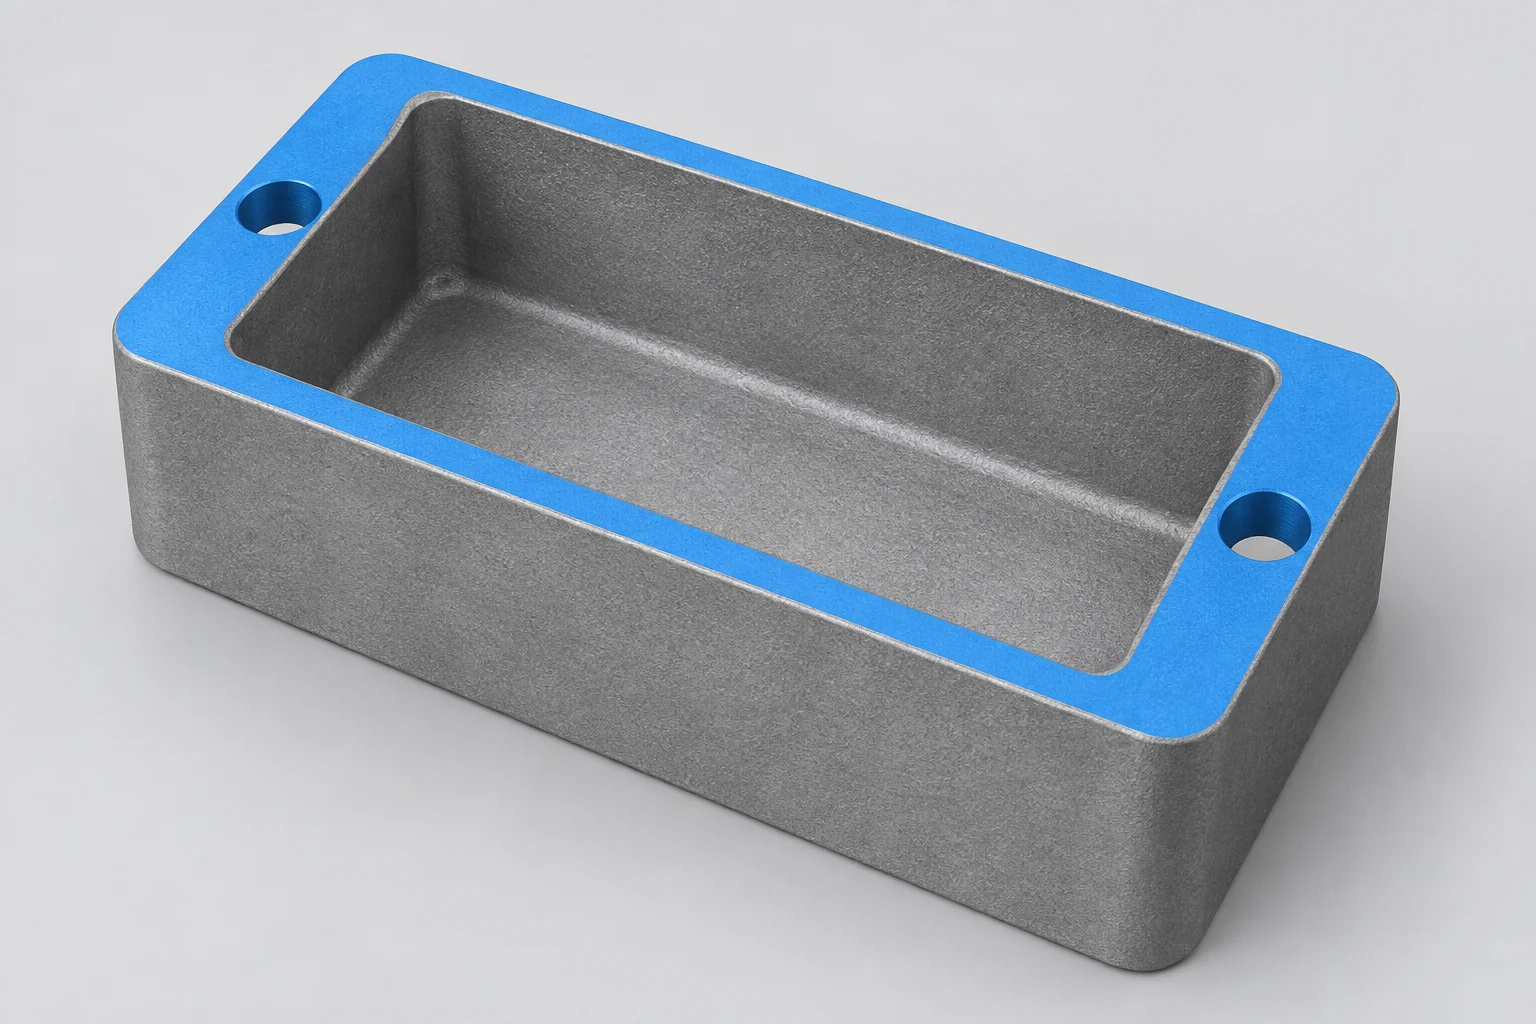
En smal borrning eller en plan tätningsyta utesluter inte automatiskt gjutning. Kroppen kan gjutas nära sin färdiga form medan vissa valda funktioner bearbetas. Håll isär definitionerna av gjutblank och färdigdel så att gjuteriet och maskinverkstaden tydligt ser vilket material som återstår att ta bort. NADCA rekommenderar separata konfigurationer för gjutblank och bearbetad modell för detta ändamål. [6]
Bearbetningstillägg är det extra materialet som tillhandahålls för denna borttagning. Det måste täcka den faktiska variationen i blanken och möjliggöra rengöring av de krävda ytorna. Den första monteringen kräver också pålitliga områden för positionering och spänning; senare funktioner måste relateras till de angivna färdiga referensytorna. Det finns inget enda tillägg som är lämpligt för alla gjutdelar. [4]
För komponenter i gjutjärn förklarar vår sida om bearbetning av gjutjärn blankinformationen, referensytornas relationer och inspektionsomfånget som används vid granskning av bearbetningsarbetet.
Anpassa materialet och godkännandekraven
Etiketten “aluminium” eller “stål” utgör inte en fullständig specifikation. Jämför den faktiska legeringen, produktformen och värmebehandlingsstatusen som är tillgängliga för varje tillverkningsväg. En ersättning måste uppfylla konstruktionskraven; att matcha yttre form är inte tillräckligt.
Varken etiketten “gjuten” eller “bearbetad” fastställer hållfastheten. NADCA förklarar att egenskaperna hos högtrycksgjutningar kan variera beroende på stelningsförloppet och tvärsnittsgeometrin, och att provkroppsvärden kan skilja sig från produktionsdelen. Dess strukturella riktlinjer kräver verifiering på slutliga delar och samlingar. [7]
Separera dimensionell godkännande från materialens integritet. Om applikationen kräver läcktest eller en annan defektkontroll ska metoden och godkännandekriterierna anges. Enbart en slät bearbetad yta garanterar inte kvaliteten på gjutningens inre struktur. [4] [8]
Ett housing kan dela upp arbetet efter funktion
Överväg ett hölje med lock, positioneringshål och gängade fästelement. Nedan följer en konstruktionsjämförelse: de krävda gränssnitten behålls oförändrade medan höljet och tillverkningsvägen utvärderas.
| Höljefunktion | Bearbetat från massivt material | Gjutet hölje med efterföljande bearbetning |
|---|---|---|
| Yttre väggar och öppen kavitet | Avlägsna material med tillgängliga verktyg. | Behåll lämpliga gjutna ytor; granska övergångar mellan väggar och utkast. |
| Tätningsyta på lock | Bearbeta till angiven planhet och ytfinish. | Lämna ett bearbetningstillägg och bearbeta sedan den krävda ytan. |
| Positioneringshål | Bearbeta deras storlek och läge utifrån ritningens referenspunkter. | Bearbeta utifrån överenskomna referenser; en kärnhålsöppning är inte automatiskt en färdigpassning. |
| Inre gängor | Förbered hålen och bearbeta gängorna. | Inkludera hålförberedelse och gängbearbetning som sekundär bearbetning. |
Denna uppdelning kan spara på stora materialavtag utan att kräva att gjutningen levererar varje precisionsspecifik yta. Dess värde försvinner om blanken kräver omfattande korrigering, inte kan spännas säkert eller inte uppfyller material- och godkännandekraven. [6] [8]
Hur volymen påverkar kostnaden
Tryckgjutning under högt tryck innebär investering i slitstark formutrustning. En stabil konstruktion och återkommande efterfrågan kan sprida denna investering över fler delar. CNC undviker den gjutformen, men programmering, spännutrustning, skärande verktyg och återkommande inställningar kostar fortfarande pengar. Betrakta “ingen form” som en skillnad i kostnad, inte som noll kostnad för förberedelse. [9]
Begär en jämförelse av färdiga delar vid de kvantiteter du förväntar dig att beställa. Inkludera blanken, formutrustningen, bearbetningen, värmebehandling där så krävs, ytbehandling, kontroll samt överenskommen ansvarsfördelning för underkända eller omarbetskrävande delar. Ett lägre styckpris för gjutning minskar inte nödvändigtvis kostnaden för den färdiga delen om väsentliga sekundära operationer inte ingår i offerten. Vår kostnadsöversikt för bearbetning förklarar omfattningen av en bredare offert.
Jämför den första godkända partien separat från upprepade beställningar. Gjutning kan kräva mönster- eller formberedning samt provgjutningar; bearbetning kräver råmaterial, programmering och spännanordningsberedning. Konstruktionsändringar kan påverka antingen väg, men en ändring av en återanvändbar form kan påverka redan gjorda investeringar. Använd faktiska leverantörsplaner istället för att anta att en process alltid är snabbare.
Välj råmateriell bearbetning när dess flexibilitet och materialväg uppfyller behovet till en acceptabel total kostnad. Välj gjutning när den valda processen, konstruktionsstabiliteten och den fullständiga ekonomin för färdigdelen stödjer detta. Använd gjutning plus CNC när komponentens kropp drar nytta av nästan-nätformning men de valda gränssnitten fortfarande kräver skärande bearbetning. Det finns ingen universell kvantitet vid vilken valet ändras. Våra CNC bearbetningstjänster omfattar de skärande bearbetningsvägarna för att utvärdera dessa funktioner.
Frågor om gjutning och bearbetning
Är diegjutning detsamma som injektering?
Högtrycksdiegjutning injicerar smält metall i en stålform. Plastinjektering injicerar en polymer i en form. Den liknande användningen av injicering gör inte deras material, verktygsförhållanden eller slutliga egenskaper utbytbara.
Tar skärande bearbetning bort porositet?
Skärande bearbetning tar bort material, men det är inte en generell lösning för intern porositet. Att ta bort ytan kan avslöja ett underliggande hålrum. Godkännande, ytterligare provning och eventuell godkänd behandling beror på gjutningen och dess driftkrav; ett endast dimensionellt godkännande löser inte problemet. [7] [8]
Källor
- SFSA, Översikt över gjutprocessen, sandgjutformar, kärnor och vidare bearbetning.
- Investment Casting Institute, Vaxmodellgjutprocessen, mönsterframställning, keramiska skal och precisionssammansatta ytor.
- NADCA, Vanliga frågor, högtrycksdiegjutning och diekonstruktion.
- SFSA, Beställning av stålgjutdelar, kärnuttag, bearbetningstillägg, lokaliserings- och provningsprinciper.
- NADCA-design, utkast, utsläppsvinkel beroende på yta.
- NADCA-design, CAD Funktionsordning, gjutna och bearbetade konfigurationer.
- NADCA-design, strukturella kriterier, provkroppens tillämpbarhet, tvärsnittsstruktur och slutproduktens provning.
- NADCA-design, Kostnader för sekundära processer, fräsning, ytbehandling och specificerad tryckprovning.
- NADCA-design, verktygskostnader, forminvestering och upprepad produktion.



