Tässä artikkelissa
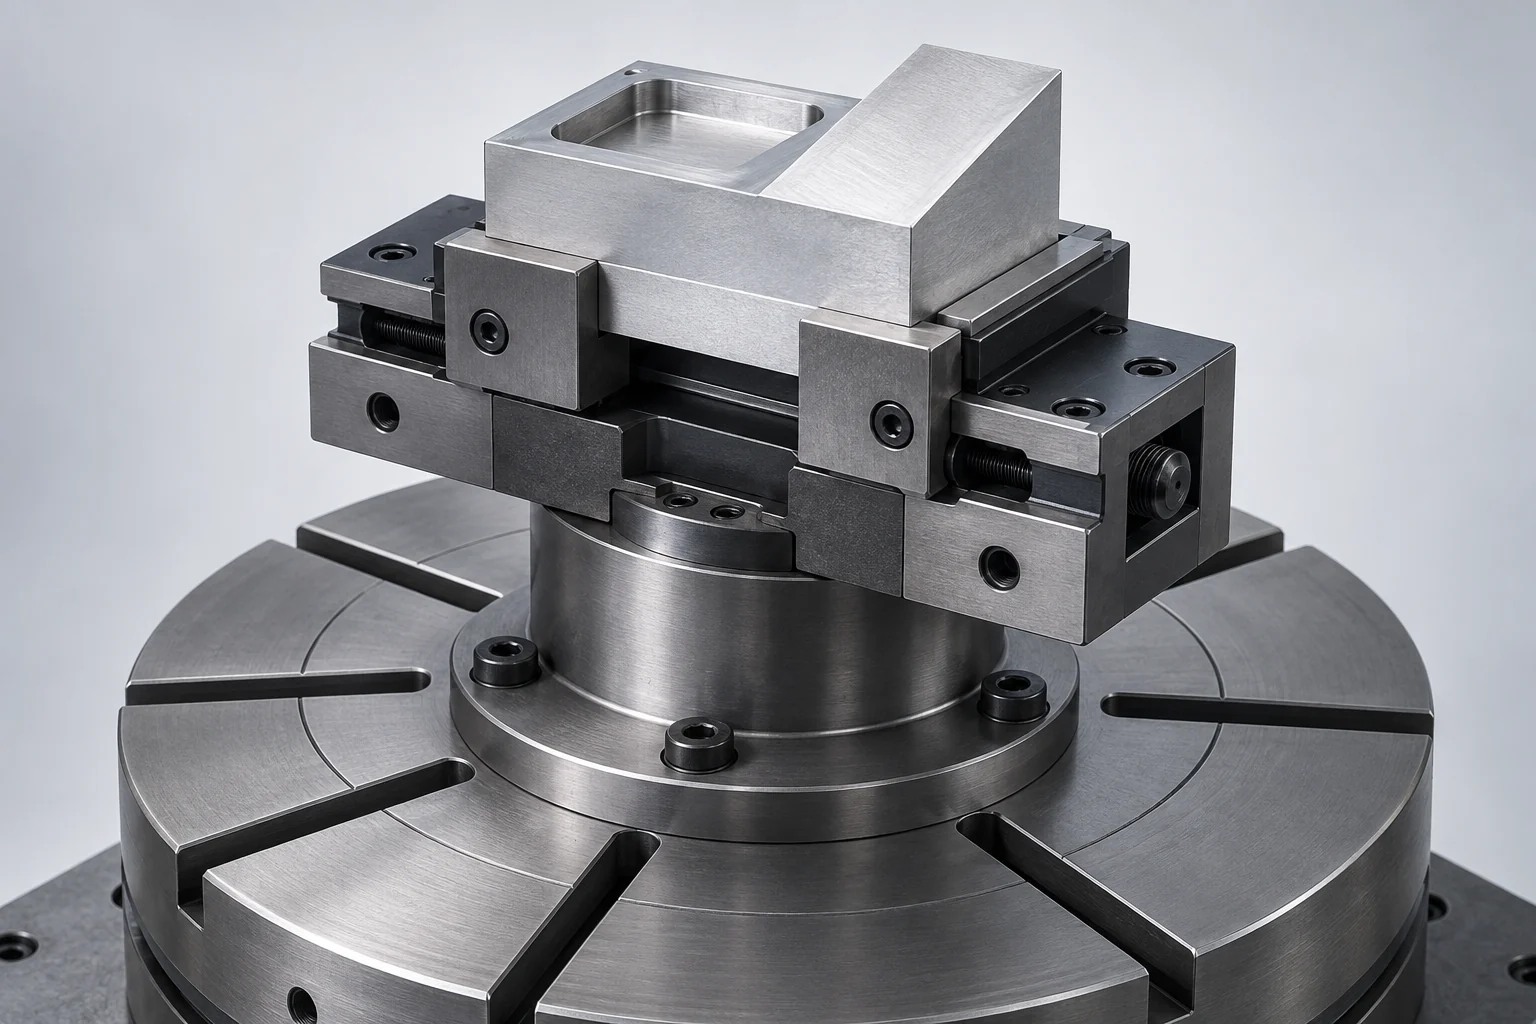
5-akselin työkalukannatin sijoittaa ja kiinnittää osan samalla jättäen tilaa työkalulle, pidikkeelle ja koneelle vaadittujen ominaisuuksien saavuttamiseksi. Tiukka puristin voi paljastaa enemmän valukappaleen pinnan, mutta pääsy on vain puolet tehtävästä. Kiinnityksen on myös kestettävä muuttuvia koneistuskuormia, tuettava jäljellä olevaa materiaalia ja säilytettävä viite mikäli osaa joudutaan asettamaan uudelleen.
Nämä vaatimukset koskevat sekä 3+2- että yhtaikaisia viisiakselisia koneistustapoja. Indeksoitu leikkaus vaatii edelleen selkeän reitin eri asennojen välillä. Jatkuvat pyörivät liikkeet lisäävät tarkistettavien asentojen määrää; kumpikaan toimintatapa ei paljasta pintaa, joka on fyysisesti puristimen leuissa.
Valitse kiinnitystapa niiden pintojen ympärille, joita voidaan pitää kiinni
Aloita yksinkertaisesta erottelusta: mitkä pinnat kuuluvat valmiiseen komponenttiin ja mikä materiaali voidaan käyttää kiinnitykseen ja poistaa myöhemmin? Karkea valukappale voi sietää hampuraisia leuan painumia. Valmis tiivistysalue tai näkyvä anodisoitu pinta aiheuttavat erilaisen kosketusongelman.
Seuraavat ovat aloitusjärjestelyjä, ei vaihtoehtoisia kiinnityslaitteita. Tyhjän kappaleen muoto, materiaali, koneistuskuormat ja vaadittu pääsy määrittävät, mikä versio soveltuu.
| Kiinnitysjärjestely | Hyödyllinen lähtötilanne | Mikä prosessin on ratkaistava |
|---|---|---|
| Kompakti kiinnitin puristusleu’oin | Raakamateriaali, jossa on saatavilla oleva alapuolinen puristusvyöhyke | Leuan puristus, raakamateriaalin valmistelu ja merkityn materiaalin poisto |
| Kiilamuotoisen kiinnikkeen pohja | Raakamateriaali, jossa on osan alapuolella erityisesti suunniteltu puristusominaisuus | Valmistettu kiilamuotoinen geometria, kuormitusrajoitukset ja myöhempäinen poisto |
| Koneistetut pehmeät leuat | Toinen operaatio osittain valmiiksi koneistetussa profiilissa | Tuettavat kosketuspinnat, istutus ja valmiiden pintojen suojaus |
| Erityisesti tätä tehtävää varten suunniteltu kiinnitysvaruste | Epäsäännöllinen geometria tai helposti käytettävissä olevat kiinnityspinnat | Sijainti, kiinnikkeen käyttömahdollisuus ja varatila koko operaation ajan |
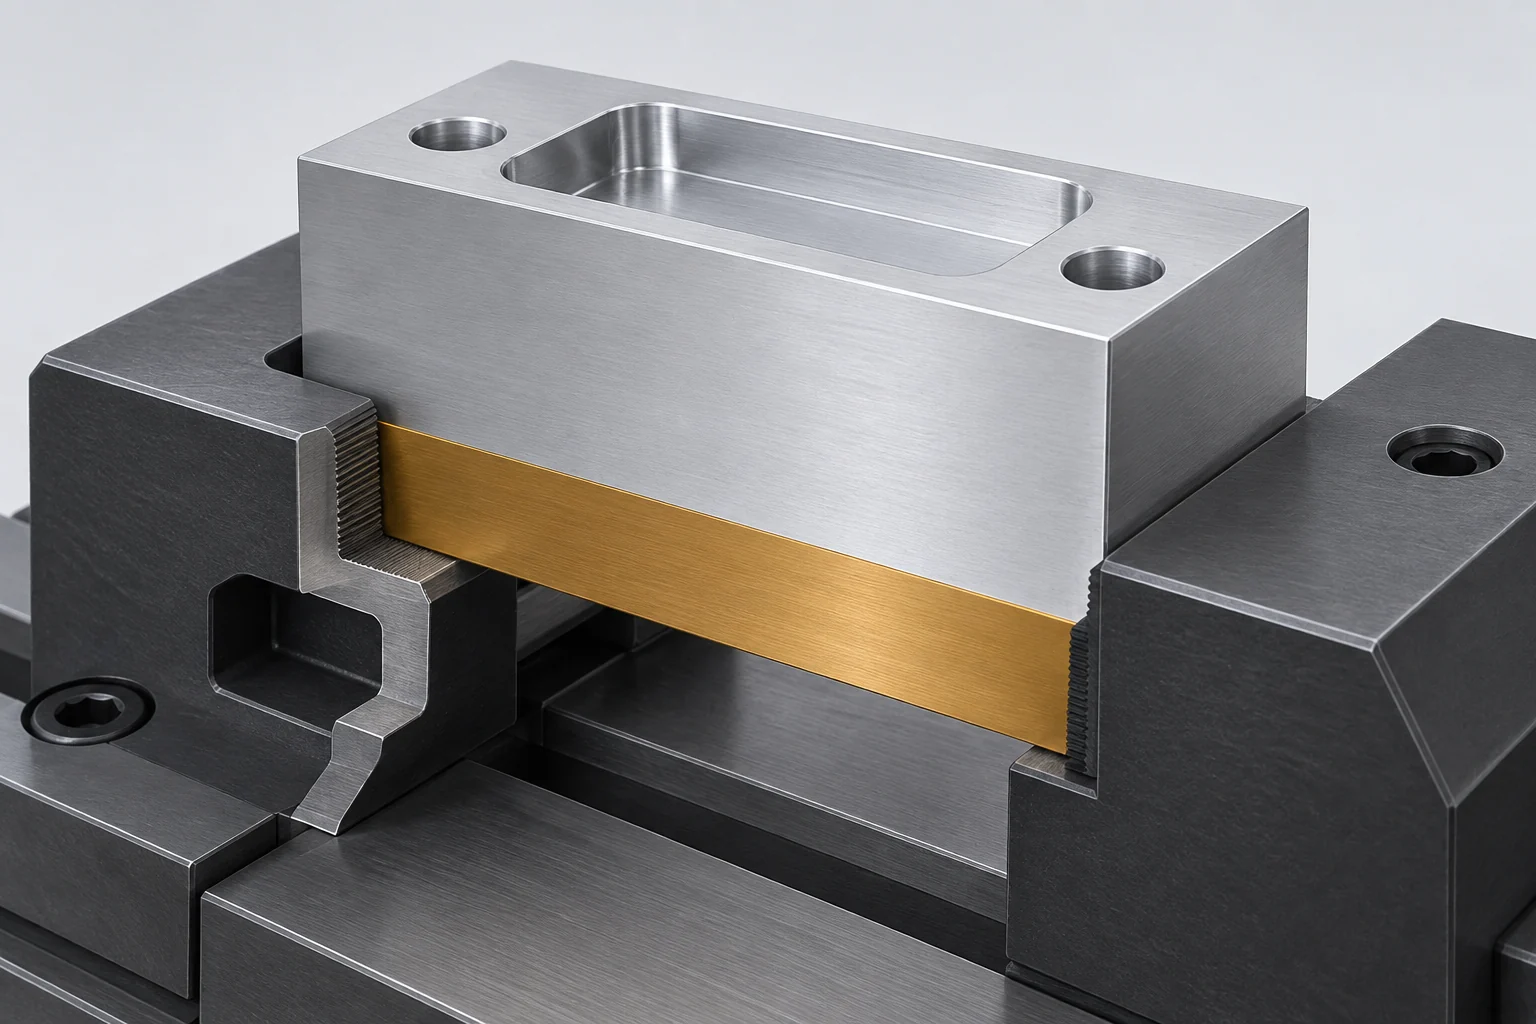
Pinnan syvä puristus toimii osana tiettyä järjestelmää. Esimerkiksi LANG Technik erottaa esileimattua, muotoon sopivaa puristusta tavallisesta kitkapuristuksesta. Sen julkaisema puristussyvyys koskee juuri tätä järjestelmää, ei kaikkia puristimia, jotka pitävät mielivaltaista työkappaletta. Samoin kielipalkin (dovetail) geometrian on täsmättävä valitun kiinnitysvarusteen määrittelyihin. [1] [2]
Nollapiste-liitäntä (zero-point interface) hoitaa toisen tehtävän: se sijoittaa yhteensopivan kiinnitysvarusteen tai paletin uudelleen sen perustalle. Se ei korvaa työkappaleen kiinnittämiseen käytettyjä kiinnikkeitä tai puristimpia, eikä sen toistotarkkuus ole ainoastaan yksi tekijä lopullisen osan tarkkuuteen vaikutavissa tekijöissä. [3]
Tarkista pitimen ja leikkausten välinen polku
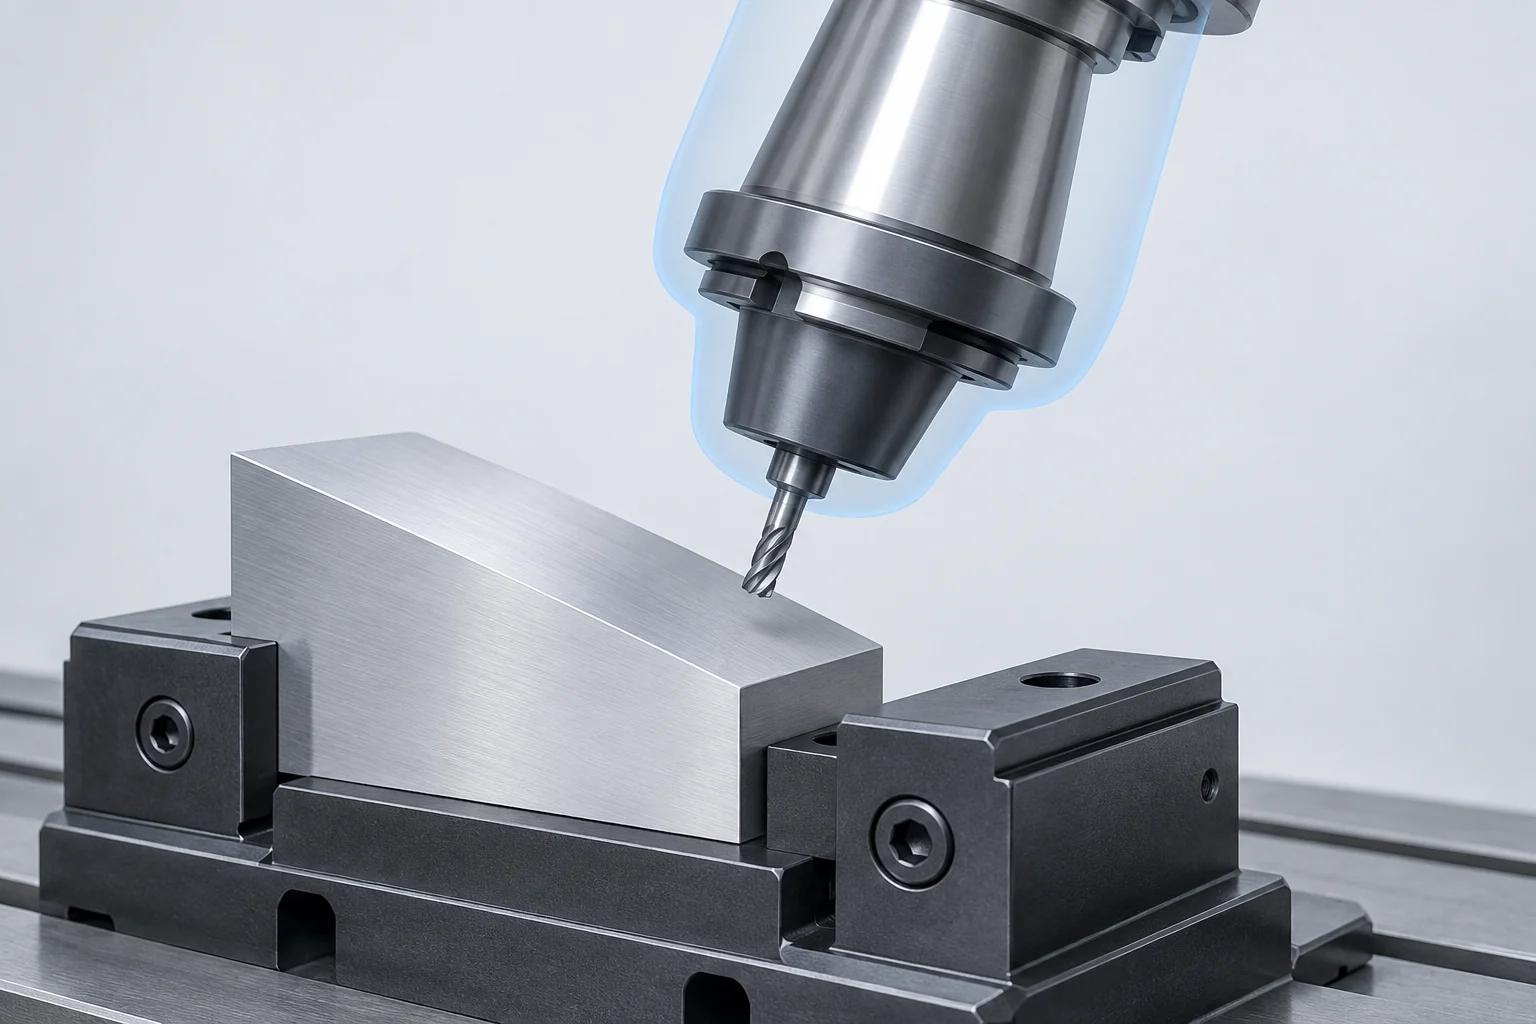
Kuvittele esimerkiksi vinossa kulmassa olevan reiän poraaminen lohkon alareunan läheisyydessä. Poran kärki saattaa sijoittua oikein reiän suuntaan, kun taas leveämpi pitin osuu kiinnityspidikkeen leukaan. Pidempi työkalu voisi muuttaa tätä varaa, mutta se muuttaa myös työkalukokonaisuutta ja sen jäykkyyttä. Osan lisäkierto voi paljastaa reiän, mutta samalla siirtää toista kulmaa pöydän suuntaan.
Hyödylliseen varatilan tarkistukseen kuuluu useita eri kohteita:
- Työkalu ja leikkaamaton varren osa: varmista, että ainoastaan tarkoitettu leikkausalue koskettaa raakamateriaalia.
- Pitin ja pyörivä akseli: sisällytä leikkaajan takana olevat suuremmat halkaisijat.
- Raakamateriaali ja kiinnitys: edusta todellista raakapalaa, pidinkärsäitä, kiinnikkeitä, kiinnitysruuveja ja nosturia.
- Koneen liike: tarkista pyörivät asennot, lineaarinen matka ja tila, joka katsotaan uudelleenorientoinnin aikana.
Tarkista myös sisääntulo-, ulosmeno- ja yhdistävät liikkeet sekä leikkausliike. Kaksi selkeää leikkausasentoa ei takaa, että niiden välillä oleva polku on selkeä. Nykyinen raakamateriaalin muoto on myös merkityksellinen: materiaali, joka häviää karjan koneistuksen jälkeen, on edelleen olemassa ennen kyseistä operaatiota.
Autodeskin Simulation for manufacturing -dokumentaatio erottaa työkalu- ja raakamateriaalisimulaation koneen mallia, kinematiikkaa ja postprosessoria käyttävästä simulaatiosta. Mallinna asianmukaiset kiinnityslaitteen komponentit ja suorita soveltuvat törmäys- ja liikkeenrajoitustarkistukset; pelkkä visuaalisesti sileä animaatio ei ole varmistustulosta. Mallin on vastattava käytettävää asennetta. [4]
Nosta osaa vain niin korkealle kuin asennus vaatii.
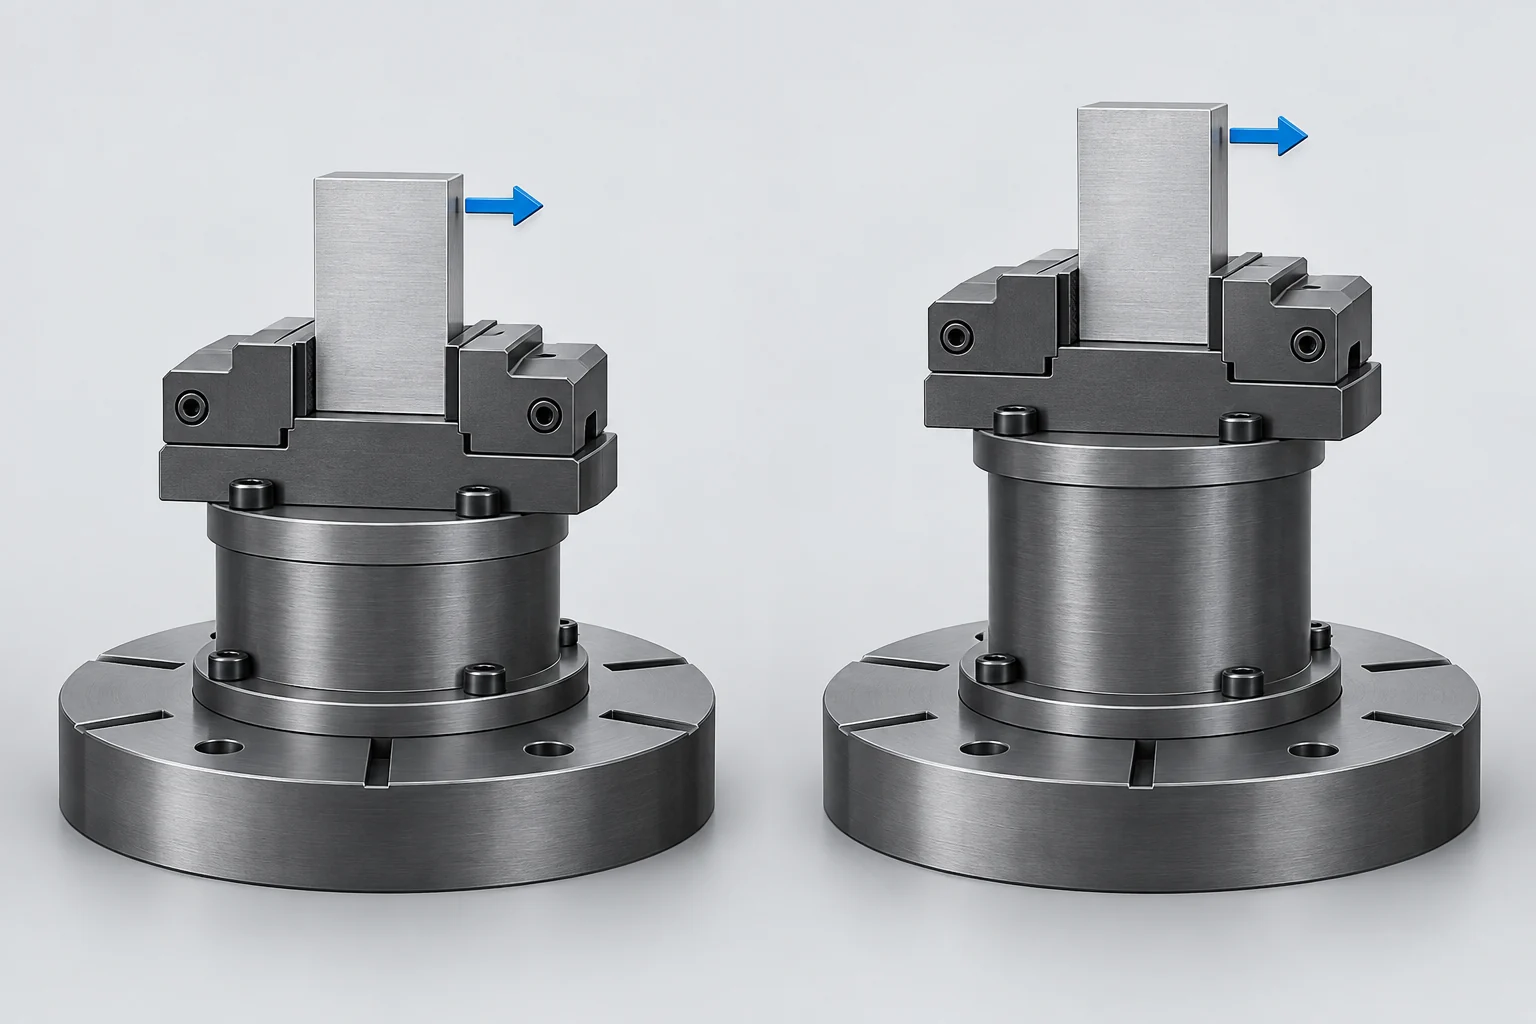
Korotuslevy voi siirtää puristinta pöydästä pois ja avata tietä osan sivuille. Jergens kuvaa tätä pääsyn etua viisiasaisen kiinnityksen ohjeissaan. Kokonaispino on edelleen sijoitettava koneeseen ja sen on kestettävä leikkausta. [3]
Korkeus vaikuttaa enemmän kuin vain pääsyyn. Vaakasuoran voiman vaikutessa valitun kiinnitystason yläpuolella momentti kyseisen tason suhteen on M = F × h, jossa h on kohtisuora etäisyys voiman vaikutussuoralle. Tarkastellaan yksinkertaistettua vertailua samalla oletetulla 200 N voimalla:
| Voima | Korkeus kiinnitystason yläpuolella | Momentti kyseisellä tasolla |
|---|---|---|
| 200 N | 50 mm = 0.050 m | 10 N·m |
| 200 N | 100 mm = 0.100 m | 20 N·m |
Kaksinkertainen korkeus kaksinkertaistaa tämän momentin. Se ei määritä kiinnityksen taipumaa, turvallista kiinnitysvoimaa tai enimmäiskäytettävää nostokorkeutta; nämä vaativat todellisen rakenteen, liitokset ja kuormitussuunnat. Laskelma eristää yhden seurauksen leikkauskohteen ja kiinnitystason välisen etäisyyden muuttamisesta. [5]
Pino vie myös tilaa ja lisää massaa. Kallistuvalla pöydällä arvioi yhdistettyä kiinnitystä ja työkappaletta vastaan relevantteja kuormanottoa, painopisteen sijaintia ja momenttirajoituksia. Tarkista kallistetun tilavuuden rajoitukset, ei pelkästään pystyasennossa mitattu korkeus. Oppaamme koneen matkojen ja varatilojen määrittelyn lukemiseen selittää, miksi matka yksinään ei määritä käytettävissä olevaa osatilaa.
Pidä kiinnitysvoimat poissa tuentamattomilta seinämiltä.
Kiinnitys pitää erilaisia rakenteita koneistuksen edetessä. Kiinteä raakapala voi muuttua ohueksi, taskuiseksi koteloiksi samassa puristimen leuissa pysyessään. Puristimen kosketus, joka oli hyvä karjaisussa, voi muodostua liikkeen lähteeksi, kun ympäröivä materiaali on poistettu.
Ohjaa kiinnitysvoimat suoraan tuettuihin ja riittävän jäykkiin alueisiin. Puristin, joka on kiinnitetty kiinteän laipan päälle ja jonka alla on tuki heti alapuolella, luo erilaisen voimapolun kuin puristin, joka taiputtaa tuentamatonta seinämää. Carr Lanen sijainnin ja kiinnityksen periaatteet selittävät tämän suhteen puristimen sijainnin, tuen ja vääntymän välillä. Tiukentaminen voimakkaammin ei ole yleinen ratkaisu joustavalle osalle. [6]
Pintavaatimukset kuuluvat myös kiinnityssuunnitelmaan. Merkitse ne pinnat, joille leuan jäljet voivat jäädä, alueet, jotka koneistetaan pois, sekä pinnat, jotka on suojattava. ”Ei jälkiä” kaikilla pinnoilla voi sulkea pois muuten käytännöllisen puristimen ja vaatia erilaista kosketusgeometriaa tai toista koneistusvaihetta.
Pehmöt leuat tarkoittavat koneistettavia leuapanssareita, eivätkä ne takaa jälkitöntä kosketusta. Niiden istuvuus, kosketuspinta-ala, puhtauteen ja kohdistettu voima ovat edelleen merkityksellisiä. Jumiutunut lastu voi vaikuttaa sekä istumiseen että kosketuspintaan. Erottele ulkoasun hyväksyntä mitallisesta hyväksynnästä: osa voi näyttää vaurioitumattomalta, mutta siitä voi kuitenkin tulla liikettä puristimen avaessa. [1] [6]
Koneistusmateriaalit ja suunnittelukäguidi yhdistää nämä kysymykset ohuisiin seinämiin ja määriteltyyn tarkastusehtoon. Joustaville osille on selkeästi ilmaistava, päteekö piirustuksen vaatimus vapaana kiinnityslaitteesta vai määritellyn kokoonpanorajoituksen alaisena.
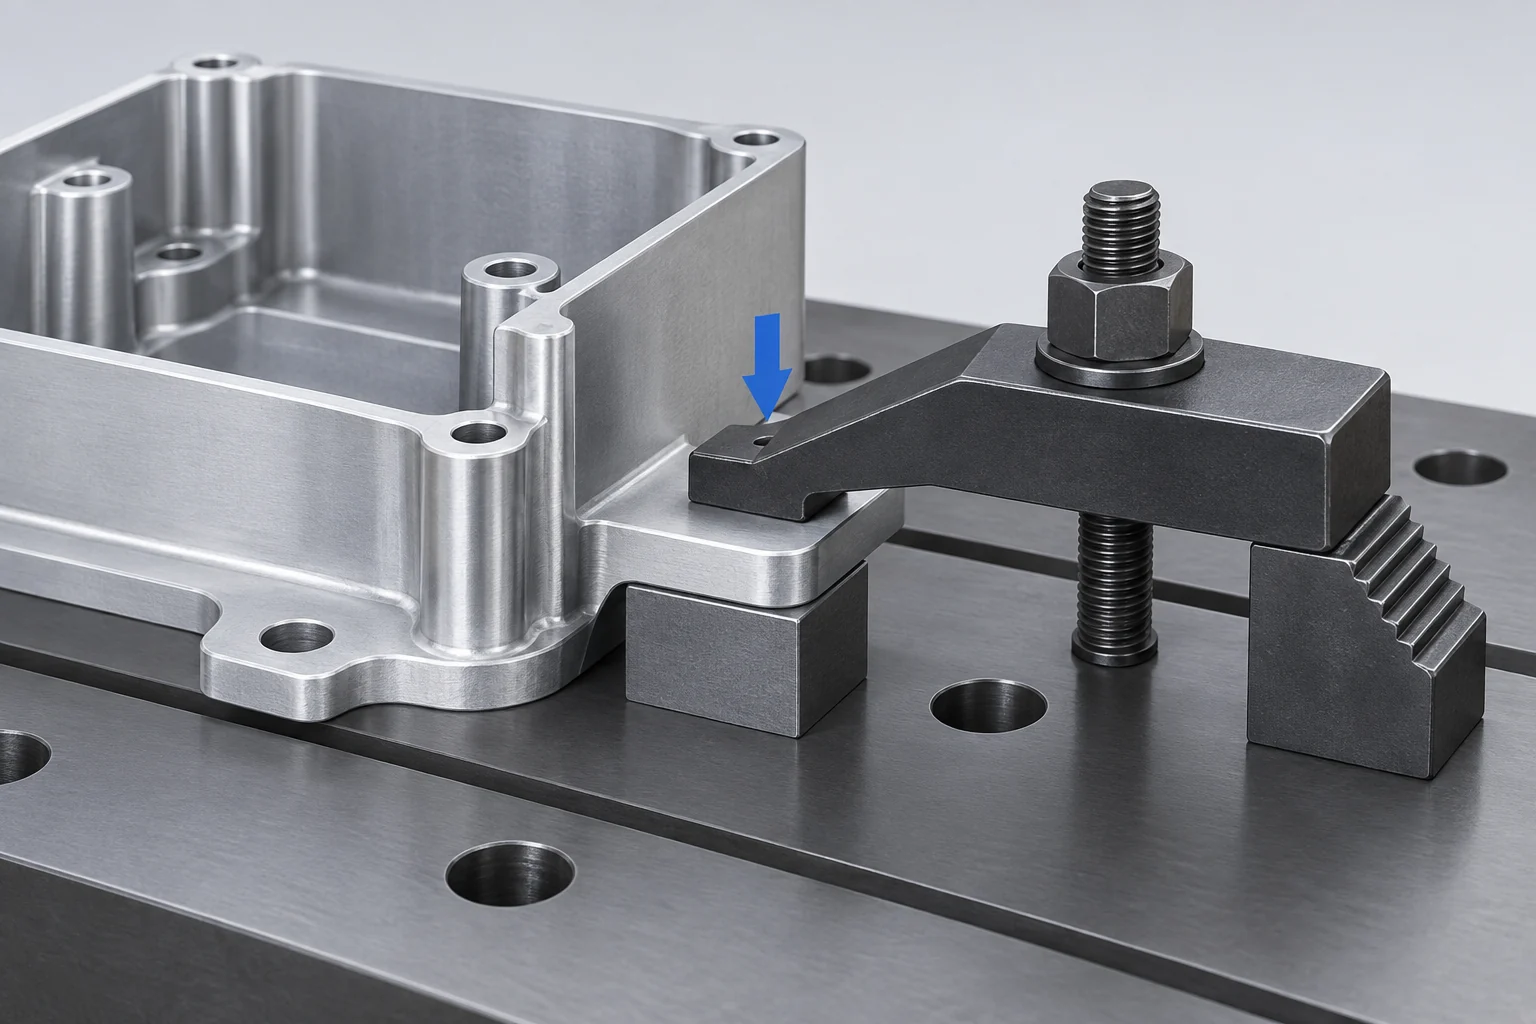
Suunnittele toinen kiinnitys ennen purkamista pidätysraakamateriaalista.
Harkitse koteloa, jossa on yläpocket, sivureiät ja valmis alapuolinen kiinnityspinta. Alkuperäisessä kiinnityksessä voidaan pitää ylimääräistä materiaalia kiinnityspinnan alapuolella, jolloin ylä- ja sivupinnat pysyvät käytettävissä. Kun nämä ominaisuudet on koneistettu, jäljelle jäänyt pidätysraakamateriaali on edelleen poistettava.
Toisen kiinnityksen tarvitsee olla paikallaan seisomaan, kestää seuraava leikkaus ja käyttää jo valmiiksi koneistettuja ominaisuuksia viitepisteinä. Koneistetut pehmeät kiinnityshampaat voivat tukea ulkoista profiilia, tai erillinen kiinnityslaite voi sijoittua sopiviin valmiisiin ominaisuuksiin. Valitse nämä kiinnityskohdat suunniteltaessa ensimmäistä koneistustoimintoa, eikä vasta sen jälkeen, kun havaitaan, että kaikki kätevästi käytettävissä olevat kiinnityspinnat ovat hauraita tai kosmeettisia.
Tämän kotelon tapauksessa noudata niitä suhteita, jotka ovat merkityksellisiä:
- Tunnista alapinnan ja sivureikien suhteet, joita valmis piirustus ohjaa.
- Valitse käytettävissä olevat sijoitusominaisuudet, jotka siirtävät nämä suhteet toiseen kiinnitykseen.
- Jätä riittävästi käytettävissä olevaa materiaalia ja tukea puristuspohjan poistamiseksi ilman osan sijainnin menettämistä.
- Tarkista valmiit suhteet irrottamisen jälkeen sekä kaikki määritellyt viimeistelytoimenpiteet.
Koordinaattisiirtymä voi kuvata osan sijaintia, mutta se ei voi kompensoida tuntematonta istutusvirhettä tai osaa, joka liikkuu kuorman alla. Samoin toistettavuuden varmistava palettiyhteys ei takaa, että komponentti on istutettu oikein kiinnityskampaan. Puhdas kosketuspinta ja asianmukainen viitekatsaus ovat edelleen osa jokaista asennusta. [6]
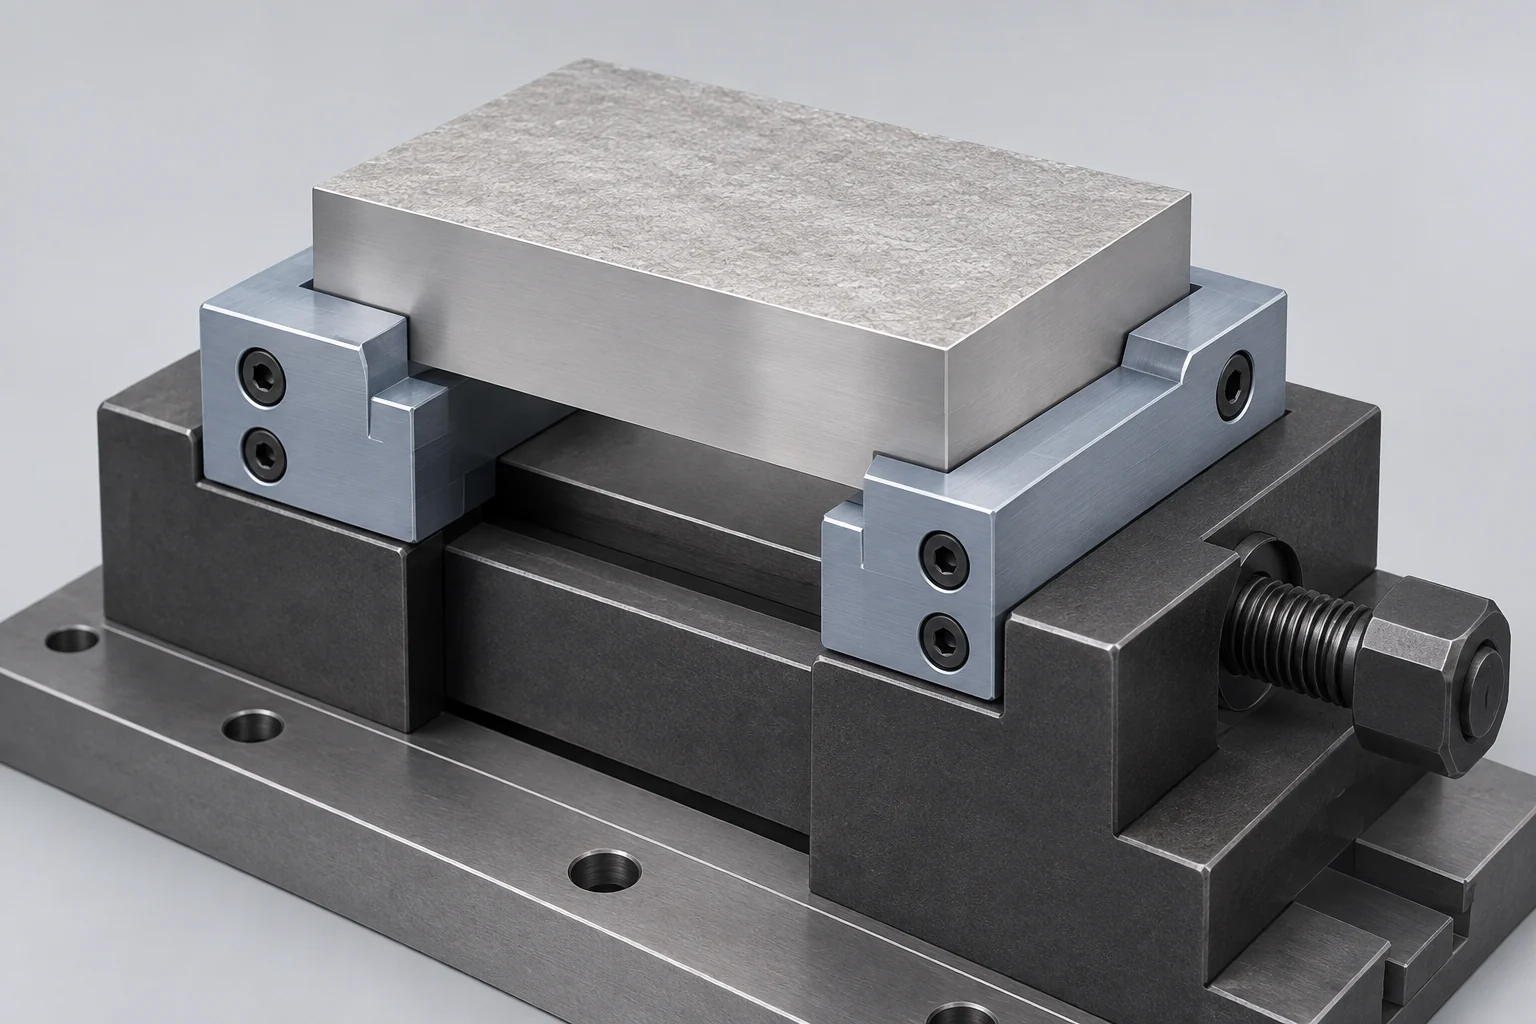
Hyödyllinen tulos on täydellinen koneistusreitti: tarkoitetut pinnat voidaan saavuttaa, osa pysyy tuettuna raaka-aineen kaventuessa, ja lopullinen kiinnitystoimenpide säilyttää vaaditut ominaisuussuhteet. Osakohtaisen valmistustarkastelun tapauksessa VETCNC:n viisiakselinen CNC koneistuspalvelu kattaa työkalun pääsyn, kiinnitystavan varausmitoituksen ja tarkastusvaatimukset.
5-akselinen työkalunpidin – usein kysytyt kysymykset
Mahdollistako viisiakselinen puristin kaikkien kuuden sivun viimeistelyn yhdessä asennuksessa?
Ei itsessään. Kampa tai puristuspohja estää yleensä osan komponentin pinnasta. Viisiakselinen liike voi avata lisää suuntia, mutta jäljelle jäävän kosketuspinnan poistaminen vaatii suunnitellun kiinnitys- tai siirtomenetelmän.
Onko kahvakuviota tarvitaan viisiakselisessa koneistuksessa?
Ei. Kahvakuviot ovat yksi kiinnitysvaihtoehto. Kiinnitysleuat, koneistetut pehmeät leuat ja erityisesti suunnitellut kiinnityslaitteet sopivat myös muihin osiin. Valinta riippuu saatavilla olevista kosketusalueista, raaka-ainepreparoinnista, kuormituksista ja myöhempänä suoritettavasta viimeistelyjärjestyksestä.
Kuinka paljon materiaalia tulisi jättää leuoille?
Käytä valitun kiinnitysjärjestelmän vaatimuksia ja todellista koneistussuunnitelmaa. Yleispätevää kiinnityssyvyyttä ei ole kaikille materiaaleille, leuoille ja työstökuormille. Ota huomioon myös materiaali, joka tarvitaan esivalmistukseen ja toisen työstövaiheen suorittamiseen.
Parantaaako korkeampi nostopalkki asennusta?
Se voi parantaa työkalun pääsyä, mutta muuttaa myös korkeutta, kuormitusmomenttia ja liikkuvan työkalun kulkupintaa. Valitse korkeus, joka tarvitaan vapaalle tilalle, ja tarkista samalla kiinnityslaitteen rakenne sekä koneen soveltuvat kuormitus- ja liikkeen rajoitukset.
Voivatko pehmeät leuat estää kaikki kiinnitysmerkit?
Ei. Hyvin sovitut leuat voivat jakaa kosketuksen sopiville alueille, mutta kuormitus, lastut ja pinnan laatu vaikuttavat edelleen tulokseen. Tunnista suojeltavat pinnat ja määritä hyväksyttävät kosketusmerkit ennen kiinnitystavan valintaa.
Tekniset lähteet
- LANG Technik. Työkalukannattimia koskevat usein kysytyt kysymykset. Kiinnitysleu’at ja valmiiksi merkittyjen raaka-aineosien kiinnitys.
- Jergens. Työkalukannattimia koskeva yleiskatalogi. Viisiakseliset kielekäsittävät puristimet ja valmiiksi valmistetut kiinnityspinnat.
- Jergens. 5-akselinen tietokeskus: yleiskatsaus. Korotukset, kiinnityspintaliitokset ja modulaariset työpidinjärjestelmät.
- Autodesk Fusion -ohje. Simulointi valmistusta varten. Koneen mallit, tarkistus, törmäysten varalta suoritettava simulointi ja liikkeen rajojen ylitys.
- OpenStax, Rice University. Yliopiston fysiikka, osa 1, luku 10.6: Vääntömomentti. Voima ja kohtisuora momenttivarren pituus.
- Carr Lane Manufacturing. Sijaintituet ja kiinnitysperiaatteet. Tuet, kuorman suunta, lastunpoiston tila ja osan sijainti.



