Tässä artikkelissa
CNC koneistustoleranssit määrittelevät sallitun vaihtelun osan mitoissa ja geometriassa. Sovitukset kuvaavat, miten kohdistuvat ominaisuudet liittyvät toisiinsa; tarkastus tarkistaa, täyttääkö valmis osa näitä vaatimuksia. Hyödyllinen eritelmä yhdistää kaikki kolme tekijää. Porauksella voi olla oikea halkaisija, mutta se voi silti sijaita väärässä paikassa, kun taas vaikutelmaisesta mittausnäytöstä ei välttämättä selviä varsinaista hyväksyntäkysymystä.
Tarkkuuskoneistusteknologiaan kuuluvat leikkausprosessi, työkalut, työkappaleen kiinnitys ja mittausmenetelmä. Mikään näistä ei korvaa selkeää valmiin osan määritelmää. Käytännöllinen tapa on tunnistaa toiminnallisesti merkitykselliset pinnat, määrittää niille tarvittavat koko- ja geometriakontrollit, ottaa huomioon toimitettu tila ja valita sopiva varmistusmenetelmä.
Aloita pinnoilta, jotka mahdollistavat kokoonpanon toiminnan
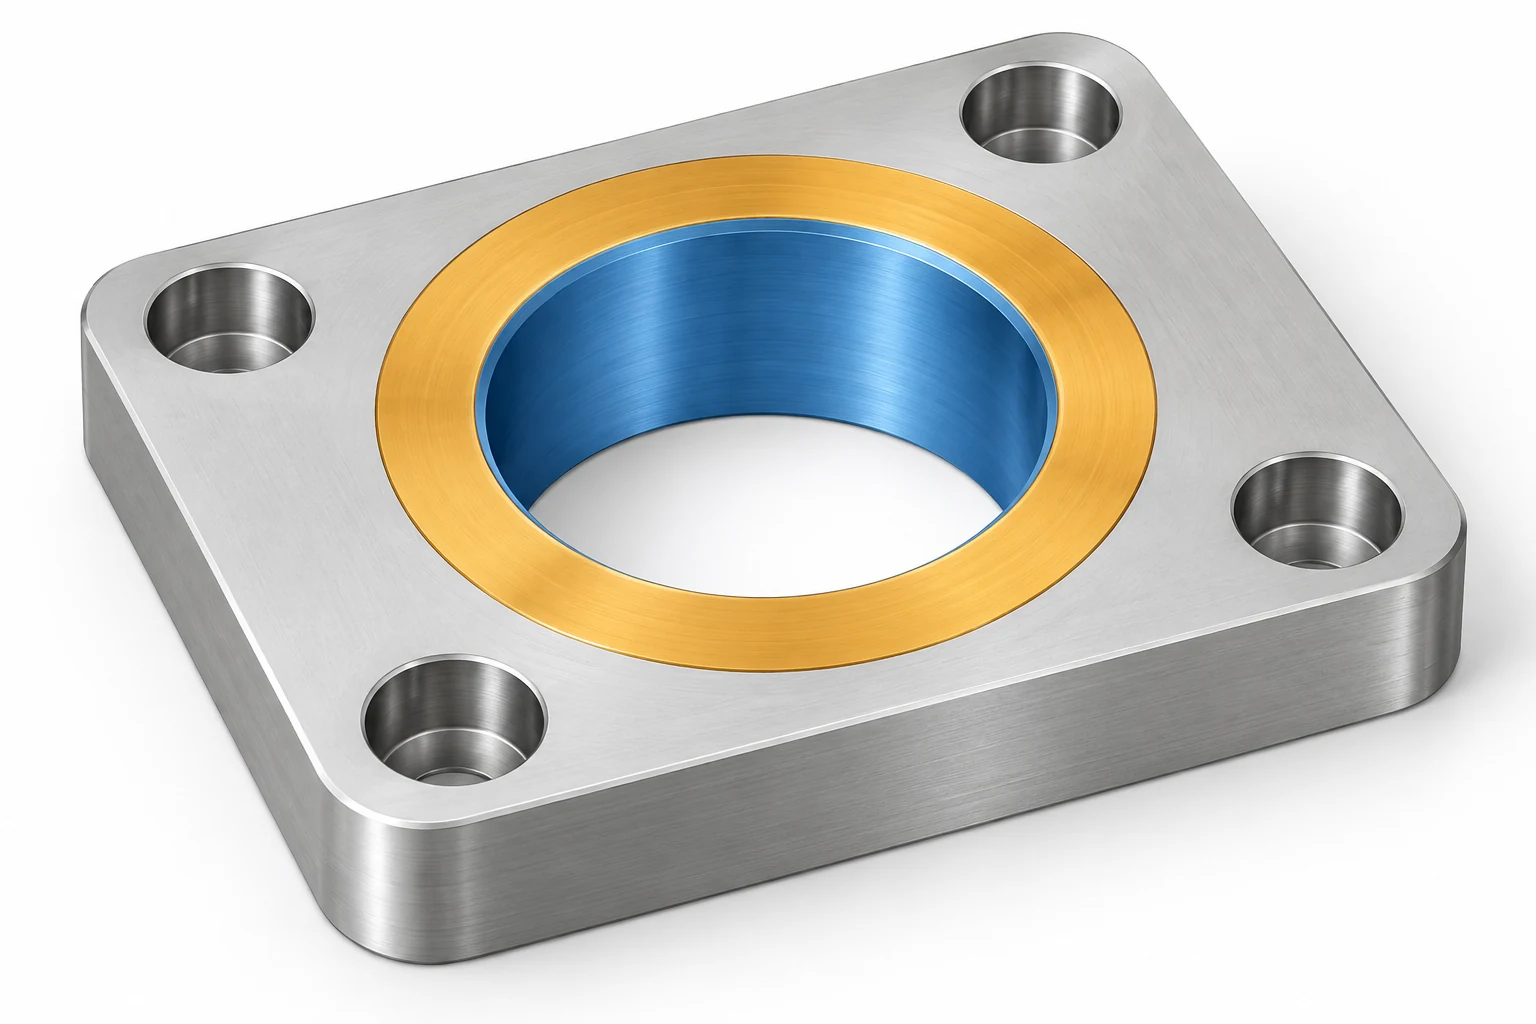
Tarkastellaan liitoslevyä, joka kohdistuu lieriömäiseen ohjauspintaan, tiivistää vastakkaisen pinnan kanssa ja kiinnitetään ruuvikuvioon. Ohjauspinnan sovituksesta riippuu kohdistusväli. Tiivistävä pinta omaa omat pinnan ja geometrian vaatimuksensa. Ruuvireiät täytyy sopia vastaosan kanssa. Saman ±-arvon käyttäminen kaikkialla ei kuva näitä erilaisia tehtäviä.
| Vaade | Mitä se käsittelee | Esimerkki liitoslevystä |
|---|---|---|
| Kokotoleranssi | Sallittu kokovaihtelu | Ohjausläpimitta tai levyntukkuus |
| Geometrinen ohjaus | Muoto, asento tai sijainti | Tiivistyspinnan tasaisuus tai reikäkuvion sijainti |
| Pinnan tekstuuria | Määritellyt pinnan profiilin ominaisuudet | Karistusalueen karkeus |
| Materiaali ja pinnankäsittely | Laatu, tila ja käsittely | Seos, lämpökäsittely, pinnoite ja suojatut alueet |
Nämä vaatimukset vaikuttavat toisiinsa, mutta niitä ei voida vaihtaa keskenään. Karkeus ei määritä tasaisuutta, eikä tarkka halkaisijatoleranssi itsessään ilmaise kaikkia sijainti- tai asentoa koskevia vaatimuksia. Soveltuvat piirustussäännöt voivat myös liittää mittoja ja muotoa toisiinsa; lue täysi määrittely kokonaisuudessaan eikä käsittele jokaista lukua erillisesti. ASME Y14.5 määrittelee GD&T-kielen, jota käytetään monissa yhdysvaltalaisissa koneteknisissä piirustuksissa. [1]
Esittely mallien, piirustusmerkintöjen ja valmistusjärjestyksen osalta on saatavilla CNC-koneistuksen perusteet -opas. Tässä tehtävänä on muuntaa osan määrittely rajoituksiksi ja tarkistuksiksi, jotka turvaavat kokoonpanon toiminnan.
Muunna merkintä ylä- ja alarajoiksi
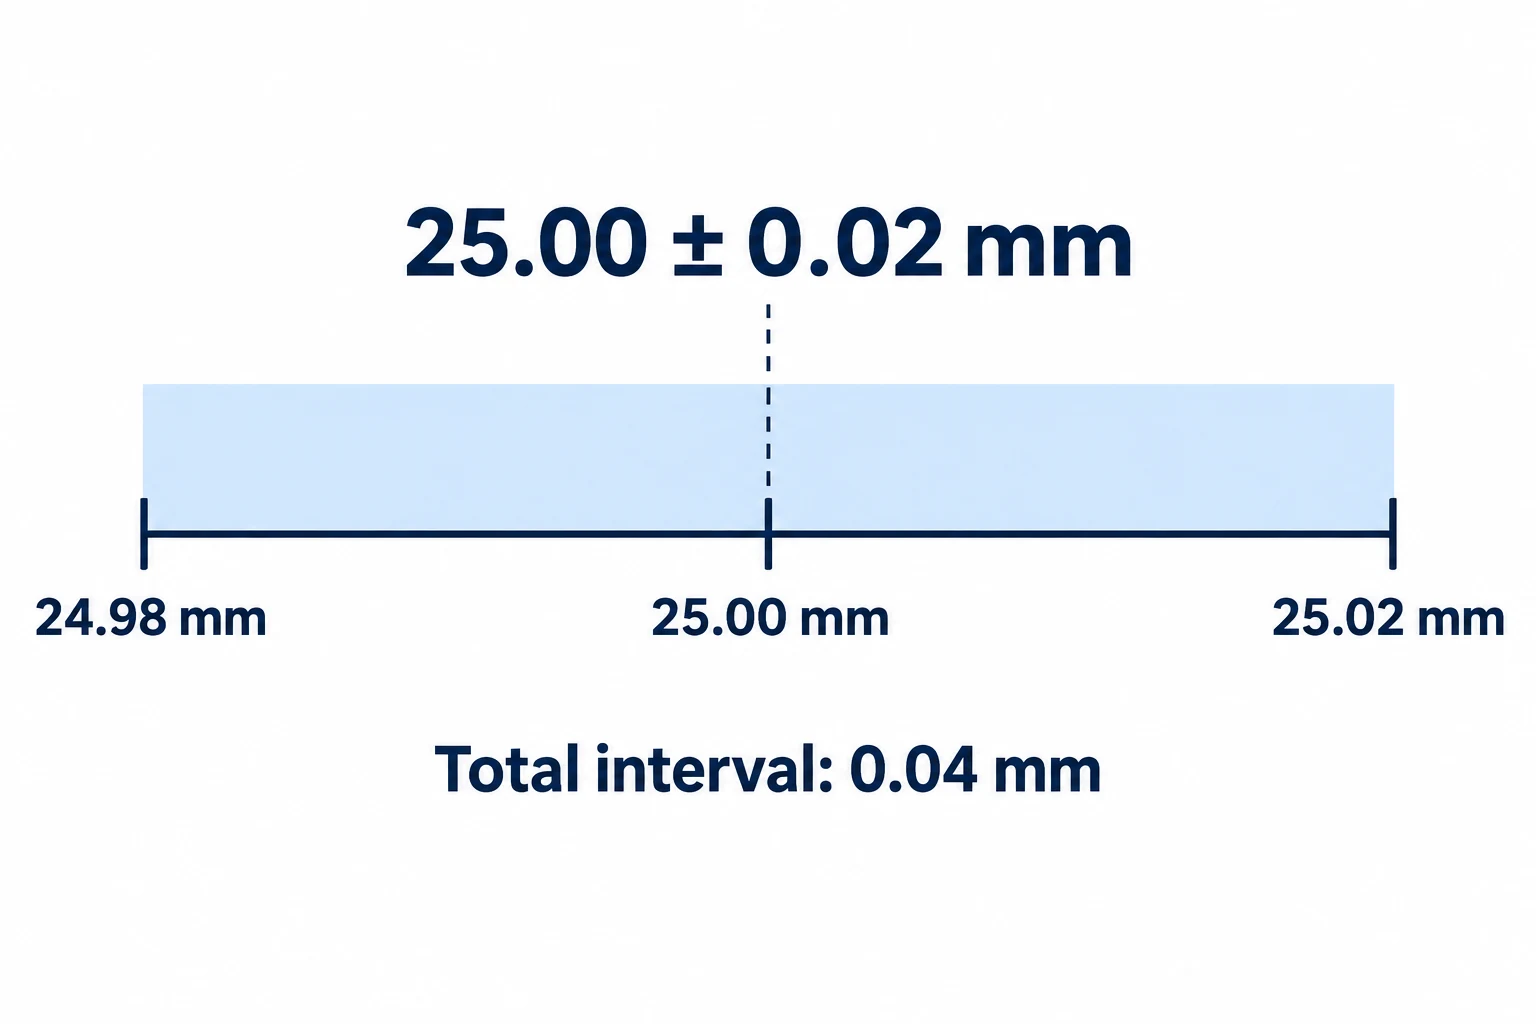
Mitatulle arvolle 25.00 ± 0.02 mm alaraja on 24.98 mm ja yläraja on 25.02 mm. Kokonaistoleranssiväli on 0.04 mm. Arvo ±0.02 kuvaa poikkeamaa nimellisarvosta kummallakin puolella, ei koko väliä.
| Esimerkkinä toimiva mitan merkintä | Alaraja | Yläraja | Kokonaistoleranssiväli |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
Ensimmäinen ja kolmas merkintä ilmaisevat samat mitatoleranssit. Toisessa sallitaan poikkeama vain nimellisarvon yläpuolella. Nämä ovat aritmeettisia esimerkkejä, ei suositeltavia toleransseja tietyn osan valmistukseen.
Mitta ilman viereistä ±-arvoa ei välttämättä ole toleroimaton. Tarkista otsikkopalkki, yleiset huomautukset, viitatut määrittelyt ja kaikki mallipohjaiset vaatimukset. Yleistoleranssistandardia sovelletaan, kun julkistettu määrittely viittaa siihen sen ilmoitetulla soveltamisalalla; se ei ole automaattisesti oletuskaikkiin CNC-osien valmistukseen.
Jos kaksi toimitettua tiedostoa ristiriitaan keskenään, ratkaise asiakirjojen prioriteetti tai julkaise yhtenäinen versio ennen tuotantoon siirtymistä. Älä päättele tiukempaa toleranssia pelkästään siitä, että CAD-järjestelmä näyttää enemmän desimaaleja. Tarkastuksessa kirjaa todellinen vaatimus ja sen lähteet, mukaan lukien yksiköt ja sovellettava piirustuksen versio.
Kun tiukka vaatimus lisää työmäärää, tunnista ensin sen suojattava toiminto. Säilytä kriittinen sovitus tai geometrinen suhde, ja tarkista sitten vältettävät rajoitukset muualla suunnittelun vastuuhenkilön kanssa. Tietyn piirustuksen osalta VETCNC:n tarkkuus-CNC-koneistuspalvelu yhdistää nämä vaatimukset ehdotettuun valmistustiehen ja tarkastusalueeseen.
Laske varaus molemmista vastaavista osista.
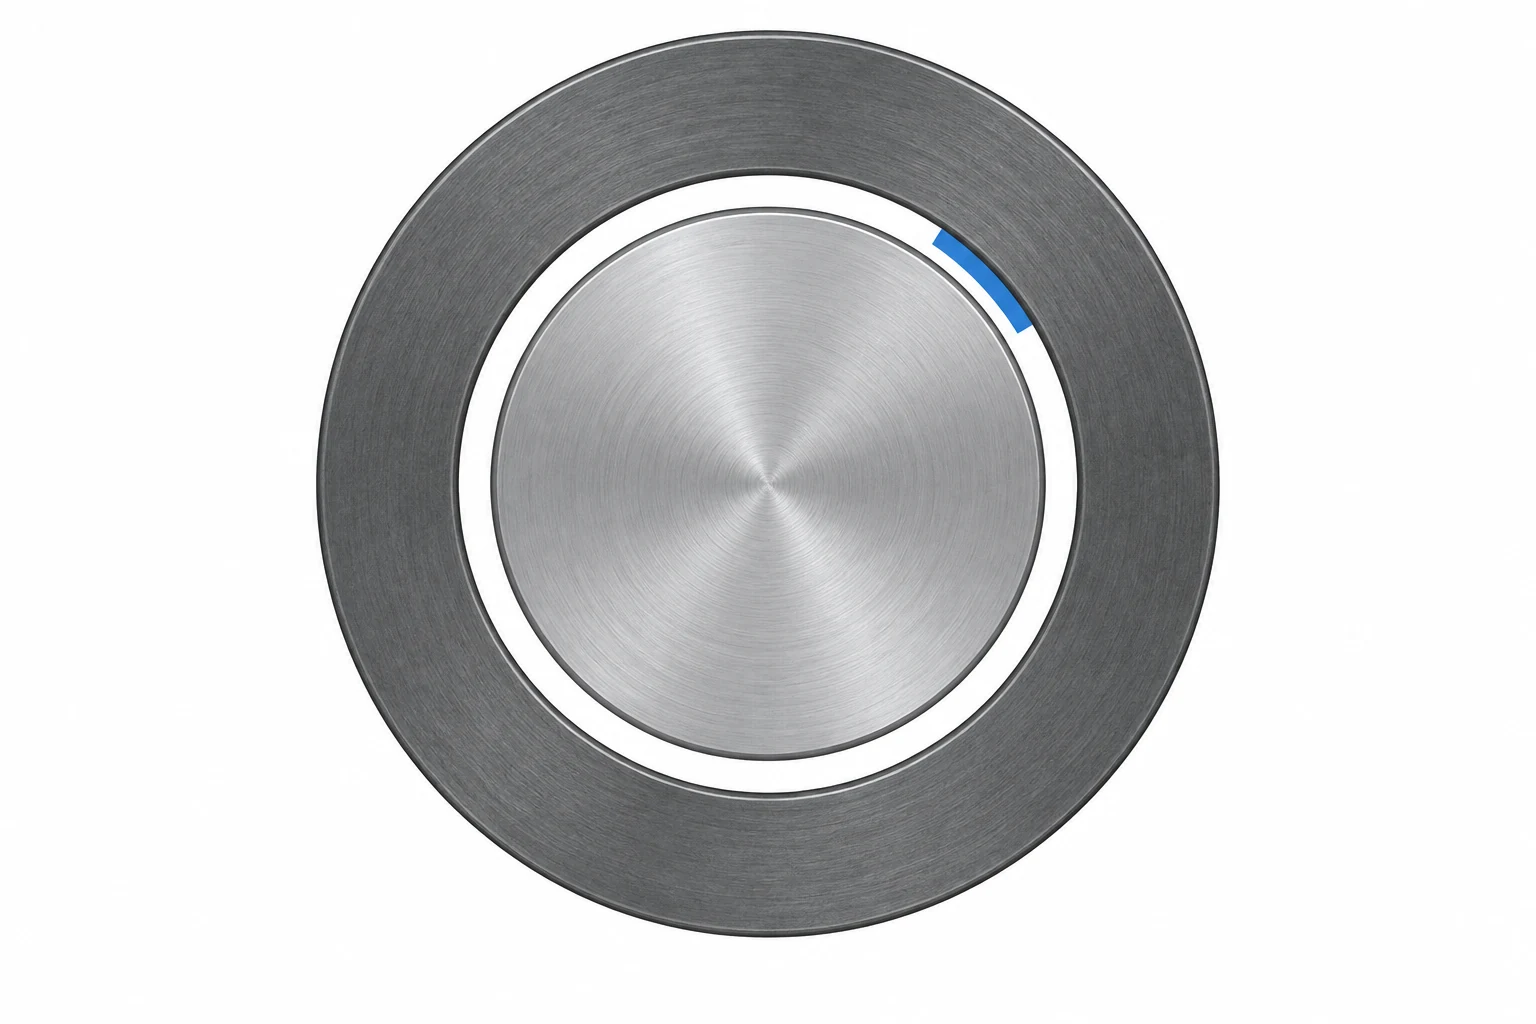
Sovitus liittyy aina kahden ominaisuuden pariin. Tiukan reiän toleranssin määrittäminen ilman akselin rajojen huomioon ottamista jättää kokoonpanon varauksen ratkaisematta. Varaussovituksessa suurin akseli ei ylitä pienintä reikää. Interferenssisovituksessa pienin akseli ei ole pienempi kuin suurin reikä. Siirtymäsovitus voi tuottaa joko varauksen tai interferenssin riippuen todellisista mitoista.
Koon perusteella annetussa esimerkissä oletetaan reikä 25.010–25.025 mm ja akseli 24.990–25.000 mm, molemmat samassa määritellyssä tilassa:
- Pienin halkaisijasuuntainen varaus: pienin reikä − suurin akseli = 25.010 − 25.000 = 0.010 mm.
- Suurin halkaisijasuuntainen varaus: suurin reikä − pienin akseli = 25.025 − 24.990 = 0.035 mm.
Ideaalisille keskittyville sylintereille vastaava säteittäinen väli on puolet halkaisijasuuntaisesta varauksesta. Tämä laskelma ei määritä todellista kokoonpanosuorituskykyä: muoto, asento, pinnan laatu, lämpötila ja kuorma voivat edelleen vaikuttaa siihen, toimiiko rajapinta.
ISO 286 tarjoaa standardoidun järjestelmän koko-toleransseille ja sovituksille. Sovitustunnisteen tulkinnan on tapahduttava kyseisellä nimelliskoolle käyttäen määriteltyä standardia; se ei ole yleispätevä välistävyysluku. Yllä oleva esimerkki käyttää eksplisiittisiä mitallisia rajoja eikä ISO-sovituluokkaa. [2]
Sama pahimman tapauksen ajattelu pätee yksinkertaiseen aksiaaliseen ketjuun. Jos väli on yhtä suuri kuin koteloituksen pituus vähennettynä erottimen pituudella, sen pienin arvo saadaan käyttämällä pienintä koteloitusta ja suurinta erotinta; suurin arvo saadaan vastakkaisella yhdistelmällä. Useampien mittojen tapauksessa vaaditaan täydellinen etumerkillinen ketju. Tilastolliset ketjutusmenetelmät vaativat perusteltuja jakautumaja prosessioletuksia ennen kuin ne voivat korvata pahimman tapauksen tarkistuksen.
Käytä viitepintoja kuvaamaan suhteita, joita koko ei voi ratkaista.
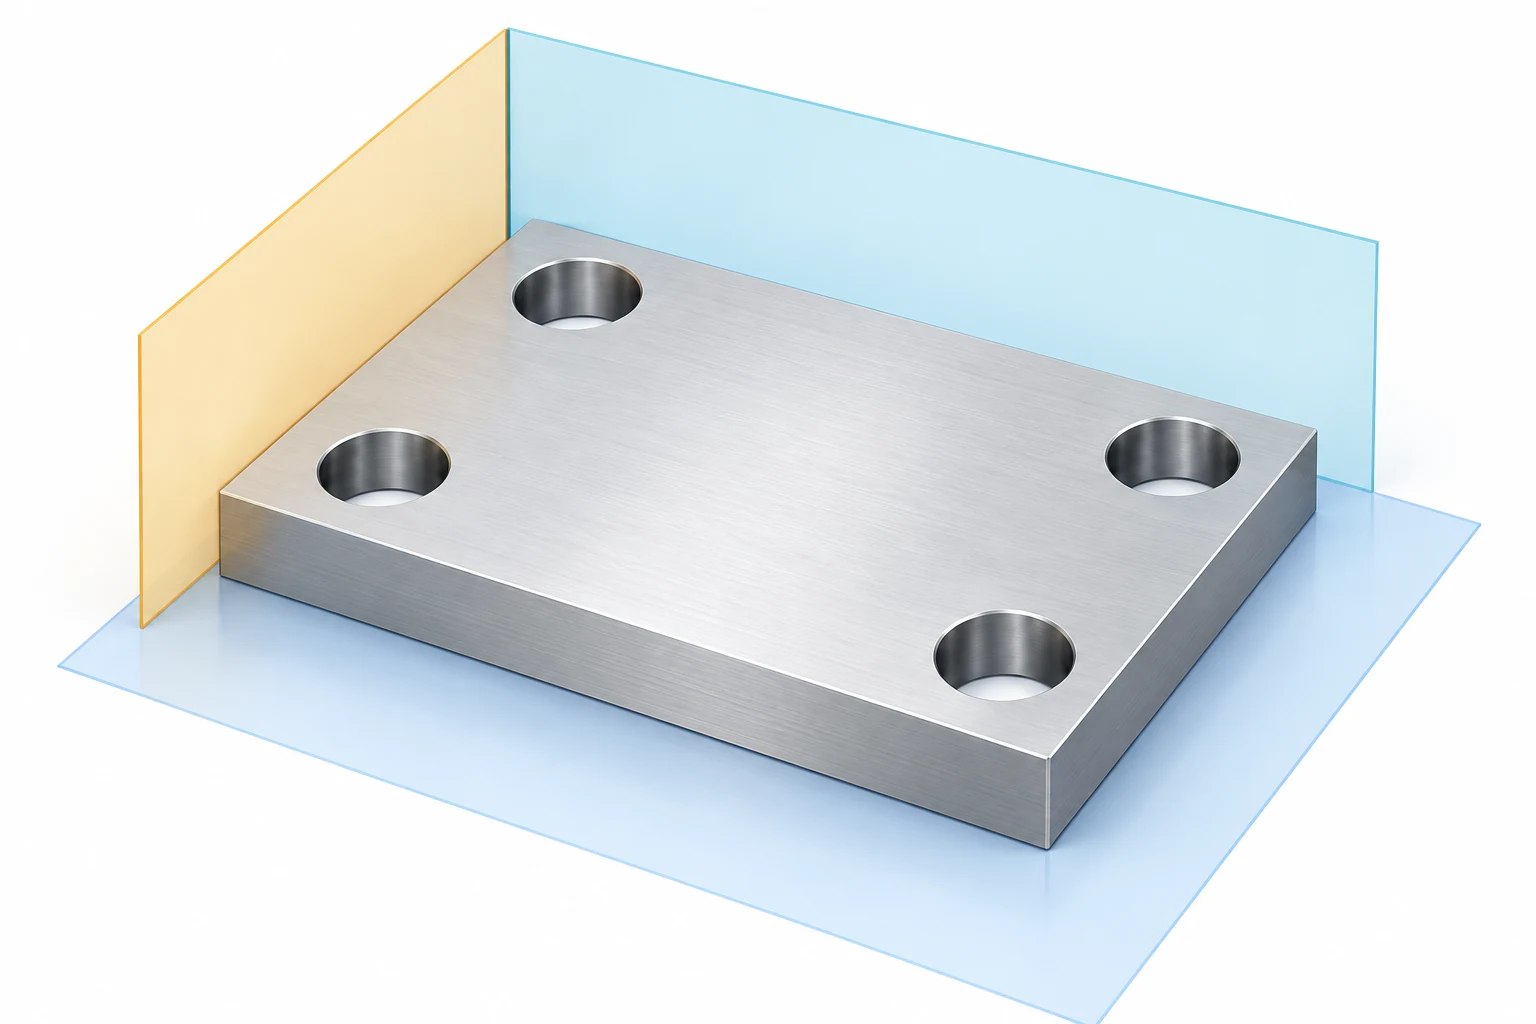
Liitoslevyn reikien halkaisijat voivat kaikki täyttää rajojensa, vaikka reikäkuvio ei silti sijoittuisikaan oikein. Puuttuva kysymys on, missä reikäkuvio sijaitsee suhteessa niiden pintojen tai akselien suhteen, jotka määrittävät kokoonpanon sijoittelun.
Viitepinta on teoreettisesti tarkka viite, joka on määritetty määritellyn viitepiirteestä. Levymäiselle osalle viitejärjestelmä voi liittää istutuspinnan ja kaksi sivupiirrettä. Pyöreä kokoonpano voi sen sijaan perustua istutuspintaan ja lieriömäiseen piirteeseen, joka määrittelee akselin. Valitse nämä viitteet toiminnallisesta suhteesta ja määrittele ne piirustuksessa annettujen konventioiden mukaisesti. [8]
Pidä ohjaus sidottuna ongelmaan. Tasomaisuus käsittelee pinnan muotoa; yhdensuuntaisuus liittää sen suuntaa viitepintaan. Sijainti voi ohjata reikäkuvion sijaintia ja suuntaa määriteltyjen viitteiden suhteen. Pelkkä tasomaisuusohjaus ei kerro, että pinta on yhdensuuntainen vastakkaisen puolen kanssa. Mitutoyon muotojen mittausopas havainnollistaa näitä erillisiä geometrisiä kysymyksiä. [3]
Tarkastusasettelun on toistettava vaadittu viitejärjestelmä. Osan asettaminen vain mihin tahansa kätevään pintaan vastaa eri kysymystä. Joustavan levyn kiinnittäminen litteäksi voi myös peittää sen vapautetun muodon; määrittele mikä tahansa rajoitettu tila, jos vaatimus on tarkoitettu sovellettavaksi juuri sillä tavalla.
Pidä materiaali ja valmis tila toleranssisuunnitelmassa.
Mitta vaatii fyysisen tilan. Ilmoita materiaalin luokka ja kuumakäsittelytila, mitkä ominaisuudet mitataan pinnoituksen jälkeen sekä onko osa vapaassa vai määritellyssä kiinnitystilassa. Esipinnoitettu halkaisija ja valmis halkaisija ovat saman ominaisuuden eri vaiheita.
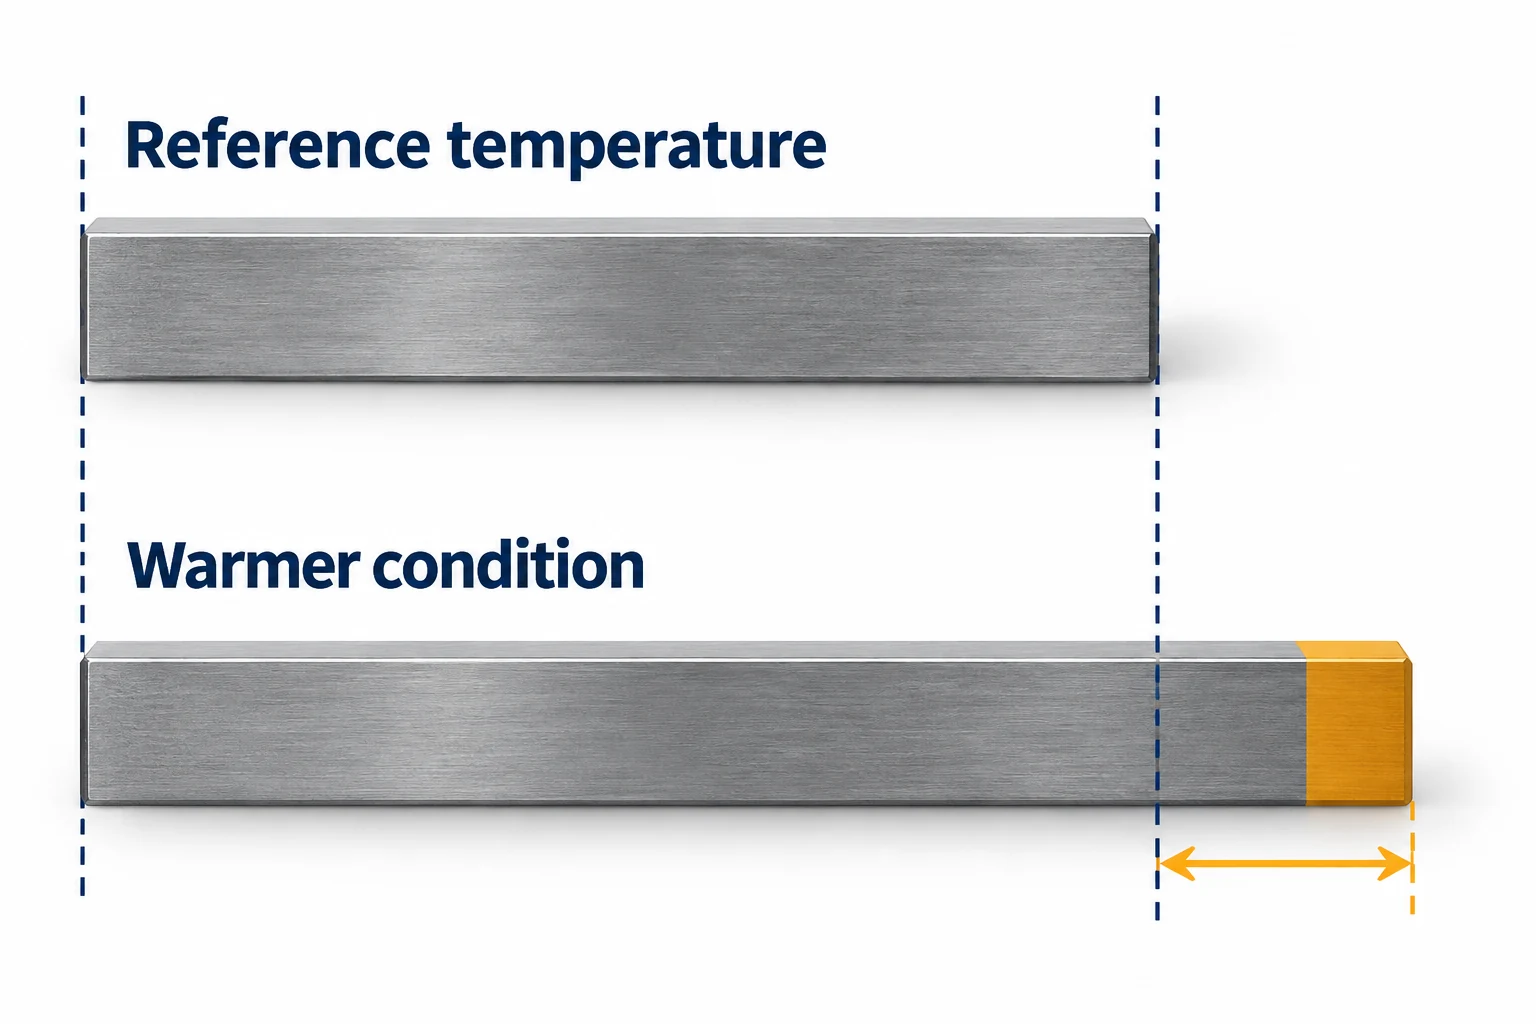
Lämpötila voi olla merkityksellinen jopa yksinkertaiselle pituudelle. NIST määrittelee 20 °C:n standardiviitelämpötilaksi mittauksissa, ellei toista viitelämpötilaa ole erikseen määritetty. Mittaaminen muualla vaatii mahdollisesti lämpökorjauksen ja epävarmuusvarauksen, jotka ovat sopivia materiaalille ja tehtävälle. [4]
Tarkastellaan 100 mm:n pituutta lämpötilassa 20 °C. Oletetaan vakio laajenemiskerroin 11.5 × 10⁻⁶/°C, joka edustaa NIST:n käsittelemää teräksestä valmistettua mittapaloa. Lämpötilassa 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Tämä arvioi pituuden muutosta annettujen oletusten perusteella. Kerroin ei päde kaikille teräksille tai seoksille. Dimensiomittauksen vertailu riippuu myös mittausjärjestelmän lämpötilakäyttäytymisestä, lämpötilagradienteista ja mahdollisen korjauksen epävarmuudesta.
Kuumakäsittely, jäännösjännitysten purkautuminen ja kosteudelle herkät polymeerit aiheuttavat muita tilasta riippuvia muutoksia. Materiaalit ja suunnittelun opas selittää, miksi tarkat materiaaliluokat, käsittely ja lopullinen pinnankäsittely kuuluvat samaan tarkasteluun kuin sovitus. Suunnittele työvaiheet siten, että määritelty tila on olemassa, kun kriittiset ominaisuudet tarkastetaan lopullisesti.
Valitse menetelmä ominaisuudelle, ei näyttöresoluutiolle.
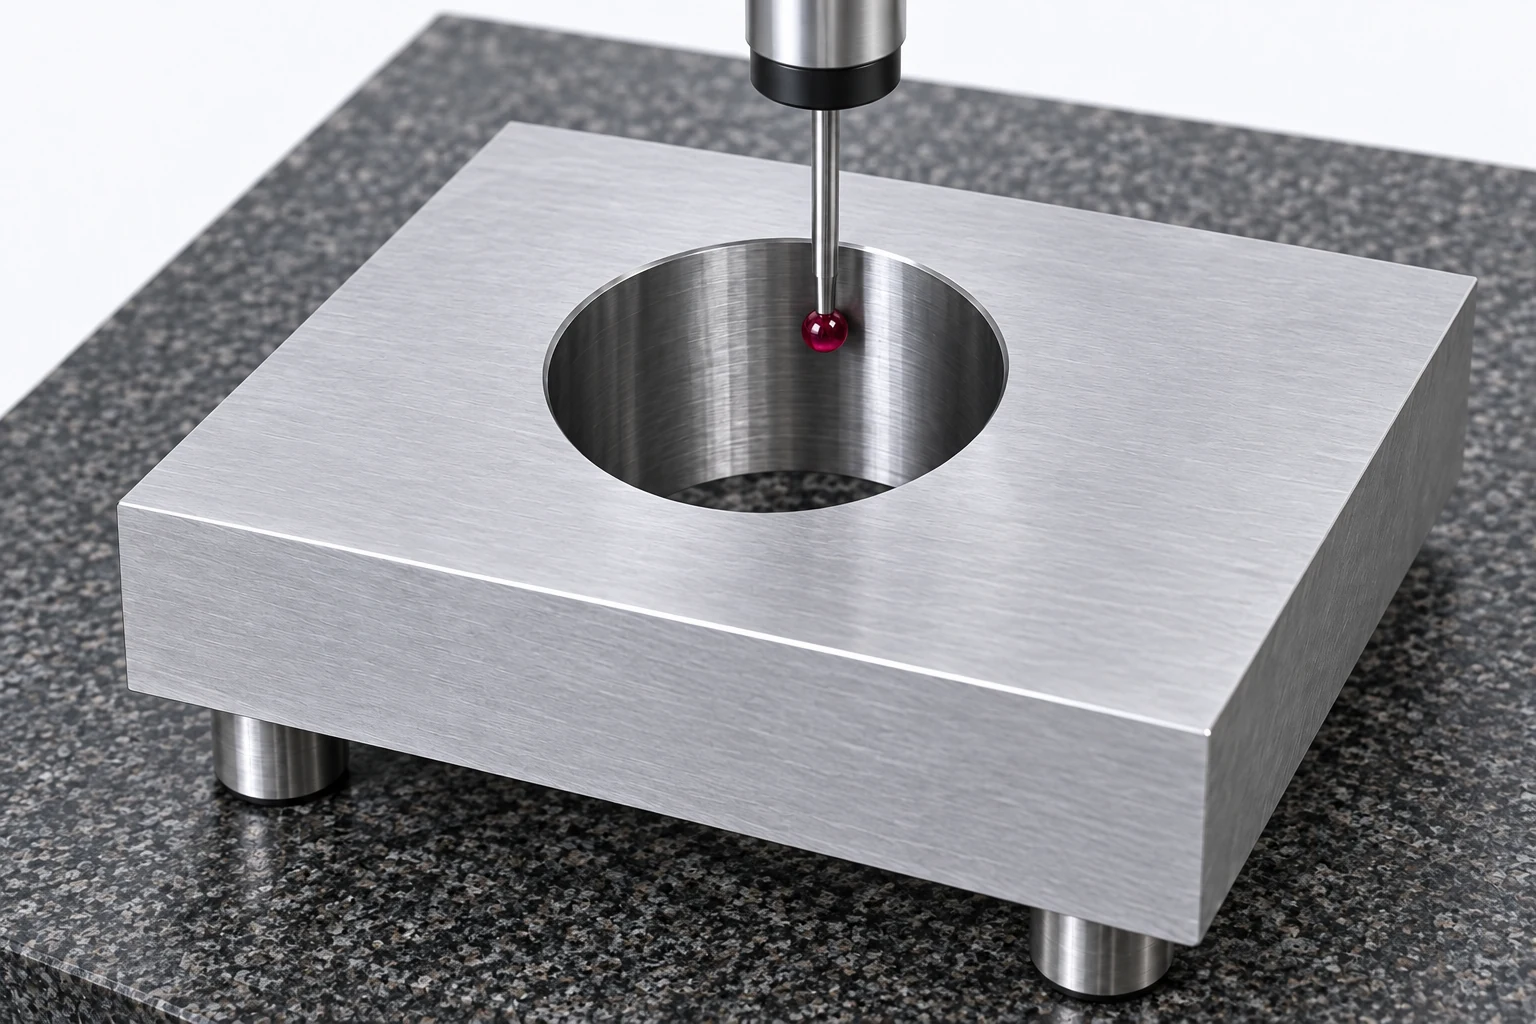
Mittaus tehtävä määrittää menetelmän. Koordinaattimittakone (CMM) voi arvioida useita mitallisia ja geometrisia suhteita, mutta sille tarvitaan edelleen sopivaa pääsyä, tarkastuskohtia, otantaa, kohdistusta ja epävarmuutta kyseiselle ominaisuudelle. CMM-koneen omistaminen ei tee kaikista mittauksista yhtä luotettavia. [8]
| Ominaisuus | Mahdollinen menetelmä | Mitä suunnitelman on käsiteltävä |
|---|---|---|
| Ulkohalkaisija | Ulkomittamikrometri tai vertailulaite | Yhteys, mittausvoima ja sijainnit tarkistettu |
| Porauksen koko | Porakuulapää, sisäinen mikrometri tai sopiva CMM-menetelmä | Pääsy, syvyys, suuntaus ja asetusviite |
| Reikäkuvion sijainti | CMM tai sopiva erityisesti tarkoitukseen suunniteltu mittausmenetelmä | Viitemittausasennus ja täydellinen geometrinen vaatimus |
| Pinnan tasaisuus | Sopiva muotomittaus- tai CMM-menetelmä | Pinnan peittävyys, tukipisteet ja arviointimenetelmä |
| Pinnankarheus | Sopiva tekstuurin mittauslaitteisto | Määritetty parametri ja arviointiehdot |
Nämä ovat menetelmäperheitä, ei automaattisia hyväksyntöjä toleranssille. Muutama halkaisijamittaus ei välttämättä kuvaa koko porauksen muotoa. Vastaavasti pinnankarheuden mittaus ei voi korvata tasaisuusarviointia.
Resoluutio on pienin näytettävä lisäys; mittaustuloksen epävarmuus kuvaa tulokseen liittyvää epävarmuutta. Kalibrointi, toistettavuus, asennus, kosketus ja ympäristö voivat vaikuttaa siihen. Näytön 0.001 mm:n lisäys ei siis määritä 0.001 mm:n epävarmuutta. NIST:n epävarmuusohjeet ottavat huomioon mittausprosessin ja sen merkittävimmät tekijät, ei ainoastaan laitteen näyttöä. [5]
Vastaavasti koneen sijoitus- ja toistettavuusmäärittelyt kuvaavat konetta annettujen testiehtojen alla. Ne eivät suoraan määritä koneistetun piirteensä toleranssia. Artikkeli koneen määrittelyjen tulkinnasta erottaa nämä väitteet valmiin osan tuloksista.
Sopimuksen mukaisesti päätetään, miten tulokset muodostavat hyväksyntäpäätöksen.
Ilmoitettu numero ja hyväksyntä/epähyväksyntä-päätös ovat eri tulosteita. Päätössääntö määrittelee, miten mittausepävarmuutta käsitellään yhdenmukaisuuspäätösten tekemisessä. Mitutoyon Päätössäännöt, TAR ja TUR -selitys kertoo, miksi yksinkertainen hyväksyntä, epävarmuus ja mittalaatua koskevat vaatimukset on otettava huomioon yhdessä. Yhtäkään yleistä resoluutiosuhdetta tai suoja-alueen (guard band) arvoa ei saa olettaa kaikille tilauksille. [6]
Epäselvän tuloksen tapauksessa käytetään sovellettavaa asiakkaan tai eritelmän sääntöä ja kelpaavaa mittausmenetelmää. Mittaustulosta ei saa pyöristää eri tavoin vain sen saamiseksi hyväksytyksi, eikä sääntöä saa hiljaa muuttaa tuloksen nähtyä jälkeen.
Tarkastusraportissa on ilmoitettava osa ja sen versio, ominaisuus, vaatimus, todellinen tulos ja yksiköt, menetelmä tai ohjelma sekä sovellettava hyväksyntäperusta. Kriittisille ominaisuuksille on lisäksi määriteltävä tarkastuksen olosuhteet, asiaankuuluva referenssipisteiden (datum) asennus, tarkastuksen kattavuus ja poikkeamien käsittely. Toleranssit ja tarkastussuunnittelun opas sisältää uudelleenkäytettäviä työarkkeja näihin päätöksiin.
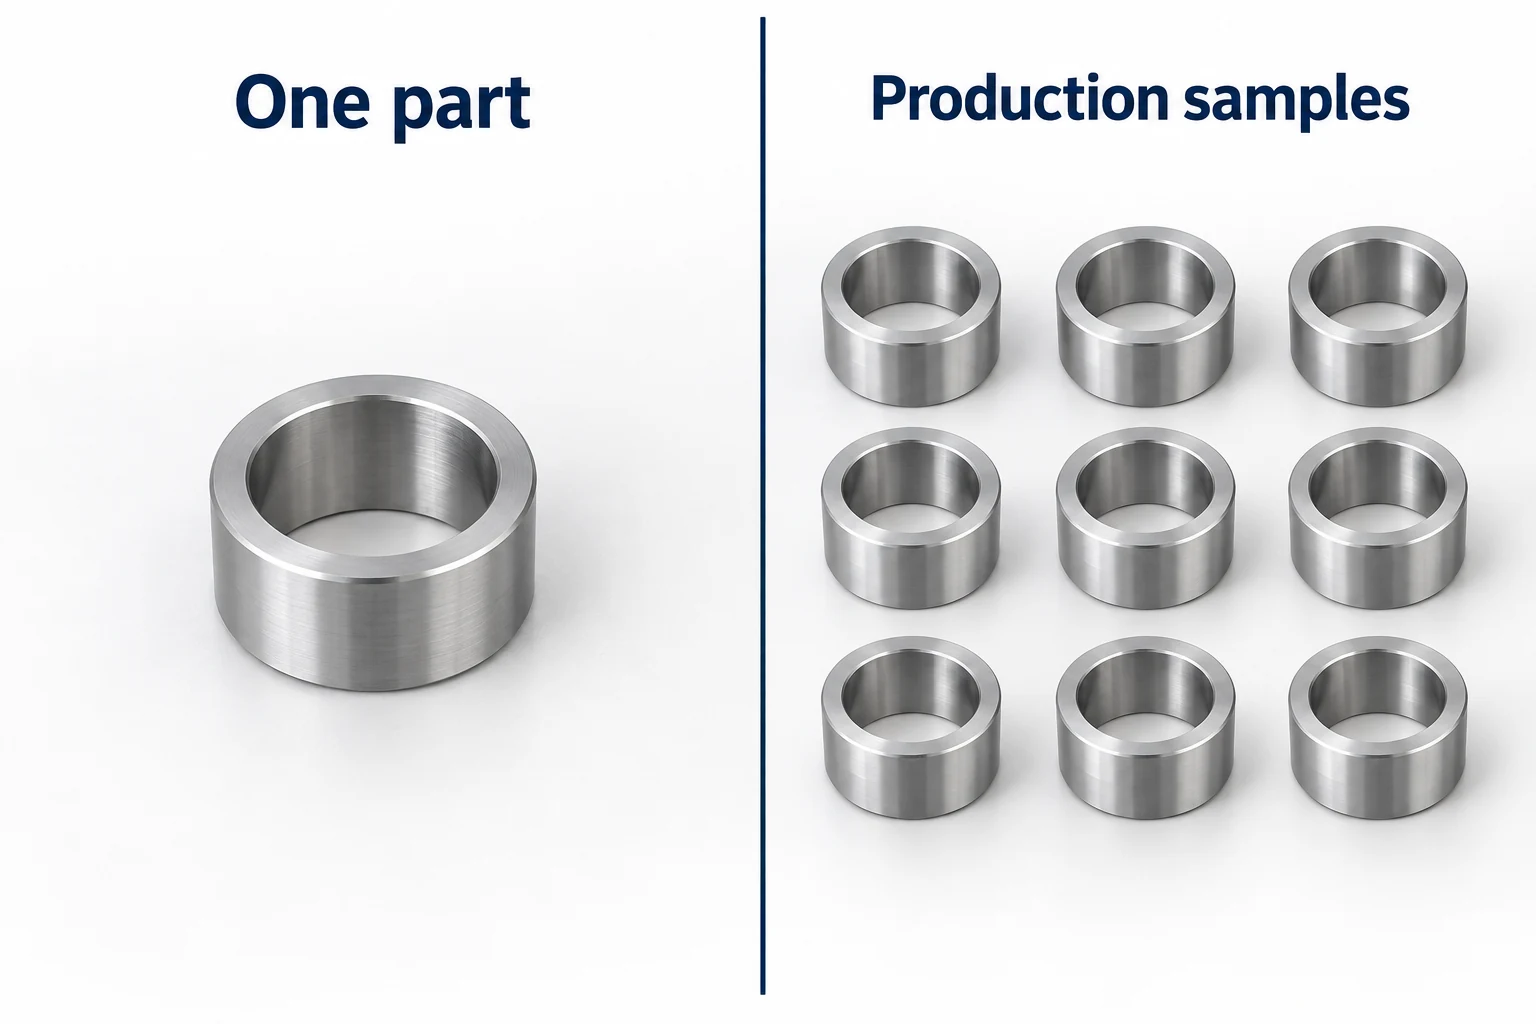
Ensimmäisen osan raportti tukee johtopäätöksiä tarkastettujen ominaisuuksien ja osien suhteen. Se ei kuitenkaan vahvista pitkäaikaista prosessikykyä. Prosessikyvyn analyysi vertaa prosessin vaihtelua eritelmän rajojen kanssa ja vaatii sopivaa dataa vakaa prosessi; sitä ei voida päätellä yhdestä hyvästä näytteestä. Tarkastuksen kattavuus, otantamenetelmä ja mahdollinen vaadittava prosessikykytutkimus on siksi määriteltävä erikseen. [7]
CNC koneistustoleranssien usein kysytyt kysymykset
Mikä on standardi CNC-koneistustoleranssi?
Ei ole yhtä ainoaa oletusarvoa kaikille CNC-osille. Käytä osan määrittelyssä julkaistuja yksittäisiä toleranssimerkintöjä, sovellettavia yleisiä huomautuksia ja viitattuja spesifikaatioita. Toimittajan tyypillinen kyky ei automaattisesti muodosta hyväksyntävaatimusta.
Onko ±0.02 mm kokonaistoleranssi 0.02 mm?
Ei. Se sallii 0.02 mm jokaisella nimellisarvon puolella, mikä antaa kokonaishälyntävälin 0.04 mm. Nimellisarvolla 25.00 mm koko rajojen arvot ovat 24.98 ja 25.02 mm.
Voiko osa täyttää kookohtaiset toleranssinsa ja silti epäonnistua asennuksessa?
Kyllä. Pariosan rajat, ominaisuuden sijainti, suunta, muoto, pinnanlaatu ja fyysinen tila voivat vaikuttaa kokoonpanoon. Pelkät halkaisijamittaukset eivät vastaa kaikkiin näihin kysymyksiin.
Todistaako CMM-raportti, että koko osa on hyväksyttävä?
Vain raportoidut ja asianmukaisesti arvioidut ominaisuudet kuuluvat kyseisen raportin kattamalle alueelle. Vahvista versio, mittauspisteiden määrittely, menetelmä, mittausolosuhteet, kattavuus ja päätössääntö. Materiaali- tai pinnanlaatua koskevat vaatimukset saattavat edellyttää eri todisteita.
Tuleeko mitat tarkistaa pinnoituksen ennen vai jälkeen?
Käytä piirustuksen tai tilauksen määrittämää vaihetta. Jos vaatimus määrittelee valmiin liitoksen, tarkastus on suoritettava lopullisen käsittelyn, mahdollisen peittämisen sekä myöhempän koneistuksen huomioon ottamalla. Välitarkastukset voivat silti auttaa prosessin hallinnassa.
Koskeeko yhden hyväksytyn näytteen perusteella tehty päätös siitä, että toistuvan tuotannon mitat pysyvät sallituissa rajoissa?
Ei. Se näyttää tarkastusten tuloksen kyseisestä näytteestä. Toistuvan tuotannon todisteet vaativat asianmukaisen tarkastussuunnitelman ja tarvittaessa prosessitiedot sekä kelvollisen kyvykkyyden arvioinnin.
Tekniset lähteet
- ASME. Y14.5 — Mittaaminen ja toleranssit. GD&T-standardin julkinen soveltamisala; käytä piirustuksessa määritettyä laitosta.
- ISO. ISO 286-1:2010 — Toleranssien koodijärjestelmä lineaarisille mitoille: Toleranssien, poikkeamien ja sovituksen perusteet. Standardoidun mittojen ja sovituksen järjestelmän soveltamisala.
- Mitutoyo. Tarkkuusmittauslaitteiden nopea opas, muotomittaukset-osio, J-53. Eriyttävät geometriset ominaisuudet ja mittausasettelu.
- NIST. Engineering Metrology Toolbox: Usein kysytyt kysymykset. Viitetässä lämpötilassa tehtävä lämpökorjaus ja lämpölaajenemiskertoimen epävarmuus.
- NIST. Mittausepävarmuuden ilmaisemisen perusteet: Perusmääritelmät. Merkittäviä tekijöitä mittatulokseen.
- Mitutoyo. Päätössäännöt, TAR ja TUR, EDU-15005A. Mittausten laatu ja vaatimustenmukaisuuspäätökset.
- NIST/SEMATECH. Teknillisen tilastotieteen käsikirja, 6.1.6: Mikä on prosessin kyky? Vakaa prosessiin liittyvät tiedot ja niiden vertailu erityismäärittelyrajojen kanssa.
- KEYENCE. Mitä ovat referenssipisteet? ja Mittauskoneet, GD&T: Perusteet. Referenssipinnat, viitejärjestelmät ja koordinaattimittaus.



