W tym artykule
CNC dokładność obróbki określa dopuszczalne odchylenia wymiarów i geometrii elementu. Pasowania opisują sposób współpracy współpracujących cech; kontrola sprawdza, czy gotowy element spełnia te wymagania. Praktyczna specyfikacja łączy wszystkie trzy aspekty. Otwór może mieć poprawną średnicę, ale być jednocześnie nieprawidłowo położony, podczas gdy imponujący wynik pomiaru pozostawia otwartym pytanie o akceptację elementu.
Technologia precyzyjnej obróbki obejmuje proces cięcia, narzędzia skrawające, uchwyty i metodę pomiaru. Żadna z tych składowych nie zastępuje jasnej definicji gotowego elementu. Realistyczną drogą jest identyfikacja funkcjonalnych powierzchni współpracy, przypisanie niezbędnych tolerancji wymiarowych i geometrycznych, uwzględnienie rzeczywistego stanu wykonania elementu oraz wybór odpowiedniej metody weryfikacji.
Zacznij od powierzchni zapewniających prawidłową pracę zespołu
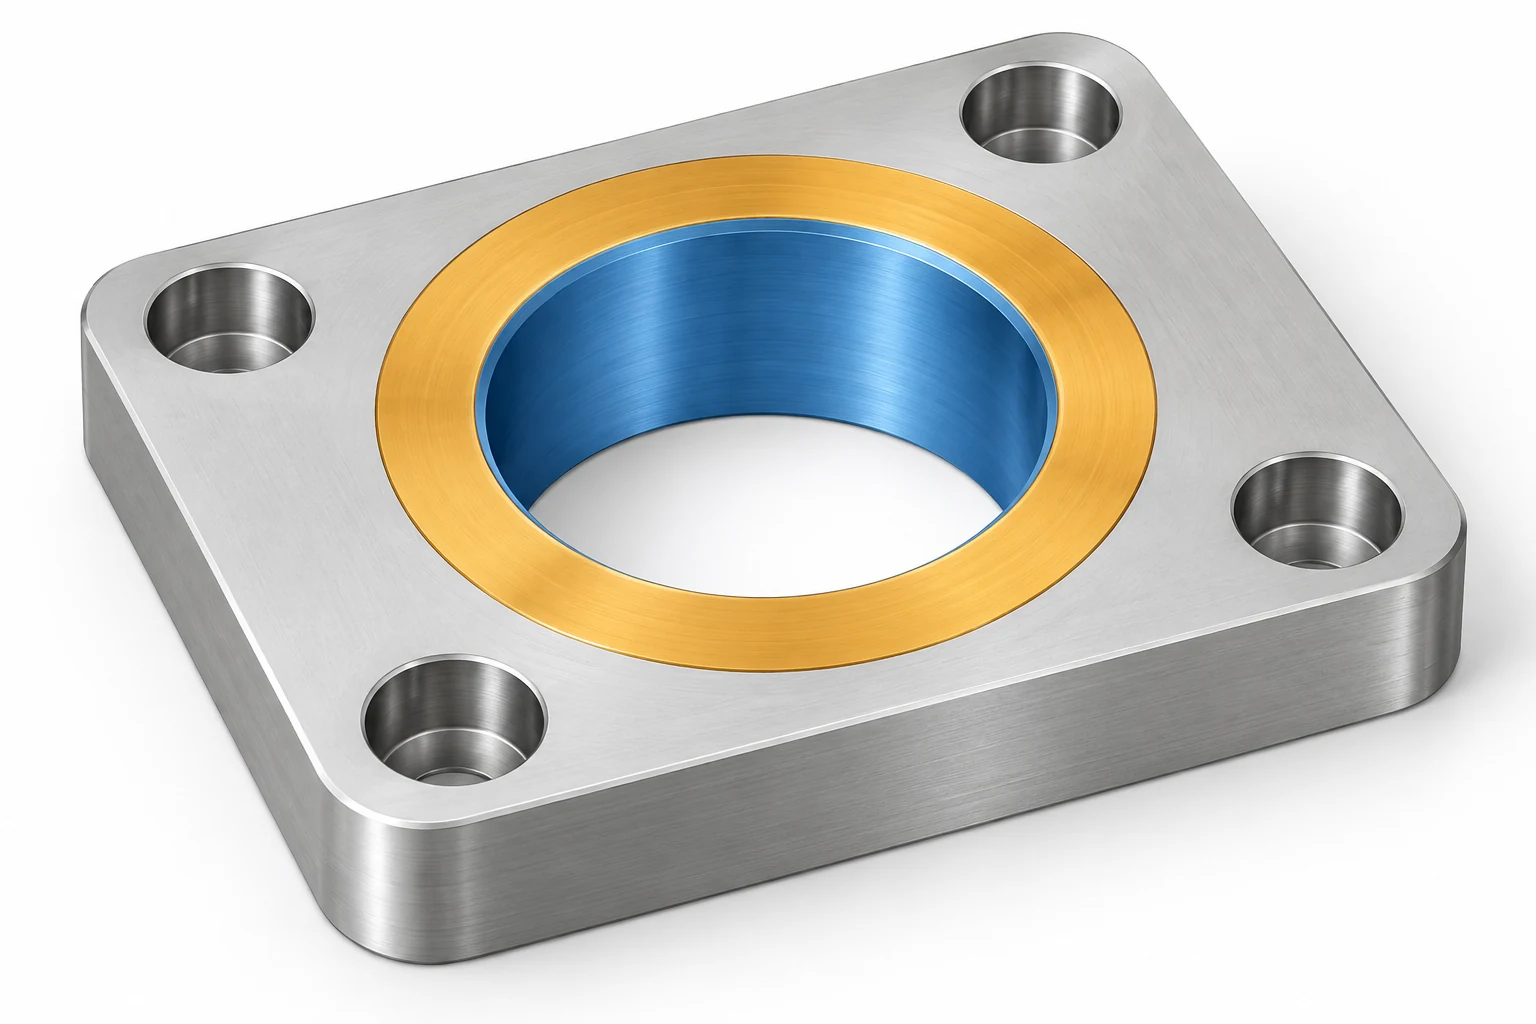
Rozważ kołnierz, który pozycjonuje się na cylindrycznym wpustie, uszczelnia się względem przeciwległej powierzchni i jest mocowany za pomocą otworów pod śruby. Pasowanie wpustu określa luz montażowy. Powierzchnia uszczelniająca ma własne wymagania dotyczące chropowatości i geometrii. Otwory pod śruby muszą być współosiowe z odpowiadającymi im otworami w elemencie współpracującym. Zastosowanie tej samej wartości ± w każdym miejscu nie oddaje różnicy w funkcji tych poszczególnych cech.
| Wymaganie | Co dotyczy | Przykład z kołnierza |
|---|---|---|
| Tolerancja wymiarowa | Dopuszczalna zmienność wymiaru | Średnica wpustu lub grubość płyty |
| Sterowanie geometryczne | Kształt, orientacja lub położenie | Płaskość powierzchni uszczelniającej lub położenie układu otworów |
| Tekstura powierzchni | Określone charakterystyki profilu powierzchni | Chropowatość powierzchni uszczelniającej |
| Materiał i wykończenie | Gatunek materiału, stan i obróbka cieplna | Stop, obróbka cieplna, powłoka oraz obszary chronione przed obróbką |
Wymagania te wzajemnie się wpływają, ale nie są wymienne. Chropowatość nie określa płaskości, a ścisła tolerancja średnicy nie przekazuje samodzielnie wszystkich wymagań dotyczących położenia ani orientacji. Obowiązujące zasady rysunkowe mogą również wiązać ze sobą tolerancje wymiarowe i geometryczne; należy więc analizować całą specyfikację, a nie traktować każdej liczby izolowanie. ASME Y14.5 definiuje język GD&T stosowany na wielu amerykańskich rysunkach technicznych. [1]
Wprowadzenie do modeli, uwag na rysunkach i kolejności operacji produkcyjnych zawiera przewodnik po podstawach CNC obróbki. W niniejszym tekście zadaniem jest przekształcenie definicji elementu w granice tolerancji oraz kryteria kontroli zapewniające prawidłową funkcję zespołu.
Przekształć oznaczenie wymiaru na górne i dolne granice.
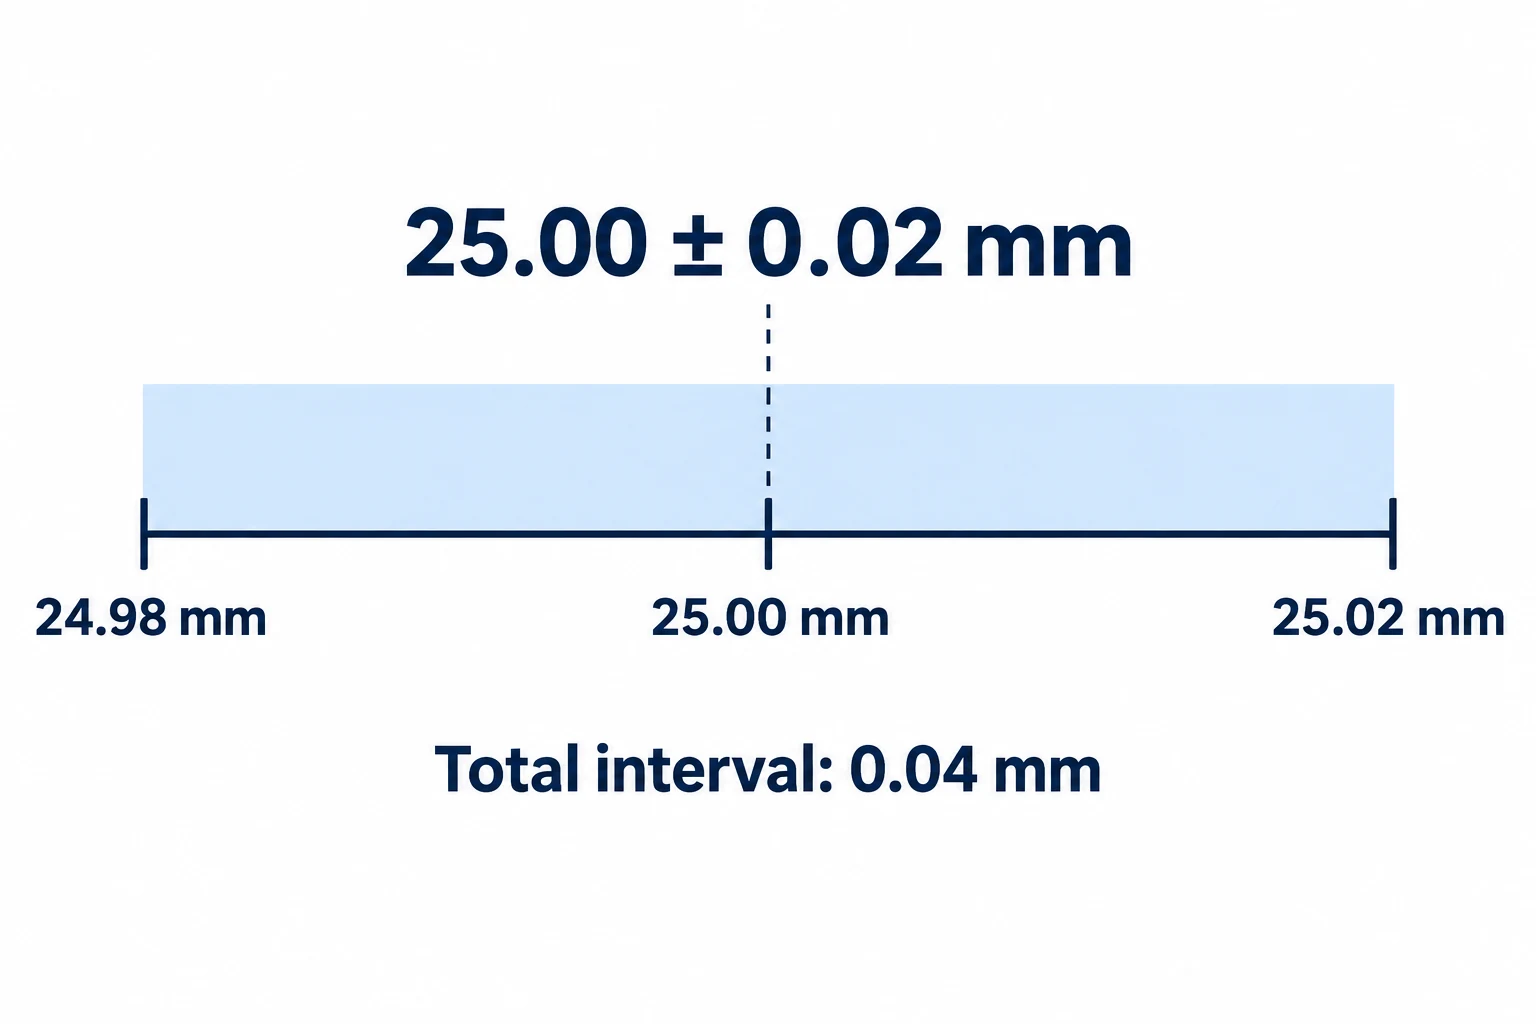
Dla wymiaru 25.00 ± 0.02 mm dolna granica wynosi 24.98 mm, a górna granica — 25.02 mm. Całkowity przedział tolerancji to 0.04 mm. Wartość ±0.02 opisuje odchylenie po każdej stronie wartości nominalnej, a nie całego przedziału.
| Przykładowe oznaczenie wymiaru | Dolna granica | Górna granica | Całkowity przedział |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
Pierwsze i trzecie wpisy wyrażają te same granice wymiarowe. Drugi dopuszcza odchylenia wyłącznie powyżej wartości nominalnej. Przykłady te mają charakter arytmetyczny i nie stanowią zalecanych tolerancji dla konkretnego elementu.
Wymiar bez przyległej wartości ± nie jest koniecznie niewymiarowany. Sprawdź blok tytułu, uwagi ogólne, odniesienia do specyfikacji oraz wszelkie wymagania oparte na modelu. Standard ogólnych tolerancji stosuje się wtedy, gdy wydana dokumentacja wyraźnie odwołuje się do niego w zakresie jego stosowania; nie jest on automatycznie domyślnym standardem dla każdego elementu CNC.
Jeśli dwa dostarczone pliki są sprzeczne, ustal priorytet dokumentów lub wydaj spójną wersję przed rozpoczęciem produkcji. Nie zakładaj ścislszej tolerancji wyłącznie dlatego, że system CAD wyświetla więcej miejsc po przecinku. Podczas kontroli pomiary zapisz zgodnie z rzeczywistym wymaganiem i jego źródłem, w tym jednostkami miary oraz numerem rewizji rysunku.
Gdy ścisłe wymaganie zwiększa nakład pracy, najpierw określ funkcję, którą chroni. Zachowaj krytyczny pasowanie lub relację geometryczną, a następnie omów z właścicielem projektu niepotrzebne ograniczenia w innych obszarach. Dla konkretnego rysunku usługa VETCNC’s precyzyjnego toczenia CNC wiąże te wymagania z zaproponowaną trasą obróbkową i zakresem kontroli.
Oblicz luz na podstawie obu pasujących części.
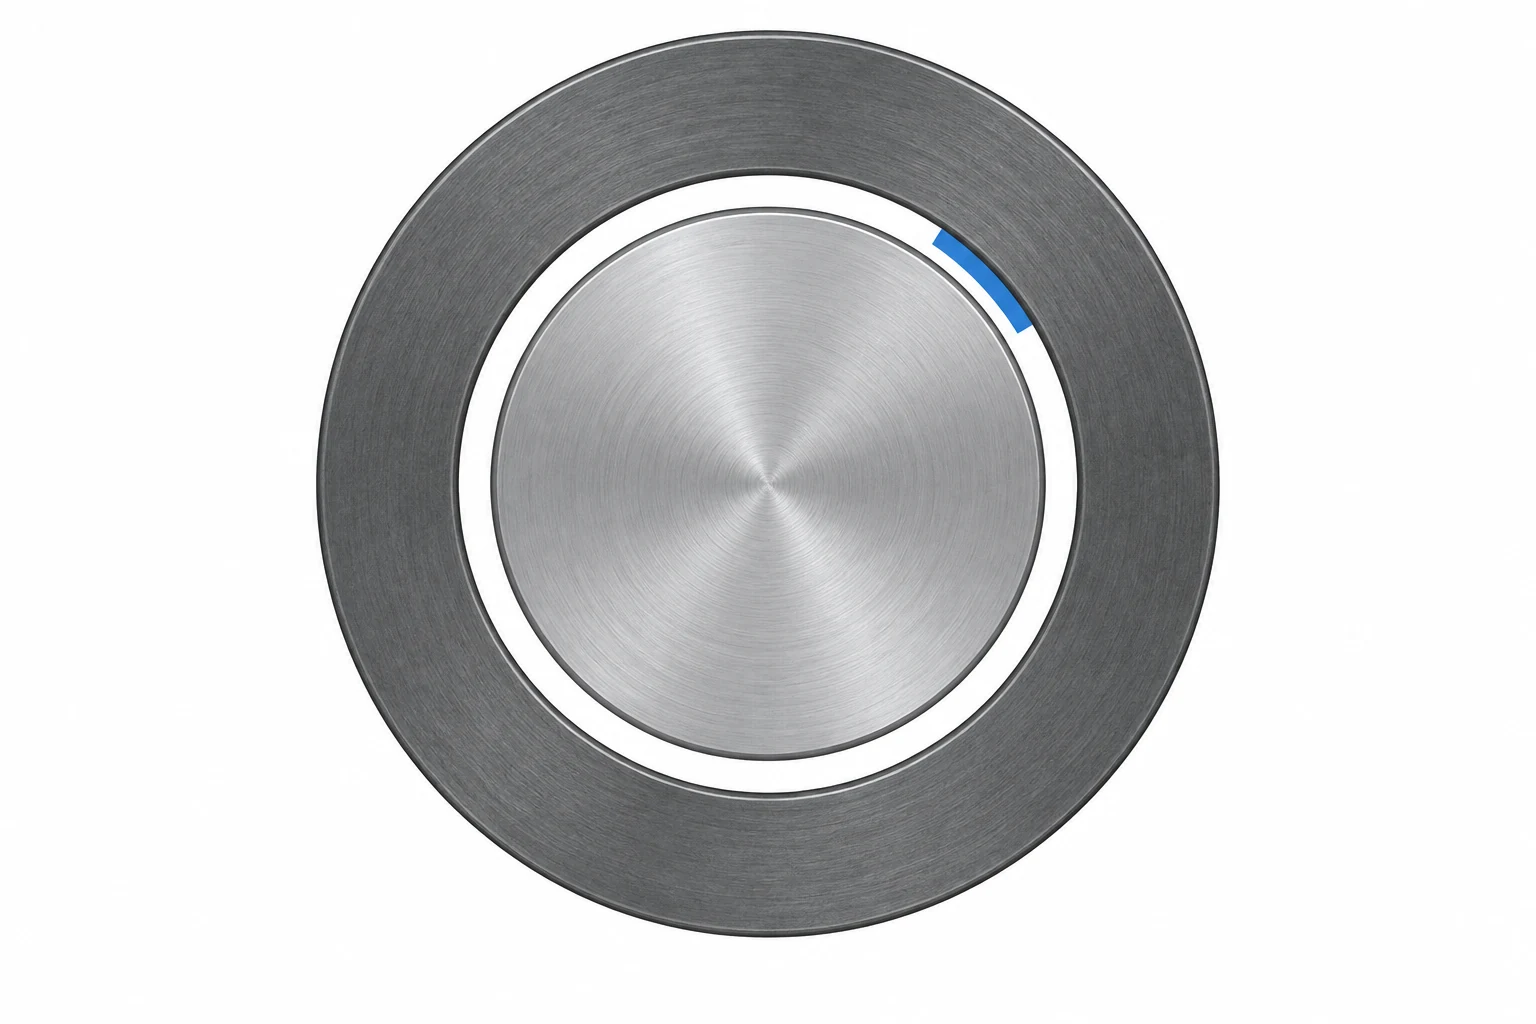
Pasowanie dotyczy pary cech. Określenie ścisłej tolerancji otworki przy zignorowaniu tolerancji wałka pozostawia luz montażowy nieokreślony. Dla pasowania luźnego największy wałek nie przekracza najmniejszej otworki. Dla pasowania wciskowego najmniejszy wałek nie jest mniejszy niż największa otworka. Pasowanie przejściowe może dać zarówno luz, jak i wcisk, w zależności od rzeczywistych wymiarów.
Dla przykładu obejmującego wyłącznie wymiary załóżmy otworkę o wymiarze 25.010–25.025 mm i wałek o wymiarze 24.990–25.000 mm, oba w tej samej określonej warunku:
- Minimalna luzowość średnicowa: najmniejszy otwór − największy wałek = 25.010 − 25.000 = 0.010 mm.
- Maksymalna luzowość średnicowa: największy otwór − najmniejszy wałek = 25.025 − 24.990 = 0.035 mm.
Dla idealnie współśrodkowych walców odpowiadająca luzowość promieniowa wynosi połowę luzowości średnicowej. To obliczenie nie określa rzeczywistej wydajności montażu: kształt, orientacja, stan powierzchni, temperatura i obciążenie mogą nadal wpływać na to, czy połączenie będzie działać poprawnie.
ISO 286 określa ustandaryzowany system tolerancji wymiarów i pasowań. Oznaczenie pasowania musi być interpretowane przy zastosowaniu odpowiedniej średnicy nominalnej zgodnie ze wskazanym standardem; nie jest to uniwersalna wartość luzowości. Powyższy przykład wykorzystuje jawne granice wymiarowe, a nie klasę pasowania ISO. [2]
To samo rozumowanie przypadku najgorszego wystąpienia dotyczy prostego stosu osiowego. Jeśli luz odpowiada długości obudowy minus długość dystansa, jego minimalna wartość wynika z najmniejszej długości obudowy i największej długości dystansa; maksymalna wartość – z odwrotnej kombinacji. Więcej wymiarów wymaga pełnego, podpisanego łańcucha. Statystyczne metody obliczania łańcuchów tolerancji wymagają uzasadnionych założeń dotyczących rozkładu i procesu przed zastąpieniem sprawdzenia przypadku najgorszego.
Używaj elementów odniesienia (datums), aby opisać zależności, których nie da się określić wyłącznie za pomocą wymiarów.
Średnice otworów na flanszu mogą wszystkie spełniać swoje granice, a mimo to układ otworów może nie być prawidłowo zsynchronizowany. Brakujące pytanie brzmi: gdzie względem powierzchni lub osi lokalizujących zespół powinien znajdować się ten układ?
Element odniesienia (datum) to teoretycznie dokładna referencja ustalona na podstawie określonego elementu odniesienia. Dla części typu płytki układ odniesienia może wiązać powierzchnię oporową oraz dwie cechy boczne. Zespół cylindryczny może natomiast opierać się na powierzchni czołowej oraz cechach cylindrycznych definiujących oś. Wybierz te referencje na podstawie funkcjonalnych zależności, a następnie zdefiniuj je zgodnie z konwencjami określonymi na rysunku. [8]
Związuj kontrolę z konkretnym problemem. Płaskość określa kształt powierzchni; równoległość określa jej orientację względem elementu odniesienia. Położenie może kontrolować lokalizację i orientację układu otworów względem określonych referencji. Samo sterowanie płaskością nie oznacza, że powierzchnia jest równoległa do przeciwległej strony. Przewodnik Mitutoyo dotyczący pomiaru kształtu ilustruje te różne geometryczne zagadnienia. [3]
Układ pomiarowy musi odtwarzać wymagany układ odniesienia. Po prostu położenie detalu na dowolnej wygodnej powierzchni może odpowiadać na inne pytanie. Skrzepienie giętkiej płyty w pozycji płaskiej może również ukryć jej kształt po zwolnieniu; należy określić każdy warunek ograniczenia, jeśli tak został sformułowany wymóg.
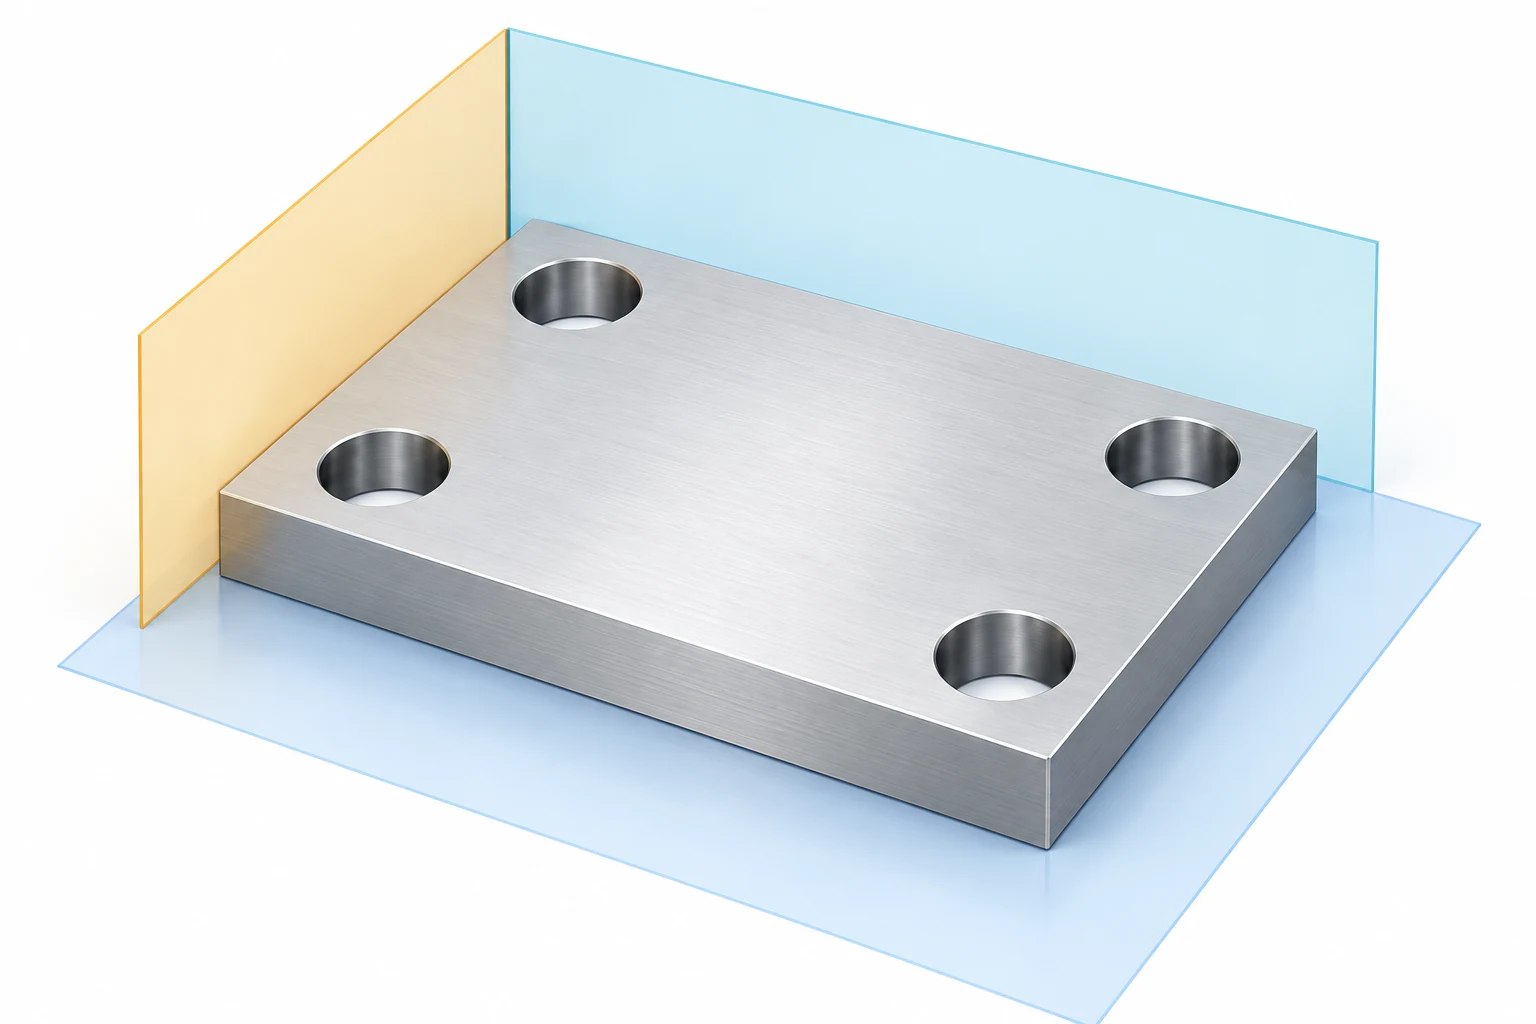
Uwzględnij materiał i stan gotowy w planie tolerancji.
Wymiar wymaga określonego warunku fizycznego. Podaj gatunek materiału oraz stan obróbki cieplnej, które cechy są mierzone po naniesieniu powłoki oraz czy detal jest wolny, czy umieszczony w określonym warunku ograniczenia. Średnica przed naniesieniem powłoki i średnica końcowa to różne etapy tej samej cechy.
Temperatura może mieć istotne znaczenie nawet przy prostym wymiarze długości. NIST określa 20 °C jako standardową temperaturę odniesienia dla pomiarów wymiarowych, chyba że określono inną temperaturę odniesienia. Pomiary wykonane w innej temperaturze mogą wymagać korekty termicznej oraz dodatkowego zapasu niepewności odpowiedniego do materiału i zadania. [4]
Rozważ długość 100 mm w temperaturze 20 °C. Przyjmij stały współczynnik rozszerzalności liniowej równy 11.5 × 10⁻⁶/°C, charakterystyczny dla przykładu stalowego bloku wzorcowego omawianego przez NIST. W temperaturze 25 °C:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm.
Oszacowanie to dotyczy zmiany długości przy podanych założeniach. Współczynnik ten nie ma zastosowania do każdej stali ani stopu. Porównanie wymiarowe zależy również od zachowania temperaturowego systemu pomiarowego, gradientów temperatury oraz niepewności ewentualnej korekty.
Obróbka cieplna, uwolnienie naprężeń resztkowych oraz polimery wrażliwe na wilgoć powodują inne zmiany zależne od warunków. Przewodnik po materiałach i konstrukcji wyjaśnia, dlaczego dokładne gatunki materiałów, ich kondycjonowanie oraz końcowa obróbka powinny być oceniane w tym samym cyklu co dopasowanie. Zaplanuj operacje tak, aby określony warunek występował w momencie ostatecznej kontroli kluczowych cech.
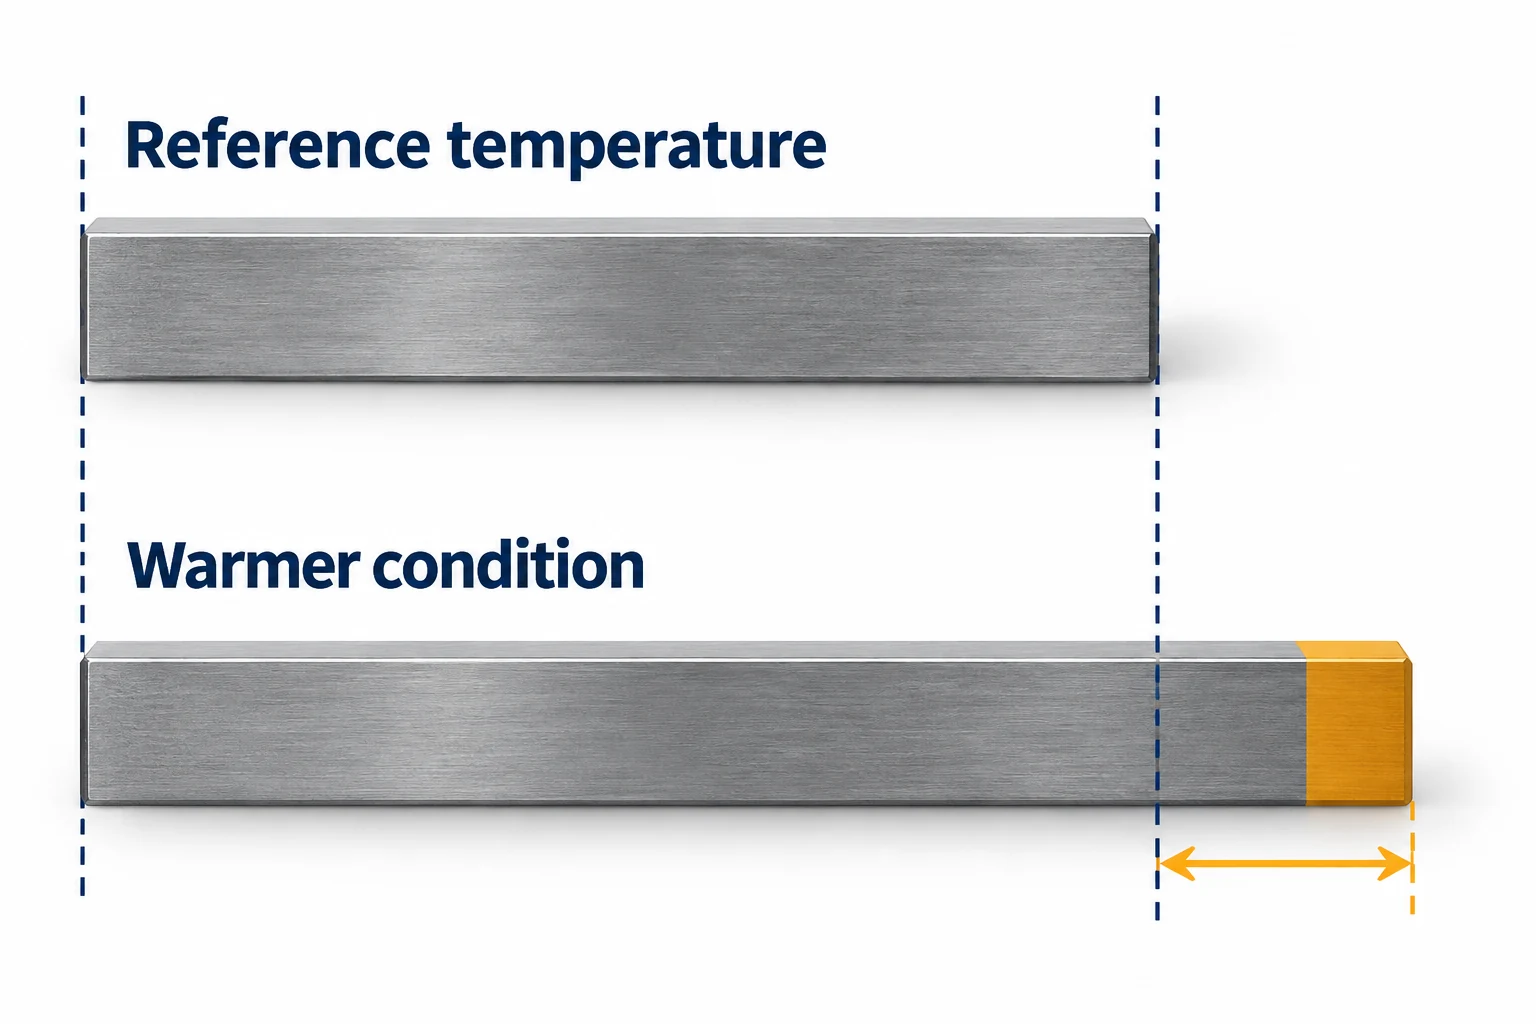
Wybierz metodę pomiaru danej cechy, a nie rozdzielczość wyświetlacza.
Zadanie pomiarowe określa metodę. Maszyna współrzędnościowa (CMM) może oceniać wiele zależności wymiarowych i geometrycznych, ale nadal wymaga odpowiedniego dostępu, sondowania, próbkowania, wyrównania oraz uwzględnienia niepewności dla danej cechy. Posiadanie CMM nie czyni każdego pomiaru jednakowo wiarygodnym. [8]
| Cecha | Możliwa metoda | Co plan musi uwzględnić |
|---|---|---|
| Średnica zewnętrzna | Mikrometr zewnętrzny lub komparator | Kontakt, siła pomiarowa oraz sprawdzone położenia |
| Średnica otworu | Przyrząd do pomiaru otworów, mikrometr wewnętrzny lub odpowiednia metoda CMM | Dostęp, głębokość, wyrównanie oraz odniesienie pomiarowe |
| Położenie wzoru otworów | CMM lub odpowiedni dedykowany system pomiarowy | Ustawienie bazy pomiarowej oraz pełny wymóg geometryczny |
| Płaskość powierzchni | Odpowiednia metoda pomiaru kształtu lub metoda CMM | Pokrycie powierzchni, jej podparcie oraz metoda oceny |
| Chropowatość powierzchni | Odpowiedni przyrząd do pomiaru chropowatości | Określony parametr oraz warunki oceny |
Są to rodziny metod, a nie automatyczne zatwierdzenia tolerancji. Kilka odczytów średnicy nie charakteryzuje koniecznie całej postaci otworu. Podobnie pomiar chropowatości nie może zastąpić oceny płaskości.
Rozdzielczość to najmniejszy wskazywany przyrost; niepewność pomiaru opisuje niepewność związaną z wynikiem. Wkład w nią mogą mieć kalibracja, powtarzalność, wyrównanie, kontakt oraz warunki środowiskowe. Przyrost wyświetlania na wyświetlaczu 0.001 mm nie określa więc niepewności 0.001 mm. Wytyczne NIST dotyczące niepewności uwzględniają cały proces pomiarowy oraz jego istotne czynniki wpływające, a nie tylko wyświetlaną wartość przyrządu pomiarowego. [5]
Podobnie specyfikacje pozycjonowania i powtarzalności maszyny odnoszą się do maszyny w określonych warunkach testowych. Nie określają one bezpośrednio tolerancji wykonanej cechy. Artykuł dotyczący interpretacji specyfikacji maszyn oddziela te stwierdzenia od rzeczywistych wyników na gotowym elemencie.
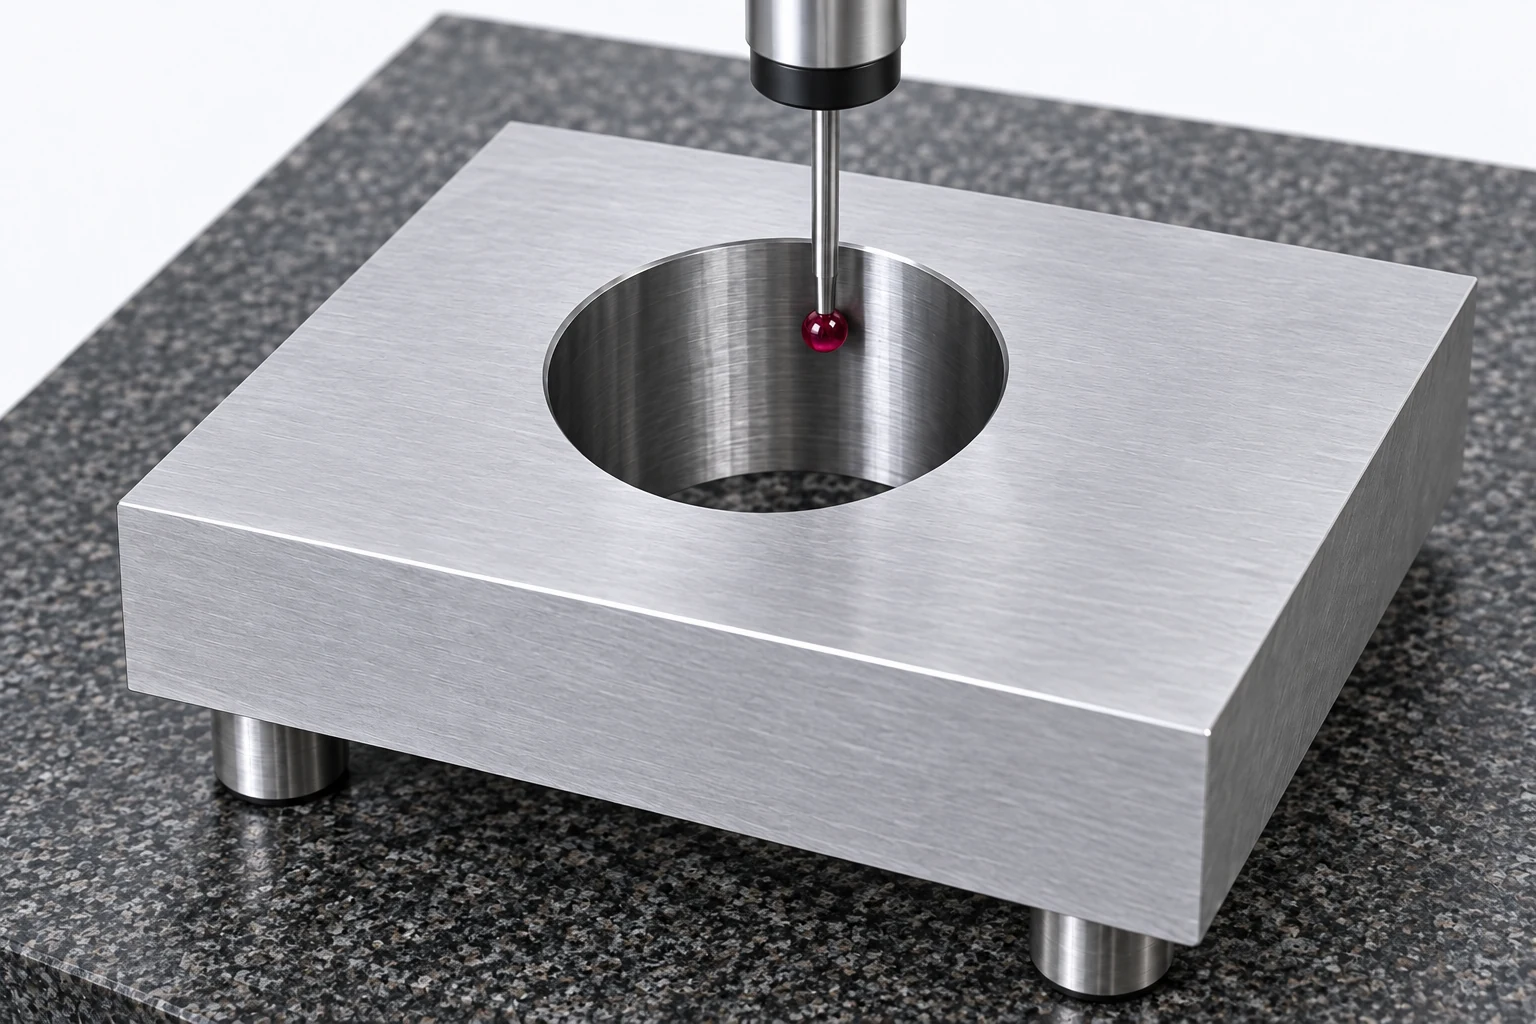
Ustalić, jak wyniki przekształcają się w decyzję akceptacyjną
Zgłoszona liczba oraz decyzja „zaakceptować/nie zaakceptować” to różne wyniki. Reguła decyzyjna określa, jak radzić sobie z niepewnością pomiaru przy podejmowaniu decyzji o zgodności. Publikacja Mitutoyo Reguły decyzyjne, stosunek TAR i stosunek TUR wyjaśnia, dlaczego proste kryteria akceptacji, niepewność oraz wymagania jakościowe pomiaru należy rozpatrywać łącznie. Żadna pojedyncza wartość stosunku rozdzielczości ani pasmo ochronne nie powinny być zakładane dla każdego zamówienia. [6]
W przypadku wyniku granicznego należy zastosować odpowiednią zasadę klienta lub specyfikacji oraz zakwalifikowaną metodę pomiaru. Nie wolno zaokrąglać odczytu w inny sposób, dopóki nie zostanie on uznany za poprawny, ani cicho zmieniać zasady po zapoznaniu się z wynikiem.
Protokół inspekcyjny powinien zawierać identyfikację części i jej rewizji, charakterystyki, wymagania, rzeczywistego wyniku i jednostek, metody lub programu oraz stosownej podstawy akceptacji. W przypadku cech krytycznych należy również określić stan pomiarowy, układ odniesienia związany z daną cechą, zakres inspekcji oraz sposób postępowania w przypadku rozbieżności. przewodnik po tolerancjach i planowaniu inspekcji zawiera wielokrotnie wykorzystywane arkusze robocze wspierające te decyzje.
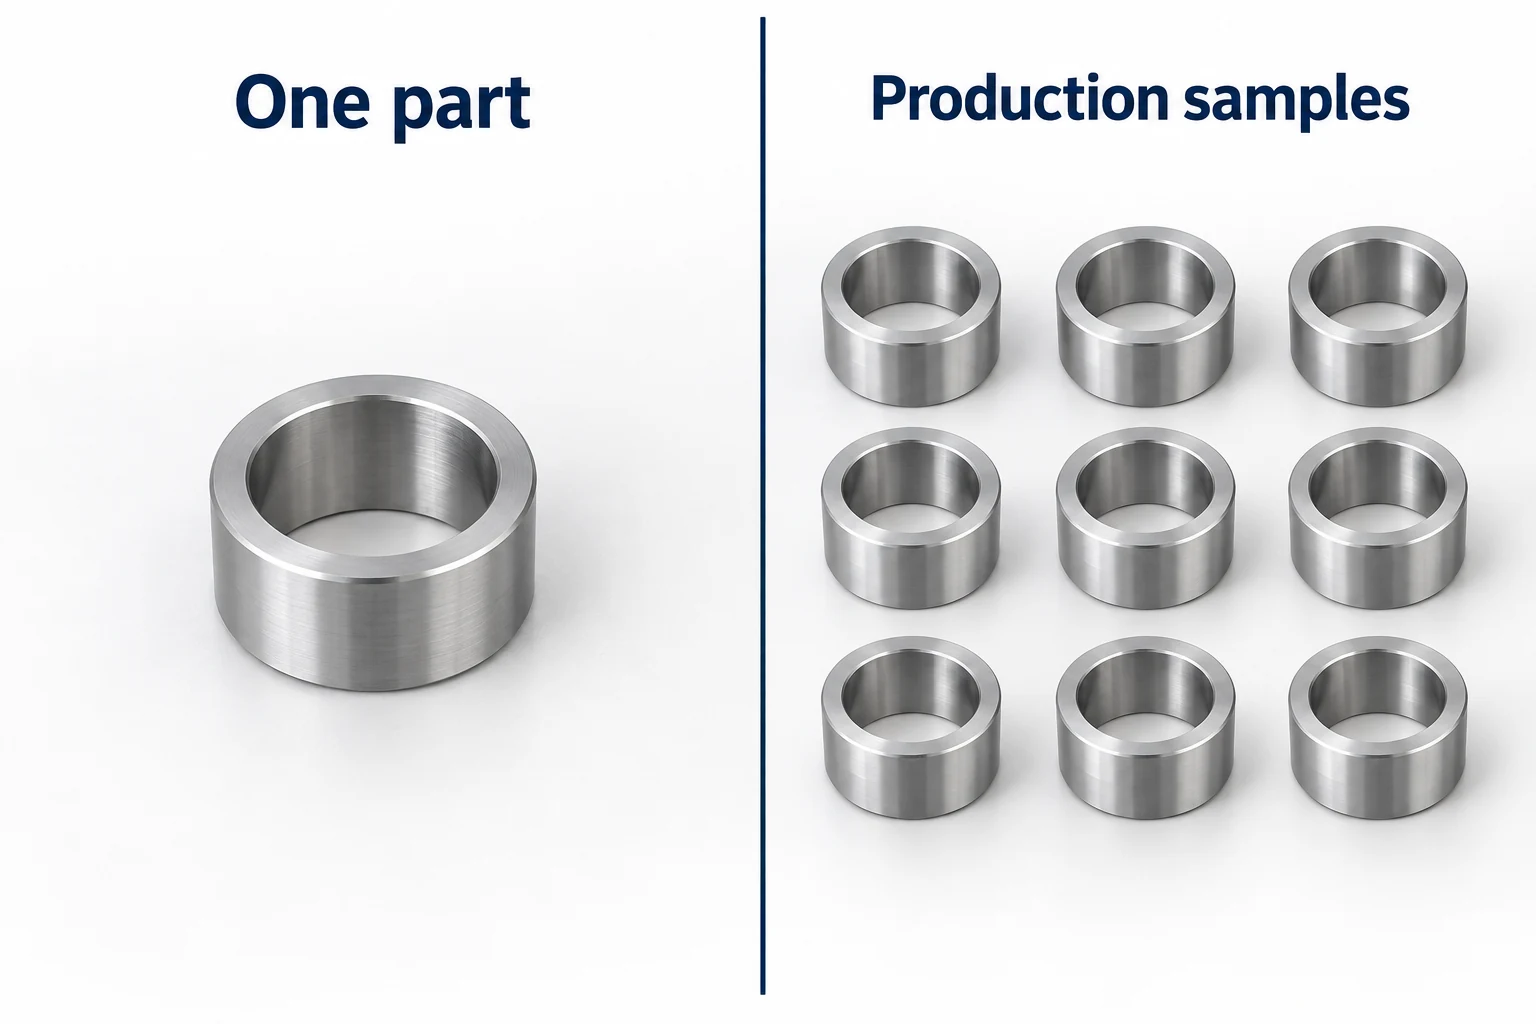
Raport z pierwszej sztuki potwierdza wnioski dotyczące rzeczywiście sprawdzonych cech i części. Nie stanowi on jednak dowodu na długoterminową zdolność procesu. Analiza zdolności procesu porównuje zmienność procesu z granicami specyfikacji i wymaga odpowiednich danych ze stabilnego procesu; nie można jej wywnioskować na podstawie jednej poprawnej próbki. Zakres inspekcji, próbkowanie oraz wszelkie wymagane badania zdolności procesu muszą więc być zdefiniowane osobno. [7]
CNC FAQ dotyczący tolerancji obróbki
Jaka jest standardowa tolerancja obróbki CNC?
Nie istnieje jedna uniwersalna wartość domyślna dla każdej części CNC. Należy korzystać z indywidualnych oznaczeń tolerancji, ogólnych uwag stosowanych w danej dokumentacji oraz odniesień do specyfikacji zawartych w zatwierdzonej definicji części. Typowa zdolność dostawcy nie stanowi automatycznie wymogu akceptacji.
Czy ±0.02 mm to całkowita tolerancja wynosząca 0.02 mm?
Nie. Pozwala ona na odchylenie 0.02 mm po każdej stronie wartości nominalnej, co daje całkowity przedział 0.04 mm. Dla wartości nominalnej 25.00 mm granice wymiaru wynoszą 24.98 i 25.02 mm.
Czy część może spełniać swoje tolerancje wymiarowe i mimo to nie pasować?
Tak. Granice części współpracujących, położenie cechy, jej orientacja, kształt, chropowatość oraz stan fizyczny mogą wpływać na montaż. Same pomiary średnicy nie odpowiadają na wszystkie te pytania.
Czy raport z pomiaru przy użyciu maszyny CMM dowodzi akceptowalności całej części?
Raport ten obejmuje wyłącznie zgłoszone i prawidłowo ocenione cechy. Należy zweryfikować rewizję, układ odniesienia, metodę, warunki pomiaru, zakres inspekcji oraz zastosowaną zasadę decyzyjną. Wymagania dotyczące materiału lub powłoki mogą wymagać innego rodzaju dowodów.
Kiedy należy sprawdzać wymiary — przed czy po naniesieniu powłoki?
Użyj etapu określonego na rysunku lub w zamówieniu. Jeśli wymaganie określa gotowy interfejs, weryfikacja musi uwzględniać końcową obróbkę oraz ewentualne maskowanie lub późniejszą obróbkę skrawaniem.
Czy jedna zatwierdzona próbka dowodzi, że powtarzalna produkcja pozostanie w granicach tolerancji?
Nie. Pokazuje wynik kontroli przeprowadzonych na tej próbce. Dowody dotyczące powtarzalnej produkcji wymagają odpowiedniego planu inspekcyjnego oraz – w razie potrzeby – danych procesowych i prawidłowej oceny zdolności procesu.
Źródła techniczne
- ASME. Y14.5 — Wymiarowanie i tolerancje. Publiczny zakres standardu GD&T dotyczący wymiarowania i tolerancji; stosuj wydanie określone na rysunku.
- ISO. ISO 286-1:2010 — System kodów ISO dla tolerancji na wymiary liniowe: podstawa tolerancji, odchyłek i pasowań. Zakres standaryzowanego systemu wymiarów i pasowań.
- Mitutoyo. Quick Guide to Precision Measuring Instruments, sekcja pomiaru kształtu, strona J-53. Różne cechy geometryczne i układ pomiarowy.
- NIST. Zestaw narzędzi metrologicznych dla inżynierów: Najczęściej zadawane pytania. Temperatura odniesienia, korekcja termiczna i niepewność współczynnika rozszerzalności.
- NIST. Essentials of Expressing Measurement Uncertainty: Basic Definitions. Istotne czynniki wpływające na wynik pomiaru.
- Mitutoyo. Decision Rules, TAR, and TUR, EDU-15005A. Jakość pomiaru i decyzje o zgodności.
- NIST/SEMATECH. Engineering Statistics Handbook, 6.1.6: What Is Process Capability? Dane ze stabilnego procesu oraz porównanie z granicami specyfikacji.
- KEYENCE. What Are Datums? oraz Measuring Machines, GD&T Fundamentals. Elementy odniesienia, układy odniesienia i pomiary współrzędnościowe.



