W tym artykule
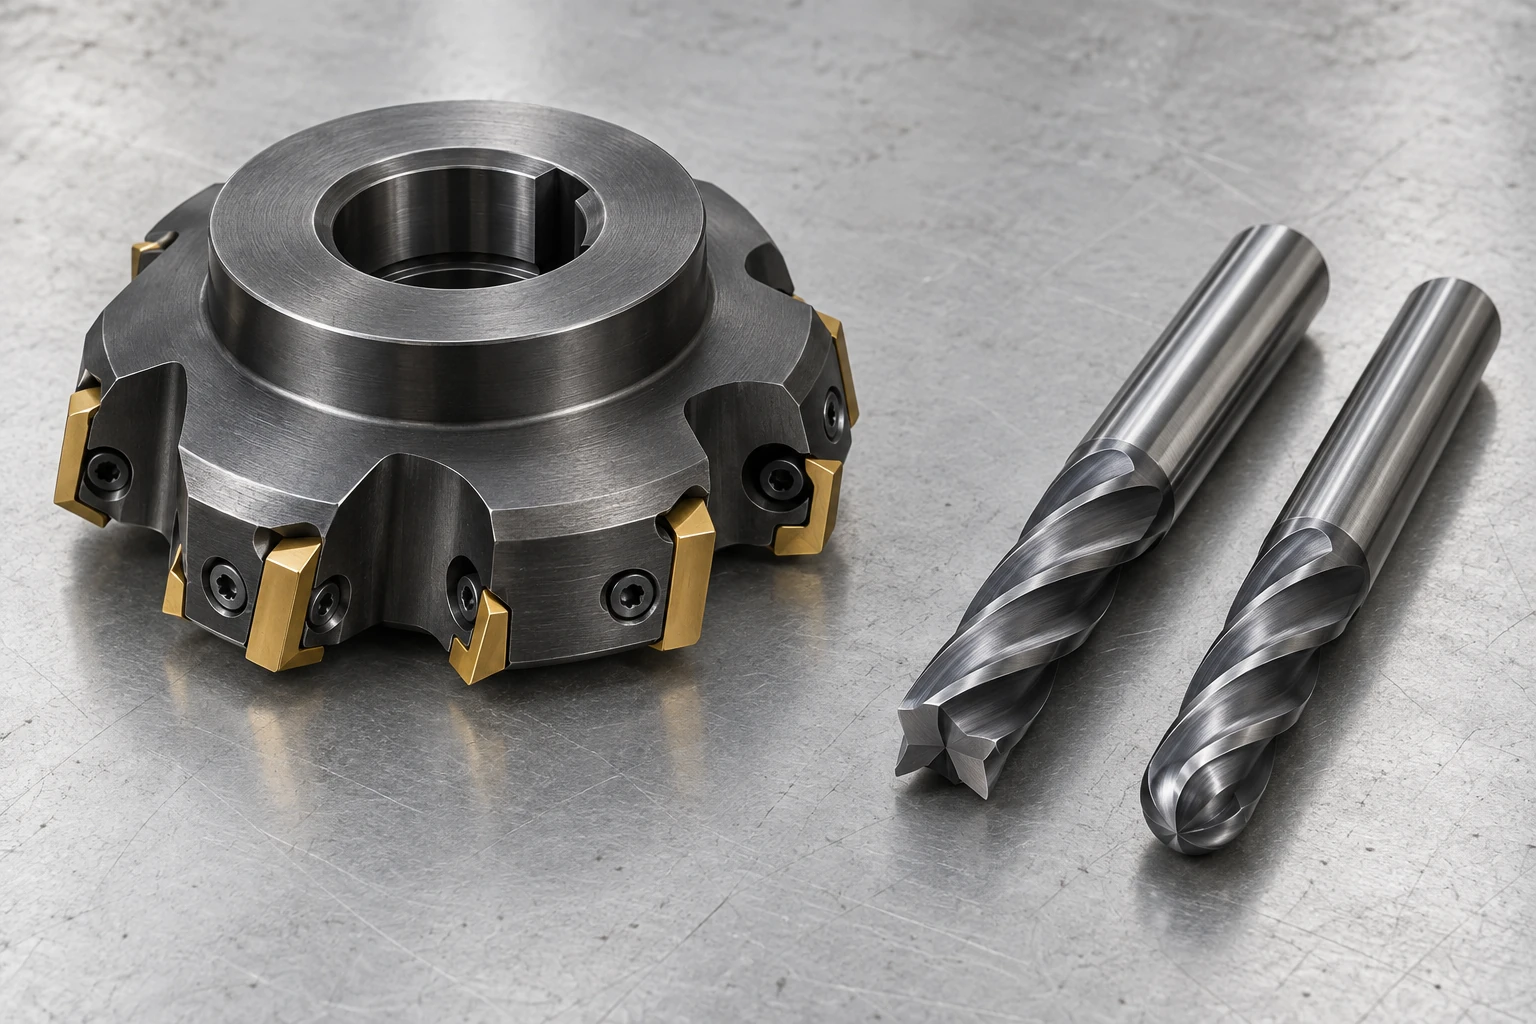
Frez czołowy zwykle obejmuje szeroką powierzchnię, podczas gdy frez końcowy dociera do rowków, kieszeni i mniejszych cech geometrycznych. Frez kulisty to rodzaj frezu końcowego, rozpoznawalny po zaokrąglonym końcu. Te nazwy opisują różne aspekty narzędzia; nie są to trzy wzajemnie wykluczające się procesy obróbkowe.
Dla projektanta części istotną różnicą jest kształt, jaki wirujący frez może pozostawić. Średnica zewnętrzna narzędzia kontroluje jeden rodzaj wewnętrznego narożnika. Profil końca narzędzia kontroluje inny.
Frezy czołowe i frezy końcowe: nazwy narzędzi kontra operacje
Typowy frez czołowy z wymiennymi płytkami ma szeroką korpus, który przenosi wymienne płytki tnące. Nadaje się do obróbki łatwo dostępnych płaskich powierzchni czołowych, przy czym przedmiot obrabiany i ustawienie muszą zapewniać wystarczającą stabilność podczas jego współpracy z materiałem. Istotne jest również geometryczne wykonanie płytek: frezy czołowe o różnych kątach natarcia nie tworzą wszystkie tej samej kształtu barku. [4]
Frezy końcowe mają krawędzie tnące wokół stosunkowo smukłego korpusu oraz – w zależności od konstrukcji – na końcu. Mogą one frezować ściany, kieszenie i kontury. Frez końcowy może również frezować małą powierzchnię; do tej operacji nie jest wymagane narzędzie sprzedawane jako „frez czołowy”. Nasze wyjaśnienie jak działa frezowanie CNC umieszcza te narzędzia w kontekście ruchu narzędzia i ustawienia przedmiotu obrabianego.
Profil końcowy: kwadratowy, z zaokrąglonymi narożnikami i kulisty
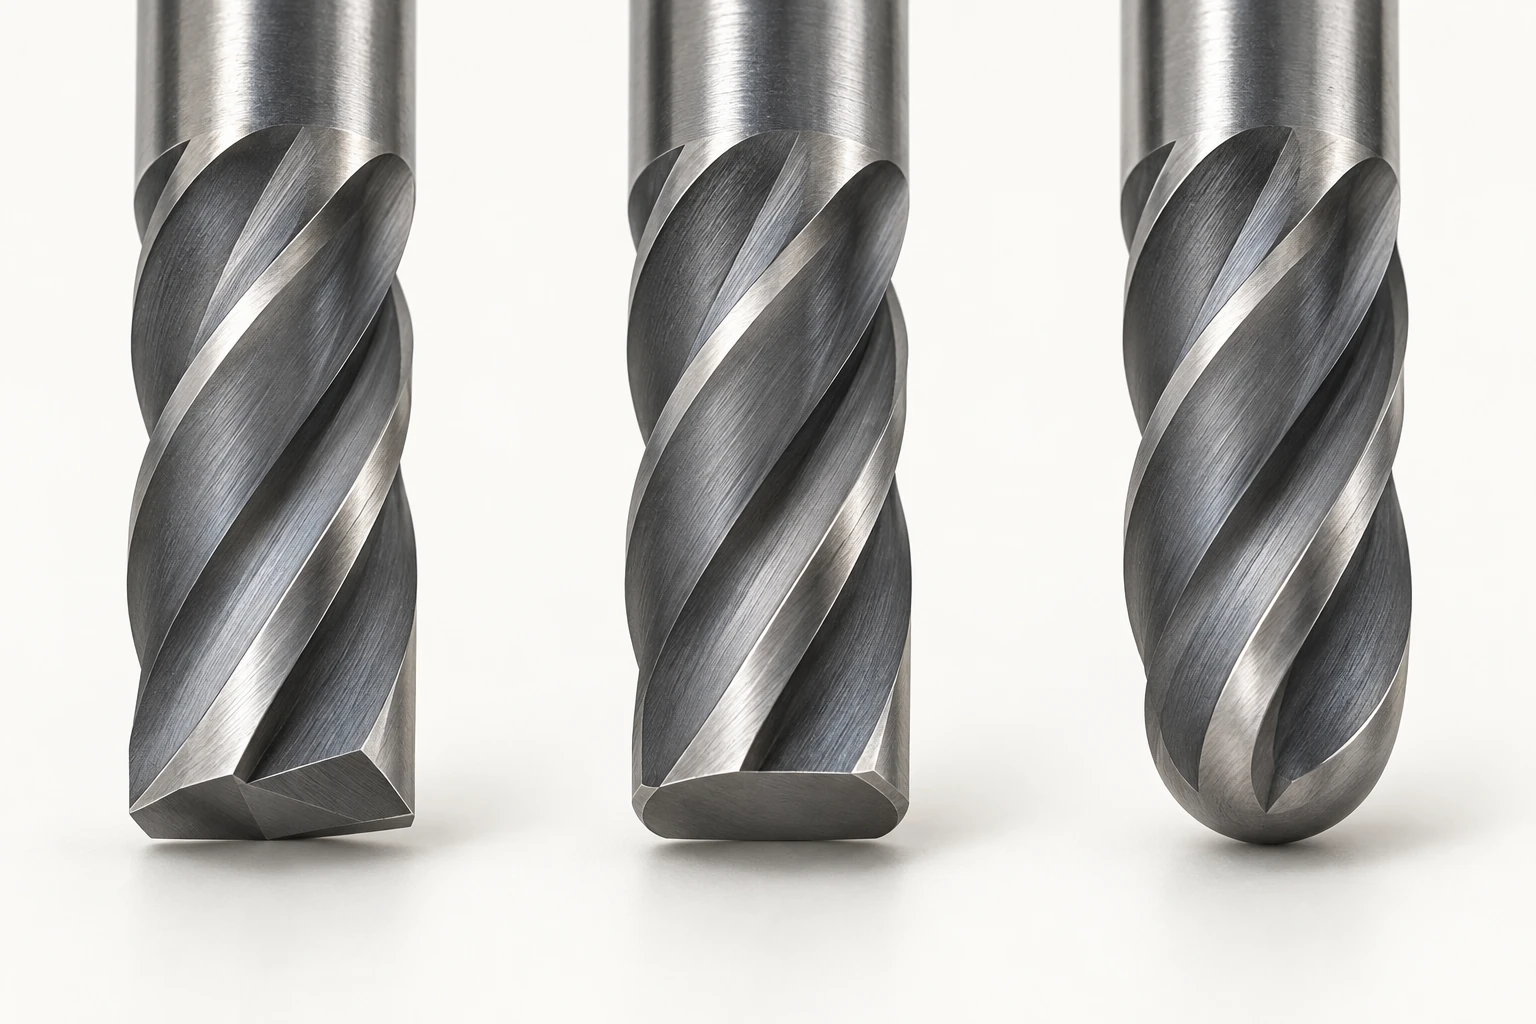
| Profil końcowy | Geometria wierzchołka | Implikacje dla cech geometrycznych |
|---|---|---|
| Kwadratowy koniec | Płaski koniec z nominalnie kwadratowymi zewnętrznymi narożnikami | Płaskie dna i niemal kwadratowe połączenia ściany z dnem |
| Zaokrąglone narożniki (frez typu „bull nose”) | Płaski centralny koniec z zaokrąglonymi zewnętrznymi narożnikami | Płaskie dna z określonym zaokrągleniem dolnym |
| Kulisty koniec | Półkulisty koniec | Powierzchnie kształtowane i krzywoliniowe przejścia osiągane poprzez ścieżkę narzędzia |
„Kwadratowy” narzędzie nie gwarantuje matematycznie ostrego gotowego naroża. Przygotowanie krawędzi tnącej, zużycie oraz warunki skrawania wpływają na końcowy wynik. Podobnie „głowica kulista” nie oznacza, że każdy promień na detalu musi być równy promieniowi głowicy. Powierzchnia jest generowana przez ścieżkę narzędzia, ograniczoną możliwościami dostępu i ryzykiem kolizji. [1]
Kieszeń ma dwa różne promienie narożników
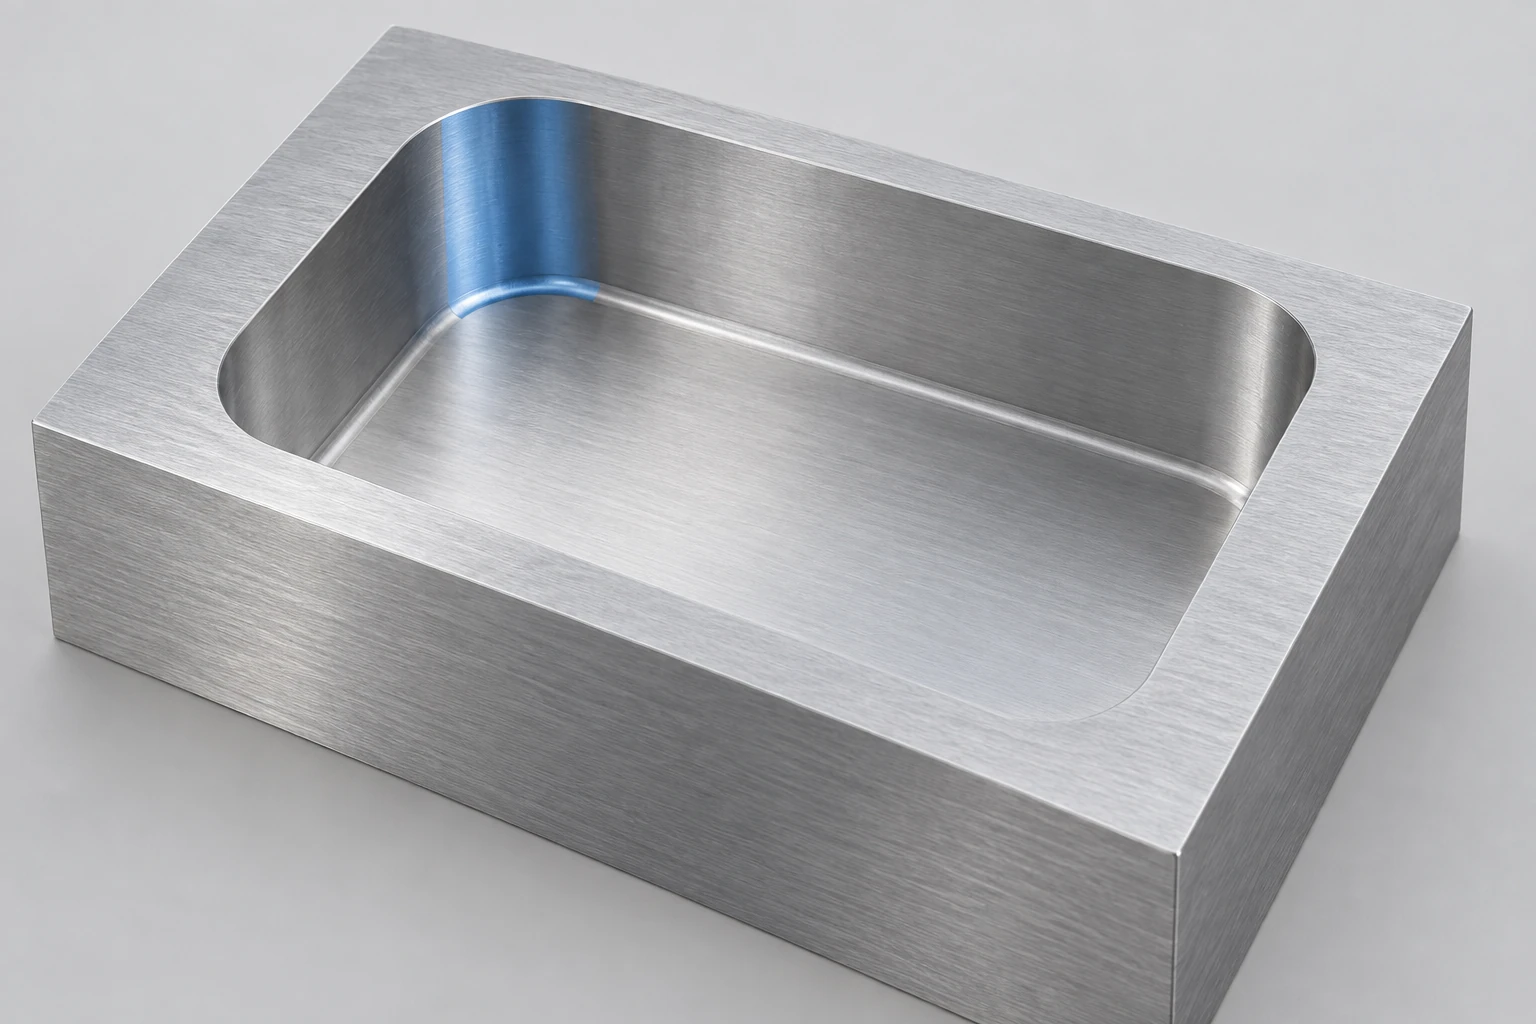
Spójrz w dół na prostokątną kieszeń: sąsiadujące pionowe ściany spotykają się w wewnętrznym narożniku. Teraz przeanalizuj przekrój jednej ze ścian: ściana styka się z dnem kieszeni w osobnym przejściu. Te promienie leżą w różnych płaszczyznach.
Rozważ uproszczony, pionowy 6 mm średnicy frez końcowy z promieniem narożnika końca 0.5 mm:
- Widok z góry: jego obracająca się powłoka cylindryczna ma promień 3 mm. W typowym frezowaniu końcowym nie jest w stanie wytworzyć mniejszego wklęsłego narożnika pomiędzy ścianami kieszeni.
- Widok w przekroju: jego profil narożnika końca o promieniu 0.5 mm może utworzyć zaokrąglenie między ścianą a dnem o promieniu 0.5 mm, gdy ten profil jest w pełni zaangażowany.
- Frez kulisty o średnicy 6 mm różni się od niego: jego półkulista końcówka ma promień 3 mm, a nie małe narożnik o promieniu 0.5 mm przylegające do płaskiego końca.
To są zależności geometryczne, a nie tolerancje gotowego elementu. Narożnik kieszeni dokładnie równy promieniowi frezu powoduje również duże obciążenie narzędzia. Mniejszy frez zapewnia przestrzeń do precyzyjniejszego śledzenia wymaganego narożnika; rzeczywisty wybór zależy od głębokości, materiału i stabilności.
Zamierz narożnik istotny dla części współpracującej. Zaokrąglenie dna, które zapewnia luz względem pochylonej krawędzi współpracującej części, nie określa luzu w pionowych narożnikach kieszeni. Przewodnik dotyczący materiałów i projektowania części łączy te lokalne cechy z resztą rysunku.
Średnica kontaktowa i zasięg narzędzia wymagają osobnych sprawdzeń
W przypadku narzędzia z głowicą kulistą efektywny średnica robocza zależy od miejsca kontaktu powierzchni z kulą. Dokładnie w środku prędkość obwodowa powierzchni obrotowej wynosi zero. Kontakt położony dalej od środka zachowuje się inaczej, nawet przy tej samej prędkości wrzeciona. Orientacja narzędzia może przesunąć punkt kontaktu w stronę obszarów poza środkiem – tam, gdzie pozwalają na to ruchy maszyny i dostęp do detalu; sama nominalna średnica nie określa warunków skrawania. [2]
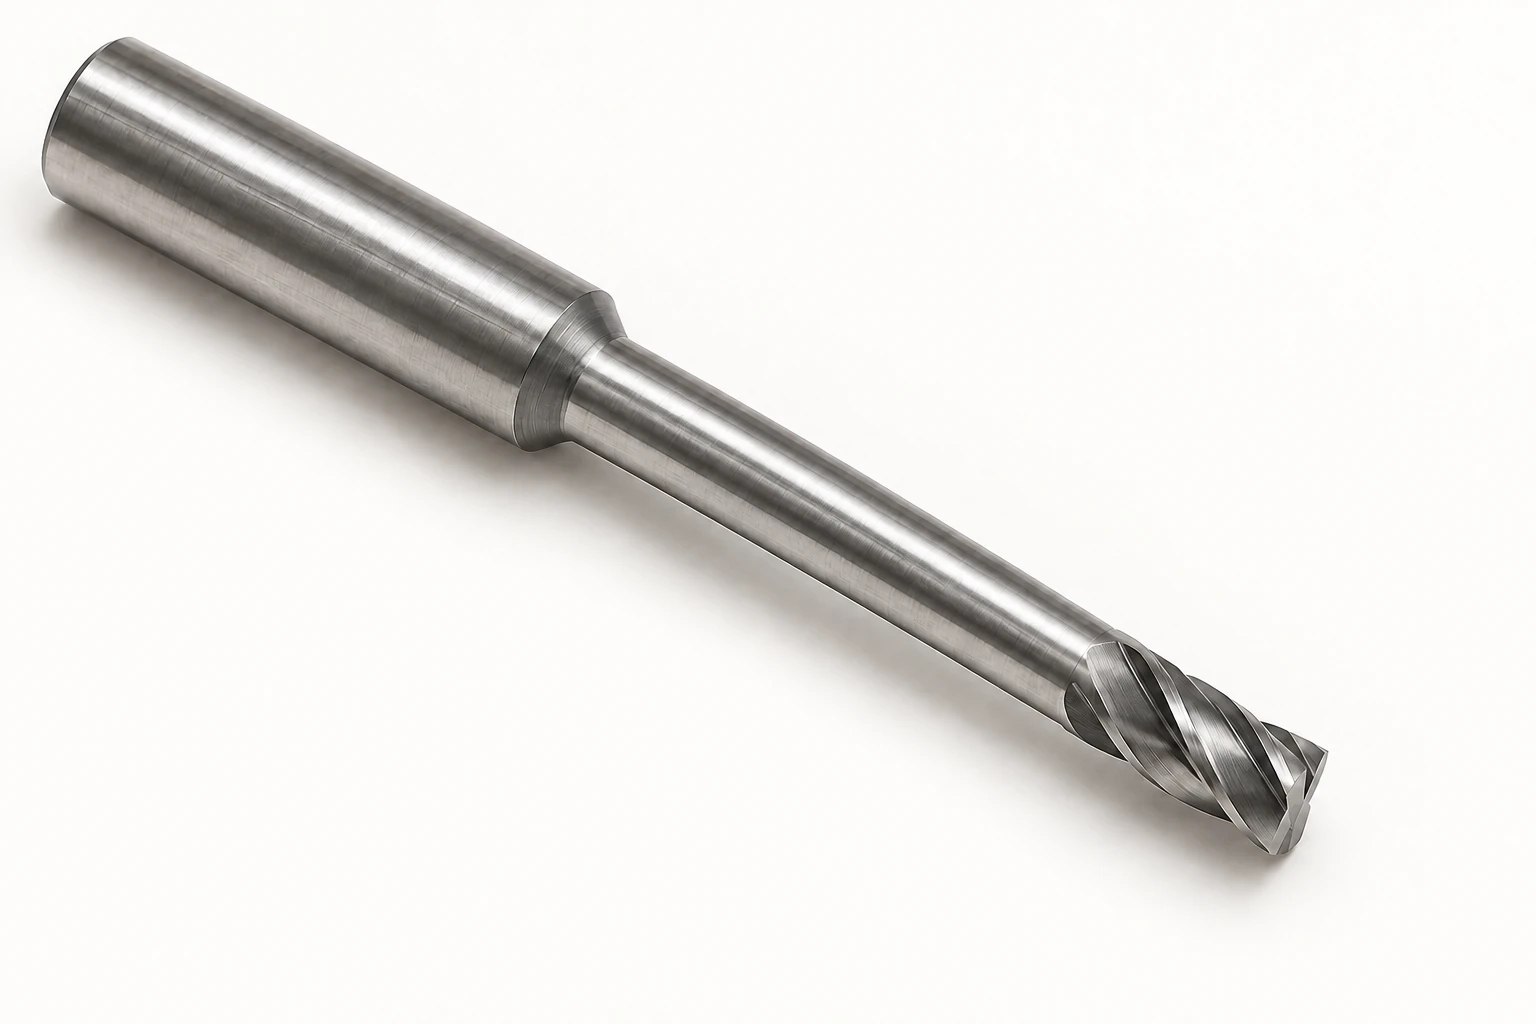
W przypadku narzędzia o dużym zasięgu należy rozróżnić następujące wymiary:
- Długość skrawania: długość osiowa krawędzi tnących.
- Zasięg poniżej trzpienia: odległość od początku zwężonej szyjki do wierzchołka narzędzia, wliczając w to głowicę tnącą.
- Całkowita długość: całe narzędzie, w tym część umieszczona w uchwycie.
Narzędzie może dotrzeć do głębokiego elementu bez posiadania rowków na całej długości jego wystającej części. Nie oznacza to jednak, że gładki fragment trzonu nie będzie ocierał się o ścianę ani że uchwyt nie będzie zakłócał geometrii detalu. Należy sprawdzić całą zestawioną konfigurację narzędzia oraz tor jego ruchu.
Liczba rowków, geometria krawędzi tnącej oraz powłoka dopasowują wybór narzędzia do materiału i rodzaju skrawania. W frezowaniu CNC geometria cechy oraz kierunek dostępu określają, które profile narzędzi mogą osiągnąć wymagane powierzchnie; przestrzeń na wióry i stopień obciążenia pomagają wówczas określić odpowiednią strategię skrawania.
Najczęściej zadawane pytania
Czy frez końcowy może wykonać bezpośrednie zagłębianie w dół jak wiertło?
Tylko narzędzie zaprojektowane specjalnie na wnikanie wzdłuż osi może wykonywać takie wnikanie. Geometria umożliwiająca skrawanie w kierunku osi jest istotna, ale nie zastępuje granic producenta dotyczących maksymalnej głębokości wnikania, posuwu oraz odprowadzania wiórów. Inne narzędzia wymagają odpowiedniego nachylenia (rampy), istniejącego otworu lub innego sposobu wprowadzenia. [3]
Czy frez czołowy może obrabiać ramię pod kątem 90 stopni?
Frez zaprojektowany do frezowania ramion może to zrobić; wiele uniwersalnych frezów czołowych nie pozwala uzyskać takiej geometrii ściany. Sprawdź kąt wprowadzania, kształt płytki tnącej oraz dopuszczalną głębokość frezowania zamiast wnioskować o możliwościach narzędzia wyłącznie na podstawie nazwy „frez czołowy”.
Czy powłoka może uczynić ten sam frez końcowy nadającym się do obróbki każdego metalu?
Nie. Na przydatność narzędzia wpływają także podstawa (substrat), geometria krawędzi tnącej, przestrzeń na wióry oraz warunki pracy. Powłoka skuteczna w jednym materiale może być nieodpowiednia w innym. Korzystaj z zaleceń producenta narzędzia dotyczących konkretnego materiału i zastosowania.
Źródła techniczne
- Harvey Performance. Anatomia freza końca wałka i 5 pytań, które należy zadać przed doborem freza końca wałka. Profile końców, długość tnąca, zasięg oraz dobór zależny od materiału.
- Harvey Performance. Przewodnik po strategii frezowania głowicą kulistą. Miejsce kontaktu, efektywna średnica robocza oraz orientacja narzędzia.
- Harvey Performance. Najczęstsze metody wprowadzania narzędzia. Wnikanie wzdłuż osi i alternatywne ścieżki wprowadzania.
- Sandvik Coromant. Frezowanie czołowe oraz Frezowanie wewnętrznych narożników. Kąt wkroczenia, geometria barku i zaangażowanie narożnika.
O firmie VETCNC
VETCNC łączy rodzinne doświadczenie w zakresie produkcji z onlineowym sourcingiem usług CNC. Kevin ma dziesięcioletnie doświadczenie w branży CNC i współpracuje z fabrykami rodzinnymi w Chinach oraz szerszą siecią partnerów. Celem jest jasne określenie warunków realizacji zamówienia, wymagań technicznych i odpowiedzialności przed złożeniem zamówienia.
Przeczytaj historię Kevina →


