Auf dieser Seite
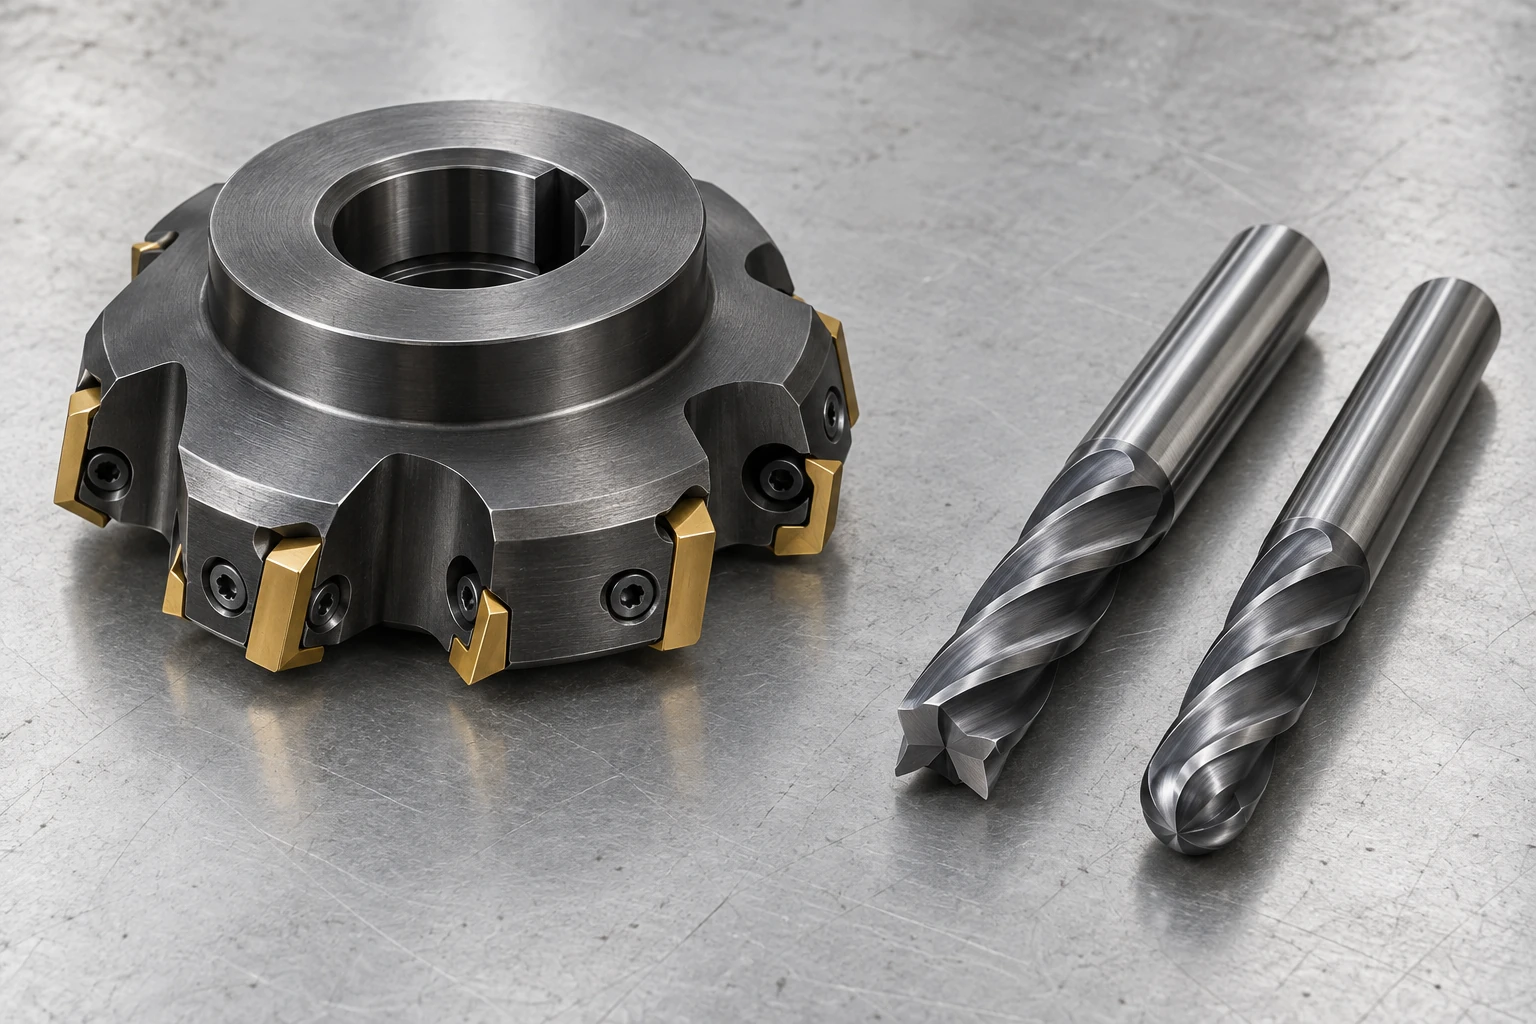
Ein Planfräser bearbeitet üblicherweise eine breite Fläche, während ein Schaftfräser in Nuten, Taschen und kleinere Merkmale eindringt. Ein Kugelfräser ist eine Art Schaftfräser, der an seiner abgerundeten Spitze erkannt wird. Diese Bezeichnungen beschreiben unterschiedliche Aspekte eines Werkzeugs; sie stellen keine drei sich gegenseitig ausschließenden Bearbeitungsverfahren dar.
Für einen Teilekonstrukteur ist die nützliche Unterscheidung die Form, die der rotierende Fräser hinterlässt. Sein Außendurchmesser bestimmt eine Art innerer Ecke. Sein Endprofil bestimmt eine andere.
Planfräser und Schaftfräser: Werkzeugbezeichnungen im Vergleich zu Bearbeitungsoperationen
Ein typischer austauschbarer Stirnfräser verfügt über einen breiten Körper mit auswechselbaren Einsätzen. Er eignet sich für leicht zugängliche ebene Flächen, bei denen Werkstück und Aufspannung seine Eingriffstiefe unterstützen können. Auch die Geometrie der Einsätze ist entscheidend: Stirnfräser mit unterschiedlichen Eintauchwinkeln erzeugen nicht alle dieselbe Schulterform. [4]
Fräser haben Schneiden entlang eines relativ schlanken Schafts und – je nach Ausführung – auch an der Spitze. Sie können Wände, Taschen und Konturen bearbeiten. Ein Fräser kann zudem eine kleine Fläche planfräsen; dazu ist kein Werkzeug erforderlich, das speziell als „Planfräser“ verkauft wird. Unsere Erklärung von wie CNC-Fräsen funktioniert stellt diese Werkzeuge in den Kontext der Werkzeugbewegung und der Werkstückaufspannung.
Vierkant-, Eckradius- und Kugelkopf-Fräserprofile
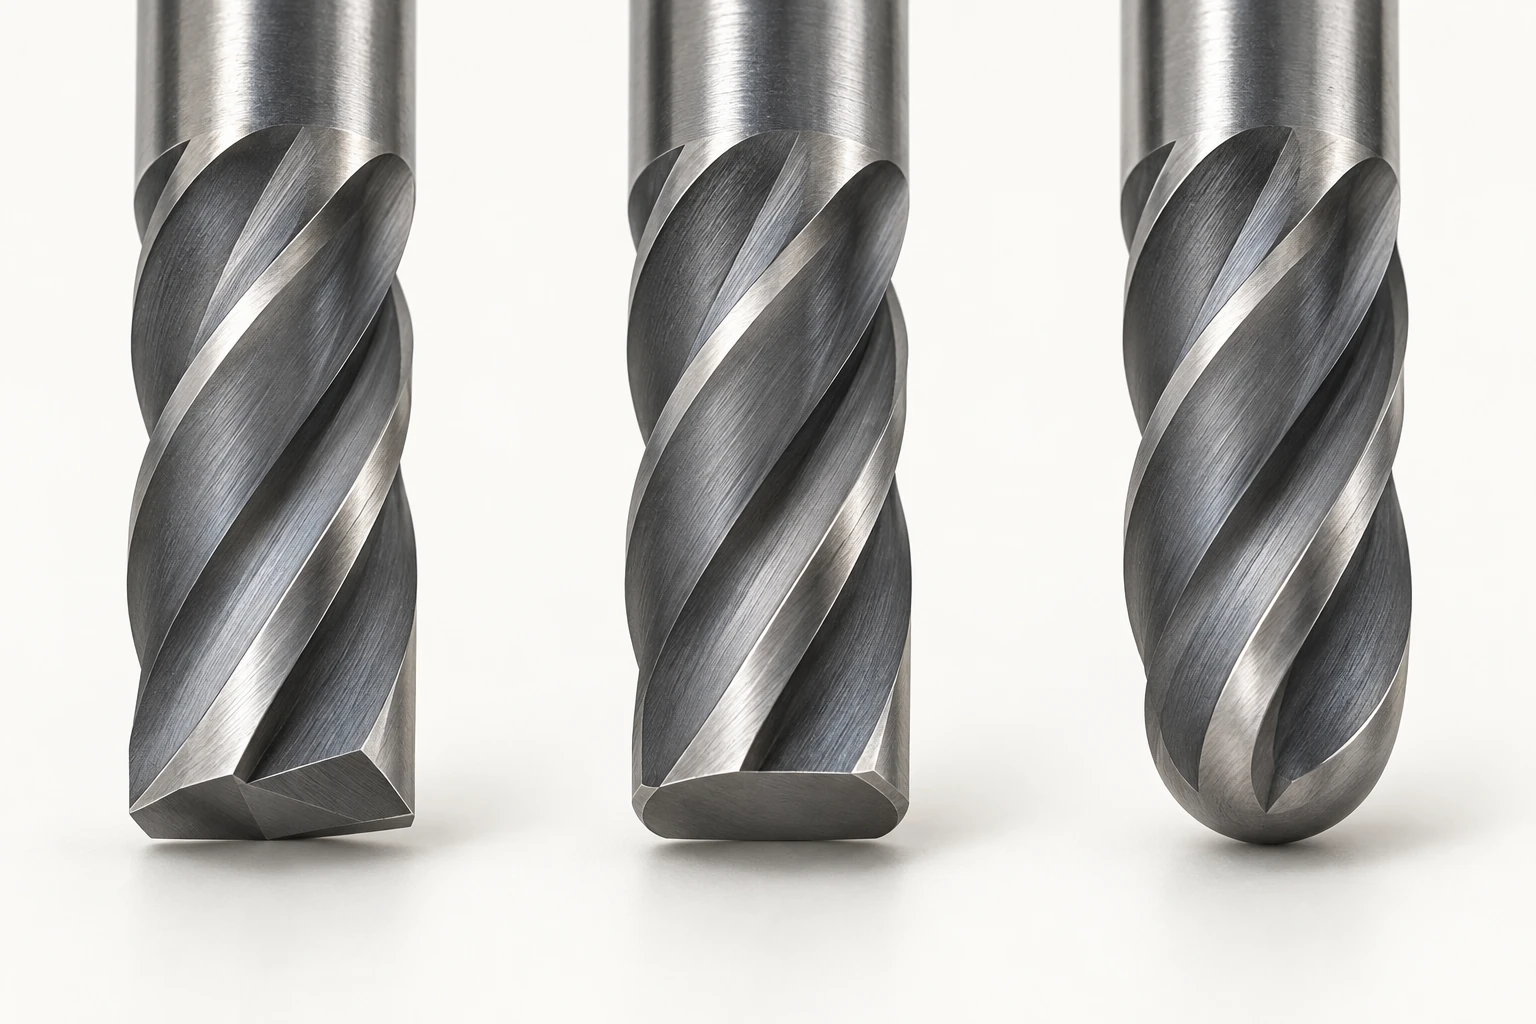
| Endkontur | Geometrie an der Spitze | Funktionale Auswirkung |
|---|---|---|
| Viereckige Spitze | Flache Spitze mit nominell rechtwinkligen Außenkanten | Flache Bodenflächen und nahezu rechtwinklige Übergänge zwischen Wand und Boden |
| Eckradius oder Bullnose | Flache zentrale Spitze mit abgerundeten Außenkanten | Flache Bodenflächen mit einem angegebenen Radius am Übergang zum Boden |
| Kugelfräser | Halbkugelförmige Spitze | Gekrümmte Oberflächen und geschwungene Übergänge, die durch die Werkzeugbahn erreicht werden |
Ein „quadratisches“ Werkzeug garantiert keine mathematisch scharfe fertige Ecke. Kantenpräparation, Verschleiß und Schnittbedingungen beeinflussen das Ergebnis. Ebenso bedeutet „Kugelfräser“ nicht, dass jeder Radius am Bauteil dem Kugelradius des Werkzeugs entsprechen muss. Der Werkzeugweg generiert die Oberfläche – unter Berücksichtigung von Zugangs- und Kollisionsbeschränkungen. [1]
Eine Tasche weist zwei unterschiedliche Eckradien auf
Schauen Sie in eine rechteckige Tasche hinab: benachbarte vertikale Wände treffen sich an einer inneren Ecke. Betrachten Sie nun einen Querschnitt durch eine dieser Wände: Die Wand trifft auf den Boden an einem separaten Übergang. Diese Radien liegen in unterschiedlichen Ebenen.
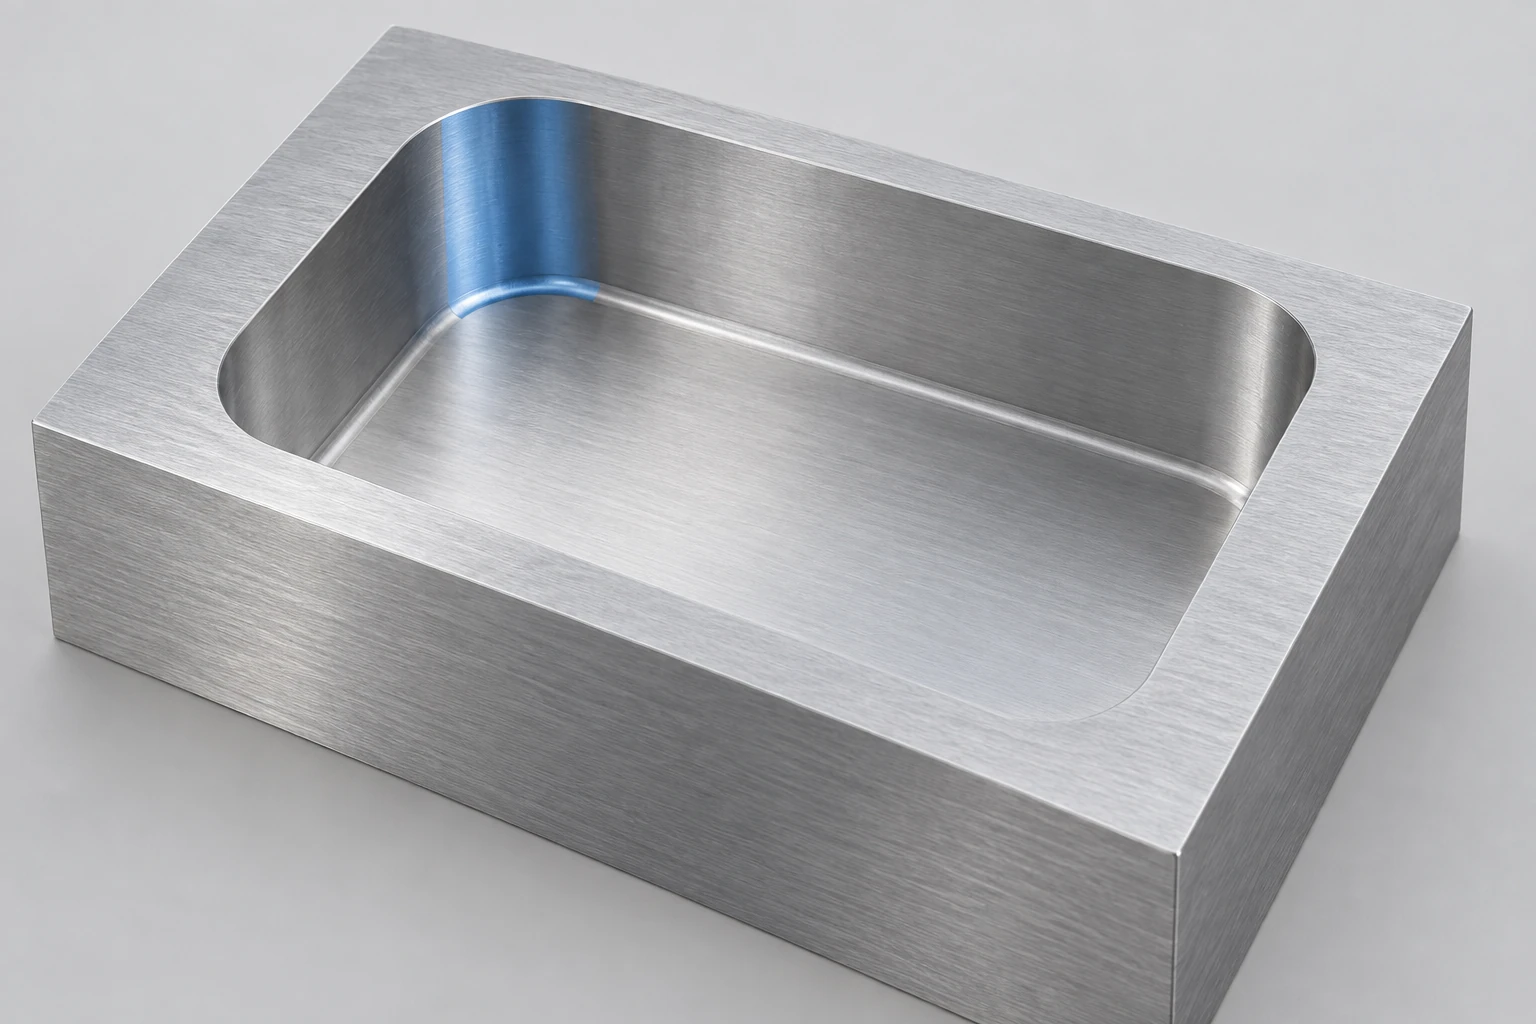
Betrachten Sie einen idealisierten, vertikalen 6 mm-Durchmesser-Eckenradius-Fräser mit einem 0.5 mm-Endeckenradius:
- Gesehen von oben: seine rotierende zylindrische Umhüllung weist einen 3 mm-Radius auf. Bei herkömmlichem Fräsen mit einem Schaftfräser kann er keine kleinere konkave Ecke zwischen den Taschenwänden erzeugen.
- Gesehen im Querschnitt: sein 0.5 mm-Endeckenprofil kann einen Wand-Boden-Übergangsradius von 0.5 mm erzeugen, wenn dieses Profil vollständig eingreift.
- Ein 6 mm-Kugelfräser unterscheidet sich davon: seine halbkugelförmige Spitze weist einen 3 mm-Radius auf, statt einer kleinen 0.5 mm-Ecke, die an ein flaches Ende angrenzt.
Dies sind geometrische Zusammenhänge, keine Toleranzen für fertige Bauteile. Eine Taschenecke, die exakt dem Fräser-Radius entspricht, führt zudem zu starkem Werkzeugeingriff. Ein kleinerer Fräser bietet Spielraum, um die geforderte Ecke mit einem kontrollierteren Bearbeitungsweg zu realisieren; die konkrete Wahl hängt von der Tiefe, dem Werkstoff und der Prozessstabilität ab.
Bemaßen Sie die Ecke, die für das zusammenzufügende Teil relevant ist. Eine untere Abrundung, die eine Zusammenfügungsfasung freigibt, stellt den Freiraum an den vertikalen Ecken der Tasche nicht sicher. Der Werkstoff- und Konstruktionsleitfaden verbindet diese lokalen Merkmale mit dem übrigen Zeichnungsinhalt.
Kontaktdurchmesser und Werkzeugüberstand erfordern separate Prüfungen
Beim Kugelfräser hängt der effektive Fräsdurchmesser davon ab, an welcher Stelle die Oberfläche die Kugel berührt. Genau im Zentrum beträgt die rotatorische Oberflächengeschwindigkeit null. Eine Berührung weiter vom Zentrum entfernt verhält sich selbst bei derselben Spindeldrehzahl anders. Die Werkzeugorientierung kann den Berührpunkt vom Zentrum weg verschieben, sofern Maschinenbewegung und Bauteilzugang dies zulassen; ein Nenndurchmesser allein legt die Schnittbedingungen nicht fest. [2]
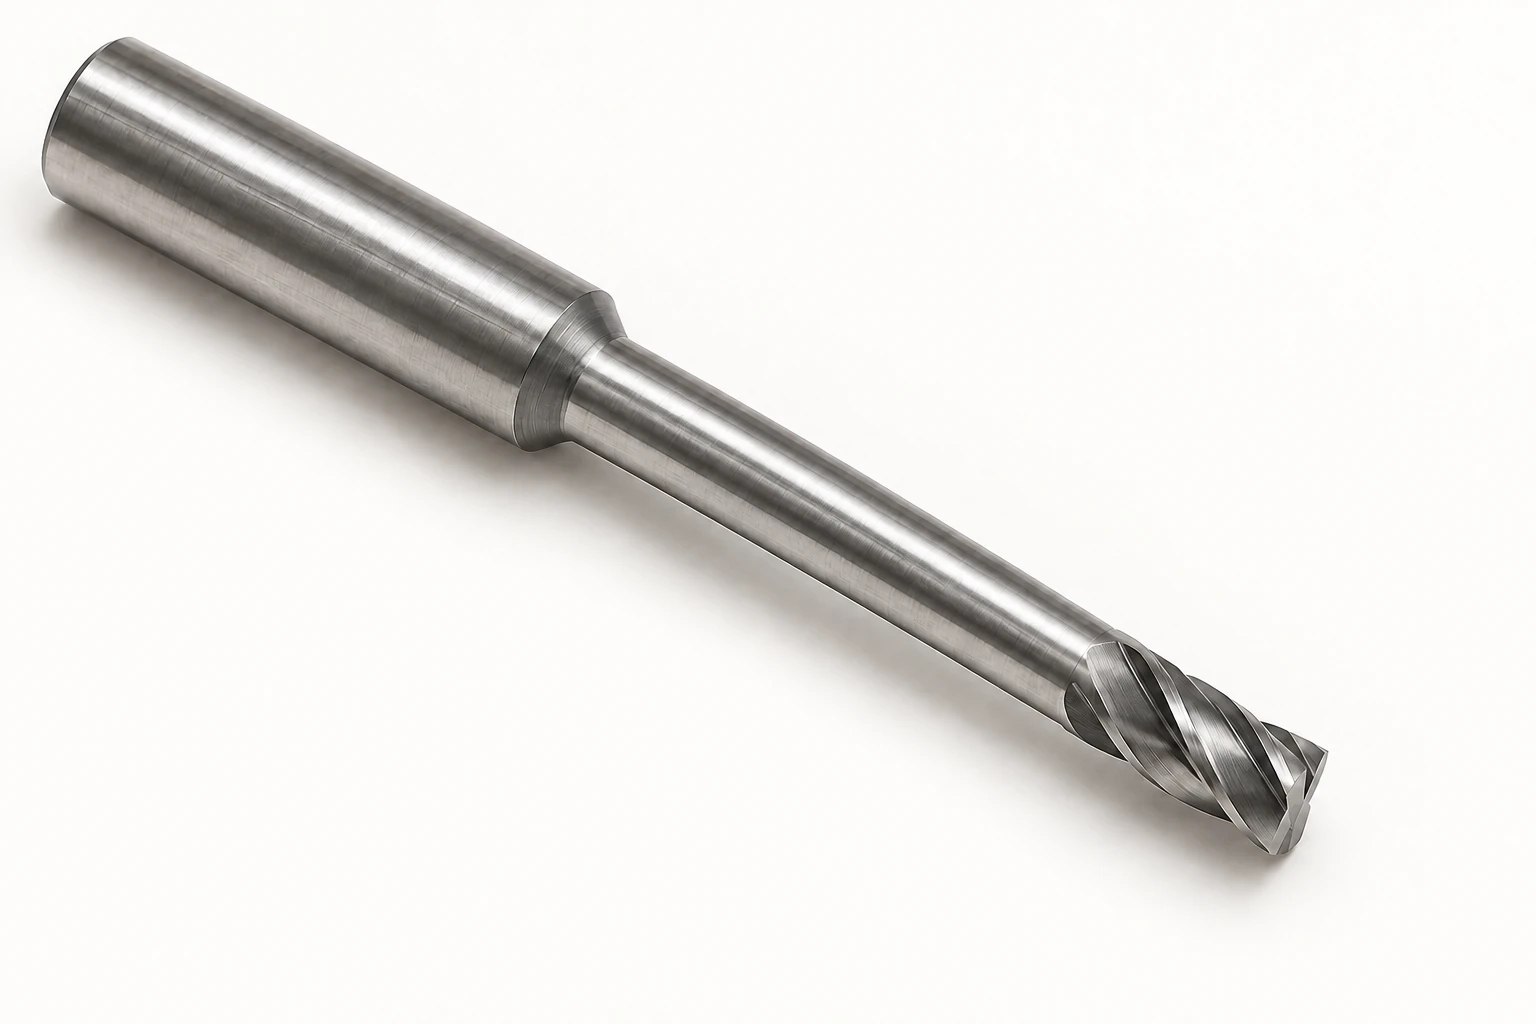
Bei einem Werkzeug mit großer Reichweite unterscheiden Sie folgende Abmessungen:
- Schnittlänge: die axiale Länge der Schneiden.
- Reichweite unterhalb des Schafts: der Abstand vom Beginn des entlasteten Halses bis zur Werkzeugspitze, einschließlich des Schneidkopfs.
- Gesamtlänge: die gesamte Werkzeuglänge, einschließlich des im Spannfutter gehaltenen Teils.
Ein Werkzeug kann eine tiefe Geometrie erreichen, ohne dass die Spannuten über die gesamte freiliegende Länge verlaufen. Das bedeutet nicht, dass der glatte Hals des Werkzeugs an einer Wand reiben darf oder dass der Werkzeughalter den Werkstückbereich freigibt. Die vollständige Werkzeugmontage sowie deren Bewegung müssen überprüft werden.
Die Anzahl der Schneiden, die Schneidgeometrie und die Beschichtung verfeinern die Auswahl für das Material und den Schnitt. Bei CNC-Fräsen bestimmen die Geometrie der Merkmale und die Zugangsrichtung, welche Werkzeugprofile die erforderlichen Flächen erreichen können; Spänefreiraum und Eingriff bestimmen dann eine geeignete Schnittstrategie.
Häufig gestellte Fragen
Kann ein Fräser senkrecht wie ein Bohrer eintauchen?
Nur ein Werkzeug, das speziell für den vorgesehenen axialen Einstieg ausgelegt ist, darf diesen auch durchführen. Die zentrisch schneidende Geometrie ist entscheidend, ersetzt jedoch nicht die vom Hersteller angegebenen Grenzwerte für Tauchtiefe, Vorschub und Spanabfuhr. Andere Werkzeuge erfordern eine geeignete Rampenfahrt, eine vorhandene Öffnung oder eine alternative Einstiegsmethode. [3]
Kann ein Stirnfräser eine 90-Grad-Abstufung fräsen?
Ein für Schulterfräsarbeiten konzipierter Fräser kann dies leisten; viele allgemeine Stirnfräser sind dagegen nicht in der Lage, diese Wandgeometrie zu erzeugen. Prüfen Sie stattdessen den Einstellwinkel, die Form des Einsatzes und die zulässige Schnitttiefe – ziehen Sie keine Schlussfolgerungen allein aus der Bezeichnung „Stirnfräser“.
Kann eine Beschichtung denselben Fräser für jedes Metall geeignet machen?
Nein. Auch das Substrat, die Geometrie der Schneidkante, der Spanraum und die Betriebsbedingungen beeinflussen die Eignung. Eine Beschichtung, die sich bei einem Werkstoff gut bewährt, kann bei einem anderen Werkstoff eine ungeeignete Wahl sein. Verwenden Sie die Empfehlung des Werkzeugherstellers für den jeweiligen Werkstoff und die konkrete Anwendung.
Technische Quellen
- Harvey Performance. Die Anatomie eines Schaftfräsers und 5 Fragen, die Sie stellen sollten, bevor Sie einen Schaftfräser auswählen. Endprofile, Schnittlänge, Überstand und materialabhängige Auswahl.
- Harvey Performance. Strategieleitfaden für das Fräsen mit Kugelfräsern. Berührungsstelle, effektiver Fräsdurchmesser und Werkzeugorientierung.
- Harvey Performance. Häufigste Methoden des Werkzeugeinstiegs. Axialer Einstieg und alternative Einstiegswege.
- Sandvik Coromant. Planfräsen und Fräsen in Ecken. Eintrittswinkel, Schultergeometrie und Eckengagement.
Über VETCNC
VETCNC bringt eine familiengeprägte Fertigungserfahrung in die Online-Beschaffung von CNC ein. Kevin verfügt über zehn Jahre Erfahrung in der CNC-Branche und arbeitet mit den Familienbetrieben in China sowie einem weiteren Partnernetzwerk zusammen. Ziel ist es, vor Auftragserteilung klare Vereinbarungen hinsichtlich der Fertigungsabläufe, technischen Anforderungen und Verantwortlichkeiten zu treffen.
Kevins Geschichte lesen →


