En esta página
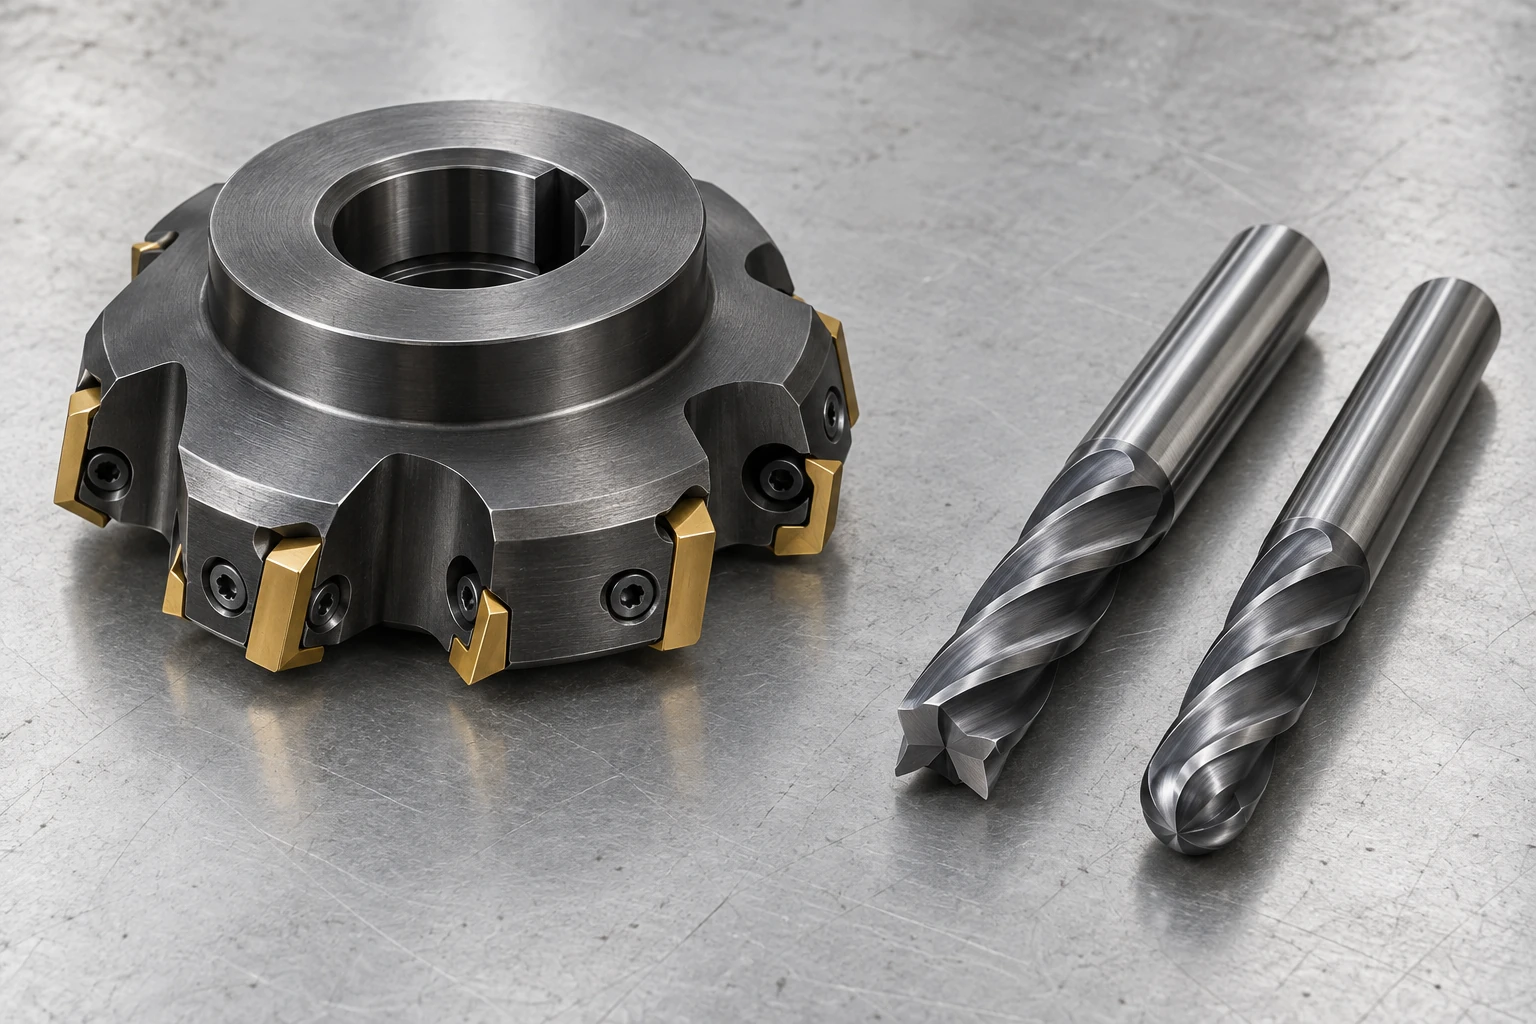
Una fresa frontal suele cubrir una superficie amplia, mientras que una fresa de punta accede a ranuras, huecos y características más pequeñas. Una fresa de punta esférica es un tipo de fresa de punta, identificada por su punta redondeada. Esos nombres describen distintos aspectos de una herramienta; no son tres procesos de mecanizado mutuamente excluyentes.
Para un diseñador de piezas, la distinción útil radica en la forma que la fresa giratoria puede dejar tras de sí. Su diámetro exterior controla un tipo de esquina interna; su perfil de punta, otro.
Fresas frontales y fresas de punta: nombres de herramientas frente a operaciones
Una fresa frontal indexable típica tiene un cuerpo ancho que soporta placas intercambiables. Es adecuada para superficies planas accesibles donde la pieza de trabajo y el montaje pueden soportar su penetración. También importa la geometría de la placa: las fresas frontales con distintos ángulos de entrada no generan todas la misma forma de escalón. [4]
Las fresas de punta tienen filos cortantes alrededor de un cuerpo relativamente esbelto y, según su diseño, también en su extremo. Pueden mecanizar paredes, huecos y perfiles. Una fresa de punta también puede fresar una pequeña zona; dicha operación no requiere necesariamente una herramienta comercializada como «fresa frontal». Nuestra explicación de cómo funciona el mecanizado CNC sitúa estas herramientas en el contexto del movimiento de la herramienta y la configuración de la pieza de trabajo.
Perfiles de punta: cuadrado, con radio en la esquina y esférico
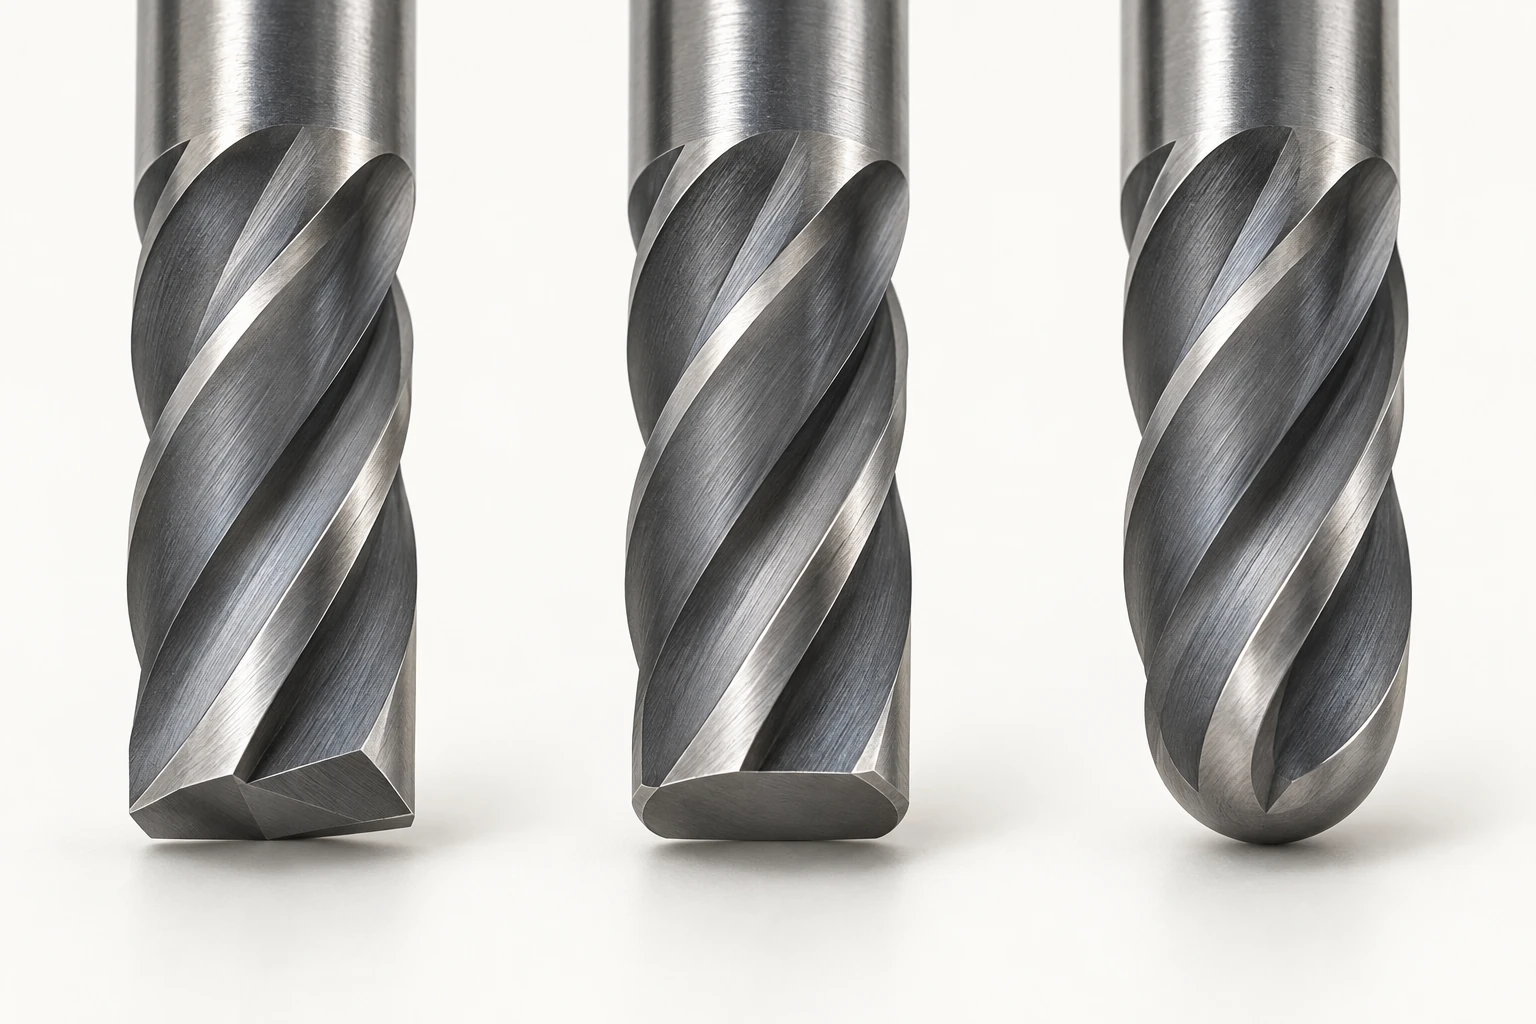
| Perfil de punta | Geometría en la punta | Implicaciones en la pieza |
|---|---|---|
| Punta cuadrada | Punta plana, con esquinas exteriores nominalmente cuadradas | Fondos planos y uniones pared-fondo casi cuadradas |
| Radio en la esquina, o punta tipo toro | Punta central plana con esquinas exteriores redondeadas | Fondos planos con un radio de unión inferior especificado |
| Punta esférica | Punta hemisférica | Superficies contorneadas y transiciones curvas alcanzadas mediante la trayectoria de la herramienta |
Una herramienta «cuadrada» no garantiza una esquina acabada matemáticamente aguda. La preparación del filo, el desgaste y las condiciones de corte afectan al resultado. Asimismo, «fresa de punta esférica» no significa que todo radio en la pieza deba ser igual al radio de la esfera. La trayectoria de la herramienta genera la superficie, sujeta a los límites de acceso e interferencia. [1]
Un hueco presenta dos radios de esquina diferentes
Mire hacia abajo en un rebaje rectangular: las paredes verticales adyacentes se encuentran en una esquina interna. Ahora observe una sección transversal de una de esas paredes: la pared se une al fondo en una transición separada. Estos radios se encuentran en planos diferentes.
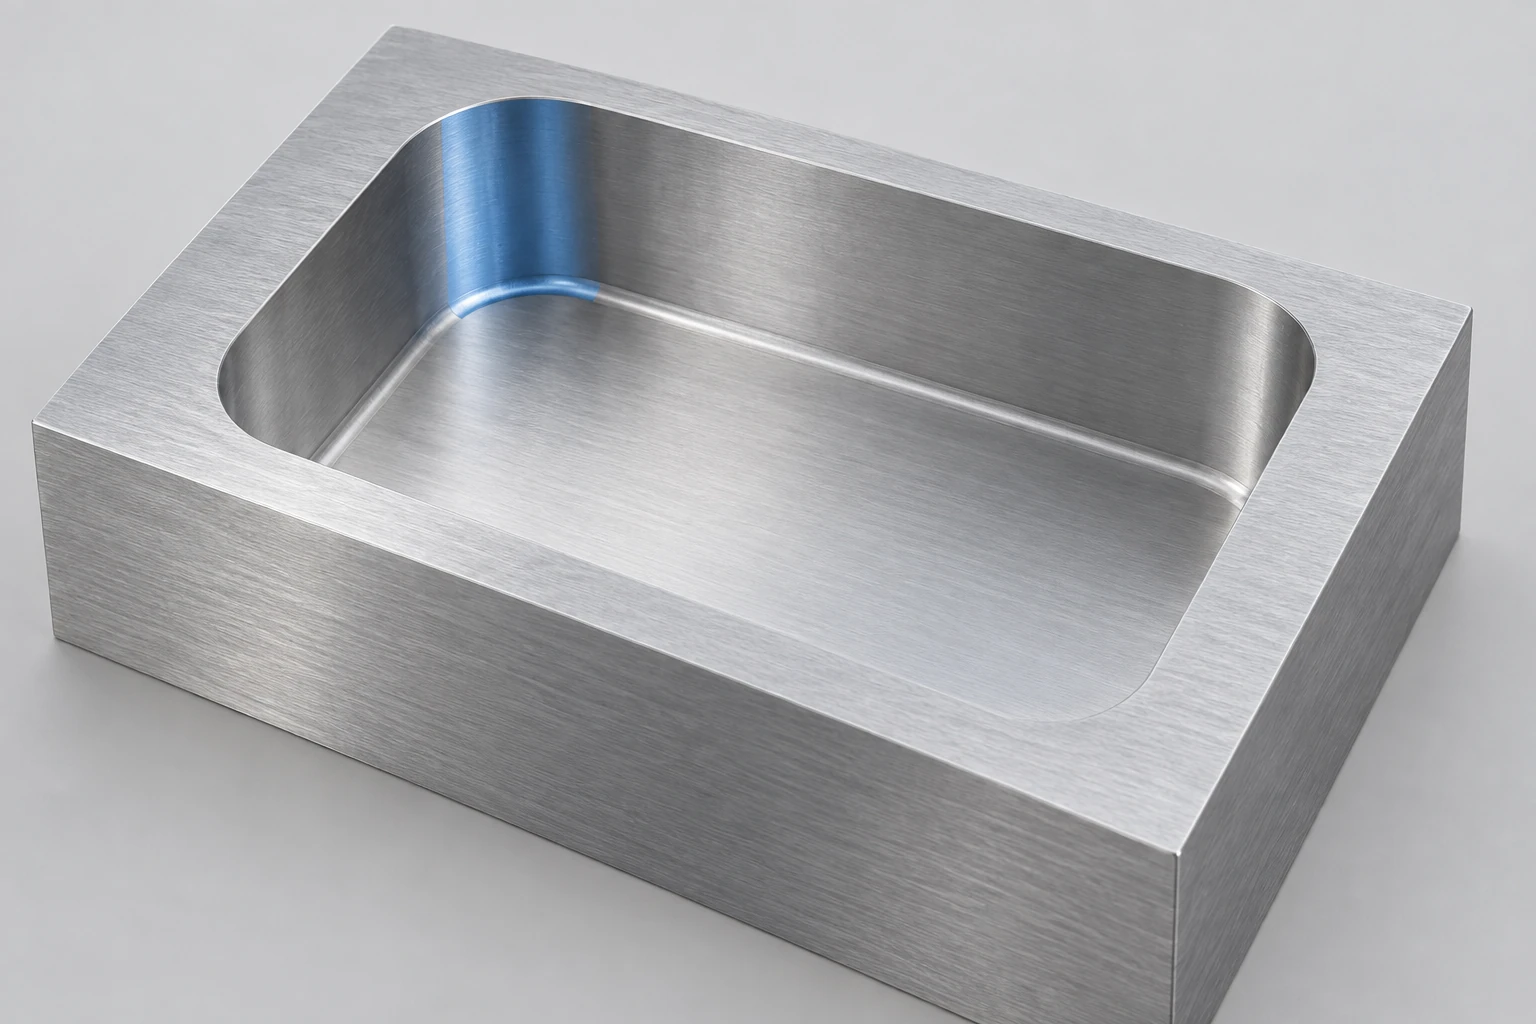
Considere una fresa de punta con radio de esquina vertical idealizada y 6 mm diámetro, con un radio de esquina en la punta de 0.5 mm:
- Vista desde arriba: su envolvente cilíndrica giratoria tiene un radio de 3 mm. En el fresado convencional de punta, no puede producir una esquina cóncava más pequeña entre las paredes del rebaje.
- Vista en sección: su perfil de esquina en la punta de 0.5 mm puede formar un redondeo entre pared y fondo de 0.5 mm cuando dicho perfil entra completamente en contacto.
- Una fresa de punta esférica de 6 mm es distinta: su punta hemisférica tiene un radio de 3 mm, en lugar de un pequeño radio de esquina de 0.5 mm adyacente a una punta plana.
Estas son relaciones geométricas, no tolerancias de la pieza terminada. Una esquina de rebaje exactamente igual al radio de la fresa también genera una gran zona de contacto. Una fresa más pequeña permite mayor espacio para seguir la esquina requerida mediante una trayectoria más controlada; la elección real depende de la profundidad, el material y la estabilidad.
Acote la esquina que resulta crítica para la pieza acoplada. Un redondeo inferior que despeja un bisel acoplado no determina el juego en las esquinas verticales del rebaje. La guía de materiales y diseño vincula estas características locales con el resto del plano.
El diámetro de contacto y la longitud útil de la herramienta requieren verificaciones independientes.
En una fresa de punta esférica, el diámetro efectivo de corte depende de dónde contacta la superficie con la esfera. En el centro exacto, la velocidad superficial de rotación es cero. El contacto más alejado del centro se comporta de forma distinta incluso a la misma velocidad del husillo. La orientación de la herramienta puede desplazar el punto de contacto lejos del centro, siempre que lo permitan el movimiento de la máquina y el acceso a la pieza; un diámetro nominal por sí solo no establece las condiciones de corte. [2]
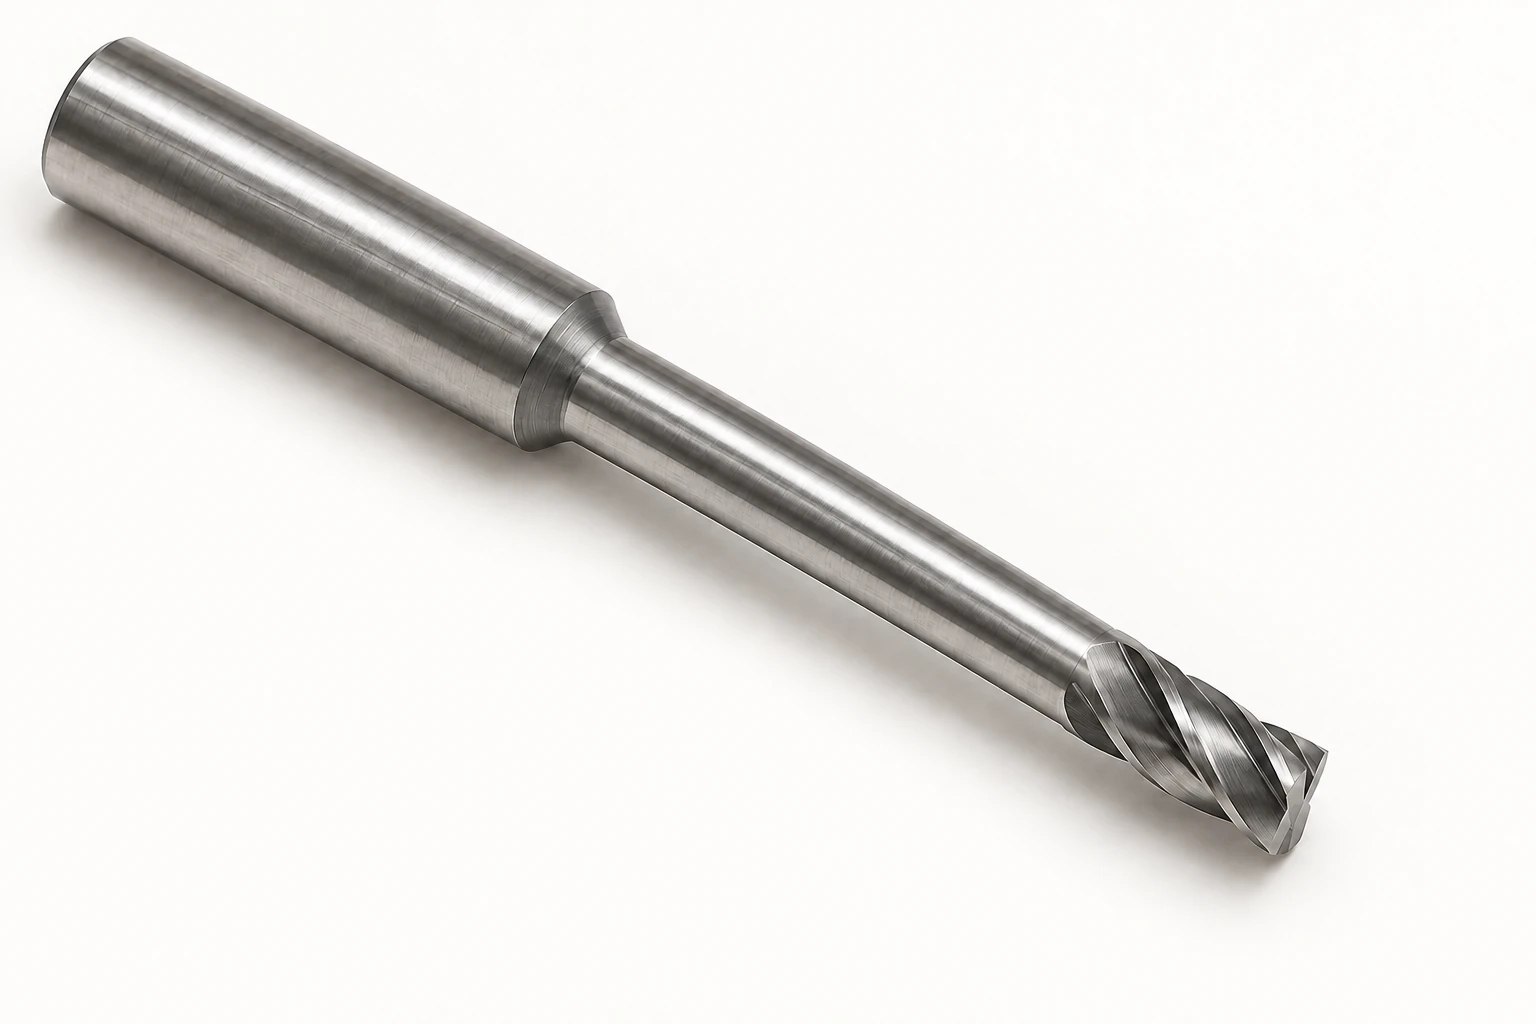
En una herramienta de gran longitud útil, distinga las siguientes dimensiones:
- Longitud de corte: la longitud axial de los filos cortantes.
- Longitud útil bajo el vástago: la distancia desde el inicio del cuello rebajado hasta la punta de la herramienta, incluida la cabeza cortante.
- Longitud total: toda la herramienta, incluida la porción sujeta en el portaherramientas.
Una herramienta puede alcanzar una característica profunda sin tener ranuras a lo largo de toda su longitud expuesta. Eso no significa que su cuello liso pueda rozar una pared ni que el portaherramientas despeje la pieza. Es necesario verificar el conjunto completo de la herramienta y su movimiento.
El número de ranuras, la geometría del filo y el recubrimiento afinan la selección para el material y el corte. En el fresado CNC, la geometría de la característica y la dirección de acceso determinan qué perfiles de herramienta pueden alcanzar las superficies requeridas; el espacio para virutas y la participación luego ayudan a determinar una estrategia de corte adecuada.
Preguntas frecuentes
¿Puede una fresa de punta penetrar verticalmente hacia abajo como una broca?
Únicamente una herramienta diseñada específicamente para la entrada axial prevista debe emplearse así. La geometría de corte en el centro es relevante, pero no sustituye los límites del fabricante respecto a la profundidad de penetración, la velocidad de avance y la evacuación de virutas. Otras herramientas requieren una rampa adecuada, una abertura previa o un método alternativo de entrada. [3]
¿Puede una fresa frontal mecanizar un escalón de 90 grados?
Una fresa diseñada específicamente para mecanizado de escalones sí puede hacerlo; muchas fresas frontales generales no logran dejar esa geometría de pared. Verifique el ángulo de entrada, la forma de la plaquita y la profundidad de corte permitida, en lugar de inferir el resultado únicamente a partir del nombre «fresa frontal».
¿Puede un recubrimiento hacer que la misma fresa de punta sea adecuada para todos los metales?
No. El sustrato, la geometría del filo de corte, el espacio para virutas y las condiciones operativas también afectan su idoneidad. Un recubrimiento que funciona bien en un material puede ser una mala elección en otro. Utilice la recomendación del fabricante de la herramienta para el material y la aplicación específicos.
Fuentes técnicas
- Harvey Performance. La anatomía de una fresa de punta y 5 preguntas clave antes de seleccionar una fresa de punta. Perfiles de punta, longitud de corte, alcance y selección dependiente del material.
- Harvey Performance. Guía estratégica para el fresado con fresas de punta esférica. Ubicación del contacto, diámetro efectivo de corte y orientación de la herramienta.
- Harvey Performance. Métodos más comunes de entrada de la herramienta. Entrada axial y trayectorias alternativas de entrada.
- Sandvik Coromant. Fresado frontal y Fresado en esquinas interiores. Ángulo de entrada, geometría del hombro y participación de la esquina.
Acerca de VETCNC
VETCNC aporta una experiencia familiar en fabricación al aprovisionamiento online de CNC. Kevin cuenta con diez años de experiencia en la industria CNC y colabora con las fábricas familiares en China, así como con una red más amplia de socios. El objetivo es clarificar los acuerdos de fabricación, los requisitos técnicos y las responsabilidades antes de realizar un pedido.
Lea la historia de Kevin →


