In questa pagina
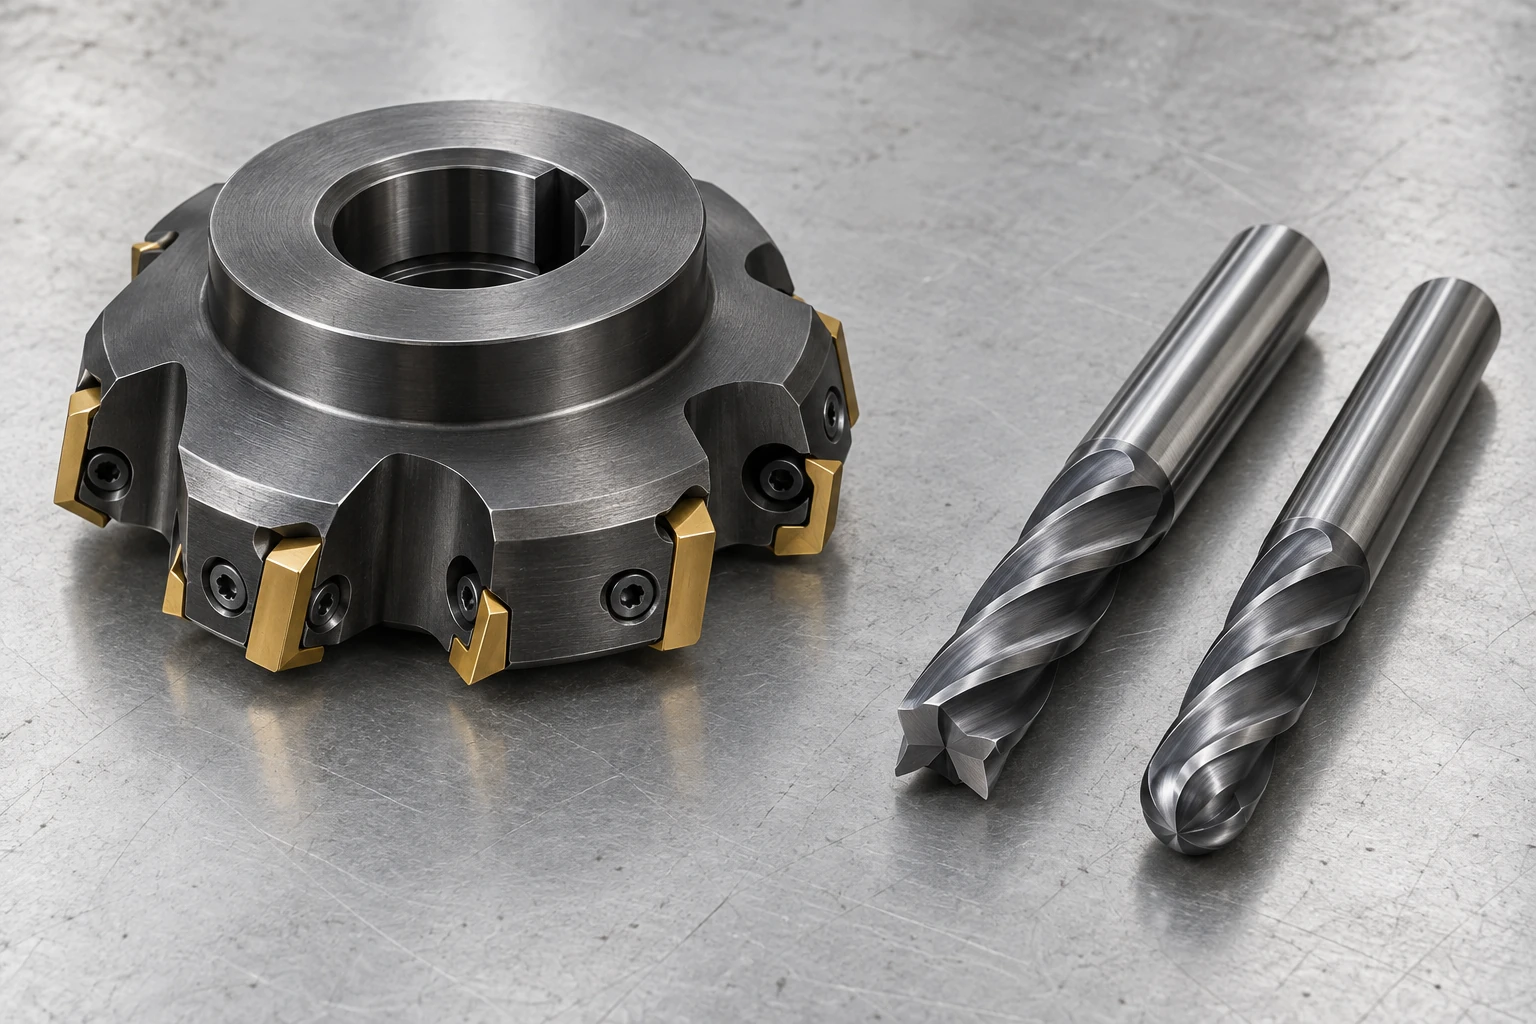
Una fresa frontale copre solitamente una superficie ampia, mentre una fresa a candela raggiunge scanalature, tasche e dettagli più piccoli. Una fresa a naso sferico è un tipo di fresa a candela, identificata dalla sua punta arrotondata. Questi nomi descrivono aspetti diversi di uno stesso utensile; non indicano tre processi di lavorazione mutualmente esclusivi.
Per un progettista di parti, la distinzione utile riguarda la forma che la fresa rotante può lasciare sul pezzo. Il suo diametro esterno controlla un tipo di angolo interno; il suo profilo di punta ne controlla un altro.
Frese per spianatura e frese a candela: nomi degli utensili e operazioni
Una tipica fresa frontale intercambiabile ha un corpo ampio che supporta inserti sostituibili. È adatta per superfici piane accessibili, dove il pezzo in lavorazione e il montaggio possono sopportarne l’ingaggio. Anche la geometria degli inserti è rilevante: le frese frontali con angoli di entrata diversi non producono tutte lo stesso profilo di spalla. [4]
Le frese a tazza presentano taglienti lungo un corpo relativamente slanciato e, a seconda della loro concezione, anche sulla punta. Possono lavorare pareti, tasche e profili. Una fresa a tazza può anche eseguire una fresatura frontale su una piccola area; questa operazione non richiede necessariamente un utensile commercializzato come “fresa frontale”. La nostra spiegazione di come funziona la fresatura CNC colloca questi utensili nel contesto del moto dell’utensile e del montaggio del pezzo.
Profili di punta: quadrato, con raggio d’angolo e a naso sferico
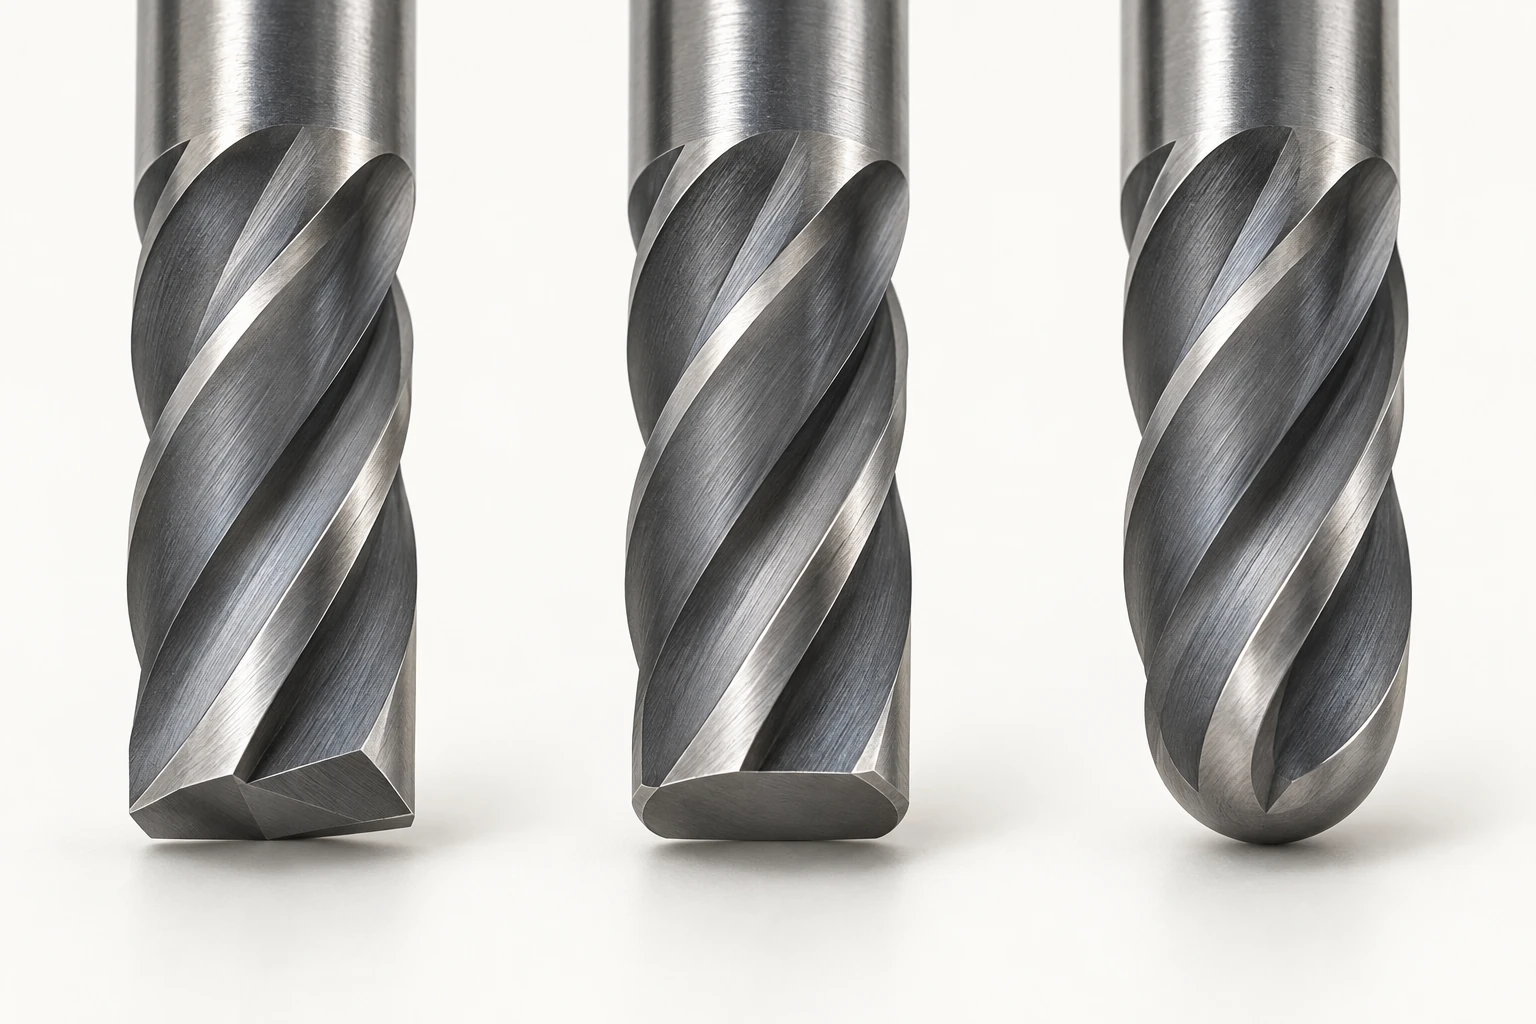
| Profilo di punta | Geometria alla punta | Implicazioni sulle caratteristiche geometriche |
|---|---|---|
| Punta quadrata | Punta piatta, con angoli esterni nominalmente quadrati | Fondi piani e giunzioni quasi quadrate tra parete e fondo |
| Raggio d’angolo (o bull nose) | Punta centrale piatta con angoli esterni arrotondati | Fondi piani con raccordo inferiore specificato |
| Naso sferico | Punta emisferica | Superfici sagomate e transizioni curve raggiungibili mediante il percorso utensile |
Uno strumento «quadrato» non garantisce necessariamente uno spigolo finito matematicamente affilato. La preparazione del tagliente, l’usura e le condizioni di taglio influenzano il risultato. Analogamente, «naso sferico» non significa che ogni raggio sul pezzo debba corrispondere al raggio della sfera. Il percorso utensile genera la superficie, entro i limiti di accessibilità e interferenza. [1]
Una tasca presenta due raggi d’angolo differenti
Guarda verso il basso in una tasca rettangolare: le pareti verticali adiacenti si incontrano in uno spigolo interno. Ora osserva una sezione di una di queste pareti: la parete incontra il fondo in una transizione distinta. Questi raggi giacciono in piani diversi.
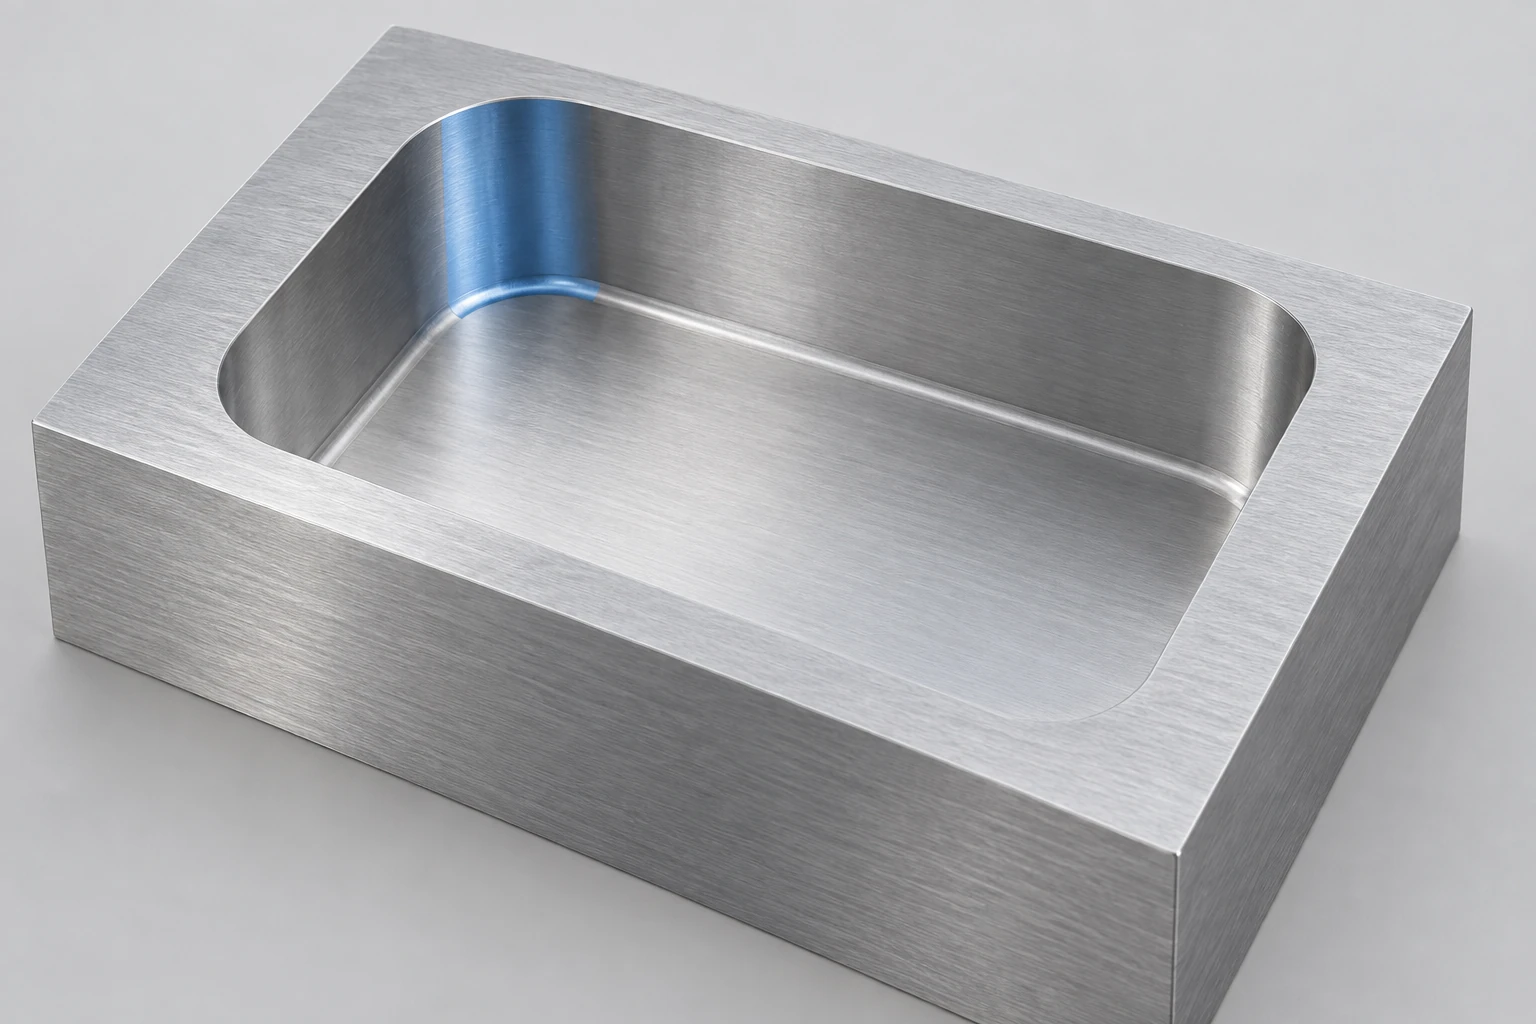
Considera una fresa a candela con raggio d’angolo ideale, verticale, con diametro 6 mm e raggio d’angolo estremo 0.5 mm:
- Vista dall’alto: il suo inviluppo cilindrico rotante ha un raggio di 3 mm. Nella fresatura convenzionale di testa, non è in grado di realizzare uno spigolo concavo più piccolo tra le pareti della tasca.
- Vista in sezione: il suo profilo d’angolo estremo di 0.5 mm può formare un raccordo parete-fondo di 0.5 mm quando tale profilo è completamente impegnato.
- Una fresa a punta sferica di 6 mm è diversa: la sua punta emisferica ha un raggio di 3 mm, anziché un piccolo spigolo di 0.5 mm adiacente a una estremità piana.
Queste sono relazioni geometriche, non tolleranze del pezzo finito. Uno spigolo della tasca esattamente uguale al raggio della fresa comporta anche un elevato grado di impegnamento. Una fresa più piccola offre spazio per seguire lo spigolo richiesto con un percorso più controllato; la scelta effettiva dipende dalla profondità, dal materiale e dalla stabilità.
Quotare lo spigolo rilevante per il componente abbinato. Uno smusso sul fondo che libera uno smusso abbinato non definisce il gioco negli spigoli verticali della tasca. La guida sui materiali e sulla progettazione dei componenti collega queste caratteristiche locali al resto del disegno.
Il diametro di contatto e la portata dell’utensile richiedono verifiche distinte.
Su uno strumento a naso sferico, il diametro di taglio effettivo dipende dal punto in cui la superficie entra in contatto con la sfera. Esattamente al centro, la velocità periferica di rotazione è nulla. Il contatto più distante dal centro si comporta in modo diverso anche alla stessa velocità del mandrino. L’orientamento dell’utensile può spostare il punto di contatto lontano dal centro, ove consentito dal movimento della macchina e dall’accessibilità del pezzo; un diametro nominale da solo non definisce le condizioni di taglio. [2]
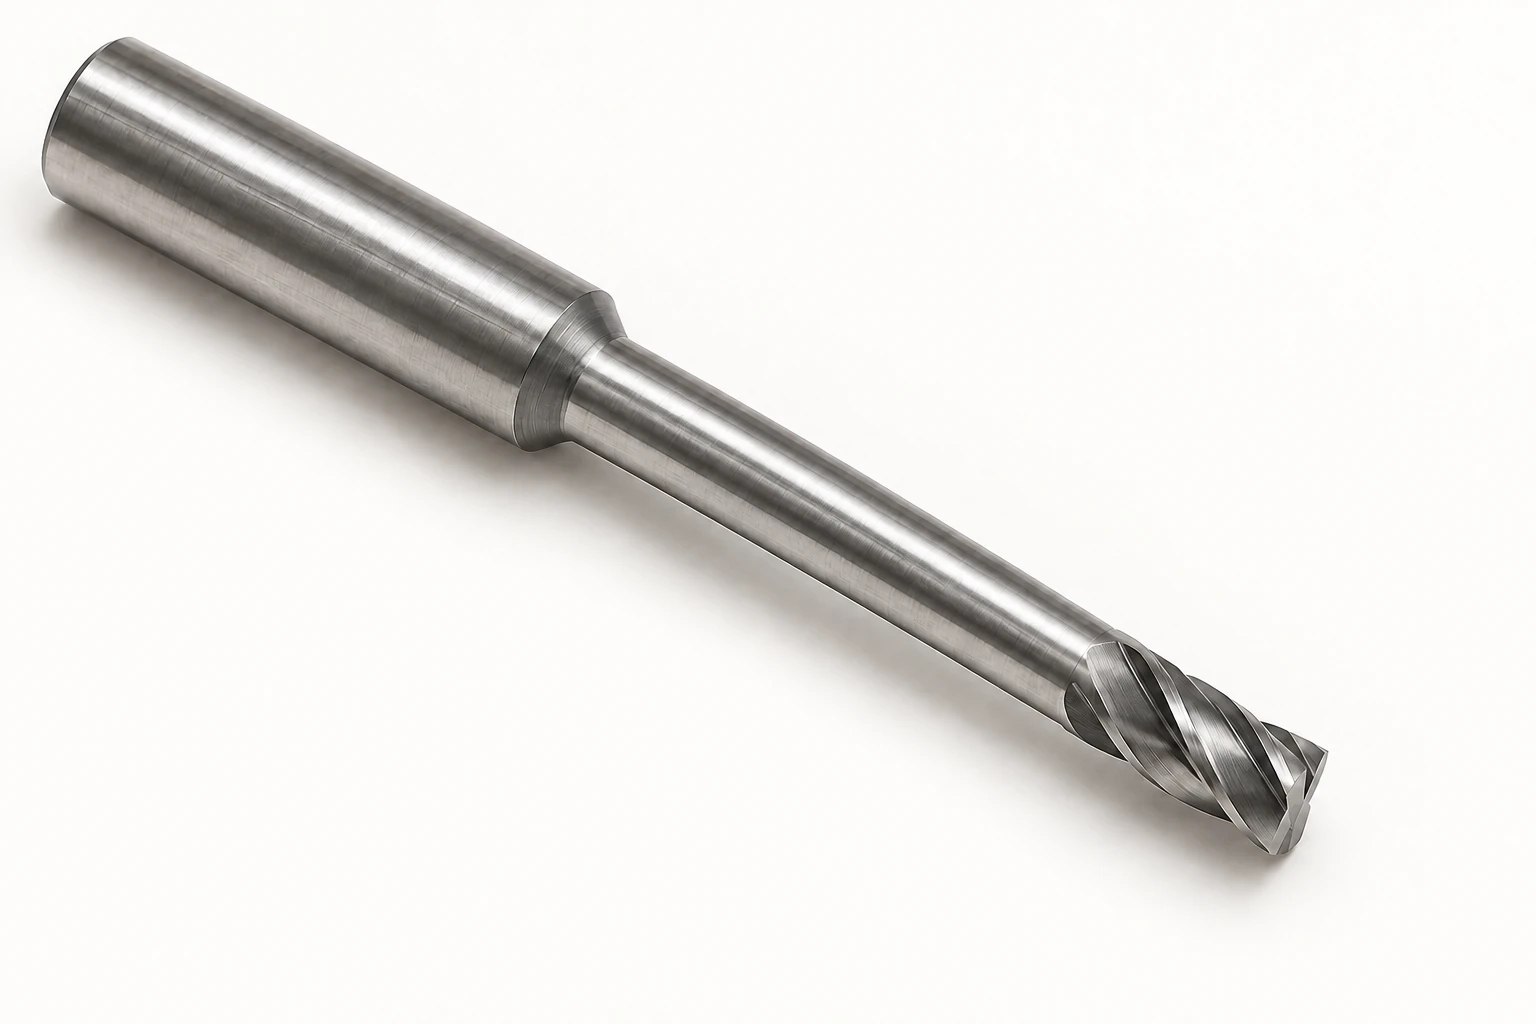
Su un utensile a lunga portata, distinguere le seguenti dimensioni:
- Lunghezza di taglio: la lunghezza assiale dei taglienti.
- Portata sotto il gambo: la distanza dall’inizio del collo alleggerito fino alla punta dell’utensile, compresa la testa di taglio.
- Lunghezza totale: l’intero utensile, compresa la porzione fissata nel portautensile.
Un utensile può raggiungere una caratteristica profonda senza avere taglienti lungo tutta la sua lunghezza esposta. Ciò non significa che il suo collo liscio possa sfregare contro una parete, né che il portautensile eviti interferenze con il pezzo. È necessario verificare l’intero insieme utensile e il relativo movimento.
Il numero di taglienti, la geometria del tagliente e il rivestimento affinano la selezione in funzione del materiale e del tipo di taglio. Nella fresatura CNC, la geometria della caratteristica e la direzione di accesso determinano quali profili di utensile possono raggiungere le superfici richieste; lo spazio per i trucioli e l’ingaggio contribuiscono quindi a definire una strategia di taglio adeguata.
Domande frequenti
Una fresa a candela può effettuare una discesa verticale come una punta da trapano?
Solo uno strumento progettato specificamente per l’ingresso assiale previsto deve essere utilizzato in tale modalità. La geometria di taglio centrale è importante, ma non sostituisce i limiti indicati dal produttore per profondità di immersione, avanzamento ed evacuazione dei trucioli. Altri utensili richiedono una rampa adeguata, un’apertura preesistente o un metodo alternativo di ingresso. [3]
Una fresa per spianatura può lavorare una spalla a 90 gradi?
Un utensile progettato per la fresatura di spalle può farlo; molte frese per spianatura generiche non riescono a ottenere tale geometria della parete. Verificare l’angolo di ingresso, la forma della placchetta e la profondità di taglio ammessa, piuttosto che dedurre il risultato semplicemente dal nome «fresa per spianatura».
Un rivestimento può rendere lo stesso fresino frontale adatto a ogni metallo?
No. Anche il materiale di base, la geometria del tagliente, lo spazio per i trucioli e le condizioni operative influenzano l’idoneità. Un rivestimento efficace su un materiale potrebbe rivelarsi inadeguato su un altro. Utilizzare le raccomandazioni del produttore dello strumento per il materiale e l’applicazione specifici.
Fonti tecniche
- Harvey Performance. L’anatomia di una fresa cilindrica e 5 domande da porsi prima di selezionare una fresa cilindrica. Profili di taglio, lunghezza di taglio, portata e selezione in funzione del materiale.
- Harvey Performance. Guida strategica per la fresatura con fresa a naso sferico. Posizione di contatto, diametro di taglio effettivo e orientamento dell’utensile.
- Harvey Performance. Metodi più comuni di ingresso utensile. Ingresso assiale e percorsi alternativi di ingresso.
- Sandvik Coromant. Fresatura frontale e Fresatura negli angoli interni. Angolo di entrata, geometria della spalla e impegno dell’angolo.
Informazioni su VETCNC
VETCNC porta un background familiare nel settore della produzione alla ricerca online di servizi CNC. Kevin vanta dieci anni di esperienza nel settore CNC e collabora con le fabbriche di famiglia in Cina e con una più ampia rete di partner. L’obiettivo è rendere chiari l’accordo produttivo, i requisiti tecnici e le responsabilità prima della conferma dell’ordine.
Leggi la storia di Kevin →


