Nesta página
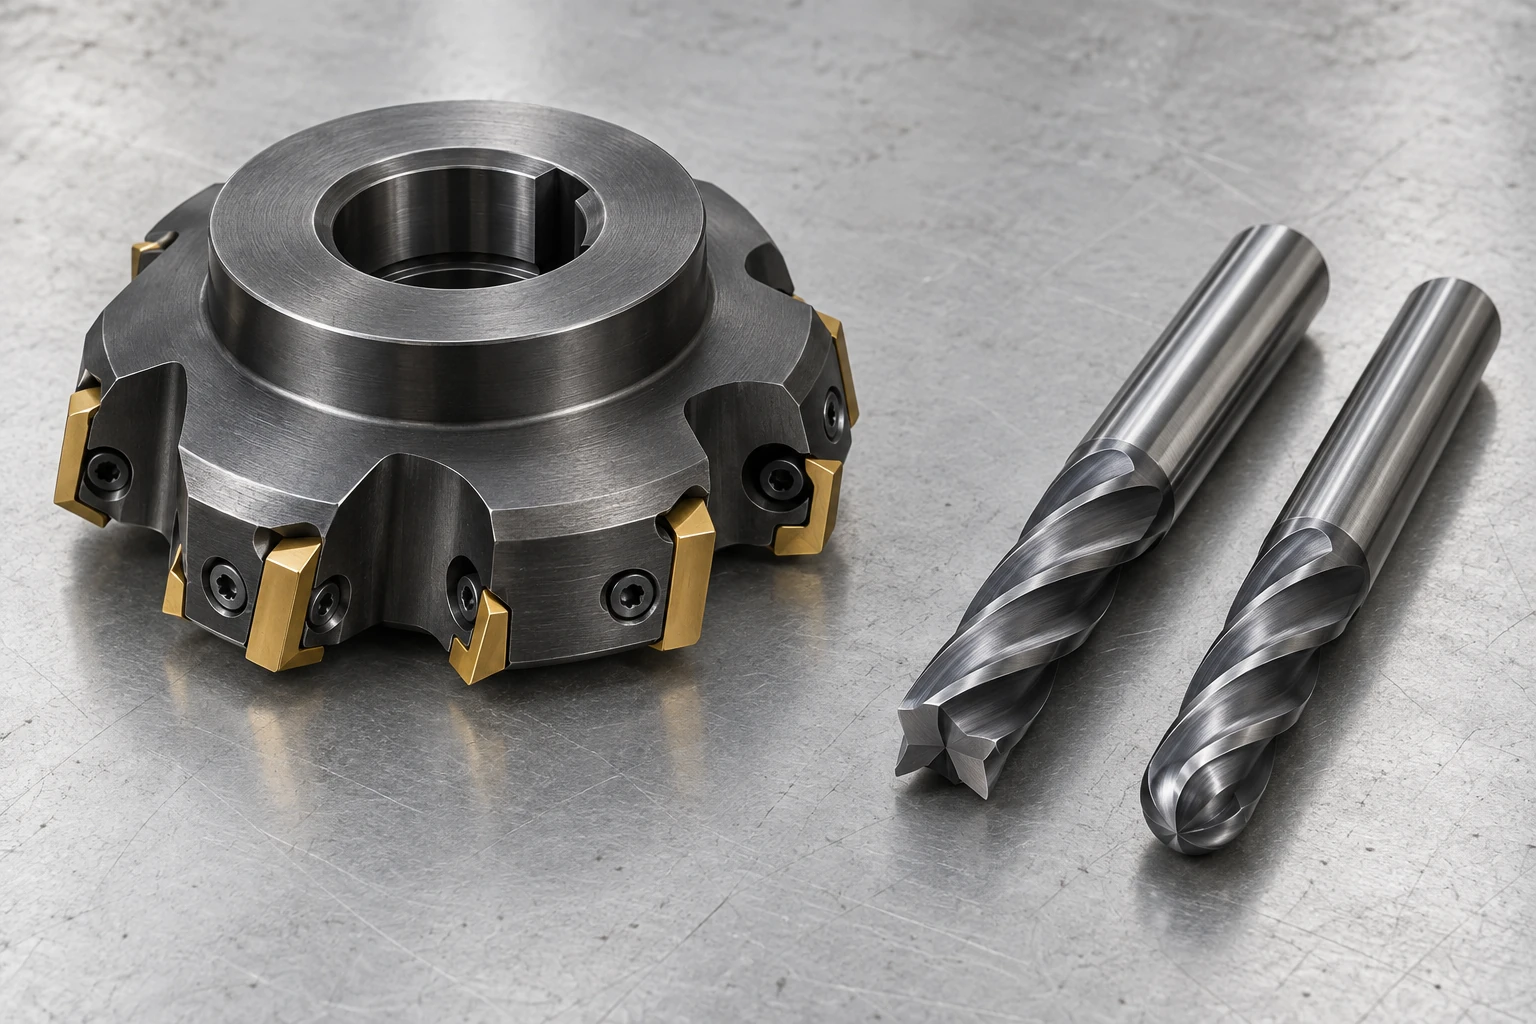
Uma fresa de face normalmente cobre uma grande superfície, enquanto uma fresa de topo alcança ranhuras, rebaixos e detalhes menores. Uma fresa de ponta esférica é um tipo de fresa de topo, identificada por sua ponta arredondada. Esses nomes descrevem aspectos diferentes de uma ferramenta; não são três processos de usinagem mutuamente exclusivos.
Para um projetista de peças, a distinção útil é a forma que a ferramenta rotativa pode deixar no material. Seu diâmetro externo controla um tipo de canto interno. Seu perfil de ponta controla outro.
Fresas de face e fresas de topo: nomes das ferramentas versus operações
Uma fresa facejadora típica com placas intercambiáveis possui um corpo largo que suporta insertos substituíveis. É adequada para faces planas acessíveis, desde que a peça e a montagem possam suportar sua penetração. A geometria do inserto também é relevante: fresas facejadoras com diferentes ângulos de entrada não produzem todas a mesma forma de rebarba. [4]
As fresas de topo possuem arestas de corte ao redor de um corpo relativamente esbelto e, dependendo do projeto, também na extremidade. Elas podem usinar paredes, rebaixos e perfis. Uma fresa de topo também pode realizar faceamento de uma pequena área; essa operação não exige uma ferramenta comercializada como “fresa de face”. Nossa explicação de como funciona o processo de usinagem CNC coloca essas ferramentas no contexto do movimento da ferramenta e da montagem da peça.
Perfis de ponta de fresa de topo: quadrado, com raio de canto e esférico
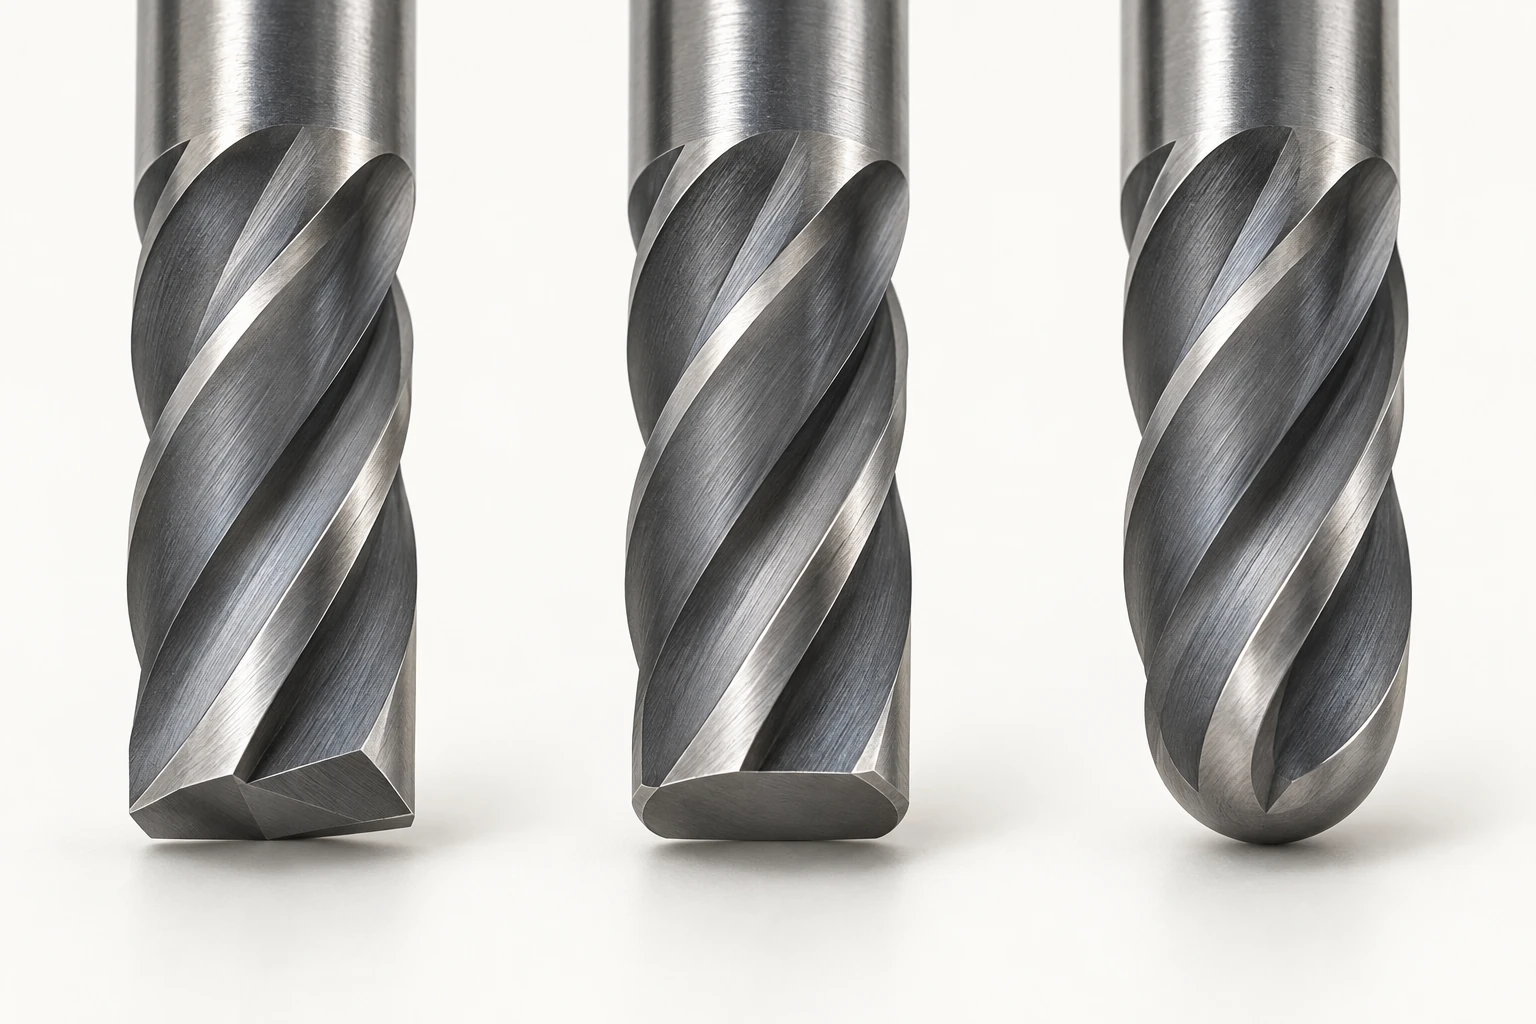
| Perfil de ponta | Geometria na ponta | Implicação para o recurso |
|---|---|---|
| Extremidade quadrada | Extremidade plana, com cantos externos nominalmente quadrados | Pisos planos e junções quase quadradas entre parede e piso |
| Raio de canto, ou bull nose | Extremidade central plana com cantos externos arredondados | Fundos planos com um raio de concordância inferior especificado |
| Pontas esféricas (ball nose) | Extremidade hemisférica | Superfícies conformadas e transições curvas alcançadas pela trajetória da ferramenta |
Uma ferramenta “quadrada” não garante um canto final matematicamente agudo. O acabamento da aresta, o desgaste e as condições de usinagem afetam o resultado. Da mesma forma, “fresa esférica” não significa que todo raio na peça deva ser igual ao raio da esfera. O caminho-ferramenta gera a superfície, sujeito às limitações de acesso e interferência. [1]
Um rebaixo possui dois raios de canto diferentes
Observe um rebaixo retangular de cima: paredes verticais adjacentes encontram-se em um canto interno. Agora examine uma seção transversal de uma dessas paredes: a parede encontra o piso em uma transição separada. Esses raios estão em planos diferentes.
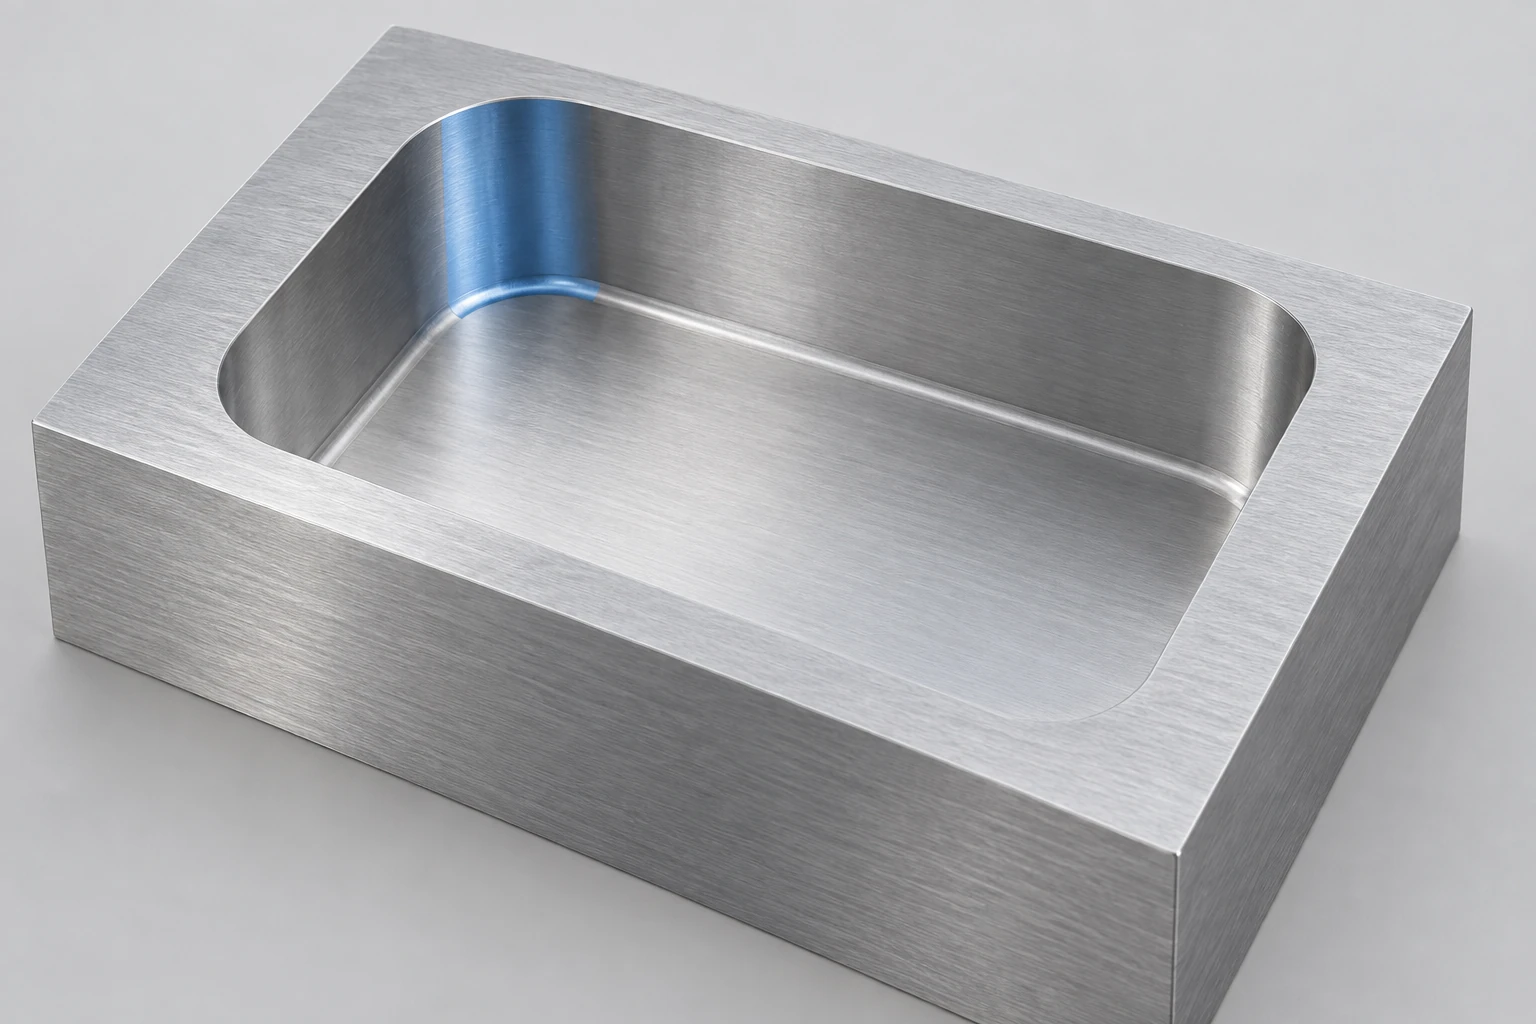
Considere uma fresa de topo com raio de canto idealizada, vertical, de diâmetro 6 mm com um 0.5 mm raio de canto na extremidade:
- Visto de cima: seu envelope cilíndrico rotativo tem um raio de 3 mm. Em fresamento convencional com fresa de topo, ele não consegue produzir um canto côncavo menor entre as paredes do rebaixo.
- Visto em seção: seu perfil de canto final de 0.5 mm pode formar uma concordância parede-para-piso de 0.5 mm quando esse perfil está totalmente engajado no corte.
- Uma fresa de ponta esférica de 6 mm é diferente: sua ponta hemisférica tem um raio de 3 mm, em vez de um pequeno canto de 0.5 mm adjacente a uma extremidade plana.
Essas são relações geométricas, não tolerâncias de peças acabadas. Um canto de rebaixo exatamente igual ao raio da fresa também gera um engajamento de corte elevado. Uma fresa menor oferece espaço para seguir o canto exigido com um caminho mais controlado; a escolha real depende da profundidade, do material e da estabilidade.
Dimensione o canto que importa para a peça conjugada. Uma concordância inferior que libera uma chanfradura conjugada não define a folga nos cantos verticais do rebaixo. O guia de materiais e projeto de peças conecta esses detalhes locais ao restante do desenho.
O diâmetro de contato e o alcance da ferramenta exigem verificações separadas
Numa fresa esférica, o diâmetro de corte efetivo depende do ponto em que a superfície entra em contato com a esfera. Exatamente no centro, a velocidade superficial de rotação é nula. O contato mais afastado do centro comporta-se de maneira distinta, mesmo à mesma velocidade do eixo-árvore. A orientação da ferramenta pode deslocar o ponto de contato para fora do centro, sempre que o movimento da máquina e o acesso à peça o permitirem; um diâmetro nominal isolado não define as condições de corte. [2]
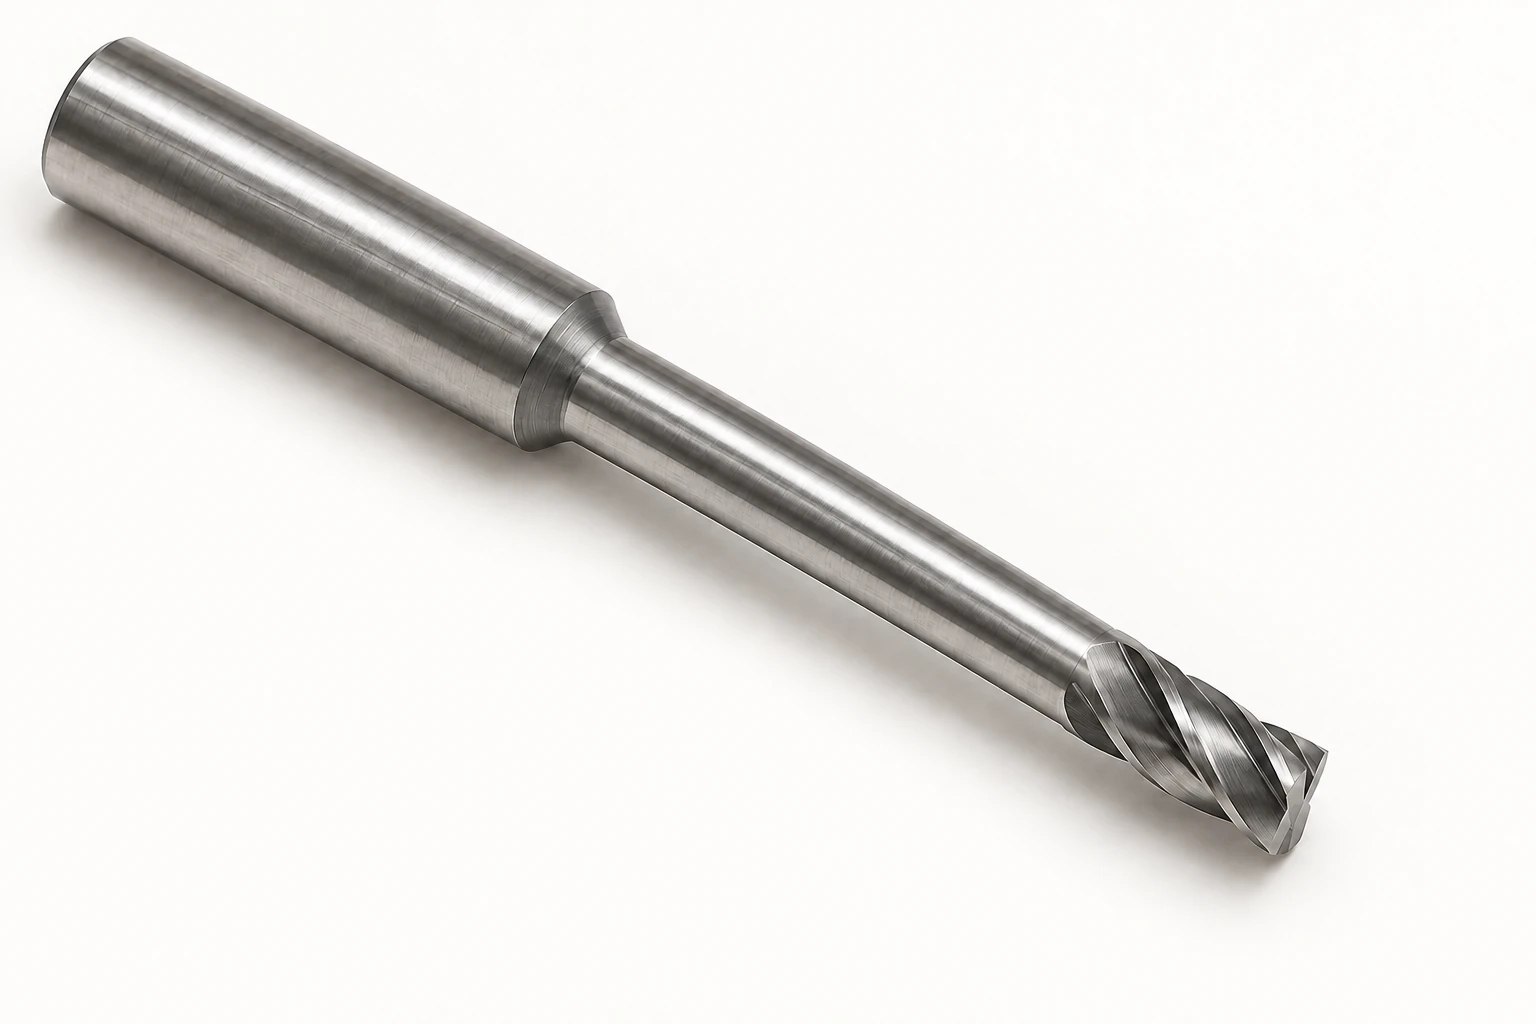
Em uma ferramenta de grande alcance, distinga as dimensões:
- Comprimento de corte: o comprimento axial das arestas de corte.
- Alcance abaixo da haste: a distância entre o início do pescoço rebaixado e a ponta da ferramenta, incluindo a cabeça de corte.
- Comprimento total: toda a ferramenta, incluindo a porção fixada no porta-ferramenta.
Uma ferramenta pode alcançar um recurso profundo sem possuir ranhuras ao longo de todo o seu comprimento exposto. Isso não significa que seu pescoço liso possa atritar contra uma parede, nem que o porta-ferramenta tenha folga suficiente em relação à peça. É necessário verificar todo o conjunto da ferramenta e seu movimento.
O número de canais, a geometria da aresta e o revestimento refinam a seleção conforme o material e o tipo de usinagem. Na usinagem CNC, a geometria da característica e a direção de acesso determinam quais perfis de ferramenta conseguem alcançar as superfícies exigidas; o espaço para cavacos e o engajamento ajudam, então, a definir uma estratégia de corte adequada.
Perguntas frequentes
Uma fresa de topo pode penetrar verticalmente como uma broca?
Apenas uma ferramenta projetada especificamente para a entrada axial pretendida deve ser utilizada dessa forma. A geometria de corte no centro é relevante, mas não substitui os limites do fabricante quanto à profundidade de mergulho, avanço e evacuação de cavacos. Outras ferramentas exigem uma rampa adequada, uma abertura pré-existente ou um método alternativo de entrada. [3]
Uma fresa de face pode usinar um ombro de 90 graus?
Uma fresa projetada especificamente para usinagem de ombros pode fazê-lo; muitas fresas de face genéricas não conseguem deixar essa geometria de parede. Verifique o ângulo de entrada, a forma da pastilha e a profundidade máxima de corte permitida, em vez de inferir o resultado apenas pelo nome “fresa de face”.
Um revestimento pode tornar a mesma fresa de topo adequada para todos os metais?
Não. O substrato, a geometria da aresta de corte, o espaço para cavacos e as condições operacionais também afetam a adequação. Um revestimento que funciona bem em um material pode ser uma má escolha em outro. Utilize a recomendação do fabricante da ferramenta para o material e aplicação específicos.
Fontes técnicas
- Harvey Performance. A anatomia de uma fresa de ponta e 5 Cinco perguntas a fazer antes de selecionar uma fresa de ponta. Perfis de ponta, comprimento de corte, alcance e seleção dependente do material.
- Harvey Performance. Guia estratégico para usinagem com fresa esférica. Localização do contato, diâmetro de corte efetivo e orientação da ferramenta.
- Harvey Performance. Métodos mais comuns de entrada da ferramenta. Entrada axial e trajetórias alternativas de entrada.
- Sandvik Coromant. Fresamento de face e Fresamento em cantos internos. Ângulo de entrada, geometria do ombro e engajamento do canto.
Sobre VETCNC
VETCNC traz uma experiência familiar em manufatura para a aquisição online de serviços de CNC. Kevin possui dez anos de experiência na indústria de CNC e trabalha com as fábricas familiares na China, além de uma rede mais ampla de parceiros. O objetivo é deixar claros os arranjos de manufatura, os requisitos técnicos e as responsabilidades antes da emissão de um pedido.
Leia a história de Kevin →


