På denna sida
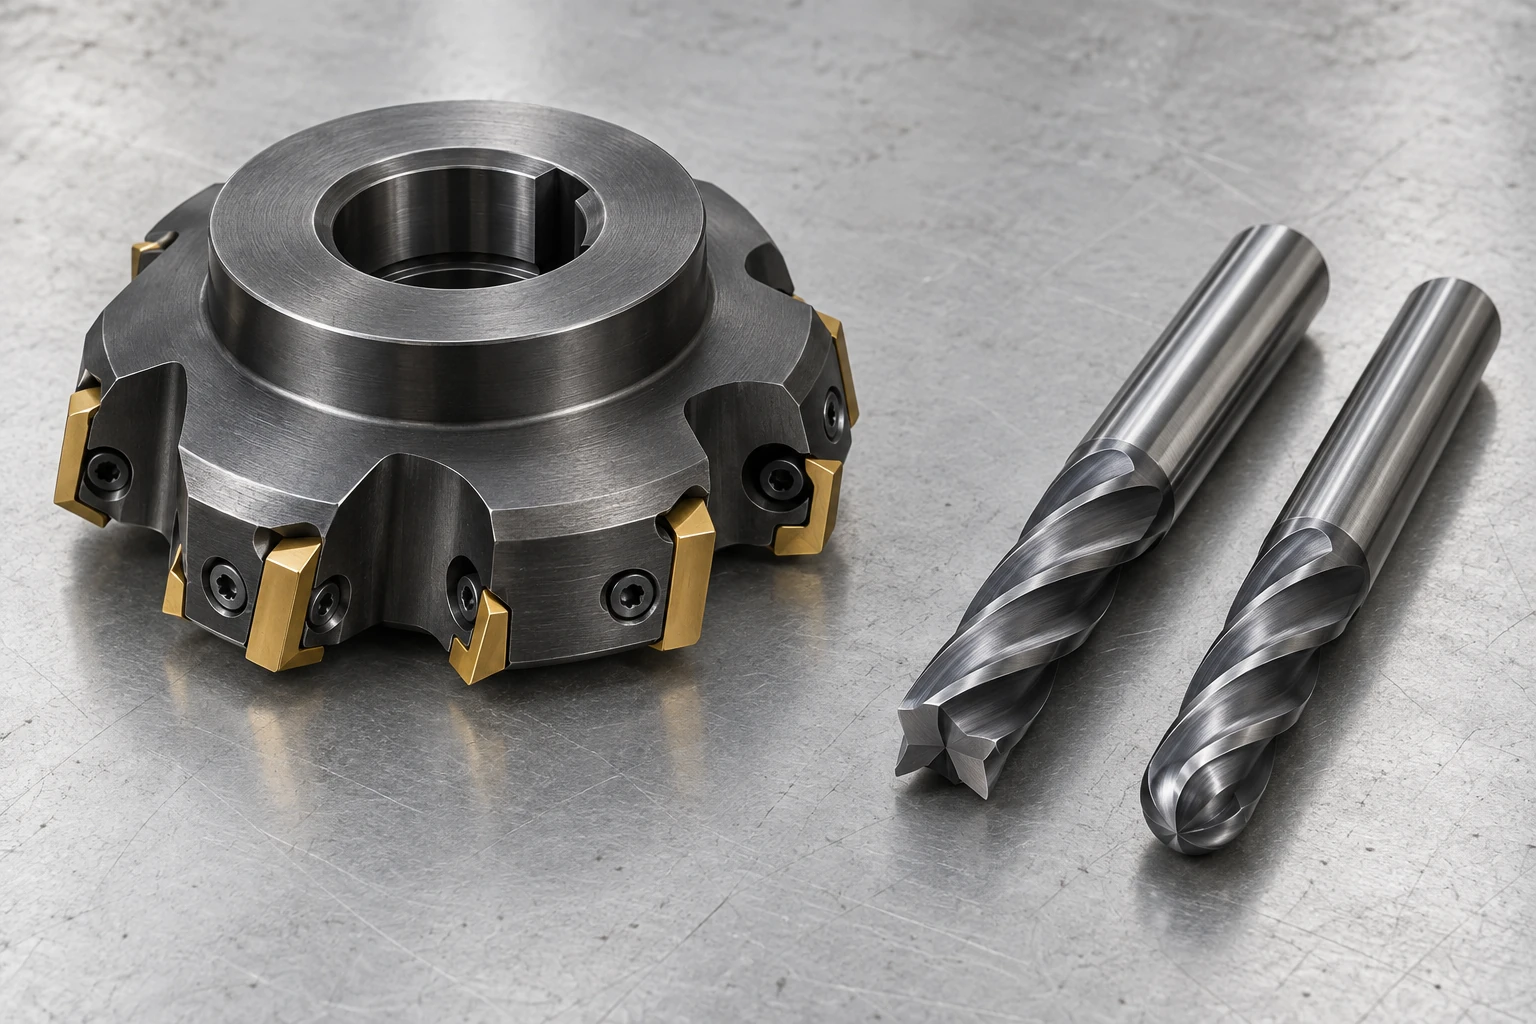
En planfräs täcker vanligtvis en bred yta, medan en slutfräs når in i spår, fickor och mindre detaljer. En kuglfräs är en typ av slutfräs, identifierad genom sin avrundade spets. Dessa namn beskriver olika aspekter av ett verktyg; de är inte tre ömsesidigt uteslutande bearbetningsprocesser.
För en delkonstruktör är den användbara skillnaden formen som den roterande fräsen lämnar efter sig. Dess ytterdiameter styr en typ av inre hörn. Dess ändprofil styr en annan.
Planfräsar och slutfräsar: verktygsnamn jämfört med bearbetningsoperationer
En typisk utbytbar planfräs har en bred kropp som bär utbytbara insatsdelar. Den är lämplig för tillgängliga plana ytor där arbetsstycket och uppsättningen kan stödja dess ingrepp. Insatsens geometri är också viktig: planfräsar med olika ingående vinklar ger inte alla samma axelprofil.
Slutfräsar har skärande kanter runt en relativt smal kropp och, beroende på konstruktionen, även vid änden. De kan bearbeta väggar, fickor och profiler. En slutfräs kan även fräsa en liten plan yta; denna operation kräver inte ett verktyg som säljs som en “planfräs”. Vår förklaring av hur CNC fräsning fungerar placerar dessa verktyg i sammanhanget av verktygsrörelse och arbetsstycksuppsättning.
Kvadratiska, hörnrundade och kuglformade ändprofiler
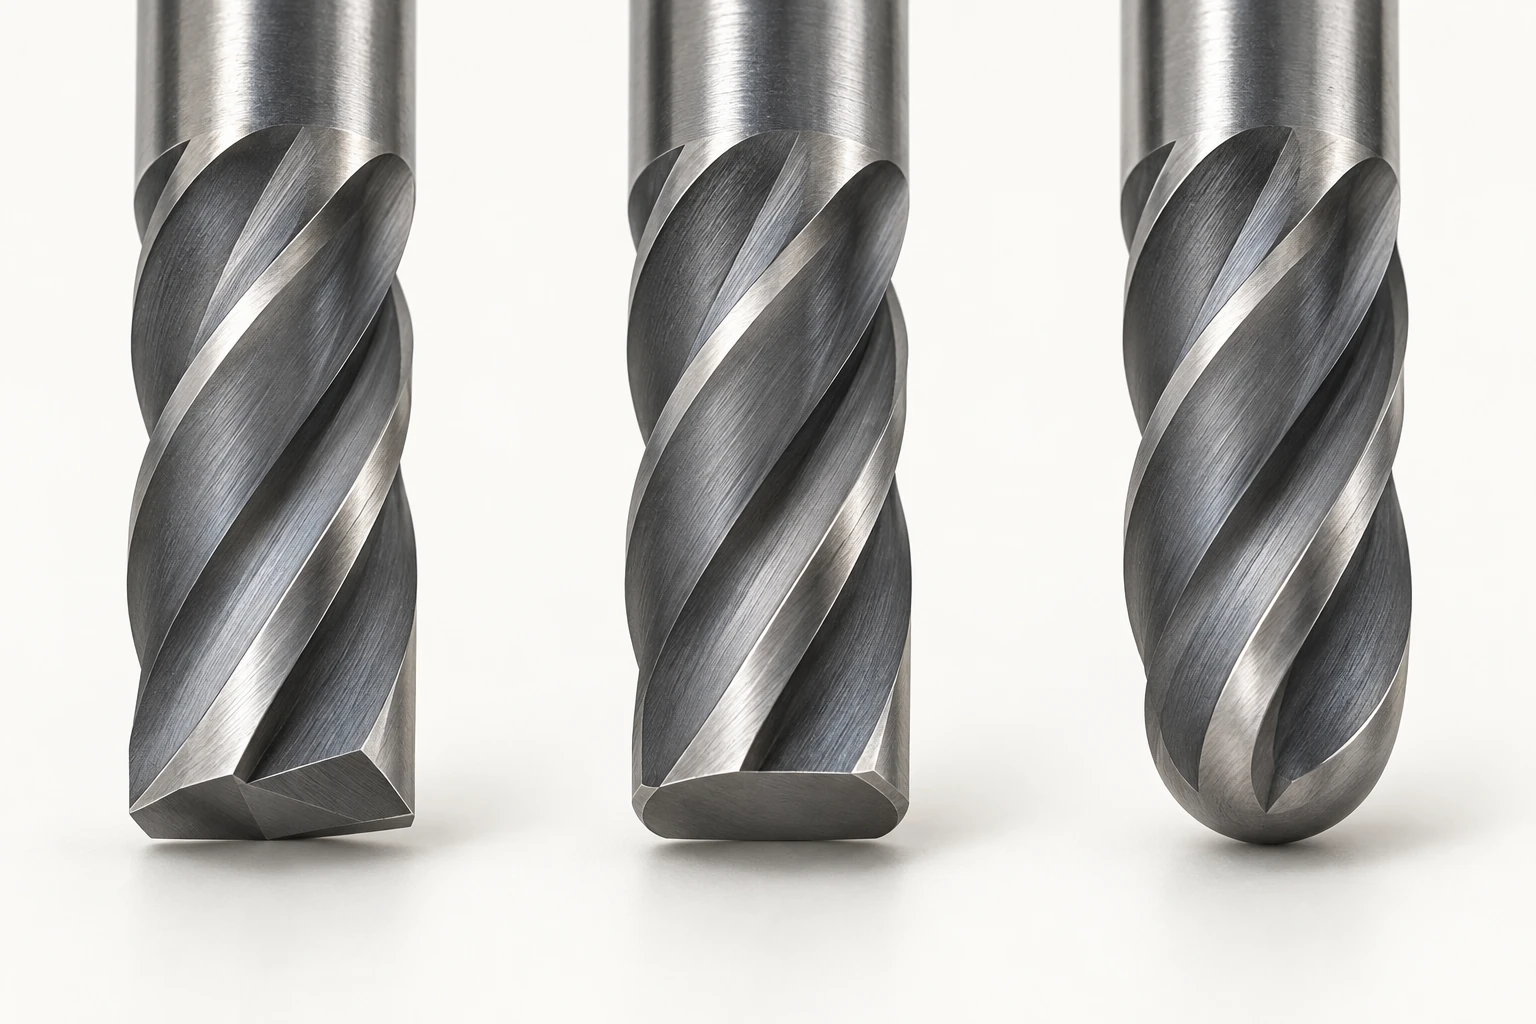
| Ändprofil | Geometri vid spetsen | Konsekvenser för detaljens utformning |
|---|---|---|
| Kvadratisk ändyta | Plan ändyta med nominellt kvadratiska yttre hörn | Plana bottenytor och nästan kvadratiska övergångar mellan vägg och botten |
| Hörnrundning, eller bull nose | Plan central ändyta med avrundade yttre hörn | Plana bottenytor med en specificerad bottenavrunning |
| Kuglfräs | Halvklotformad ändyta | Formade ytor och böjda övergångar som nås av fräsbanan |
Ett “kvadratiskt” verktyg garanterar inte ett matematiskt skarpt färdigt hörn. Kantförberedelse, slitage och skärningsförhållanden påverkar resultatet. På samma sätt innebär “kuglfräs” inte att varje radie på detaljen måste motsvara kuglens radie. Fräsbanan genererar ytan, med hänsyn till tillgänglighet och kollisionsbegränsningar.
En ficka har två olika hörnradier
Titta ner i en rektangulär ficka: angränsande vertikala väggar möts vid ett inre hörn. Titta nu på ett tvärsnitt genom en vägg: väggen möter botten vid en separat övergång. Dessa radier ligger i olika plan.
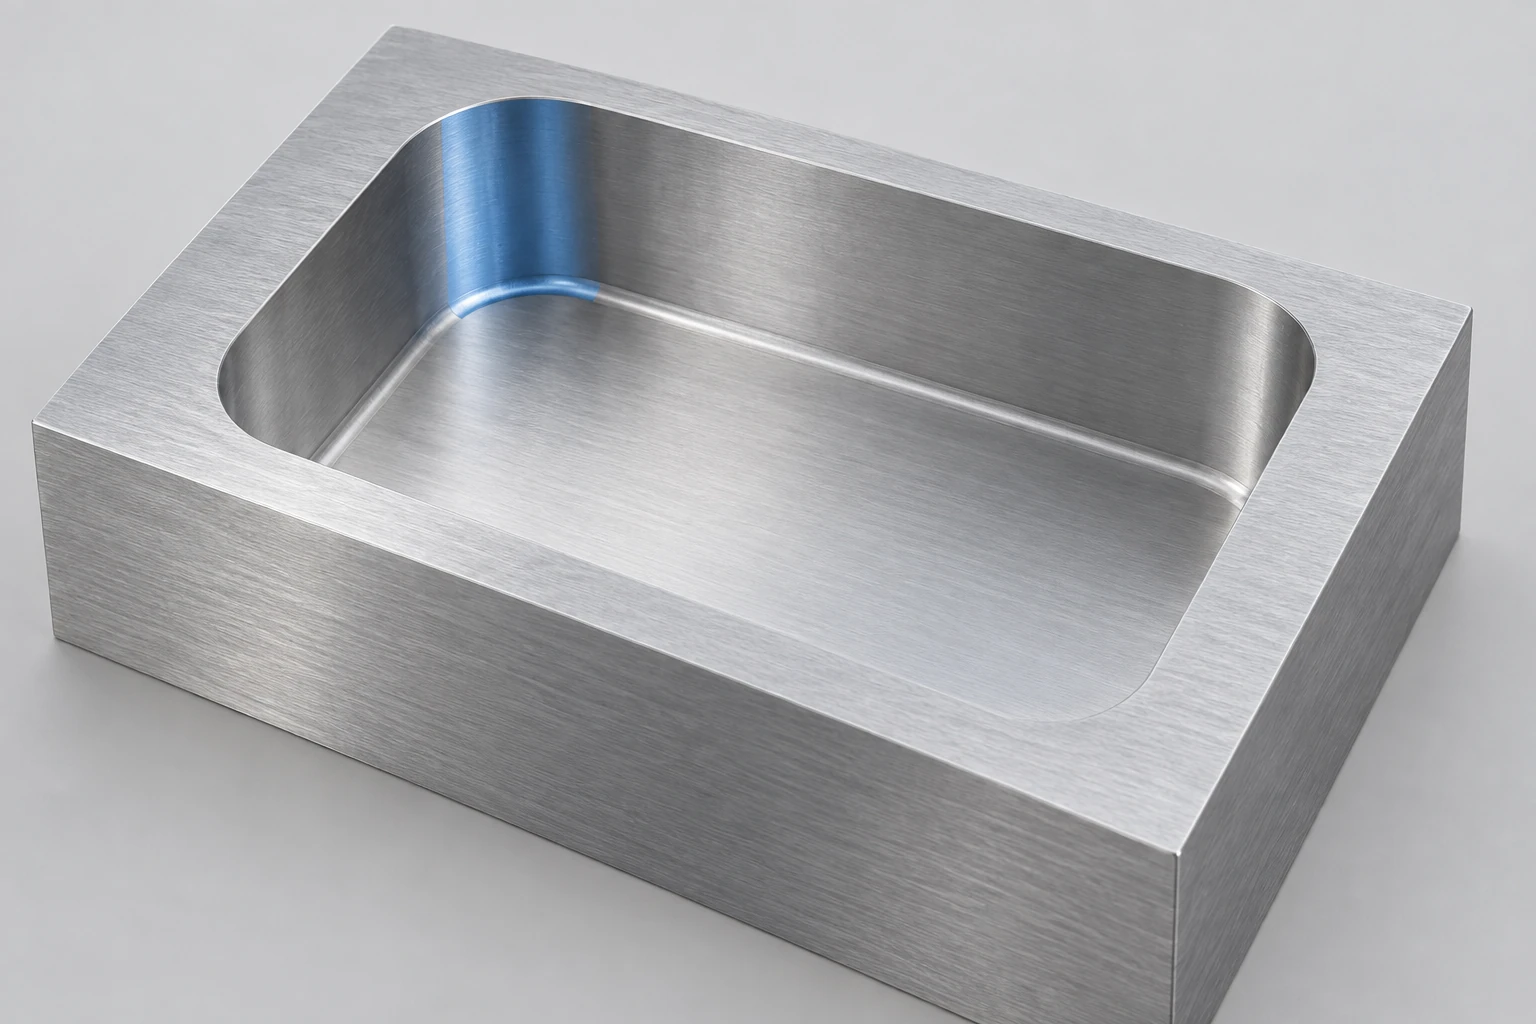
Överväg en idealiserad, vertikal hörnradiefräs med 6 mm skärdiameter och 0.5 mm ändhörnradius:
- Sett uppifrån: dess roterande skäromhölje har en 3 mm radie. Vid konventionell fräsning med spetsfräs kan den inte skapa ett mindre konkavt hörn mellan fickväggarna.
- Sett i tvärsnitt:dess 0.5 mm ändhörnprofil kan bilda en 0.5 mm vägg-golv-hörnradie när den är fullt engagerad.
- En 6 mm kuglfräs skiljer sig åt: dess halvklotformade spets har en 3 mm radie, snarare än en liten 0.5 mm hörn som ansluter till en plan spets.
Detta är geometriska samband, inte toleranser för färdiga delar. Ett fickhörn som exakt motsvarar fräsens radie ger också kraftigt engagemang. En mindre fräs ger utrymme att följa det krävda hörnet med en mer kontrollerad bana; det faktiska valet beror på djup, material och stabilitet.
Måttsätt det hörn som är avgörande för den sammanmonterade delen. En bottenavrunning som ger frihet för en sammanmonterad avfas fastställer inte friheten vid fickans vertikala hörn. Material och delkonstruktion – vägledning kopplar dessa lokala funktioner till resten av ritningen.
Kontaktdiameter och verktygets räckvidd kräver separata kontroller
På en kuglighuvudfräs beror den effektiva skärdiametern på var ytan berör kuglan. Exakt i centrum är rotationsytans hastighet noll. Kontakt längre från centrum beter sig annorlunda även vid samma spindelhastighet. Verktygets orientering kan flytta kontaktpunkten bort från centrum där maskinrörelse och tillträde till delen tillåter detta; en nominell diameter ensam fastställer inte skärningsförhållandena.
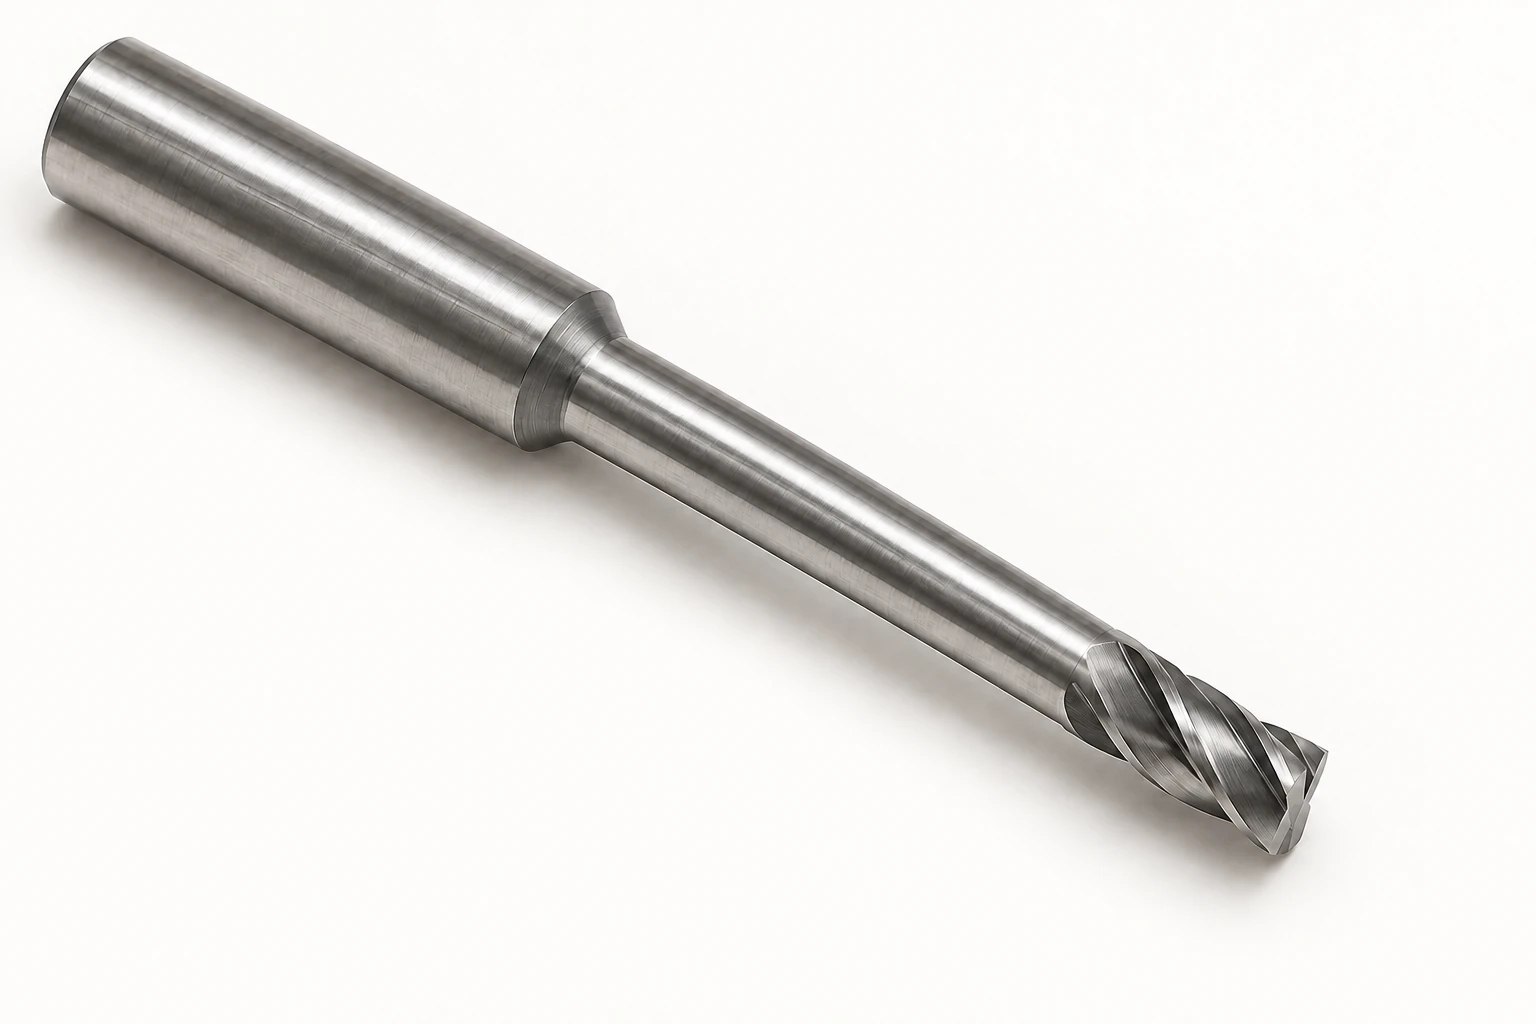
Vid ett långt verktyg med stor räckvidd skiljs dimensionerna åt:
- Skärhöjd: den axiella längden på skärytorna.
- Räckvidd under skaftet: avståndet från början av den avslutade halsen till verktygsspetsen, inklusive skärhuvuden.
- Total längd: hela verktyget, inklusive den del som hålls i spännan.
Ett verktyg kan nå en djup struktur utan att ha spånskåror längs hela sin exponerade längd. Det betyder inte att dess släta hals kan gnida mot en vägg, eller att hållaren klarar delen. Hela verktygsmonteringen och rörelsen måste kontrolleras.
Antalet spånskåror, skärgemetri och beläggning förfinar sedan valet för materialet och snittet. Flerräknade spånskåror gör inte automatiskt ett bättre verktyg: spånutrymme och ingrepp är också avgörande. För en CNC fräsning-granskning är de meningsfulla ingående parametrarna strukturens geometri, materialet, krävda ytor och tillvägagångssätt för tillträde. Verktygsdimensionerna följer dessa krav.
Vanliga frågor
Kan ett fräsverktyg sänkas rakt ner som ett borr?
Endast ett verktyg som är utformat för avsett axiellt inmatning bör användas på detta sätt. Centrumfräsande geometri är viktig, men ersätter inte tillverkarens gränser för sänkdjup, fördjupning och spåntransport. Andra verktyg kräver en lämplig ramp, en befintlig öppning eller en annan inmatningsmetod.
Kan en planfräs bearbeta ett 90-gradigt steg?
Ett verktyg som är utformat för axelbearbetning kan göra det; många allmänna planfräsar kan inte återge denna vägggeometri. Kontrollera infallsvinkeln, insertformen och tillåtet skärddjup i stället för att dra slutsatser från benämningen “planfräs”.
Kan en beläggning göra samma fräsverktyg lämpligt för alla metaller?
Nej. Underlaget, skärgemetrin, spånutrymmet och driftförhållandena påverkar också lämpligheten. En beläggning som fungerar väl i ett material kan vara olämplig i ett annat. Använd verktygstillverkarens rekommendation för det specifika materialet och användningsfallet.
Tekniska källor
Verktygsbegrepp och urval: Harvey Performance, The Anatomy of an End Mill och 5 Questions to Ask Before Selecting an End Mill. Överväganden kring klotkontakt: Harvey Performance, Ball Nose Milling Strategy Guide. Verktygsinmatning: Harvey Performance, Most Common Methods of Tool Entry. Geometri för planfräsar och hörnbelastning: Sandvik Coromant, Face milling och Milling inside corners. Dimensionerna ovan, 6 mm / 0.5 mm, är en geometrisk förklaring, inte en fabriksspecifikation av kapacitet.



