På denna sida
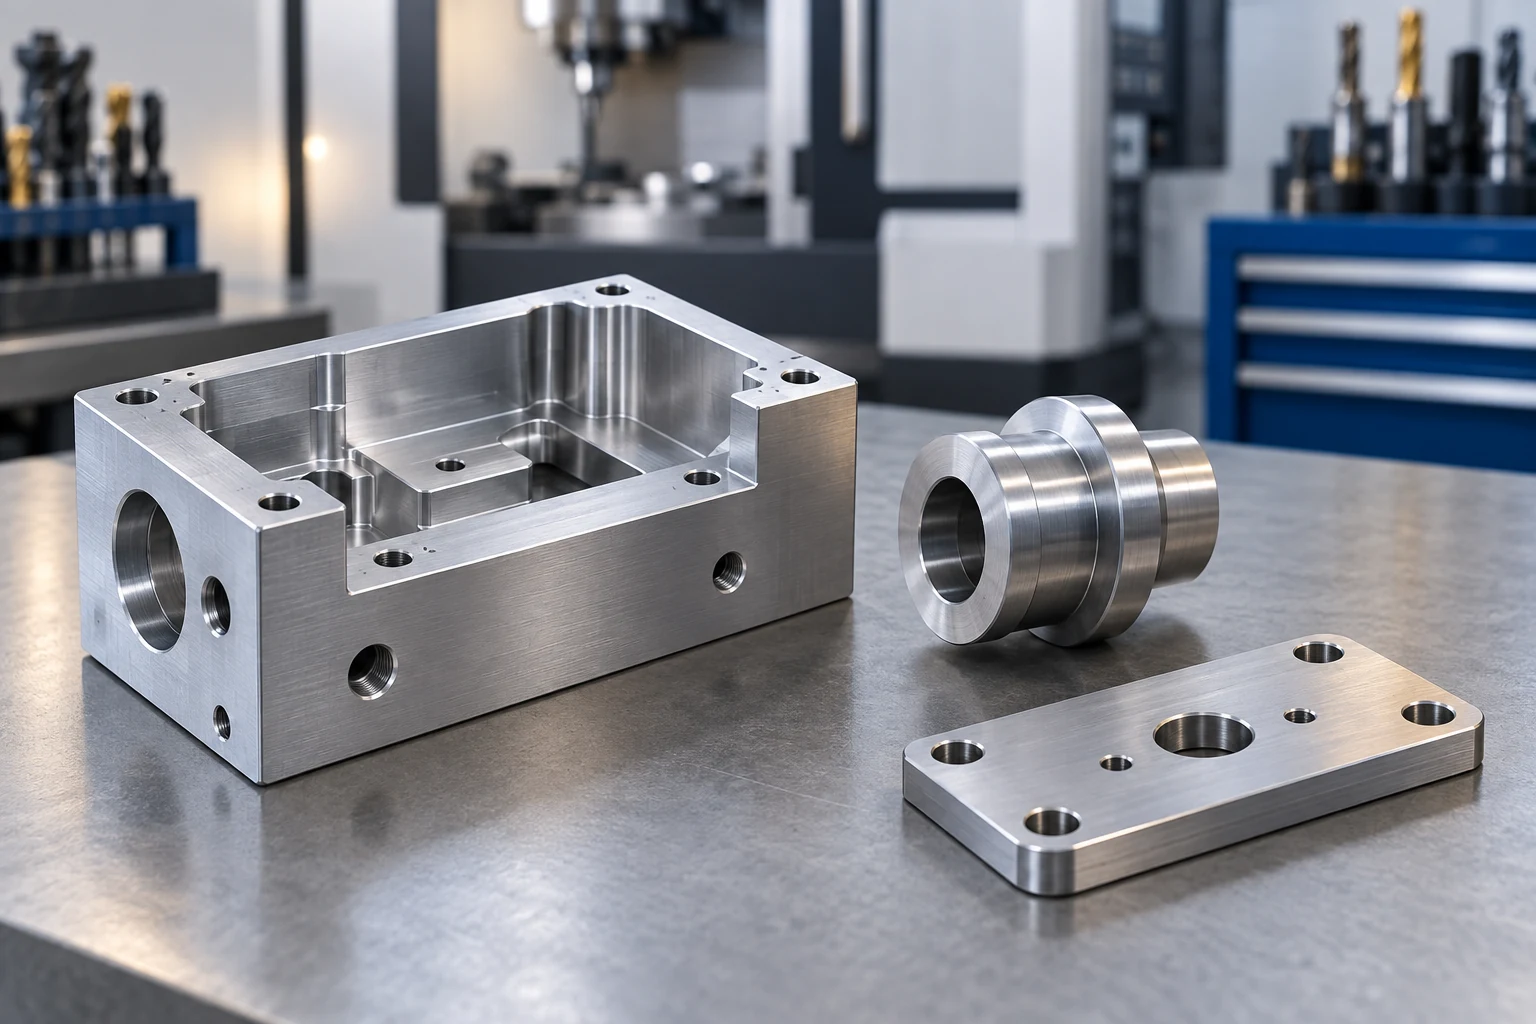
En maskinverkstad tillverkar eller modifierar delar genom att avlägsna material med maskinverktyg. Dess arbete kan omfatta fräsning, svarvning, borrning och slipning, tillsammans med planering, spännning och mätning som krävs för att leverera den specificerade komponenten. En verkstad kan tjäna externa kunder, stödja en fabrik internt eller fokusera på en återkommande familj av delar. Enbart namnet säger inte vilka uppdrag den kan utföra. [1]
Den användbara frågan är hur en specifik verkstad kopplar samman sina kapaciteter. En svarvad avståndshylsa med ett bultmönster kräver till exempel mer än en svarv: någon måste planera hålen, bevara referenspunkterna för positionering mellan olika bearbetningssteg, kontrollera de relevanta egenskaperna och se till att de färdiga delarna identifieras korrekt ända fram till leveransen.
Maskinverkstäder skiljer sig åt beroende på vilken typ av arbete de är utformade för att hantera
En jobbverkstad hanterar växlande kunduppdrag. Dess spännvorl, program och arbetssekvens kan ändras från order till order. En produktionsinriktad verkstad organiserar mer av sitt arbete runt upprepad tillverkning av samma delar eller delgrupper. En intern verktygsavdelning eller underhållsverkstad stödjer sin egen organisations utrustnings-, verktygs- och utvecklingsbehov. Dessa beskrivningar överlappar varandra; ett företag kan kombinera dem.
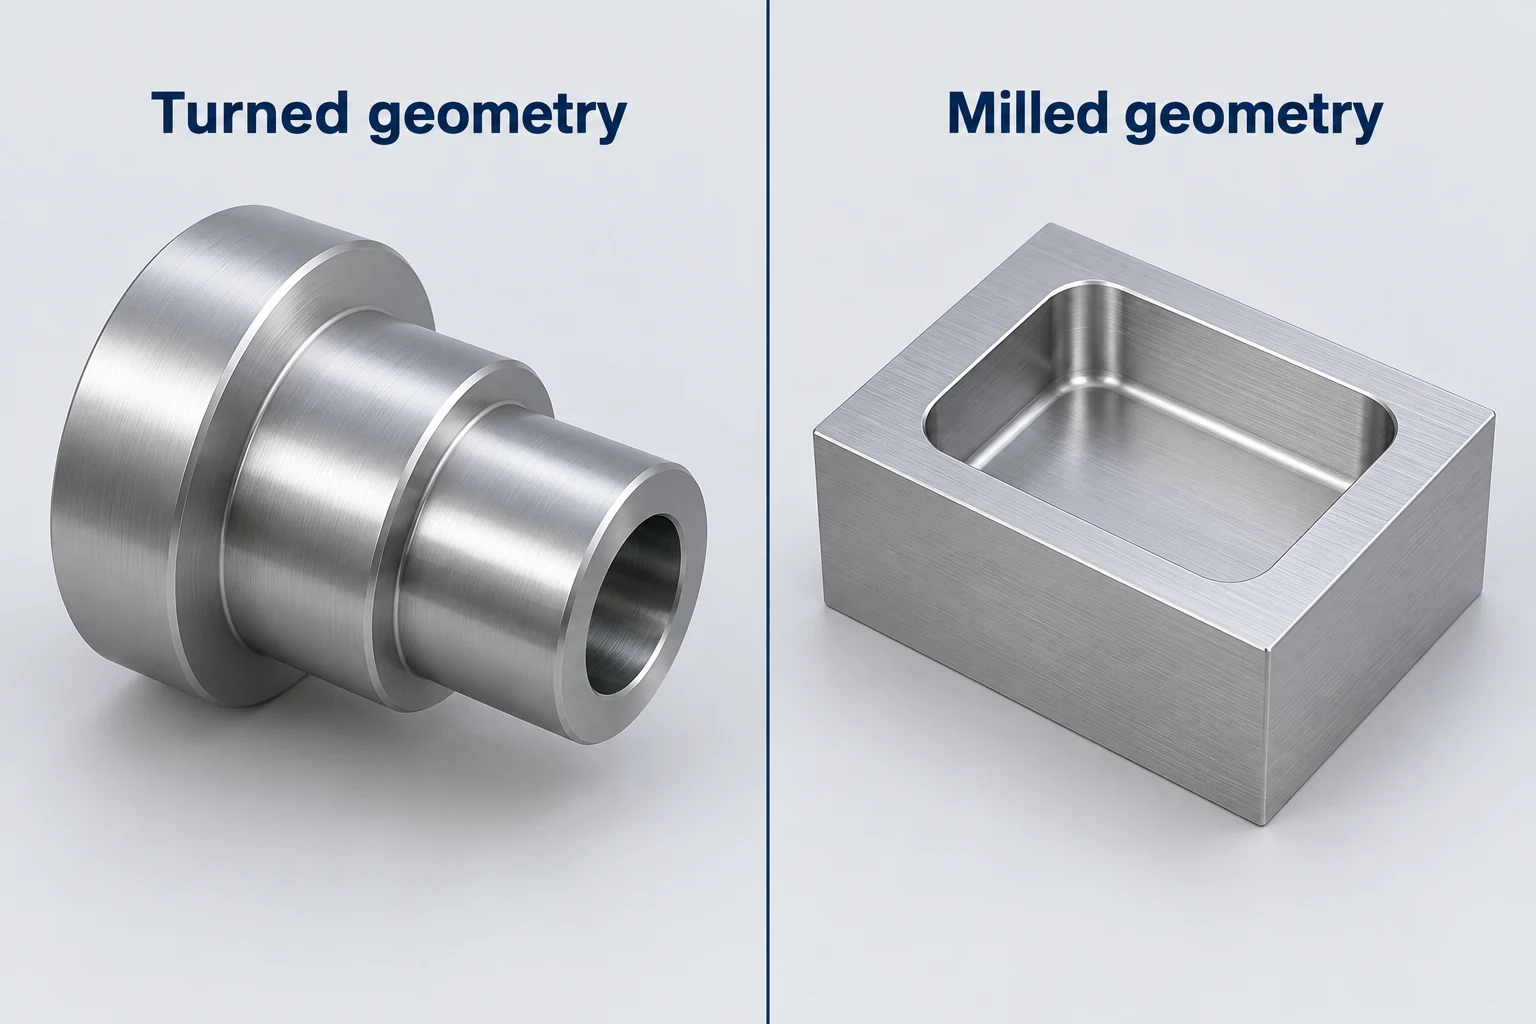
Maskinerna indikerar möjliga processer, medan delarnas krav avgör den faktiska bearbetningsvägen. Svarvning är naturligt lämplig för koaxiala diametrar och axelryggar. Fräsning kan producera fickor, plana ytor och excentriska egenskaper. En slipoperation kan väljas för att uppfylla specifika krav på färdig yta eller mått. En enskild komponent kan kräva fler än en av dessa processer.
En konstruktionsverkstad kan kombinera skärning, formning och fogning för att tillverka en monterad enhet; en maskinverkstad kan sedan slutföra dess positionsytor eller hål. Vissa företag utför båda typerna av arbete. På samma sätt kan en gjuten eller tryckt blank bli utgångsmaterialet för en maskinverkstad. Gränsen definieras av det utförda arbetet, snarare än av en regel som säger att varje del måste börja som massiv stav.
Den CNC processguiden för maskinbearbetning jämför dessa operationer utifrån de egenskaper de producerar. För val av verkstad bör du fastställa vilka operationer som utförs på den föreslagna platsen och vilka som kräver en annan anläggning.
Arbetet omfattar planering, inställning och verifiering
Maskinister gör mer än att starta ett program. Enligt US Bureau of Labor Statistics omfattar arbetet att läsa designinformation, ställa in utrustning, säkra verktyg och arbetsstycken, övervaka skärningen och verifiera resultatet. Både manuell och CNC-utrustning kan ingå i detta arbete. [2]
Ett praktiskt sätt att förstå en verkstad är att följa de ansvarsområden som anges nedan. Detta är funktioner, inte en obligatorisk organisationsstruktur; en erfaren person kan ta hand om flera av dem.
| Funktion | Beslut eller resultat | Vad den nästa personen behöver |
|---|---|---|
| Granskning och planering av arbetsuppgiften | Överenskommen deldefinition och operationssekvens | Aktuell revision, lagerstatus och krav |
| Programmering | Maskininstruktioner och inställningsinformation | Verktyg, råmaterial och referenser för arbetskoordinatsystem |
| Inställning och bearbetning | Positionerat arbetsstycke och kontrollerad skärning | Känd delstatus och slutförda operationer |
| Inspektion | Resultat jämförda med angivna egenskaper | Delidentitet, krav och mätgrund |
| Produktionskoordination | Tillgänglighet av material, maskiner och externa processer | Aktuell arbetsstatus och nästa operation |
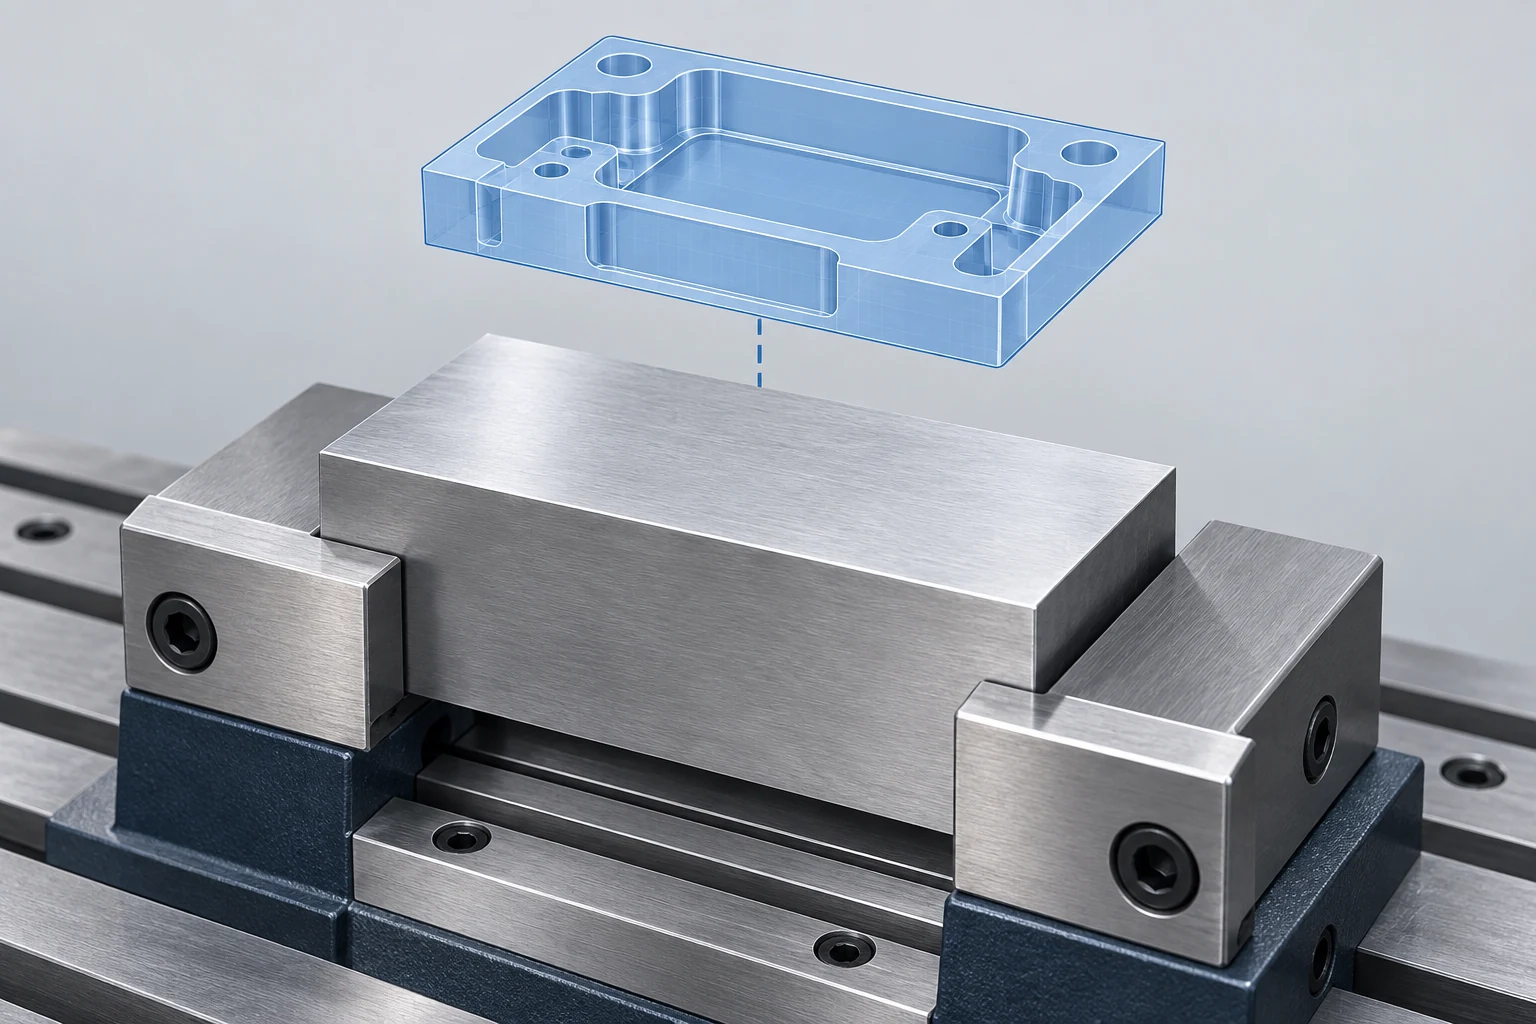
Den digitala planen måste motsvara den fysiska anordningen. Autodesks Fusion-inställningsdokumentation skiljer mellan delmodellen, utgångsmaterialet, arbetskoordinatsystemet och spännanordningen. Ett program som skapats för en viss orientering eller spännanordning kan inte enkelt anses korrekt för en annan. [3]
För den underliggande CAD-till-CNC-sekvensen ger grundläggande bearbetningsguide en introduktion. Inom verkstaden är den ytterligare uppgiften att säkerställa att personen som ställer in maskinen får samma antaganden som programmeraren använde.
Följ en del genom dess operationer
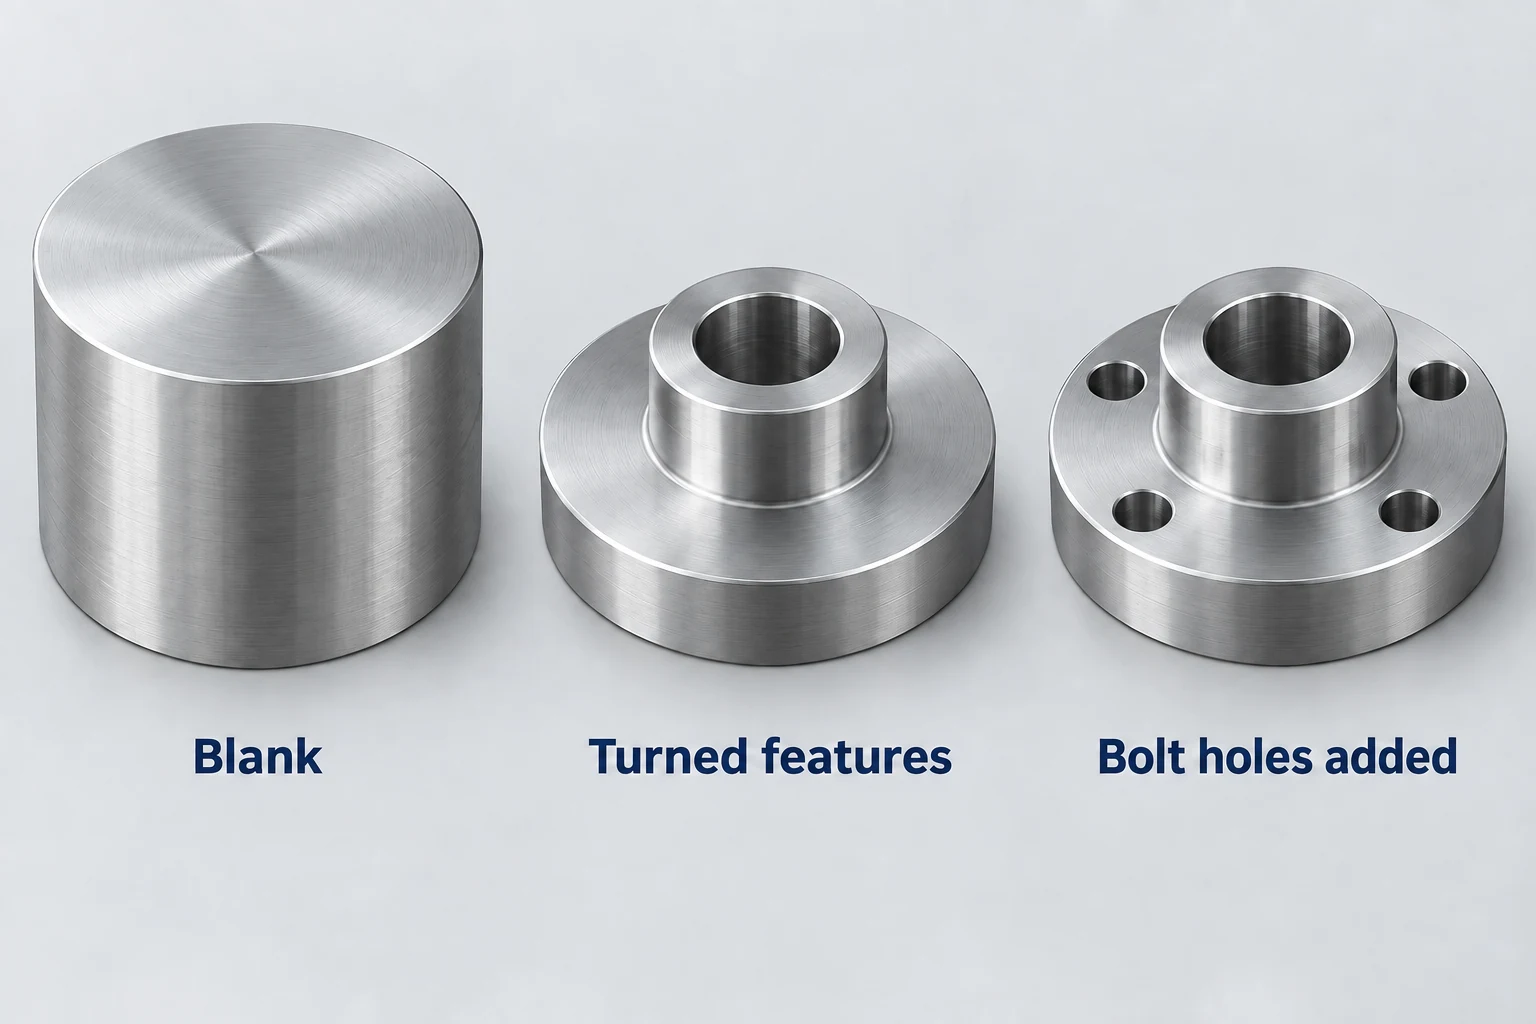
Ta som exempel en illustrativ flänsad avståndshylsa med en central borrning och fyra skruvhål. Utgående från rundstål kan en svarvoperation fastställa yttre diametrar, skuldra, slätytor och borrning. Att slutföra båda ändarna kan kräva en andra spännanordning. Skruvmönstret kan sedan tillverkas på en fräs eller ett lämpligt utrustat svarvcentrum.
Den viktiga överlämningspunkten ligger mellan dessa operationer. När den drejade komponenten flyttas till borrningsuppsättningen måste fixturerna lokalisera den från lämpliga funktioner och ge stöd utan att skada en krävd yta. Programmets koordinater måste placera skruvmönstret i det krävda förhållandet till borret och ändytan. Att göra varje hål med rätt diameter löser inte detta förhållande.
Kontroller kan utföras mellan operationer, inte bara i slutet. Om komponenten kommer att genomgå en behandling som påverkar en passningsdimension måste även bearbetningsvägen ta hänsyn till den specificerade färdiga tillståndet. Avkantning, rengöring och inspektion ska ske vid lämpliga tidpunkter utifrån de faktiska kraven; deras ordning är inte identisk för varje komponent.
NIST:s modell för tillverkningsaktivitet behandlar bearbetningsväg som kopplingen mellan bearbetning, inspektion och de involverade arbetsstationerna. Det är en användbar skillnad: en lista över tillgängliga maskiner är ännu inte en plan för en komponent. [4] VETCNC’s CNC-bearbetning med hög precision ger den relevanta kontexten för att diskutera kritiska passningar, referensytans förhållanden och omfattningen av inspektion.
Uppställningstid, cykeltid och ledtid svarar på olika frågor.
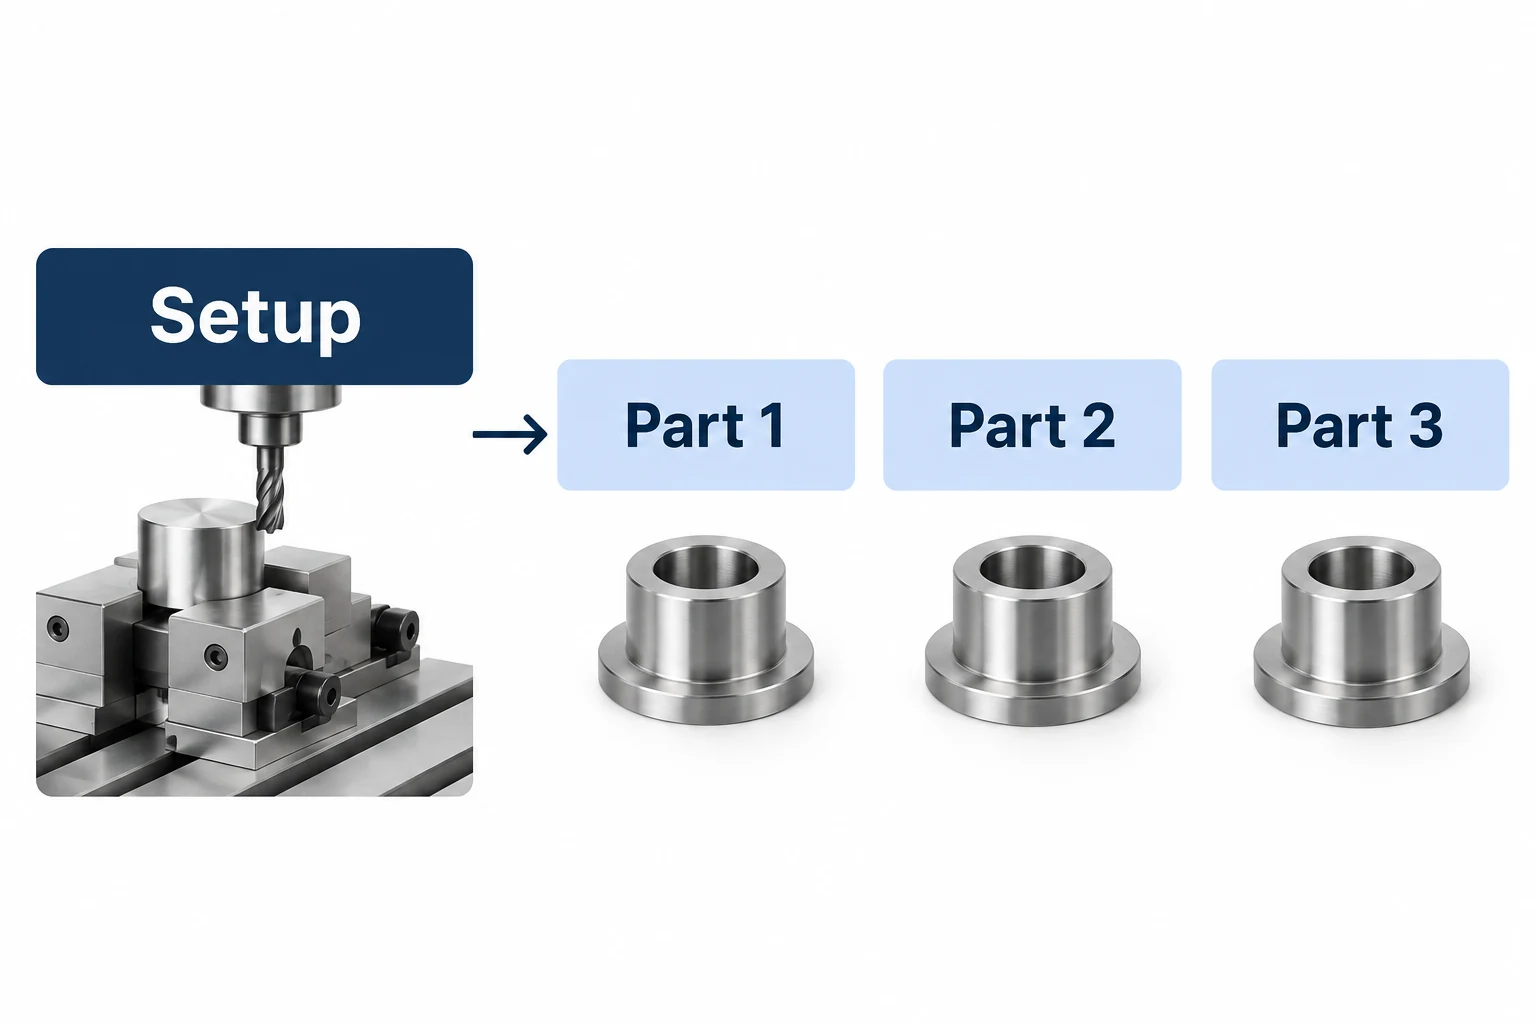
Uppställningstid förbereder arbetet för produktion. Cykeltid beskriver en definierad upprepad sekvens, t.ex. bearbetningscykeln för en enskild komponent. Kontrollera vad en citierad cykeltid inkluderar: lastning, urlastning och separat inspektion kan räknas separat.
För en enkel beräkning antar vi en 90-minuters uppställning och en 12-minuters upprepad cykel per komponent, utan avkastade komponenter eller ytterligare uppställningar:
| Antal | Uppställning + upprepade cykler | Sammanlagd tid per komponent |
|---|---|---|
| 5 komponenter | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 komponenter | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
Den upprepade cykeln förblir 12 minuter i båda fallen. Uppställningsbidraget sprids över fler komponenter. Den större serien tar fortfarande längre total tid, och en separat produktionsfrigivning kan kräva en ny uppställning.
Ingen av raderna anger ett leveransdatum. Tillgängligheten av lager, köerna vid varje erforderlig maskin, extern behandling, kontroll och transport kan lägga till gången tid. NIST:s schemaläggningsmodell kopplar explicit jobb till tillgängliga resurser och spårar deras status mellan stegen. [4] En komponent kan vänta på sin nästa bearbetningsoperation även om den faktiska fräsningen endast tar några minuter.
Den kostnads- och leverantörsvalsguiden för bearbetning förklarar hur du jämför det resulterande orderomfånget. Behåll en uppskattning av cykeltiden, ett planerat expeditionsdatum och ett ankomstdatum som separata uppgifter.
Behåll kopplingen mellan komponentdefinitionen genom hela efterbearbetningen och leveransen
Extern bearbetning är en normal möjlighet i en bearbetningsväg. Ett verkstad kan skicka komponenter till en specialiserad leverantör för värmebehandling, beläggning eller en annan operation. Det som är avgörande är att känna till det överenskomna omfånget samt vem som koordinerar överföringen, kontrollerar tillbakaförda komponenters tillstånd och löser avvikelser.
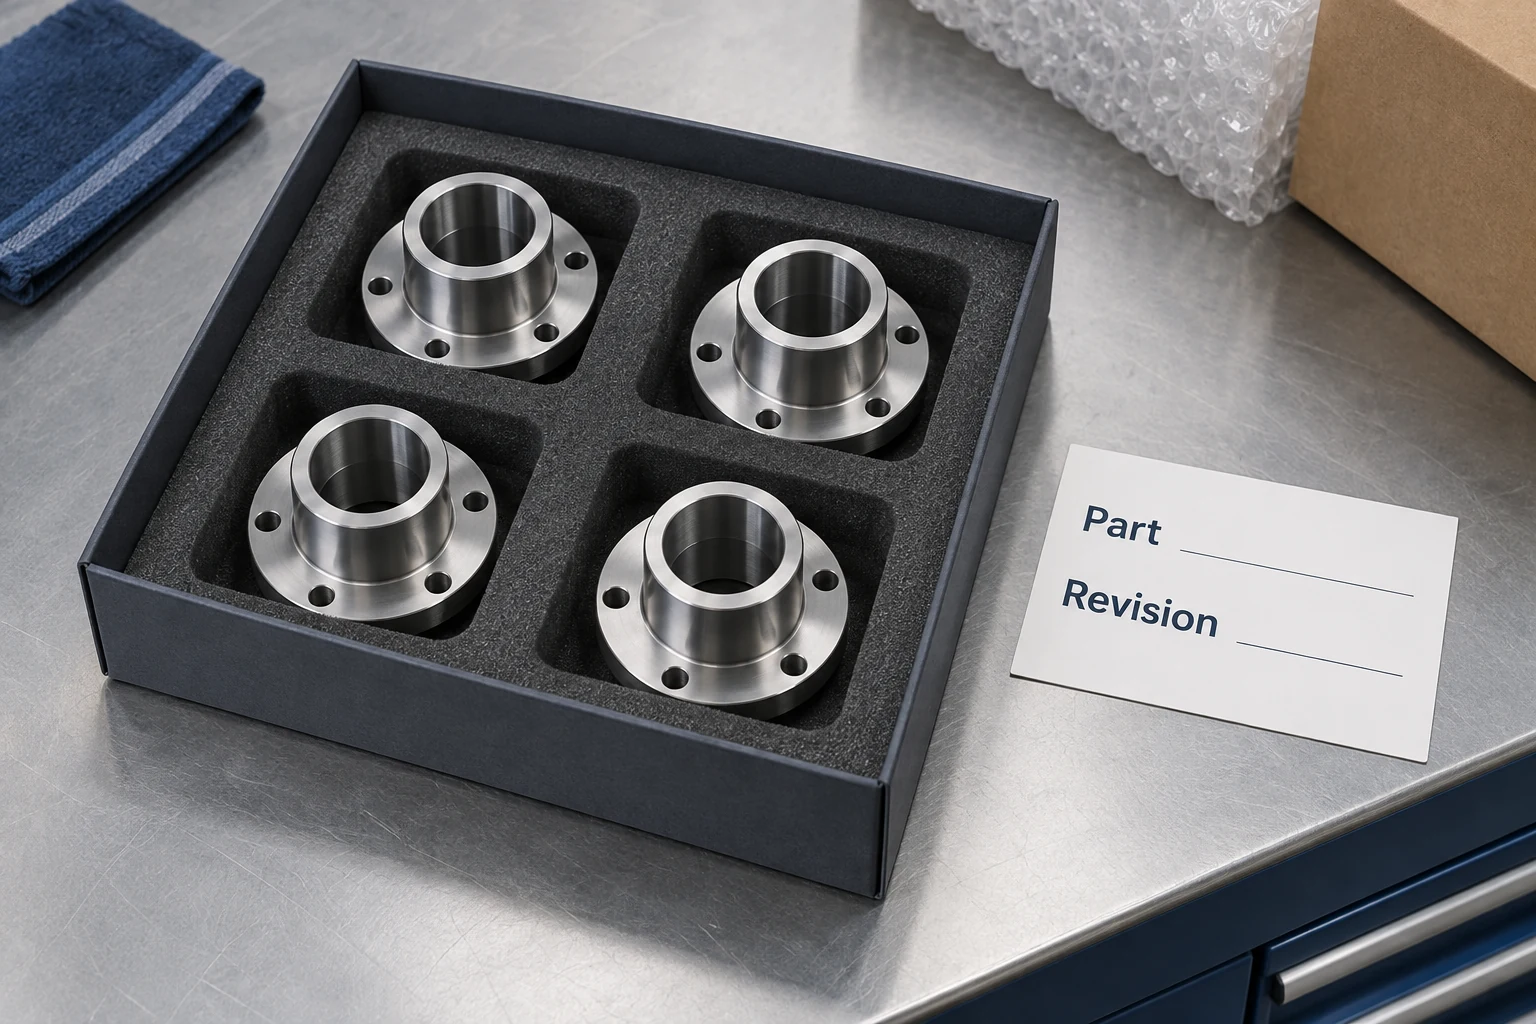
Användbar överlämningsinformation inkluderar artikelnummer och revision, kvantitet, erforderlig behandling, skyddade eller maskerade funktioner samt de kontroller som krävs därefter. Behåll dessa krav kopplade till den fysiska partien. En bearbetningsinspektion som utförs innan en beläggningsprocess kan inte uppfylla ett krav som gäller den belagda ytan.
Förpackning är en annan överlämning. En komponent med en exponerad tätyta kan kräva separation eller skydd som en löst packad massförpackning inte erbjuder. Skyddet bör anpassas efter materialet, känsliga funktioner och transportvägen. Materialdokument, inspektionsresultat och behandlingsdokument bör identifiera de delar eller partier de avser, när sådana dokument krävs.
Ett koncist CNC-bearbetningsRFQ-paket hjälper till att fastställa detta omfång innan arbetet påbörjas. Det gör att verkstaden kan förklara en fullständig bearbetningsväg, inklusive arbete som utförs på andra ställen, i stället för att lämna viktiga operationer att upptäckas efter bearbetningen.
Vanliga frågor om maskinverkstäder
Är en maskinverkstad samma sak som en CNC-verkstad?
En CNC-verkstad betonar datorstyrda bearbetningsprocesser. En maskinverkstad är en vidare term och kan använda manuell utrustning, CNC-utrustning eller bådadera. Den relevanta frågan är om dess faktiska bearbetningsväg kan tillverka och verifiera den krävda delen.
Kan en maskinverkstad tillverka endast en enskild del?
Vissa verkstäder specialiserar sig på prototyper, reparationer eller andra små uppdrag. Andra fokuserar på återkommande produktion. Även en beställning av en enda del kräver lämplig planering, inställning och kontroll, så dess tid och pris är inte enkelt en produktionscykel multiplicerad med ett.
Tillhandahåller varje maskinverkstad svetsning, beläggning och värmebehandling?
Nej. Dessa processer kan vara tillgängliga internt, ordnas via en specialist eller ligga utanför leverantörens kompetensområde. Bekräfta den föreslagna bearbetningsvägen samt ansvar för eventuellt externt utfört arbete.
Betyder en kort bearbetningscykel att leverans sker nästa dag?
Nej. Bearbetningscykeln omfattar en definierad operation. Leveranstiden beror även på förberedelser, materialtillgänglighet, köade uppdrag, efterbearbetning, inspektion och transport. Använd en bekräftad tidplan för hela beställningen.
Tekniska källor
- IEEE Technology Navigator. Maskinverkstäder. Allmän beskrivning av verkstadsomfattning och bearbetningsprocesser.
- USAs arbetsmarknadsstatistiska byrå. Smedar och verktygsmakare, Occupational Outlook Handbook. Arbetsuppgifter och manuell/CNC-utrustning.
- Autodesk Fusion Help. Flik för inställningar (fräsning och skärning) – referens. Modell, råmaterial, arbetskoordinater och fästdefinitioner.
- NIST. SIMA-referensarkitektur, del 1: Aktivitetsmodeller, NISTIR 5939, avsnitt A22 och A44 samt definitioner av arbetsstatus. Begrepp inom routning och schemaläggning.



