Tässä artikkelissa
Konepaja valmistaa tai muokkaa osia poistamalla materiaalia koneellisilla työkaluilla. Sen tehtäviin kuuluvat esimerkiksi jyrsintä, sorvaus, poraus ja hiominen sekä niiden suunnittelu, kiinnitys ja mittaus, jotta määritetty komponentti saadaan valmiiksi. Konepaja voi palvella ulkoisia asiakkaita, tukea tehdasta sisäisesti tai keskittyä toistuvasti samanlaisiin osaperheisiin. Pelkkä nimi ei kerro, mitkä työt se pystyy suorittamaan. [1]
Hyödyllinen kysymys on, miten tietty konepaja yhdistää kykyjensä. Esimerkiksi sorvattu etäisyyslevy, jossa on ruuvikuvio, vaatii enemmän kuin pelkän sorvin: joku täytyy suunnitella reiät, säilyttää sijaintiviitteet eri koneistusvaiheiden välillä, tarkistaa asiaankuuluvat ominaisuudet ja varmistaa, että valmiit osat pysyvät tunnistettavina aina toimitukseen asti.
Konepajat eroavat toisistaan siinä työssä, jonka ympärille ne järjestävät toimintansa.
Työtilauspaja käsittelee vaihtelevia asiakastyötilauksia. Sen kiinnityslaitteet, ohjelmat ja työnjärjestys voivat vaihtua tilauksesta toiseen. Tuotantopainotteinen konepaja järjestää suuremman osan työstään toistuvien osien tai osaperheiden ympärille. Sisäinen työkaluhuoltopaja tai huoltokonepaja tukee omien laitteidensa, työkalujensa ja kehityksen tarpeita. Nämä kuvaukset päällekkäistyvät; yritys voi yhdistää niitä.
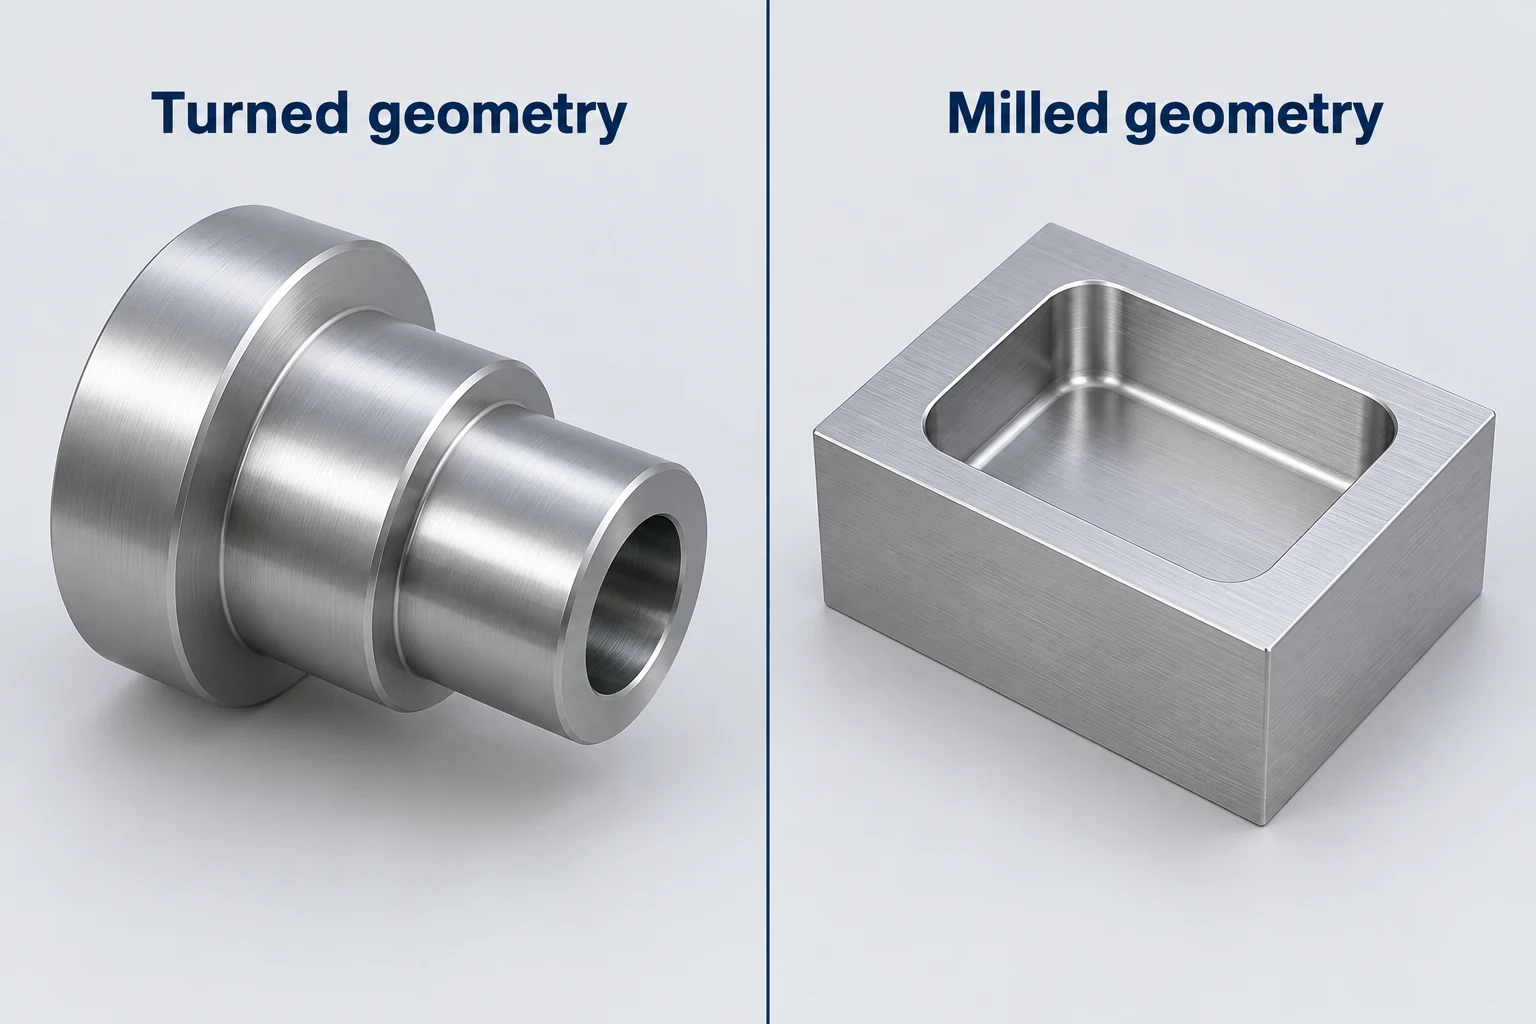
Koneet osoittavat mahdollisia prosesseja, kun taas osan vaatimukset määrittävät todellisen koneistusreitin. Sorvaus soveltuu luonnollisesti koaksiaalisille halkaisijoille ja olakkeille. Jyrsintä voi tuottaa kotelot, tasaiset pinnat ja keskittämisestä poikkeavat ominaisuudet. Hiomistoimenpide voidaan valita tietylle valmiille pinnalle tai koolle. Yksi komponentti voi käyttää useampaa näistä prosesseista.
Valmistuspaja voi yhdistää leikkaamista, muovailua ja liittämistä kokoonpanon valmistamiseen; konepaja voi sen jälkeen valmistaa sen sijaintipinnat tai reiät. Joissakin yrityksissä molemmat toiminnot suoritetaan. Samoin valukappale tai tulostettu puolivalmisosa voi olla konepajan lähtötyöpalanä. Rajana on tehtävä työ, ei sääntö, jonka mukaan jokaisen osan on aloitettava kiinteän sauvan muodossa.
CNC-koneistusprosessin opas vertaa näitä toimintoja tuottamiensa piirteiden perusteella. Kaupan valinnassa on selvitettävä, mitkä toiminnot suoritetaan ehdotetulla paikalla ja mitkä vaativat toisen tilan.
Työhön kuuluu suunnittelu, asettelu ja tarkistus.
Koneistajat tekevät enemmän kuin vain käynnistävät ohjelman. Yhdysvaltojen työvoimatoimiston (Bureau of Labor Statistics) määritelmän mukaan työhön kuuluu suunnittelutietojen lukeminen, laitteiston asettelu, työkalujen ja työkappaleiden kiinnitys, leikkausten seuranta sekä tuloksen tarkistus. Sekä manuaaliset että CNC-laitteet voivat kuulua tähän työhön. [2]
Käytännöllinen tapa ymmärtää konepaja on seurata alla esitettyjä vastuita. Nämä ovat toimintoja, ei pakollista organisaatiokaaviota; yksi kokemuksellinen henkilö voi hoitaa useita niistä.
| Toiminto | Päätös tai tulos | Mitä seuraava henkilö tarvitsee |
|---|---|---|
| Työn tarkastus ja suunnittelu | Sopimuksen mukainen osan määritelmä ja toimintajärjestys | Nykyinen versio, raaka-ainetila ja vaatimukset |
| Ohjelmointi | Koneohjeet ja asennustiedot | Työkalut, raaka-aine ja työkoordinaattiviitteet |
| Asennus ja koneistus | Sijoitettu työkappale ja ohjattu leikkaus | Tunnettu osan tila ja suoritetut koneistusoperaatiot |
| Tarkastus | Tulokset määritetyillä ominaisuuksilla mitattuna | Osan tunnistetiedot, vaatimukset ja mittausperusta |
| Tuotannon koordinointi | Materiaalin, koneiden ja ulkoisten prosessien saatavuus | Nykyisen tehtävän tila ja seuraava operaatio |
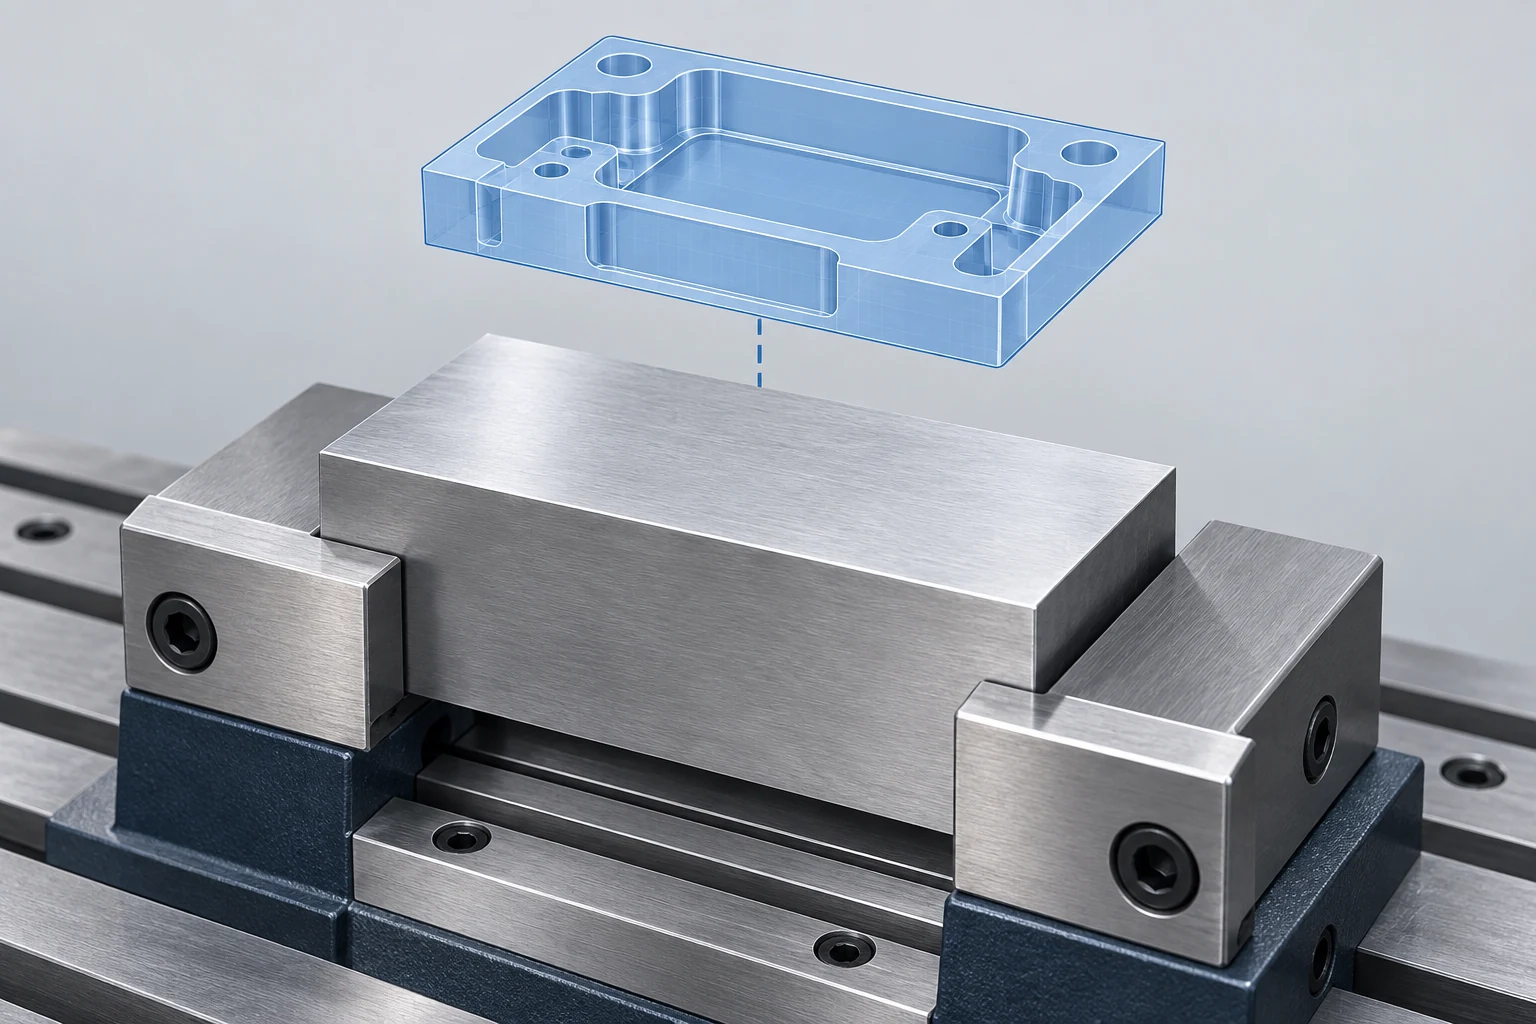
Digitaalisen suunnitelman on vastattava fyysistä järjestelyä. Autodeskin Fusionin asennusdokumentaatio erottaa osamallin, lähtövaran, työkoordinaatiston ja kiinnityslaitteen. Ohjelma, joka on laadittu yhtä orientaatiota tai kiinnitysjärjestelyä varten, ei voi yksinkertaisesti olla oikea toiselle järjestelylle. [3]
CAD-työkalusta CNC-järjestelmään johtavan prosessin perusteet esitetään koneistuksen perusteet -opaskirjassa. Työpajassa lisätehtävänä on varmistaa, että koneen asentaja saa samat oletukset kuin ohjelmoija.
Seuraa yhtä osaa sen kautta kulkevien toimintojen läpi.
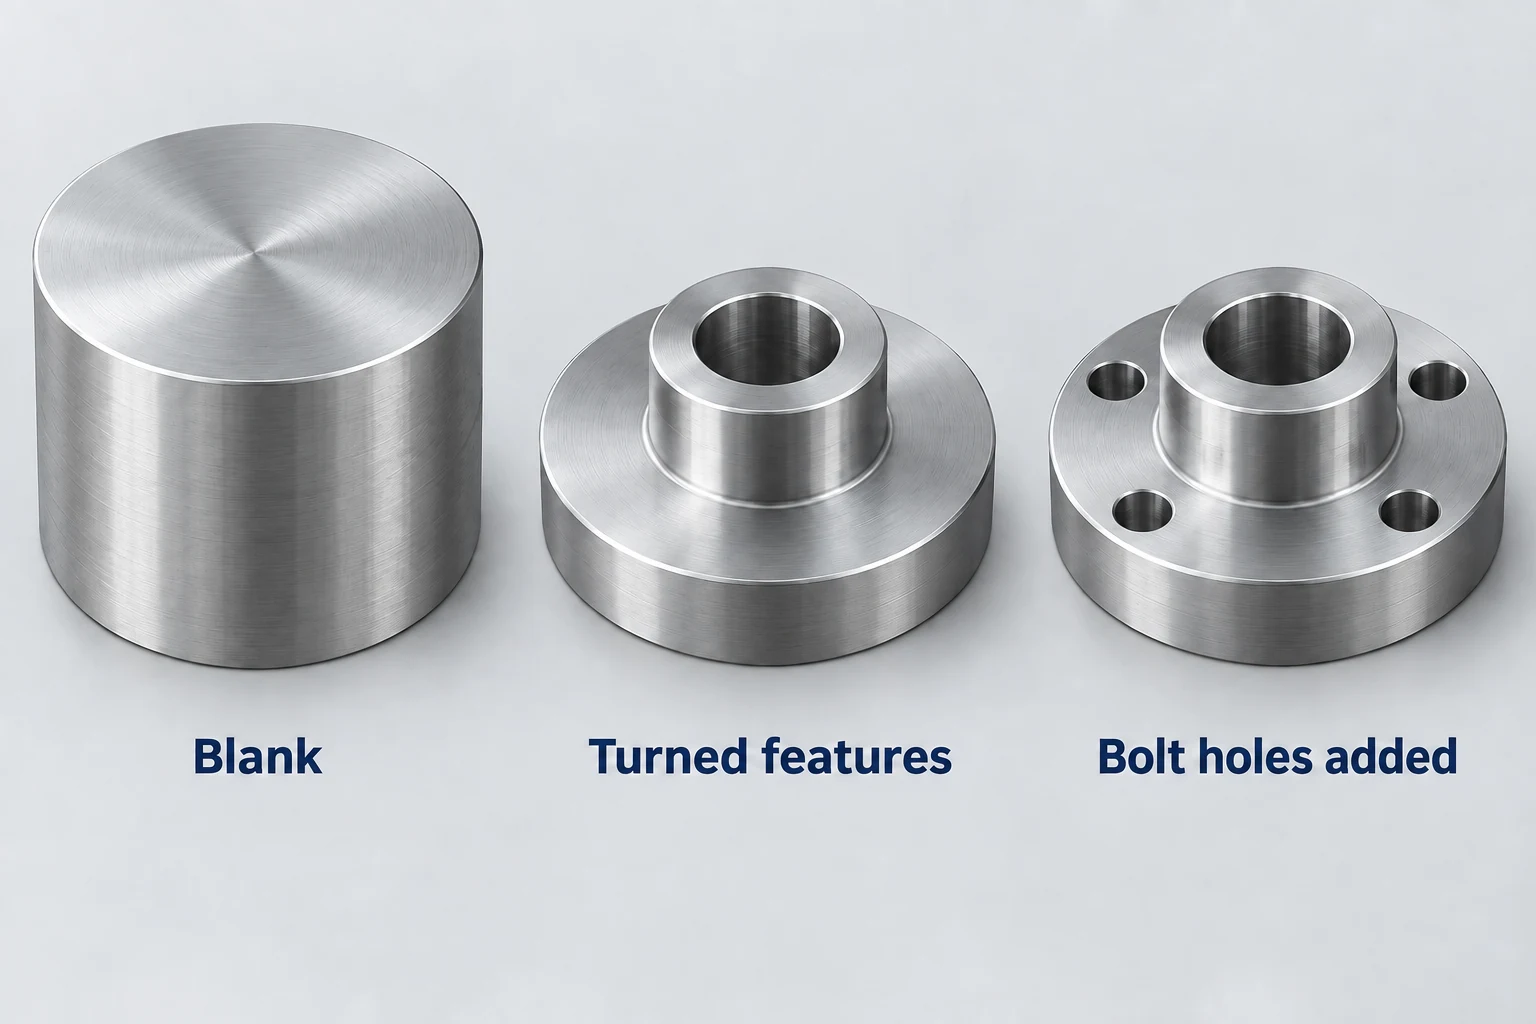
Tarkastellaan havainnollisena esimerkkinä liittimellä varustettua etäisyysputkea, jossa on keskellä porattu reikä ja neljä kiinnitysreikää. Pyöreästä raaka-aineesta sorvausoperaatio voi muodostaa ulkohalkaisijat, olakkeen, pinnat ja poratun reiän. Molempien päiden valmistaminen voi vaatia toisen kiinnitysjärjestelyn. Kiinnityskuvio voidaan sen jälkeen tehdä jyrsimellä tai riittävästi varustetulla sorvauskeskuksella.
Tärkeä siirtotapahtuma tapahtuu näiden toimintojen välillä. Kun sorvattu komponentti siirtyy reikien tekoon, kiinnitysvaruste tulee sijoittaa se sopivien ominaisuuksien mukaan ja tarjota tukea ilman, että vaadittua pintaa vahingoitetaan. Ohjelman koordinaatit tulee sijoittaa kiinnityskuvio niin, että se on vaaditussa suhteessa porattuun reikään ja pintaan. Jokaisen reiän tekeminen oikean halkaisijan mittaiseksi ei ratkaise tätä suhdetta.
Tarkastukset voivat tapahtua toimintojen välissä, ei ainoastaan lopussa. Jos osaa käsitellään siten, että tämä vaikuttaa kokoontuvan mitan arvoon, valittu valmistuspolku tulee ottaa huomioon myös määritellyssä valmiissa tilassa. Jäysteenpoisto, puhdistus ja tarkastus tulee suorittaa sopivissa vaiheissa todellisten vaatimusten mukaisesti; niiden järjestys ei ole kaikille komponenteille sama.
NIST:n valmistustoimintamalli käsittää reitin yhteytenä käsittelyyn, tarkastukseen ja osallistuviin työasemiin. Tämä on hyödyllinen erottelu: saatavilla olevien koneiden luettelo ei vielä ole osan valmistussuunnitelma. [4] VETCNC:n tarkkuus-CNC-koneistuspalvelu tarjoaa asianmukaisen viitekehyksen kriittisten sovituksien, viitemittausten ja tarkastuksen laajuuden käsittelemiseen.
Asetusaika, kierrosaika ja toimitusaika vastaavat eri kysymyksiä
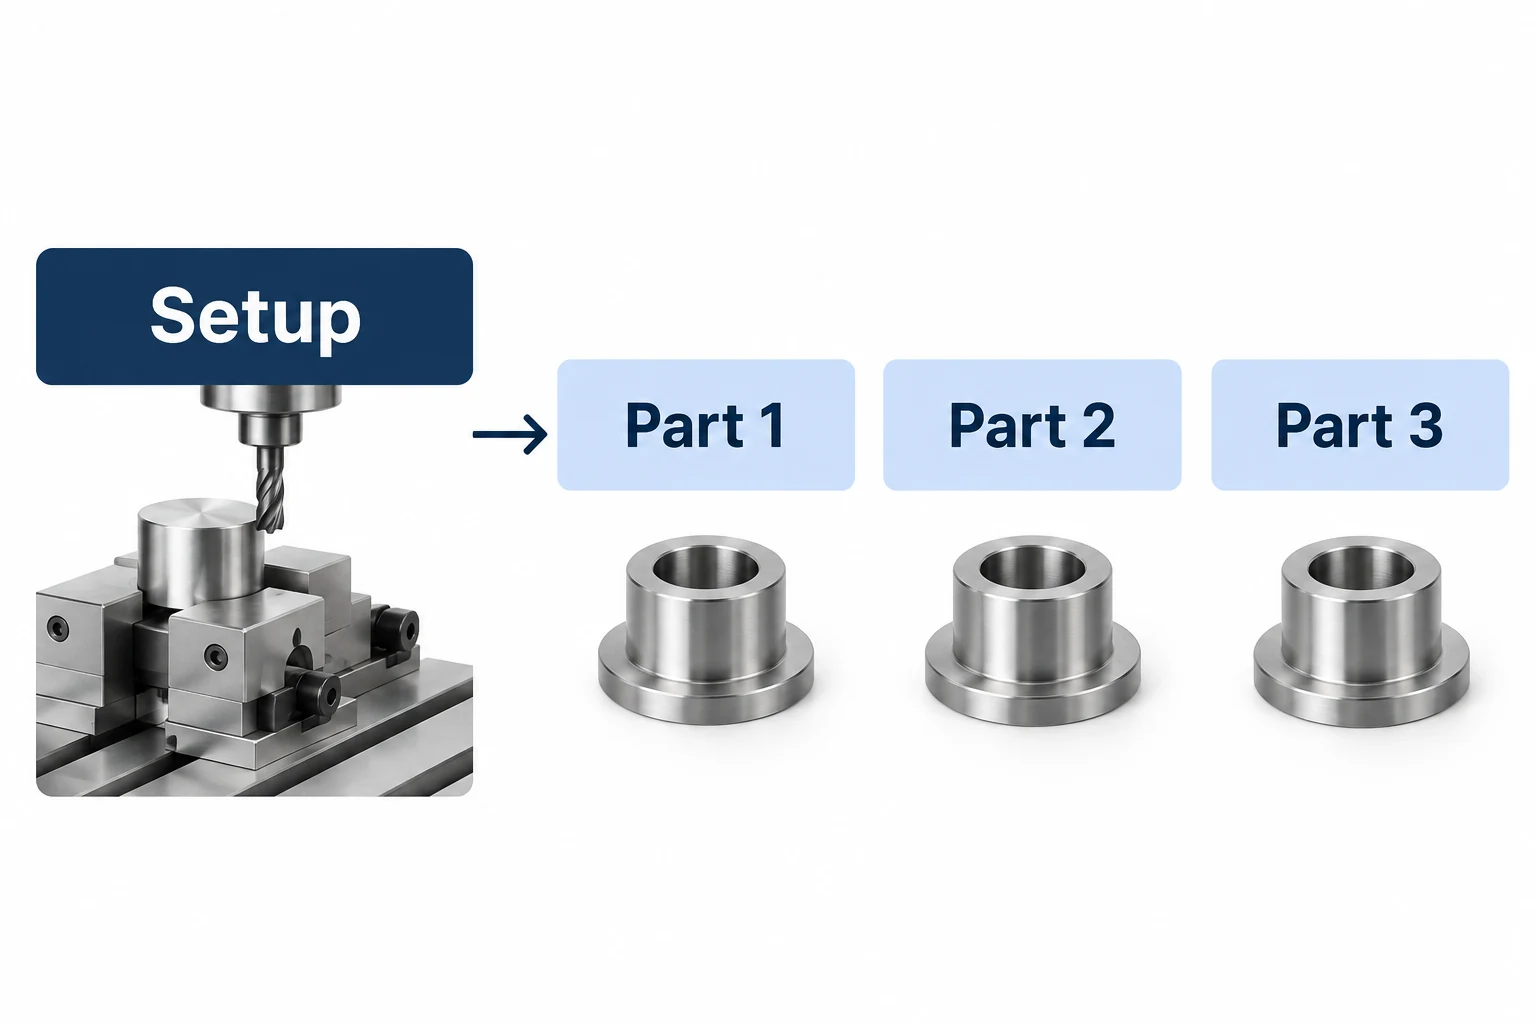
Asetusaika valmistaa tehtävän tuotantoon. Kierrosaika kuvaa määriteltyä toistuvaa sekvenssiä, kuten yhden osan koneistuskierrosta. Tarkista, mitä kierrosaikaan on laskettu mukaan: lastaus, purkaminen ja erillinen tarkastus saattavat olla laskettu muualle.
Yksinkertaisen laskelman perusteella oletetaan yksi 90-minuutin asetusaika ja 12-minuutin toistuva kierros per osa ilman hylättyjä osia tai lisäasetuksia:
| Määrä | Asetusaika + toistuvat kierrokset | Yhteisaika per osa |
|---|---|---|
| 5 osaa | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 kappaletta | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
Toistuva kierros pysyy molemmissa tapauksissa 12 minuuttia. Asetuksen osuus jakautuu useamman osan kesken. Suurempi erä vaatii edelleen enemmän kokonaisaikaa, ja erillinen tuotantokäynnistys saattaa vaatia uuden asetuksen.
Kumpikaan rivi ei ennusta toimituspäivää. Varastotilanne, jokaisen vaaditun koneen jonotus, ulkopuolinen käsittely, tarkastus ja kuljetus voivat lisätä kulunutta aikaa. NIST:n aikataulutusmalli yhdistää työtehtävät eksplisiittisesti saatavilla oleviin resursseihin ja seuraa niiden tilaa vaiheiden välillä. [4] Osaa voi odottaa seuraavaa toimenpidettä, vaikka itse leikkaus kestäisi vain muutamia minuutteja.
Koneistuskustannusten ja toimijavalinnan opas selittää, kuinka vertailla saadun tilauksen laajuutta. Säilytä kiertoaika-arvio, suunniteltu lähetyspäivä ja saapumispäivä erillisinä tiedoiksi.
Pidä osan määritelmä yhteydessä lopputyöstöön ja toimitukseen.
Ulkoisen käsittelyn käyttö on normaali mahdollisuus koneistusreitissä. Työpaikka voi lähettää osia erikoistuneelle toimijalle lämpökäsittelyyn, pinnoitukseen tai muuhun toimenpiteeseen. Tärkeintä on tietää sovittu laajuus sekä se, kuka koordinoi siirtoa, tarkistaa palautettujen osien tilan ja ratkaisee mahdolliset poikkeamat.
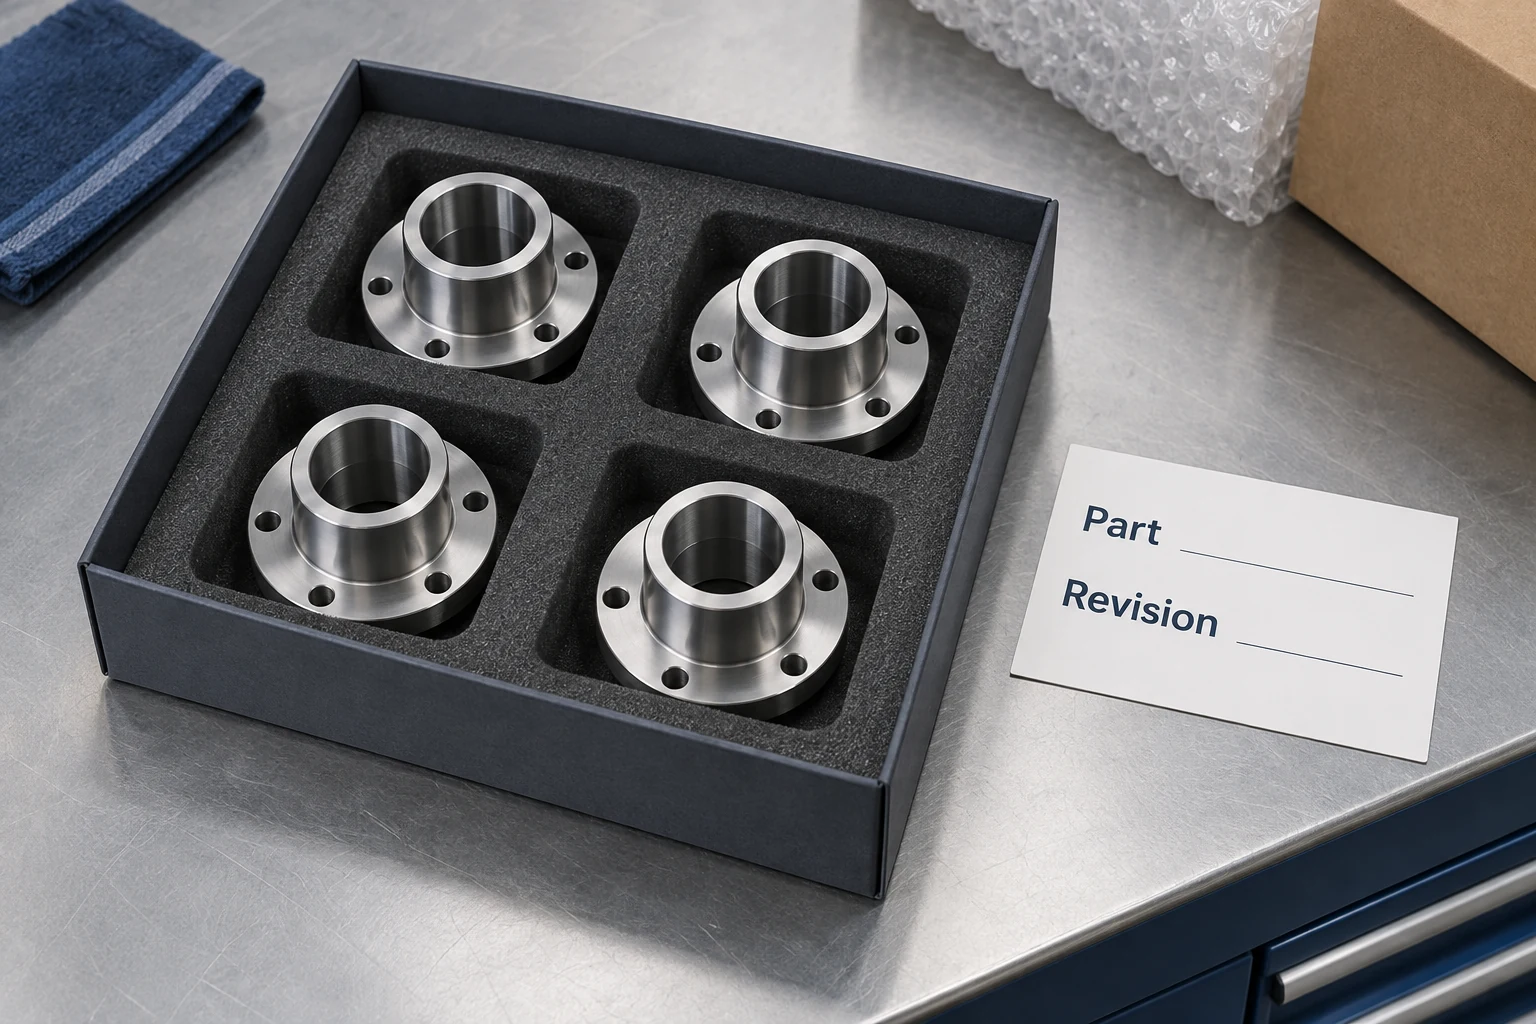
Hyödylliseen siirtotiedon antoon kuuluu osanumero ja versio, määrä, vaadittu käsittely, suojatut tai peitettyjä piirteitä vaativat alueet sekä myöhemmin tarvittavat tarkastukset. Säilytä nämä vaatimukset yhteydessä fyysiseen erään. Koneistustarkastus, joka tehdään pinnoitustoimenpiteen ennen, ei välttämättä täytä vaatimusta, joka koskee pinnoitettua rajapintaa.
Pakkaus on toinen siirtotilanne. Komponentti, jolla on altis tiivistyspinta, saattaa vaatia erottelua tai suojaa, jota löysä massapakkaus ei tarjoa. Suojauksen tulee soveltua materiaaliin, herkkiin piirteisiin ja kuljetukseen. Materiaalirekisterit, tarkastustulokset ja käsittelyasiakirjat tulee yhdistää niihin osiin tai erään, joita ne koskevat, kun niitä vaaditaan.
Tiukka CNC koneistus-RFQ-paketti auttaa määrittämään tämän laajuuden ennen työn aloittamista. Se mahdollistaa työpaikan selittää kokonaisreitin, mukaan lukien muualla suoritettava työ, eikä jätä tärkeitä toimenpiteitä huomioimatta koneistuksen jälkeen.
Konepajakysymykset ja vastaukset
Onko konepaja sama kuin CNC-paja?
CNC-paja painottaa tietokoneohjattua koneistusta. Konepaja on laajempi käsite, ja siihen voi kuulua manuaalisia koneita, CNC-koneita tai molempia. Oleellinen kysymys on, pystyykö sen todellinen valmistusreitti tuottamaan vaaditun osan ja varmistamaan sen.
Voiko konepaja valmistaa vain yhden osan?
Jotkut konepajat erikoistuvat prototyyppien, korjausten tai muiden pienien tehtävien valmistukseen. Toiset keskittyvät toistovalmistukseen. Yhden osan tilaus vaatii edelleen asianmukaista suunnittelua, asennusta ja tarkastusta, joten sen valmistusaika ja hinta eivät ole pelkästään tuotantokyklyn luku kerrottuna yhdellä.
Tarjoaako jokainen konepaja hitsausta, pinnoitusta ja lämpökäsittelyä?
Ei. Nämä toiminnot voivat olla saatavilla sisäisesti, ne voidaan järjestää erikoispalveluntarjoajan kanssa tai ne voivat olla ulkopuolella toimittajan toimialueelta. Vahvista ehdotettu valmistusreitti ja vastuu mahdollisista ulkoisista työistä.
Tarkoittaako lyhyt koneistusjakso toimintapäivän toimitusta?
Ei. Jakso kattaa määritellyn operaation. Toimitusaika riippuu myös valmistelusta, materiaalin saatavuudesta, jonossa olevasta työstä, viimeistelystä, tarkastuksesta ja kuljetuksesta. Käytä vahvistettua aikataulua koko tilaukselle.
Tekniset lähteet
- IEEE Technology Navigator. Konepajat. Yleinen konepajan toiminta-alue ja koneistusprosessien kuvaus.
- Yhdysvaltojen työvoimaministeriön tilastotoimisto (US Bureau of Labor Statistics). Koneenraajaajat sekä työkalu- ja muottitekniikat, ammattien näkymät -oppaassa (Occupational Outlook Handbook). Työtehtävät ja manuaalinen/CNC varusteisto.
- Autodesk Fusion -ohje. Asetukset-välilehti (jyrsintä ja leikkaus) -viite. Malli, raaka-aine, työkoordinaatit ja kiinnityslaitteiden määrittelyt.
- NIST. SIMA-viitearkkitehtuuri, osa 1: Toimintamallit, NISTIR 5939, kohdat A22 ja A44 sekä työn tilan määritelmät. Reititys- ja aikataulutuskäsitteet.



