W tym artykule
Warsztat mechaniczny wykonuje lub modyfikuje elementy poprzez usuwanie materiału za pomocą obrabiarek. Jego działalność obejmuje frezowanie, toczenie, wiercenie i szlifowanie, a także planowanie, mocowanie przedmiotów obrabianych i pomiary niezbędne do dostarczenia określonego komponentu. Warsztat może obsługiwać klientów zewnętrznych, wspierać fabrykę wewnętrznie lub specjalizować się w powtarzających się rodzinach części. Same nazwa warsztatu nie określa, które zadania jest w stanie wykonać. [1]
Istotnym pytaniem jest, jak dany warsztat łączy swoje możliwości. Na przykład wałek toczeniowy z otworami pod śruby wymaga więcej niż tokarki: ktoś musi zaplanować te otwory, zachować odniesienia lokalizacyjne pomiędzy poszczególnymi operacjami, sprawdzić odpowiednie cechy geometryczne oraz zapewnić identyfikację gotowych części aż do momentu ich dostarczenia.
Warsztaty mechaniczne różnią się zakresem organizowanej przez nie działalności
Warsztat jednostkowy realizuje zmienne zamówienia klientów. Jego uchwyty, programy sterujące i kolejność operacji mogą się zmieniać z zamówienia na zamówienie. Warsztat skupiony na produkcji organizuje większą część pracy wokół powtarzających się części lub rodzin części. Wewnętrzny warsztat narzędziowy lub warsztat konserwacyjny obsługuje potrzeby wyposażenia, narzędzi i rozwoju własnej organizacji. Te opisy nakładają się na siebie; firma może łączyć te modele działalności.
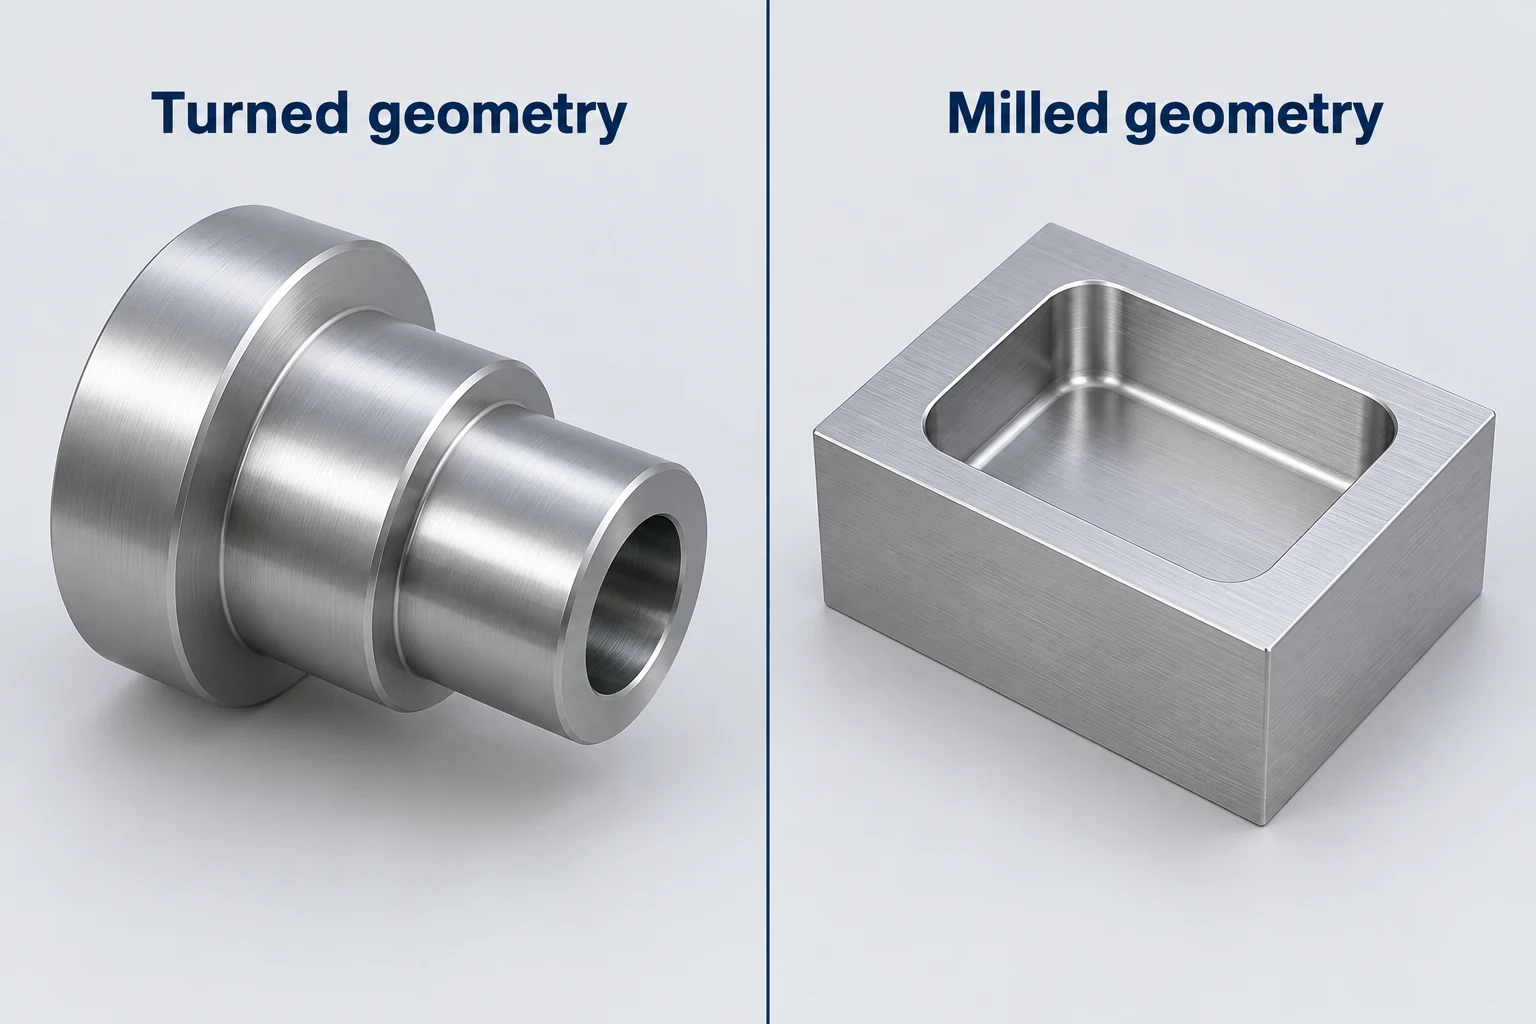
Maszyny wskazują możliwe procesy, natomiast wymagania dotyczące elementu decydują o rzeczywistej trasie technologicznej. Toczenie naturalnie nadaje się do współosiowych średnic i stopni. Frezowanie pozwala tworzyć kieszenie, płaszczyzny i cechy położone poza osią. Szlifowanie może zostać wybrane ze względu na konkretne wymagania dotyczące chropowatości powierzchni lub wymiarów końcowych. Jeden komponent może wymagać zastosowania więcej niż jednego z tych procesów.
Warsztat blacharski może łączyć cięcie, kształtowanie i spawanie w celu wykonania zespołu; następnie warsztat mechaniczny może dopiero wykonać obróbkę końcową powierzchni lokalizacyjnych lub otworów. Niektóre firmy wykonują obie te czynności. Podobnie odlew lub element wydrukowany może stanowić surowy przedmiot obrabiany dla warsztatu mechanicznego. Granicą jest rodzaj wykonywanej pracy, a nie reguła głosząca, że każda część musi zaczynać się od pełnego pręta.
CNC przewodnik po procesach obróbkowych porównuje te operacje pod kątem generowanych przez nie cech geometrycznych. Przy wyborze warsztatu należy ustalić, które operacje są wykonywane w proponowanym miejscu, a które wymagają współpracy z inną placówką.
Praca obejmuje planowanie, przygotowanie i weryfikację
Tokarze robią więcej niż tylko uruchamiają program. Biuro Statystyki Pracy Stanów Zjednoczonych opisuje pracę obejmującą odczytywanie informacji projektowych, przygotowywanie sprzętu, mocowanie narzędzi i przedmiotów obrabianych, nadzór nad procesem cięcia oraz weryfikację wyniku. Do tej pracy mogą należeć zarówno urządzenia ręczne, jak i CNC. [2]
Praktycznym sposobem zrozumienia warsztatu jest śledzenie poniższych obowiązków. Są to funkcje, a nie wymagany schemat organizacyjny; jedną doświadczoną osobę może obejmować kilka z nich.
| Funkcja | Decyzja lub wynik | Czego potrzebuje kolejna osoba |
|---|---|---|
| Przegląd zadania i planowanie | Ustalona definicja części i kolejność operacji | Aktualna wersja dokumentacji, stan surowca i wymagania |
| Programowanie | Instrukcje dla maszyny oraz informacje dotyczące przygotowania | Ostrza, surowiec i odniesienia układu współrzędnych roboczych |
| Przygotowanie i obróbka | Zlokalizowany przedmiot obrabiany oraz kontrolowane cięcie | Znany stan części i wykonane operacje |
| Kontrola jakości | Wyniki w odniesieniu do określonych cech | Identyfikacja części, jej wymagania oraz podstawa pomiaru |
| Koordynacja produkcji | Dostępność materiału, maszyn oraz procesów zewnętrznych | Aktualny status zadania i kolejna operacja |
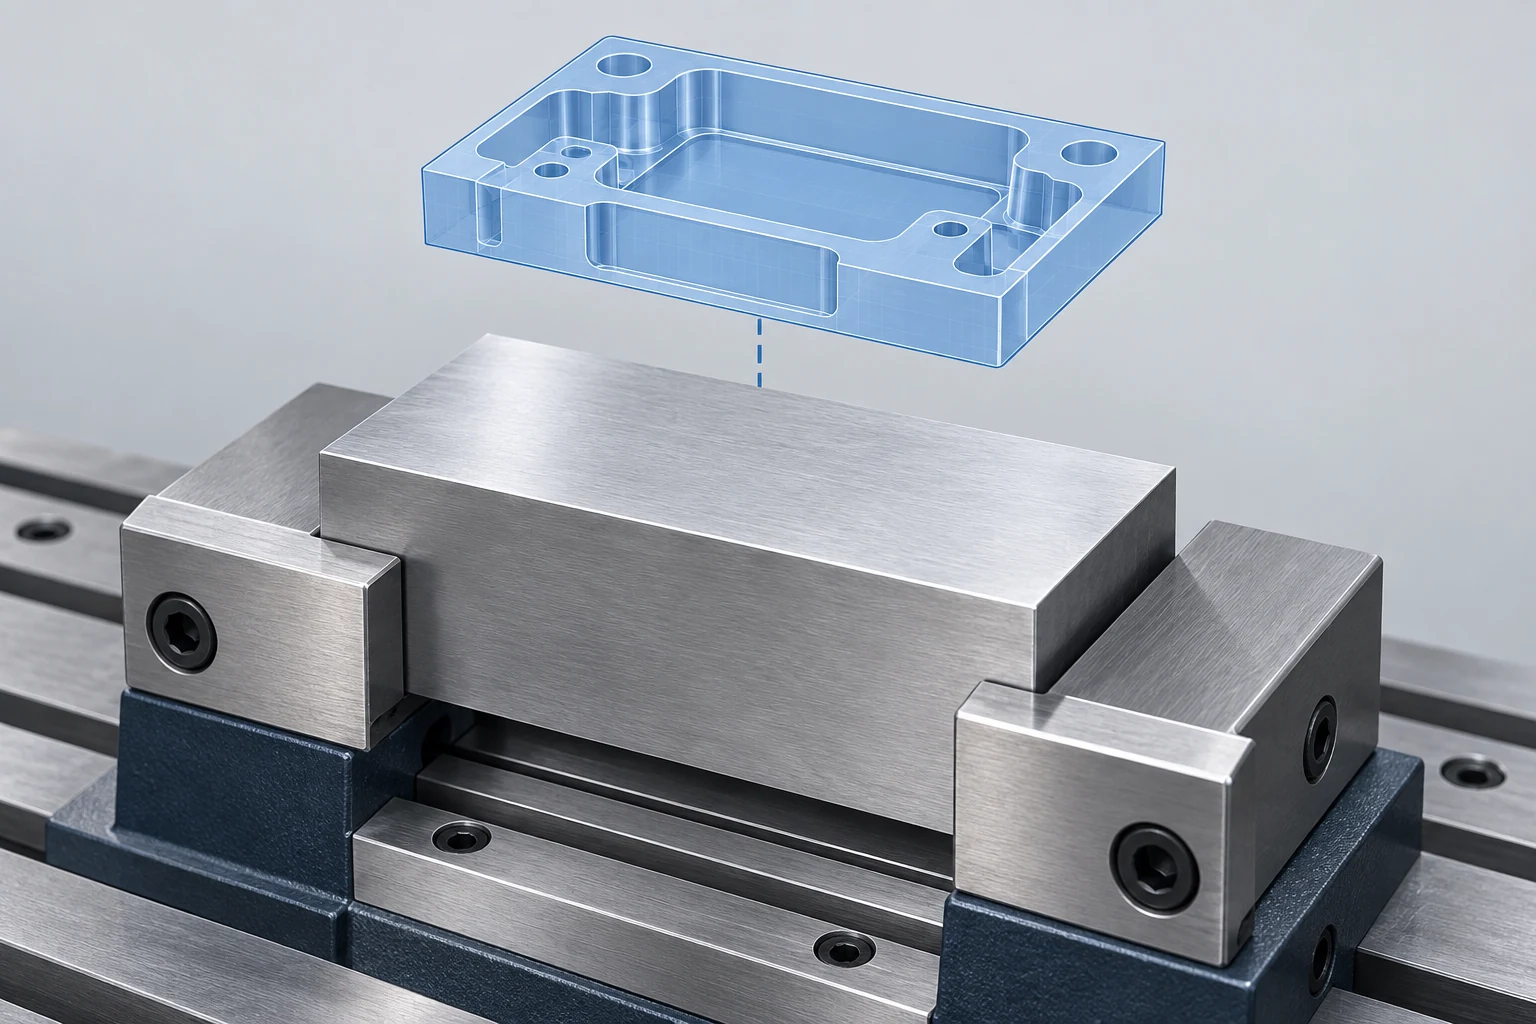
Cyfrowy plan musi odpowiadać rzeczywistemu ułożeniu. Dokumentacja przygotowania Fusion firmy Autodesk rozróżnia model części, początkowy surowiec, układ współrzędnych roboczych oraz uchwyty. Program przygotowany dla jednej orientacji lub układu mocowania nie może być po prostu uznany za poprawny dla innego. [3]
W przypadku podstawowej sekwencji CAD-do-CNC, wprowadzenie zawiera przewodnik po podstawach obróbki. Wewnątrz warsztatu dodatkowym zadaniem jest zapewnienie, że osoba przygotowująca maszynę otrzyma te same założenia, jakie przyjęto podczas programowania.
Śledź jedną część przez wszystkie jej operacje
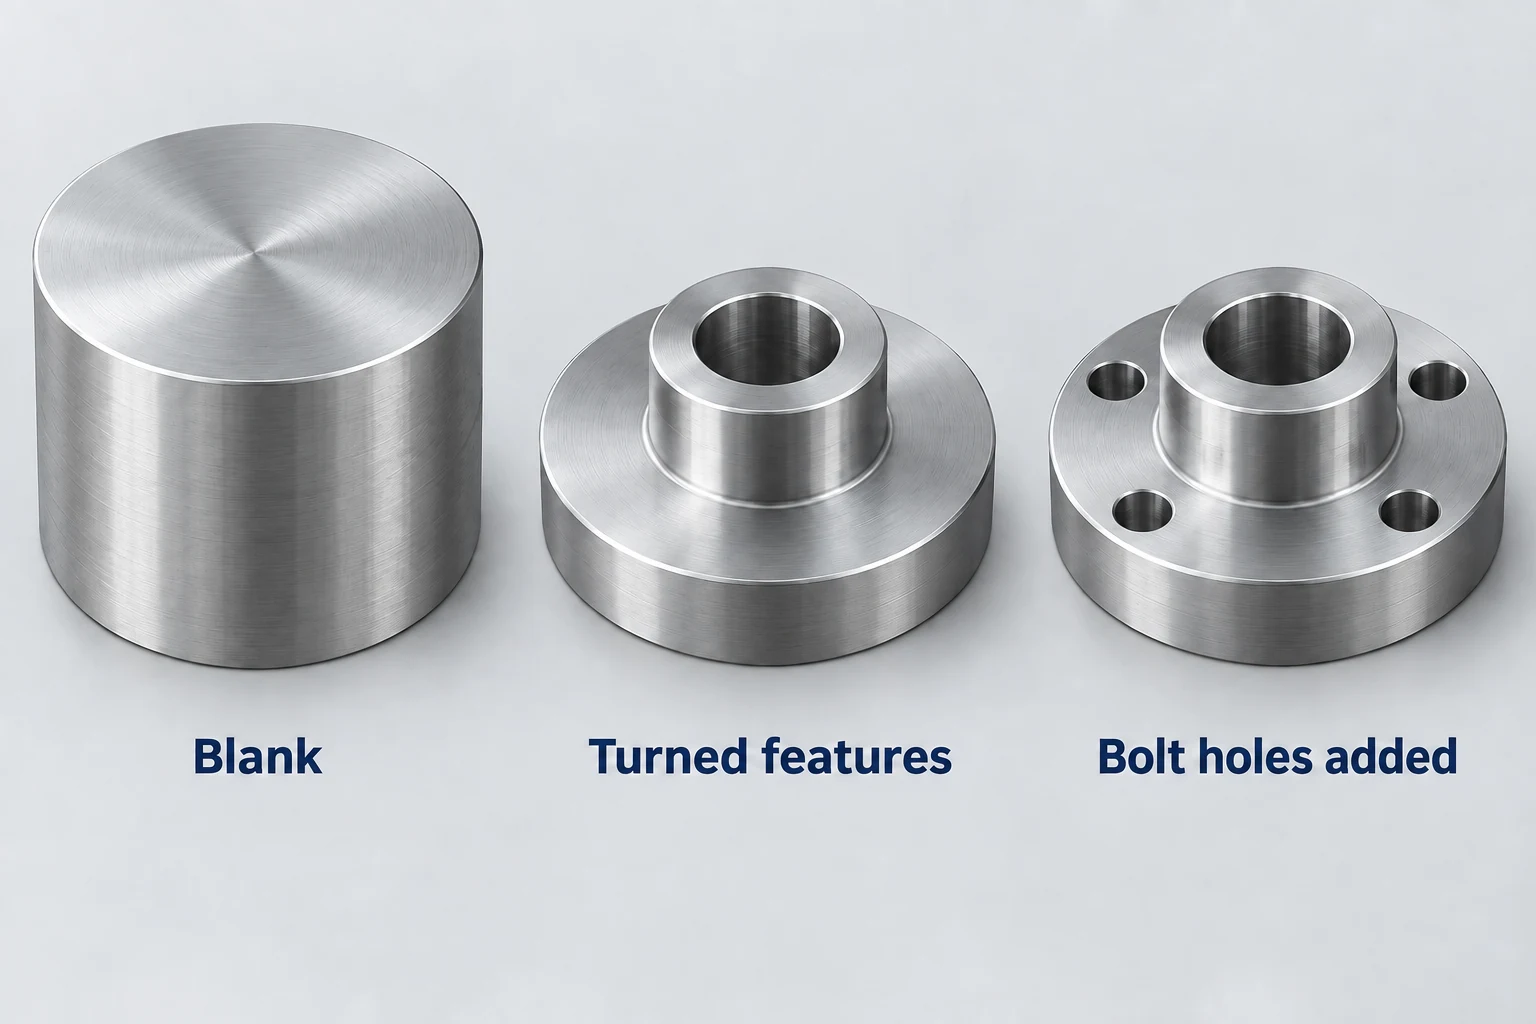
Rozważ ilustracyjny dystansownik z kołnierzem, posiadający centralne otwory i cztery otwory pod śruby. Począwszy od okrągłego surowca, operacja tokarska może wykonać zewnętrzne średnice, stopień, powierzchnie czołowe oraz otwór. Ukończenie obu stron może wymagać drugiego układu mocowania. Wzór otworów pod śruby można następnie wykonać na frezarce lub odpowiednio wyposażonym centrum tokarskim.
Kluczowym momentem przekazania jest przejście między tymi operacjami. Gdy obrabiany element przechodzi do operacji wiercenia otworów, uchwyt musi zlokalizować go względem odpowiednich cech i zapewnić podparcie bez uszkodzenia powierzchni wymaganej funkcjonalnie. Współrzędne programu muszą umieścić układ otworów na śruby w wymaganym związku geometrycznym względem otworu walcowego i czoła. Wykonanie każdego otworu o właściwym średnicy nie rozstrzyga tego związku.
Kontrole mogą być wykonywane pomiędzy operacjami, a nie tylko na końcu. Jeśli detal zostanie poddany obróbce wpływającej na wymiar współpracujący, trasa technologiczna musi również uwzględniać określony stan końcowy. Usuwanie wykałaczek (deburring), czyszczenie oraz kontrola powinny występować w odpowiednich punktach zgodnie z rzeczywistymi wymaganiami; ich kolejność nie jest identyczna dla każdego detalu.
Model działalności produkcyjnej NIST traktuje trasę technologiczną jako połączenie procesów obróbkowych, kontroli oraz stanowisk roboczych zaangażowanych w produkcję. Jest to użyteczne rozróżnienie: lista dostępnych maszyn nie stanowi jeszcze planu wykonania detalu. [4] VETCNC’s usługa precyzyjnej obróbki CNC dostarcza odpowiedniego kontekstu do omawiania krytycznych pasowań, zależności od punktów odniesienia (datów) oraz zakresu kontroli.
Czas przygotowania, czas cyklu i czas realizacji odpowiadają na różne pytania.
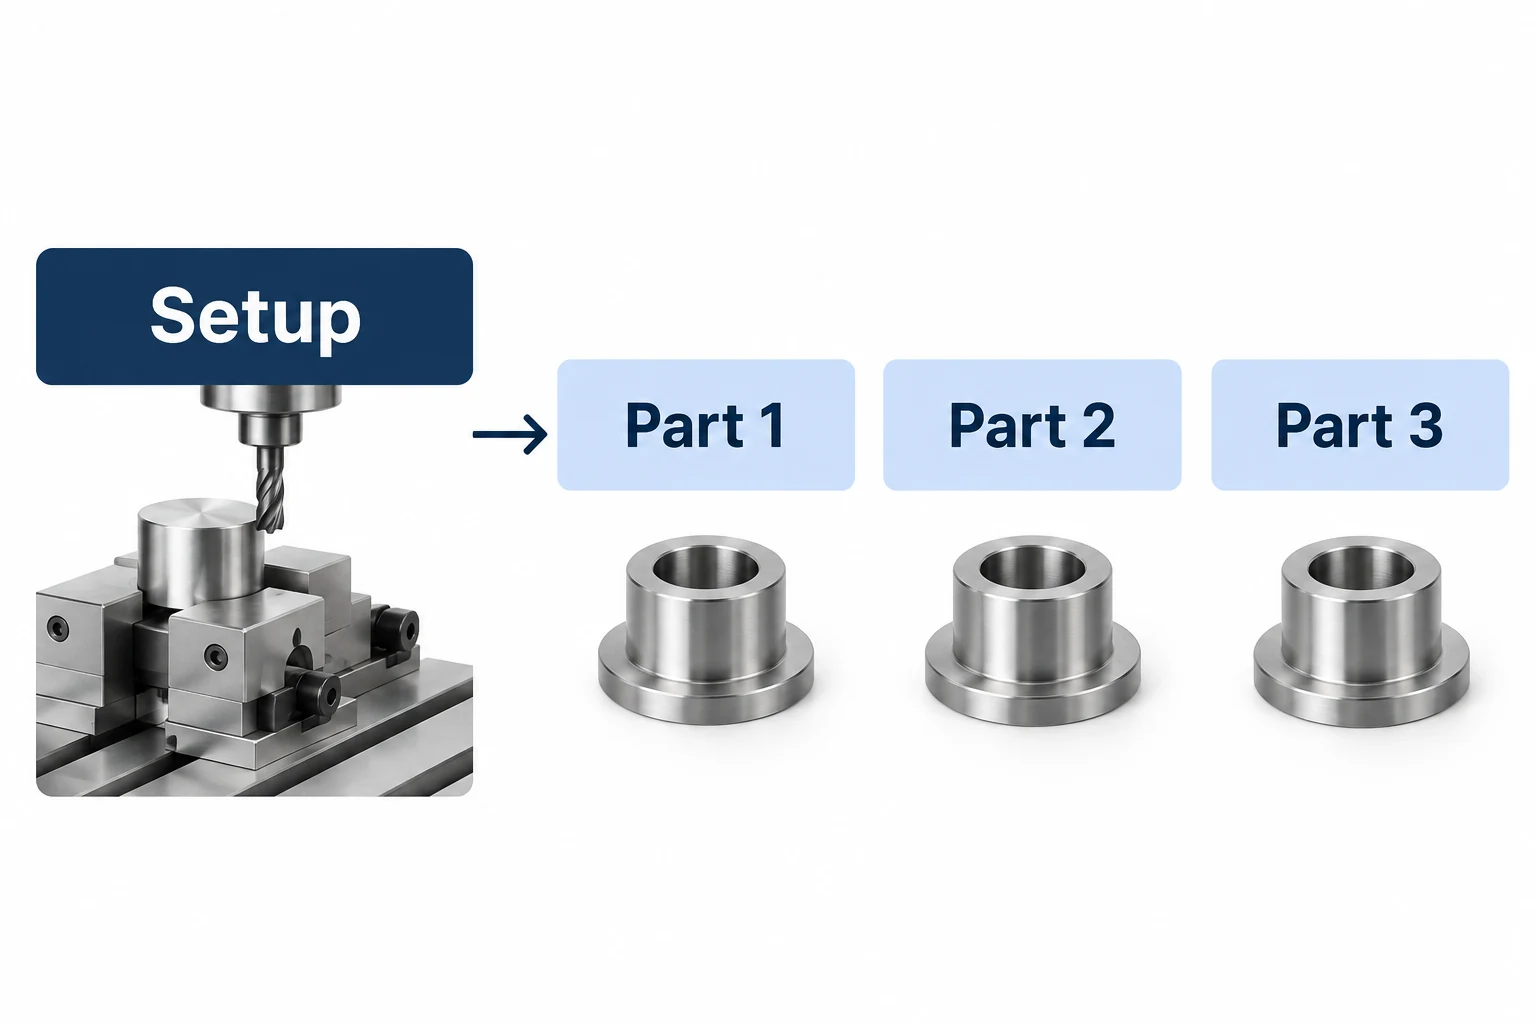
Czas przygotowania przygotowuje zlecenie do produkcji. Czas cyklu opisuje określoną powtarzalną sekwencję, np. cykl obróbkowy jednego detalu. Sprawdź, co obejmuje podany czas cyklu: załadunek, rozładunek oraz osobna kontrola mogą być liczone w innych miejscach.
Dla uproszczonego obliczenia przyjmijmy 90-minutowy czas przygotowania i 12-minutowy powtarzalny cykl na detal, bez braków ani dodatkowych przygotowań.
| Wielkość | Czas przygotowania + powtarzane cykle | Łączny czas na detal |
|---|---|---|
| 5 detali | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 detali | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
Powtarzalny cykl pozostaje 12 minut w obu przypadkach. Wkład czasu przygotowania rozkłada się na większą liczbę sztuk. Większa partia nadal wymaga więcej całkowitego czasu, a oddzielne uruchomienie produkcji może wymagać kolejnego przygotowania.
Żadny z wierszy nie przewiduje daty dostawy. Dostępność zapasów, kolejka na każdej wymaganej maszynie, obróbka zewnętrzna, kontrola jakości i transport mogą wydłużyć całkowity czas realizacji. Model harmonogramowania NIST jawnie powiązuje zlecenia z dostępnymi zasobami oraz śledzi ich status pomiędzy poszczególnymi etapami. [4] Część może czekać na swoją kolejną operację, nawet jeśli rzeczywiste frezowanie trwa zaledwie kilka minut.
Przewodnik po kosztach obróbki i doborze dostawcy wyjaśnia, jak porównać zakres końcowego zamówienia. Szacunkowy czas cyklu, zaplanowana data wysyłki oraz data przybycia należy traktować jako osobne elementy informacji.
Zachowaj spójność definicji części przez całą fazę wykańczania i dostawy.
Obróbka zewnętrzna to normalna możliwość w trasie technologicznej obróbki skrawaniem. Zakład może przesłać części do specjalisty w celu wykonania obróbki cieplnej, naniesienia powłoki lub innej operacji. Istotne jest znalezienie się w porozumieniu co do zakresu prac oraz ustalenie, kto koordynuje przekazanie części, sprawdza ich stan po powrocie i rozstrzyga ewentualne rozbieżności.
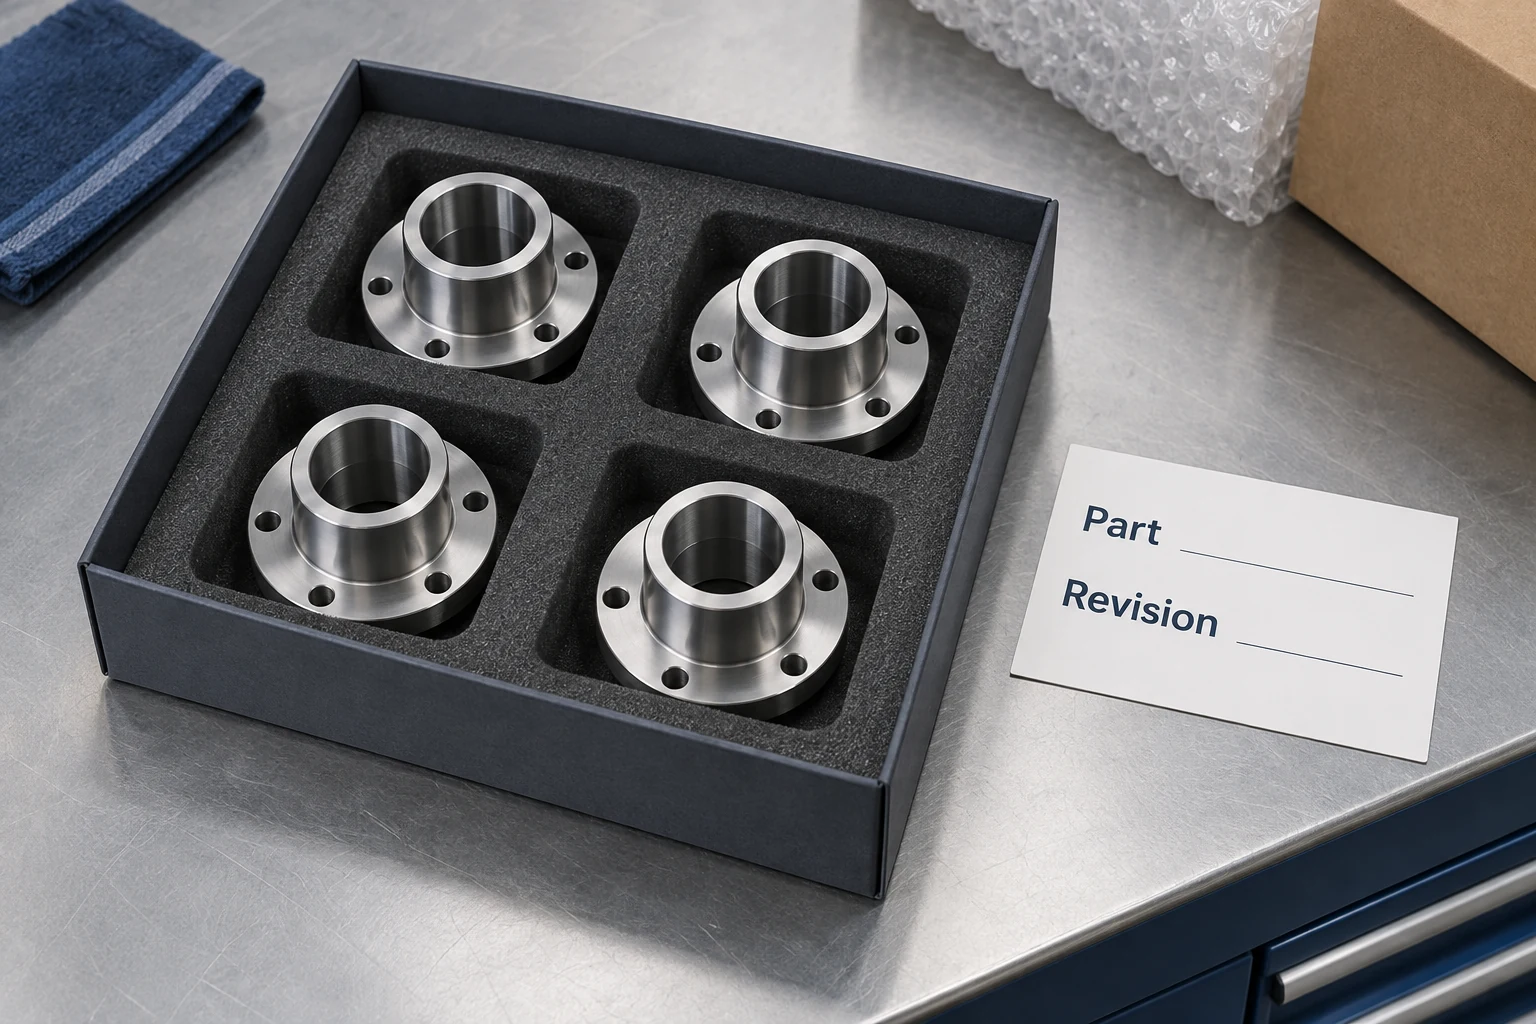
Użyteczne informacje przekazywane przy zmianie odpowiedzialności obejmują numer części i jej rewizję, ilość sztuk, wymaganą obróbkę, cechy chronione lub zabezpieczone przed obróbką oraz kontrole konieczne po jej wykonaniu. Te wymagania należy powiązać z fizyczną partią. Kontrola jakości wykonana przed naniesieniem powłoki może nie spełniać wymogu odnoszącego się do powierzchni pokrytej powłoką.
Opakowanie to kolejna forma przekazania odpowiedzialności. Komponent z odsłoniętą powierzchnią uszczelniającą może wymagać oddzielenia lub ochrony, której nie zapewnia luźne opakowanie zbiorcze. Ochrona powinna być dopasowana do materiału, wrażliwych cech części oraz przebiegu transportu. Rekordy materiałowe, wyniki kontroli jakości oraz dokumenty potwierdzające obróbkę powinny jednoznacznie identyfikować części lub partię, do których się odnoszą, w przypadku gdy takie dokumenty są wymagane.
Zwięzły CNC pakiet do obróbki RFQ pomaga określić ten zakres jeszcze przed rozpoczęciem prac. Pozwala zakładowi wyjaśnić pełną trasę technologiczną, w tym operacje wykonywane poza zakładem, zamiast pozostawiać istotne operacje do odkrycia dopiero po zakończeniu obróbki skrawaniem.
Często zadawane pytania o zakłady obróbki skrawaniem
Czy zakład obróbki skrawaniem to to samo co zakład CNC?
CNC zakład kładzie nacisk na obróbkę sterowaną komputerowo. Zakład maszynowy to szersze pojęcie i może wykorzystywać sprzęt ręczny, sprzęt CNC lub oba rodzaje sprzętu. Istotnym pytaniem jest, czy jego rzeczywista trasa technologiczna pozwala wytworzyć i zweryfikować wymagany detal.
Czy zakład maszynowy może wykonać tylko jeden detal?
Niektóre zakłady specjalizują się w prototypach, naprawach lub innych małych zleceniach. Inne koncentrują się na powtarzalnej produkcji. Zlecenie jednego detalu nadal wymaga odpowiedniego planowania, przygotowania i kontroli, dlatego jego czas realizacji i cena nie wynikają po prostu z pomnożenia czasu cyklu produkcyjnego przez jeden.
Czy każdy zakład maszynowy oferuje spawanie, powłoki ochronne i obróbkę cieplną?
Nie. Te operacje mogą być dostępne wewnętrznie, organizowane we współpracy ze specjalistycznym dostawcą lub leżeć poza zakresem usług dostawcy. Potwierdź zaproponowaną trasę technologiczną oraz odpowiedzialność za wszelkie prace wykonywane poza zakładem.
Czy krótki cykl obróbki oznacza dostawę następnego dnia?
Nie. Cykl obejmuje określoną operację. Termin dostawy zależy również od przygotowania, dostępności materiału, kolejki zleceń, obróbki końcowej, inspekcji i transportu. Do określenia terminu realizacji całego zamówienia należy użyć potwierdzonego harmonogramu.
Źródła techniczne
- IEEE Technology Navigator. Zakłady maszynowe. Ogólny zakres działalności zakładu oraz opisy procesów obróbki.
- Biuro Statystyki Pracy USA (US Bureau of Labor Statistics). Frezarki i narzędziarze, Occupational Outlook Handbook. Funkcje zawodowe oraz sprzęt ręczny i CNC.
- Pomoc Autodesk Fusion. Karta Ustawienia (frezowanie i cięcie). Definicje modelu, surowca, układu współrzędnych roboczych i uchwytu.
- NIST. Architektura referencyjna SIMA, część 1: Modele aktywności, NISTIR 5939, rozdziały A22 i A44 oraz definicje statusów zadań. Pojęcia trasowania i harmonogramowania.



