Sur cette page
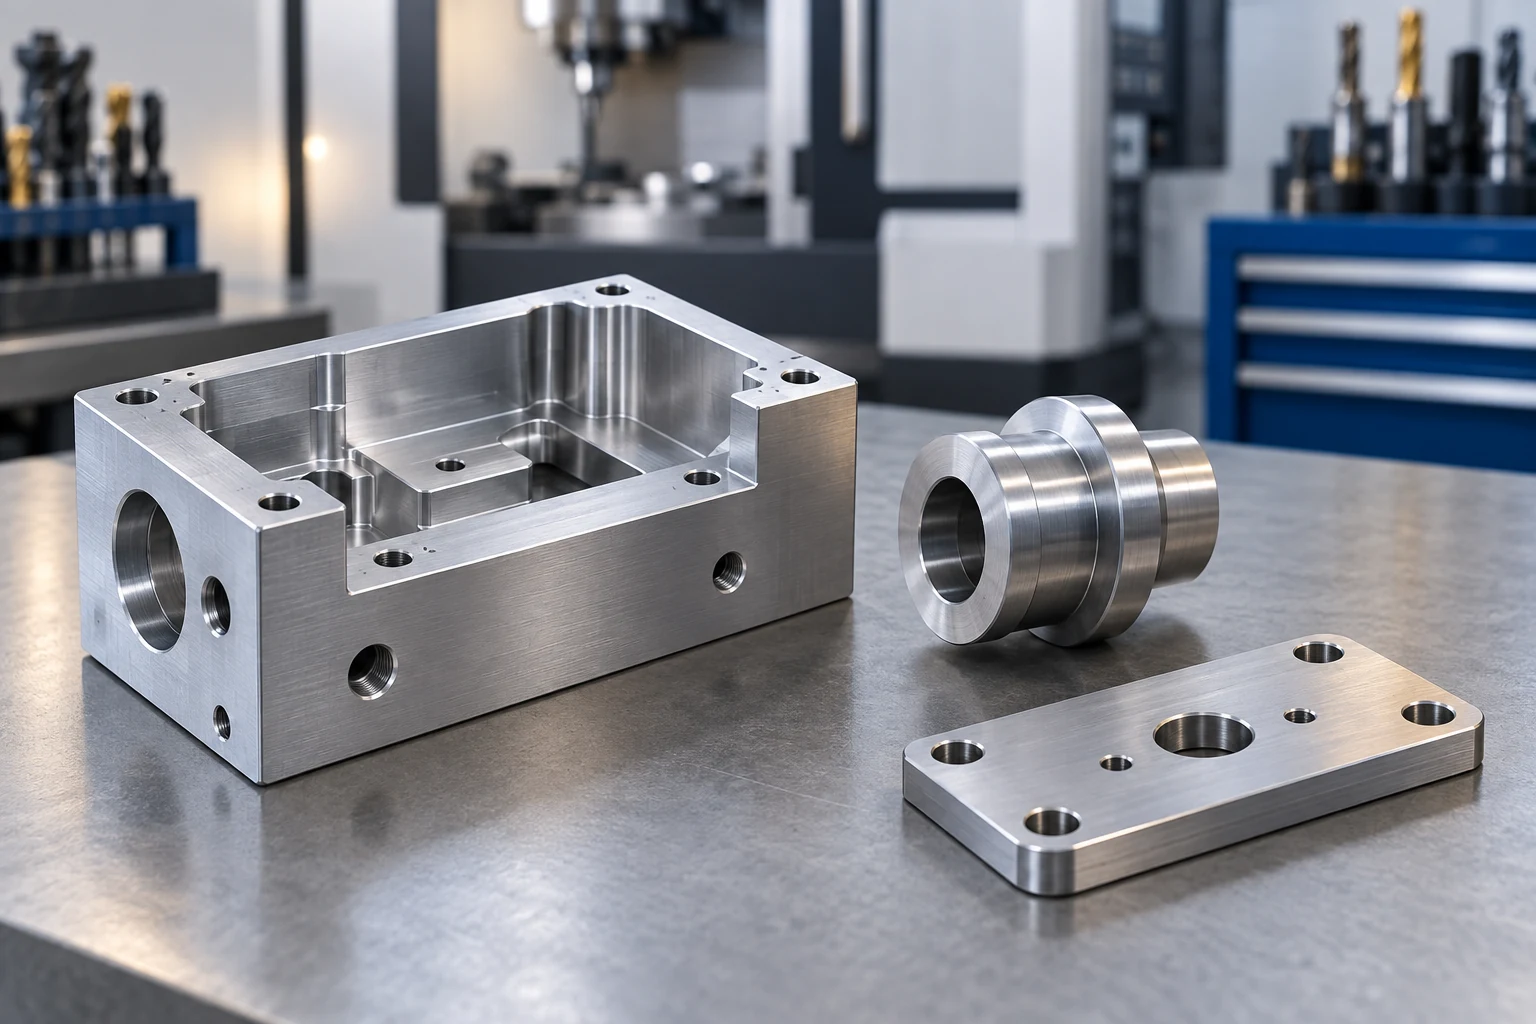
Un atelier mécanique fabrique ou modifie des pièces en enlevant du matériau à l’aide de machines-outils. Son activité peut inclure le fraisage, le tournage, le perçage et le meulage, ainsi que la planification, la fixation des pièces et les mesures nécessaires pour livrer le composant conforme aux spécifications. Un atelier peut servir des clients externes, soutenir une usine en interne ou se concentrer sur une famille récurrente de pièces. Son nom seul ne permet pas de déterminer les travaux qu’il est capable d’exécuter. [1]
La question pertinente est la manière dont un atelier particulier articule ses compétences. Par exemple, une entretoise tournée comportant un perçage pour boulonner exige plus qu’un tour : il faut planifier les trous, préserver les références de positionnement entre les opérations, vérifier les caractéristiques pertinentes et assurer l’identification continue des pièces finies jusqu’à la livraison.
Les ateliers mécaniques diffèrent selon le type de travail qu’ils organisent.
Un atelier à commandes individuelles traite des travaux clients variables. Ses montages, ses programmes et sa séquence opératoire peuvent changer d’une commande à l’autre. Un atelier axé sur la production organise davantage de son activité autour de pièces répétitives ou de familles de pièces. Un atelier d’outillage interne ou un atelier de maintenance soutient les besoins en équipements, en outillages et en développement de son organisation propre. Ces descriptions se chevauchent ; une entreprise peut combiner plusieurs de ces modèles.
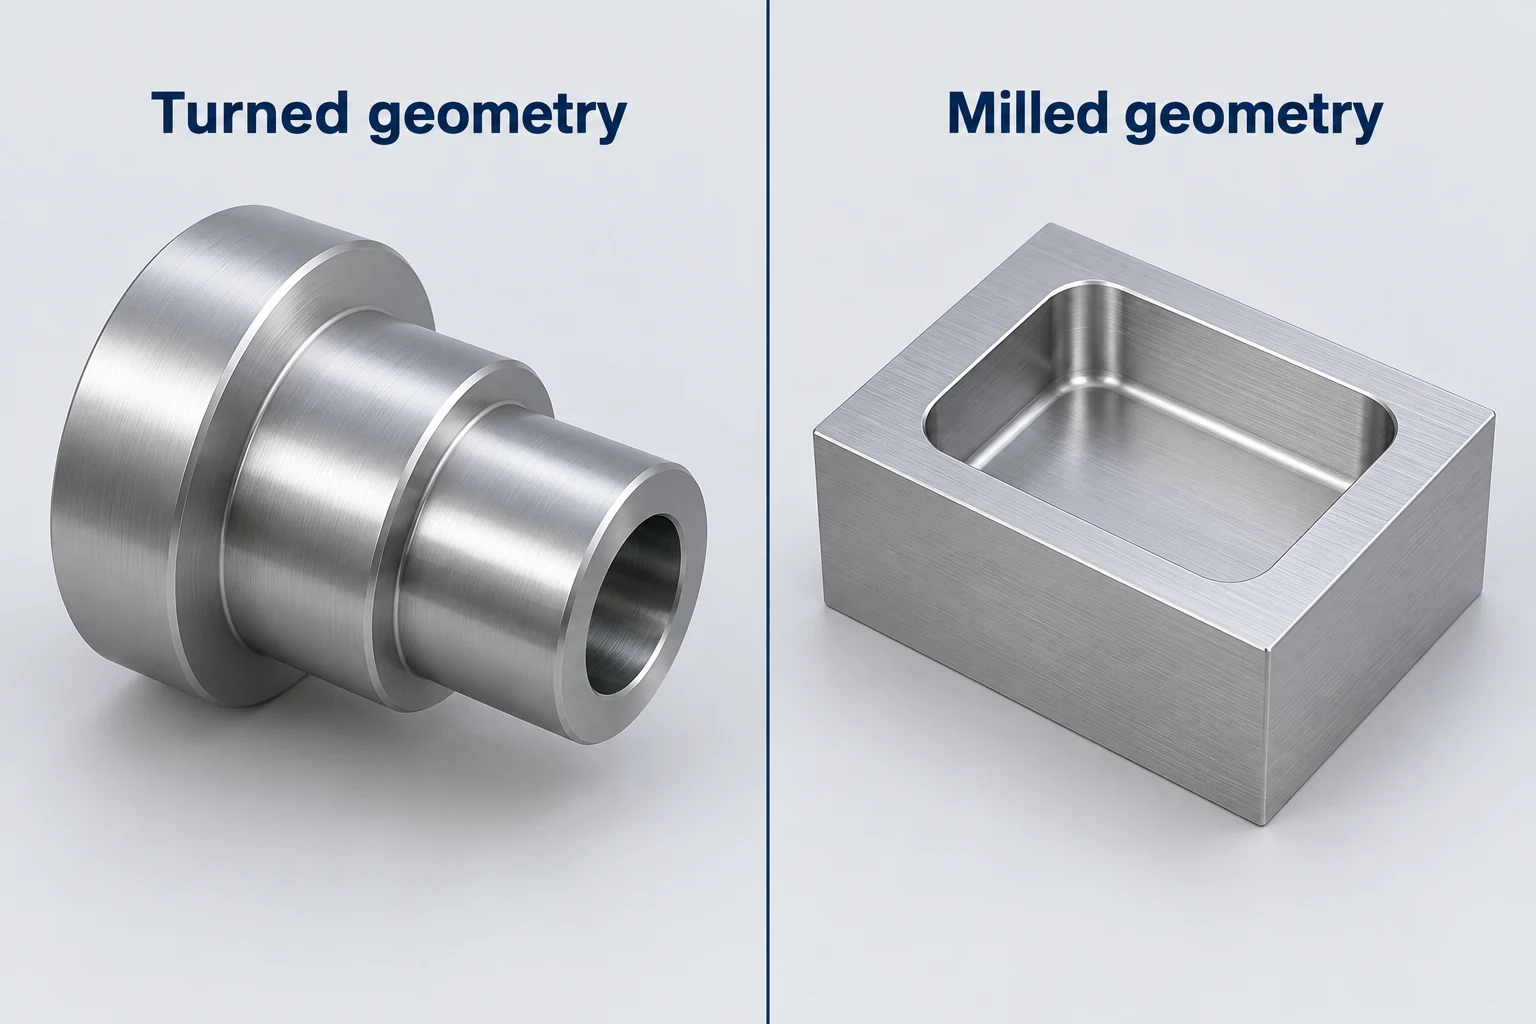
Les machines indiquent les procédés possibles, tandis que les exigences liées à la pièce déterminent le parcours réel. Le tournage convient naturellement aux diamètres et épaulements coaxiaux. Le fraisage permet de réaliser des poches, des plans et des caractéristiques hors axe. Une opération de meulage peut être retenue pour satisfaire une exigence particulière de finition de surface ou de dimension. Une seule pièce peut faire appel à plusieurs de ces procédés.
Un atelier de tôlerie peut associer découpe, formage et assemblage pour fabriquer un ensemble ; un atelier mécanique peut ensuite usiner ses faces de positionnement ou ses perçages. Certaines entreprises réalisent les deux activités. De même, une pièce moulée ou imprimée peut constituer la matière première initiale d’un atelier mécanique. La frontière est définie par le travail effectué, et non par une règle imposant que toute pièce doive obligatoirement partir d’une barre pleine.
Le guide des procédés d’usinage CNC compare ces opérations selon les caractéristiques qu’elles produisent. Pour sélectionner un atelier, identifiez les opérations effectuées sur le site proposé et celles qui nécessitent un autre établissement.
Le travail comprend la planification, le montage et la vérification
Les fraiseurs et tourneurs font plus que lancer un programme. Le Bureau américain des statistiques du travail (US Bureau of Labor Statistics) décrit des tâches comprenant la lecture des informations de conception, le montage des équipements, le serrage des outils et des pièces, la surveillance de l’usinage et la vérification du résultat. Des équipements manuels et CNC peuvent tous deux faire partie de ce travail. [2]
Une façon concrète de comprendre un atelier consiste à suivre les responsabilités ci-dessous. Il s’agit de fonctions, et non d’un organigramme obligatoire ; une seule personne expérimentée peut assumer plusieurs d’entre elles.
| Fonction | Décision ou résultat | Ce dont la personne suivante a besoin |
|---|---|---|
| Examen et planification de la commande | Définition convenue de la pièce et séquence des opérations | Version en cours, état des stocks et exigences |
| Programmation | Instructions machines et informations de montage | Outils, stock et références de système de coordonnées pièce |
| Montage de la pièce et usinage contrôlé | Pièce positionnée et usinage maîtrisé | État connu de la pièce et opérations réalisées |
| Inspection | Résultats comparés aux caractéristiques spécifiées | Identification de la pièce, exigences et base des mesures |
| Coordination de la production | Disponibilité des matériaux, des machines et des procédés externes | État actuel de la commande et opération suivante |
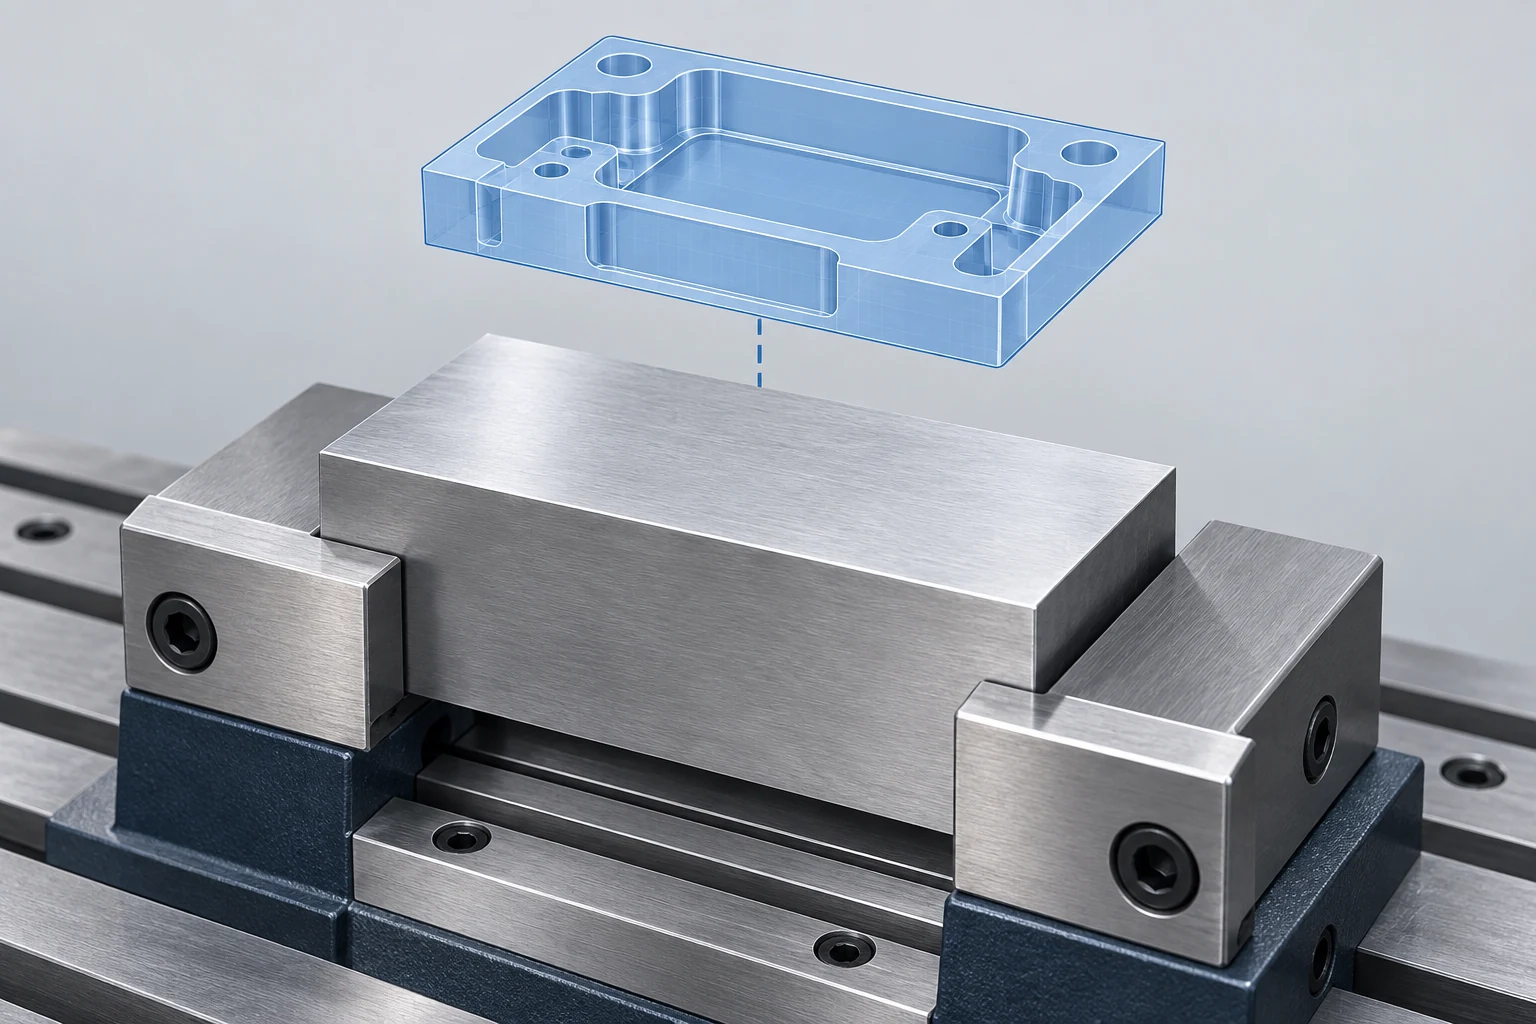
Le plan numérique doit correspondre à l’agencement physique. La documentation Autodesk Fusion sur le montage distingue le modèle de pièce, le brut initial, le système de coordonnées pièce et le dispositif de maintien. Un programme établi pour une orientation ou un mode de maintien donné ne peut pas être considéré comme valable sans adaptation pour une autre configuration. [3]
Pour la séquence fondamentale CAD vers CNC, le guide des bases de l’usinage fournit une introduction. Dans l’atelier, la tâche supplémentaire consiste à garantir que la personne chargée du montage machine reçoive les mêmes hypothèses que celles utilisées par le programmeur.
Suivre une pièce à travers ses opérations
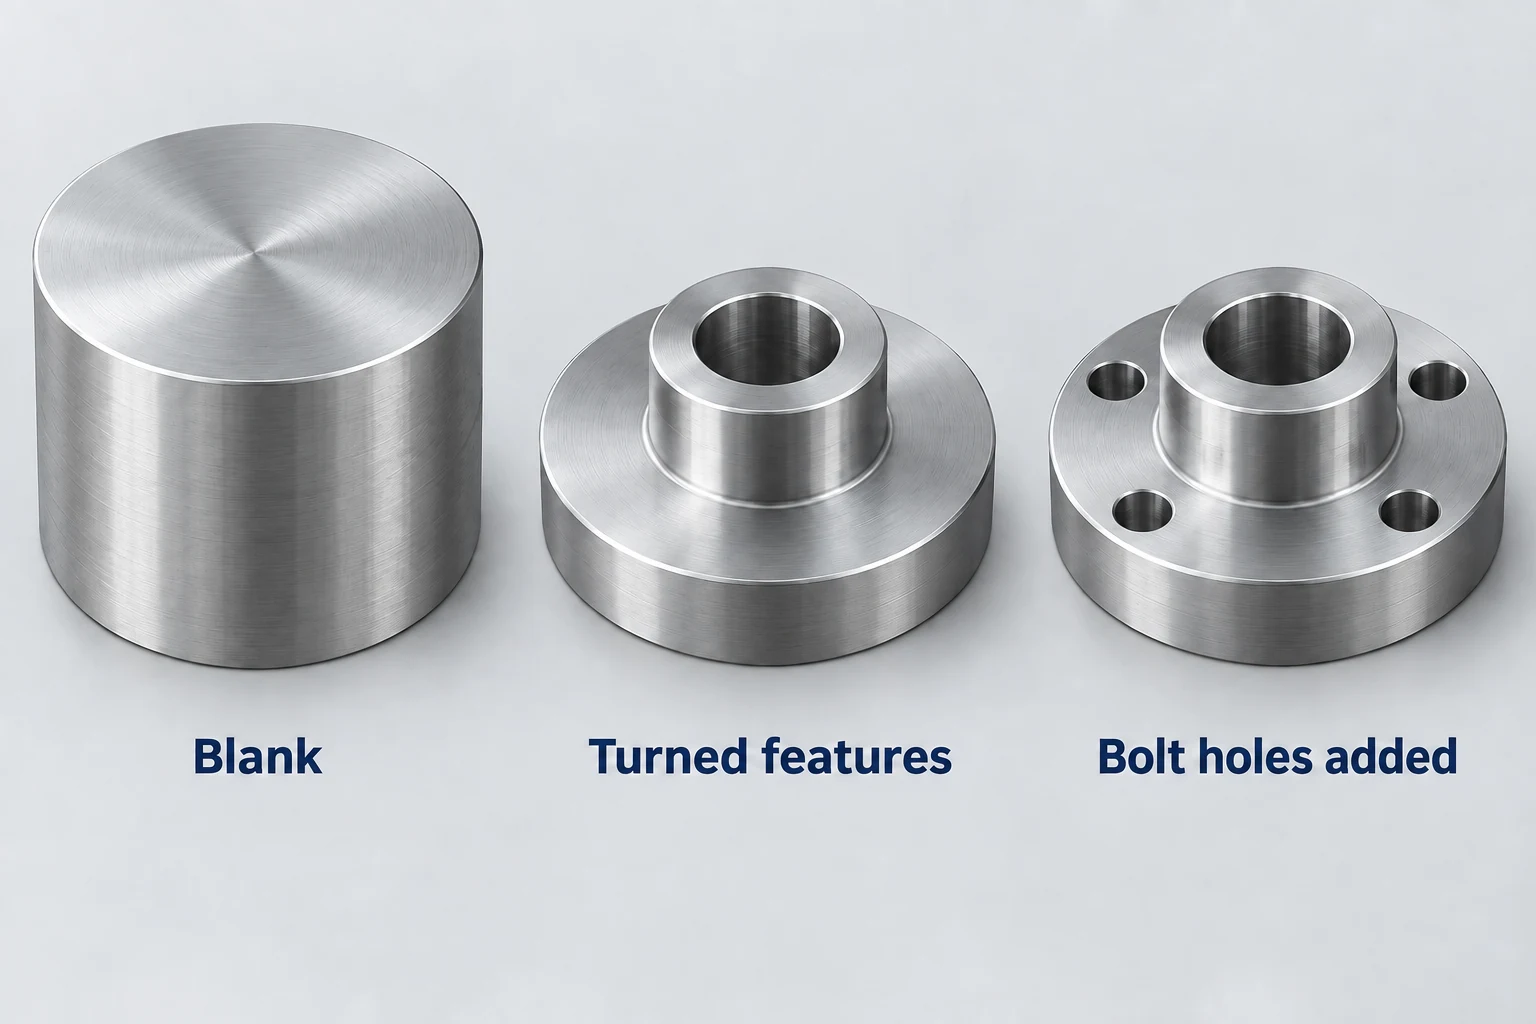
Considérons à titre d’illustration une entretoise à bride comportant un alésage central et quatre trous de fixation. À partir d’un brut cylindrique, une opération de tournage peut définir les diamètres extérieurs, l’épaulement, les faces et l’alésage. L’usinage des deux extrémités peut nécessiter un second mode de maintien. Le perçage du motif de fixation peut ensuite être réalisé sur une fraiseuse ou sur un centre de tournage équipé à cet effet.
Le transfert critique se produit entre ces opérations. Lorsque la pièce tournée passe à l’opération de perçage, le montage doit la positionner à partir de caractéristiques appropriées et assurer un support sans endommager une surface requise. Les coordonnées du programme doivent placer le cercle de perçage dans la relation exigée par rapport à l’alésage et à la face. Percer chaque trou au bon diamètre ne garantit pas cette relation.
Les contrôles peuvent intervenir entre les opérations, et non uniquement à la fin. Si la pièce subit un traitement affectant une cote d’ajustement, le cheminement doit également tenir compte de l’état final spécifié. L’ébavurage, le nettoyage et l’inspection doivent être placés aux étapes appropriées en fonction des exigences réelles ; leur ordre n’est pas identique pour chaque composant.
Le modèle d’activité manufacturière du NIST considère le cheminement comme le lien entre les opérations d’usinage, les inspections et les postes de travail concernés. Cette distinction est utile : une simple liste des machines disponibles ne constitue pas encore un plan d’usinage pour une pièce. [4] Le service d’usinage CNC de précision de VETCNC fournit le contexte pertinent pour aborder les ajustements critiques, les relations entre références et la portée des inspections.
Le temps de réglage, le temps de cycle et le délai de livraison répondent à des questions différentes
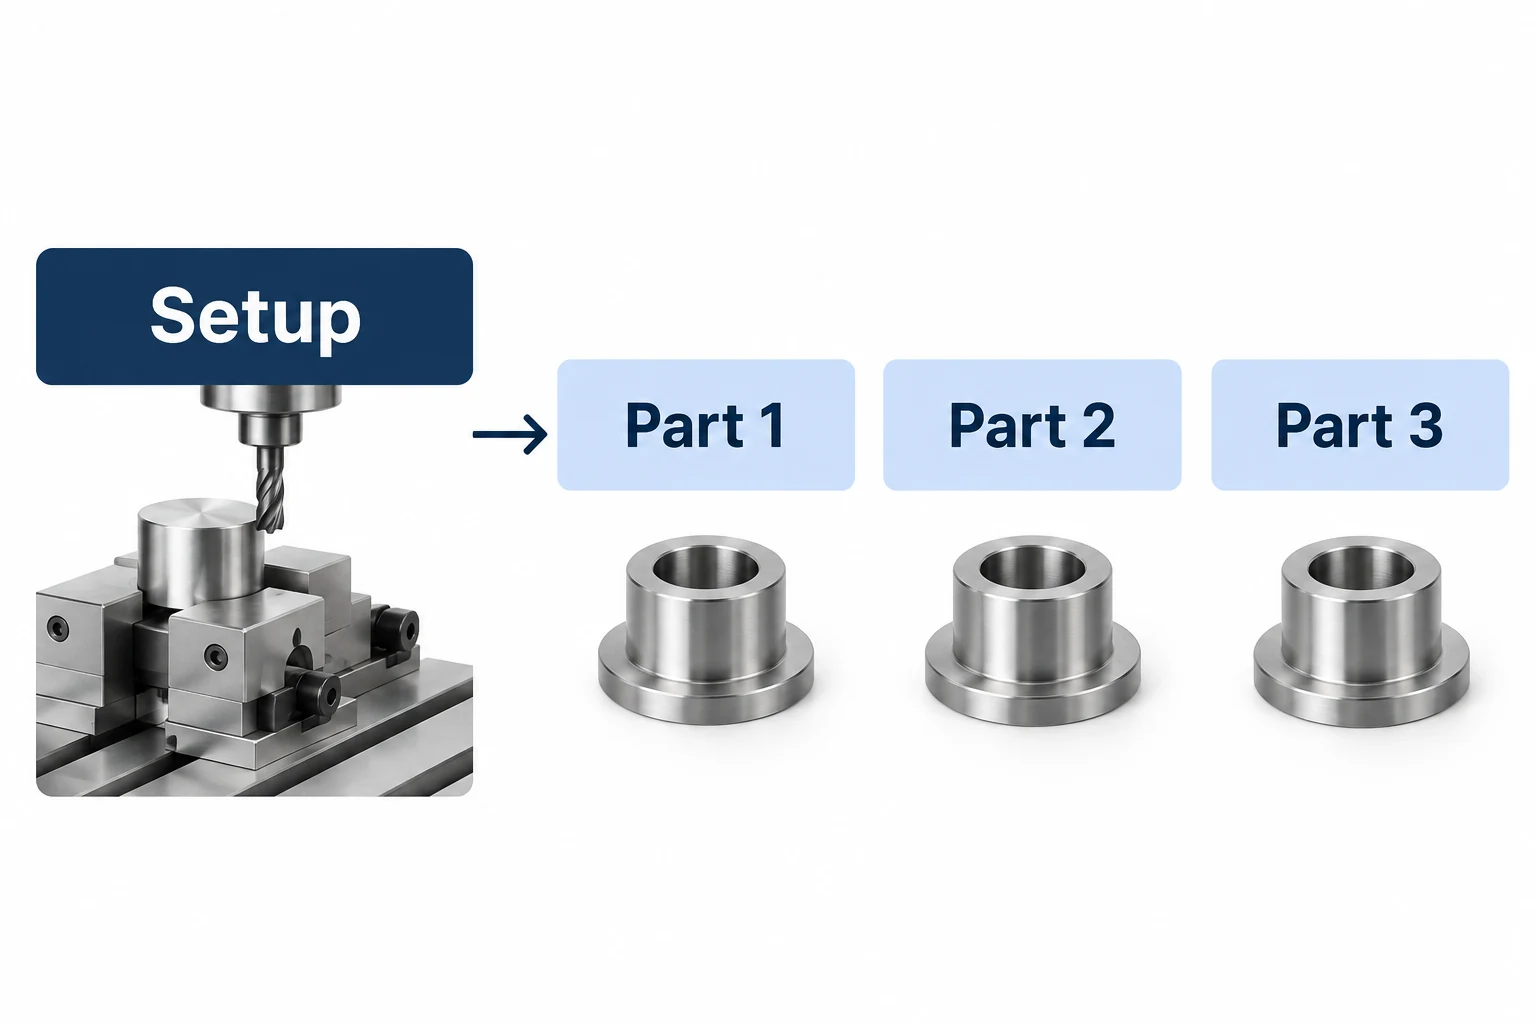
Temps de montage prépare la fabrication. Temps de cycle décrit une séquence répétitive définie, comme le cycle d’usinage d’une seule pièce. Vérifiez ce que comprend le cycle indiqué dans le devis : le chargement, le déchargement et l’inspection séparée peuvent être comptabilisés ailleurs.
Pour un calcul simplifié, supposez un montage de 90 minutes et un cycle répétitif de 12 minutes par pièce, sans pièces rejetées ni montage supplémentaire :
| Quantité | Montage + cycles répétés | Temps combiné par pièce |
|---|---|---|
| 5 pièces | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 pièces | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
Le cycle répétitif reste de 12 minutes dans les deux cas. La contribution du temps de montage est répartie sur un plus grand nombre de pièces. Le lot plus important nécessite toutefois davantage de temps total, et une nouvelle émission de production peut exiger un montage supplémentaire.
Aucune des deux lignes ne permet de prédire une date de livraison. La disponibilité des stocks, la file d’attente sur chaque machine requise, les traitements externes, les inspections et le transport peuvent ajouter du temps écoulé. Le modèle d’ordonnancement du NIST relie explicitement les travaux aux ressources disponibles et suit leur statut entre les étapes. [4] Une pièce peut attendre son prochain traitement même si l’usinage réel ne dure que quelques minutes.
Le guide sur les coûts d’usinage et la sélection des fournisseurs explique comment comparer la portée finale de la commande. Conservez l’estimation du temps de cycle, la date prévue d’expédition et la date d’arrivée comme des éléments d’information distincts.
Assurez la continuité de la définition de la pièce tout au long des opérations de finition et de livraison
Le traitement externe est une possibilité courante dans un parcours d’usinage. Un atelier peut envoyer des pièces chez un spécialiste pour un traitement thermique, un revêtement ou une autre opération. Ce qui compte, c’est de connaître la portée convenue ainsi que l’interlocuteur chargé de coordonner le transfert, de vérifier l’état des pièces à leur retour et de résoudre les écarts.
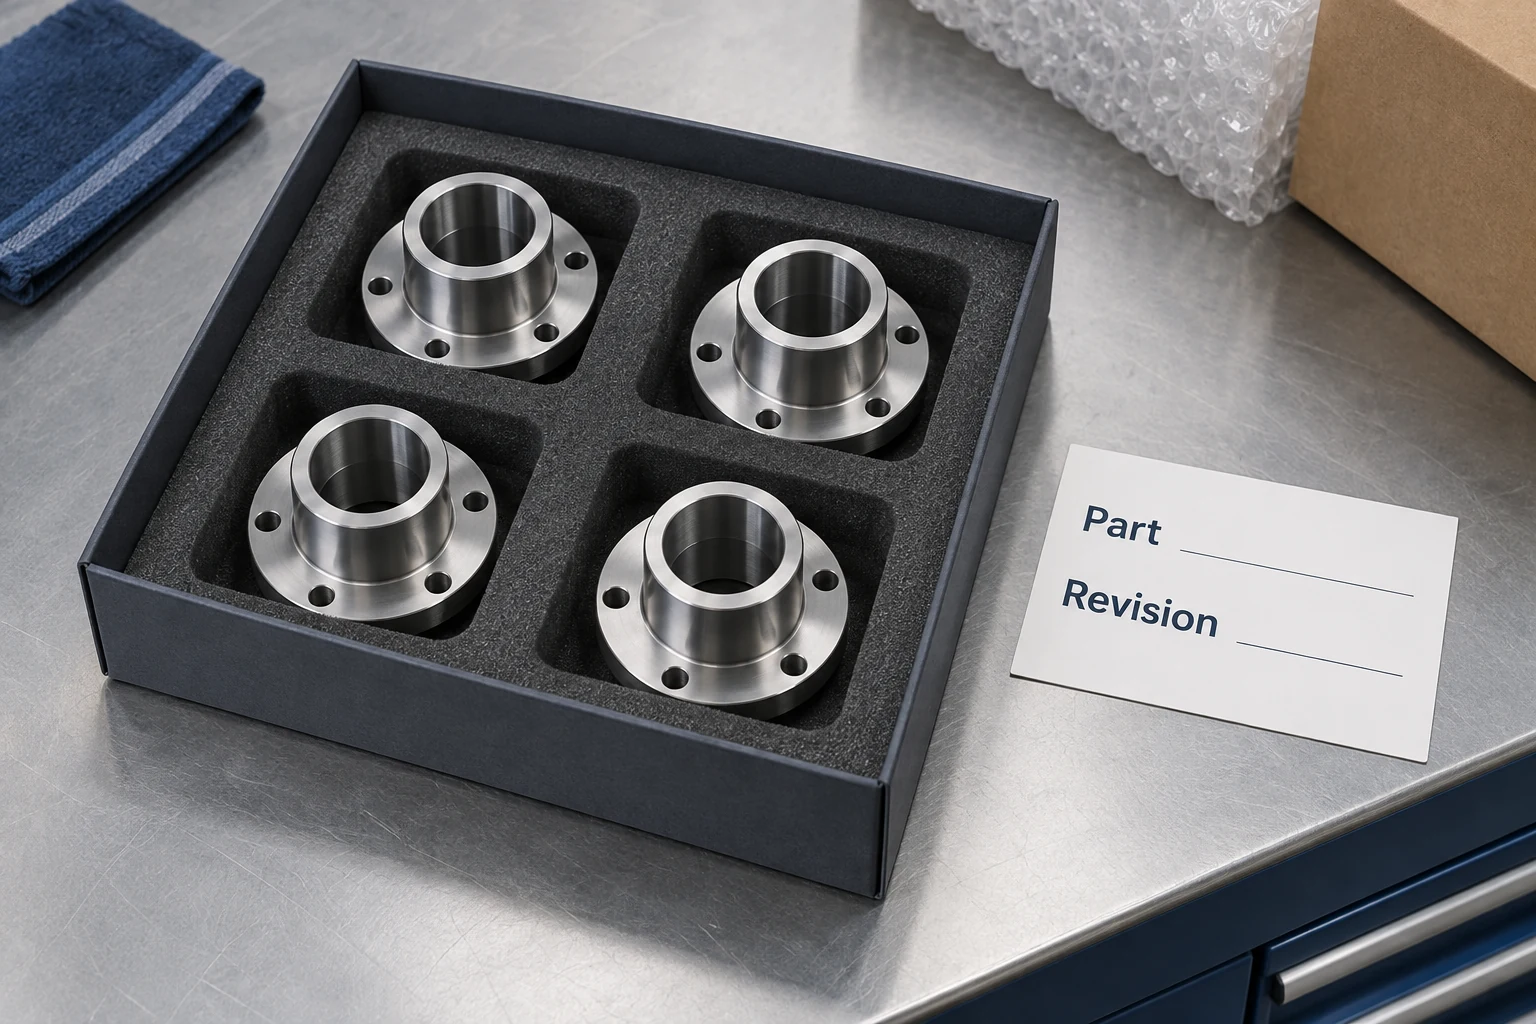
Les informations utiles à transmettre comprennent le numéro de pièce et sa révision, la quantité, le traitement requis, les caractéristiques protégées ou masquées, ainsi que les contrôles nécessaires après l’opération. Liez ces exigences au lot physique concerné. Un contrôle d’usinage effectué avant une étape de revêtement peut ne pas satisfaire une exigence applicable à l’interface revêtue.
L’emballage constitue également une transmission. Une pièce présentant une face d’étanchéité exposée peut nécessiter une séparation ou une protection que n’offre pas un emballage en vrac non fixé. La protection doit être adaptée au matériau, aux caractéristiques sensibles et au trajet. Les documents relatifs au matériau, aux résultats d’inspection et aux traitements doivent identifier clairement les pièces ou le lot qu’ils couvrent, dès lors que ces documents sont requis.
Un dossier concis de demande de devis pour l’usinage CNC permet d’établir cette portée avant le démarrage des travaux. Il permet à l’atelier d’expliquer l’intégralité du parcours, y compris les opérations réalisées en externe, plutôt que de laisser des opérations essentielles à découvrir après l’usinage.
FAQ pour les ateliers d’usinage
Un atelier mécanique est-il identique à un atelier CNC ?
Un atelier CNC met l’accent sur l’usinage piloté par ordinateur. L’atelier mécanique est un terme plus général, pouvant recourir à des équipements manuels, à des équipements CNC ou à une combinaison des deux. La question pertinente est de savoir si son parcours réel est capable de produire et de vérifier la pièce requise.
Un atelier mécanique peut-il fabriquer une seule pièce ?
Certains ateliers se spécialisent dans les prototypes, les réparations ou d’autres petites séries. D’autres privilégient la production répétée. Même une commande d’une seule pièce exige une planification, une mise en place et des contrôles appropriés : son délai et son prix ne correspondent donc pas simplement à la multiplication par un du temps de cycle de production.
Tous les ateliers mécaniques proposent-ils systématiquement le soudage, le revêtement et le traitement thermique ?
Non. Ces opérations peuvent être réalisées en interne, confiées à un spécialiste ou se situer en dehors du périmètre du fournisseur. Veuillez confirmer le parcours proposé ainsi que la responsabilité pour tout travail externe.
Un cycle d’usinage court signifie-t-il une livraison le lendemain ?
Non. Le cycle couvre une opération définie. La livraison dépend également de la préparation, de la disponibilité des matériaux, des travaux en attente, des opérations de finition, des contrôles qualité et du transport. Utilisez un calendrier confirmé pour l’ensemble de la commande.
Sources techniques
- IEEE Technology Navigator. Ateliers mécaniques. Périmètre général d’un atelier et descriptions des procédés d’usinage.
- Bureau américain des statistiques du travail (US Bureau of Labor Statistics). Tourneurs-fraiseurs et outilleurs-moulistes, Manuel des perspectives professionnelles (Occupational Outlook Handbook). Fonctions de travail et équipements manuels/CNC.
- Aide Autodesk Fusion. Onglet Configuration (fraisage et découpe) — référence. Définitions du modèle, de la matière brute, des coordonnées pièce et des dispositifs de serrage.
- NIST. Architecture de référence SIMA, Partie 1 : Modèles d’activités, NISTIR 5939, sections A22 et A44 ainsi que les définitions des états de tâche. Concepts d’acheminement (routing) et d’ordonnancement.



