En esta página
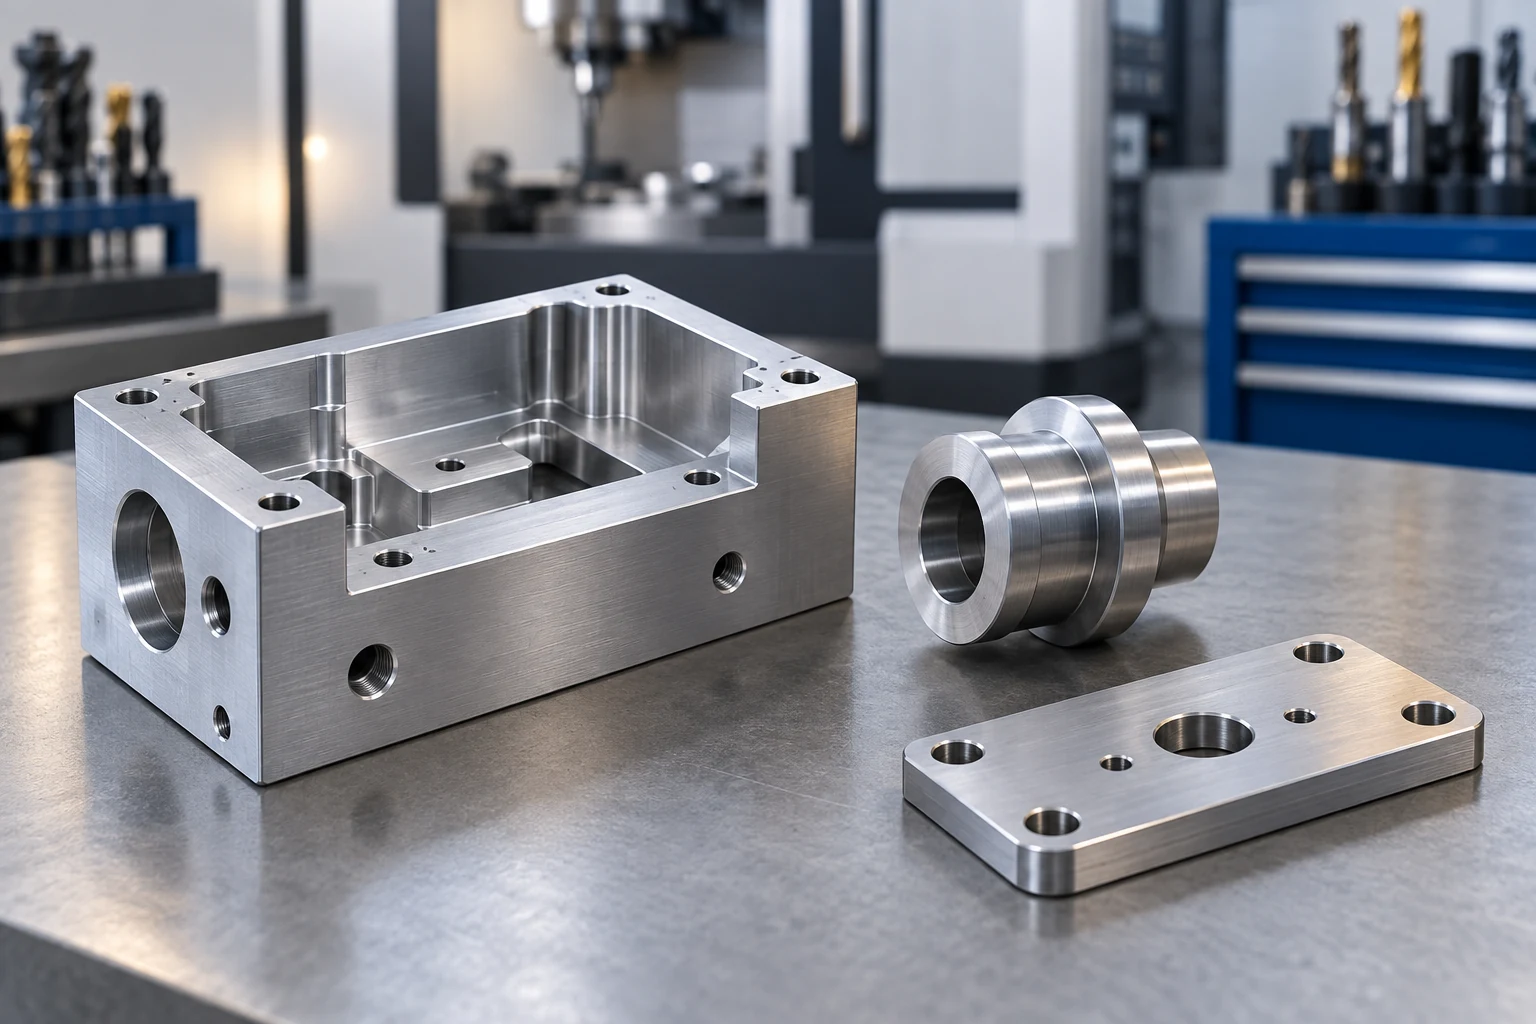
Un taller mecánico fabrica o modifica piezas eliminando material mediante máquinas-herramienta. Su trabajo puede incluir fresado, torneado, taladrado y rectificado, junto con la planificación, la sujeción de piezas y la medición necesarias para entregar el componente especificado. Un taller puede atender a clientes externos, apoyar internamente a una fábrica o especializarse en una familia recurrente de piezas. Su nombre por sí solo no indica qué trabajos es capaz de ejecutar. [1]
La pregunta útil es cómo conecta un taller específico sus capacidades. Por ejemplo, un separador torneado con un patrón de tornillos requiere más que un torno: alguien debe planificar los agujeros, preservar las referencias de ubicación entre operaciones, verificar las características relevantes y mantener identificadas las piezas terminadas hasta su entrega.
Los talleres mecánicos difieren según el tipo de trabajo que organizan.
Un taller de trabajos variables gestiona pedidos cambiantes de clientes. Sus dispositivos de sujeción, programas y secuencias de trabajo pueden variar de un pedido a otro. Un taller centrado en producción organiza una mayor parte de su trabajo en torno a piezas repetitivas o familias de piezas. Un taller interno de utillaje o mantenimiento satisface las necesidades de equipos, utillajes y desarrollo de su propia organización. Estas descripciones se solapan; una empresa puede combinarlas.
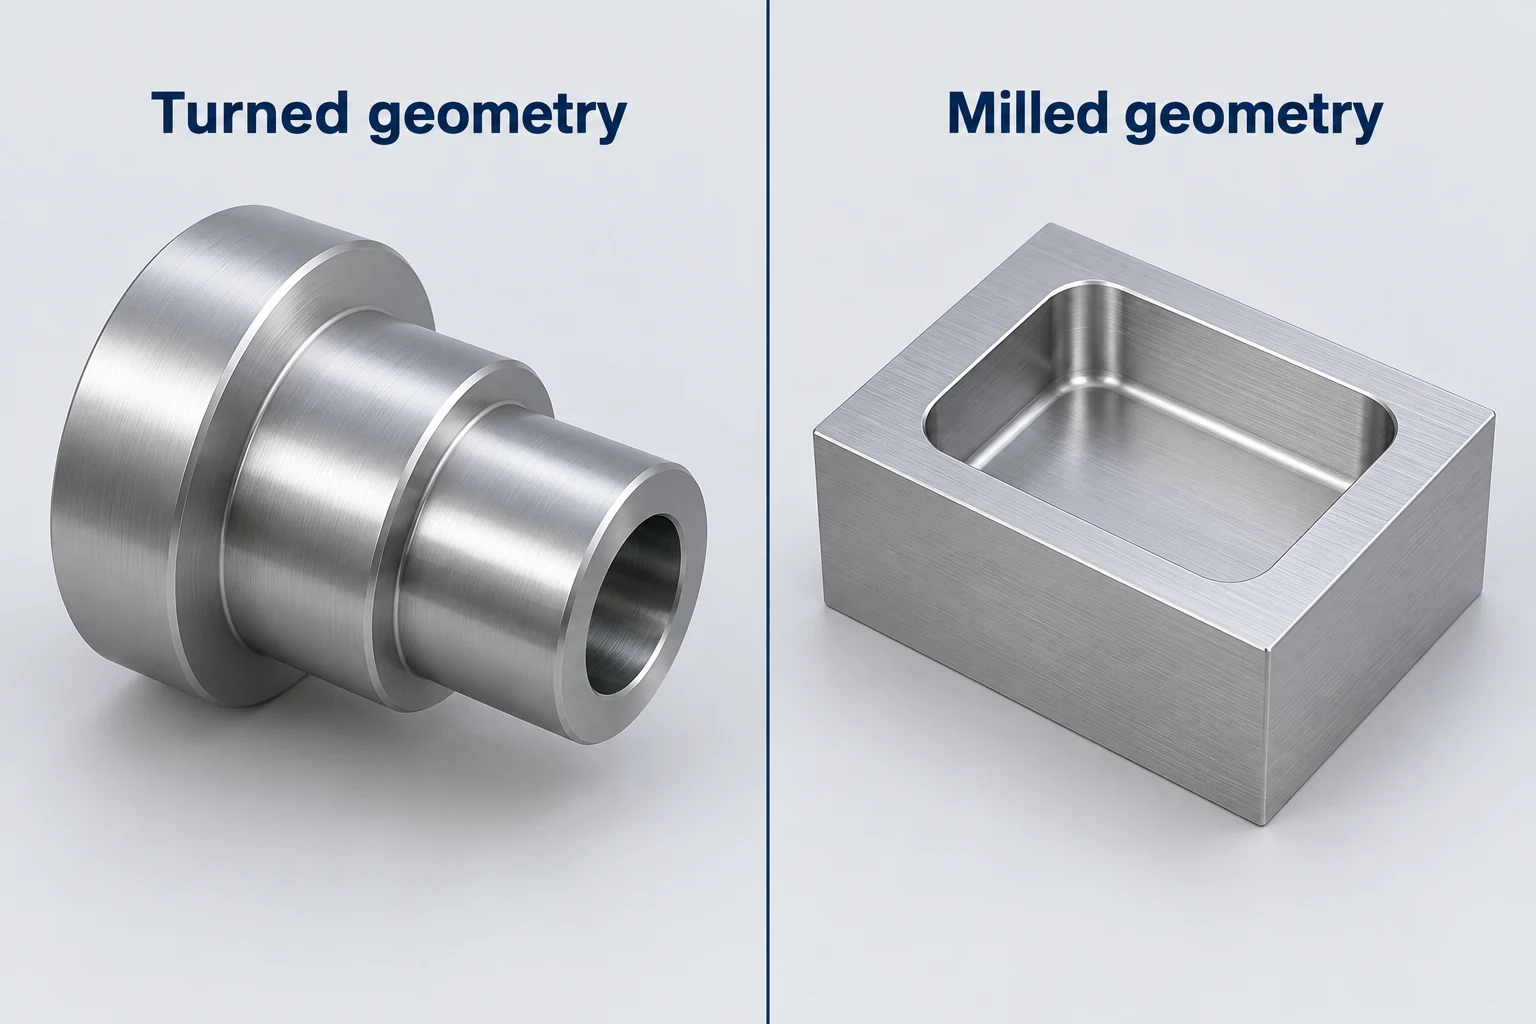
Las máquinas indican procesos posibles, mientras que los requisitos de la pieza determinan la ruta real. El torneado resulta naturalmente adecuado para diámetros y hombros coaxiales. El fresado puede producir cavidades, superficies planas y características descentradas. Una operación de rectificado puede seleccionarse para cumplir un requisito específico de acabado superficial o dimensión. Un solo componente puede requerir más de uno de estos procesos.
Un taller de fabricación puede combinar corte, conformado y unión para fabricar un conjunto; posteriormente, un taller mecánico puede acabar sus caras de ubicación o agujeros. Algunas empresas realizan ambas actividades. Asimismo, una pieza fundida o una pieza impresa puede convertirse en la pieza inicial de un taller mecánico. El límite lo define el trabajo realizado, y no una regla que exija que toda pieza comience como una barra maciza.
La CNC guía de procesos de mecanizado compara estas operaciones según las características que generan. Para la selección de un taller, determine qué operaciones se realizan en el emplazamiento propuesto y cuáles requieren otra instalación.
El trabajo incluye la planificación, el montaje y la verificación
Los mecanizadores hacen más que iniciar un programa. La Oficina de Estadísticas Laborales de Estados Unidos describe un trabajo que incluye la lectura de la información de diseño, el montaje del equipo, la fijación de herramientas y piezas de trabajo, la supervisión del corte y la verificación del resultado. Tanto los equipos manuales como los de CNC pueden formar parte de ese trabajo. [2]
Una forma práctica de comprender un taller es seguir las responsabilidades que se indican a continuación. Se trata de funciones, no de un organigrama obligatorio; una persona experimentada puede asumir varias de ellas.
| Función | Decisión o resultado | Lo que la siguiente persona necesita |
|---|---|---|
| Revisión y planificación del trabajo | Definición acordada de la pieza y secuencia de operaciones | Revisión actual, estado del material en stock y requisitos |
| Programación | Instrucciones para la máquina y datos de montaje | Herramental, material en stock y referencias del sistema de coordenadas de trabajo |
| Montaje y mecanizado | Pieza de trabajo ubicada y corte controlado | Estado conocido de la pieza y operaciones completadas |
| Inspección | Resultados frente a las características especificadas | Identidad de la pieza, requisito y base de medición |
| Coordinación de la producción | Disponibilidad de material, máquinas y procesos externos | Estado actual del trabajo y siguiente operación |
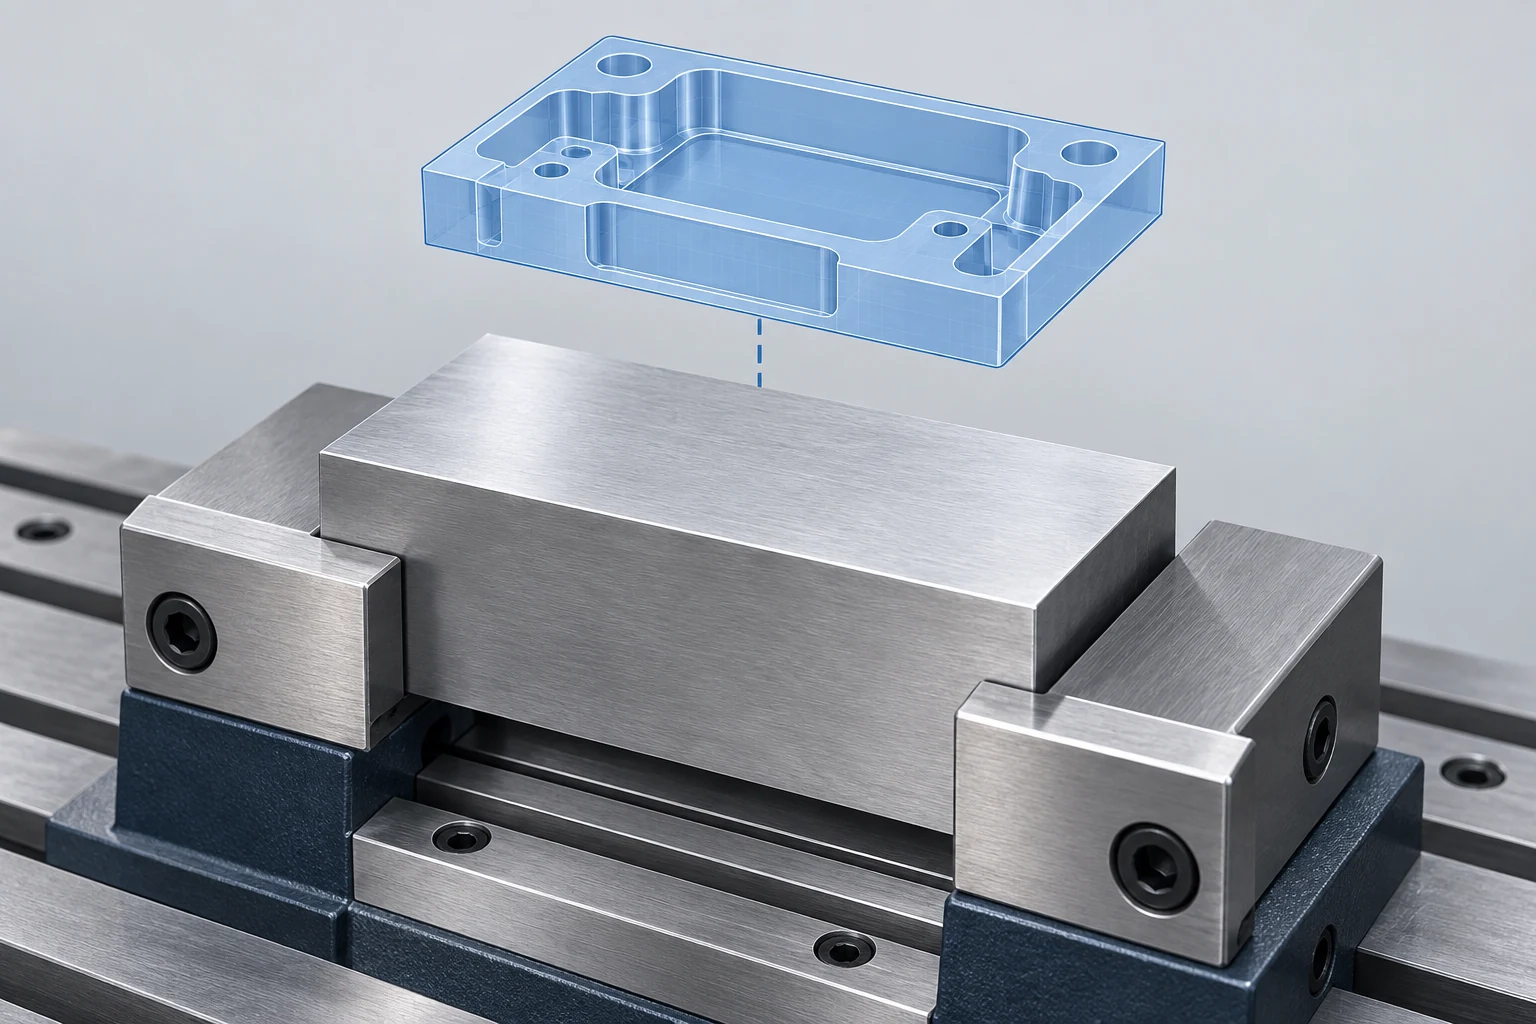
El plano digital debe corresponder con la disposición física. La documentación de configuración de Fusion de Autodesk distingue entre el modelo de la pieza, el material inicial en bruto, el sistema de coordenadas de trabajo y el dispositivo de sujeción. Un programa preparado para una orientación o disposición de sujeción determinada no puede considerarse automáticamente válido para otra distinta. [3]
Para la secuencia subyacente de CAD a CNC, la guía básica de mecanizado ofrece una introducción. Dentro del taller, la tarea adicional consiste en asegurar que la persona que monta la máquina reciba las mismas suposiciones que utilizó el programador.
Siga una pieza a lo largo de sus operaciones
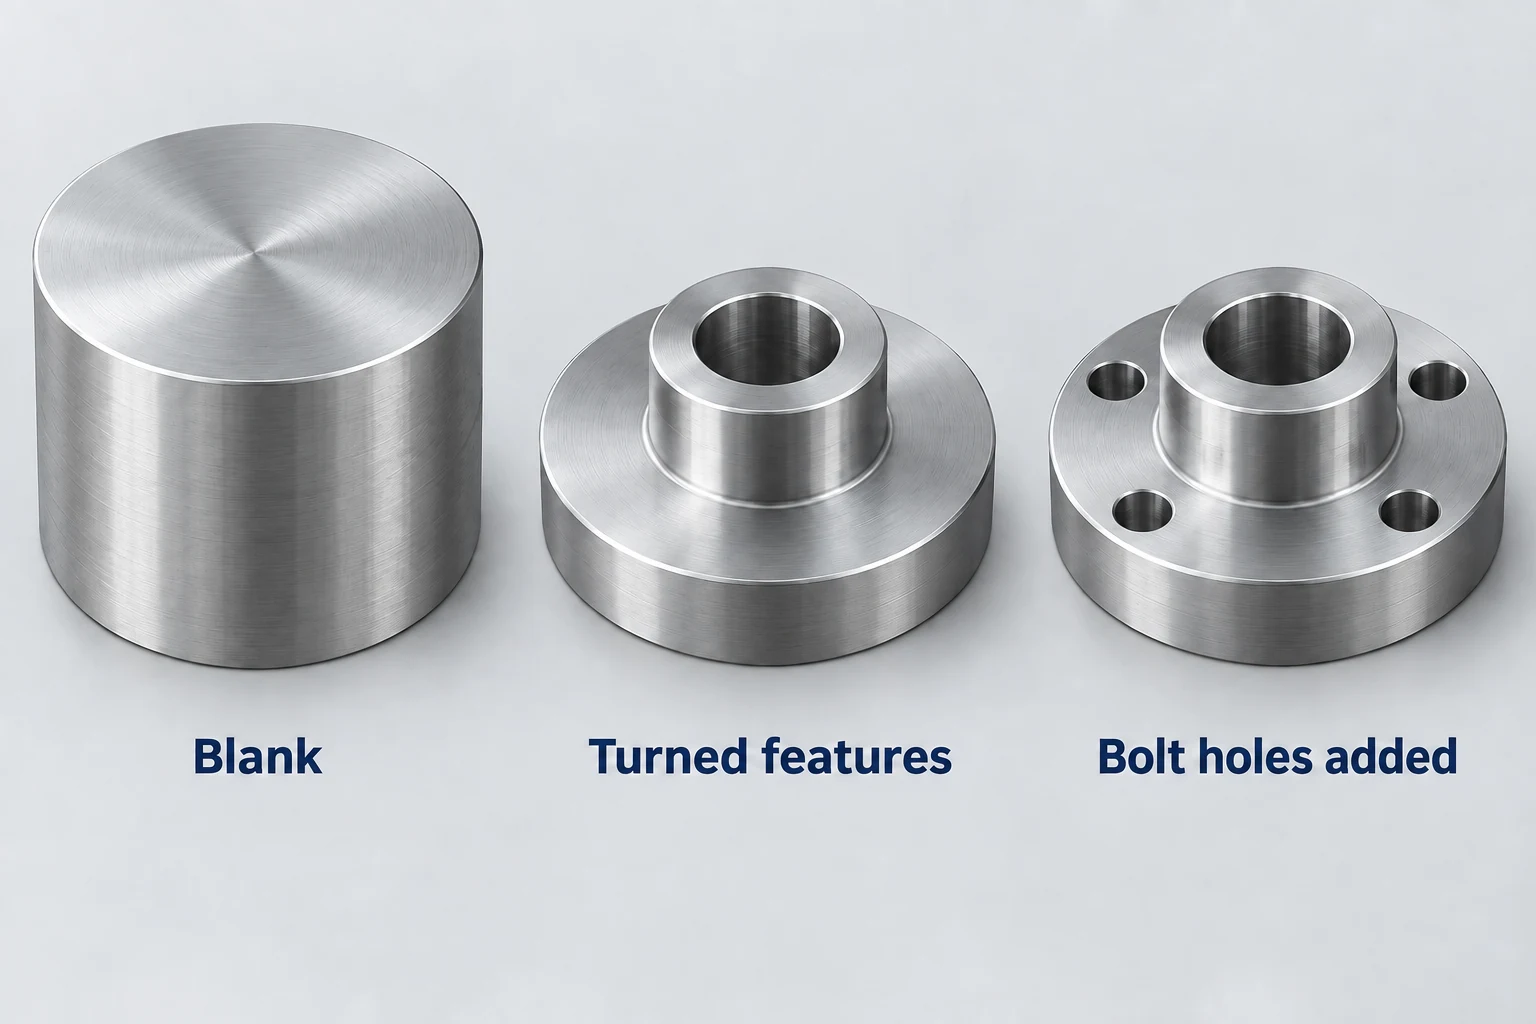
Considere como ejemplo un espaciador con brida, que presenta un taladro central y cuatro agujeros para tornillos. A partir de un material cilíndrico en bruto, una operación de torneado puede definir los diámetros exteriores, el resalto, las caras y el taladro. Completar ambos extremos puede requerir una segunda disposición de sujeción. El patrón de tornillos puede realizarse posteriormente en una fresadora o en un centro de torneado adecuadamente equipado.
La transferencia crítica se produce entre estas operaciones. Cuando el componente torneado pasa al montaje para la realización de los agujeros, el dispositivo de sujeción debe ubicarlo a partir de características adecuadas y ofrecer soporte sin dañar ninguna superficie requerida. Las coordenadas del programa deben situar el patrón de tornillos en la relación exigida respecto al agujero cilíndrico y la cara. Realizar cada agujero con el diámetro correcto no garantiza dicha relación.
Las verificaciones pueden realizarse entre operaciones, no solo al final. Si la pieza recibirá un tratamiento que afecte una dimensión de acoplamiento, la ruta también debe considerar la condición final especificada. El desburrado, la limpieza y la inspección deben realizarse en los puntos adecuados según los requisitos reales; su secuencia no es idéntica para todos los componentes.
El modelo de actividad manufacturera del NIST trata la ruta como la conexión entre los procesos de mecanizado, la inspección y las estaciones de trabajo involucradas. Esta es una distinción útil: una lista de máquinas disponibles aún no constituye un plan para una pieza. [4] El servicio de mecanizado CNC de precisión de VETCNC proporciona el contexto relevante para analizar ajustes críticos, relaciones entre referencias (datums) y alcance de la inspección.
El tiempo de preparación, el tiempo de ciclo y el plazo de entrega responden a preguntas distintas
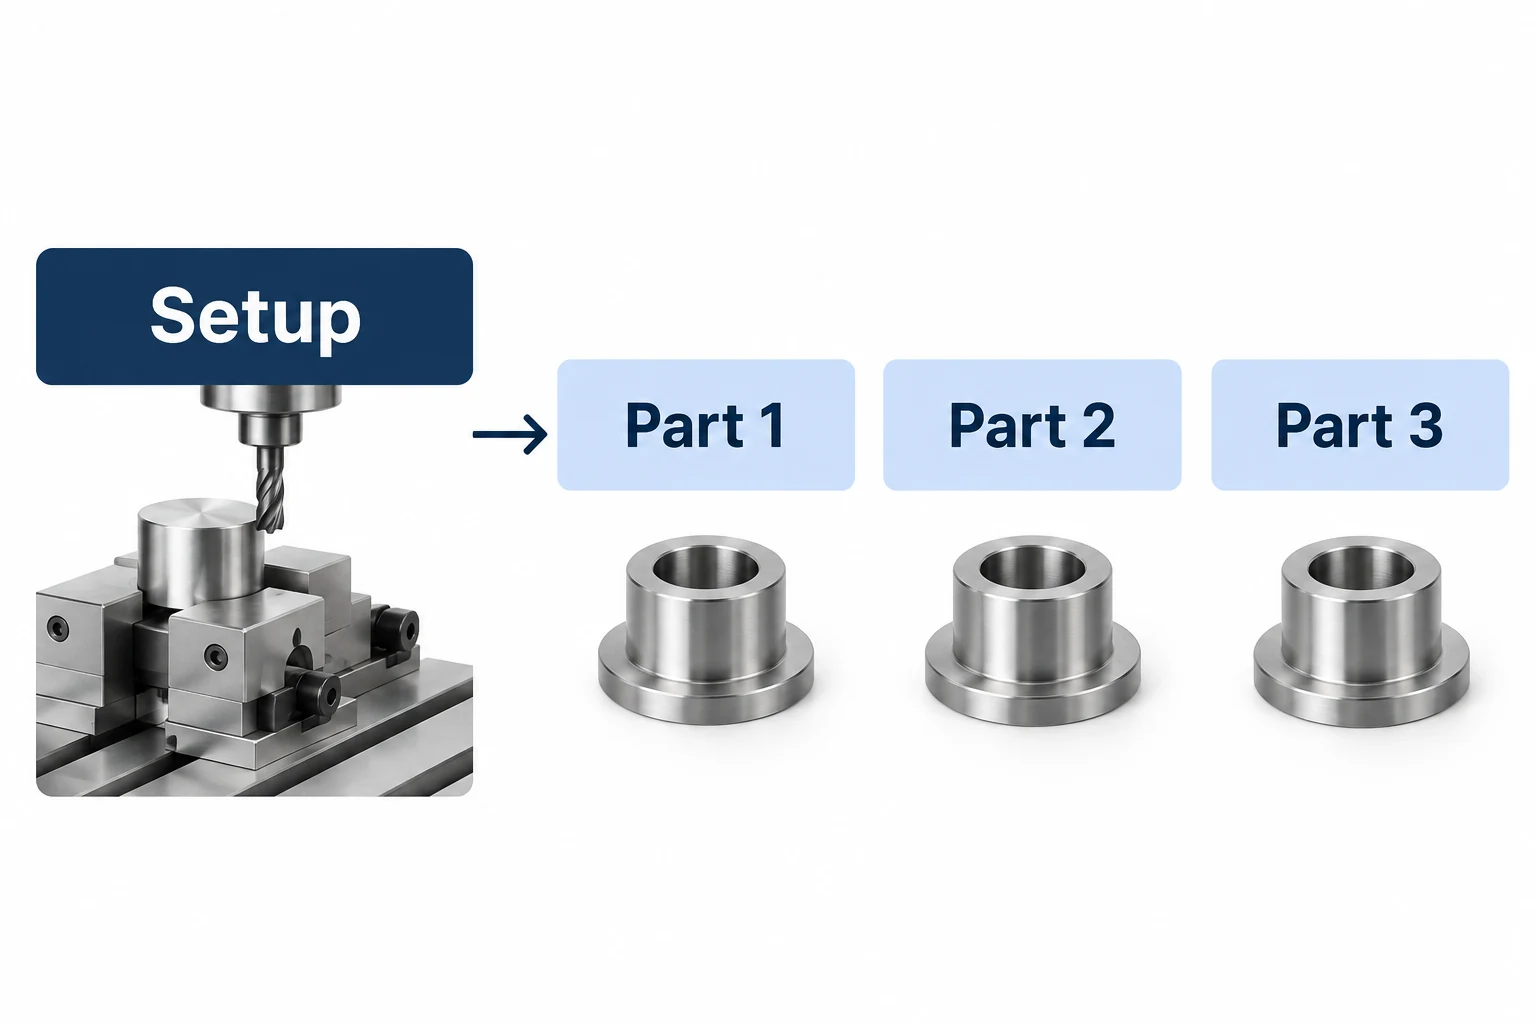
Tiempo de preparación prepara el trabajo para la producción. Tiempo de ciclo describe una secuencia repetitiva definida, como el ciclo de mecanizado de una pieza. Verifique qué incluye un tiempo de ciclo cotizado: la carga, la descarga y la inspección independiente pueden contabilizarse por separado.
Para un cálculo sencillo, suponga un tiempo de preparación de 90 minutos y un ciclo repetitivo de 12 minutos por pieza, sin piezas rechazadas ni preparaciones adicionales:
| Cantidad | Preparación + ciclos repetidos | Tiempo combinado por pieza |
|---|---|---|
| 5 piezas | 90 + (5 × 12) = 150 min | 150 ÷ 5 = 30 min |
| 50 piezas | 90 + (50 × 12) = 690 min | 690 ÷ 50 = 13.8 min |
El ciclo repetitivo sigue siendo de 12 minutos en ambos casos. La contribución del tiempo de preparación se distribuye entre más piezas. El lote mayor sigue requiriendo más tiempo total, y una liberación de producción independiente podría necesitar otra preparación.
Ninguna de las dos filas predice una fecha de entrega. La disponibilidad de existencias, la cola en cada máquina requerida, los tratamientos externos, la inspección y el transporte pueden añadir tiempo transcurrido. El modelo de programación del NIST conecta explícitamente los trabajos con los recursos disponibles y rastrea su estado entre etapas. [4] Una pieza puede estar esperando su próxima operación incluso cuando el mecanizado real dura solo minutos.
La guía sobre costes de mecanizado y selección de proveedores explica cómo comparar el alcance resultante del pedido. Mantenga la estimación del tiempo de ciclo, la fecha prevista de expedición y la fecha de llegada como información independiente.
Mantenga la definición de la pieza vinculada durante los procesos de acabado y entrega
El procesamiento externo es una posibilidad habitual en una ruta de mecanizado. Un taller puede enviar piezas a un especialista para tratamiento térmico, recubrimiento u otra operación. Lo relevante es conocer el alcance acordado, quién coordina la transferencia, quién verifica el estado tras la devolución y quién resuelve las discrepancias.
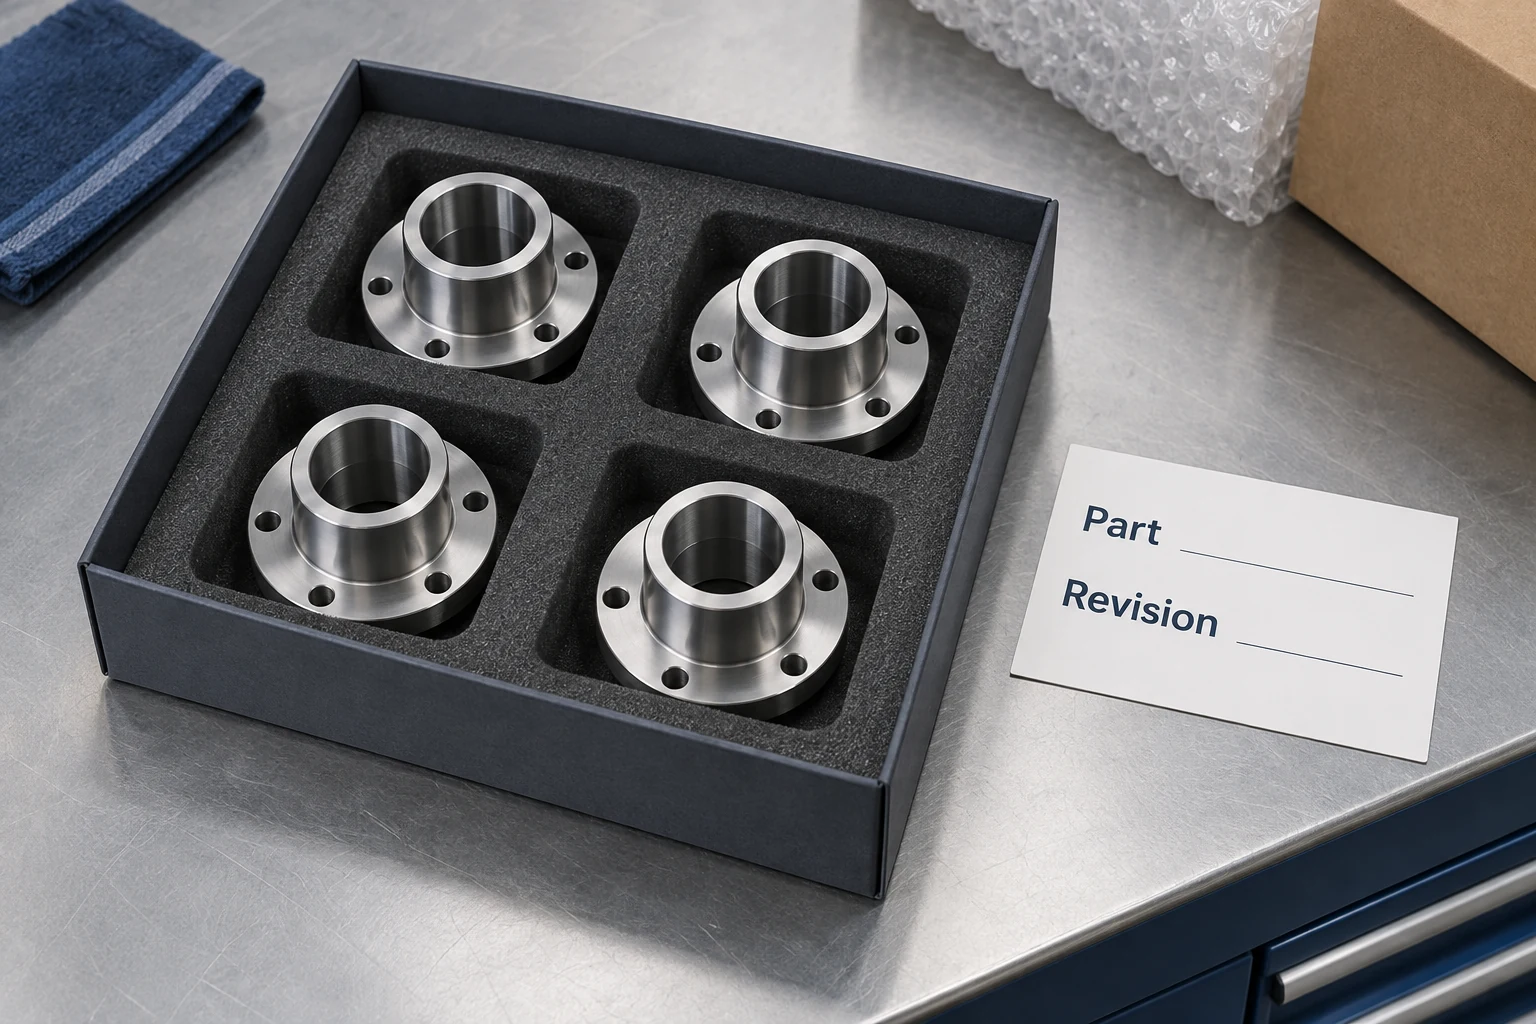
La información útil para la entrega incluye el número de pieza y su revisión, la cantidad, el tratamiento requerido, las características protegidas o enmascaradas, y las verificaciones necesarias posteriormente. Mantenga esos requisitos vinculados al lote físico. Una inspección de mecanizado realizada antes de un paso de recubrimiento puede no cumplir un requisito aplicable a la interfaz recubierta.
El embalaje constituye otra entrega. Un componente con una cara de sellado expuesta puede requerir separación o protección que un embalaje suelto a granel no proporciona. La protección debe ser adecuada al material, a las características vulnerables y al trayecto. Los registros de material, los resultados de inspección y los documentos de tratamiento deben identificar las piezas o el lote al que corresponden, cuando dichos registros sean obligatorios.
Un paquete conciso de documentación para una solicitud de cotización (RFQ) de mecanizado CNC ayuda a establecer este alcance antes de iniciar el trabajo. Permite al taller explicar toda la ruta, incluidas las operaciones realizadas fuera del taller, en lugar de dejar operaciones importantes por descubrir tras el mecanizado.
Preguntas frecuentes sobre talleres mecánicos
¿Es un taller mecánico lo mismo que un taller CNC?
Un taller CNC enfatiza el mecanizado controlado por ordenador. Un taller mecánico es un término más amplio y puede utilizar equipos manuales, equipos CNC o ambos. La pregunta relevante es si su ruta real puede fabricar y verificar la pieza requerida.
¿Puede un taller mecánico fabricar una sola pieza?
Algunos talleres se especializan en prototipos, reparaciones u otros trabajos pequeños. Otros se centran en la producción repetitiva. Un pedido de una única pieza sigue requiriendo una planificación, preparación y verificación adecuadas, por lo que su tiempo y precio no son simplemente una cifra del ciclo de producción multiplicada por uno.
¿Proporciona todo taller mecánico soldadura, recubrimiento y tratamiento térmico?
No. Esas operaciones pueden estar disponibles internamente, gestionarse con un especialista o quedar fuera del alcance del proveedor. Confirme la ruta propuesta y la responsabilidad respecto de cualquier trabajo externo.
¿Un ciclo corto de mecanizado significa entrega al día siguiente?
No. El ciclo abarca una operación definida. La entrega también depende de la preparación, la disponibilidad de materiales, el trabajo en cola, los procesos de acabado, la inspección y el transporte. Utilice un cronograma confirmado para el pedido completo.
Fuentes técnicas
- IEEE Technology Navigator. Talleres mecánicos. Alcance general del taller y descripciones de los procesos de mecanizado.
- Oficina de Estadísticas Laborales de EE. UU. Mecánicos y fabricantes de herramientas y matrices, Manual de perspectivas ocupacionales. Funciones laborales y equipos manuales/CNC.
- Ayuda de Autodesk Fusion. Referencia de la pestaña Configuración (fresado y corte). Definiciones del modelo, del material en bruto, de las coordenadas de trabajo y del dispositivo de sujeción.
- NIST. Arquitectura de referencia SIMA, Parte 1: Modelos de actividad, NISTIR 5939, secciones A22 y A44 y definiciones del estado de trabajo. Conceptos de ruteo y programación.



