Sur cette page
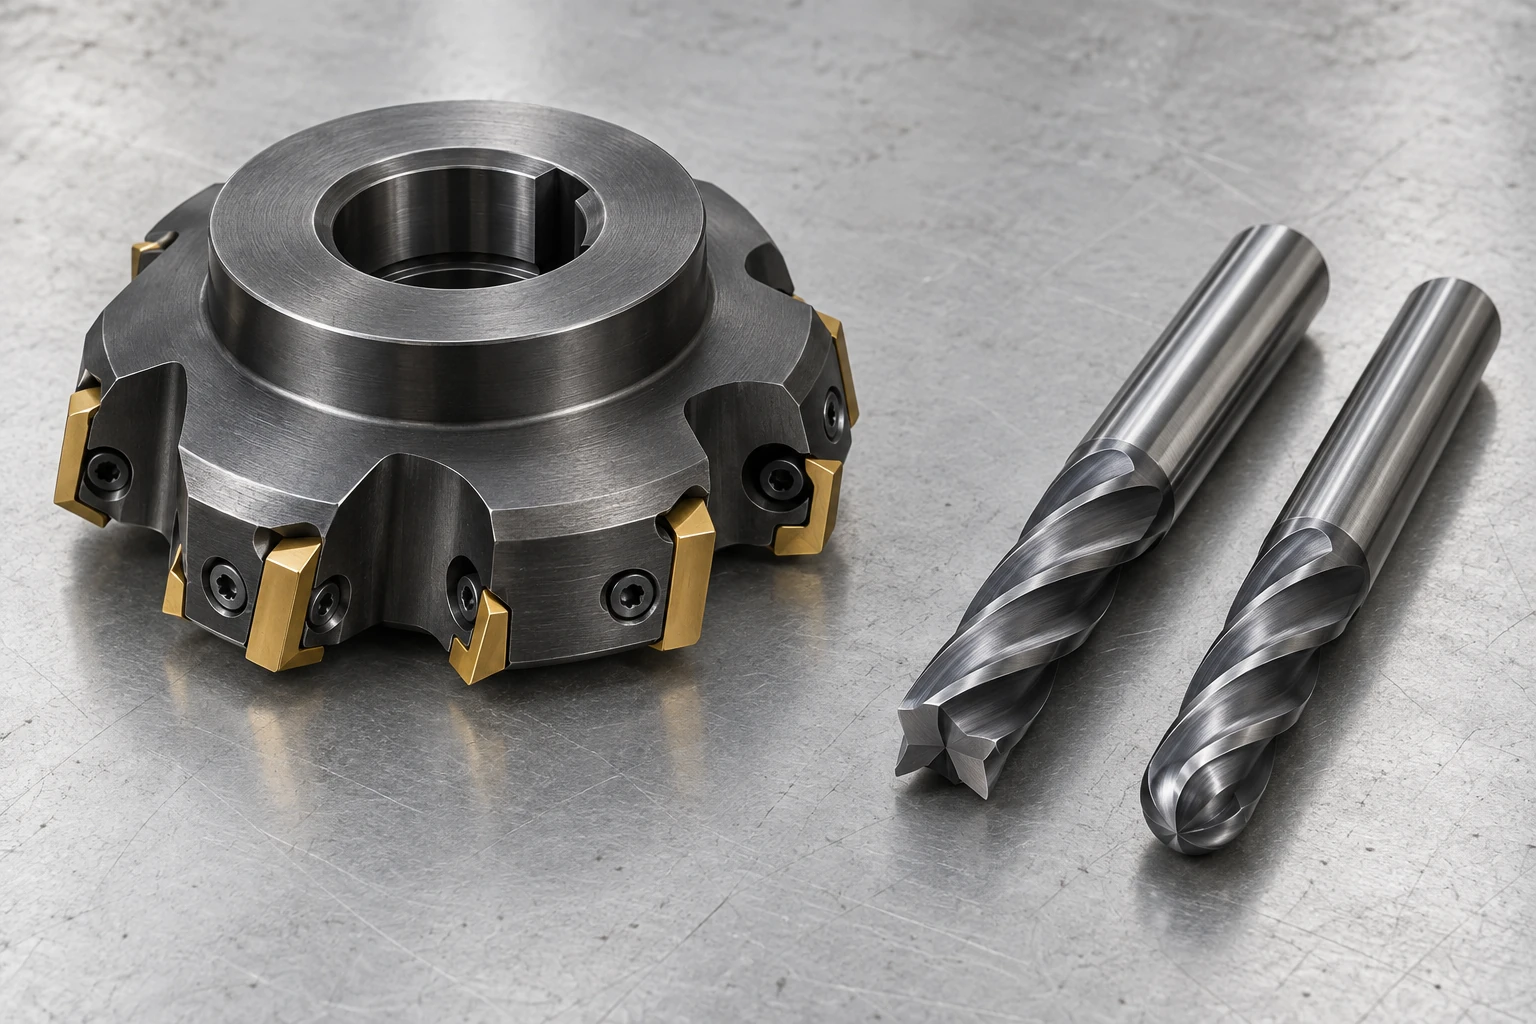
Une fraise de face couvre généralement une grande surface, tandis qu’une fraise de bout pénètre dans les rainures, les cavités et les détails plus petits. Une fraise à nez sphérique est un type de fraise de bout, identifiable à son extrémité arrondie. Ces dénominations décrivent différents aspects d’un outil ; ce ne sont pas trois procédés d’usinage mutuellement exclusifs.
Pour un concepteur de pièce, la distinction utile réside dans la forme que la fraise en rotation peut laisser sur la pièce. Son diamètre extérieur contrôle un type d’angle intérieur. Son profil d’extrémité en contrôle un autre.
Fraises à surfacer et fraises en bout : noms des outils par rapport aux opérations
Une fraise frontale indexable typique possède un corps large portant des plaquettes remplaçables. Elle convient aux faces planes facilement accessibles, là où la pièce et le montage peuvent supporter son engagement. La géométrie des plaquettes importe également : les fraises frontales dotées d’angles d’entrée différents ne produisent pas toutes la même forme d’épaulement. [4]
Les fraises de bout présentent des arêtes coupantes autour d’un corps relativement élancé et, selon leur conception, également à leur extrémité. Elles permettent d’usiner des parois, des cavités et des profils. Une fraise de bout peut aussi ébavurer une petite zone ; cette opération ne nécessite pas forcément un outil commercialisé sous le nom de « fraise de face ». Notre explication de comment fonctionne le fraisage CNC replace ces outils dans le contexte du mouvement de l’outil et du montage de la pièce.
Profils de bout plats à angles vifs, à rayon d’angle ou sphériques
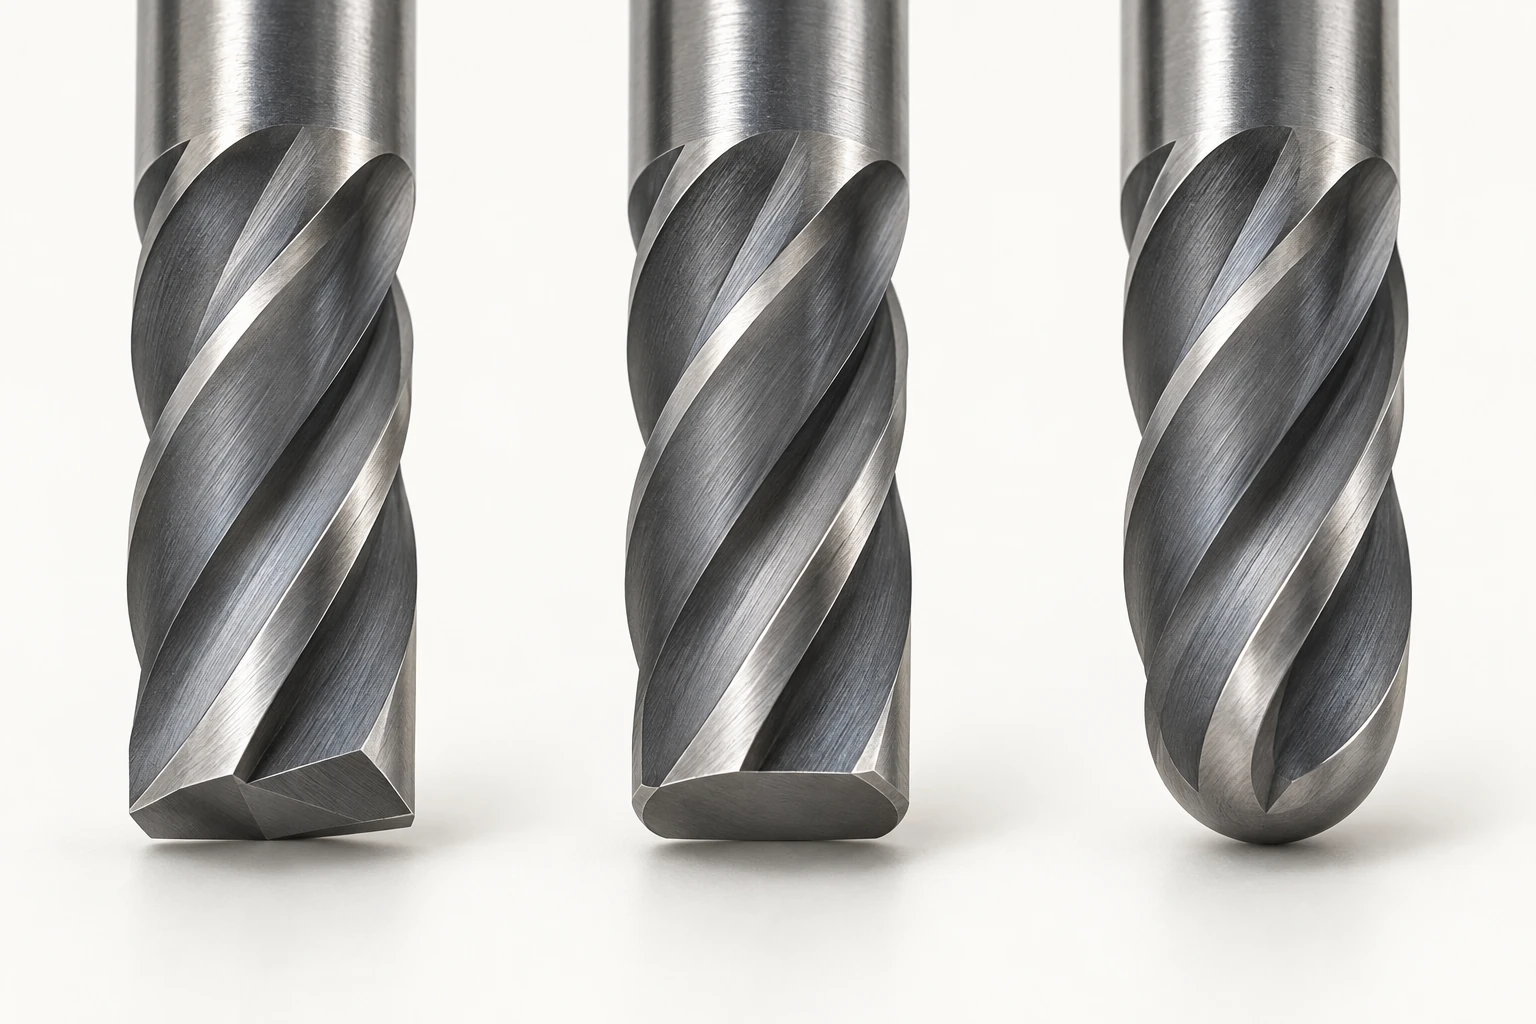
| Profil d’extrémité | Géométrie à l’extrémité | Conséquence sur la pièce |
|---|---|---|
| Extrémité carrée | Extrémité plate, avec des coins extérieurs nominalement carrés | Fonds plats et jonctions quasi carrées entre paroi et fond |
| Rayon d’angle (fraise rayonnée) | Extrémité centrale plane avec des coins extérieurs arrondis | Fonds plats avec un congé inférieur spécifié |
| Nez sphérique | Extrémité hémisphérique | Surfaces profilées et transitions courbes atteintes par le parcours-outil |
Un outil « carré » ne garantit pas un angle fini mathématiquement vif. La préparation du tranchant, l’usure et les conditions de coupe influencent le résultat. De même, « bout sphérique » ne signifie pas que tout rayon sur la pièce doit être égal au rayon de la sphère. Le parcours-outil génère la surface, sous réserve des limites d’accès et d’interférences. [1]
Une cavité présente deux rayons d’arrondi différents aux coins
Regardez vers le bas dans une cavité rectangulaire : deux parois verticales adjacentes se rejoignent en un angle intérieur. Examinez maintenant une section transversale d’une paroi : celle-ci rencontre le fond selon une transition distincte. Ces rayons se trouvent dans des plans différents.
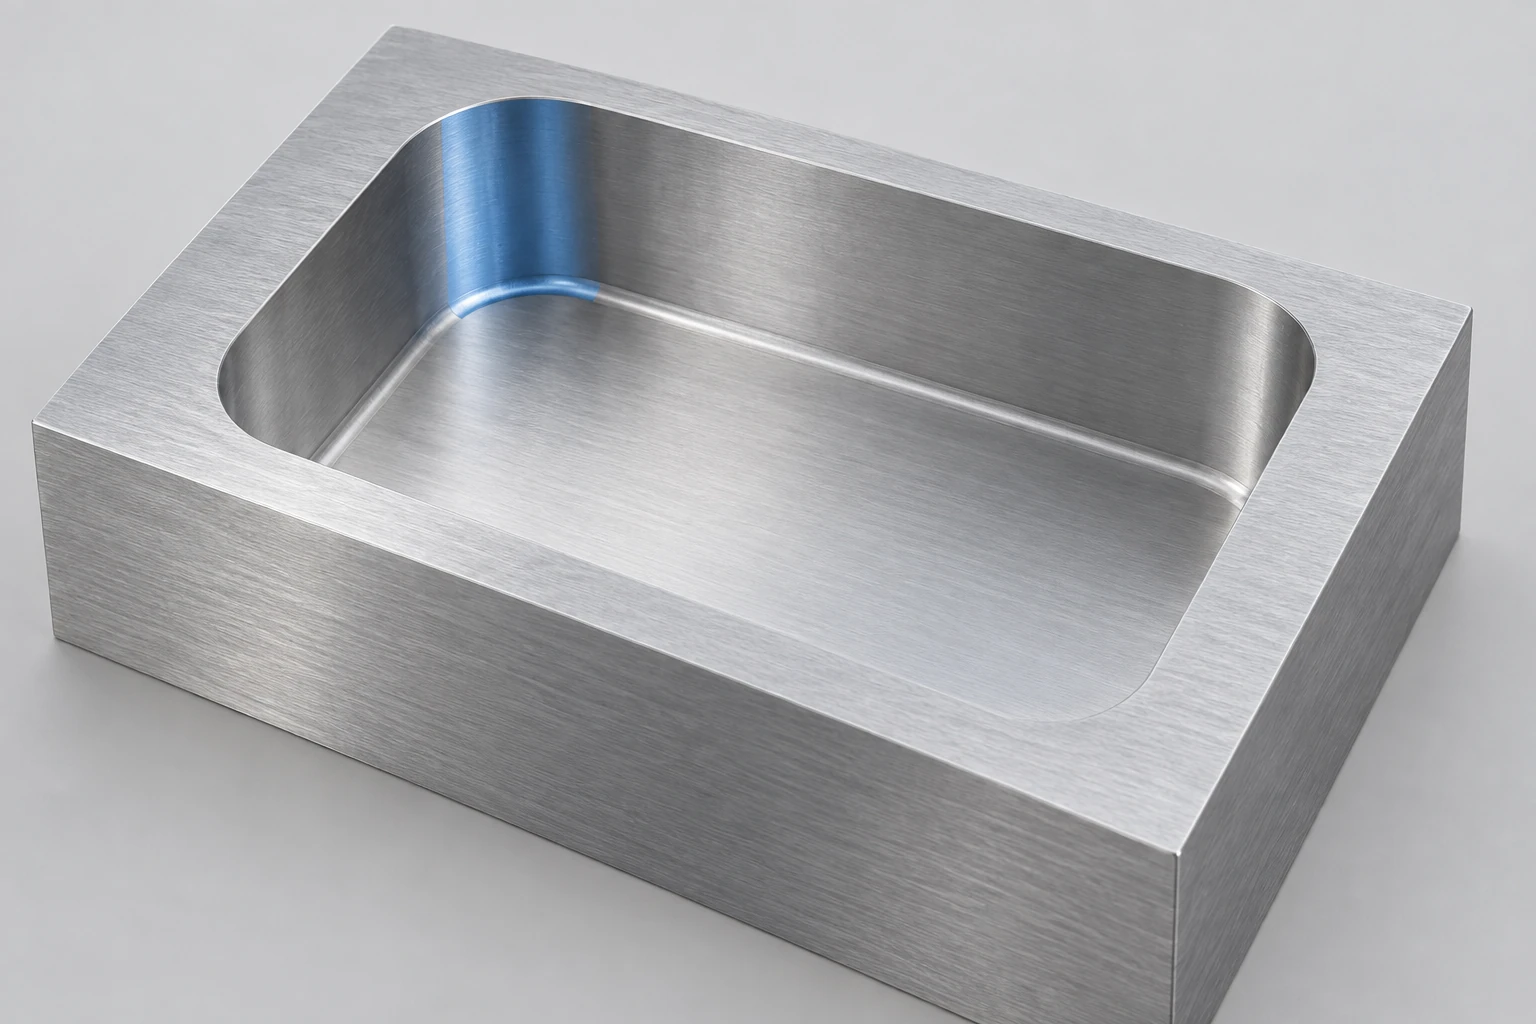
Considérez une fraise en bout à rayon d’angle idéalisée, verticale, de 6 mm de diamètre, avec un rayon d’arrondi de bout de 0.5 mm :
- Vu du dessus : son enveloppe cylindrique en rotation a un rayon de 3 mm. En fraisage conventionnel à bout, elle ne peut pas produire un angle concave plus petit entre les parois de la poche.
- Vu en coupe : son profil d’arrondi de bout de 0.5 mm permet de réaliser un congé mur-plancher de 0.5 mm lorsque ce profil est entièrement engagé.
- Une fraise sphérique de 6 mm est différente : sa pointe hémisphérique a un rayon de 3 mm, et non un petit arrondi de 0.5 mm adjacent à une extrémité plane.
Il s’agit ici de relations géométriques, et non de tolérances sur la pièce finie. Un angle de poche exactement égal au rayon de la fraise entraîne également un engagement important. Une fraise plus petite laisse de la marge pour suivre l’angle requis selon un parcours mieux maîtrisé ; le choix réel dépend de la profondeur, du matériau et de la stabilité.
Cotez l’angle qui importe pour la pièce associée. Un raccord inférieur qui évite un chanfrein de la pièce associée ne garantit pas le jeu aux angles verticaux de la poche. Le guide des matériaux et de la conception des pièces relie ces caractéristiques locales au reste du plan.
Le diamètre de contact et la portée de l’outil nécessitent des vérifications distinctes
Sur un outil à bout sphérique, le diamètre de coupe effectif dépend de l’emplacement où la surface entre en contact avec la sphère. Au centre exact, la vitesse tangentielle de rotation est nulle. Un contact plus éloigné du centre se comporte différemment, même à la même vitesse de broche. L’orientation de l’outil peut déplacer ce point de contact hors du centre lorsque les mouvements de la machine et l’accès à la pièce le permettent ; un diamètre nominal seul ne définit pas les conditions de coupe. [2]
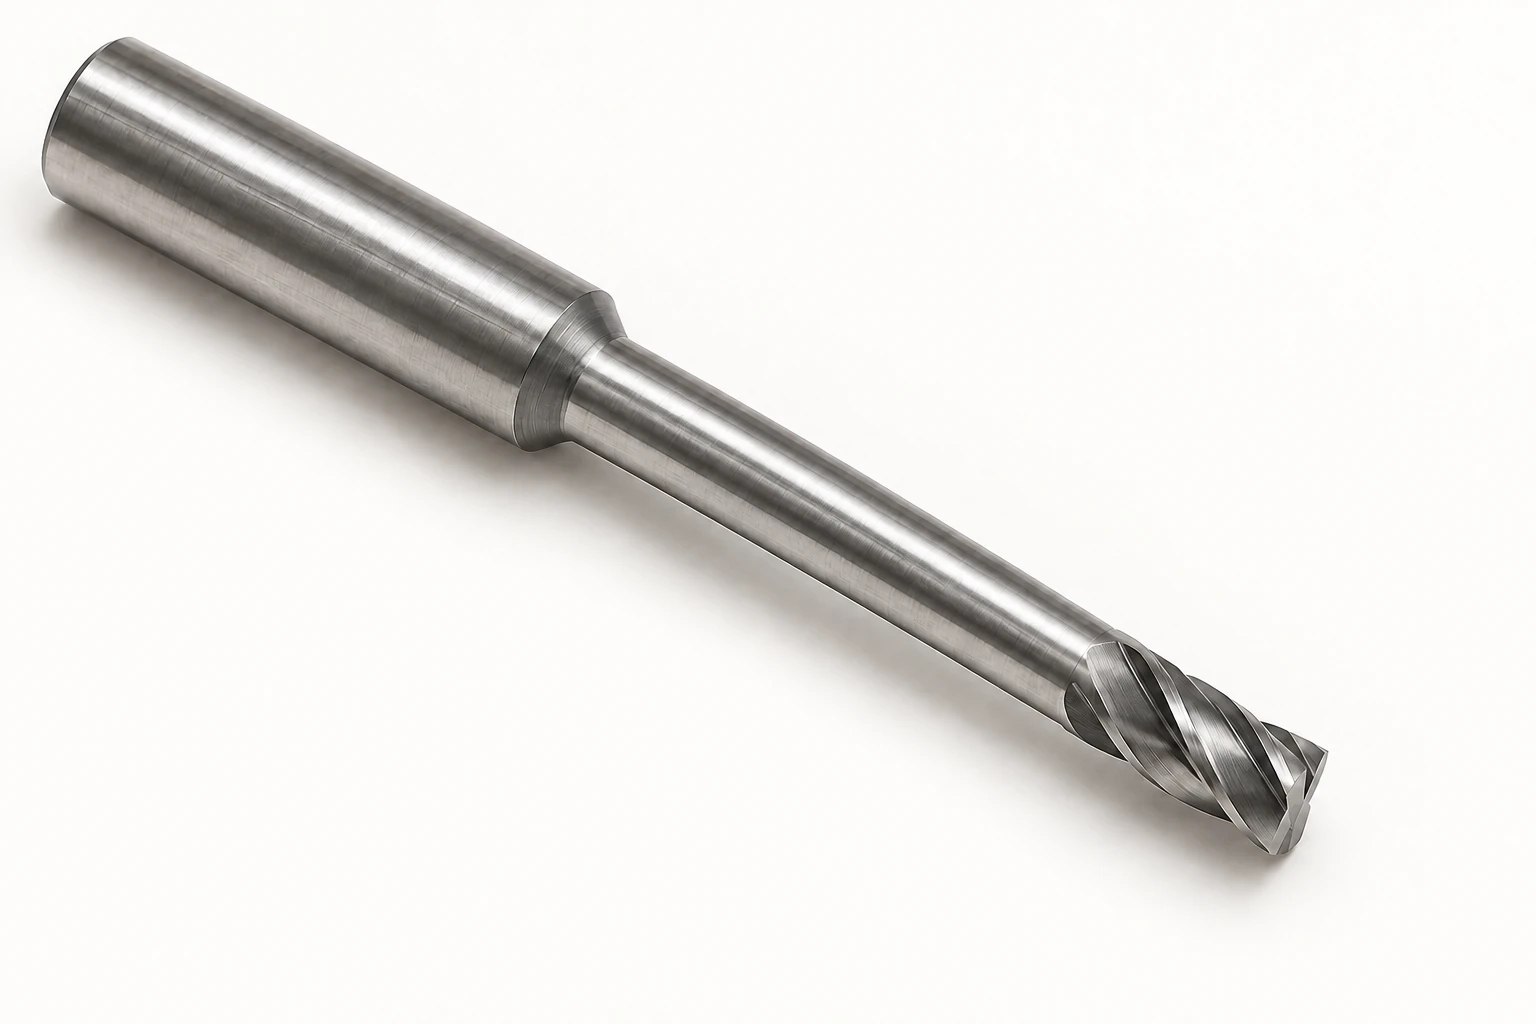
Sur un outil à grande portée, distinguez les dimensions suivantes :
- Longueur de coupe : la longueur axiale des arêtes coupantes.
- Portée sous le manche : la distance depuis le début du col dégagé jusqu’à la pointe de l’outil, y compris la tête coupante.
- Longueur totale : l’outil dans sa totalité, y compris la partie maintenue dans le porte-outil.
Un outil peut atteindre une caractéristique profonde sans présenter de rainures sur toute sa longueur exposée. Cela ne signifie pas que son col lisse ne risque pas de frotter contre une paroi, ni que le porte-outil dégage la pièce. L’ensemble complet de l’outil, ainsi que son mouvement, doivent être vérifiés.
Le nombre de dents, la géométrie du tranchant et le revêtement affinent la sélection en fonction du matériau et de la passe de coupe. Dans le fraisage CNC, la géométrie de la caractéristique et la direction d’accès déterminent quels profils d’outils peuvent atteindre les surfaces requises ; l’espace pour les copeaux et l’engagement aident ensuite à déterminer une stratégie de coupe adaptée.
Questions fréquemment posées
Une fraise en bout peut-elle plonger verticalement comme un foret ?
Seul un outil conçu spécifiquement pour une pénétration axiale prévue doit être utilisé ainsi. La géométrie permettant la coupe au centre est essentielle, mais elle ne remplace pas les limites fixées par le fabricant concernant la profondeur de plongée, l’avance et l’évacuation des copeaux. D’autres outils nécessitent une rampe adéquate, une ouverture existante ou une méthode d’entrée différente. [3]
Une fraise à surfacer peut-elle usiner un épaulement à 90 degrés ?
Une fraise conçue spécifiquement pour l’usinage d’épaulements le peut ; en revanche, de nombreuses fraises à surfacer courantes ne permettent pas d’obtenir cette géométrie de paroi. Vérifiez plutôt l’angle d’entrée, la forme de la plaquette et la profondeur de coupe autorisée, plutôt que de déduire la capacité de l’outil uniquement à partir de sa désignation « fraise à surfacer ».
Un revêtement peut-il rendre la même fraise adaptée à tous les métaux ?
Non. Le substrat, la géométrie du tranchant, l’espace pour les copeaux et les conditions de fonctionnement influencent également l’adéquation de l’outil. Un revêtement performant sur un matériau donné peut s’avérer inadapté sur un autre. Consultez les recommandations du fabricant d’outils pour le matériau et l’application spécifiques.
Sources techniques
- Harvey Performance. L’anatomie d’une fraise cylindro-conique et 5 questions à poser avant de sélectionner une fraise cylindro-conique. Profils de bout, longueur de coupe, déport et sélection dépendante du matériau.
- Harvey Performance. Guide stratégique du fraisage à bout sphérique. Emplacement du contact, diamètre de coupe effectif et orientation de l’outil.
- Harvey Performance. Méthodes les plus courantes d’entrée d’outil. Entrée axiale et voies d’entrée alternatives.
- Sandvik Coromant. Fraisage de face et Fraisage à l’intérieur des angles. Angle d’entrée, géométrie de l’épaulement et engagement de l’angle.
À propos de VETCNC
VETCNC apporte à l’approvisionnement en ligne de CNC une expérience familiale approfondie dans le domaine de la fabrication. Kevin possède dix ans d’expérience dans le secteur CNC et collabore avec les usines familiales situées en Chine ainsi qu’avec un réseau élargi de partenaires. L’objectif est de clarifier, avant toute commande, les modalités de fabrication, les exigences techniques et les responsabilités respectives.
Découvrez l’histoire de Kevin →


