このページについて
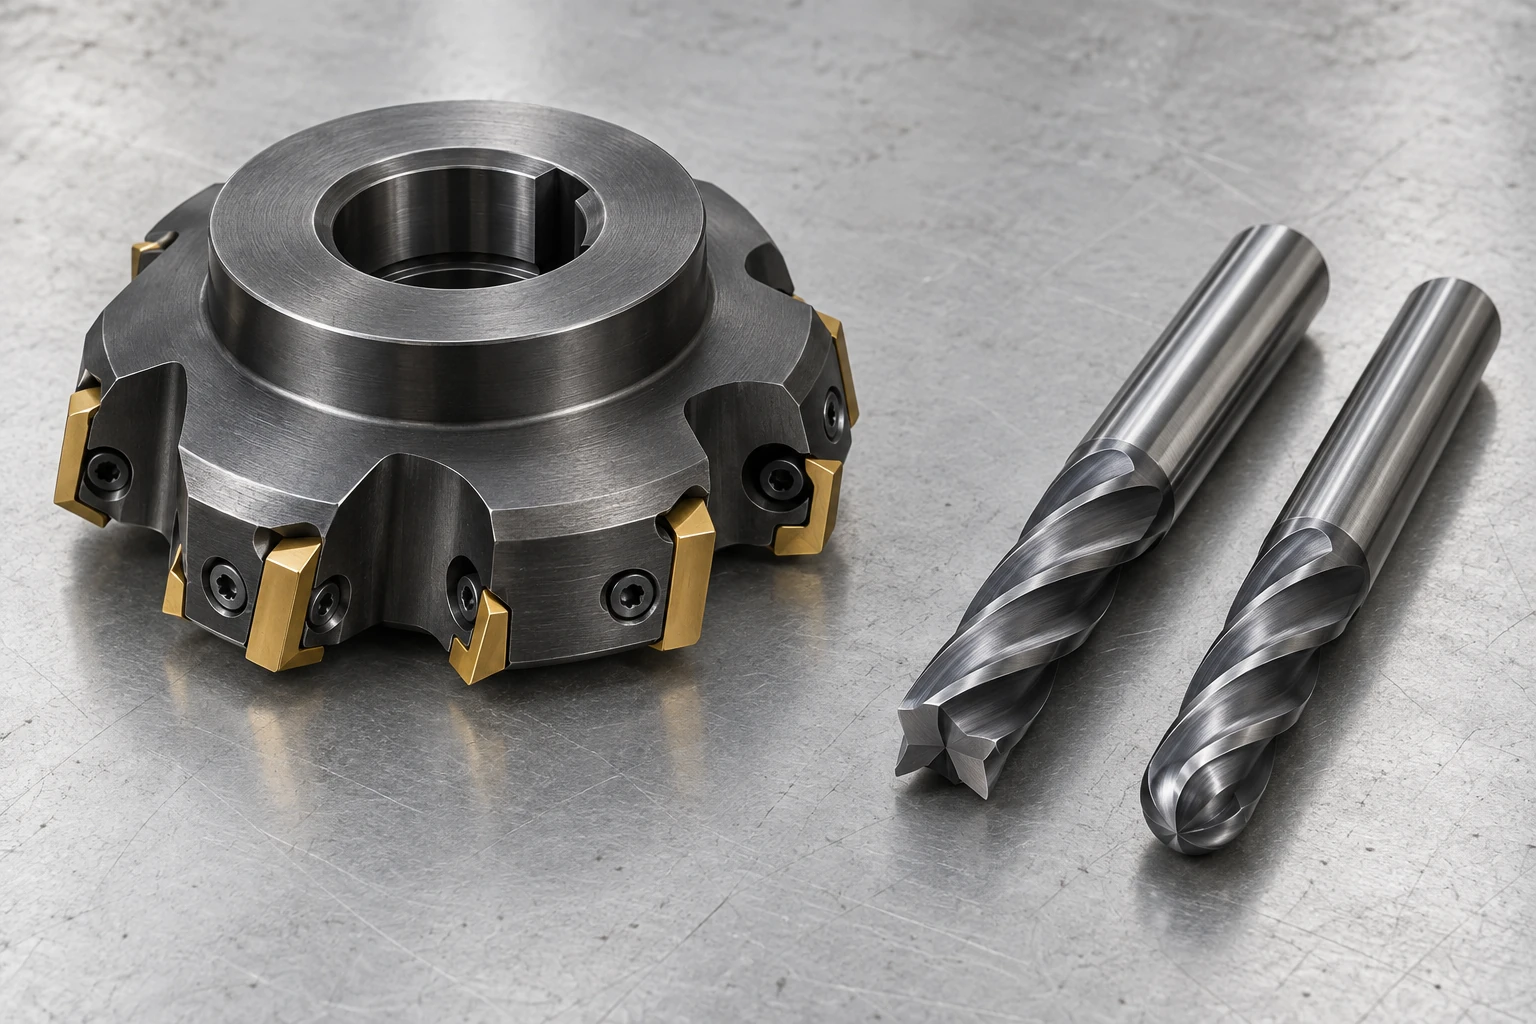
フェースミルは通常、広い表面を加工するのに対し、エンドミルはスロット、ポケットおよびより小さな特徴部にまで到達します。ボールノーズカッターは、丸みを帯びた先端によって識別されるエンドミルの一種です。これらの名称は工具の異なる側面を表しており、互いに排他的な三つの機械加工工程ではありません。
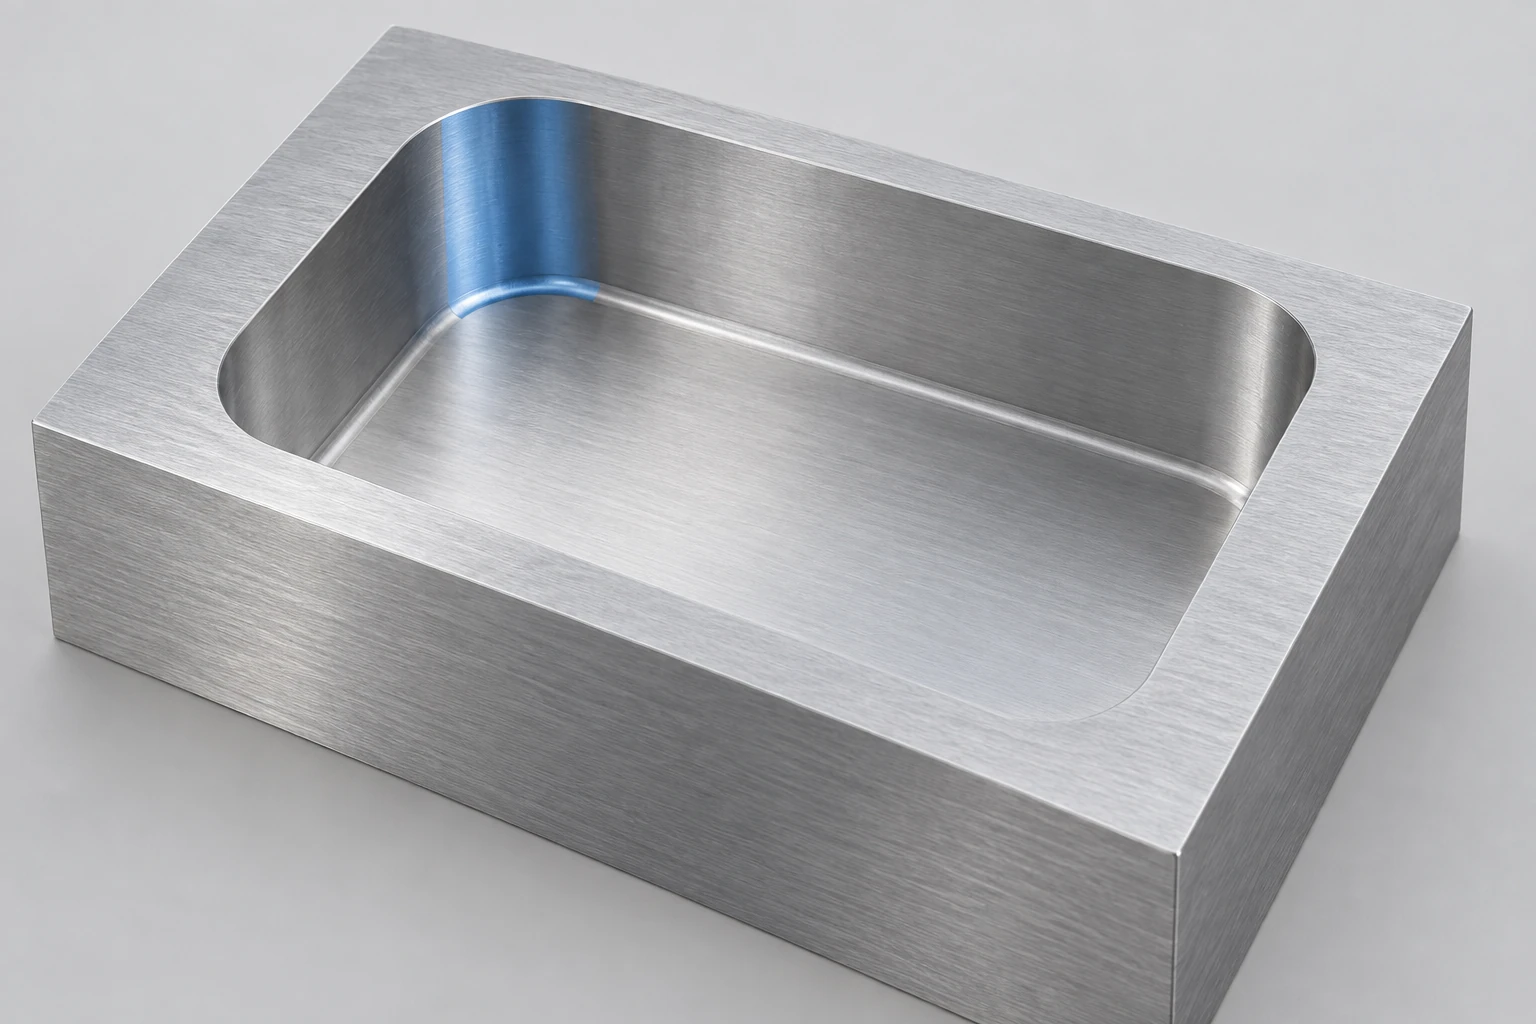
工具を加工面に合わせます。広くアクセス可能な平面にはフェースミル、溝や壁面には適切なエンドミル、曲面にはその丸みのあるプロファイルが適合するボールノーズエンドミルを使用します。ポケット内では、平面図における壁と壁のコーナーと、壁と床面とのフィレット部を比較します。6 mm工具の例では、3 mmの本体半径と0.5 mmの先端コーナー半径が明確に区別されています。
フェースミルとエンドミル:工具名称と加工工程の違い
典型的なインデックス可能フェースミルは、交換可能なインサートを装着する広い本体を持ちます。これは、ワークピースおよび段取りがその切込みを支えられるアクセス可能な平面に対して適しています。また、インサートの幾何形状も重要です:進入角が異なるフェースミルは、すべて同じ肩部形状を生成するわけではありません。[4]
エンドミルは比較的細長い本体周囲に切削刃を持ち、設計によっては先端にも切削刃があります。これにより、壁面、ポケットおよび輪郭形状の加工が可能です。また、エンドミルは小面積の面取り加工にも使用できます。この加工工程には「フェースミル」として販売されている工具を用いる必要はありません。当社のCNCフライス加工の仕組みに関する解説では、これらの工具を工具の運動およびワークピースの段取りという文脈で説明しています。
スクエア、コーナーラジアスおよびボールノーズのエンドプロファイル
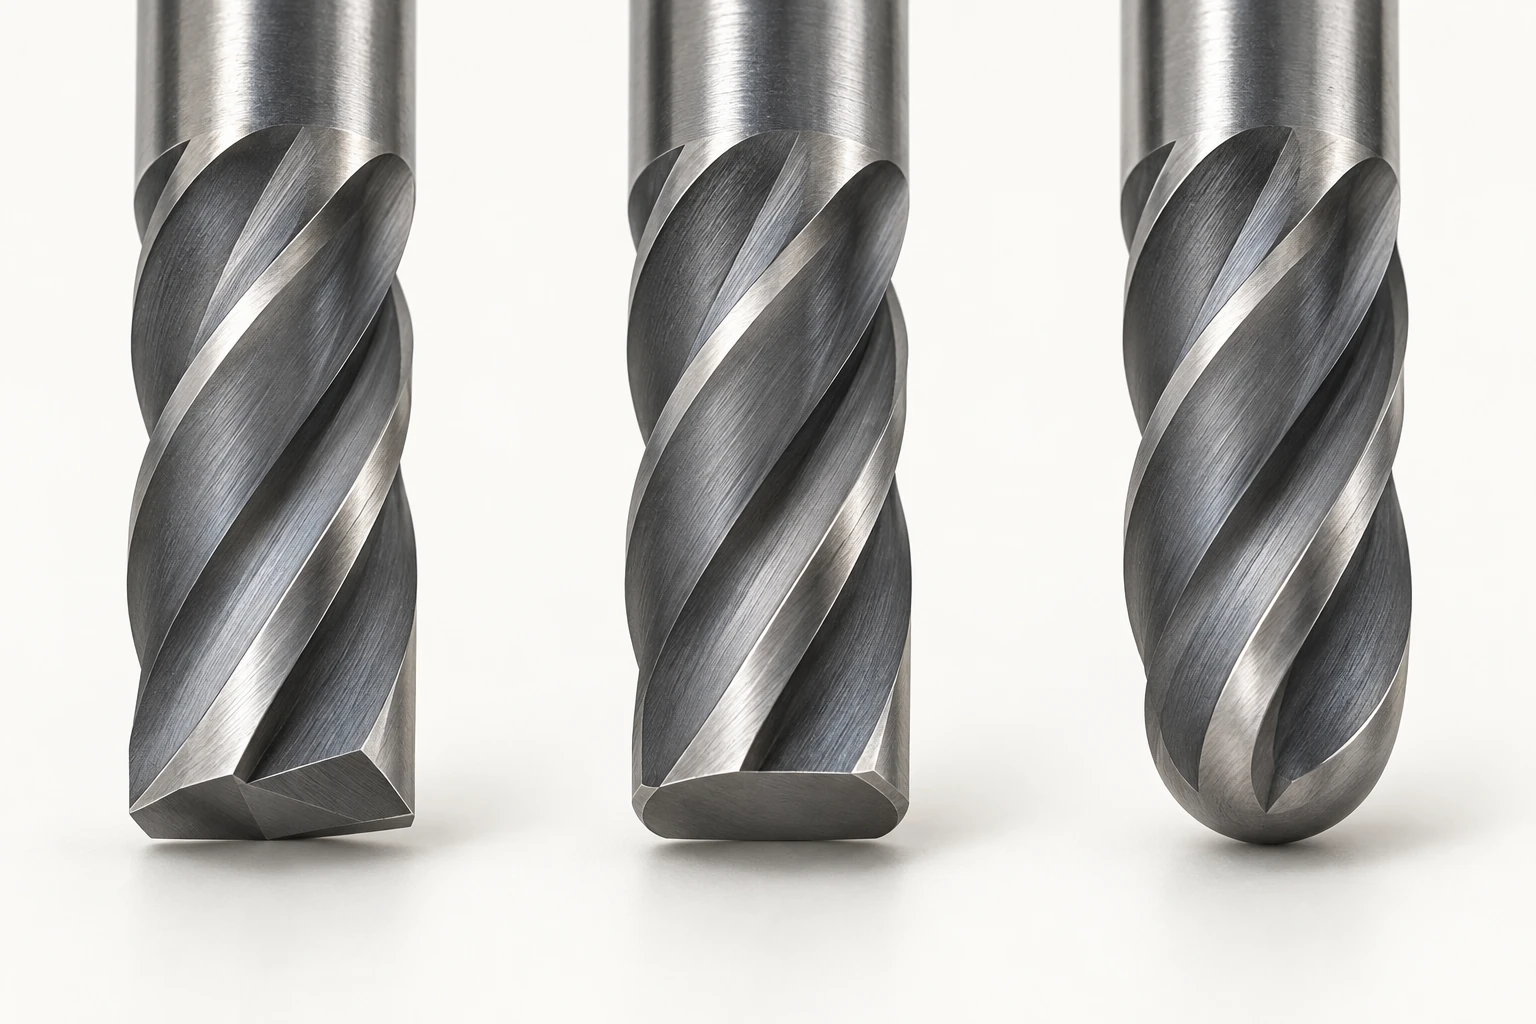
| 先端形状(エンドプロファイル) | 先端部の幾何形状 | 特徴部への影響 |
|---|---|---|
| スクエアエンド | 平らな先端で、名目上は外角が直角 | 平らな床面およびほぼ直角の壁面・床面接合部 |
| コーナーラジアス(またはブルノーズ) | 中央部が平らで外角が丸みを帯びている先端 | 指定された底部ブレンド付きの平らな床面 |
| ボールノーズ | 半球状の先端 | ツールパスによって到達可能な複雑な曲面および曲線状の遷移部 |
「スクエア」工具であっても、数学的に鋭い完成コーナーが保証されるわけではありません。エッジのプレパレーション、摩耗および切削条件が結果に影響を与えます。同様に、「ボールノーズ」という記述は、部品上のすべてのラジアスがボール半径と等しくなければならないことを意味しません。ツールパスが表面を生成しますが、これはアクセス可能性および干渉制限の範囲内でのみ可能です。[1]
ポケットには二つの異なる角半径がある
長方形のポケットを上から見下ろすと、隣接する垂直壁が内角で交わる。次に、その壁の断面を観察すると、壁は床面と別の遷移部で接している。これらのR面は異なる平面内に存在する。
理想化された垂直な6 mm径のコーナーRエンドミル(先端コーナーR 0.5 mm)を検討する:
- 上方から見た場合:その回転円筒包絡面の半径は3 mmである。従来のエンドミリングでは、この工具はポケット壁間のそれより小さい凹形内角を形成できない。
- 断面から見た場合:その0.5 mmの先端コーナー形状は、完全に接触した状態で、壁と床面の間に0.5 mmのフィレットを形成できる。
- 6 mmボールノーズ工具は異なる:その半球状先端の半径は3 mmであり、平らな先端に隣接する小さな0.5 mmのコーナーではない。
これらは完成品の公差ではなく、工具幾何学上の関係である。工具Rと等しい寸法のポケット内角を加工すると、切削負荷が大きくなる。より小さな工具を選択すれば、所定の内角をより制御されたパスで追従する余裕が得られる。実際の選択は、加工深さ、材料および機械的安定性に依存する。
相手部品との干渉に関係する内角を寸法指定する。相手部品のチャムファを回避するための床面ブレンドは、ポケットの垂直内角におけるクリアランスを保証しない。詳細については材料および部品設計ガイドを参照されたい。このガイドは、当該局所的特徴を図面全体と関連付ける。
選定した直径および先端コーナープロファイルをそれぞれ別に記録し、切削刃が目的の加工面に到達し、ネック部およびホルダーが干渉しない最短の実用的な突出長を採用します。完成後の壁面コーナーおよび床面フィレットを、それぞれ対応する図面公差限界と照合してください。
接触直径および工具の到達長さは、それぞれ別途検証が必要である。
ボールノーズ工具では、有効切削直径は、加工面がボール表面のどの位置で接触するかに依存する。正確な中心では、回転面速度はゼロである。中心から離れた位置での接触は、同一主軸回転数でも異なる挙動を示す。機械の運動および部品へのアクセスが許容する範囲で工具姿勢を調整することで、接触位置を中心からずらすことができるが、公称直径のみでは切削条件は決定できない。[2]
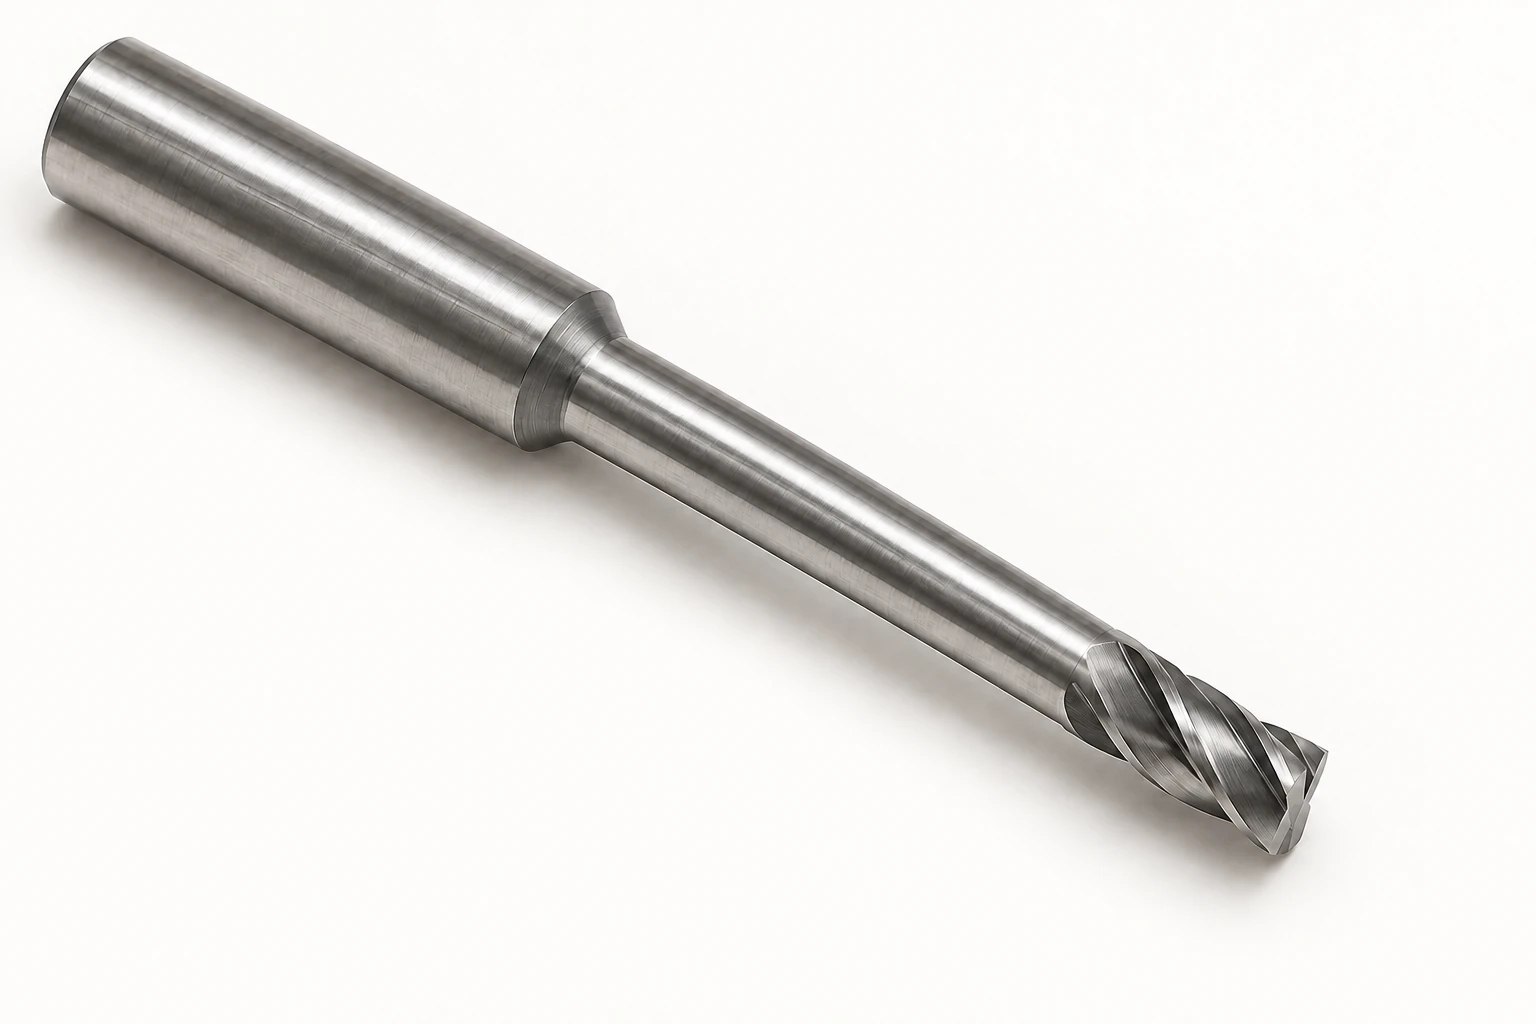
ロングリーチ工具では、以下の各寸法を明確に区別する必要がある:
- 切削長さ:切削刃の軸方向長さ。
- シャンク下方の到達長さ:リリーフネック開始部から工具先端までの距離(切削ヘッドを含む)。
- 全長:工具全体の長さ(ホルダーに保持される部分を含む)。
工具は、露出した全長にわたってフュートを有しなくても、深い特徴部に到達可能である。しかし、これはスムーズなネック部が壁面と干渉しないことを意味するものではなく、またホルダーが部品と干渉しないことも保証しない。工具アセンブリ全体および加工中の運動を総合的に検証する必要がある。
フュート数、刃形状およびコーティングは、加工材料および切削条件に応じた工具選定を最適化する。CNC millingでは、特徴の幾何学的形状およびアクセス方向が、所定の加工面に到達可能な工具プロファイルを決定し、その後、チップ排出空間および被削材との接触量(エンゲージメント)に基づいて適切な切削戦略が決定される。
よくあるご質問
エンドミルはドリルのように真っ直ぐに軸方向にプラunge加工できるか?
軸方向進入を意図して設計された工具のみが、そのような加工を実行すべきである。センターカット可能形状は重要であるが、それはメーカーが規定するプラング深度、送りおよびチップ排出に関する制限を代替するものではない。他の工具では、ラムプ加工、既存の開口部、または別の進入方法が必要となる。[3]
フェースミルは90度のショルダーを加工できるか?
ショルダーミリング専用に設計されたカッターであれば可能であるが、汎用フェースミルの多くはそのような壁面形状を仕上げることができない。「フェースミル」という名称から機能を推定せず、進入角、インサート形状および許容切削深さを個別に確認する必要がある。
コーティングによって、同一のエンドミルをすべての金属に適合させることは可能か?
いいえ。基材、切削刃の形状、チップスペース、および使用条件も適合性に影響を与えます。ある材料で良好な性能を発揮するコーティングが、別の材料では不適切な選択となる場合があります。特定の材料および用途には、工具メーカーが推奨するものを使用してください。
技術資料
- Harvey Performance. エンドミルの構造およびエンドミル選定前に確認すべき5つの質問。エンドプロファイル、切削長、リーチ、および材料依存の選定。
- Harvey Performance. ボールノーズミリング戦略ガイド。接触位置、実効切削直径および工具の姿勢。
- Harvey Performance. 最も一般的な工具入り方法。軸方向入りおよび代替入り経路。
- Sandvik Coromant. フェースミリングおよび内角部のミリング。進入角、ショルダージオメトリ、およびコーナー部での噛み合い。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


