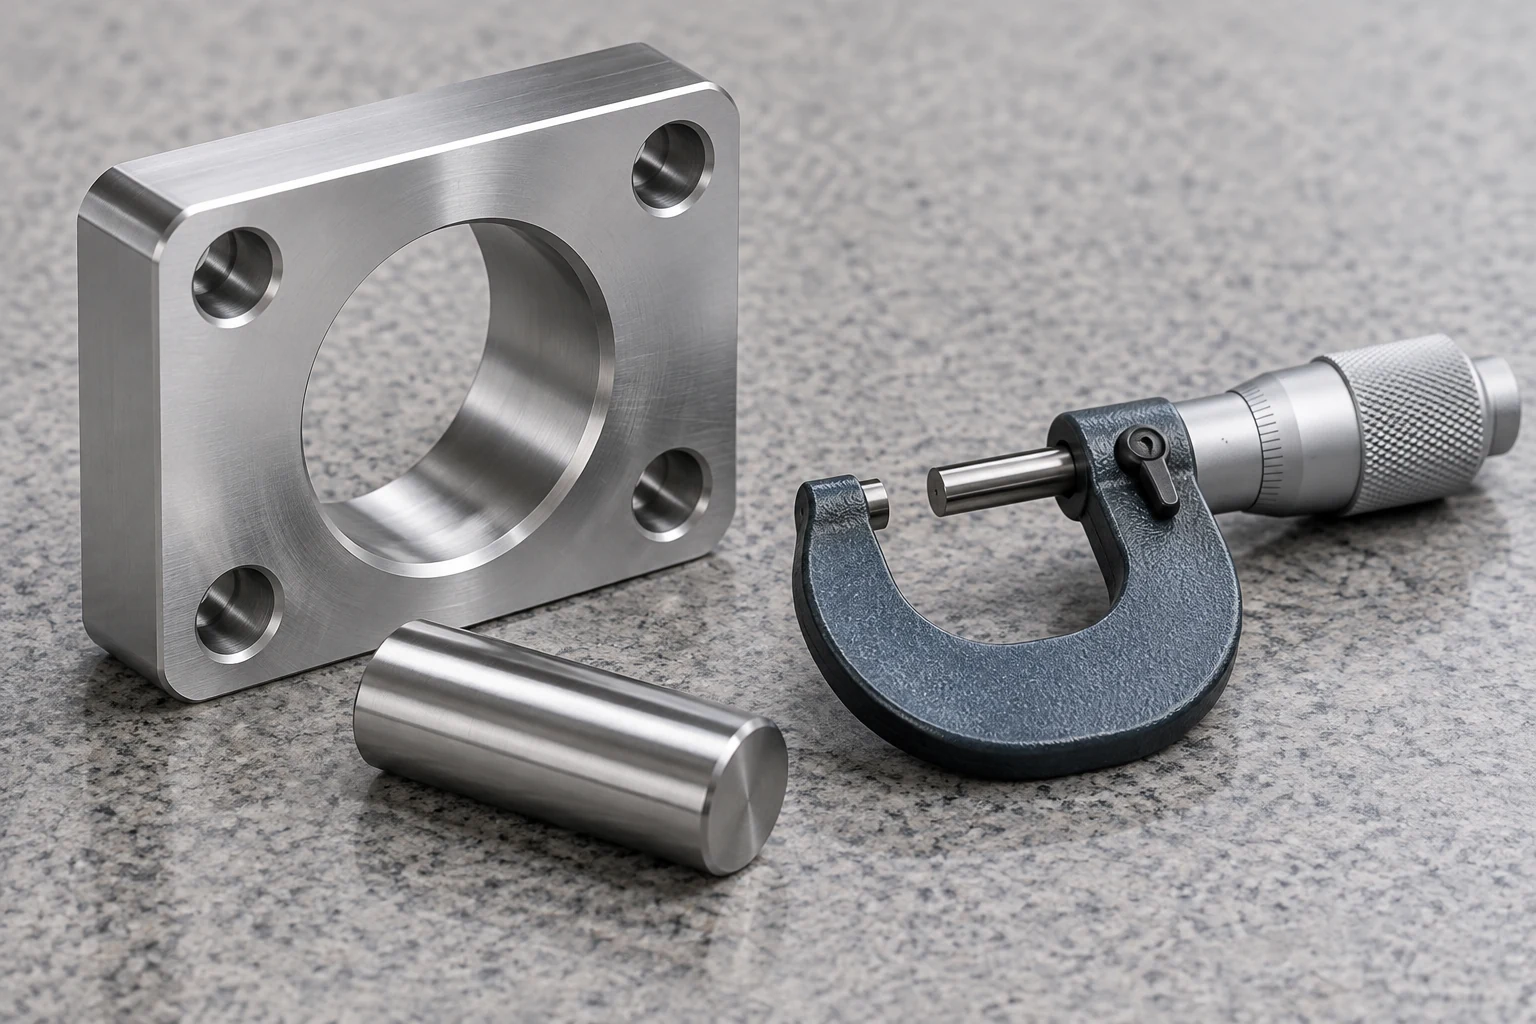
このページについて
CNC加工公差とは、部品の寸法および幾何形状において許容される変動範囲を定義するものである。嵌合(フィット)とは、相互に嵌合する特徴同士の関係性を記述するものであり、検査とは、完成部品がこれらの要求を満たすかどうかを確認するプロセスである。 有用な仕様は、この三つすべてを整合的に結びつけるものである。例えば、穴径が正しくても位置が不適切である場合があり、また、測定値の表示が優れていても、実際の受入可否という根本的な問いには応えられないことがある。
機能的インタフェースから出発し、必要なサイズおよび幾何学的制御を適用し、納入時の状態を考慮した上で、適切な検証方法を選択する。その後、切削・工具・ワークホルディングによって、その定義に対して検査可能な特徴を確実に製造しなければならない。
組立機能を果たす面から始める。
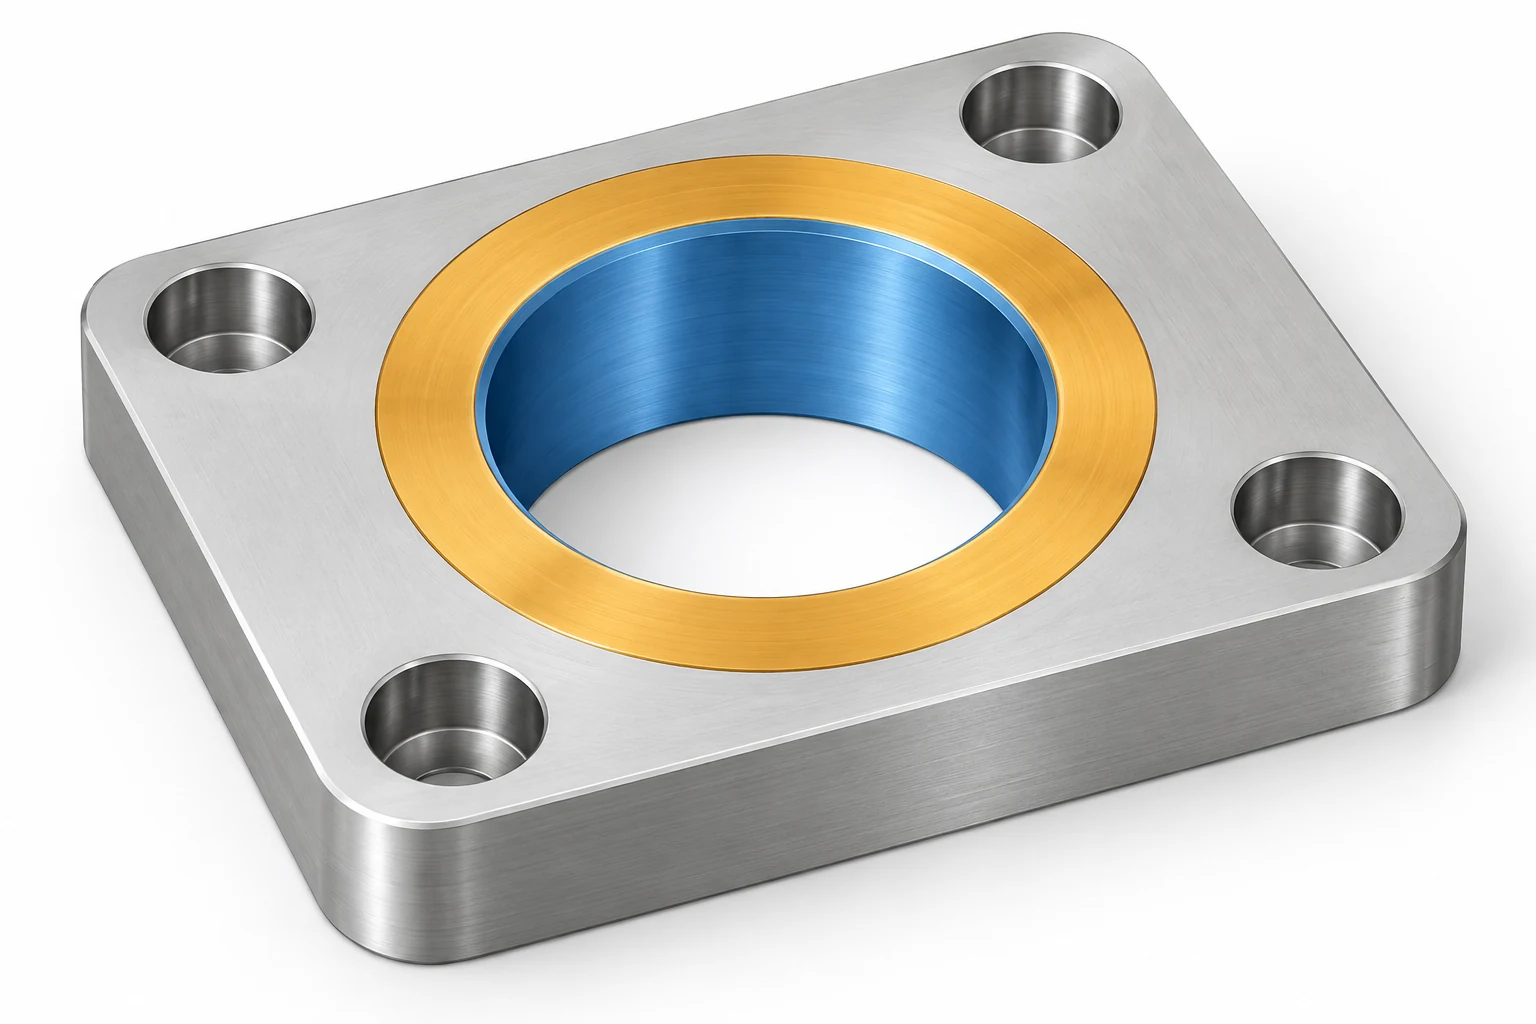
円筒形パイロットで位置決めされ、対向面と密閉し、ボルトパターンで固定されるフランジを例に考える。パイロット嵌合はクリアランスを制御する。密閉面には独自の表面および幾何学的要件がある。ボルト穴は対向部品と正確に整列しなければならない。すべての箇所に一律に±値を適用しても、こうした異なる機能要件は記述できない。
| 要件 | 対象とする事項 | フランジの例 |
|---|---|---|
| 寸法公差 | 許容される寸法変動 | パイロット直径またはプレート厚さ |
| 幾何学的制御 | 形状、姿勢、または位置 | 密閉面の平面度または穴配列の位置 |
| 表面粗さ | 規定された表面輪郭特性 | 密閉ランドの粗さ |
| 材質および仕上げ | 材質等級、状態および熱処理 | 合金種類、熱処理、コーティングおよびマスキング領域 |
これらの要件は相互に関連しているが、互換可能ではない。表面粗さは平面度を保証せず、寸法公差が厳密であっても、位置や姿勢に関するすべての要求を自動的に伝達するわけではない。適用される図面規則では、寸法と形状が関連付けられることもあるため、各数値を孤立して扱うのではなく、仕様全体を読み解く必要がある。米国における多くの技術図面で用いられるGD&T言語は、ASME Y14.5で定義されている。[1]
モデル、図面注記および製造工程の概要については、CNC加工の基礎ガイドを参照されたい。本稿では、その部品定義を、組立機能を保護するための公差限界および検査項目へと具体化することを目的とする。
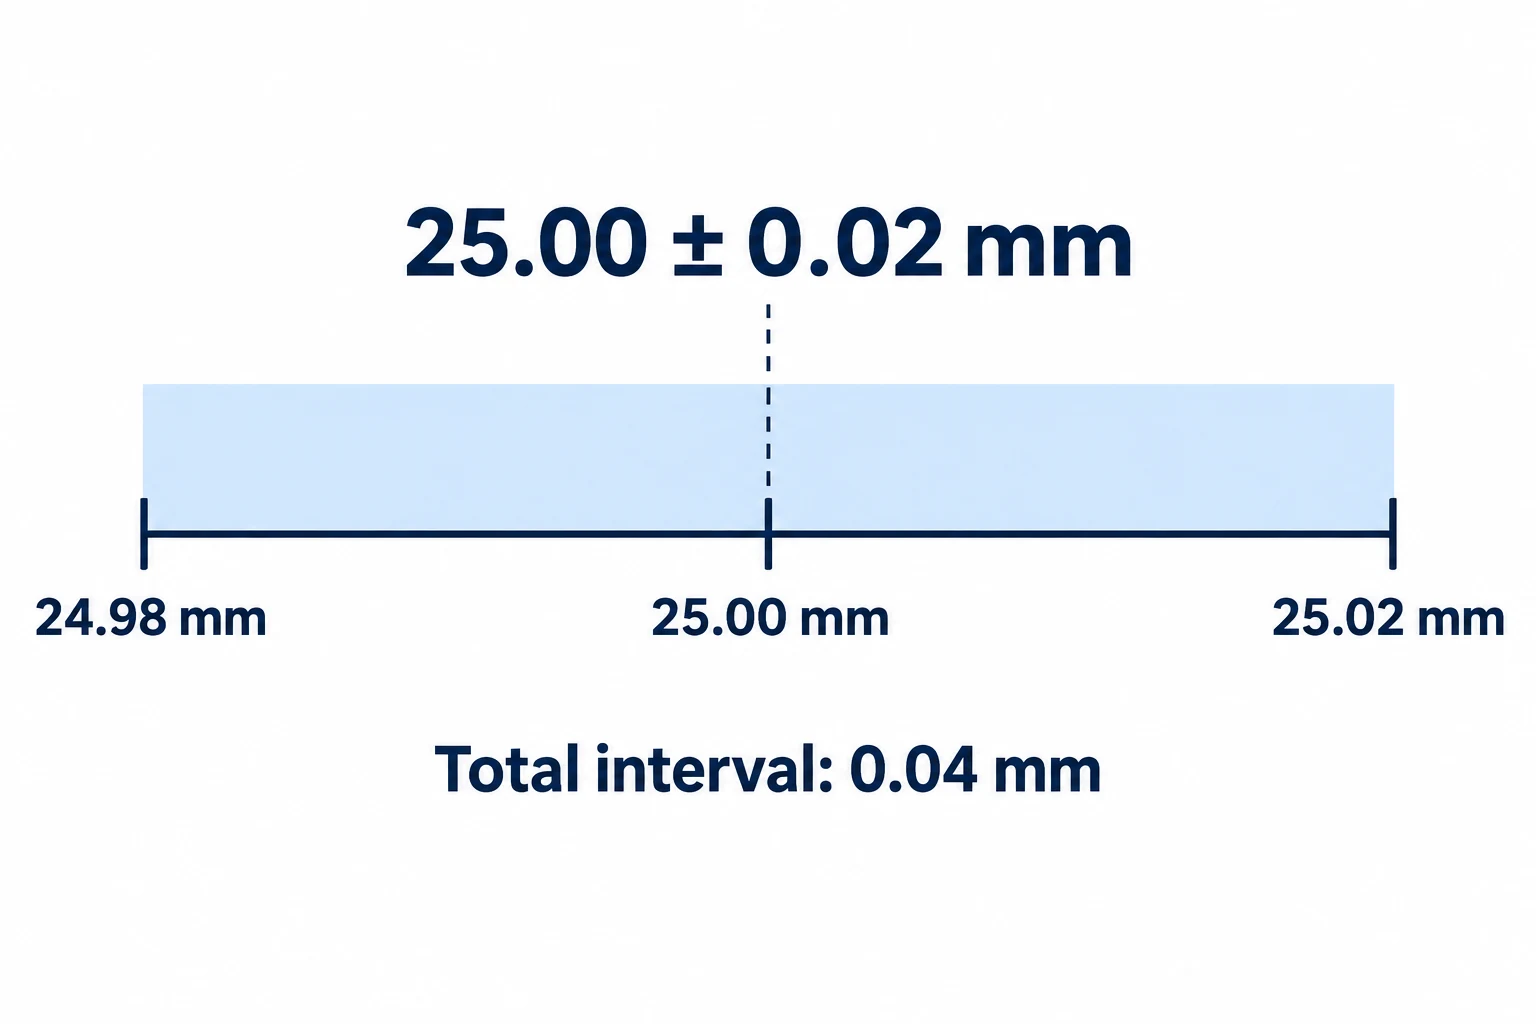
公差記号を上限値および下限値へと変換する。
寸法25.00 ± 0.02 mmの場合、下限値は24.98 mm、上限値は25.02 mmである。全公差幅は0.04 mmである。±0.02という値は、公称値からの片側の変動を示すものであり、全幅を意味するものではない。
| 例示的な寸法公差記号 | 下限 | 上限 | 全公差範囲 |
|---|---|---|---|
| 25.00 ± 0.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
| 25.00 +0.03 / −0.00 mm | 25.00 mm | 25.03 mm | 0.03 mm |
| 24.98–25.02 mm | 24.98 mm | 25.02 mm | 0.04 mm |
最初と三番目の記載は同一のサイズ限界を表しています。二番目の記載は、公称値より上方向のみの変動を許容します。
隣接する±値が付されていない寸法であっても、必ずしも無公差ではありません。図面のタイトルブロック、一般備考、参照仕様書およびモデルベースの要求事項を確認してください。一般公差規格は、発行された定義がその適用範囲内で当該規格を明示的に援用した場合に適用されます。これは、すべてのCNC部品に対して自動的にデフォルトとなるものではありません。
支給された二つのファイルの内容が一致しない場合は、生産前にどちらの文書を優先するかを確認するか、内容をそろえた改訂版を発行します。CADが小数点以下を多く表示していることだけを根拠に、公差が厳しくなったと判断しません。検査では、実際の要求事項とその出所を、単位および適用する図面の改訂版とともに記録します。
厳密な要求が作業負荷を増加させる場合、まずそれが保護すべき機能を特定してください。重要な嵌合や幾何学的関係を維持した上で、設計担当者と協議し、他の箇所で回避可能な制約を再検討してください。特定の図面については、VETCNCの高精度CNC機械加工サービスが、これらの要求事項と提案される加工工程および検査範囲を結びつけます。
両対向部品の寸法からクリアランスを算出してください。
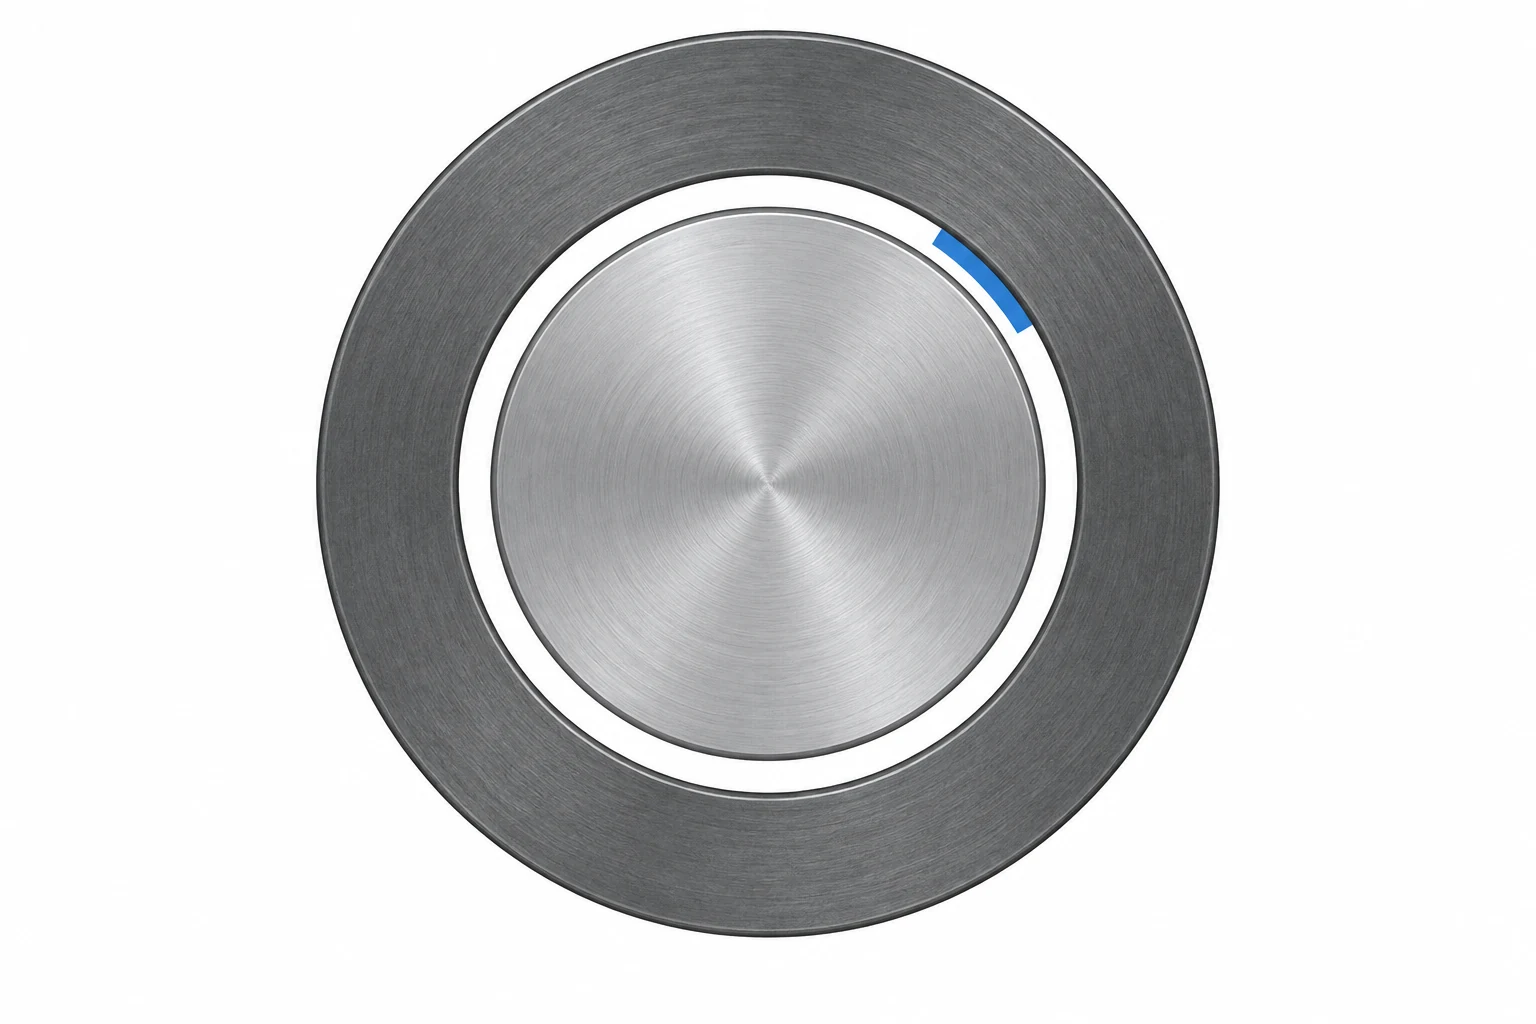
嵌合は、一対の特徴(フィーチャー)に属します。ボアの公差を厳しく指定しても、シャフトの公差を無視すれば、組立後のクリアランスは未定義のままです。クリアランス嵌合では、最大シャフト径が最小ボア径を超えてはなりません。インタフェース嵌合(干渉嵌合)では、最小シャフト径が最大ボア径より小さくなってはなりません。トランジション嵌合(移行嵌合)では、実際のサイズ次第でクリアランスまたはインタフェースのいずれも生じ得ます。
サイズのみに着目した例として、同一の規定条件におけるボアを25.010–25.025 mm、シャフトを24.990–25.000 mmと仮定します。
- 最小直径方向クリアランス:最小ボア径 − 最大シャフト径 = 25.010 − 25.000 = 0.010 mm。
- 最大直径方向クリアランス:最大ボア径 − 最小シャフト径 = 25.025 − 24.990 = 0.035 mm。
理想的な同心円筒の場合、対応する半径方向ギャップは直径方向クリアランスの半分となります。しかし、この計算は実際の組立性能を保証するものではなく、形状、姿勢、表面状態、温度、荷重などの要因により、界面の機能が依然として変化し得ます。
ISO 286は、サイズ公差および嵌合に関する標準化された体系を提供します。嵌合記号は、適用される公称サイズにおいて当該規格に基づいて解釈されなければならず、汎用的なクリアランス数値ではありません。上記の例では、ISO嵌合クラスではなく明示的な寸法限界を用いています。[2]
単純な軸方向の積み上げ(スタックアップ)に対しても、同様の最悪ケース思考が適用されます。隙間がハウジング長さからスペーサ長さを引いた値である場合、その最小値は最小ハウジング長さと最大スペーサ長さを用い、最大値は逆の組み合わせを用います。より多くの寸法が関与する場合は、符号付きの完全な連鎖計算が必要です。統計的スタックアップ手法を用いるには、最悪ケース検証を置き換える前に、分布および工程に関する根拠ある仮定を提示する必要があります。
サイズでは決定できない関係性を記述するために、基準(ダム)を用います。
フランジの穴径がすべて公差内に収まっていても、穴配置パターンの位置決めが不適切になる可能性があります。見落とされている問いは、「このパターンが、組立を位置決める表面または軸に対して、どこに位置すべきか?」という点です。
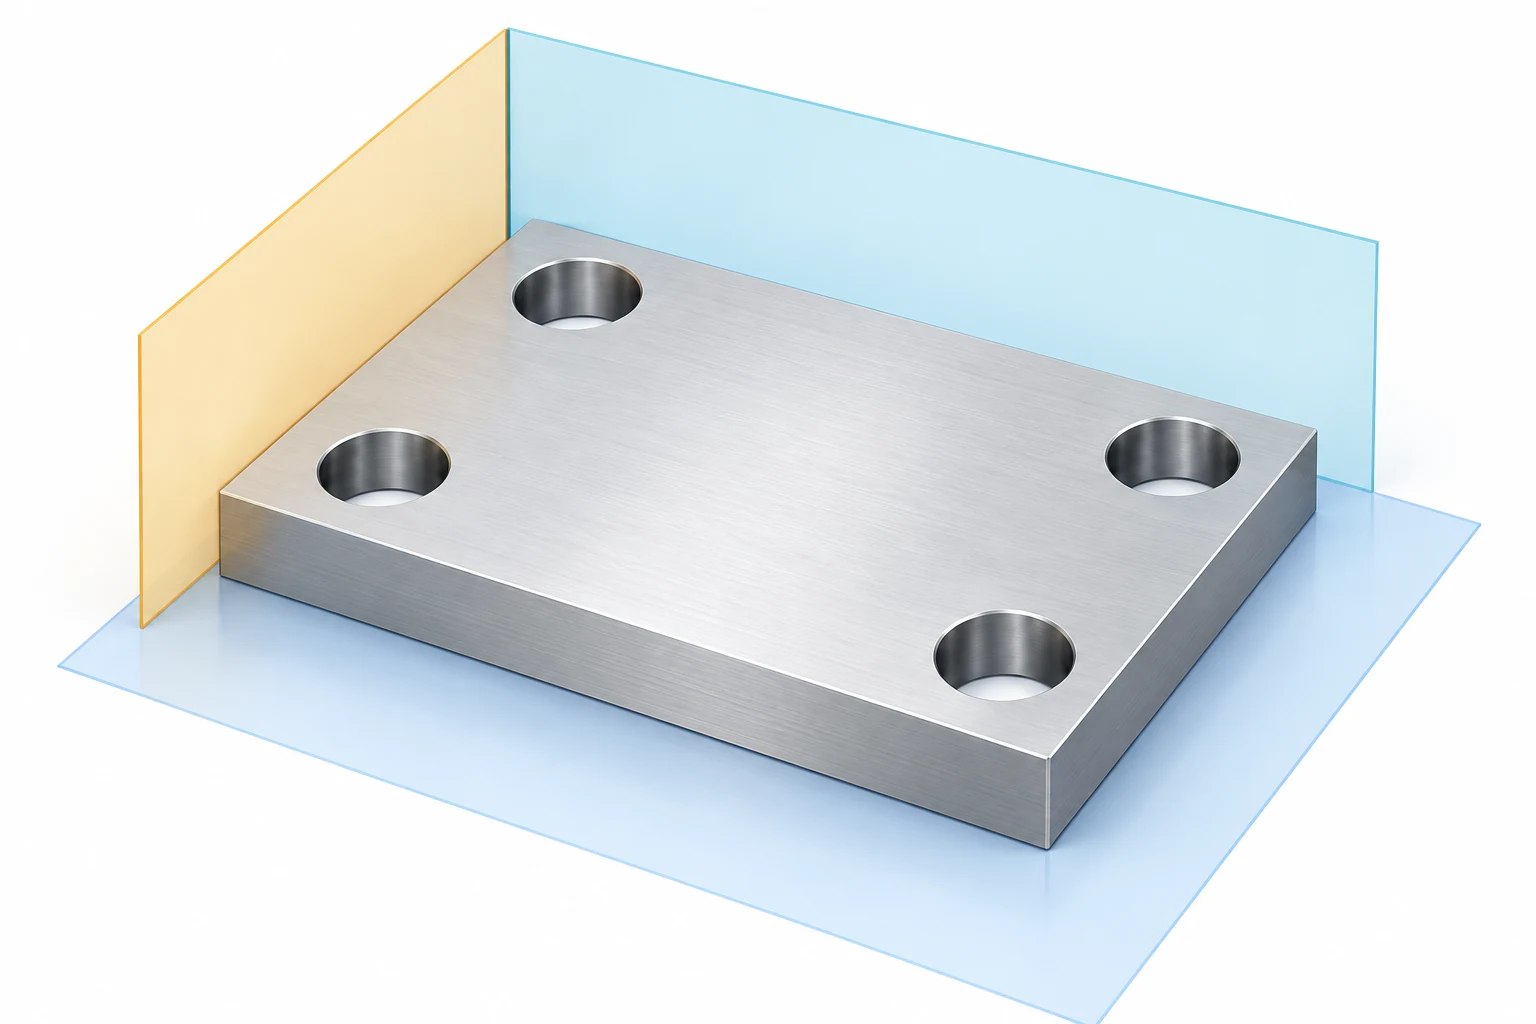
基準(ダム)とは、指定された基準特徴(ダム・フィーチャー)から設定される理論的に正確な参照です。板状部品では、基準系が座面および2つの側面特徴に関連付けられることがあります。円筒形の組立品では、代わりに座面と軸を定義する円筒特徴に依拠することがあります。これらの参照は機能的関係性から選択し、図面で規定された規約に従って定義してください。[8]
制御は問題に密接に結びつけておく必要があります。平面度は表面の形状を規定しますが、平行度はその表面の基準面に対する向きを規定します。位置度は、穴配列の位置および指定された基準に対する向きを制御できます。平面度のみの制御では、面が対向する側面と平行であるとは明記されません。ミツトヨ社の形状測定ガイドでは、これらの異なる幾何学的課題が明示されています。[3]
検査セットアップは、要求される基準系を再現しなければなりません。部品を都合のよい面のいずれかに単に置くだけでは、異なる問いへの回答が得られてしまいます。柔軟なプレートを平らにクランプ固定すると、その解放状態での形状が隠れてしまう場合もあります。要求がそのような拘束条件で適用されることを意図している場合は、必ずその拘束条件を明確に定義してください。
材料および仕上げ状態を公差計画に含めてください。
寸法には物理的な状態が必要です。材料の合金等級および熱処理状態、コーティング後の測定対象となる特徴、部品が自由状態か、あるいは定義された拘束状態で保持されるかを明記してください。コーティング前の直径と仕上げ後の直径は、同一特徴の異なる工程段階です。
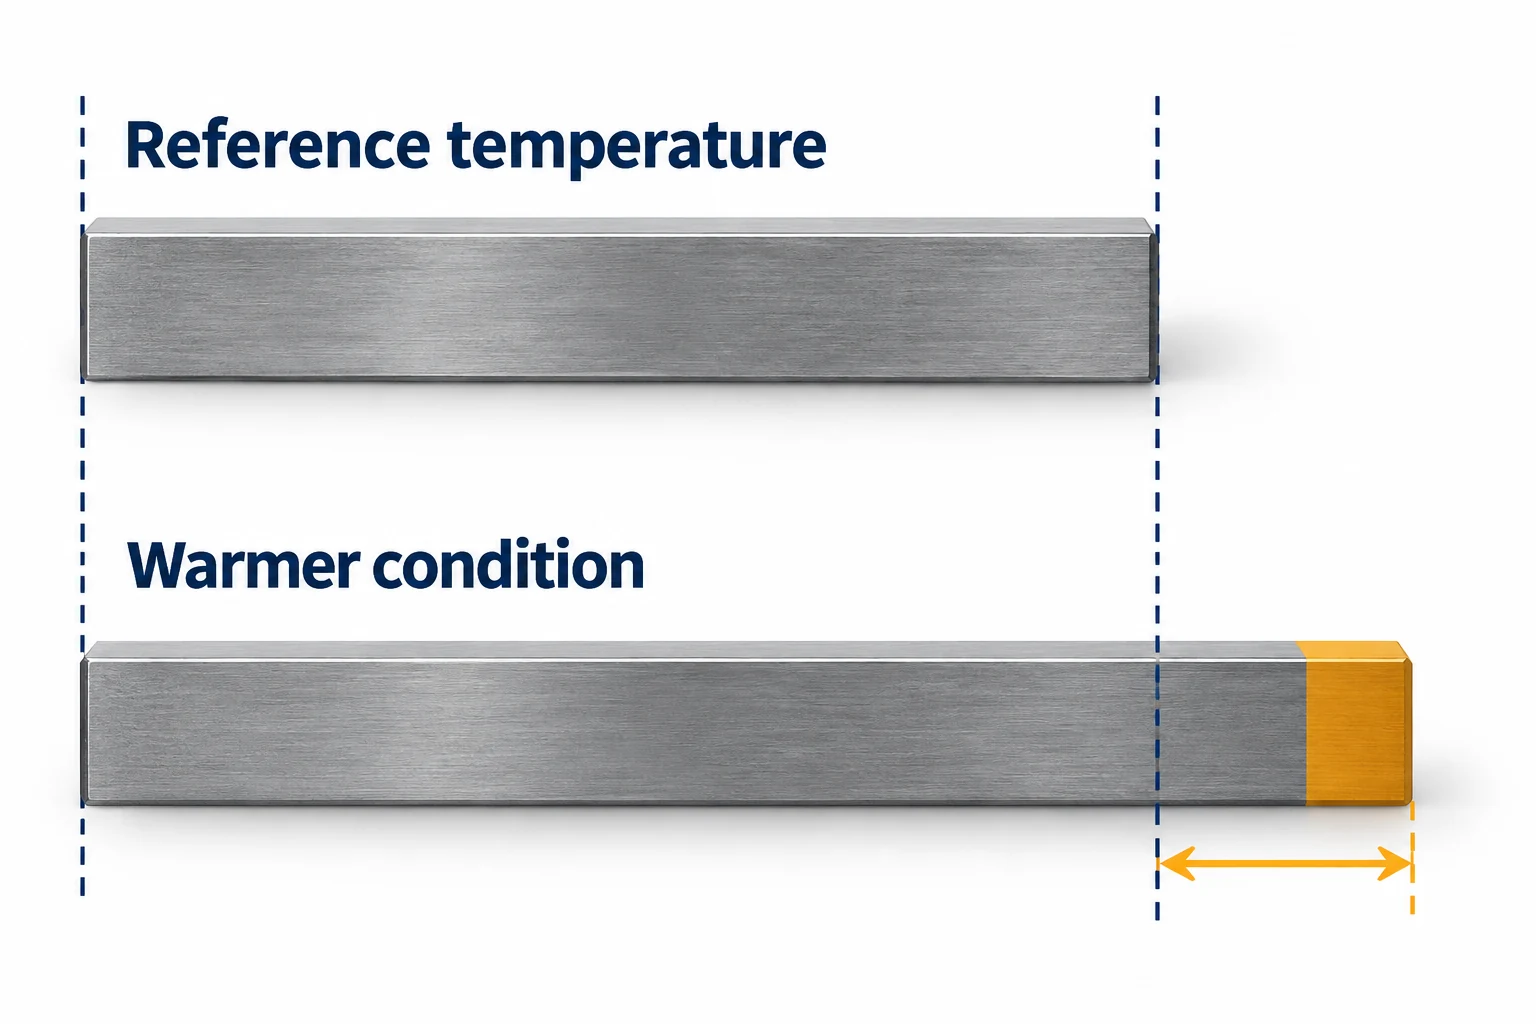
単純な長さであっても、温度の影響は無視できません。NIST(米国国立標準技術研究所)は、別途指定がない限り、寸法測定の標準基準温度を20 °Cとしています。この基準温度以外で測定を行う場合、材料および測定タスクに応じた熱補正および不確かさ許容値が必要になることがあります。[4]
20 °Cにおける100 mmの長さを例に考えます。NISTが解説した鋼製ゲージブロックの例を代表する、定数膨張係数11.5 × 10⁻⁶/°Cを仮定します。25 °Cにおける変化量は:
ΔL = α × L × ΔT = 11.5 × 10⁻⁶/°C × 100 mm × 5 °C = 0.00575 mm = 5.75 µm。
これは、提示された仮定に基づく長さ変化の推定値です。この係数は、すべての鋼または合金に共通する値ではありません。また、寸法比較は、測定システムの温度挙動、温度勾配、および補正の不確かさにも依存します。
熱処理、残留応力の解放、湿気感受性ポリマーなどは、他の条件依存的な変化を引き起こします。材料および設計ガイドでは、適合性の検討と同時に、正確な合金等級、調質状態および最終仕上げを検討すべき理由が説明されています。重要な特徴が最終的に検査される時点で、指定された状態が実現するよう工程を計画してください。
表示分解能ではなく、特性に応じた測定方法を選択してください。
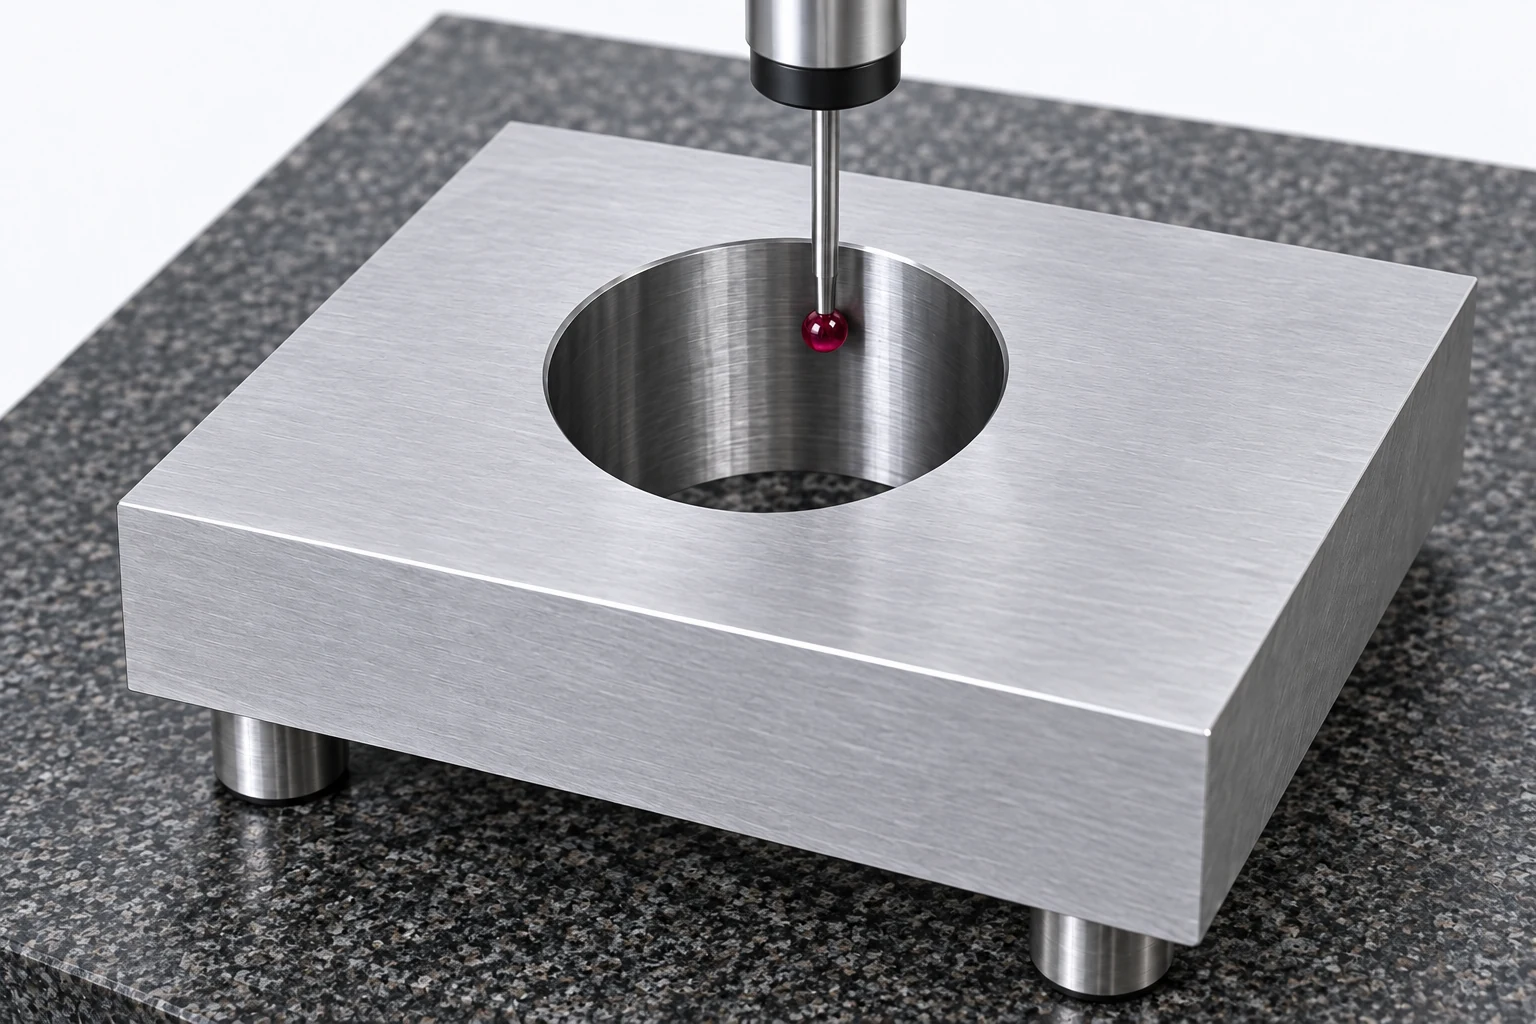
測定タスクが測定方法を決定します。三次元座標測定機(CMM)は、多くの寸法および幾何学的関係を評価できますが、それでも適切なアクセス性、プローブ選択、サンプリング、アライメント、および特性に応じた不確かさが求められます。CMMを所有しているからといって、すべての測定が同程度に信頼できるわけではありません。[8]
| 特性 | 可能な測定方法 | 計画で対応しなければならない事項 |
|---|---|---|
| 外径 | 外径マイクロメータまたはコンパレータ | 接触、測定力および測定点の確認 |
| 内径 | ボアゲージ、内径マイクロメータ、または適切なCMMによる測定方法 | アクセス性、深さ、アライメントおよび設定基準 |
| 穴配列の位置 | 三次元測定機(CMM)または適切な専用測定器 | 基準面の設定および完全な幾何学的要件 |
| 表面平面度 | 適切な形状測定法または三次元測定機(CMM)による測定法 | 表面カバレッジ、支持条件および評価方法 |
| 表面粗さ | 適切な表面粗さ測定器 | 指定されたパラメータおよび評価条件 |
これらは測定方法のファミリーであり、公差に対する自動的な承認ではない。数点の直径測定値だけでは、ボア全体の形状を必ずしも特徴づけることはできない。同様に、表面粗さの測定結果は平面度評価の代わりにはならない。
分解能とは、表示される最小増分を意味する;測定不確かさとは、測定結果に付随する不確かさを意味する。較正、反復性、アライメント、接触状態および環境要因が不確かさに寄与しうる。したがって、0.001 mmの表示増分が直ちに0.001 mmの不確かさを保証するわけではない。NISTの不確かさに関するガイドラインでは、計測器の表示だけでなく、測定プロセス全体およびその主要な寄与要因を考慮する。[5]
同様に、工作機械の位置決め精度および反復精度仕様は、明示された試験条件下における機械の性能を記述したものであり、加工部品の個別特徴に対する公差を直接規定するものではない。工作機械仕様の解釈に関する記事では、これらの仕様と完成部品の実際の結果との区別を明確にしている。
測定結果から合格/不合格の判定へと至る手順について合意すること
報告された数値と合格/不合格の判定は、異なる出力です。判定基準は、適合性を判断する際に測定不確かさをどのように取り扱うかを定義します。ミツトヨ社の判定基準、TARおよびTURは、単純な受入基準、不確かさ、および測定品質要件を一体的に検討する必要がある理由を説明しています。すべての注文に一律に適用できる解像度比やガードバンドは存在しません。 [6]
限界値付近の測定結果については、適用される顧客仕様または規格上の判定規則および資格認定済みの測定方法を用いること。測定値を合格するまで意図的に丸め直したり、測定結果を確認後に判定規則を無言で変更したりしてはならない。
検査記録には、部品および改訂番号、特性項目、要求仕様、実測値および単位、測定方法またはプログラム、および適用される合格判定根拠を明記しなければならない。重要特性については、さらに測定時の状態、関連する基準面の設定、検査範囲および不適合事項の取扱いを定義する必要がある。公差および検査計画ガイドには、こうした判断に活用可能な再利用可能なワークシートが提供されている。
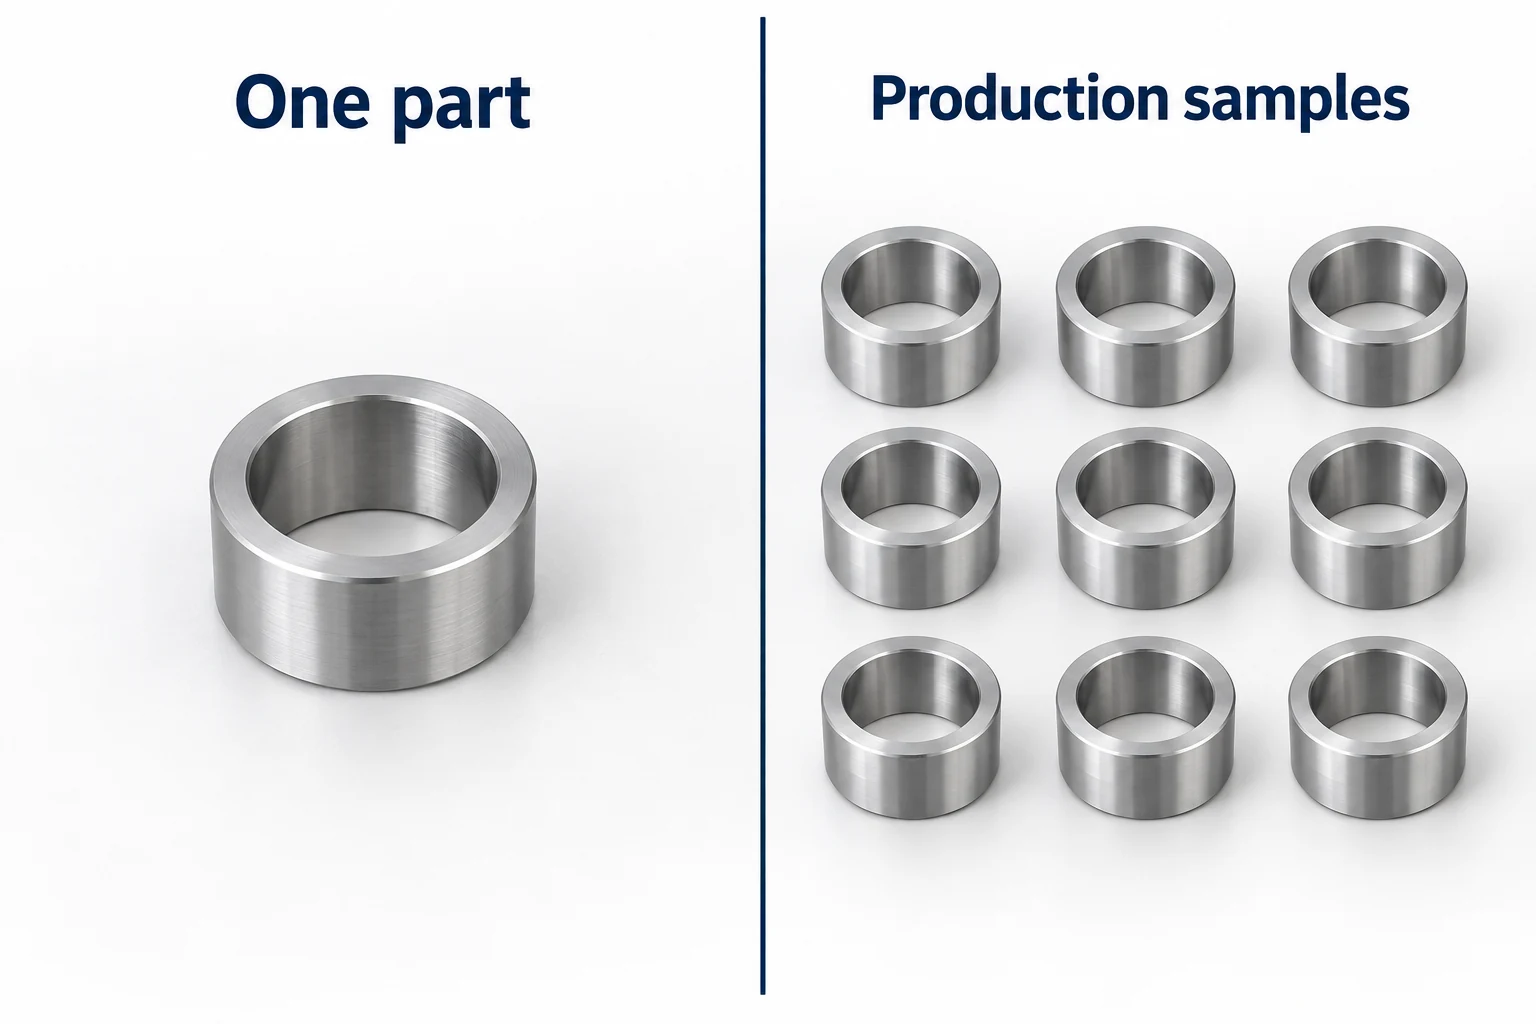
初品検査報告書は、実際に検査された特性および部品についての結論を裏付けるものであるが、長期的な工程能力を確立するものではない。工程能力分析とは、工程変動と仕様限界との比較であり、安定した工程から得られた適切なデータを必要とする;単一の良好なサンプルから推定することはできない。したがって、検査範囲、サンプリングおよび必要な能力調査は、それぞれ別途定義する必要がある。[7]
CNC加工公差に関するFAQ
標準的なCNC加工公差とは何か?
すべてのCNC部品に共通する単一のデフォルト公差は存在しない。リリース済み部品定義に記載された個別の公差指示、適用可能な一般備考および参照規格を用いること。サプライヤーの通常能力が、自動的に受入要件となるわけではない。
±0.02 mmは、総公差が0.02 mmであることを意味するか?
いいえ。公称値の各側に0.02 mmを許容し、合計で0.04 mmの区間となります。公称値25.00 mmの場合、サイズ限界は24.98および25.02 mmです。
部品が寸法公差を満たしていても、組立時に干渉や不適合となることはありますか?
はい。相手部品の寸法限界、特徴の位置・姿勢・形状・表面粗さおよび物理的状態(例:変形、傷、汚染)が組立に影響を与える可能性があります。直径の測定値のみでは、これらのすべての要因を評価できません。
三次元測定機(CMM)の測定レポートは、部品全体の受入可否を保証しますか?
そのレポートで報告され、適切に評価された特性のみがカバーされます。図面改訂番号、基準設定、測定方法、測定条件、測定範囲および判定規則を確認してください。材質または表面処理に関する要求事項には、異なる証拠が必要となる場合があります。
寸法検査は、コーティング前と後、どちらで行うべきですか?
図面または発注仕様書で指定された工程段階で検査を行ってください。要求が完成後の界面を定義している場合、最終処理(およびマスキングやその後の加工を含む)を考慮した検証が必要です。中間検査は、工程管理のため依然として有効です。
一つの承認済み試作品で、量産時の寸法公差維持が保証されるか?
いいえ。それは当該サンプルに対して実施された検査の結果を示すにすぎません。量産再現性に関する証拠を得るには、適切な検査計画、必要に応じて工程データおよび有効な工程能力評価が必要です。
技術資料
- ASME. Y14.5 — 寸法記入および公差。GD&T規格の一般公開範囲である。図面で指定された版を適用すること。
- ISO。 ISO 286-1:2010 — 直線寸法の公差に関するISOコード体系:公差、偏差および嵌合の基礎。標準化された寸法・嵌合体系の適用範囲。
- ミツトヨ。 高精度測定機器のクイックガイド、形状測定セクション、J-53。明確に区別される幾何学的特性および測定セットアップ。
- NIST。 工学計測ツールボックス:よくあるご質問。基準温度、熱補正および係数の不確かさ。
- NIST。測定不確かさの表現に関する基本要項:基本的な定義。測定結果に大きな影響を与える要因。
- ミツトヨ。 判定規則、TARおよびTUR、EDU-15005A。測定品質および適合性判定。
- NIST/SEMATECH. 工学統計ハンドブック、6.1.6:工程能力とは何か? 安定した工程のデータと仕様限界との比較。
- KEYENCE。 基準とは何か?および 測定機器——GD&Tの基礎。基準要素、基準系、座標測定。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


