Tässä artikkelissa
Pinnan-, päätä-, kouru- ja profiilijyrsintä kuvaavat eri näkökulmia leikkauksesta. Pinnanjyrsintä tuottaa laajan tasopinnan; päätäjyrsintä käyttää päätäjyrsintäkärkeä; kourujyrsintä poistaa materiaalia rajatun alueen sisällä; ja profiilijyrsintä seuraa kontuuria tai muotoiltua pintaa. Nämä nimet päällekkäistyvät. Päätäjyrsintäkärki voi viimeistellä kourun seinämän, koneistaa olakkeen tai seurata ulkopuolista profiilia.
Viimeistelyjyrsintä poistaa sen jäljelle jääneen materiaalin, joka tarvitaan pinnan saattamiseksi määriteltyyn tilaan. Levytason viimeistelyleikkaus vaatii erilaisia ehtoja kuin kourun ympärillä tehtävä viimeistelyleikkaus. Alla olevat esimerkit osoittavat, miten kyseinen viimeistelytehtävä valitaan. Kokonaisleikkausjärjestyksestä katso miten CNC jyrsintä toimii.
Pinnanjyrsintä: viimeistele avoin taso menettämättä sen geometriaa
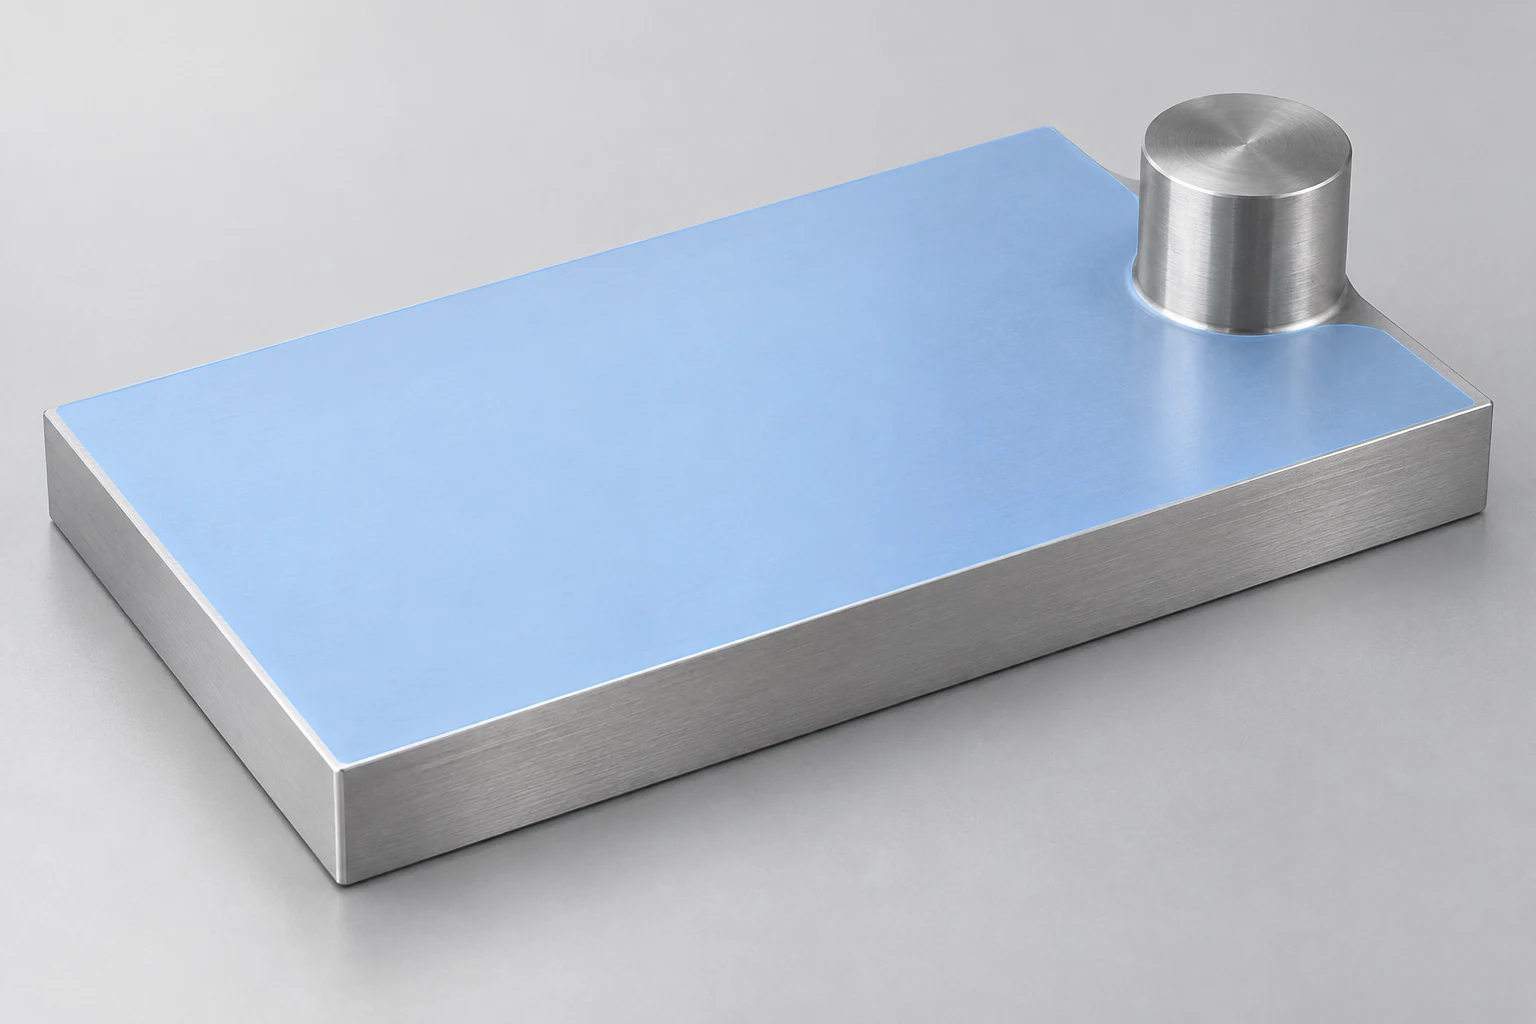
Tarkastellaan työkalulevyä, jolla on leveä yläpinta ja korotettu sijoituspultti. Pinnanjyrsintäkärki voi pyyhkiä avoimen alueen tehokkaasti, mutta sen leikkausalue ja runko täytyy ohittaa pultti. Esteen läheisyydessä saattaa vaadita pienempi työkalu tai erillinen reitti. Pelkkä kärjen halkaisija ei ratkaise pääsyä.
Viimeistelyleikkaus täytyy tuottaa vaadittu taso, kun levy on tuettu. Työkalun asennus, kärjen epäkeskisyys ja leikkausvoimat voivat vaikuttaa tulokseen. Toistuva kuvio pinnalla voi johtua siitä, miten leikkausterät istuvat ja peittyvät toisiaan, eikä pelkästään liiallisesta syöttönopeudesta.
Sandvik Coromant kuvaa pyyhkijäkärkiä yhtenä vaihtoehtona pinnanjyrsityksen pinnanlaadun parantamiseksi. Niiden laajemman viimeistelyalueen ja oikean asennuksen merkitys on suuri; pyyhkijä ei ole yleinen ratkaisu epävakaaan asennuksen ongelmaan. Työkaluvalmistajan sovellusehdot ovat edelleen voimassa. [1]
Jos taso tukee toista komponenttia, sen tasaisuus ja sen suhde vastakkaiseen tasoon voivat olla yhtä tärkeitä kuin sen ulkonäkö. Kiiltävä pinta ei takaa kumpaakaan vaatimusta.
Päätäyrsintä: erota seinä viereisestä pohjasta.
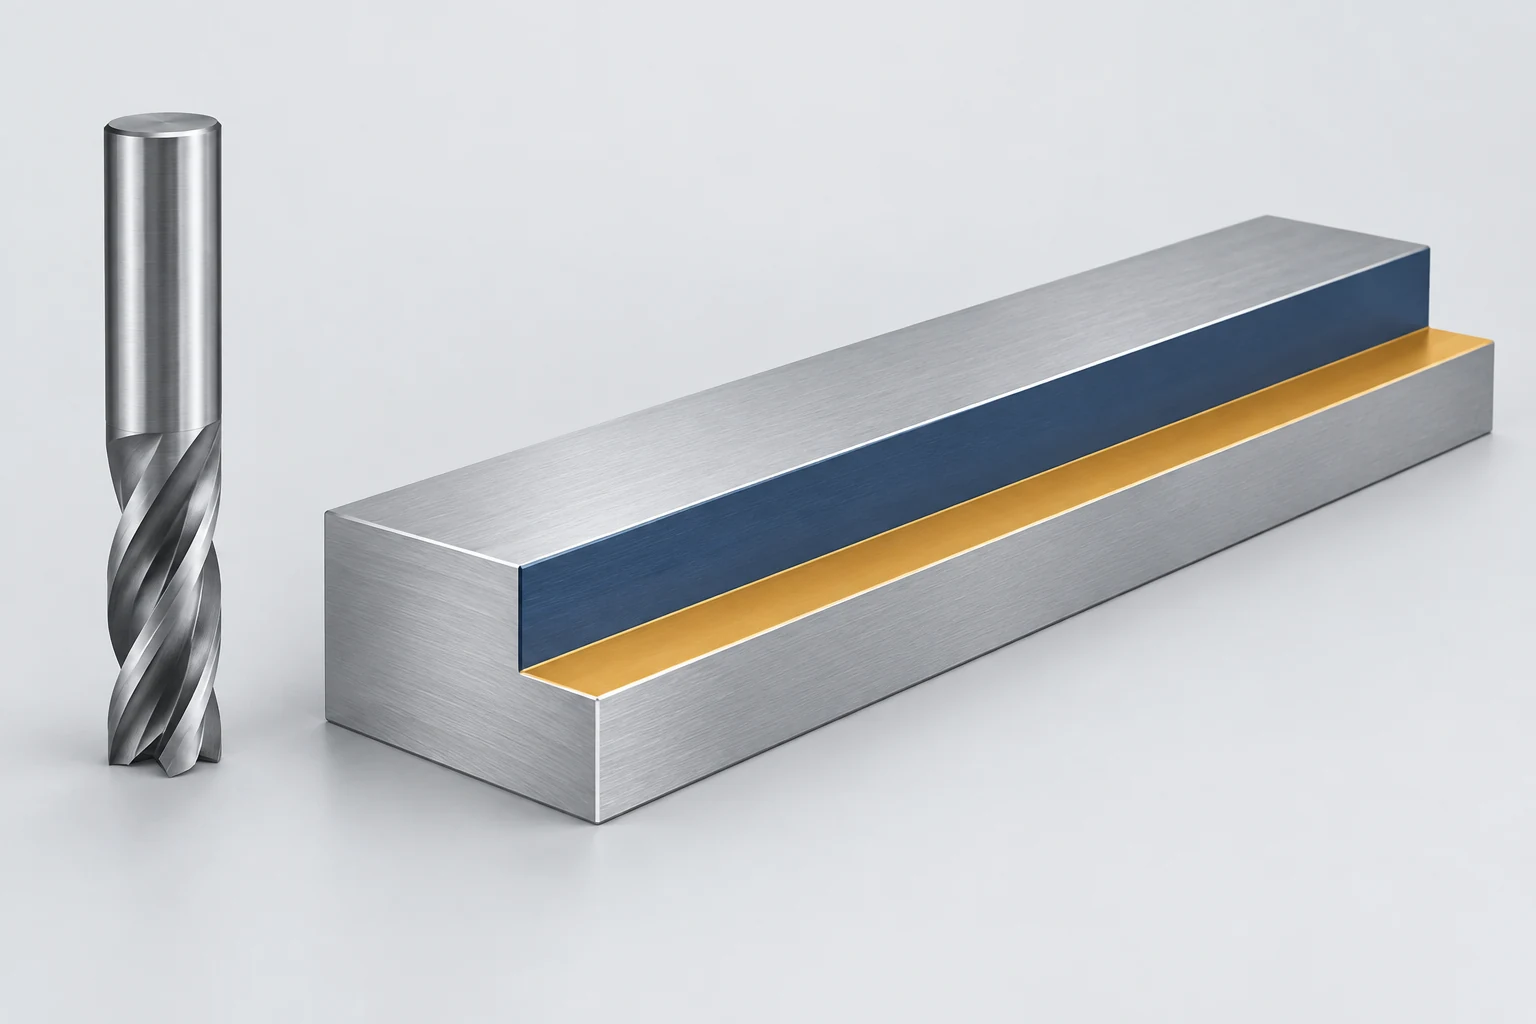
Portaatun ohjausraudan muodostaa pystysuora olake vaakasuoran reunan vieressä. Soveltuva päätäyrsin voi käyttää sivupintojaan seinän pitkin ja päätygeometriaansa reunalla. Se voi työstää molemmat pinnat yhdessä operaationssa, mutta kahdella pinnalla ei automaattisesti ole samaa viimeistelyvaatimusta. Sandvikin olakkeiden työstöohjeissa käsitellään selkeästi sekä seinän että pohjan yhdistettyä suhdetta. [2]
Oletetaan, että rauta ohjaa liukuvaa lohkoa sen sivua vasten, kun taas reuna tukee lohkoa alapuolelta. Seinän sijainti määrittää osan sovitusvaatimuksesta; reunan korkeus ja pintojen välinen suhde määrittävät toisen osan. Nämä vaatimukset tulisi näkyä prosessisuunnitelmassa, vaikka yksi työkalu tuottaisikin molemmat pinnat.
Korkea olake lisää työkalun ulottumaa. Koko seinän korkeuden viimeistely voi estää siirtymäviivojen muodostumisen syvyystasojen välille, mutta se lisää myös työkalun leikkaavan osan työpituutta. Useita syvyyskäyntejä voidaan käyttää kuorman jakamiseen, mutta ne luovat siirtymäkohtia, joihin on kiinnitettävä huomiota. Valinta riippuu työkalusta, jäljellä olevasta raaka-aineesta ja jäykkyydestä, ei siitä, että yksi käynti aina viimeistelisi paremmin.
Ohuen raudan tai seinän tapauksessa jäljelle jäävä työkappale tarvitsee myös tukea materiaalin poistamisen aikana. Jäykän mallin perusteella laskettu viimeistelypolku ei ota huomioon kaikkia mahdollisia todellisen osan liikkeitä.
Lokerojyrsintä: hallitse pohja, seinät ja kulmat erikseen.
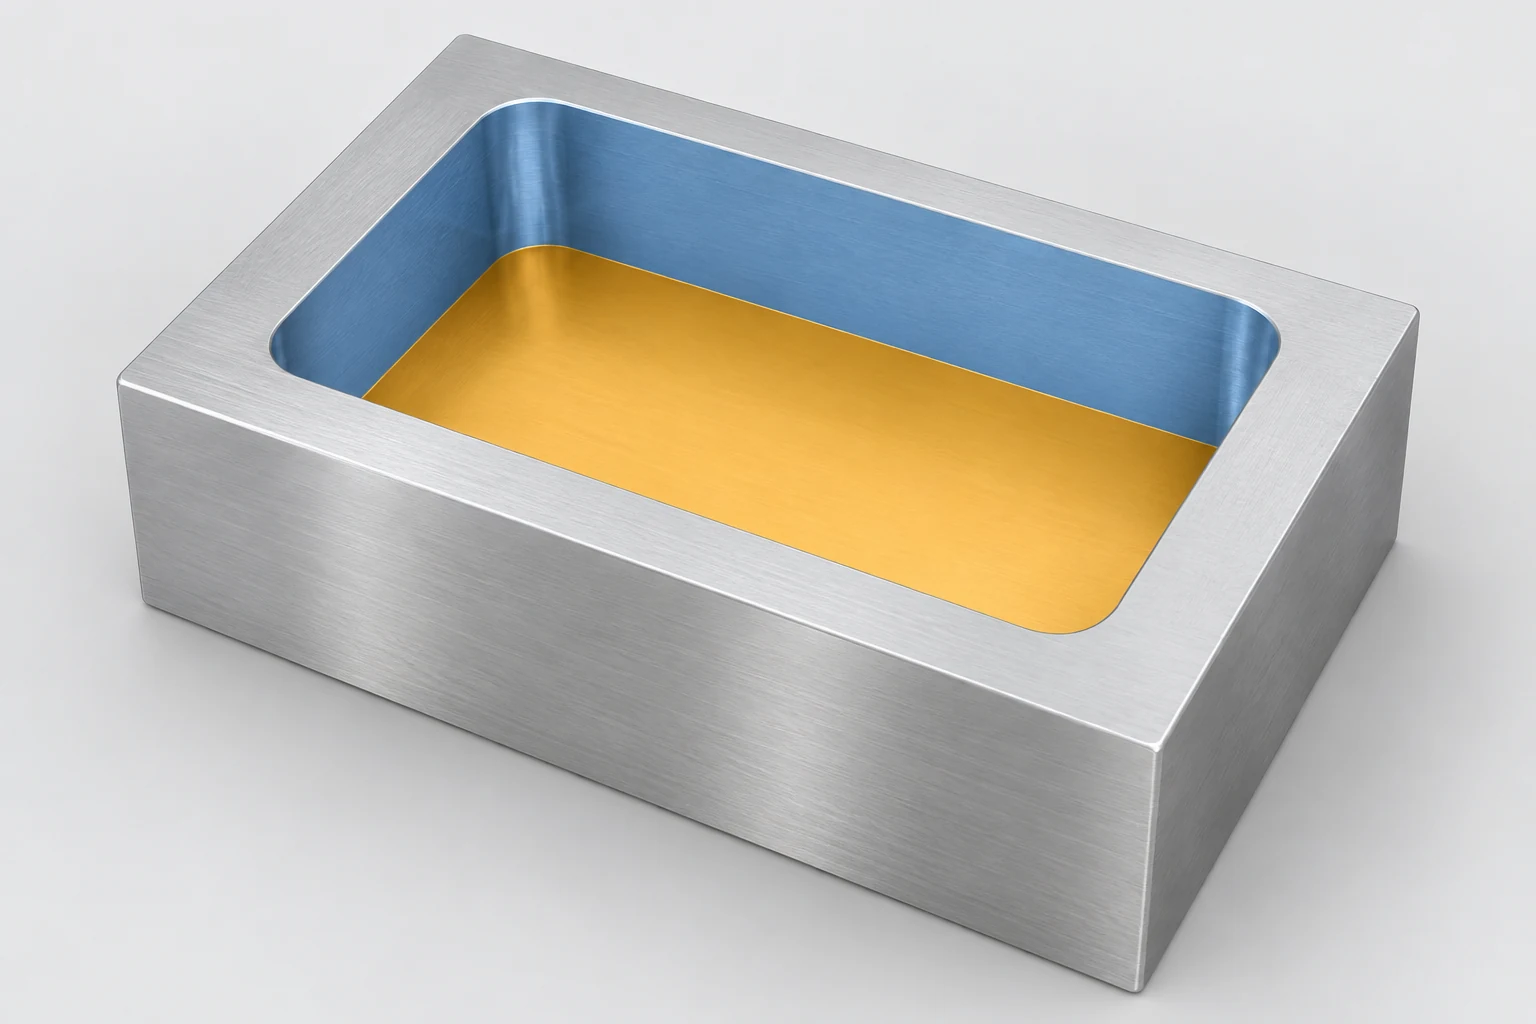
Upotetussa kiinnityspalassa kotelon pohja voi määrittää istutussyvyyden, kun taas seinät sijoittavat sisään asennettavan komponentin. Karjauksessa voidaan jättää materiaalia myöhempää käsittelemistä varten sekä pohjalle että seinille. Sivusuuntainen poistonvaraus jätetään työkalun vierelle, esimerkiksi pystysuorille seinille; akselisuuntainen poistonvaraus jätetään työkalun akselin suuntaan, esimerkiksi vaakasuoran pohjan yläpuolelle. Autodeskin CAM-dokumentaatio esittää nämä erillisinä säädöinä. Niiden ei tarvitse olla yhtä suuria. [3]
Tämä ero tekee viimeistelysuunnitelmasta tarkemman. Seinän viimeistelykäynti voi käsittää kotelon reunan ilman, että siitä vaaditaan samanaikaisesti koko jäljellä olevan pohjan poistonvarauksen poistamista. Pohjan viimeistelykäynti voidaan sen sijaan suunnitella syvyyden, tuen ja vaaditun pintarakenteen perusteella. Todellinen järjestys riippuu siitä, mikä materiaali tarjoaa tuen ja mitkä pinnat määrittävät osan sijainnin.
Sisäkulmat vaativat omaa tarkastustaan. Suuri karjaustyökalu voi jättää kulmaan enemmän materiaalia kuin suoralle seinälle. Viimeistelytyökalun ohjaaminen kyseisen alueen läpi voi aiheuttaa työkalun osallistumisen äkillistä kasvua. Jäljellä olevan materiaalin koneistus poistaa aikaisemman työkalun jättämän materiaalin; se voi valmistella kulman ennen lopullista seinän viimeistelykäyntiä. Työkalun halkaisija ja määritetty kulman säde täytyvät edelleen olla yhteensopivia. [4]
Materiaalit ja suunnittelukäguidi yhdistävät kotelon pääsyn, sisäkulmien säteet ja seinägeometrian osan toiminnallisiihin vaatimuksiin.
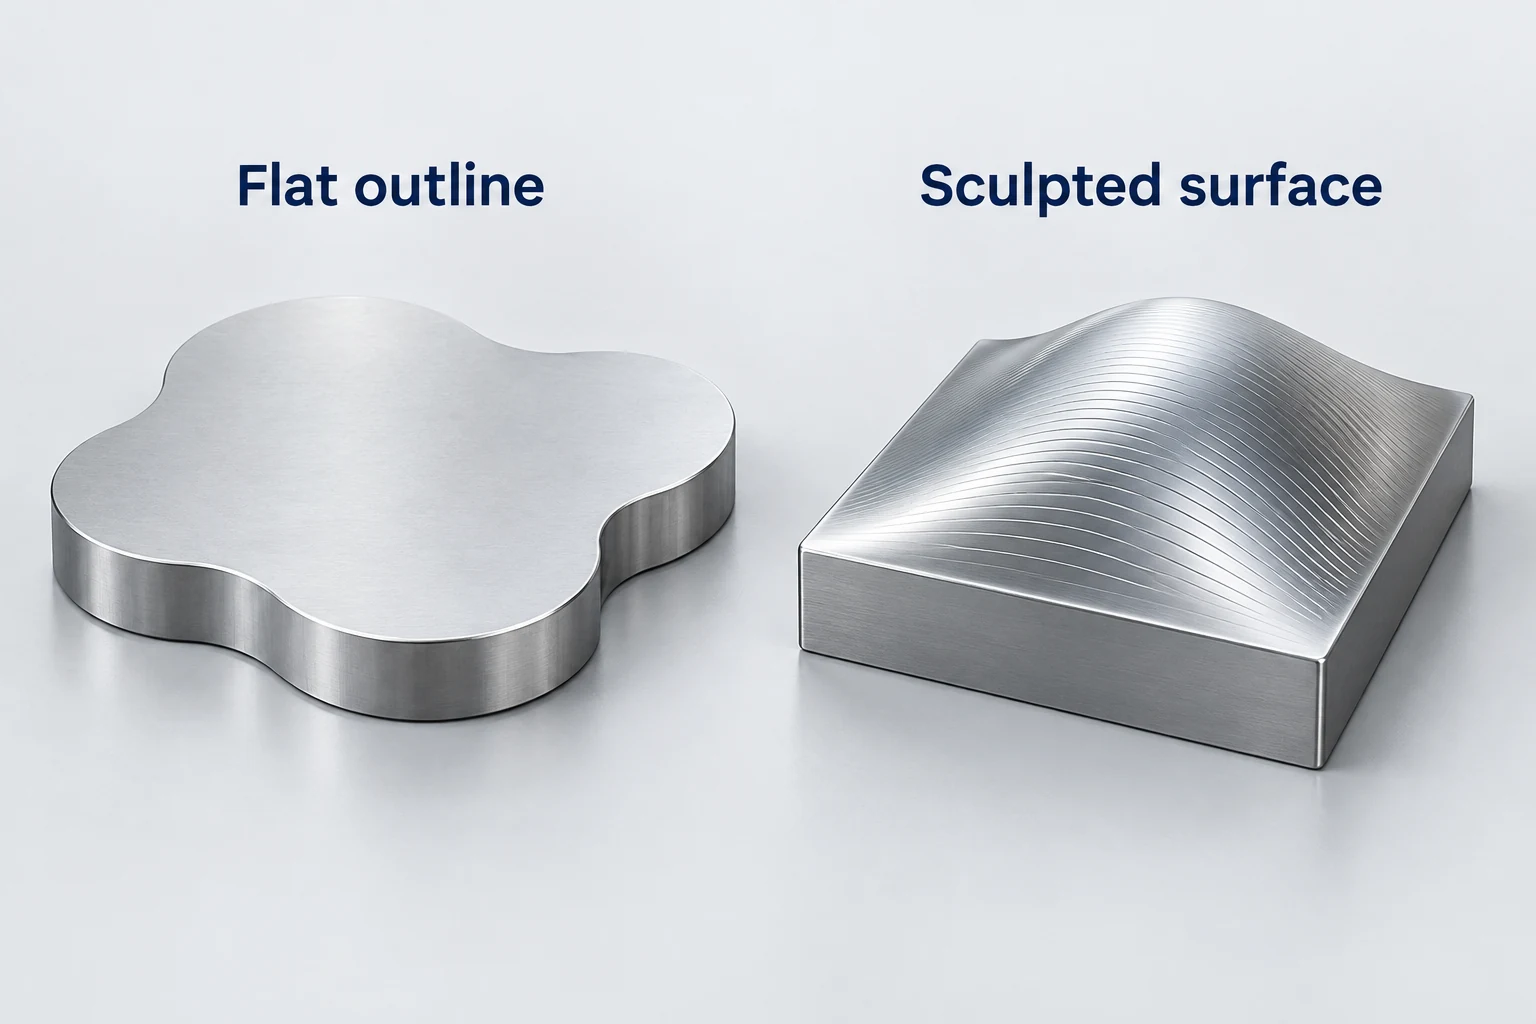
Profiilijyrsintä: erottele tasainen ulkokuva muodosteltusta pinnasta
Tasainen kammiplaatteella voi olla kaareva ulkoreuna, vaikka sen paksuus pysyisi vakiona. Päätyjyrsimen sivureunat voivat seurata tätä kehää. Tehtävänä on hallita ulkoreunaa, seinän tilaa ja siirtymiä, joissa kaarevuus muuttuu. [7]
Kupera muottilevy esittää eri tehtävän: sen pinnan korkeus ja kaltevuus muuttuvat osan yli. Pallojyrsin tai muu sopiva sädejyrsin voi muodostaa muodon vierekkäisten käyntien avulla. Työkalun kosketusalue ja käyntien välinen etäisyys vaikuttavat pieniin harjakkeisiin eli huippuihin, jotka jäävät pinnalle. [5]
Kiinteällä pinnalla ja samalla työkalun geometrialla tiukempi kulkuväli vähentää yleensä geometrista kärkikupua, joka jää polkujen väliin. [8] Tämä ei sinänsä poista värähtelyn, pyörivyyden epätarkkuuden tai vaurioituneen leikkuureunan aiheuttamia jälkiä. Myöskään ohjelmoitu kärkikorkeus ei ole tarkastustulos Ra-arvolle, joka on aritmeettinen keskimääräinen karheusparametri. Ra kuvaa mitattua pinnan profiilia määriteltyjen arviointiehtojen mukaisesti. [6]
Tasapohjainen levy vaatii siis kehän viimeistelystrategian; muottilevy vaatii pinnan viimeistelystrategian, joka seuraa sen muuttuvaa muotoa. Molempia toimintoja kutsuminen ”profiilointiksi” ei tee niiden työkalukosketuksesta yhtäpitävää.
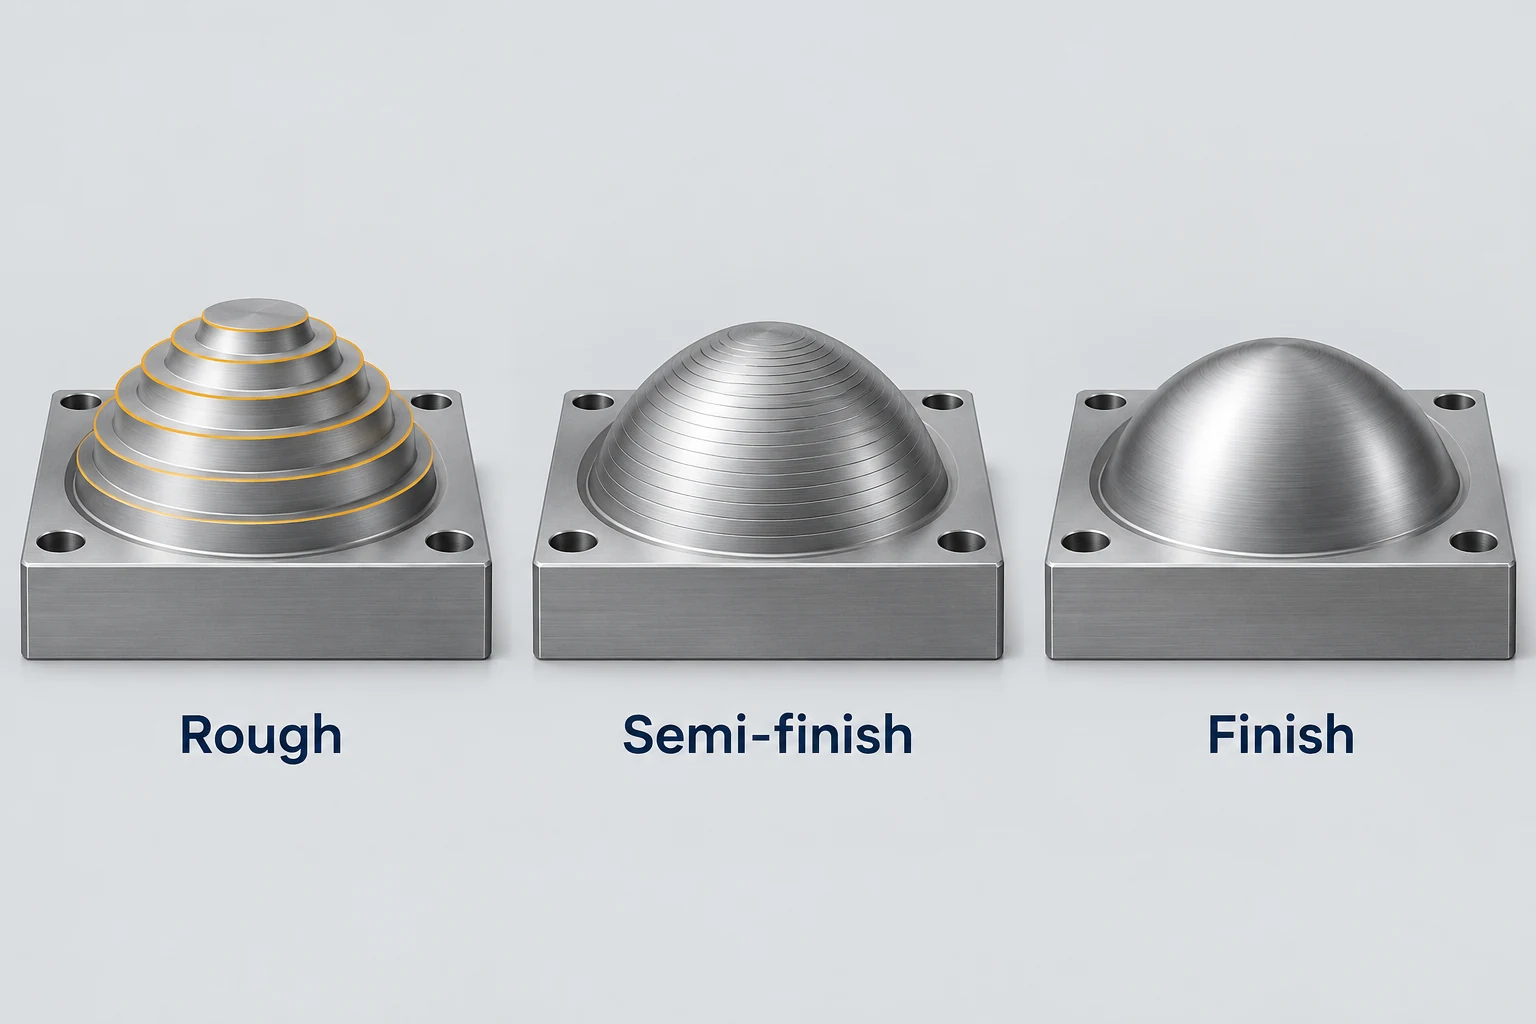
Valmistele materiaali, johon viimeistelytyökalu todella kohdistuu.
Karjastus on järjestetty varauksen poistamisen ympärille. Viimeistely on järjestetty jäljelle jäävien pintojen ympärille. Niiden välissä puoliviimeistely voi tehdä jäljelle jäävän varauksen tasaisemmaksi. Muotoiltussa osassa karkea karjastus voi jättää terrassimaisia vaiheita, jolloin viimeistelytyökalu vaihtelee kevyen kosketuksen ja raskaamman leikkauksen välillä. Tämän materiaalin valmistelu vähentää viimeisessä käsittelyssä käsiteltävää vaihtelua. [5]
Varaus on materiaalia, joka on tarkoituksellisesti jätetty seuraavaa toimenpidettä varten. Se ei ole sallittu virhe valmiissa osassa. Sen määrä ja jakautuminen riippuvat materiaalista, työkalusta, piirteestä ja edellisistä toimenpiteistä. Yksittäisen varausarvon kopioiminen kaikille pinnoille, seinämillä ja taskuille ei kuvaile täydellistä viimeistelysuunnitelmaa.
| Pinta | Valmistele ennen viimeistelyä | Tarkista valmis osa |
|---|---|---|
| Avoin levytaso | Saavutettavissa oleva raakamateriaali ja vakaa tukipinta | Tason geometria ja määritelty tekstuurisuus |
| Olakeseinä ja reunalevy | Seinämän lisäaine, työkalun ulottuvuus ja jäljellä oleva tuki | Sijainti, korkeus ja kulmallsinen suhde |
| Kupin pohja ja seinämät | Erillinen lattia-/seinävarasto; kulmapätkät | Syvyys, rajan koko ja kulman geometria |
| Muovattu profiili | Tasainen jäännösvarasto ja sopiva käsittelyväli | Pinnan muoto ja määritelty tekstuurisuus |
Taulukko tunnistaa kysymykset valittua koneistusreittiä varten; piirustus määrittelee, mitkä ominaisuudet vaativat hyväksyntätarkastuksia. Näkyvät merkinnät eivät yksinään riitä koon, tasaisuuden tai profiilitarkkuuden varmistamiseen. Samoin mitallinen tulos ei täytä erikseen määriteltyä pinnan tekstuurivaatimusta.
Piirustustarkastuksen yhteydessä tunnistetaan ensin toiminnallisesti merkitykselliset pinnat ja niiden valmiiksi koneistettavat vaatimukset ennen kuin koko komponentille annetaan yleisvaatimus ”hienopintainen koneistus”. Meidän CNC-jyrsintäpalvelumme on asianmukainen paikka keskustella näistä vaatimuksista yhdessä työkalun pääsyn ja ehdotetun koneistusreitin kanssa.
Jyrsintä ja viimeistely – usein kysytyt kysymykset
Voiko sama päätyjyrsin käyttää osan kasvotason, taskun ja profiilin jyrsintään?
Se voi suorittaa useita näistä tehtävistä, kun sen geometria, ulottuvuus ja leikkausolosuhteet sopivat kyseisiin tehtäviin. Tämä ei tarkoita, että yksi työkalun halkaisija tai yksi työkalurata olisi parhaan valinnan kaikille pinnalle.
Tarvitsevatko taskun seinät ja pohja samaa viimeistelyvaraa?
Ei. Seinien ja pohjan varat koskevat eri suuntia ja pintoja. Niiden arvojen ja viimeistelyjärjestyksen tulisi soveltua leikkauskuormiin, tukeen ja lopullisiin vaatimuksiin.
Takaaako pienempi askellus (stepover) aina paremman pinnanlaadun?
Se voi vähentää geometrisia kärkikupuja samalla työkalulla ja samalla pinnalla, mutta se ei korjaa kaikkia huonon pinnanlaadun syitä. Työkalun kunto, värähtely ja todellinen kosketus ovat edelleen merkityksellisiä, ja pintatekstuuravaatimus edellyttää asianmukaista mittausmenetelmää.
Onko viimeistelyjyrsintä sama asia kuin anodointi tai kiillotus?
Ei. Lopputyöntekijäjyrsintä poistaa materiaalia jyrsimellä. Anodointi ja kiillotus ovat eri toimenpiteitä, joilla on omat vaikutuksensa pinnan laatuun. Kun myöhempää käsittelyä suoritetaan toiminnalliselle ominaisuudelle, määritä vaadittu lopullinen tila.
Tekniset lähteet
- Sandvik Coromant. Pintajyrsintä, mukaan lukien viivaimella varustetulla jyrsimellä tehtävä lopputyöntekijäjyrsintä. Jyrsimen asennus, pyörivän osan epäkeskisyys ja lopputyöntekijäehtojen valinta.
- Sandvik Coromant. Olakkeen jyrsintä. Yhdistetty sivu- ja pintajyrsintä, syvät olakkeet ja ohutseinäisten rakenteiden tukeminen.
- Autodesk Inventor CAM -ohje. 2D Kupu, ”Säteellinen (seinämä) jäljelle jäävä työstövaraus” ja ”Aksiaalinen (pohja) jäljelle jäävä työstövaraus”.
- Sandvik Coromant. Kulmien sisäpuolinen jyrsintä. Kulman kosketuspiste ja jyrsimen kuormituksen muutokset.
- Sandvik Coromant. Profiilijyrsintä. Vakiovaraus ja muotoiltujen pintojen muodostaminen.
- NIST. NIST:n pinnankarheuden ja askelpintakorkeuden kalibroinnit, mittausolosuhteet ja epävarmuuden lähteet; Korkeusparametrit. Pintaprofiilin parametrit ja mittausolosuhteet.
- Autodesk Fusion -ohje. 2D Kontuuriviite. Rajaviivan seuraaminen, jäljellä olevan materiaalin työstö ja lopputyöntekijäohjaukset.
- Autodesk. Korkeusvaihtelu (FeatureCAM-ohje) ja Korkeusvaihtelun viimeistelyviite (Fusion-ohje). Välipassien välinen geometria ja etäisyys.



