Nesta página
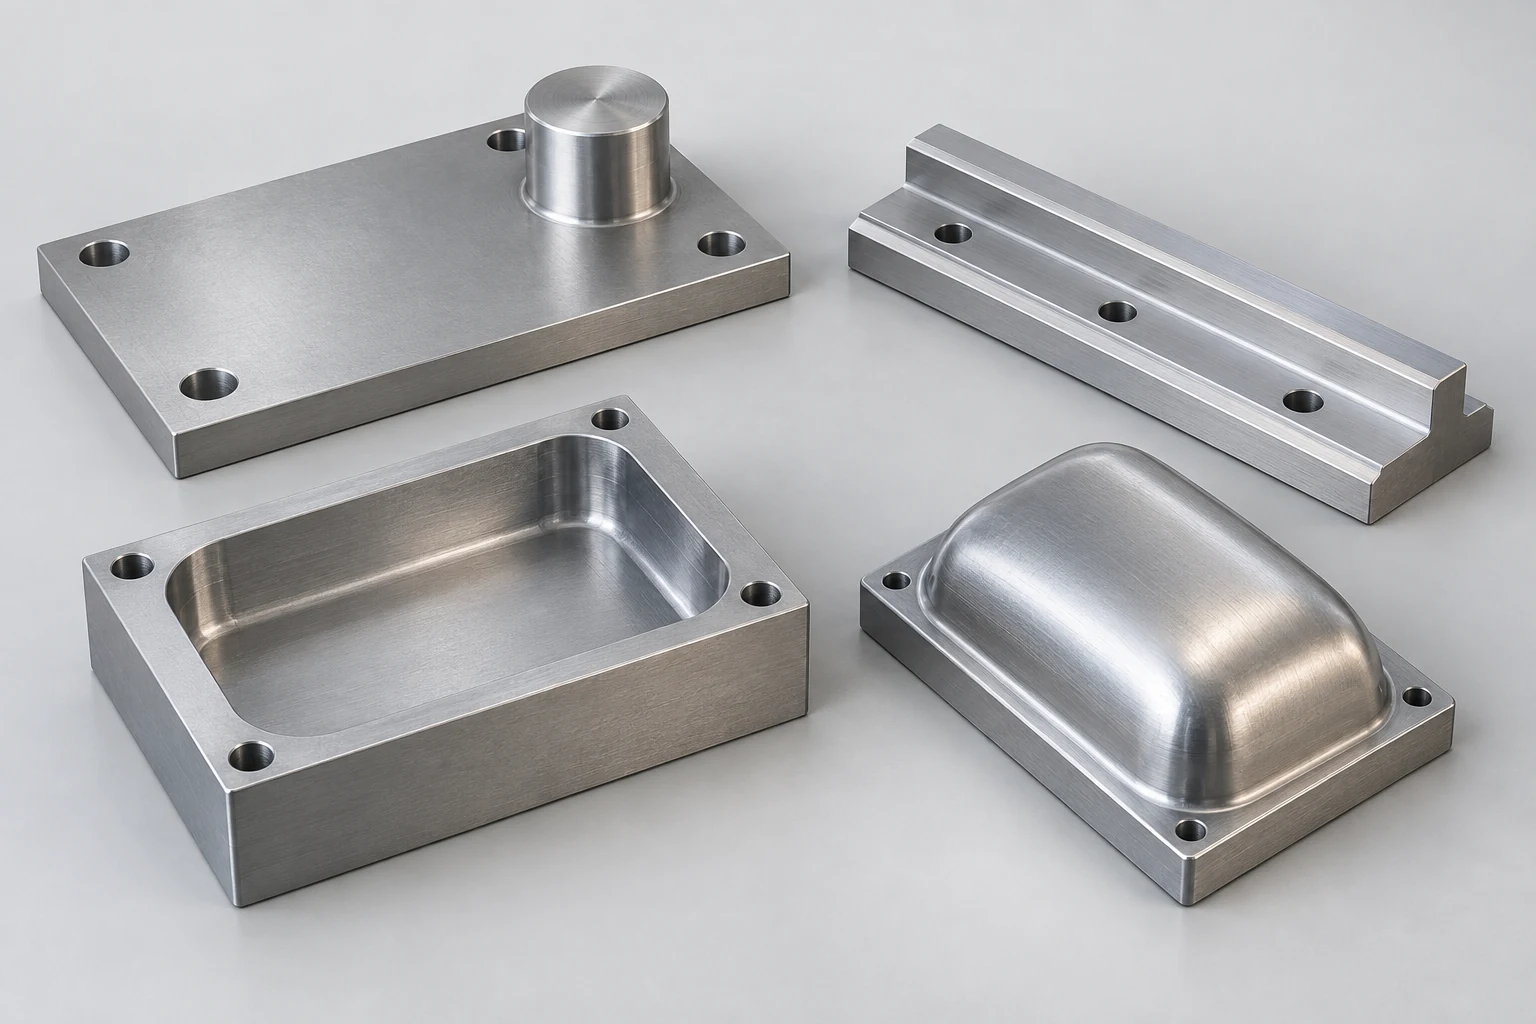
O fresamento de face, de extremidade, de cavidade e de perfil descreve diferentes aspectos de um corte. O fresamento de face produz uma face ampla; o fresamento de extremidade utiliza uma fresa de extremidade; o fresamento de cavidade remove material no interior de um contorno; e o fresamento de perfil segue um contorno ou uma superfície conformada. Os nomes se sobrepõem. Uma fresa de extremidade pode acabar a parede de uma cavidade, usinar um ombro ou seguir um perfil externo.
O fresamento de acabamento remove o material remanescente necessário para levar uma superfície à sua condição especificada. A última passagem em uma face de placa tem exigências distintas da última passagem ao redor de uma cavidade. Os exemplos a seguir mostram como escolher essa operação de acabamento. Para a sequência geral de corte, consulte como funciona o fresamento CNC.
Fresamento de face: acabar o plano aberto sem perder sua geometria
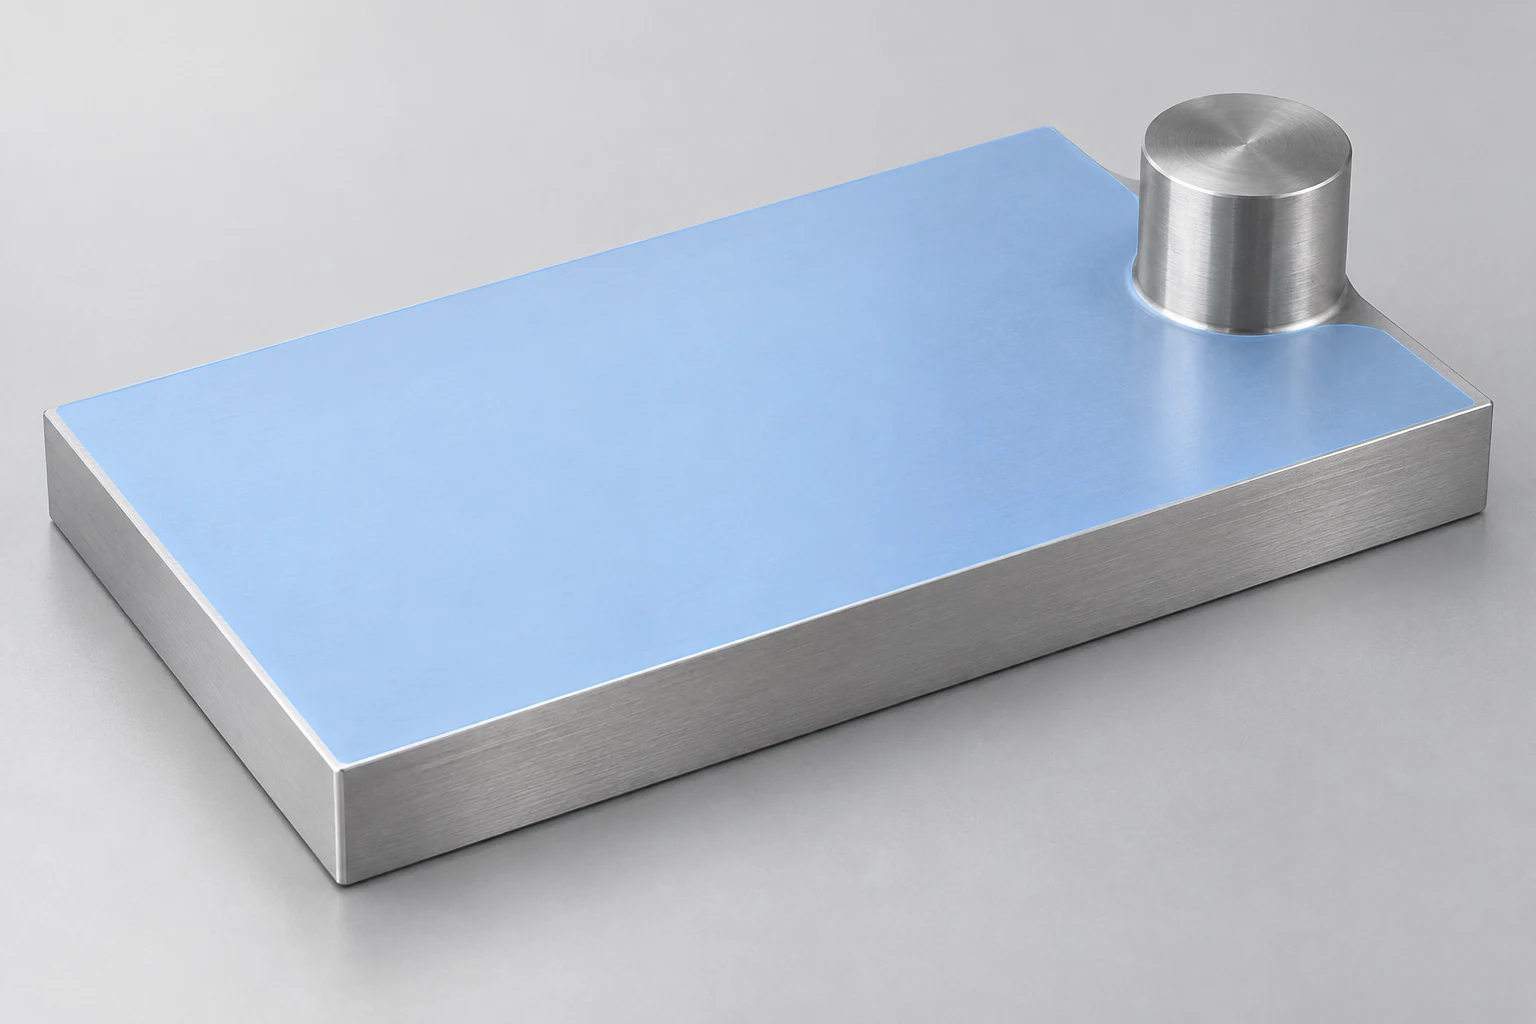
Considere uma placa de fixação com uma face superior ampla e um boss de localização saliente. Uma fresa de face pode varrer eficientemente a área aberta, mas seu envelope de corte e seu corpo devem ultrapassar o boss. Pode ser necessário um ferramental menor ou um caminho separado próximo ao obstáculo. O diâmetro da fresa isoladamente não resolve a questão de acesso.
O corte de acabamento deve produzir a face exigida enquanto a placa estiver apoiada. O posicionamento das pastilhas, a excentricidade da fresa e as forças de corte podem afetar o resultado. Um padrão repetido na superfície pode estar relacionado à disposição e sobreposição das arestas de corte, e não simplesmente a uma avanço excessivo.
A Sandvik Coromant descreve pastilhas tipo wiper como uma opção para melhorar a textura resultante do fresamento de face. Sua zona de acabamento mais larga e seu posicionamento correto são fundamentais; uma pastilha wiper não é uma solução genérica para uma configuração instável. As condições de aplicação indicadas pelo fabricante da fresa continuam válidas. [1]
Se a face suportar outro componente, sua planicidade e sua relação com a face oposta podem ser tão importantes quanto sua aparência. Uma superfície brilhante não atende a nenhum desses requisitos.
Fresamento de extremidade: distinguir a parede do piso adjacente
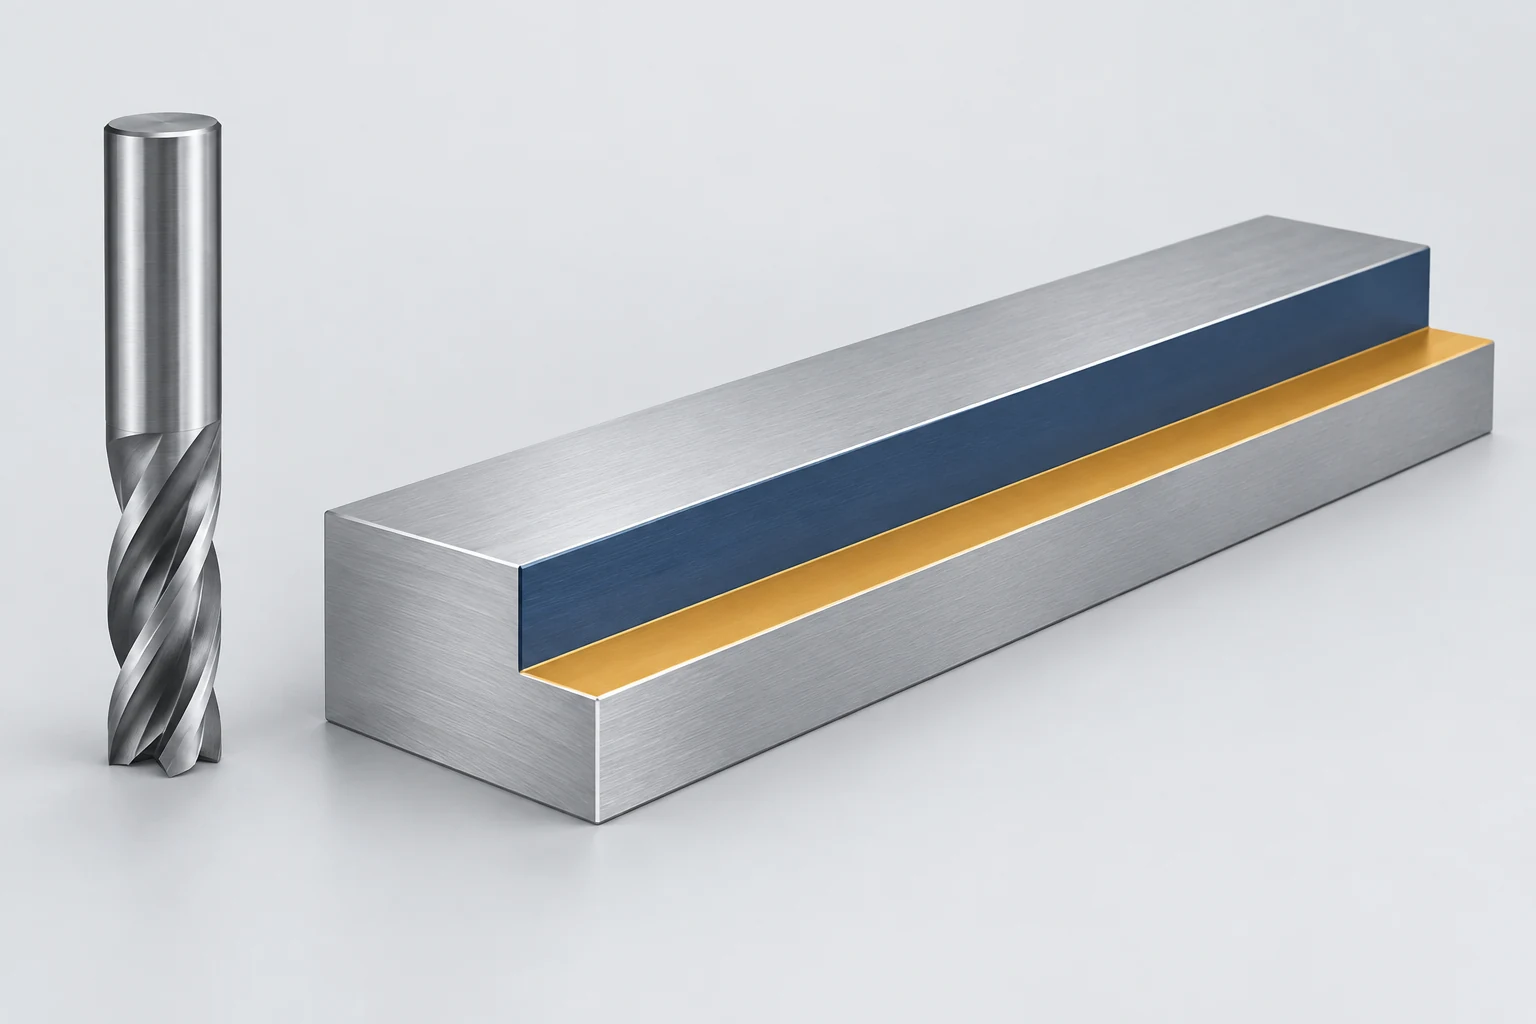
Um trilho-guia escalonado apresenta um ombro vertical ao lado de um ressalto horizontal. Uma fresa adequada pode utilizar suas arestas de corte periféricas na parede e sua geometria de face no ressalto. Pode usiná-los ambos em uma única operação, mas as duas superfícies não possuem, automaticamente, as mesmas exigências de acabamento. As orientações da Sandvik para usinagem de ombros tratam explicitamente a relação combinada entre parede e face. [2]
Suponha que o trilho guie um bloco deslizante contra seu lado, enquanto o ressalto suporta o bloco por baixo. A localização da parede controla uma parte do ajuste; a altura do ressalto e a relação entre as superfícies controlam outra parte. Esses requisitos devem estar visíveis no plano de processo, mesmo que uma única ferramenta produza ambas as superfícies.
Um ombro alto introduz maior comprimento de alcance da ferramenta. O acabamento da altura total da parede pode evitar linhas de transição entre níveis de profundidade, mas também aumenta o comprimento de corte engajado. Vários passes em profundidade podem melhorar a situação de carga, embora criem transições que exigem atenção. A escolha depende da ferramenta, do sobremetal remanescente e da rigidez, e não de uma regra segundo a qual um único passe sempre resulta em melhor acabamento.
Para um trilho ou parede fino, a peça remanescente também precisa de suporte à medida que o material é removido. Um caminho de acabamento calculado com base em um modelo rígido não leva em conta todos os possíveis movimentos da peça real.
Usinagem de cavidades: gerencie o fundo, as paredes e os cantos separadamente
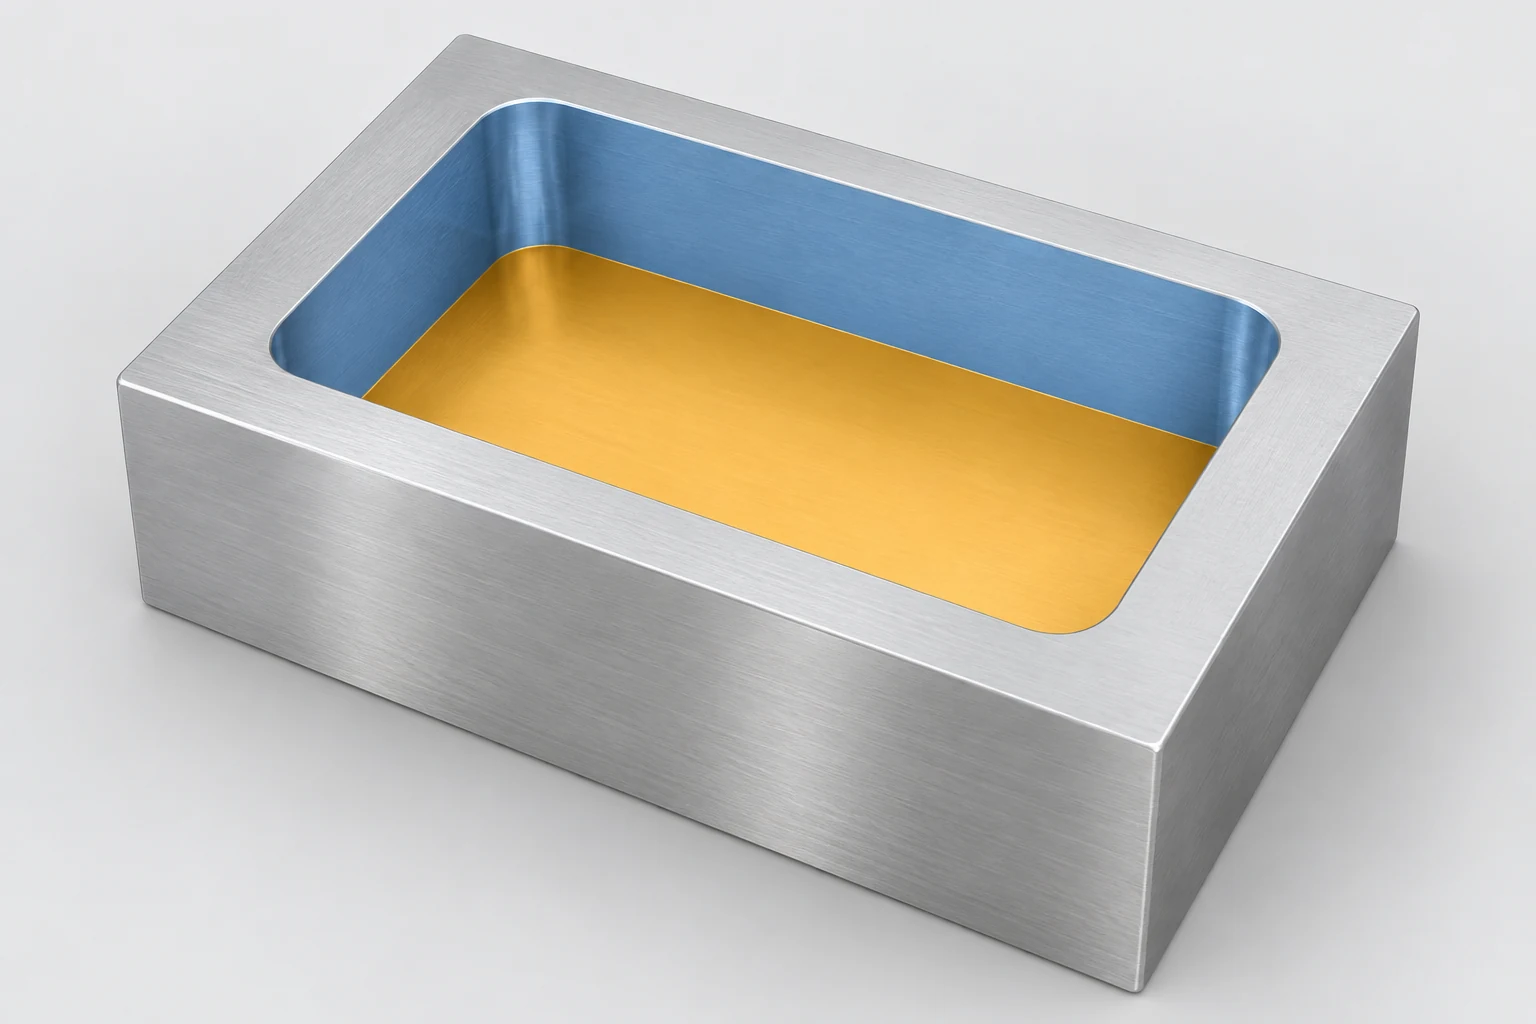
Em um bloco de montagem rebaixado, o fundo da cavidade pode definir a profundidade de assentamento, enquanto as paredes posicionam um componente inserido. A desbasta pode deixar material para passes posteriores em ambas as superfícies. Sobremetal radial é deixado ao lado da ferramenta, como nas paredes verticais; sobremetal axial é deixado na direção do eixo da ferramenta, como acima de um fundo horizontal. A documentação CAM da Autodesk expõe esses parâmetros como controles independentes. Eles não precisam ser iguais. [3]
Essa distinção torna o plano de acabamento mais específico. Um passe de acabamento de parede pode tratar o contorno da cavidade sem ser solicitado a remover, simultaneamente, toda a folga remanescente no fundo. Um passe de acabamento do fundo pode então ser planejado considerando profundidade, suporte e textura exigida. A ordem real depende de qual material fornece suporte e quais superfícies definem a posição da peça.
Os cantos internos exigem uma verificação própria. Uma fresa de desbaste grande pode deixar mais material em um canto do que ao longo de uma parede reta. Enviar uma fresa de acabamento por essa área pode aumentar abruptamente a participação da ferramenta. O usinamento de restos remove o material deixado por uma ferramenta anterior; ele pode preparar o canto antes da passagem final na parede. O diâmetro da ferramenta e o raio de canto especificado ainda devem ser compatíveis. [4]
O guia de materiais e projeto conecta o acesso ao bolsão, os raios internos e a geometria das paredes com os requisitos funcionais da peça.
Fresamento de perfil: separar um contorno plano de uma superfície esculpida
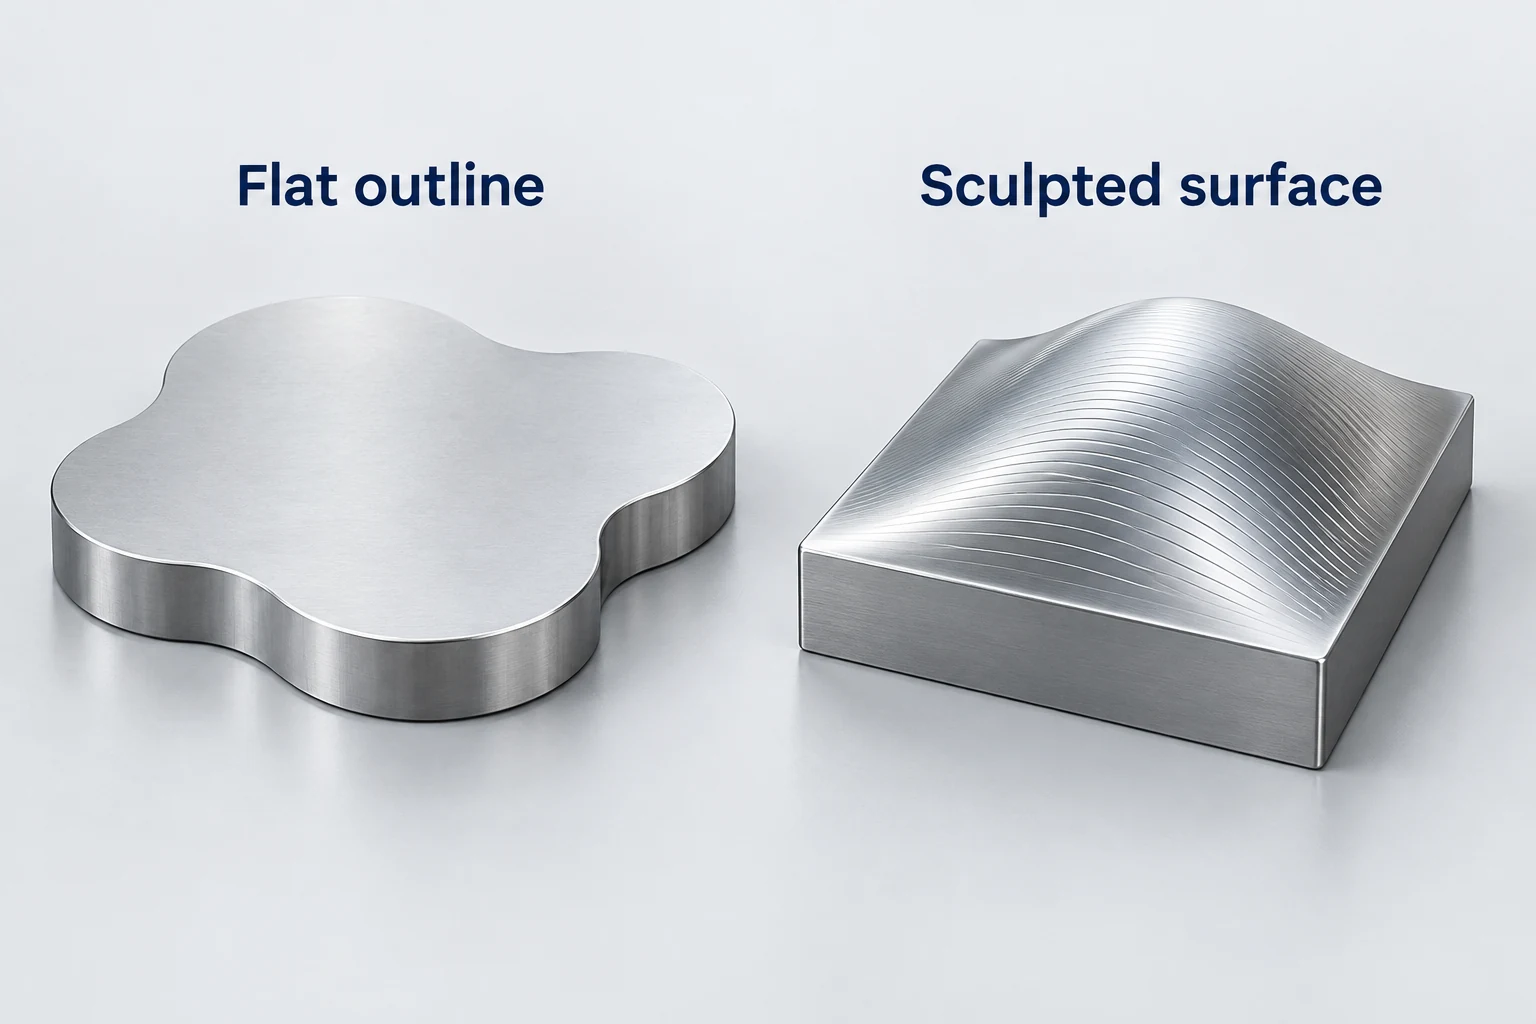
Uma placa plana de came pode ter um contorno externo curvo mantendo espessura constante. As arestas laterais de uma fresa de topo podem seguir esse perímetro. A tarefa é controlar o contorno, o estado da parede e as transições onde a curvatura muda. [7]
Uma matriz côncava apresenta uma tarefa diferente: sua altura e inclinação da superfície variam ao longo da peça. Uma fresa esférica ou outra ferramenta com raio adequado pode construir a forma por meio de passes adjacentes. A região de contato da ferramenta e o espaçamento entre os passes influenciam as pequenas saliências — ou cúspides — deixadas nessa superfície. [5]
Em uma superfície fixa com a mesma geometria da ferramenta, um espaçamento menor entre passes geralmente reduz a cúspide geométrica deixada entre os trajetos. [8] Isso, por si só, não elimina marcas causadas por vibração, desalinhamento (runout) ou uma aresta de corte danificada. Tampouco a altura programada da cúspide corresponde a um resultado de inspeção para Ra, o parâmetro aritmético médio de rugosidade. Ra descreve um perfil de superfície medido sob condições definidas de avaliação. [6]
Portanto, a placa plana exige uma estratégia de acabamento perimetral; a matriz côncava exige uma estratégia de acabamento de superfície que acompanhe sua forma variável. Denominar ambas as operações como “contornagem” não torna equivalente o contato da ferramenta em cada caso.
Preparar o material que a ferramenta de acabamento realmente encontrará
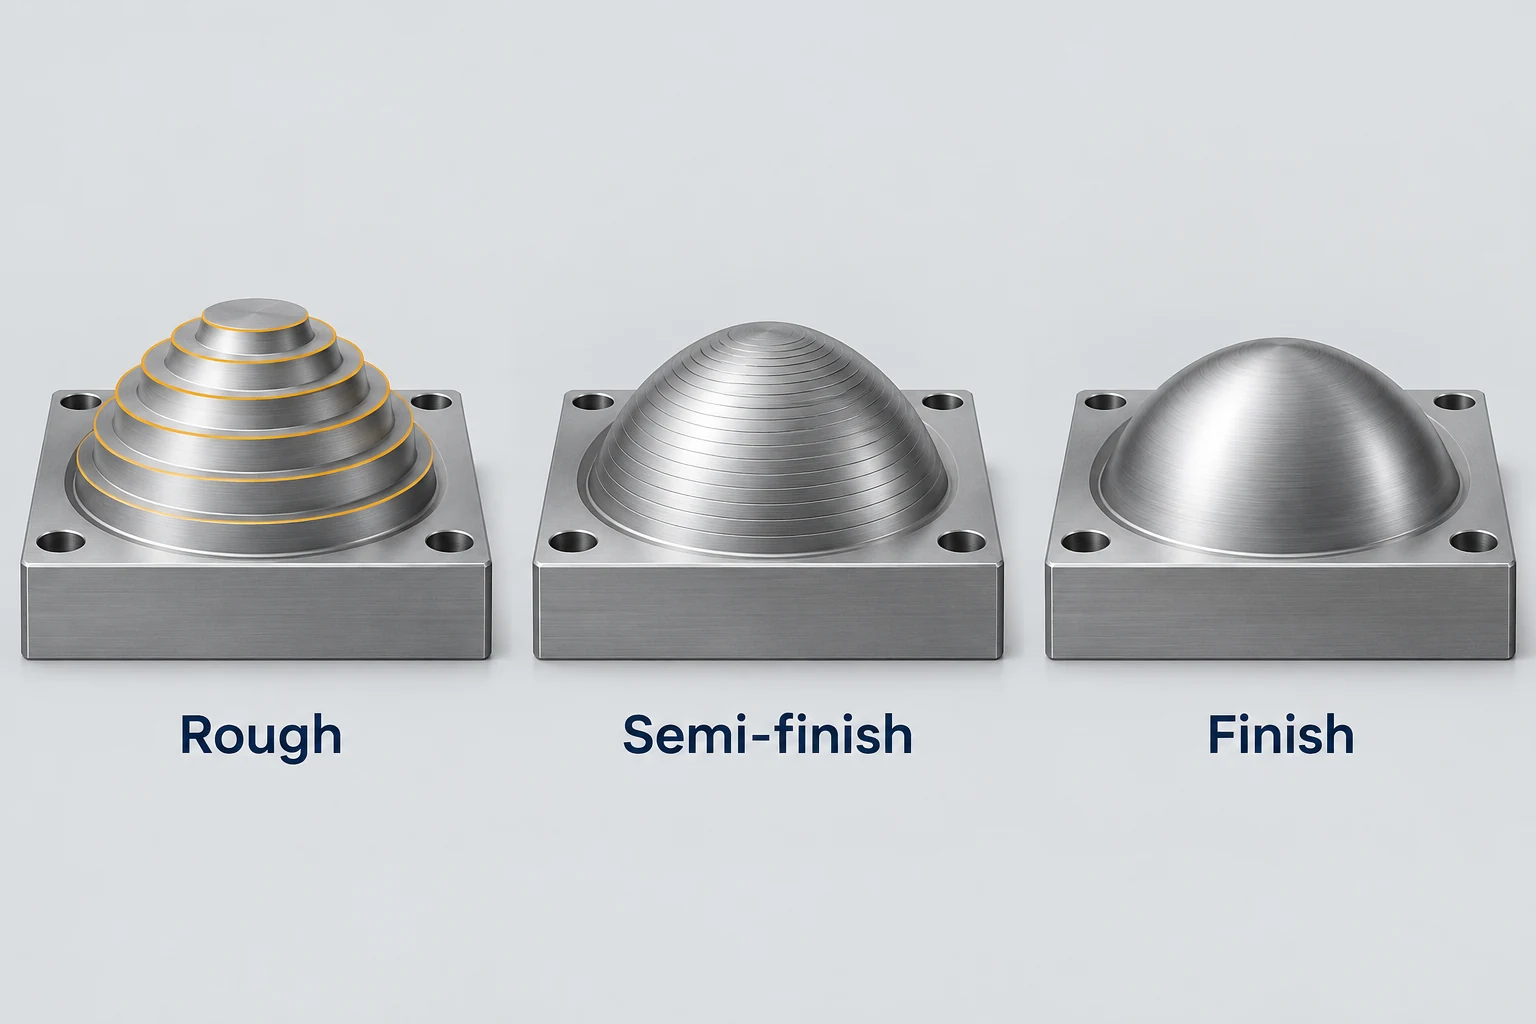
O desbaste é organizado em torno da remoção de sobremetal. O acabamento é organizado em torno das superfícies que permanecem. Entre eles, o semi-acabamento pode tornar a sobremetal remanescente mais uniforme. Em uma peça esculpida, os degraus de desbaste grosseiro podem deixar a ferramenta de acabamento alternando entre contato leve e cortes mais profundos. Preparar esse material reduz a variação que a última passada precisa lidar. [5]
A sobremetal é material deliberadamente deixado para outra operação. Não corresponde ao erro permitido na peça acabada. Sua quantidade e distribuição dependem do material, da ferramenta, da característica geométrica e das operações anteriores. Um único valor de sobremetal aplicado de forma idêntica a todas as faces, paredes e cavidades não descreve um plano completo de acabamento.
| Superfície | Preparar antes do acabamento | Verificar na peça acabada |
|---|---|---|
| Face de placa aberta | Sobremetal acessível e suporte estável | Geometria da face e textura especificada |
| Parede lateral e rebaixo | Sobremetal da parede, alcance e suporte remanescente | Localização, altura e relação angular |
| Fundo e paredes da cavidade | Sobremetal separado do fundo/parede; resíduos nos cantos | Profundidade, dimensão do contorno e geometria dos cantos |
| Perfil esculpido | Sobremetal residual uniforme e espaçamento adequado entre passadas | Forma da superfície e textura especificada |
A tabela identifica perguntas relativas à rota de usinagem; o desenho determina quais características exigem verificações de aceitação. Marcas visíveis isoladamente não conseguem estabelecer tamanho, planicidade ou precisão de perfil. Da mesma forma, um resultado dimensional não atende a um requisito de textura superficial especificado separadamente.
Para uma revisão de desenho, identifique as superfícies funcionais e seus requisitos de acabamento antes de atribuir de forma genérica um “acabamento fino” a todo o componente. Nosso CNC serviço de fresagem é o local apropriado para discutir esses requisitos em conjunto com o acesso da ferramenta e a rota de usinagem proposta.
Perguntas frequentes sobre fresamento e acabamento
A mesma fresa de topo pode usinar face, cavidade e perfil de uma peça?
Ela pode executar várias dessas tarefas quando sua geometria, seu alcance e suas condições de corte forem adequados. Isso não significa que um único diâmetro de ferramenta ou uma única trajetória de ferramenta seja a melhor escolha para todas as superfícies.
As paredes e o fundo de uma cavidade exigem a mesma sobremetal para acabamento?
Não. As sobremetais para paredes e fundo atendem a direções e superfícies diferentes. Seus valores e sequência de acabamento devem ser compatíveis com as cargas de corte, o suporte disponível e os requisitos finais.
Um avanço menor garante automaticamente um melhor acabamento superficial?
Pode reduzir as cuspides geométricas para a mesma fresa e superfície, mas não corrige todas as causas de mau acabamento. O estado da ferramenta, as vibrações e o contato real ainda importam, e um requisito de textura exige a medição apropriada.
Usinagem de acabamento é a mesma coisa que anodização ou polimento?
Não. A usinagem de acabamento remove material com uma fresa. A anodização e o polimento são operações distintas, com efeitos próprios sobre a superfície. Quando um processo posterior afeta uma característica funcional, especifique a condição final exigida.
Fontes técnicas
- Sandvik Coromant. Fresagem de face, incluindo acabamento com pastilhas limpares. Configuração da fresa, desalinhamento radial (runout) e condições de acabamento.
- Sandvik Coromant. Fresagem de ombro. Usinagem combinada de face e lateral, ombros profundos e suporte para paredes finas.
- Autodesk Inventor CAM Ajuda. 2D Bolsão, “Sobremetal radial (parede) a deixar” e “Sobremetal axial (fundo) a deixar”.
- Sandvik Coromant. Fresagem em cantos internos. Contato no canto e variações na carga sobre a fresa.
- Sandvik Coromant. Fresagem de perfil. Sobremetal constante e geração de superfícies esculpidas.
- NIST. Calibrações NIST de Rugosidade Superficial e Altura de Degrau, Condições de Medição e Fontes de Incerteza; Parâmetros de Altura. Parâmetros de perfil superficial e condições de medição.
- Ajuda do Autodesk Fusion. 2D Referência de contorno. Seguimento de contorno, usinagem de restos e controles de acabamento.
- Autodesk. Altura de ondulação (Ajuda do FeatureCAM) e Referência de acabamento por ondulação (Ajuda do Fusion). Geometria e espaçamento entre passes.



