Auf dieser Seite
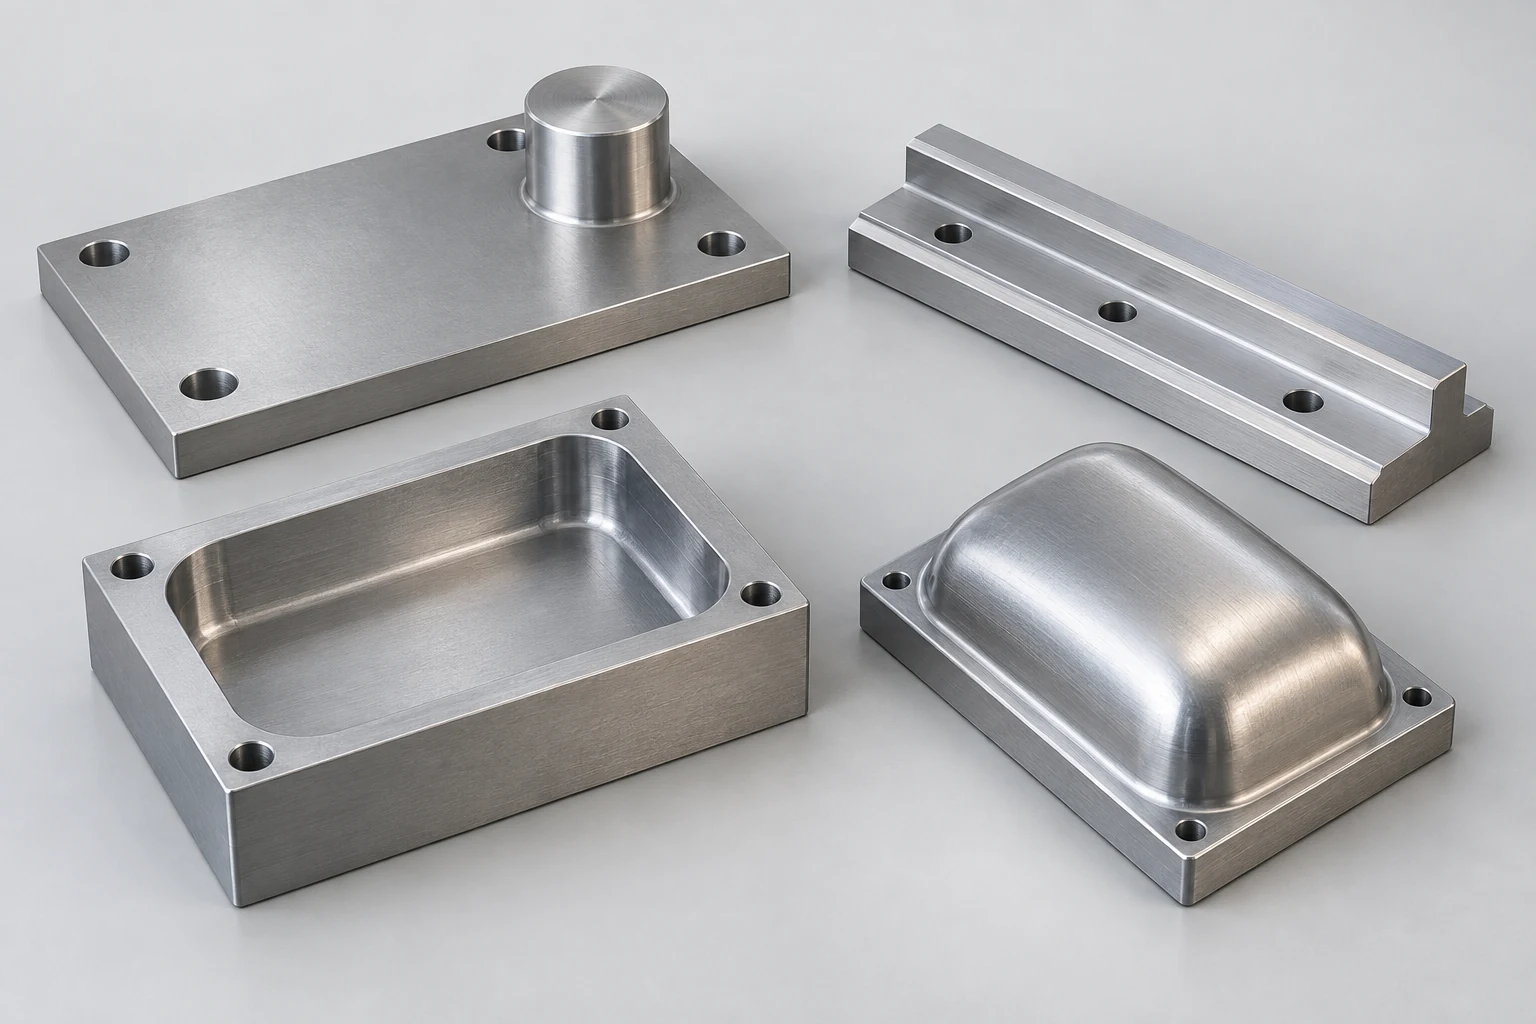
Flächen-, Stirn-, Taschen- und Konturfräsen beschreiben unterschiedliche Aspekte eines Schnitts. Beim Flächenfräsen entsteht eine breite Fläche; beim Stirnfräsen wird ein Stirnfräser eingesetzt; beim Taschenfräsen wird Material innerhalb einer Begrenzung entfernt; und beim Konturfräsen folgt der Werkzeugweg einer Kontur oder einer geformten Oberfläche. Die Begriffe überschneiden sich. Ein Stirnfräser kann beispielsweise die Wand einer Tasche fertigstellen, eine Schulter bearbeiten oder einer Außenkontur folgen.
Beim Oberflächenfinish-Fräsen wird das verbleibende Material abgetragen, um die Oberfläche in den vorgeschriebenen Zustand zu bringen. Die Anforderungen an den letzten Schnitt einer Plattenfläche unterscheiden sich von denen des letzten Schnitts entlang einer Taschenkontur. Die nachfolgenden Beispiele zeigen, wie diese Finish-Aufgabe ausgewählt wird. Für die gesamte Schnittfolge siehe wie CNC-Fräsen funktioniert.
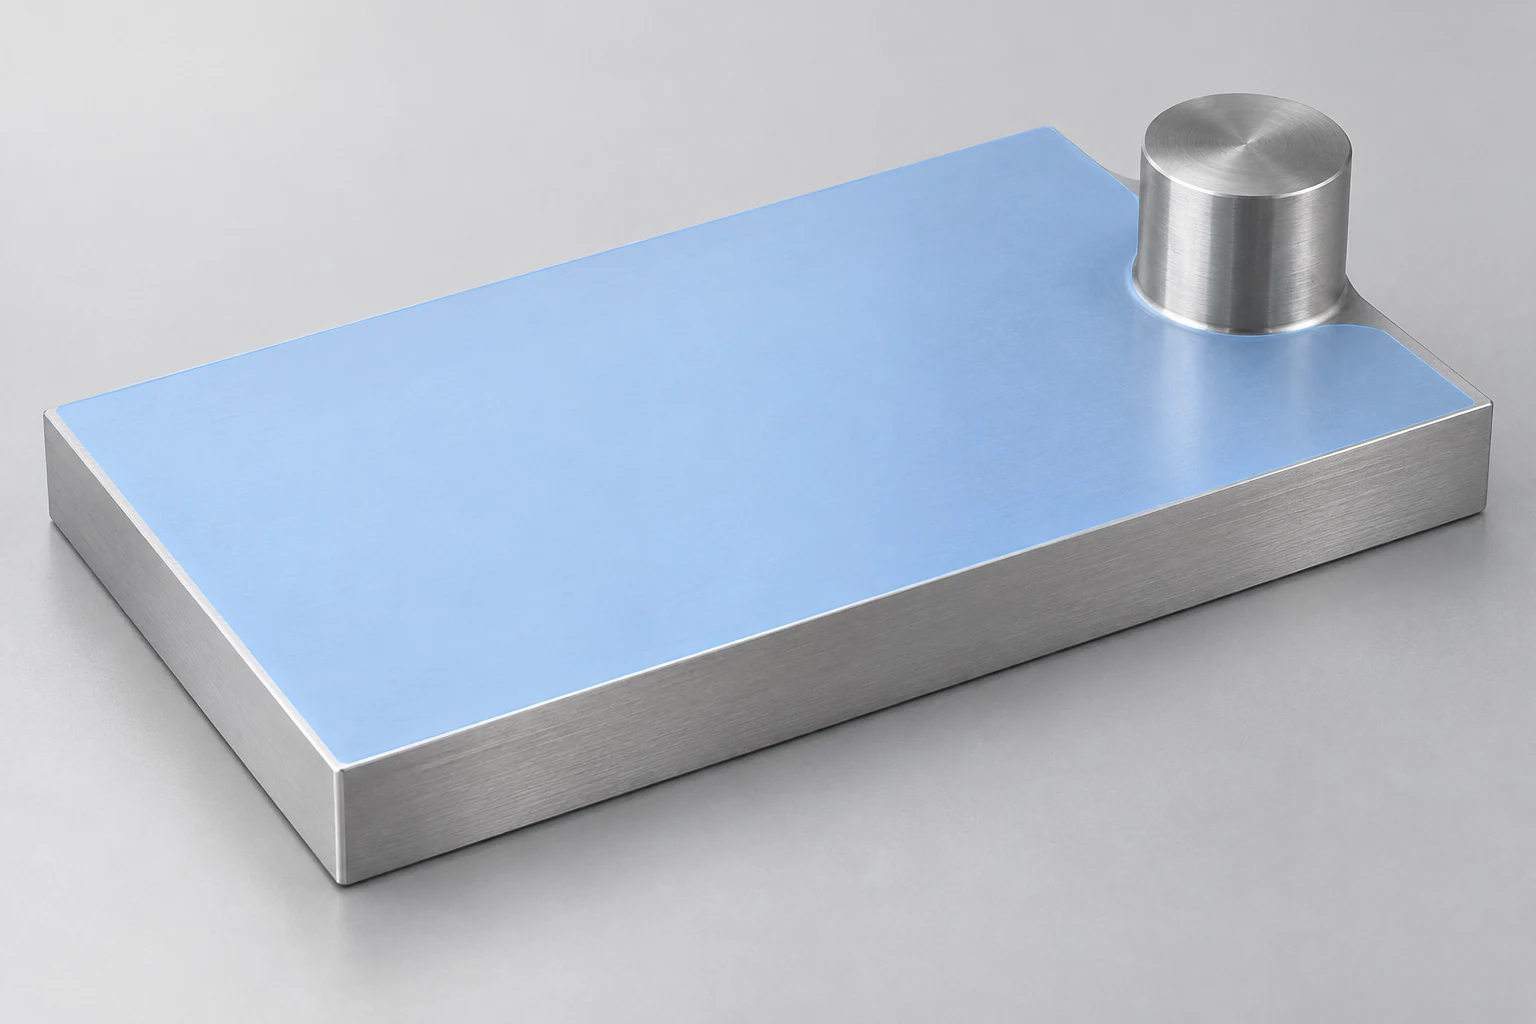
Flächenfräsen: Fertigstellung der offenen Ebene ohne Verlust ihrer Geometrie
Betrachten Sie eine Spannplatte mit einer breiten oberen Fläche und einem erhabenen Positionierungsstift. Ein Flächenfräser kann den offenen Bereich effizient abscannen, doch sein Schneidbereich und sein Körper müssen den Stift freigeben. In der Nähe der Hindernisse kann ein kleineres Werkzeug oder ein separater Bearbeitungsweg erforderlich sein. Allein der Fräserdurchmesser entscheidet nicht über die Zugänglichkeit.
Der Finish-Schnitt muss die geforderte Fläche erzeugen, während die Platte gestützt ist. Die Einstellung der Wendeschneidplatten, der Rundlauf des Fräsers sowie die Schnittkräfte können das Ergebnis beeinflussen. Ein wiederholtes Muster über die Fläche hinweg kann auf die Lage und Überlappung der Schneiden zurückzuführen sein – nicht einfach auf eine zu hohe Vorschubgeschwindigkeit.
Sandvik Coromant beschreibt Wischerplatten („wiper inserts“) als eine Möglichkeit zur Verbesserung der Oberflächenstruktur beim Flächenfräsen. Ihre breitere Finish-Land und die korrekte Einstellung sind entscheidend; ein Wischer ist keine allgemeine Lösung für ein instabiles Aufspannsystem. Die vom Fräswerkzeughersteller angegebenen Einsatzbedingungen bleiben weiterhin maßgeblich. [1]
Wenn die Fläche ein anderes Bauteil trägt, können ihre Ebenheit und ihr geometrisches Verhältnis zur gegenüberliegenden Fläche genauso wichtig sein wie ihr optischer Eindruck. Eine glänzende Oberfläche erfüllt keines dieser beiden Kriterien.
Stirnfräsen: Unterscheidung zwischen Wand und angrenzender Bodenfläche
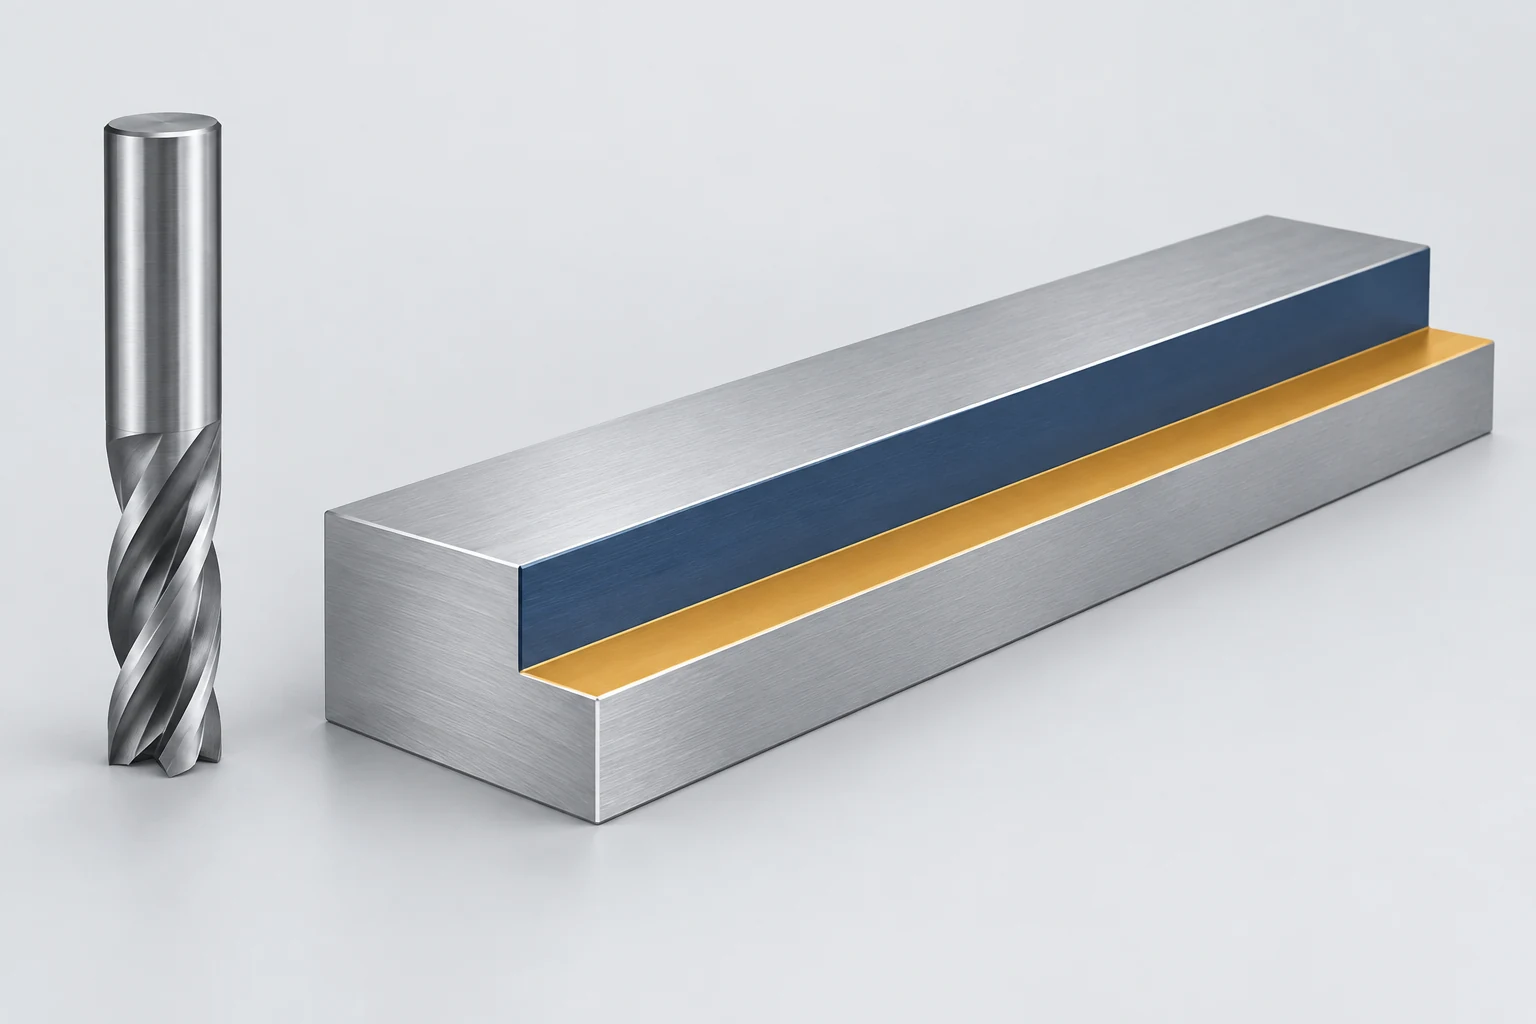
Eine gestufte Führungsschiene weist neben einer horizontalen Stufe eine vertikale Schulter auf. Ein geeignetes Fräswerkzeug kann seine peripheren Schneiden entlang der Wand und seine Stirngeometrie auf der Stufe einsetzen. Beides kann möglicherweise in einem Arbeitsgang bearbeitet werden; die beiden Flächen erfordern jedoch nicht automatisch dieselben Oberflächenanforderungen. Sandviks Anleitung zum Schulterfräsen behandelt die kombinierte Beziehung aus Wand und Stirnfläche ausdrücklich. [2]
Angenommen, die Schiene führt einen gleitenden Block an ihrer Seite, während die Stufe den Block von unten stützt. Die Lage der Wand bestimmt einen Teil der Passung; Höhe der Stufe und das Verhältnis zwischen den Flächen bestimmen einen weiteren Teil. Diese Anforderungen sollten im Fertigungsplan sichtbar sein, auch wenn ein einziges Werkzeug beide Flächen erzeugt.
Eine hohe Schulter erfordert eine größere Werkzeugüberkragung. Das Vollfräsen der gesamten Wandhöhe kann Übergangslinien zwischen verschiedenen Tiefenniveaus vermeiden, erhöht jedoch zugleich die eingreifende Schnittlänge. Mehrere Tiefenvorschübe können die Belastungssituation verbessern, erzeugen aber Übergänge, die besondere Aufmerksamkeit erfordern. Die Wahl hängt vom Fräswerkzeug, der verbleibenden Restspannung und der Steifigkeit ab – nicht von einer Regel, nach der ein einziger Vorschub stets bessere Ergebnisse liefert.
Bei einer dünnen Schiene oder Wand muss das verbleibende Werkstück ebenfalls gestützt werden, während Material entfernt wird. Ein für eine steife Modellgeometrie berechneter Feinbearbeitungsweg berücksichtigt nicht jede mögliche Bewegung des realen Teils.
Taschenfräsen: Boden, Wände und Ecken separat verwalten
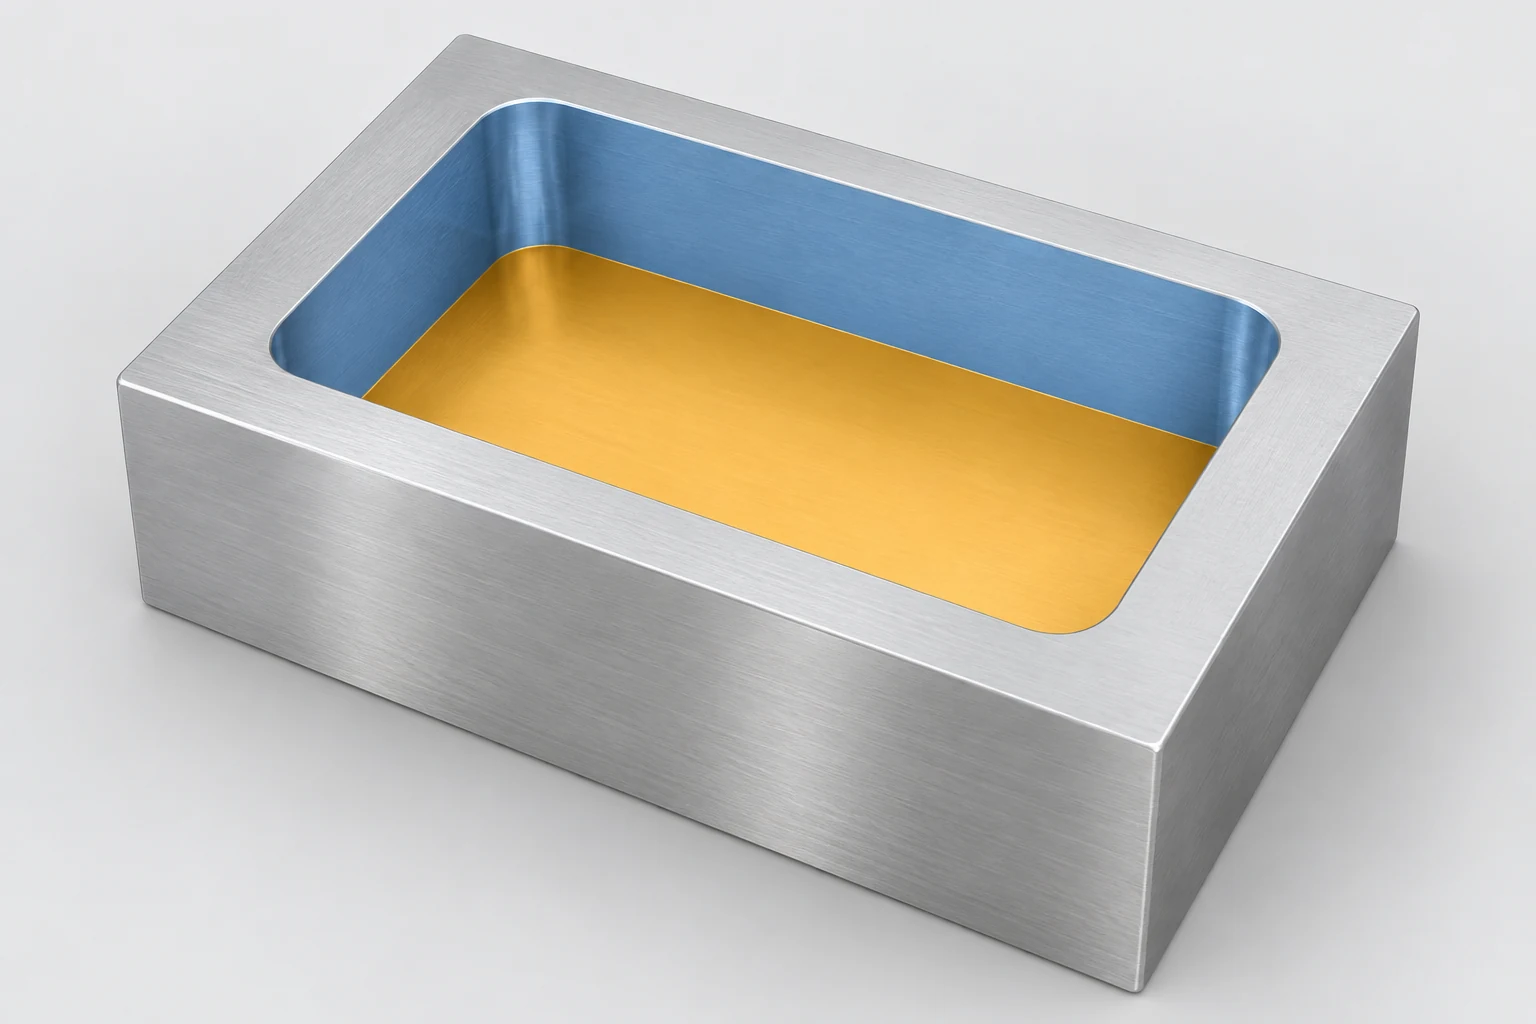
Bei einem vertieften Montageblock kann der Taschenboden die Sitztiefe bestimmen, während die Wände eine eingesetzte Komponente positionieren. Beim Vorfräsen kann für beide Flächen Material für spätere Bearbeitungsgänge zurückgelassen werden. Radialer Rest wird seitlich neben dem Werkzeug belassen, beispielsweise an vertikalen Wänden; Axialer Rest wird in Richtung der Werkzeugachse belassen, beispielsweise über einem horizontalen Boden. Die CAM-Dokumentation von Autodesk stellt diese als separate Steuerparameter dar. Sie müssen nicht identisch sein. [3]
Diese Unterscheidung macht den Feinbearbeitungsplan präziser. Ein Wand-Finishgang kann die Taschenkontur bearbeiten, ohne gleichzeitig die gesamte verbleibende Resttiefe am Boden entfernen zu müssen. Ein Boden-Finishgang kann dann gezielt nach Tiefe, Stützung und erforderlicher Oberflächenstruktur geplant werden. Die tatsächliche Reihenfolge hängt davon ab, welches Material Stützung bietet und welche Flächen die Lage des Bauteils bestimmen.
Innenecken erfordern eine eigene Prüfung. Ein großer Vorfräser kann in einer Ecke mehr Material zurücklassen als entlang einer geraden Wand. Das Durchführen eines Fertigfräsers durch diesen Bereich kann die Werkzeugbelastung abrupt erhöhen. Restfräsen entfernt Material, das von einem früheren Werkzeug zurückgelassen wurde; es kann die Ecke vor dem letzten Wanddurchgang vorbereiten. Durchmesser des Werkzeugs und angegebener Eckradius müssen weiterhin kompatibel sein. [4]
Die Werkstoffe und Konstruktionsleitfaden verbindet Zugänglichkeit von Taschen, innere Radien und Wandgeometrie mit den funktionalen Anforderungen des Bauteils.
Profilfräsen: Trennen einer flachen Kontur von einer geformten Oberfläche
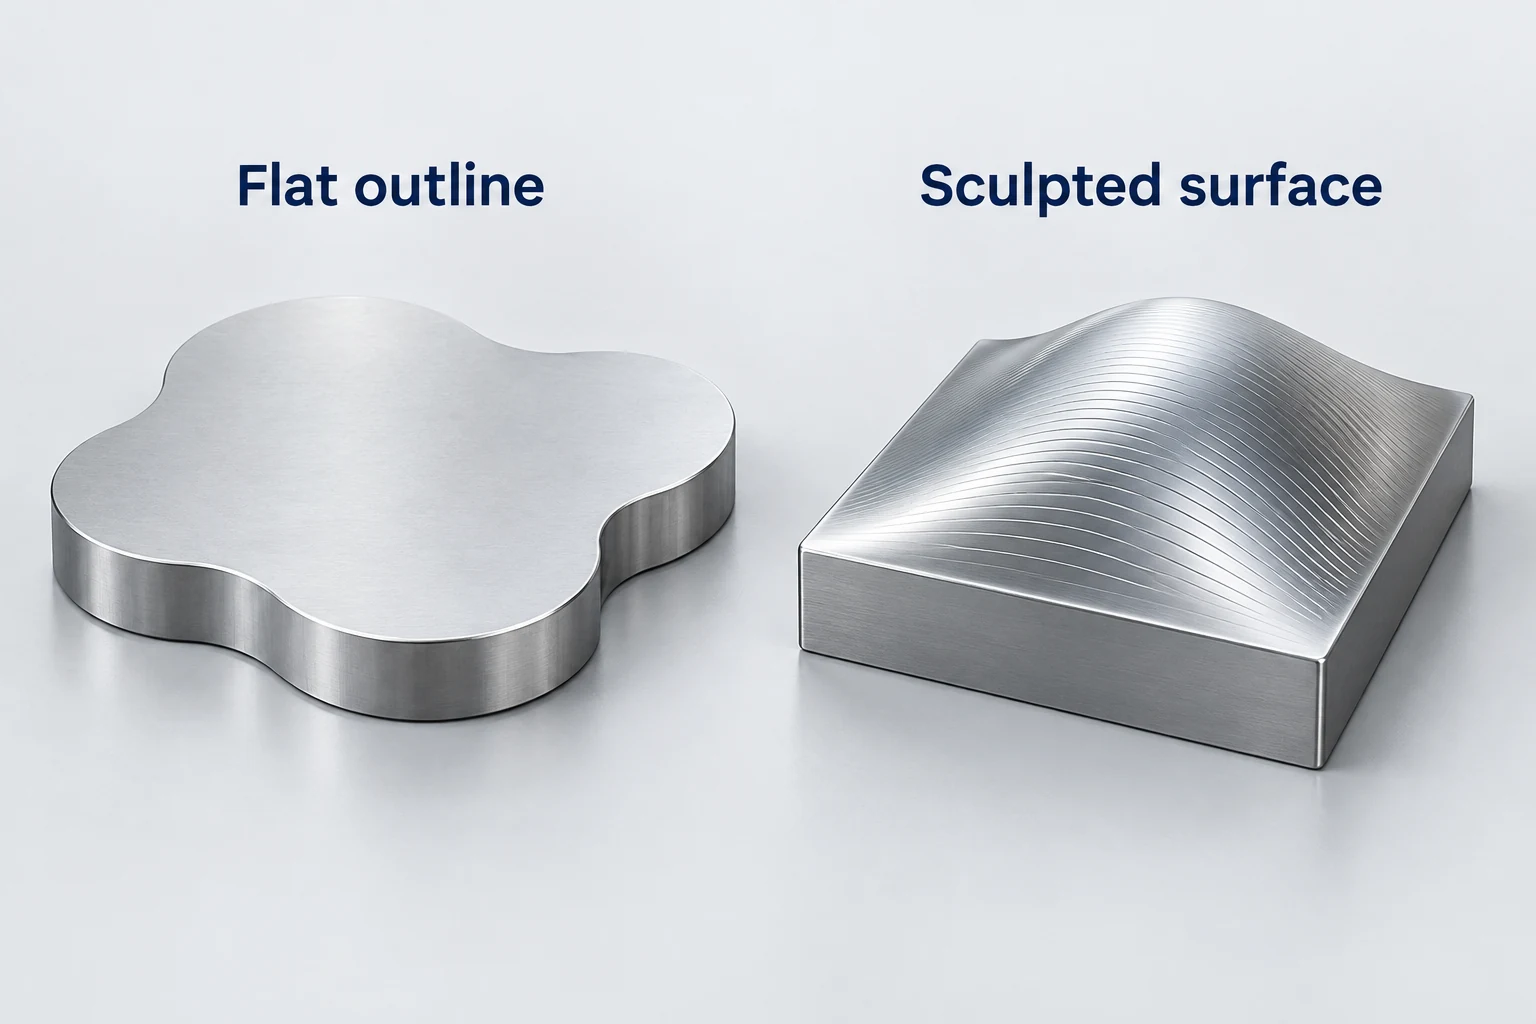
Eine flache Nockenscheibe kann eine gekrümmte Außenkontur aufweisen, während sie eine konstante Dicke behält. Die Seitenkanten einer Fräse können dieser Kontur folgen. Die Aufgabe besteht darin, Kontur, Wandoberfläche und Übergänge an Stellen zu kontrollieren, an denen sich die Krümmung ändert. [7]
Ein gewölbter Matrizen-Einsatz stellt hingegen eine andere Aufgabe dar: Höhe und Neigung seiner Oberfläche ändern sich über das Bauteil hinweg. Ein Kugelfräser oder ein anderer geeigneter Radiusfräser kann die Form durch benachbarte Fräspfade erzeugen. Der Kontaktbereich des Werkzeugs und der Abstand zwischen den Pfaden beeinflussen die kleinen Stege oder Gratreste (Cusps), die auf dieser Oberfläche verbleiben. [5]
Bei einer festen Oberfläche und gleicher Werkzeuggeometrie reduziert ein geringerer Abstand zwischen den Fräspfaden im Allgemeinen die geometrische Gratresthöhe (Scallop), die zwischen den Bahnen verbleibt. [8] Dies beseitigt jedoch nicht von allein Markierungen, die durch Schwingungen, Rundlaufabweichung oder eine beschädigte Schneide verursacht werden. Auch entspricht eine programmierte Gratresthöhe nicht dem Prüfergebnis für Ra, dem arithmetischen Mittelwert der Rauheit. Ra beschreibt ein gemessenes Oberflächenprofil unter definierten Auswertungsbedingungen. [6]
Die flache Platte erfordert daher eine Perimeter-Fertigbearbeitungsstrategie; der Matrizen-Einsatz benötigt eine Oberflächen-Fertigbearbeitungsstrategie, die seiner sich verändernden Form folgt. Beide Operationen als „Konturfräsen“ (profiling) zu bezeichnen, macht ihre Werkzeugkontaktverhältnisse nicht gleichwertig.
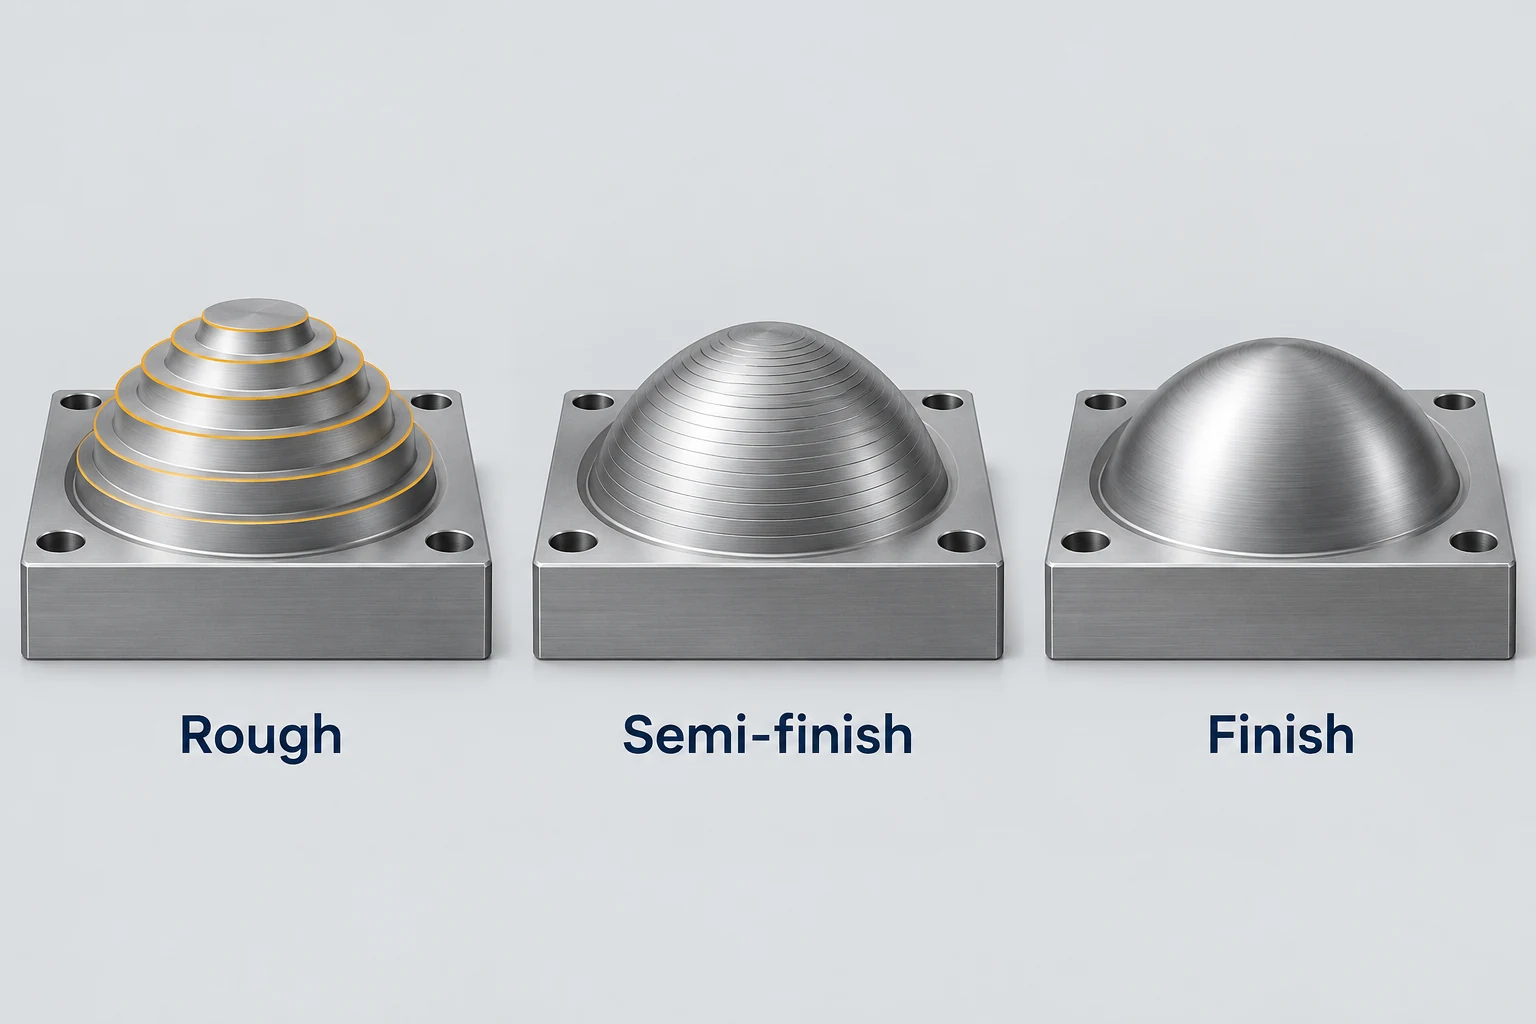
Vorbereiten des Materials, dem das Fertigbearbeitungswerkzeug tatsächlich begegnen wird
Die Vorstufe (Roughing) ist darauf ausgerichtet, Material abzutragen. Die Feinstbearbeitung (Finishing) richtet sich nach den verbleibenden Oberflächen. Dazwischen kann die Zwischenbearbeitung (Semi-finishing) die verbleibende Bearbeitungszugabe gleichmäßiger gestalten. Bei einer skulptierten Komponente können grobe Vorstufen-Terrassen dazu führen, dass das Finish-Werkzeug zwischen leichtem Kontakt und stärkeren Schnitten wechselt. Die Vorbereitung dieses Materials verringert die Schwankungsbreite, die der letzte Schnitt bewältigen muss. [5]
Eine Bearbeitungszugabe ist Material, das gezielt für einen weiteren Bearbeitungsschritt belassen wird. Sie stellt nicht die zulässige Abweichung am fertigen Teil dar. Ihre Höhe und Verteilung hängen vom Werkstoff, dem Werkzeug, der geometrischen Merkmalsart sowie den vorangegangenen Bearbeitungsschritten ab. Ein einzelner Zugabewert, der wahllos auf jede Fläche, Wand und Tasche übertragen wird, beschreibt keinen vollständigen Finish-Plan.
| Oberfläche | Vorbereitung vor der Feinstbearbeitung | Prüfung am fertigen Teil |
|---|---|---|
| Offene Plattenfläche | Zugängliches Restmaterial und stabile Aufspannung | Flächengeometrie und vorgegebene Oberflächentextur |
| Schulterwand und Absatz | Wandzugabe, Reichweite und verbleibende Aufspannung | Lage, Höhe und Winkelbeziehung |
| Taschenboden und -wände | Getrennte Restzügabemengen für Boden/Wand; Eckenreste | Tiefe, Begrenzungsgröße und Eckengeometrie |
| Skulptierte Kontur | Gleichmäßiges Restmaterial und geeignete Schnittabstände | Oberflächenform und vorgegebene Oberflächentextur |
Die Tabelle benennt Fragen zur Bearbeitungsroute; die Zeichnung legt fest, welche Merkmale einer Abnahmeprüfung unterliegen. Sichtbare Markierungen allein können Größe, Ebenheit oder Profilgenauigkeit nicht belegen. Ebenso begründet ein dimensionsgerechtes Ergebnis nicht zwangsläufig die Erfüllung einer separat spezifizierten Anforderung an die Oberflächentextur.
Bei der Zeichnungsprüfung identifizieren Sie zunächst die funktionalen Oberflächen und deren fertigungsseitige Anforderungen, bevor Sie pauschal eine „feine Oberfläche“ für die gesamte Komponente festlegen. Unser CNC Frässervice ist der geeignete Ort, um diese Anforderungen gemeinsam mit dem Werkzeugzugang und der vorgeschlagenen Bearbeitungsroute zu besprechen.
FAQ zu Fräsen und Fertigbearbeitung
Kann dieselbe Stirnfräse eine Komponente in Flächen-, Taschen- und Konturbearbeitung bearbeiten?
Sie kann mehrere dieser Aufgaben übernehmen, sofern ihre Geometrie, Reichweite und Schnittbedingungen dafür geeignet sind. Das bedeutet jedoch nicht, dass ein einziger Fräsdurchmesser oder ein einziger Werkzeugweg für jede Oberfläche die beste Wahl ist.
Benötigen Taschenwände und -böden dieselbe Feinstbearbeitungszugabe?
Nein. Wand- und Bodenzugaben adressieren unterschiedliche Richtungen und Oberflächen. Ihre Werte sowie die Reihenfolge ihrer Bearbeitung sollten den Schnittlasten, der Aufspannung und den endgültigen Anforderungen entsprechen.
Garantiert ein kleinerer Schnittüberstand (Stepover) automatisch eine bessere Oberflächengüte?
Es kann geometrische Gratbildung bei gleichem Fräswerkzeug und gleicher Oberfläche reduzieren, behebt jedoch nicht alle Ursachen einer schlechten Oberflächenqualität. Werkzeugzustand, Vibration und tatsächlicher Kontakt bleiben entscheidend, und eine Texturanforderung erfordert die entsprechende Messmethode.
Ist Feinfräsen dasselbe wie Eloxieren oder Polieren?
Nein. Beim Feinfräsen wird Material mit einem Fräswerkzeug abgetragen. Eloxieren und Polieren sind andere Verfahren mit eigenen Auswirkungen auf die Oberfläche. Wenn spätere Bearbeitungsschritte ein funktionales Merkmal beeinflussen, geben Sie den erforderlichen Endzustand explizit an.
Technische Quellen
- Sandvik Coromant. Planfräsen, einschließlich Feinbearbeitung mit Wischerplatten. Fräswerkzeugaufbau, Rundlaufabweichung und Feinbearbeitungsbedingungen.
- Sandvik Coromant. Schulterfräsen. Kombinierte Seiten- und Planfräsung, tiefe Schultern und Stützung dünnwandiger Bereiche.
- Autodesk Inventor CAM Hilfe. 2D Tasche, „Radialer (Wand-)Restmaterialabstand“ und „Axialer (Boden-)Restmaterialabstand“.
- Sandvik Coromant. Fräsen in Innenecken. Kontaktverhalten in der Ecke und Änderungen der Fräswerkzeugbelastung.
- Sandvik Coromant. Profilfräsen. Konstanter Restmaterialabstand und Erzeugung formgegebener Oberflächen.
- NIST. NIST-Oberflächenrauheits- und Stufenhöhen-Kalibrierungen, Messbedingungen und Unsicherheitsquellen; Höhenparameter. Oberflächenprofilparameter und Messbedingungen.
- Autodesk Fusion Hilfe. 2D Konturbezug. Randverfolgung, Restbearbeitung und Feinbearbeitungssteuerung.
- Autodesk. Skaloppenhöhe (FeatureCAM-Hilfe) und Skaloppen-Feinbearbeitungsbezug (Fusion-Hilfe). Geometrie und Abstand zwischen den Fräspässen.



