Op deze pagina
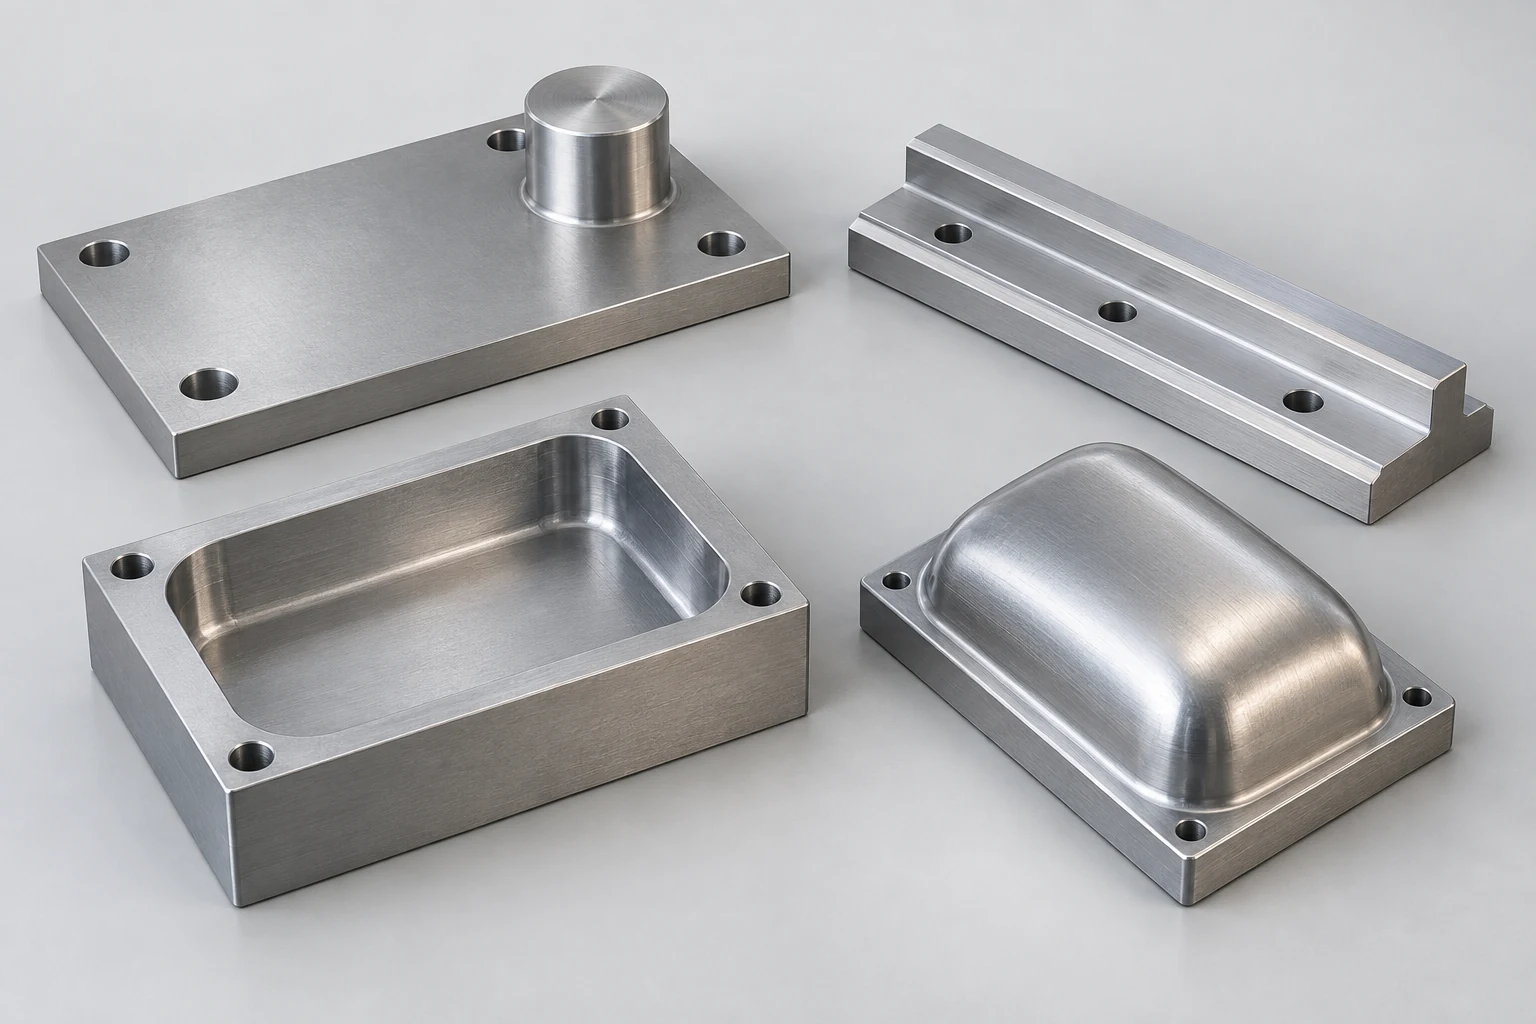
Frezen van vlakken, uiteinden, zakken en profielen beschrijft verschillende aspecten van een snede. Bij vlakfrezen wordt een breed vlak geproduceerd; bij uiteindfrezen wordt een uiteindfreestift gebruikt; bij zakfrezen wordt materiaal verwijderd binnen een begrenzing; en bij profielfrezen wordt een contour of gevormd oppervlak gevolgd. De benamingen overlappen. Een uiteindfreestift kan bijvoorbeeld de wand van een zak afwerken, een schouder bewerken of een buitenprofiel volgen.
Afwerkgereedschap voor frezen verwijdert het resterende materiaal dat nodig is om een oppervlak te brengen in de gespecificeerde toestand. De laatste bewerking voor het vlak van een plaat stelt andere eisen dan de laatste bewerking rond een zak. De onderstaande voorbeelden tonen hoe u die afwerktaak kiest. Voor de volledige snijvolgorde zie hoe CNC frezen werkt.
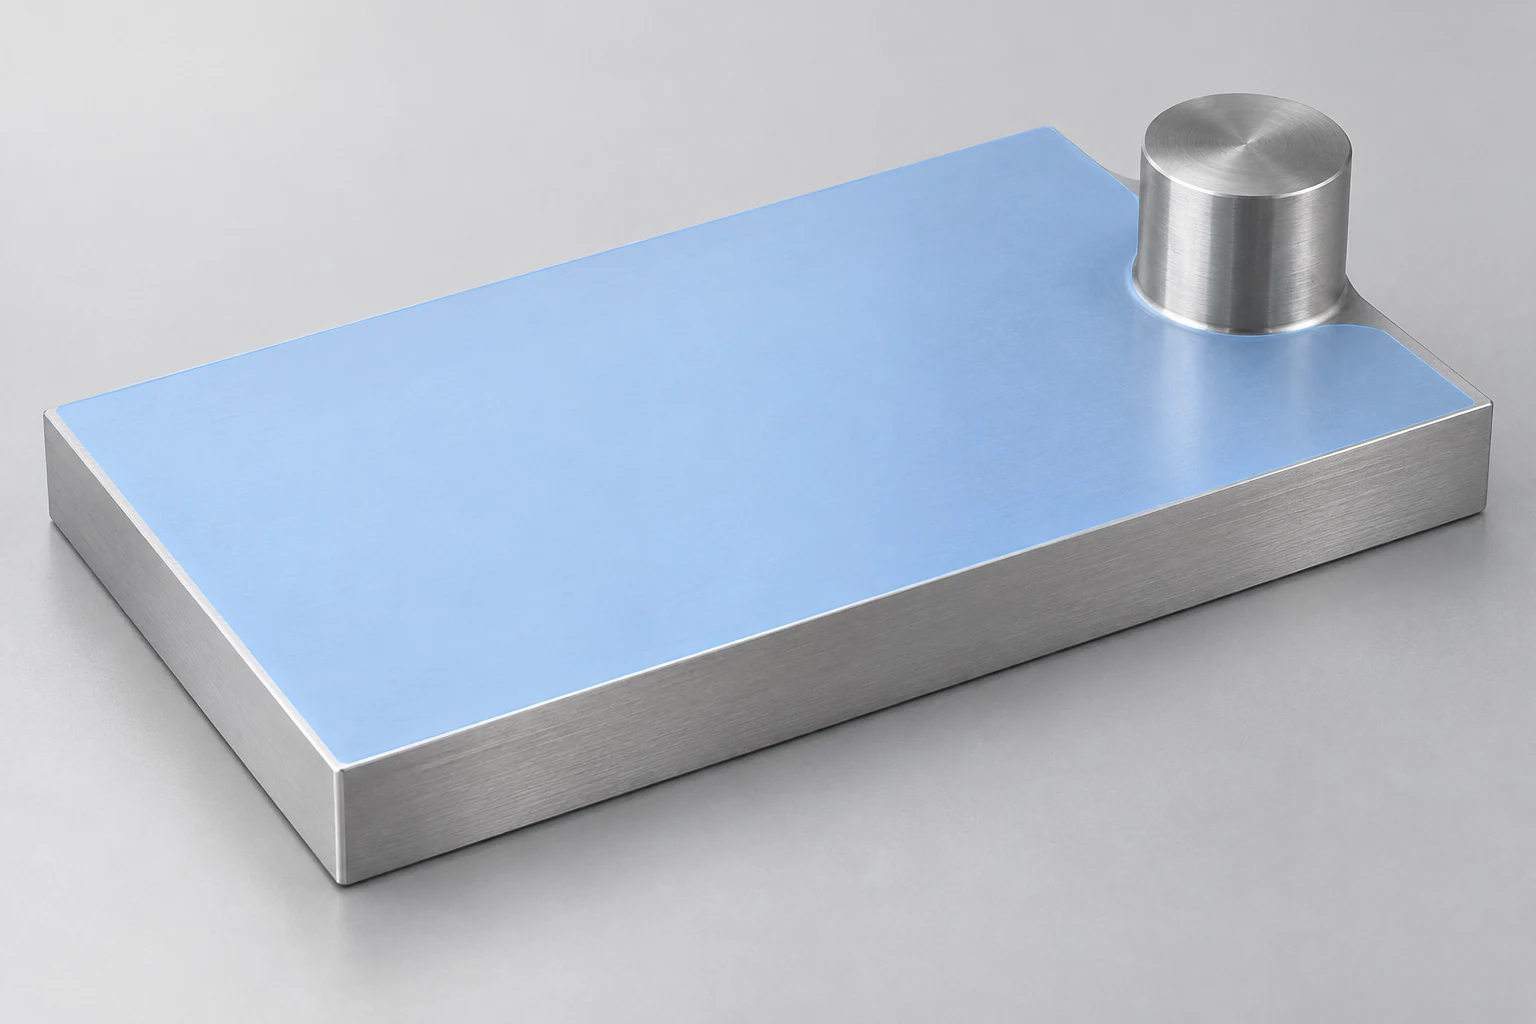
Vlakfrezen: het open vlak afwerken zonder zijn geometrie te verliezen
Neem een gereedschapsplaat met een breed bovenvlak en een verhoogde positioneringsbus. Een vlakfreestift kan het open gebied efficiënt afschuiven, maar zijn snijomvang en behuizing moeten de bus vrij laten. Dicht bij de obstakel kan een kleiner gereedschap of een afzonderlijk bewerkingspad nodig zijn. Alleen de diameter van de frees bepaalt niet of toegang mogelijk is.
De afwerkpassage moet het vereiste vlak produceren terwijl de plaat gesteund is. De instelling van de wisselplaat, de rondloopafwijking van de frees en de snedekrachten kunnen het resultaat beïnvloeden. Een herhaald patroon over het oppervlak kan samenhangen met de stand en overlapping van de snijkanten, en niet eenvoudigweg met een te hoge voeding.
Sandvik Coromant beschrijft wiper-wisselplaten als één optie om de textuur na vlakfrezen te verbeteren. Hun breder afwerkland en juiste instelling zijn van belang; een wiper is geen algemene oplossing voor een instabiele opspanning. De toepassingsvoorwaarden van de freesfabrikant blijven van kracht. [1]
Als het vlak een ander onderdeel ondersteunt, kunnen zijn vlakheid en zijn relatie tot het tegenoverliggende vlak even belangrijk zijn als zijn uiterlijk. Een glanzend oppervlak voldoet niet automatisch aan deze eisen.
Uiteindfrezen: onderscheid de wand van de aangrenzende bodem
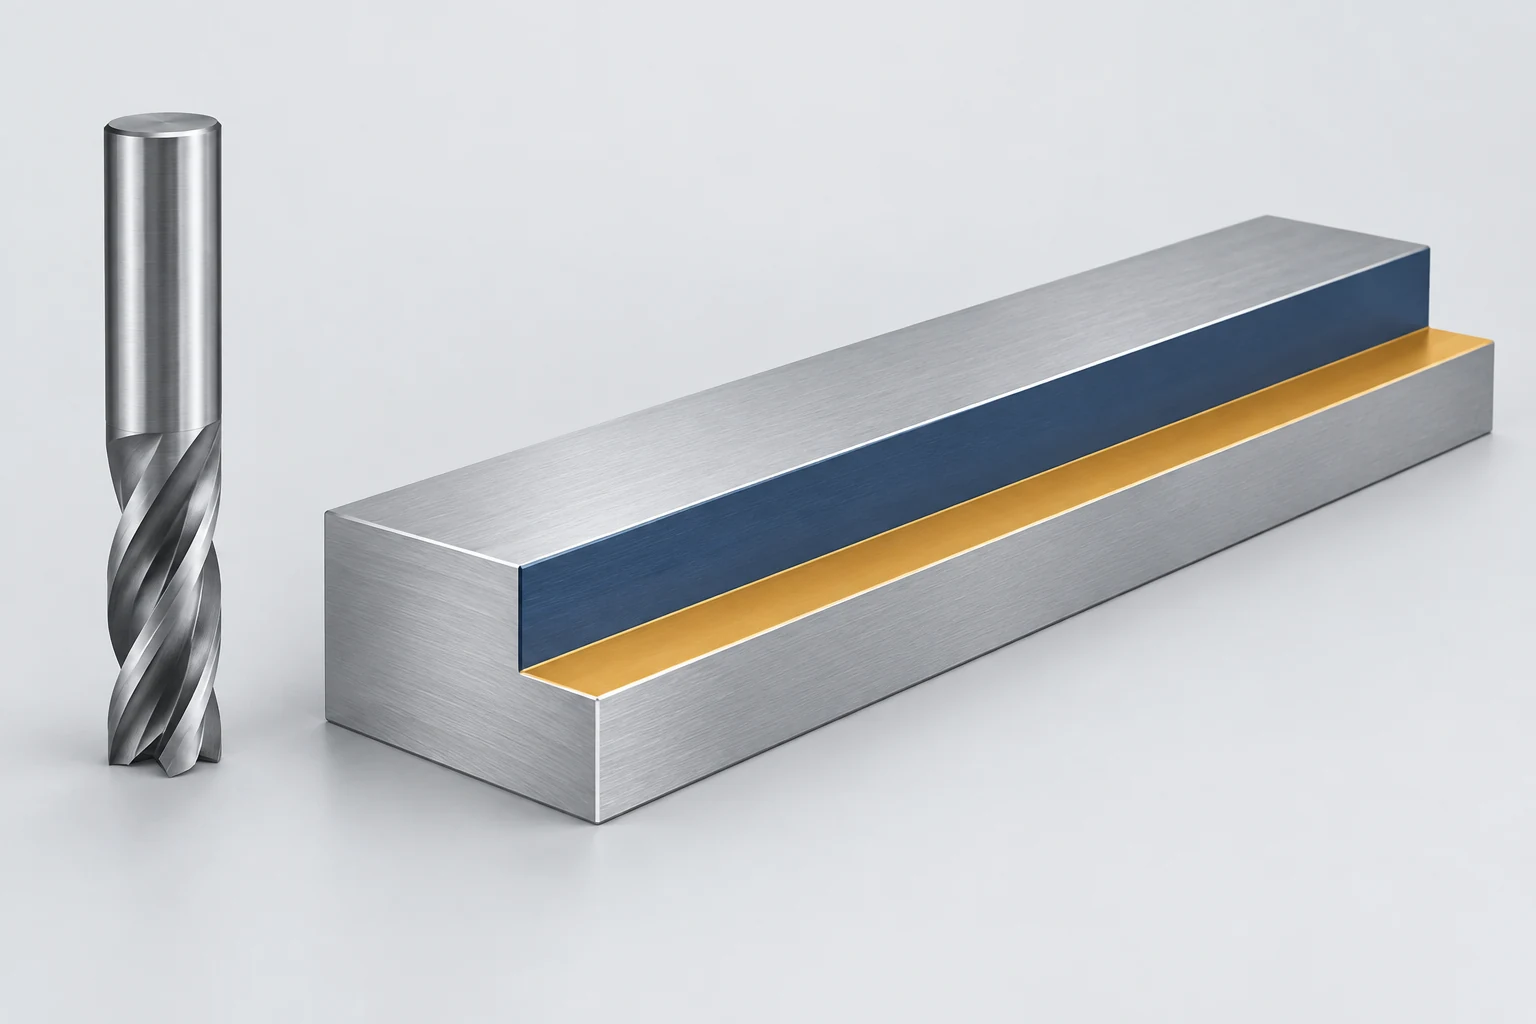
Een trapvormige geleidebaan heeft een verticale schouder naast een horizontale rand. Een geschikte freesbeitel kan zijn perifere snijkanten langs de wand en zijn uiteindegeometrie op de rand gebruiken. Beide kunnen in één bewerking worden gefreesd, maar de twee oppervlakken hebben niet automatisch dezelfde eis ten aanzien van de afwerking. Sandvik’s richtlijnen voor schouderfrezen behandelen expliciet de gecombineerde relatie tussen wand en vlak. [2]
Stel dat de baan een glijdende blok langs zijn zijkant leidt, terwijl de rand het blok van onderaf ondersteunt. De positie van de wand bepaalt één deel van de pasvorm; de hoogte van de rand en de relatie tussen de oppervlakken bepalen een ander deel. Deze eisen moeten zichtbaar zijn in het procesplan, zelfs als één freesbeitel beide oppervlakken produceert.
Een hoge schouder vergroot de gereedschapsuitsteek. Het afwerken van de volledige wandhoogte kan overgangslijnen tussen diepteniveaus voorkomen, maar verhoogt ook de ingegrepen snijlengte. Meerdere diepte-voorbewerkingen kunnen de belastingssituatie verbeteren, maar veroorzaken wel overgangen die aandacht vereisen. De keuze hangt af van de freesbeitel, de resterende materiaalvoorraad en de stijfheid, en niet van een regel dat één voorbewerking altijd beter afwerkt.
Bij een dunne baan of wand moet het resterende werkstuk ook worden ondersteund naarmate materiaal wordt verwijderd. Een afwerkbaan die is berekend op basis van een stijf model, houdt geen rekening met elke mogelijke beweging van het werkelijke onderdeel.
Zakfrezen: behandel de bodem, wanden en hoeken afzonderlijk
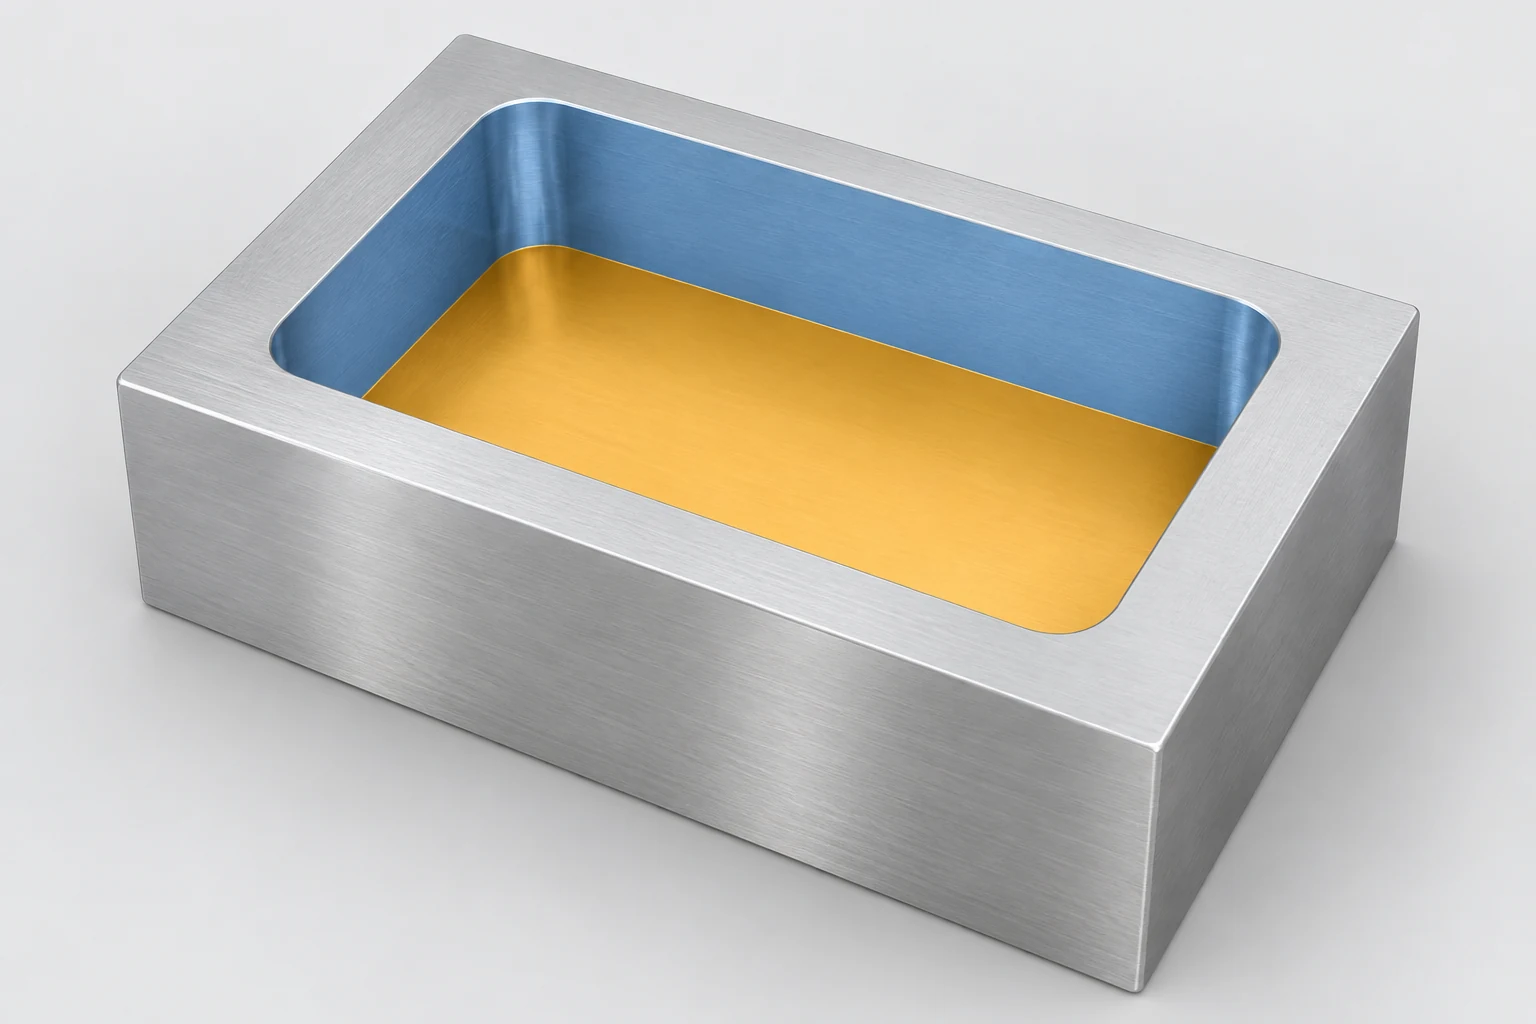
Bij een ingezette montageblok kan de bodem van de zak de montage-diepte bepalen, terwijl de wanden een ingevoegd onderdeel positioneren. Bij de ruwfrezen kan materiaal worden achtergelaten voor latere voorbewerkingen op beide oppervlakken. Radiale materiaalvoorraad wordt naast het gereedschap achtergelaten, bijvoorbeeld op verticale wanden; axiale materiaalvoorraad wordt in de richting van de gereedschapsas achtergelaten, bijvoorbeeld boven een horizontale bodem. Autodesk’s CAM-documentatie onderscheidt deze expliciet als afzonderlijke instellingen. Ze hoeven niet gelijk te zijn. [3]
Dit onderscheid maakt het afwerkplan specifieker. Een wandafwerkpas kan de begrenzing van de zak aanpakken, zonder tegelijkertijd gevraagd te worden om de volledige resterende toelaatbare materiaaldikte op de bodem te verwijderen. Een bodemafwerkpas kan vervolgens worden gepland op basis van diepte, ondersteuning en de vereiste oppervlakstructuur. De werkelijke volgorde hangt af van welk materiaal ondersteuning biedt en welke oppervlakken de positie van het onderdeel bepalen.
Interne hoeken vereisen een eigen controle. Een grote ruwfreessnede kan meer materiaal in een hoek achterlaten dan langs een rechte wand. Het doorvoeren van een afwerkfreessnede door dat gebied kan de snijverdieping plotseling verhogen. Restverspaning verwijdert materiaal dat door een eerder gereedschap is achtergelaten; het kan de hoek voorbereiden vóór de laatste wandpassage. De gereedschapsdiameter en de opgegeven hoekstraal moeten nog steeds compatibel zijn. [4]
De materialen en ontwerpgids koppelt toegang tot uitsparingen, interne stralen en wandgeometrie aan de functionele eisen van het onderdeel.
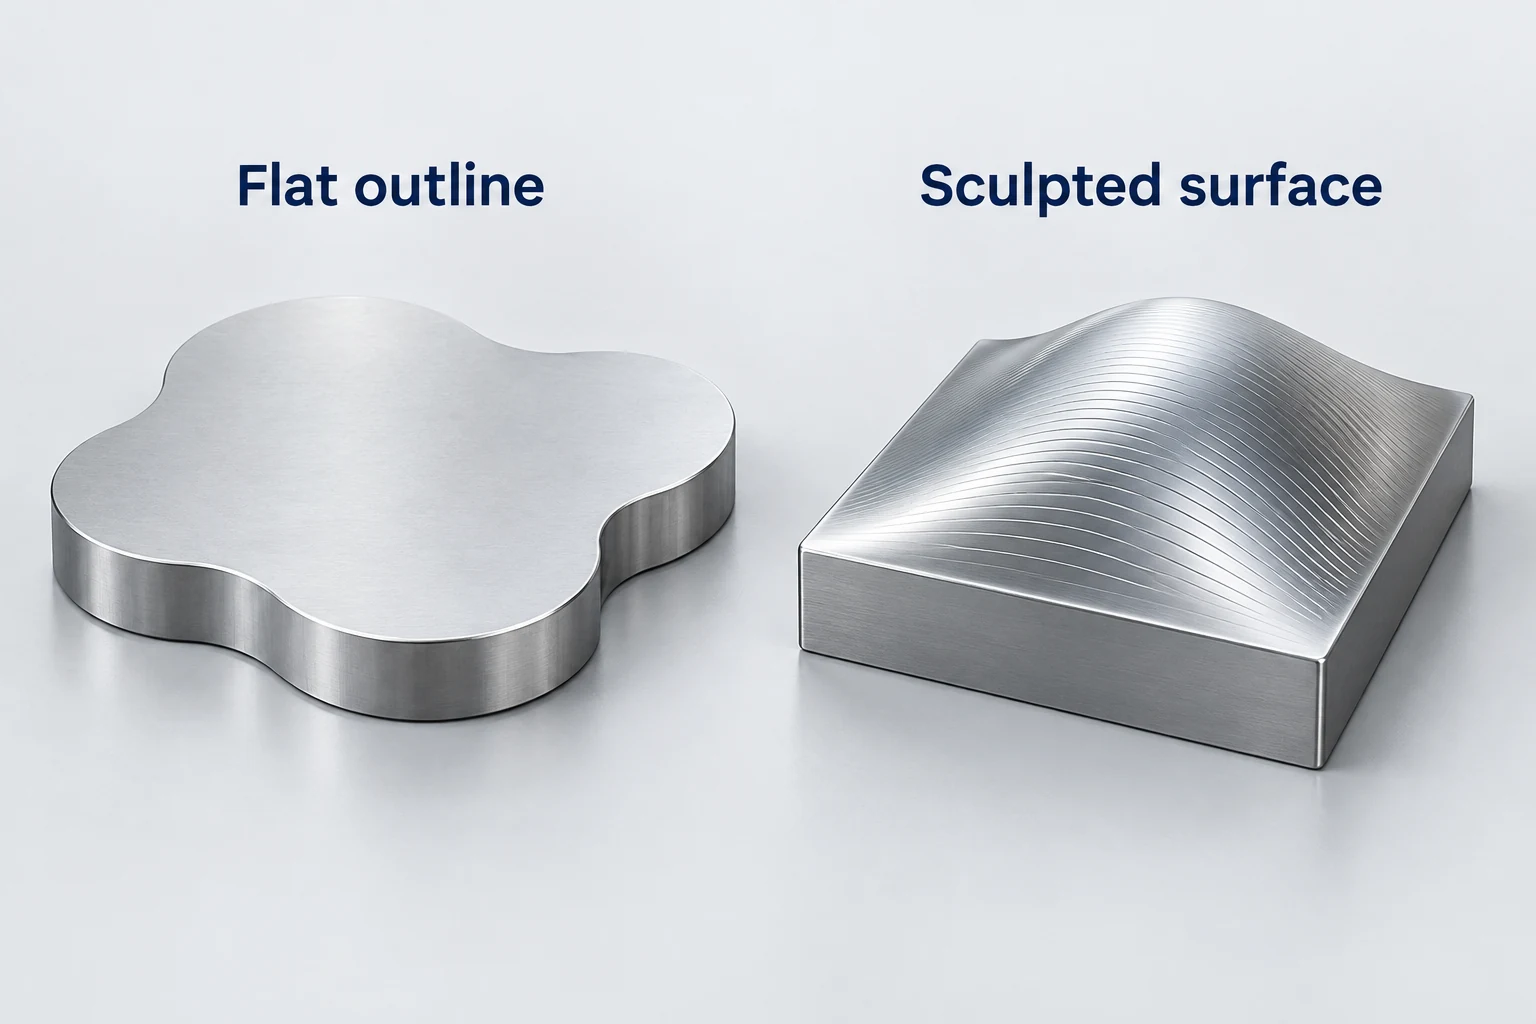
Profielfrezen: scheid een vlakke omtrek van een gebeeldhouwde oppervlakte
Een platte nokschijf kan een gebogen buitenomtrek hebben terwijl de dikte constant blijft. De zijranden van een frees kunnen die omtrek volgen. De taak bestaat uit het beheersen van de omtrek, de wandkwaliteit en de overgangen waar de kromming verandert. [7]
Een gewelfde matrijsinvoeging stelt een andere taak: de oppervlakteshoogte en helling veranderen over het onderdeel heen. Een bolvormige frees of een andere geschikte radiusfrees kan de vorm opbouwen via aaneensluitende passen. Het contactgebied van het gereedschap en de afstand tussen de passen beïnvloeden de kleine richels, of toppen, die op dat oppervlak achterblijven. [5]
Op een vast oppervlak met dezelfde gereedschapsgeometrie leidt een kleinere pasafstand over het algemeen tot een kleinere geometrische top (scallop) tussen de banen. [8] Dat verwijdert op zich niet de sporen die worden veroorzaakt door trillingen, rondloopafwijking of een beschadigde snijkant. Evenmin is een geprogrammeerde tophoogte een inspectieresultaat voor Ra, de rekenkundige gemiddelde ruwheid. Ra beschrijft een gemeten oppervlakprofiel onder gedefinieerde beoordelingsvoorwaarden. [6]
De platte plaat vereist daarom een strategie voor omtrekafwerking; de matrijsinvoeging vereist een strategie voor oppervlakafwerking die de veranderende vorm volgt. Beide bewerkingen ‘profilering’ noemen maakt hun gereedschapscontact niet gelijkwaardig.
Bereid het materiaal voor dat de afwerktool daadwerkelijk zal tegenkomen
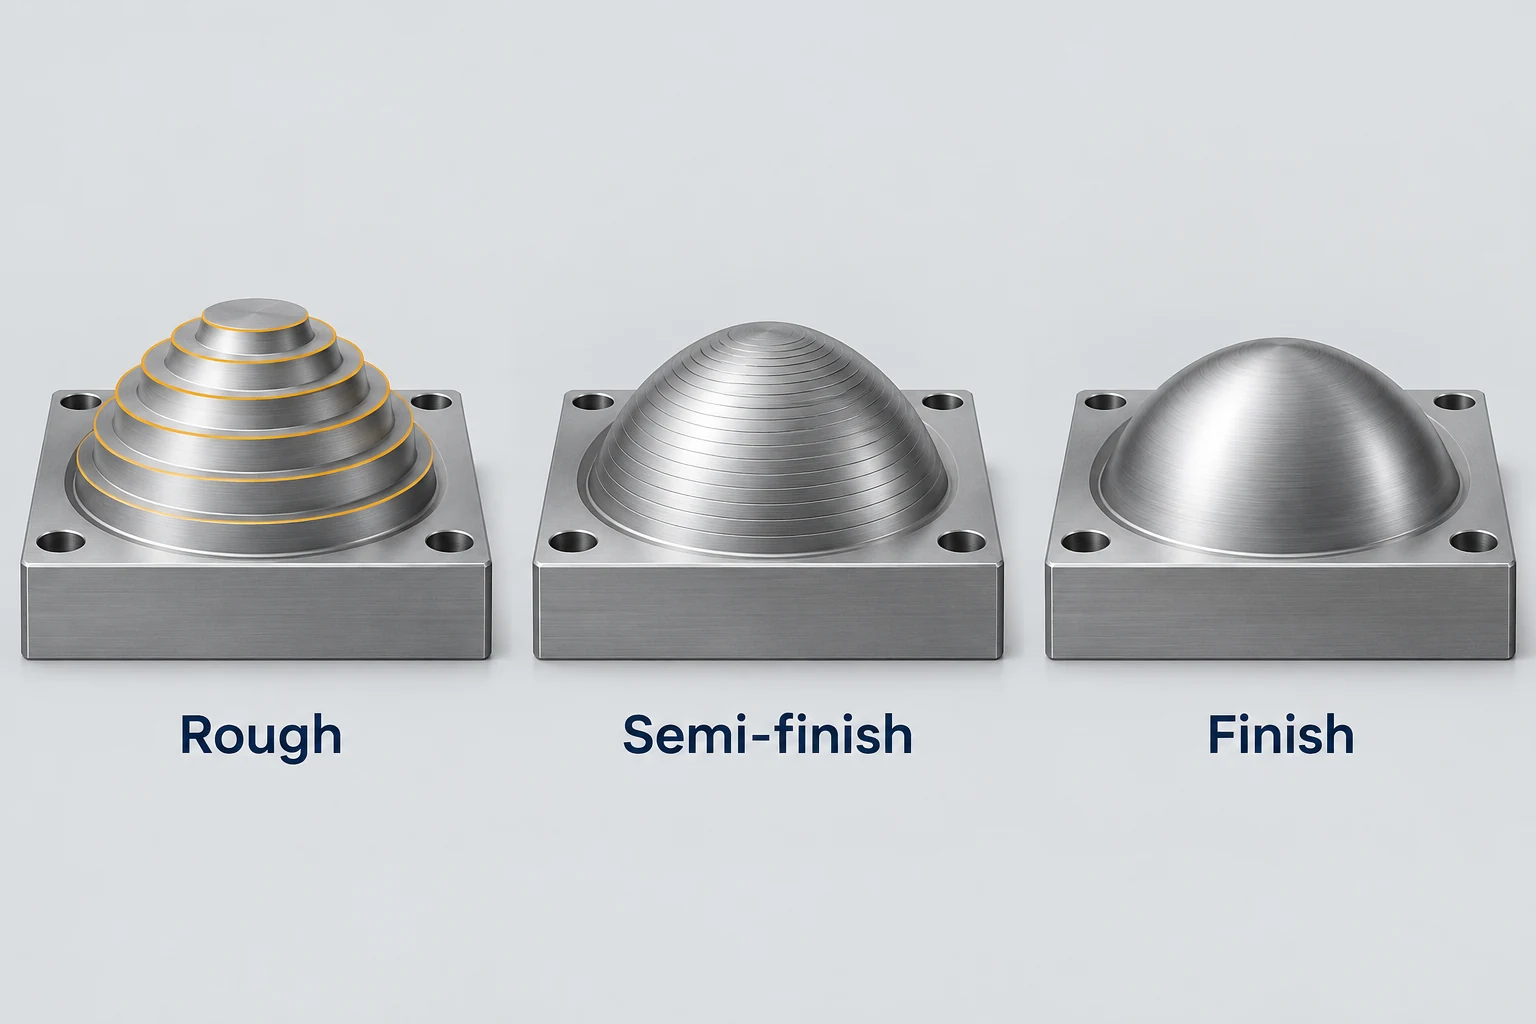
Ruwwerken is gericht op het verwijderen van voorraadmateriaal. Afwerken is gericht op de oppervlakken die overblijven. Daartussenin kan halfafwerken het resterende aanmaakbedrag meer consistent maken. Bij een gebeeldhouwd onderdeel kunnen groffe ruwterrasvormen ertoe leiden dat het afwerkgereedschap wisselt tussen licht contact en zwaardere sneden. Het voorbereiden van dat materiaal vermindert de variatie waarmee de laatste bewerking rekening moet houden. [5]
Een aanmaakbedrag is materiaal dat doelbewust wordt achtergelaten voor een volgende bewerking. Het is niet de toegestane afwijking in het afgewerkte onderdeel. De grootte en verdeling ervan hangen af van het materiaal, het gereedschap, de functie en de voorgaande bewerkingen. Een enkel aanmaakbedrag dat over elke vlak, wand en uitsparing wordt gekopieerd, beschrijft geen volledig afwerkplan.
| Oppervlak | Voorbereiden vóór afwerken | Controleren op het afgewerkte onderdeel |
|---|---|---|
| Open plaatvlak | Toegankelijk voorraadmateriaal en stabiele ondersteuning | Vlakgeometrie en gespecificeerde oppervlaktestructuur |
| Schouderwand en rand | Wandaanmaakbedrag, bereik en resterende ondersteuning | Locatie, hoogte en hoekrelatie |
| Bodem en wanden van de uitsparing | Afzonderlijke voorraadmateriaal voor bodem/wand; hoekrestanten | Diepte, begrenzingsafmeting en hoekgeometrie |
| Gebeeldhouwd profiel | Consistent resterend voorraadmateriaal en geschikte pasafstand | Oppervlakvorm en gespecificeerde oppervlaktestructuur |
De tabel geeft vragen aan voor de bewerkingsroute; de tekening bepaalt welke kenmerken acceptatiecontroles nodig hebben. Zichtbare markeringen alleen kunnen geen uitspraak doen over afmeting, vlakheid of profielnauwkeurigheid. Evenzo stelt een dimensioneel resultaat geen apart gespecificeerde eis aan de oppervlaktestructuur vast.
Bij een tekeningbeoordeling identificeert u eerst de functionele oppervlakken en hun afwerkvereisten, voordat u een algemene ‘fijne afwerking’ toekent aan het gehele onderdeel. Onze CNC freesservice is de relevante plek om deze vereisten te bespreken, samen met gereedschapstoegang en de voorgestelde verspaningsroute.
Veelgestelde vragen over frezen en afwerken
Kan dezelfde frees zowel vlakken, uitsparingen als profielen bewerken?
Hij kan meerdere van deze taken uitvoeren wanneer zijn geometrie, bereik en snijomstandigheden daarvoor geschikt zijn. Dat betekent niet dat één freesdiameter of één toolpath de beste keuze is voor elk oppervlak.
Hebben wanden en bodem van een uitsparing dezelfde afwerktoeslag nodig?
Nee. Wand- en bodemaanmaakbedragen richten zich op verschillende richtingen en oppervlakken. Hun waarden en afwerkvolgorde moeten aansluiten bij de snijbelastingen, de ondersteuning en de eindvereisten.
Garandeert een kleinere stapover een betere oppervlaktestructuur?
Het kan geometrische toppen verminderen voor dezelfde frees en oppervlakte, maar het verhelpt niet elke oorzaak van een slechte afwerking. De toestand van de tool, trillingen en het werkelijke contact blijven van belang, en bij een textuureis is de juiste meetmethode vereist.
Is afwerkfrezen hetzelfde als anodiseren of polijsten?
Nee. Afwerkfrezen verwijdert materiaal met een frees. Anodiseren en polijsten zijn andere bewerkingen met elk hun eigen effect op het oppervlak. Wanneer latere bewerkingen een functioneel onderdeel beïnvloeden, dient u de vereiste eindtoestand op te geven.
Technische bronnen
- Sandvik Coromant. Vlakfrezen, inclusief afwerken met wiper-inzetstukken. Freesopstelling, rondloopafwijking en afwerkvoorwaarden.
- Sandvik Coromant. Schouderfrezen. Gecombineerde zijkant- en vlakfrezen, diepe schouders en ondersteuning van dunne wanden.
- Autodesk Inventor CAM Help. 2D Zak, “Radiale (wand) restmateriaal” en “Axiale (bodem) restmateriaal”.
- Sandvik Coromant. Frezen in hoeken. Contact in de hoek en wijzigingen in de belasting van de frees.
- Sandvik Coromant. Profielfrezen. Constant restmateriaal en generatie van gevormde oppervlakken.
- NIST. NIST-calibraties voor oppervlakteruwheid en staphoogte, meetvoorwaarden en bronnen van onzekerheid; Hoogteparameters. Oppervlakprofielparameters en meetvoorwaarden.
- Autodesk Fusion Help. 2D Contourreferentie. Volgen van de begrenzing, restbewerking en afwerkregelingen.
- Autodesk. Scallop-hoogte (FeatureCAM Help) en Scallop-afwerkingreferentie (Fusion Help). Geometrie en onderlinge afstand tussen de freespassen.



