På denna sida
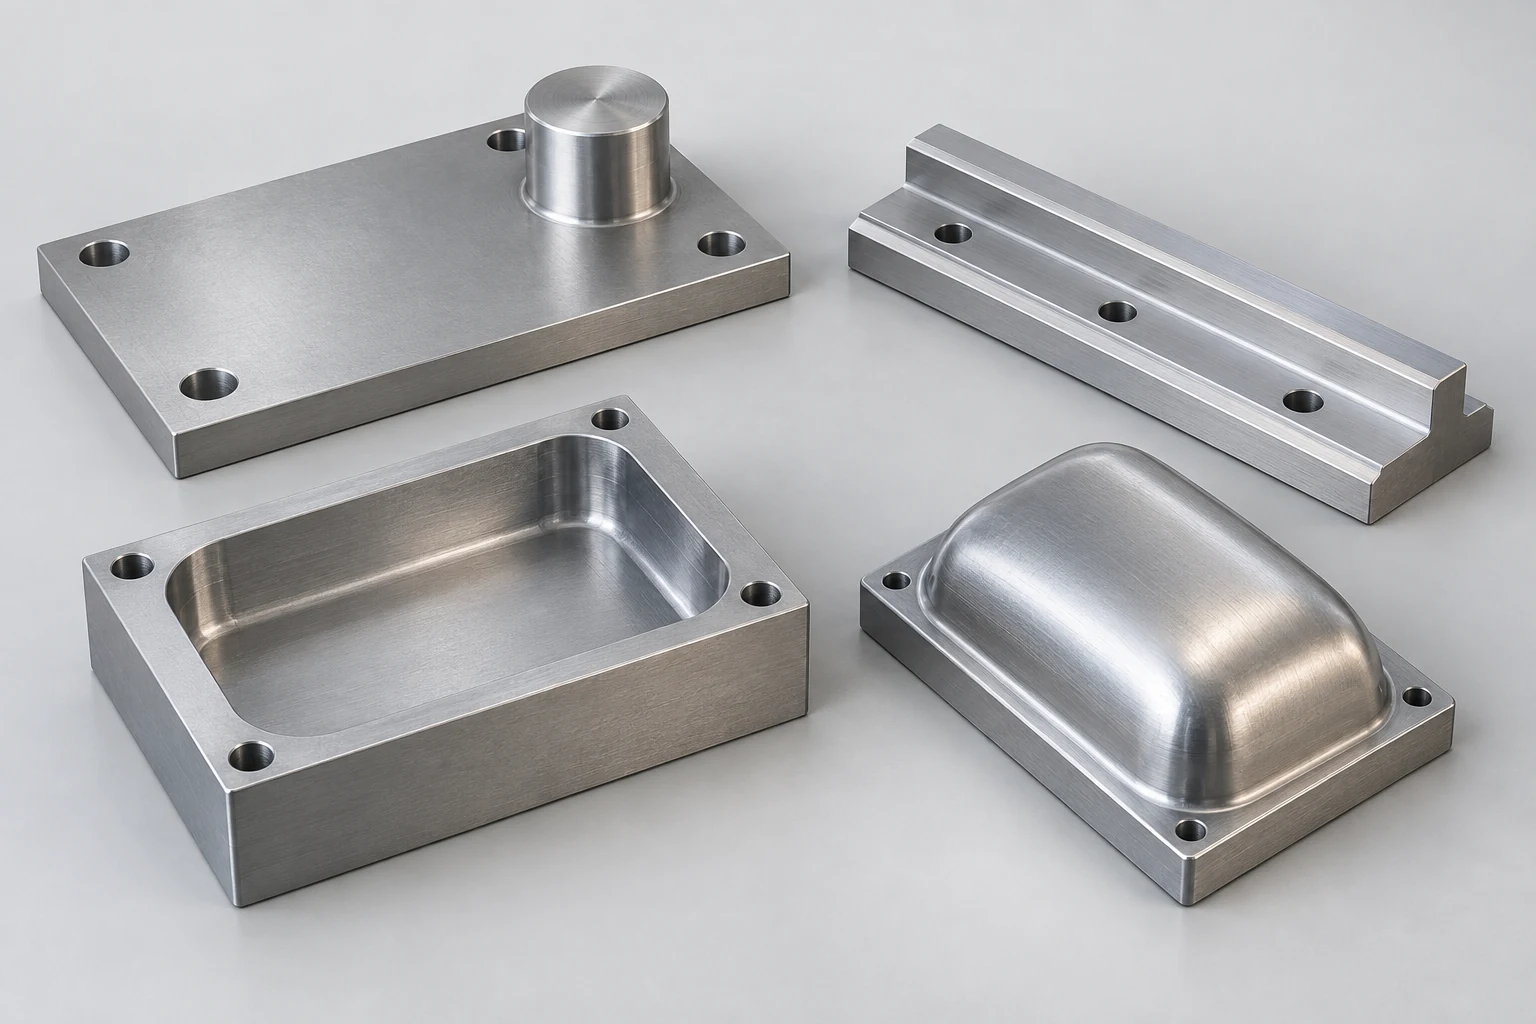
Yt-, änd-, fick- och profilfräsning beskriver olika aspekter av ett snitt. Ytfräsning skapar en bred yta; ändfräsning använder en ändfräs; fickfräsning tar bort material inom en begränsning; och profilfräsning följer en kontur eller formad yta. Namnen överlappar varandra. En ändfräs kan avsluta en fickvägg, bearbeta en axelskulta eller följa en yttre profil.
Avslutningsfräsning tar bort det återstående materialet som krävs för att bringa en yta till dess specificerade tillstånd. Det sista passet för plattans yta ställer andra krav än det sista passet runt en ficka. Exemplen nedan visar hur man väljer denna avslutningsuppgift. För den fullständiga snittprocessen, se hur CNC fräsning fungerar.
Ytfräsning: avsluta den öppna planet utan att förlora dess geometri
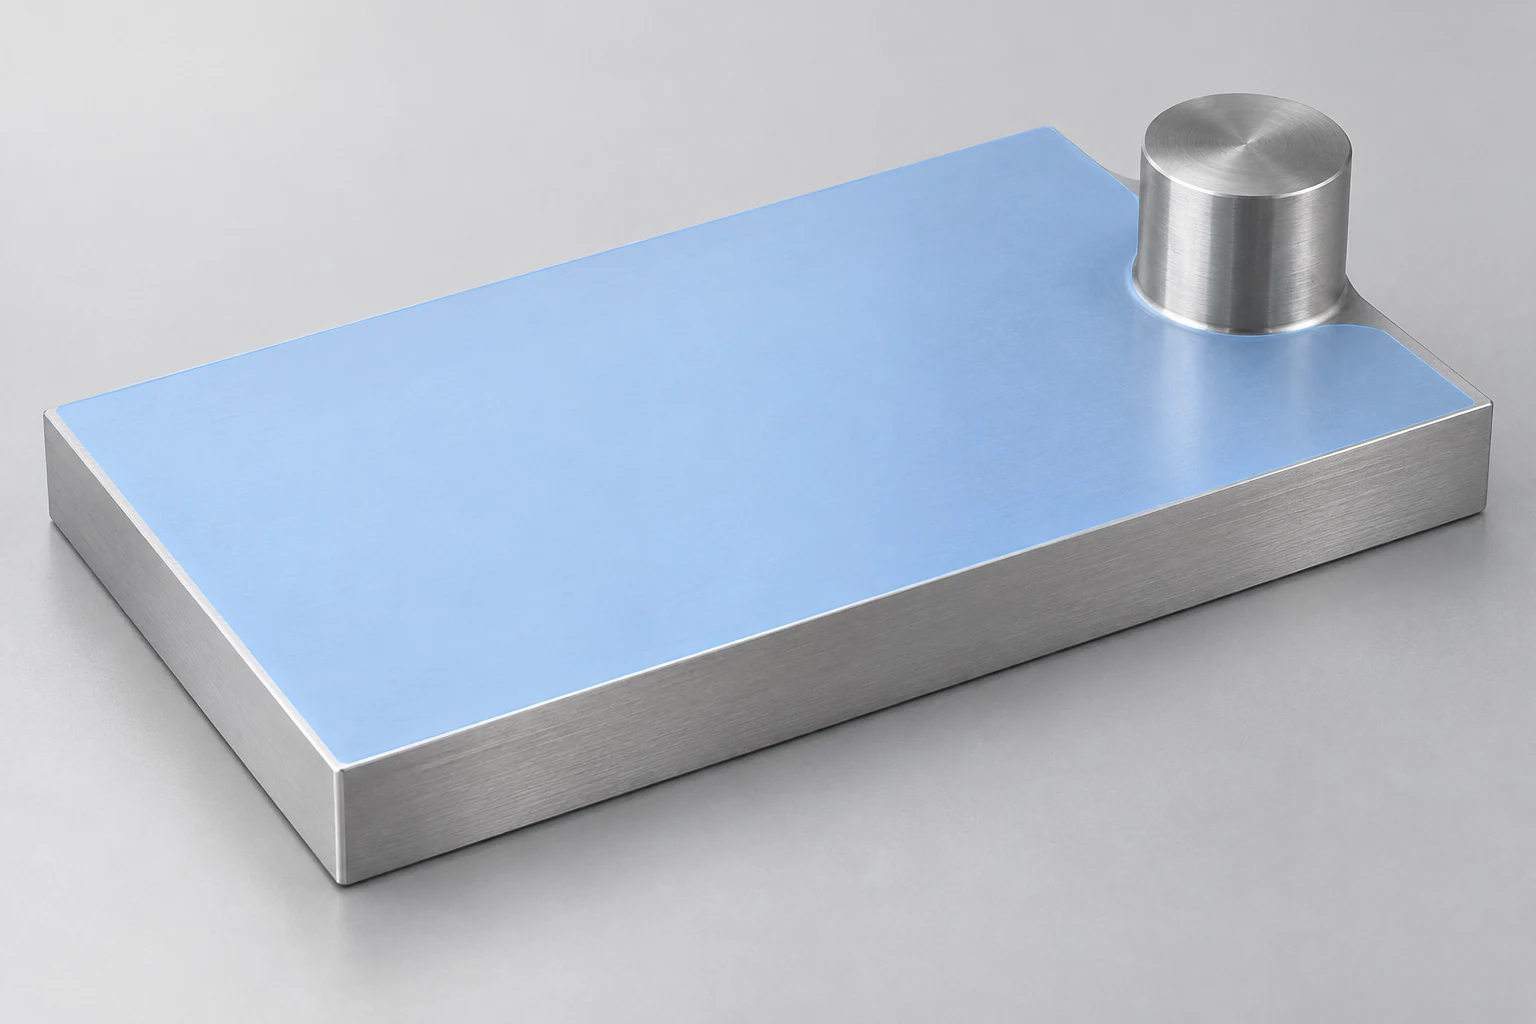
Överväg en verktygsplatta med en bred översida och en upphöjd lokaliseringnubb. En ytfräs kan effektivt svepa den öppna ytan, men dess skärvolym och kropp måste klara nubben. Ett mindre verktyg eller en separat bana kan behövas nära hindret. Fräsens diameter ensam avgör inte tillgängligheten.
Avslutningspasset måste producera den krävda ytan samtidigt som plattan är stöttad. Inställningen av skärskenor, fräsens runout och skärkrafter kan påverka resultatet. Ett upprepat mönster över ytan kan bero på hur skärskenorna är positionerade och skärkantsöverlappning, snarare än enbart på för hög försättning.
Sandvik Coromant beskriver wiper-skärinsatser som ett alternativ för att förbättra ytan vid ytfräsning. Deras bredare avslutningsland och korrekta inställning är avgörande; en wiper är inte en allmän lösning på en instabil uppställning. Verktygstillverkarens applikationsvillkor gäller fortfarande. [1]
Om ytan stödjer en annan komponent kan dess planhet och dess förhållande till den motsatta ytan vara lika viktiga som dess utseende. En blank yta uppfyller inte nödvändigtvis något av dessa krav.
Ändfräsning: skilj väggen från den angränsande golvytan
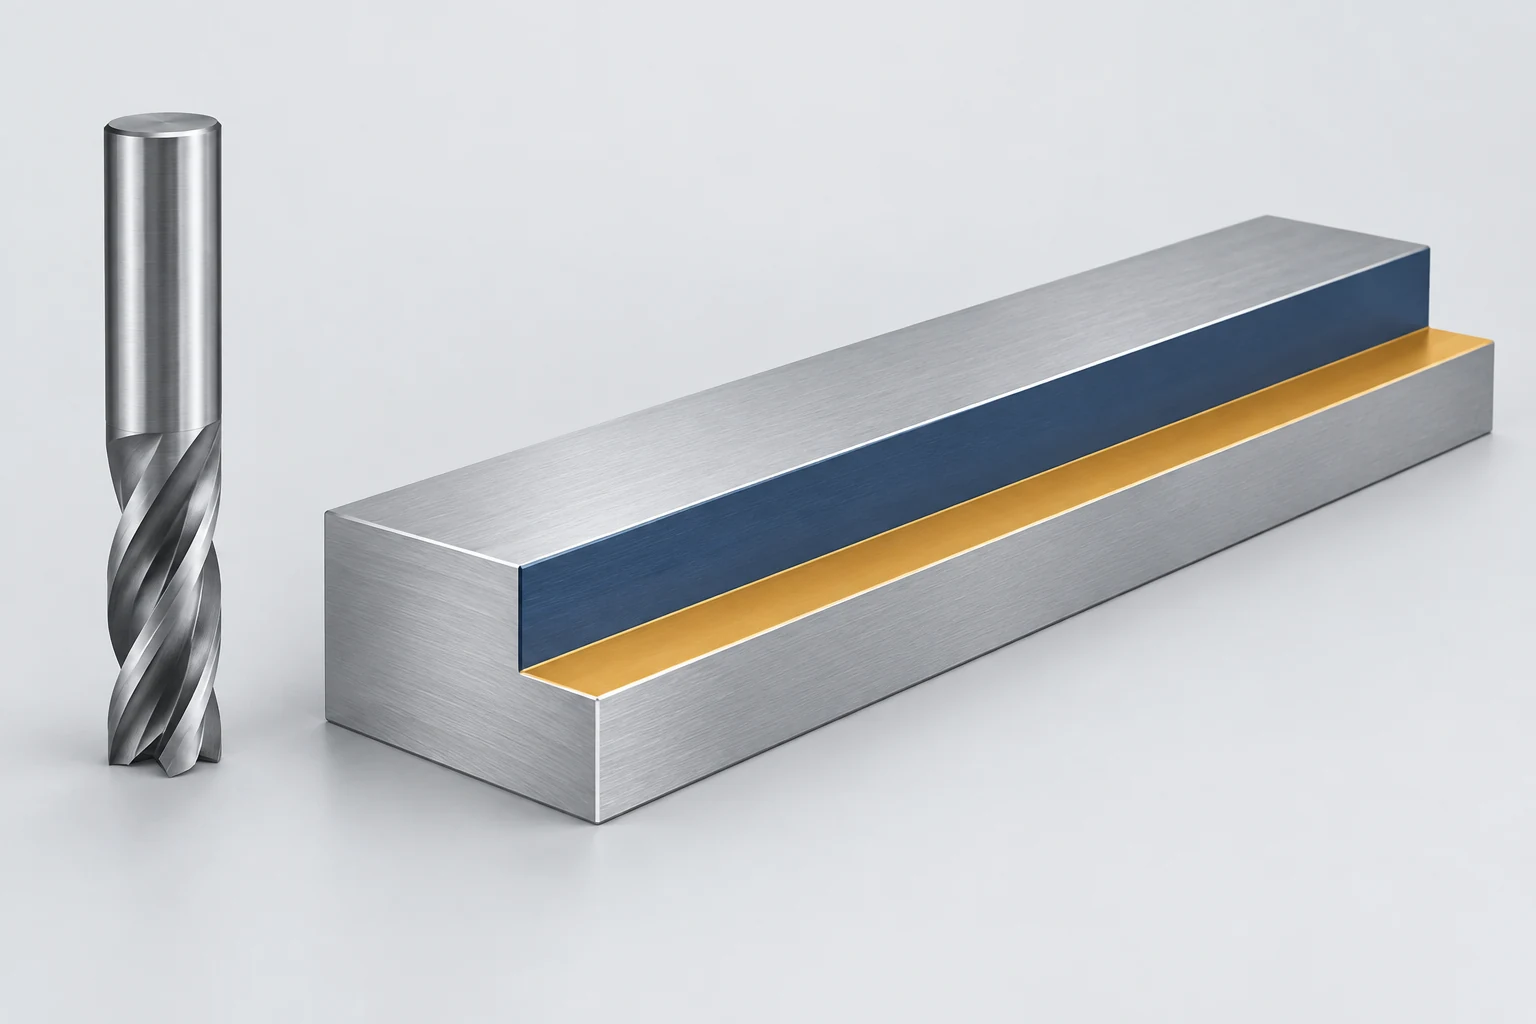
En stegad guideskine har en vertikal skulderkant bredvid en horisontell kant. En lämplig fräs kan använda sina perifera skärande kanter längs väggen och sin ändgeometri på kanten. Båda ytor kan fräsas i en enda operation, men de två ytorna har inte automatiskt samma krav på ytbearbetning. Sandviks riktlinjer för skulderfräsning behandlar uttryckligen förhållandet mellan vägg och ansiktsyta.[2]
Antag att skinen guider ett glidblock mot sin sida, medan kanten stödjer blocket från undersidan. Väggens position bestämmer en del av passningen; kantens höjd och förhållandet mellan ytor bestämmer en annan del. Dessa krav bör synas i processplanen, även om en enda fräs producerar båda ytorna.
En hög axelkant innebär större verktygsutstickning. Att slutföra hela vägghöjden kan undvika övergångslinjer mellan olika djupnivåer, men ökar också den ingripande skärlängden. Flera djuppass kan förbättra belastningssituationen, men skapar samtidigt övergångar som kräver uppmärksamhet. Valet beror på fräsen, återstående material och styvheten, snarare än på en regel som säger att ett pass alltid ger bättre slutföring.
För en tunn skina eller vägg måste även det återstående arbetsstycket stödjas när material tas bort. En slutföringsbana som beräknats utifrån en styv modell tar inte hänsyn till alla möjliga rörelser hos det verkliga komponenten.
Fickfräsning: hantera botten, väggarna och hörnen separat
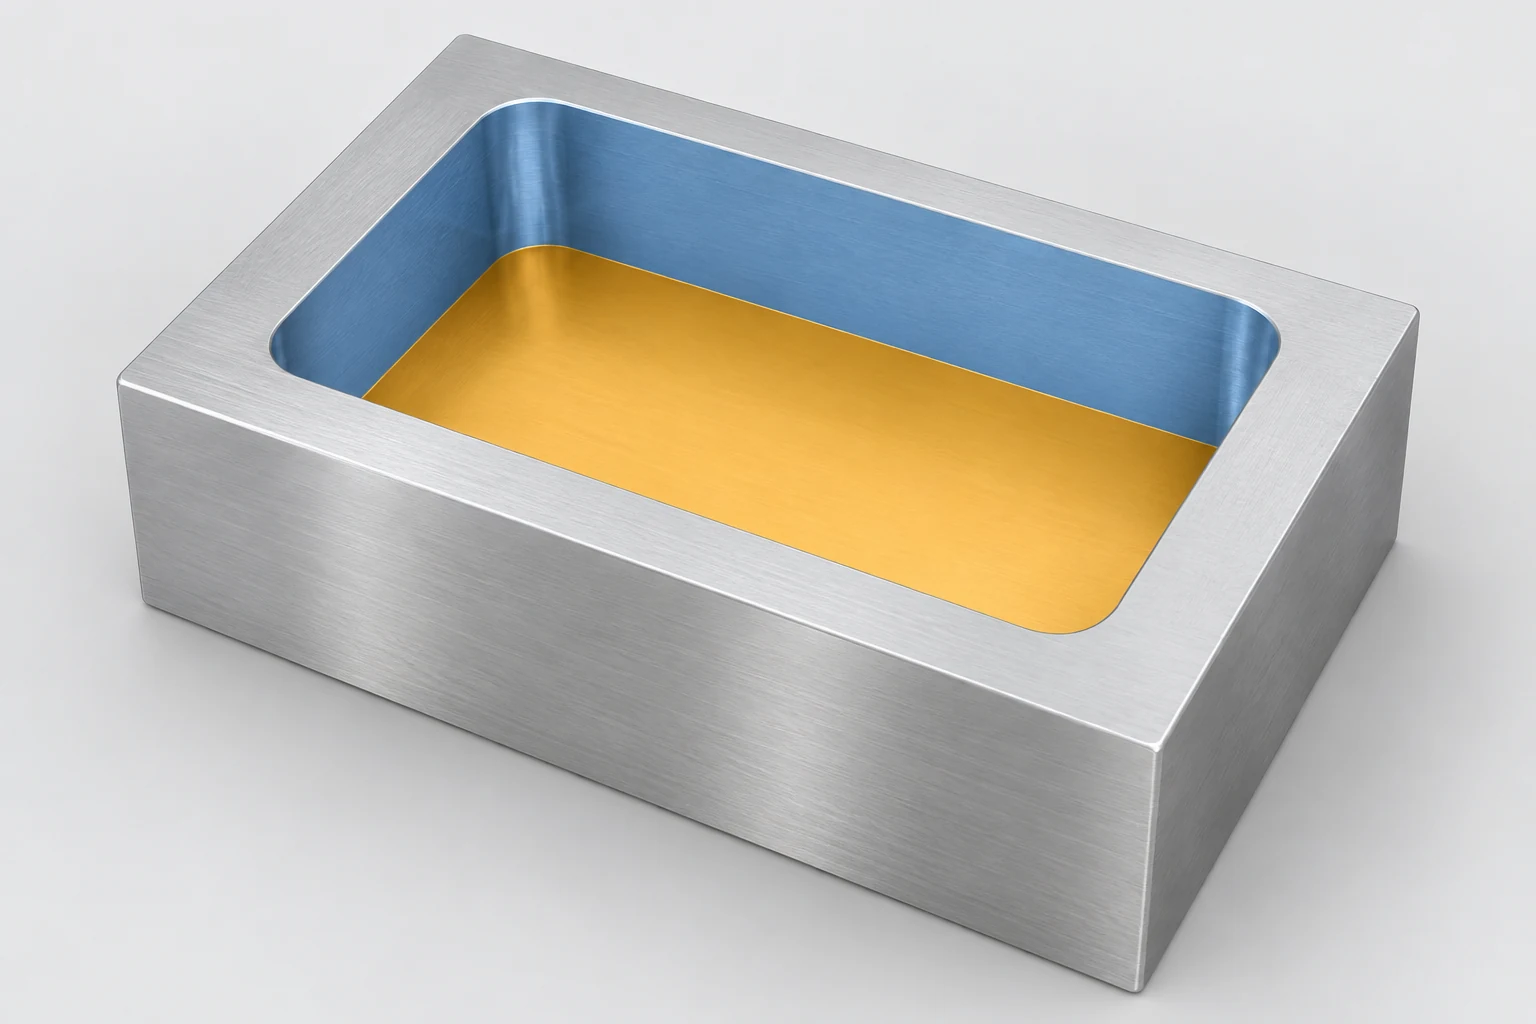
I en indragen monteringsblock kan uppstoppningsbottnen fastställa sättdjupet medan väggarna positionerar en insatt komponent. Grovfräsning kan lämna material för senare pass på båda ytorna. Radialt återstående material lämnas bredvid verktyget, t.ex. på vertikala väggar; axiellt återstående material lämnas i verktygets axelriktning, t.ex. ovanför en horisontell botten. Autodesks CAM-dokumentation visar dessa som separata inställningar. De behöver inte vara lika stora. [3]
Denna skillnad gör slutföringsplanen mer specifik. Ett väggslutföringspass kan hantera uppstoppningsgränsen utan att samtidigt behöva ta bort hela återstående tillåtet material på bottnen. Ett bottenslutföringspass kan sedan planeras utifrån djup, stöd och önskad ytkvalitet. Den faktiska ordningen beror på vilket material som ger stöd och vilka ytor som bestämmer komponentens position.
Inre hörn kräver egen kontroll. En stor grovrådningsfräs kan lämna mer material i ett hörn än längs en rak vägg. Att skicka en avslutningsfräs genom det området kan plötsligt öka den ingripande skärlängden. Återfräsning tar bort material som lämnats kvar av ett tidigare verktyg; den kan förbereda hörnet innan den slutliga väggpassagen. Verktygets diameter och den angivna hörnradien måste fortfarande vara kompatibla. [4]
Guiden för material och konstruktion kopplar ihop fickans tillgänglighet, inre radier och vägggeometri med delens funktionella krav.
Profilfräsning: separera en plan kontur från en skulpterad yta
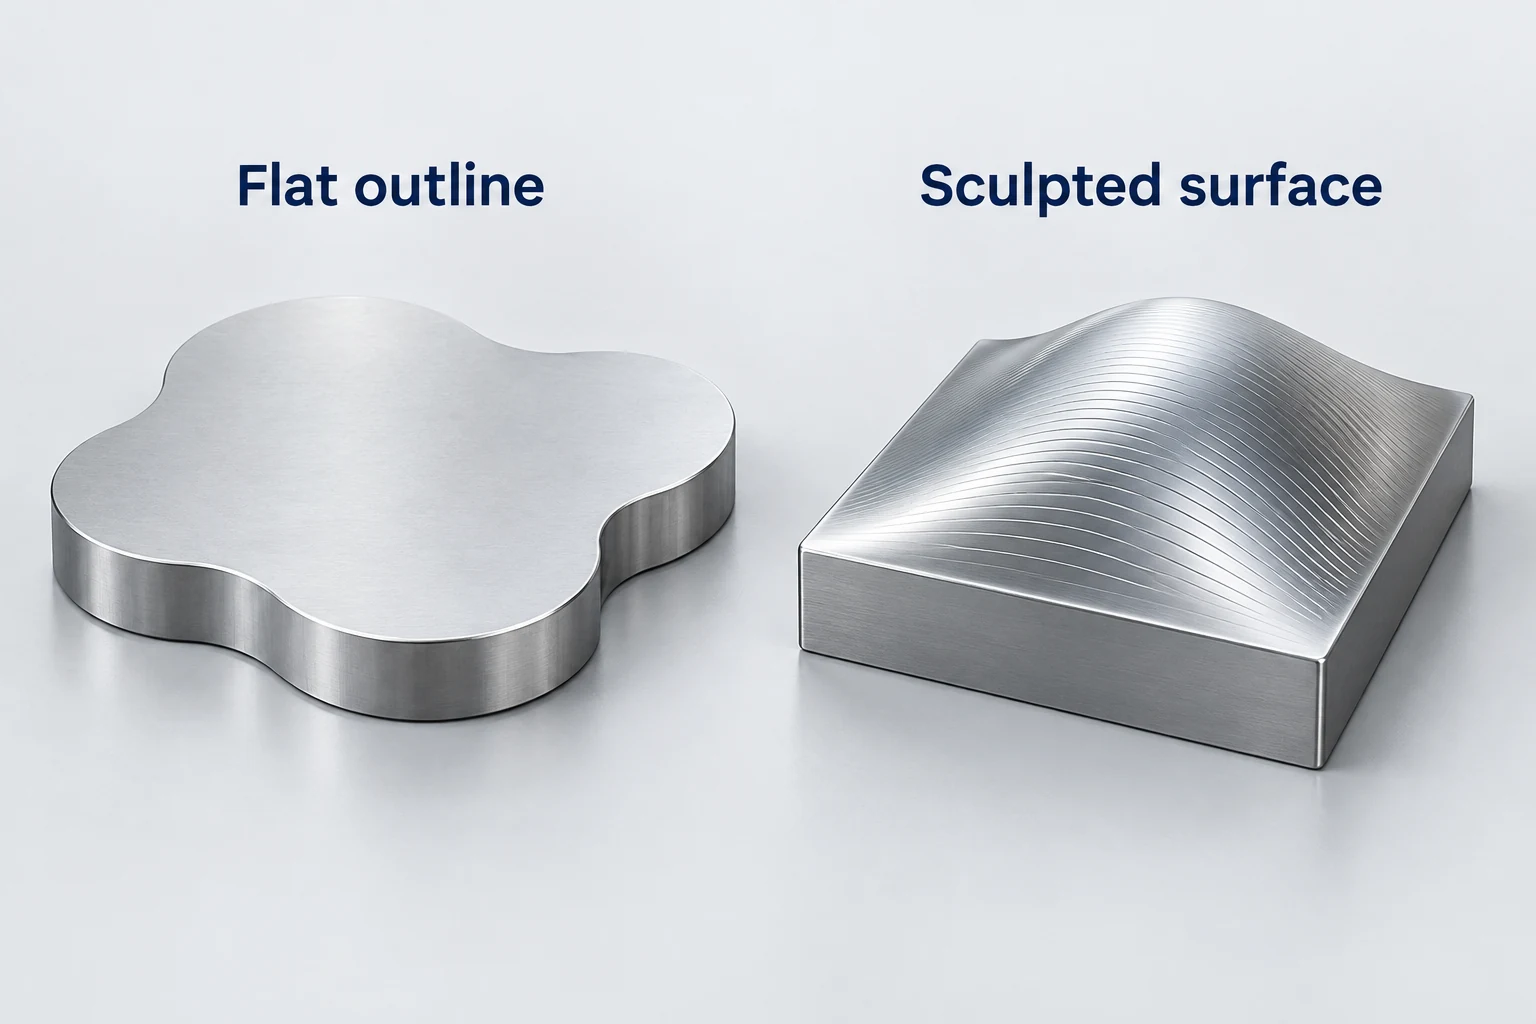
En plan kamplatta kan ha en böjd yttre kontur samtidigt som den behåller en konstant tjocklek. Sidokanterna på en ändfräs kan följa den omkretsen. Uppgiften är att styra konturen, väggens ytillstånd och övergångarna där krökningen ändras. [7]
En kupolformad stötdel ger en annan uppgift: dess ythöjd och lutning varierar över delen. En kugelfräskling eller ett annat lämpligt radiusverktyg kan bygga formen genom angränsande passager. Verktygets kontaktområde och avståndet mellan passagerna påverkar de små åsarna, eller spetsarna, som lämnas kvar på ytan. [5]
På en fast yta med samma verktygsgeometri minskar vanligtvis ett kortare avstånd mellan passager den geometriska skalppen som lämnas kvar mellan banorna. [8]Detta tar inte i sig bort märken orsakade av vibration, runout eller en skadad skäryta. Dessutom är en programmerad skalpphöjd inte ett inspektionsresultat för Ra, den aritmetiska medelvärdesparametern för ytgrovhet. Ra beskriver en mätt ytprofil under definierade utvärderingsförhållanden. [6]
Den platta plattan kräver därför en strategi för konturfinfräsning; stötdelen kräver en strategi för ytfinalfräsning som följer dess föränderliga form. Att benämna båda operationerna ”profilfräsning” gör inte deras verktygskontakt ekvivalent.
Förbered materialet som slutförandsverktyget faktiskt kommer att möta
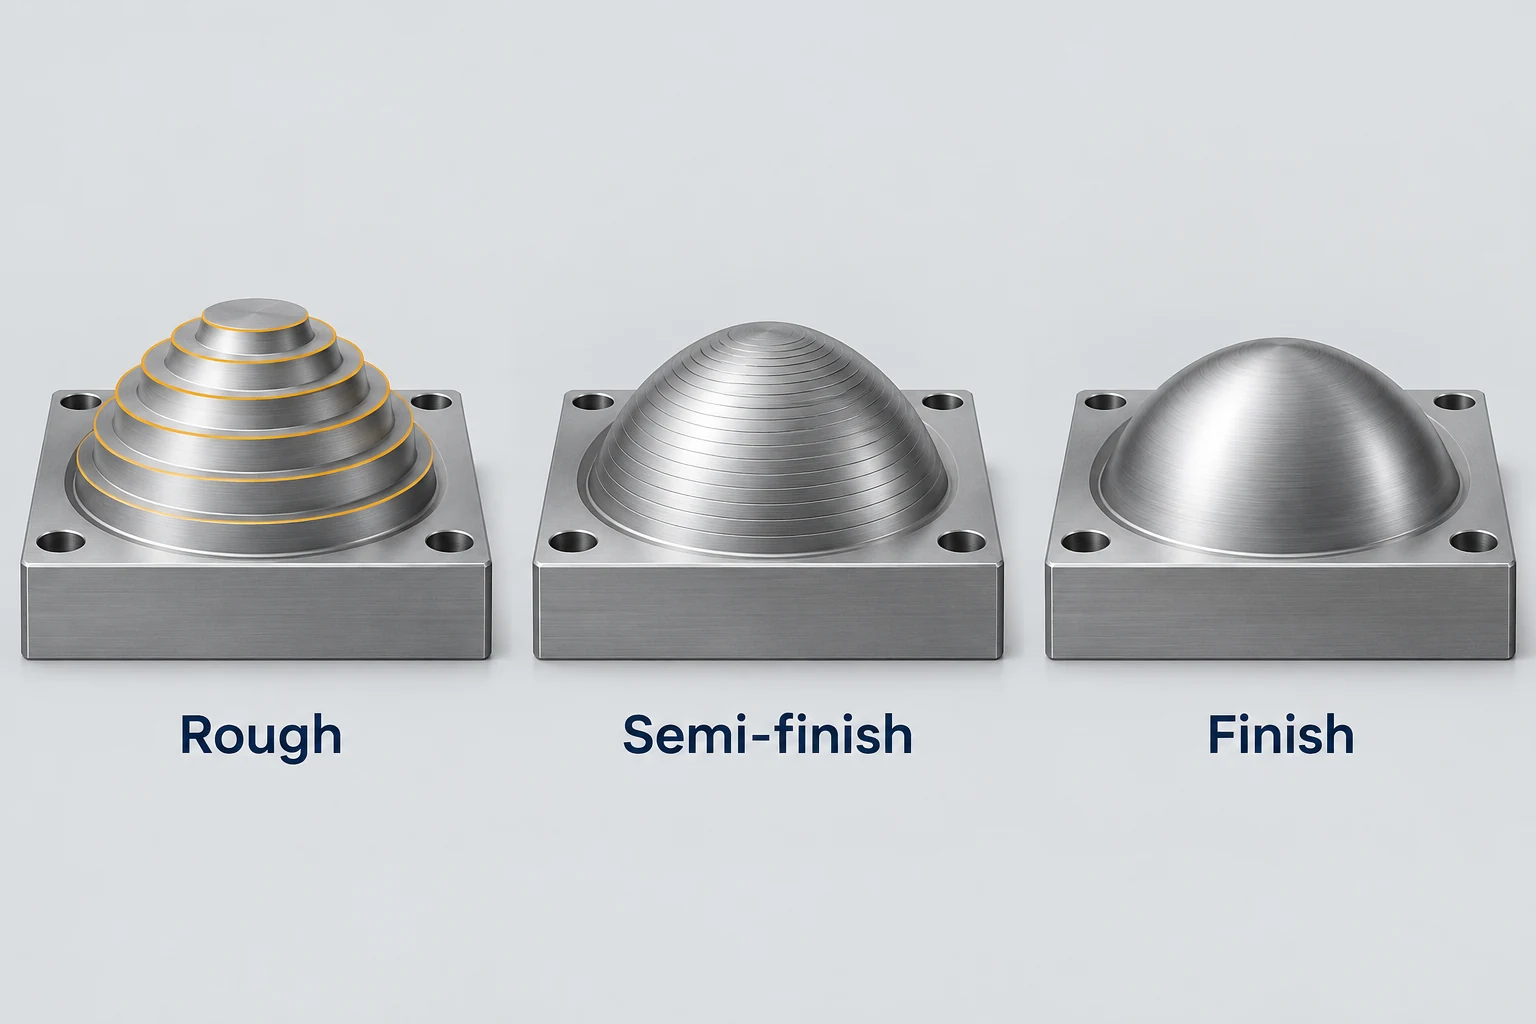
Grovfräsning är organiserad kring borttagning av material. Avslutningsfräsning är organiserad kring de ytor som återstår. Mellan dessa två steg kan mellangrovfräsning göra det återstående tillägget mer enhetligt. På en skulpterad del kan grova terrasser från grovrådningen lämna en avslutande fräs att växla mellan lätt kontakt och tyngre snitt. Att förbereda detta material minskar variationen som det sista snittet måste hantera.[5]
Ett tillägg är material som medvetet lämnas kvar för en annan bearbetningsoperation. Det är inte det tillåtna felet i den färdiga delen. Mängden och fördelningen av tillägget beror på materialet, verktyget, detaljens funktion och tidigare operationer. Ett enda tilläggsvärde som kopieras till varje yta, vägg och ficka beskriver inte en fullständig avslutningsplan.
| Yta | Förbered innan avslutande bearbetning | Kontrollera på den färdiga delen |
|---|---|---|
| öppen plattyta | Tillgängligt material och stabil stöd | Ytgeometri och specificerad struktur |
| skuldervägg och stegkant | Väggtillägg, verktygsräckvidd och återstående stöd | Placering, höjd och vinkelrelation |
| Fickans botten och väggar | återstående material på botten och väggar; hörnrester | Djup, begränsningsstorlek och hörngeometri |
| Skulpterad profil | Enhetligt återstående material och lämplig avstånd mellan snitten | Ytform och specificerad struktur |
Tabellen identifierar frågor för bearbetningsvägen; ritningen avgör vilka egenskaper som kräver godkännandekontroller. Synliga märken ensamma kan inte fastställa storlek, planhet eller profilnoggrannhet. Likaså innebär ett dimensionsresultat inte att ett separat specificerat ytstrukturkrav är uppfyllt.
Vid granskning av en ritning bör de funktionella ytorna och deras krav på avslutande bearbetning identifieras innan ett allmänt “finavslut” tilldelas hela komponenten. Vår CNC fräsningstjänst är den relevanta platsen för att diskutera dessa krav tillsammans med verktygsåtkomst och den föreslagna bearbetningsvägen.
Frågor och svar om fräsning och avslutande bearbetning
Kan samma slutfräs bearbeta ytor, fickor och profiler på en del?
Det kan utföra flera av dessa uppgifter när dess geometri, räckvidd och skärningsförhållanden är lämpliga. Det innebär inte att en enda diametervärde eller en enda verktygsbana är det bästa valet för varje yta.
Behöver fickväggar och -botten samma tillägg för avslutande bearbetning?
Nej. Tillägg för väggar och botten tar hänsyn till olika riktningar och ytor. Deras värden och ordning för avslutande bearbetning bör anpassas efter skärbelastningen, stödet och de slutliga kraven.
Garanterar en mindre stegvidd en bättre ytkvalitet?
Det kan minska geometriska skalppar för samma fräs och yta, men det åtgärdar inte alla orsaker till dålig ytfinish. Verktygets skick, vibrationer och faktisk kontakt är fortfarande avgörande, och ett krav på ytextur kräver lämplig mätning.
Är finishfräsning detsamma som anodisering eller polering?
Nej. Finishfräsning avlägsnar material med en fräskling. Anodisering och polering är olika operationer med egna effekter på ytan. När senare bearbetning påverkar en funktionell detalj ska den krävda slutliga ytkonditionen anges.
Tekniska källor
- Sandvik Coromant. planfräsning, inklusive finishbearbetning med wiper-inserts. Fräsklingens montering, runout och finishförhållanden.
- Sandvik Coromant. skulderfräsning. Kombinerad sid- och ansiktsfräsning, djupa skuldror och stöd för tunnväggiga delar.
- Autodesk Inventor CAM Hjälp. 2D Fack, ”Radial (vägg) material att lämna kvar” och ”Axial (botten) material att lämna kvar”.
- Sandvik Coromant. Fräsning i hörn. Kontakt i hörn och förändringar i fräskraft.
- Sandvik Coromant. Profilfräsning. Konstant materialtilllägg och generering av skulpterade ytor.
- NIST. NIST:s kalibreringar av ytråhet och steghöjd, mätvillkor och osäkerhetskällor; Height Parameters. Surface-profile parameters and measurement conditions.
- Autodesk Fusion-hjälp. 2D-konturreferens. Konturföljning, restbearbetning och finishstyrning.
- Autodesk. skalphöjd (FeatureCAM Hjälp) och Skalpfinishreferens (Fusion Hjälp). Geometri och avstånd mellan passager.



