このページについて
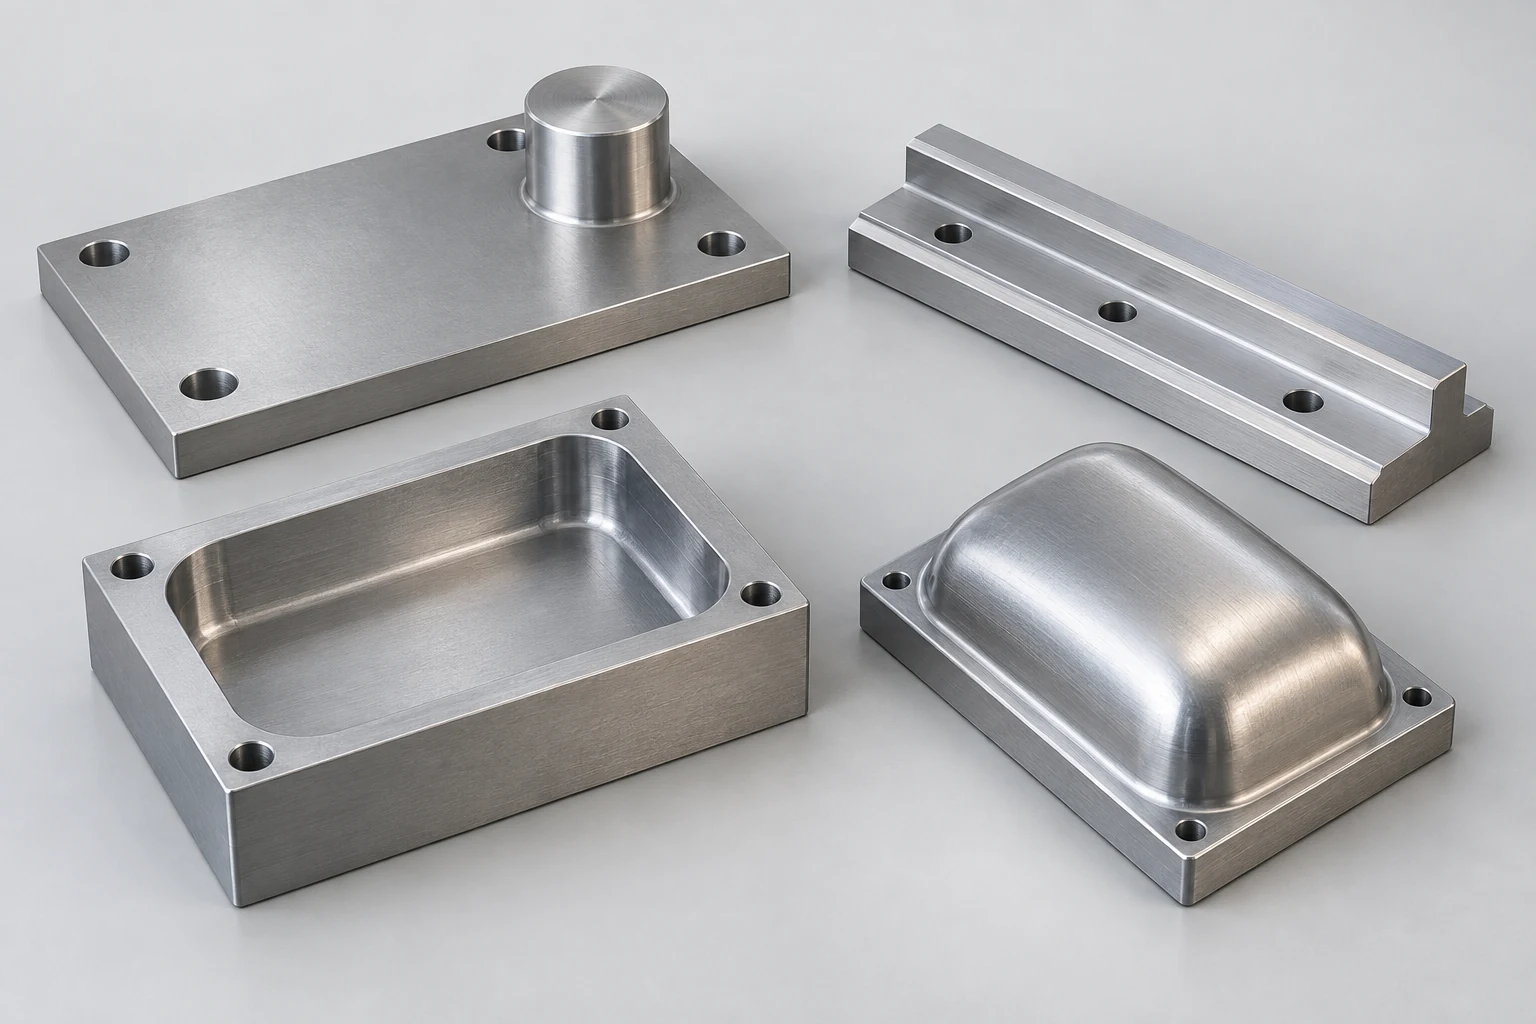
面 milling、エンドミリング、ポケットミリング、プロファイルミリングは、加工面、切削工具、またはツールパスを指します。これらの名称は同一部品上で重複して用いられることがあります。 適切なエンドミルを用いれば、開放型肩部(オープンショルダー)や閉じたポケット(エンクローズドポケット)の仕上げが可能です。工具のジオメトリによって、工具の進入方法、切削に使用される刃部、および完成部品で確認すべき項目が決定されます。
| 仕上げ対象の特徴部 | 代表的な工具と切削方法 | 部品で確認すべき項目 |
|---|---|---|
| 開放型面 | フェースミルがアクセス可能な平面を走査します。 | 面の形状および指定された表面粗さ |
| 開放型肩部および段差部(レッジ) | エンドミルの側面刃が壁面を切削します。工具が両方の加工に適していれば、その底面刃で段差部を切削できます。 | 壁面の位置、段差部の高さ、およびそれらの相互関係 |
| 閉じたポケット | 適切なエンドミルが床面および内壁面に沿って走行します。進入部およびコーナー部の残り材(ストック)には、それぞれ専用のツールパスが必要です。 | 座面の深さ、壁面の位置、および指定されたコーナー半径 |
| 外周プロファイルまたは彫刻状表面 | サイドカッティングは平面上の輪郭に沿って行われます。適切なラジアス工具は、表面高さおよび傾斜の変化に追随します。 | プロファイル、遷移部、および指定された表面粗さ。 |
6 mmの深さの座面を例に考えます。開放型のショルダーであれば、自由端から工具が進入できます。同様の座面を囲むとポケットになります。同じクラスのエンドミルを用いて未加工材への進入を行う場合、工具支持型のランプ、ヘリカル進入、または事前に開けられた導入穴を選択してください。すでに荒削り済みのポケットを仕上げる場合は、床面、壁面、角部における工具およびホルダーのクリアランスと進入パスを確認してください。全体の工程については、CNCフライス加工の仕組みをご参照ください。
フェイス加工:幾何形状を損なわず、開放平面を仕上げる
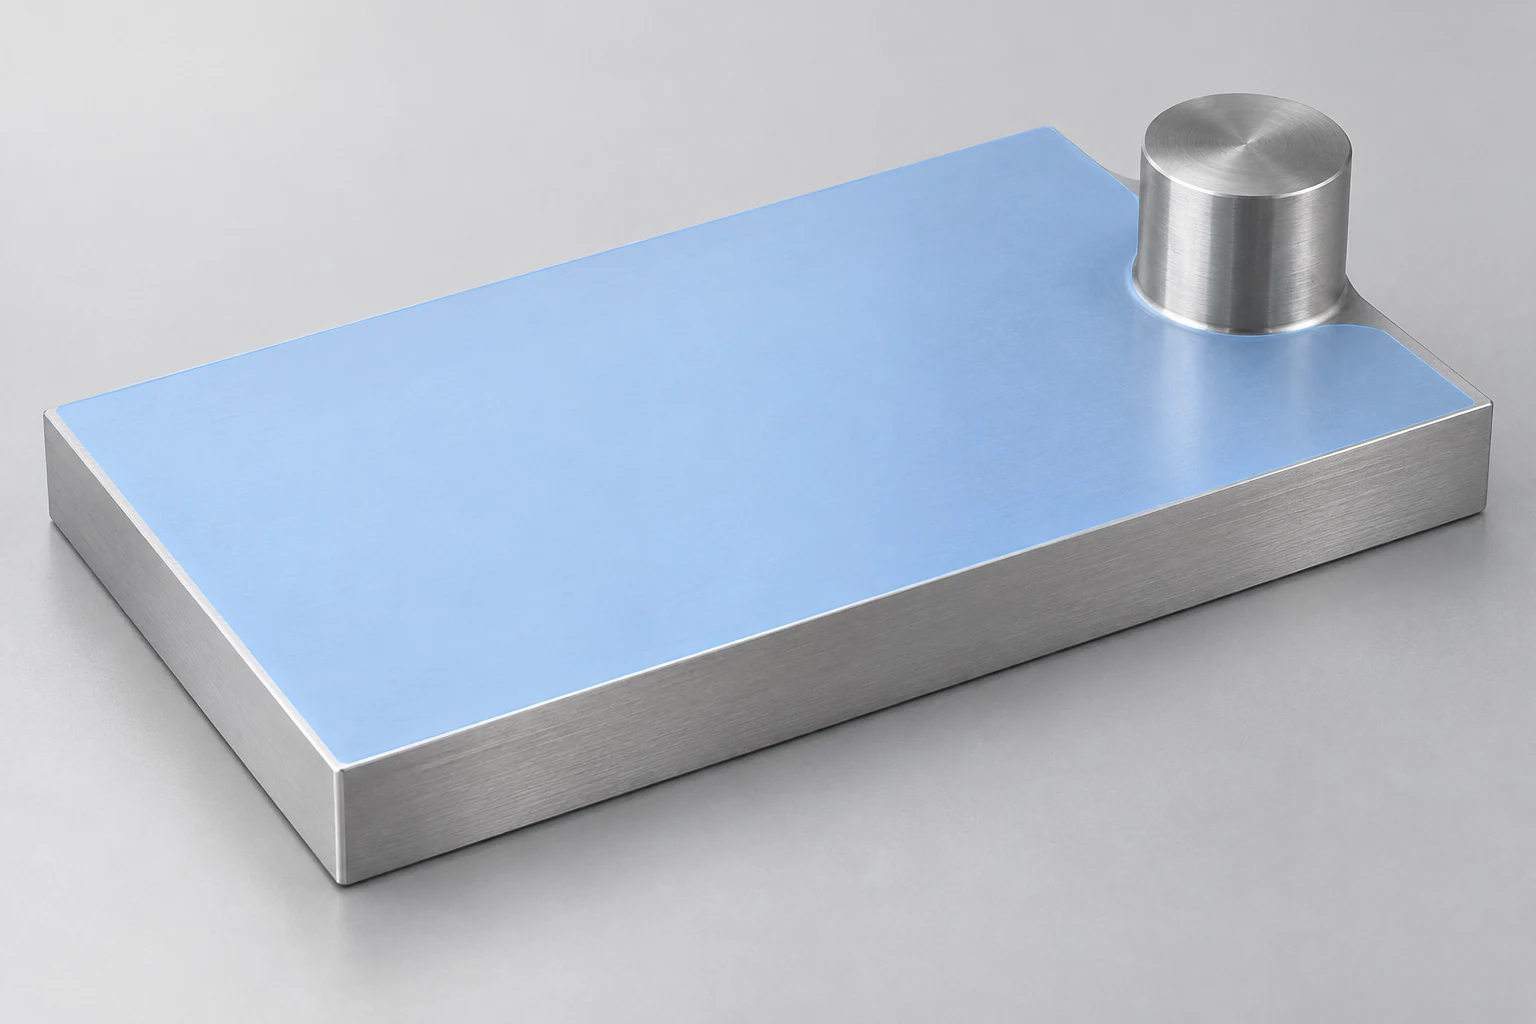
広い上面と高さのある位置決めボスを備えたツーリングプレートを想定します。フェイスミルは開放領域を効率よく掃引できますが、その切削範囲および本体はボスを回避しなければなりません。障害物付近では、より小型の工具または別途設定した加工パスが必要になる場合があります。カッタ径のみでは、工具の到達可能性は決まりません。
仕上げ切削は、プレートが支持された状態で所定の平面を形成しなければなりません。インサートの取り付け状態、カッタのランアウト、切削力が結果に影響を与える可能性があります。表面に現れる反復パターンは、単に送りが過大であるためではなく、切削刃の配置および重なり具合に起因している可能性があります。
サンドビック・コロマント社は、フェイス加工後の表面粗さ改善手段としてワイパーインサートを提案しています。その広い仕上げランドおよび正しい取り付け状態が重要です。ワイパーは、不安定なセットアップに対する万能な解決策ではありません。カッタメーカーが提示する適用条件は引き続き有効です。 [1]
この平面が他の部品を支持する場合、その平坦度および対向面との関係性は、外観以上に重要となることがあります。光沢のある表面は、これらの要件を満たす根拠にはなりません。
エンド加工:壁面と隣接する床面を区別する
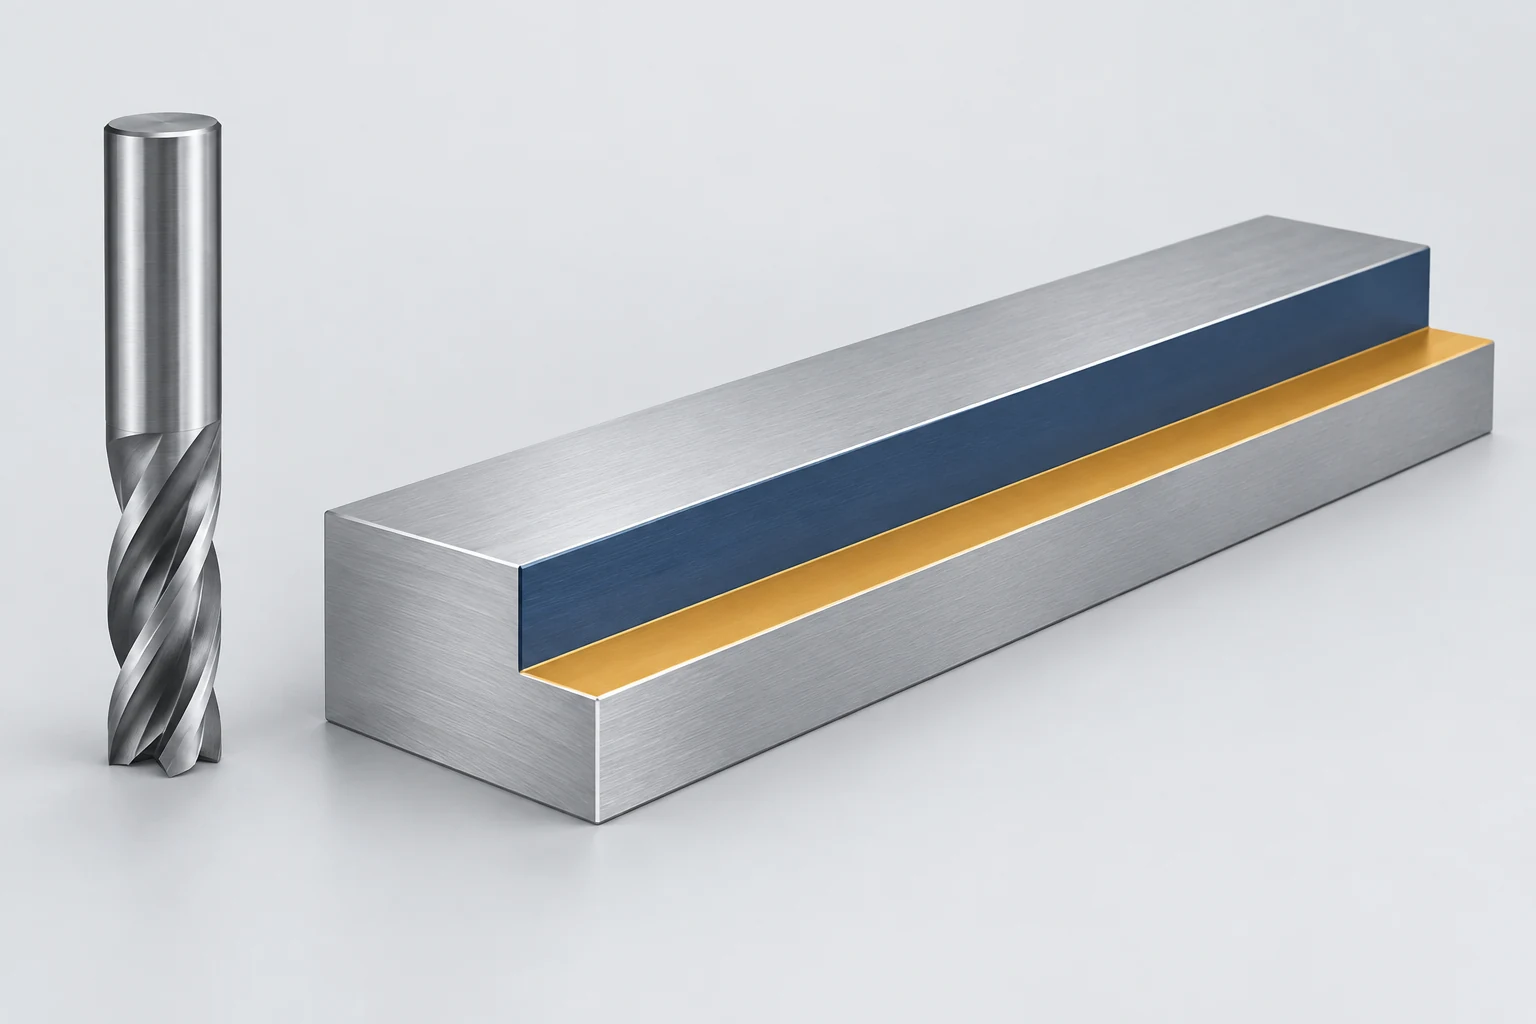
段付きガイドレールでは、水平な段面に垂直な肩が隣り合います。適したエンドミルなら、外周刃で壁面を、端部形状で段面を加工できます。壁面と段面を一工程で加工できる場合でも、二つの面に同じ仕上げが必要とは限りません。Sandvikの肩削り資料では、壁面と平面を組み合わせて加工する関係を明示しています。 [2]
レールの側面が摺動ブロックを案内し、段面がブロックを下から支えるとします。壁面の位置がはめあいの一部を決め、段面の高さと面同士の関係が別の部分を決めます。一つの工具で両面を加工する場合も、これらの要求を工程計画に明記します。
高い肩部では工具の突出長が増加します。壁面全高を一括で仕上げれば、深さレベル間の遷移ラインを回避できますが、同時に切削刃の被削材接触長も増加します。複数の深さ方向パスを採用すれば負荷状況を改善できますが、その代わりに注意を要する遷移ラインが生じます。この選択は、カッタの種類、残りの被削材量、および剛性に依存し、単一パスが常に優れた仕上げを保証するという絶対的な規則に基づくものではありません。
薄いレールまたは壁面の場合、被削材の除去に伴い、ワークピース自体にも支持が必要となります。剛性モデルに基づいて計算された仕上げパスは、実際の部品が起こりうるすべての動きを考慮したものではありません。
ポケット加工:床面、壁面、コーナーを個別に管理する
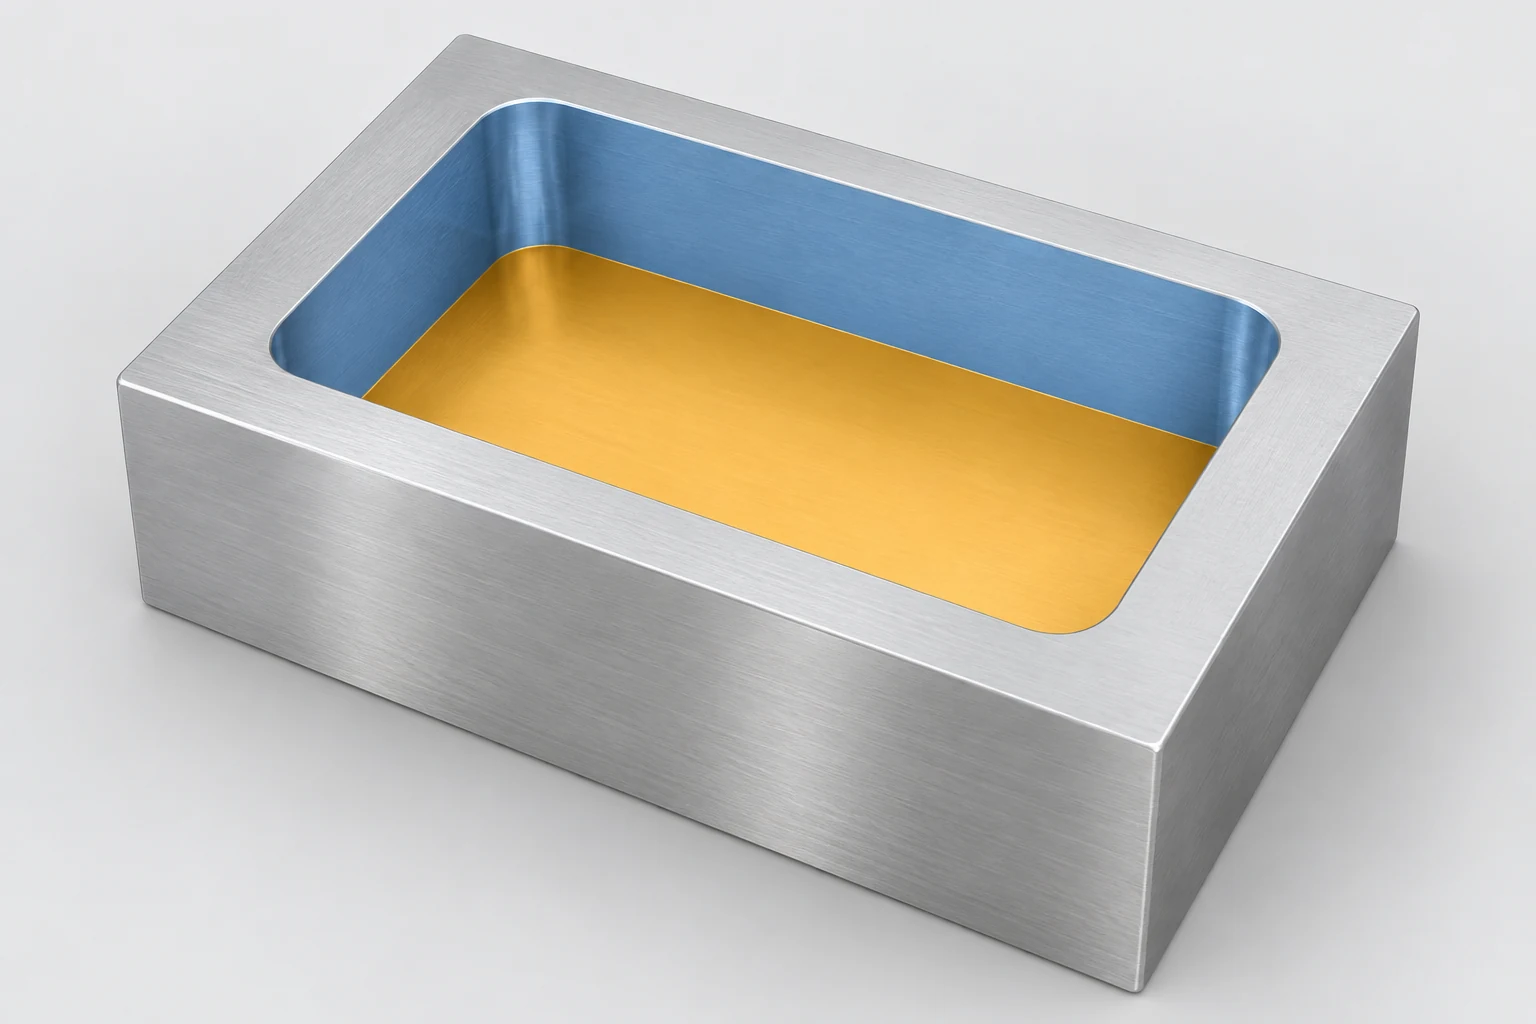
凹型マウントブロックでは、ポケット底面が部品の座り深さを決定し、側壁が挿入部品の位置決めを行います。荒削り工程では、両面に後続の仕上げ加工用に残す材料(ストック)を残すことができます。 径方向ストックは工具の横側、たとえば垂直な側壁に残されます。 軸方向ストックは工具軸方向、たとえば水平なポケット底面の上方に残されます。AutodeskのCAMドキュメンテーションでは、これらは別個の制御パラメータとして明示されています。これら二つの値は等しい必要はありません。 [3]
この区別により、仕上げ計画はより具体的になります。壁面仕上げパスは、床面の残り allowances 全量を同時に除去するよう要求されることなく、ポケットの境界を対象とすることができます。その後、床面のパスは深さ、支持状態および所定の表面粗さを踏まえて計画されます。実際の加工順序は、どの被削材が支持を提供し、どの表面が部品の位置決めを担うかに依存します。
内角には独自の検査が必要です。大型の荒削り用カッターを使用すると、直線状の壁面に比べて内角部に残る材料が多くなることがあります。その領域に仕上げ用カッターを送り込むと、切削刃の被削材への接触量が急激に増加する可能性があります。レストマシニング(残り材削り)は、先行工具によって残された材料を除去する工程であり、最終的な壁面加工前に内角部を整えることができます。ただし、使用する工具の直径と指定された内角半径との互換性は、依然として確保しなければなりません。[4]
6 mmの座面について、荒削り後の床面および壁面に残る素材量を記録してください。仕上げ後は、図面基準から座面の深さおよび壁面の位置を測定してください。指定されたコーナー半径については、別途検査してください。
材料および設計ガイドでは、ポケットへのアクセス性、内部半径、壁面形状を、部品の機能要件と関連付けます。
プロファイルミリング:平面上の輪郭を、彫刻された表面から分離する工程
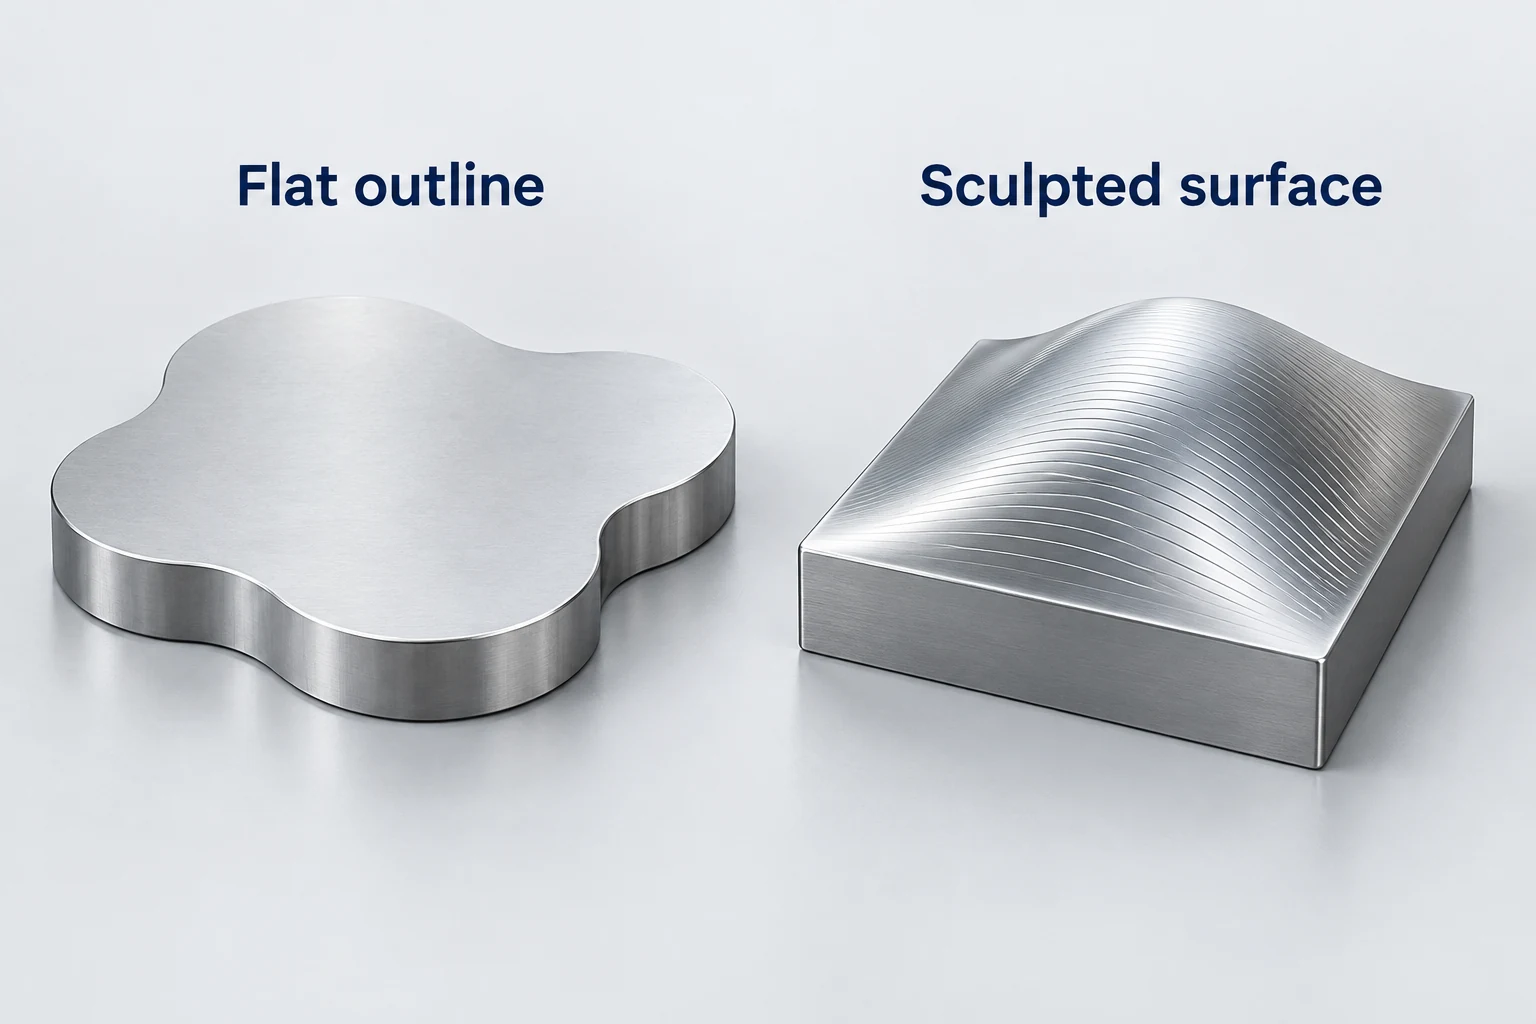
平らなカムプレートは、一定の厚みを維持しつつ外周輪郭が曲線を描くことがあります。エンドミルの側面刃でその周辺を追従加工できます。この作業の要点は、輪郭の精度、壁面の状態、および曲率が変化する箇所での遷移品質を制御することです。[7]
ドーム型ダイインサートは、別の課題を提示します。この部品では、表面の高さおよび傾斜が全範囲にわたり変化します。ボールノーズまたはその他の適切なR形状のカッターを用い、隣接するパスを連続して加工することで形状を構築できます。工具の接触領域およびパス間隔は、その表面に残る微小なリッジ(カスプ)の大きさに影響を与えます。[5]
同一の工具形状を用いて固定された表面を加工する場合、パス間隔を狭く設定すれば、パス間に生じる幾何学的カスプの高さは一般に低減されます。[8] しかし、これだけでは振動、工具のランアウト、あるいは切削刃の損傷によって生じる痕跡は除去されません。また、NCプログラム上で指定したカスプ高さは、算術平均粗さパラメータRaの検査結果ではありません。Raは、定義された評価条件下で測定された表面輪郭に基づき算出される値です。[6]
したがって、平らなプレートには周辺部の仕上げ戦略が必要であり、ダイインサートにはその形状変化に追随する表面仕上げ戦略が必要です。「プロファイル加工」という共通の呼称を用いたとしても、両者の工具接触状態が等価であるとは限りません。
仕上げ工具が実際に接触する材料を事前に整えておくこと
荒削りは材料の除去を目的として組織化されます。一方、仕上げは残存する表面の品質を目的として組織化されます。その中間に位置する準仕上げ(セミフィニッシュ)工程は、残存 allowances(仕上げ余肉)をより均一にすることが可能です。彫刻形状の部品では、粗い荒削りによる段状加工が、仕上げ工具の切削負荷を軽接触と重切削の間で交互に変化させてしまうことがあります。このような材料を事前に整えることで、最終パスが対応しなければならない負荷変動を低減できます。[5]
allowance(仕上げ余肉)とは、後続工程のために意図的に残す材料のことです。これは完成部品における許容誤差を意味するものではありません。その量および分布は、材料種、工具、特徴形状、および先行工程に依存します。すべての面、壁面、ポケットに対して一律に単一のallowance値を適用しても、完全な仕上げ計画は記述できません。
| 表面 | 仕上げ前の準備 | 完成部品での確認 |
|---|---|---|
| 開放型プレートの面 | 加工可能な材料および安定した支持 | 面の形状および指定された表面粗さ |
| 肩壁および段差 | 壁面の仕上げ余肉、工具の到達距離、および残存する支持 | 位置、高さ、および角度関係 |
| ポケットの床面および壁面 | 床面/壁面の材料分離;内角部の残り材 | 深さ、境界寸法、および内角の形状 |
| 彫刻されたプロファイル | 均一な残り材と適切なパス間隔 | 表面形状および指定された表面粗さ |
表は加工手順に関する質問を示しており、図面がどの特性について受入検査を実施するかを決定します。目視で確認できる痕跡のみでは、寸法、平面度、または輪郭精度を確立することはできません。同様に、寸法測定結果が得られたとしても、別途規定された表面粗さ要件の満足を保証するものではありません。
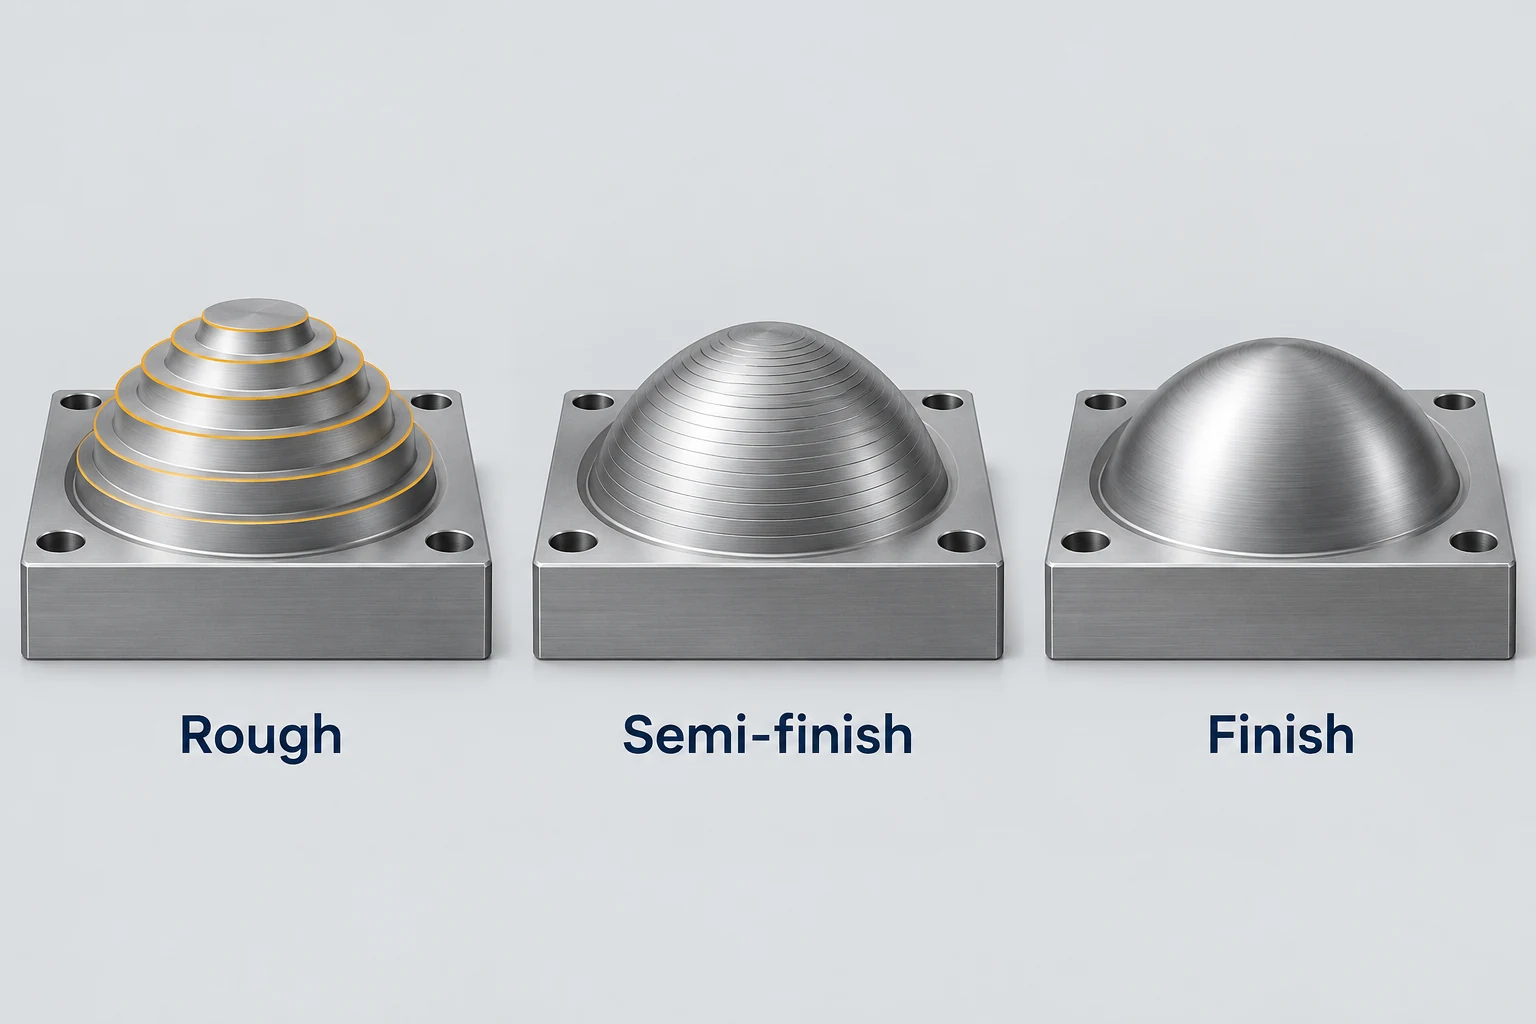
CNCフライス盤加工による仕上げ計画では、同一のエンドミルを複数の役割で使用しつつ、各表面に対して個別の加工余肉、アプローチ方法およびパス間隔を設定できます。床面、壁面および彫刻された表面の要求事項は、工具が共用される場合でも明確に区別して管理しなければなりません。
フライス盤加工および仕上げに関するFAQ
同一のエンドミルで、面取り、ポケット加工およびプロファイル加工を実行できますか?
その幾何形状、刃長および切削条件が適合する場合、この工具はこれらの作業のうちいくつかを実行できます。ただし、すべての表面に対して最適な工具径または工具パスが単一であるとは限りません。
ポケットの壁面と床面には、同じ仕上げ余肉が必要ですか?
いいえ。壁面と床面の加工余肉は、異なる方向および異なる表面を対象としています。それぞれの値および仕上げ工程の順序は、切削荷重、支持状態および最終的な要求事項に応じて設定すべきです。
ステップオーバー量を小さくすれば、必ずしも表面粗さが向上しますか?
同一のフライス盤工具および同一の加工面において、幾何学的キセップ(cusps)を低減させることは可能ですが、表面粗さ不良のすべての原因を解消するものではありません。工具の状態、振動および実際の接触状態も重要であり、表面粗さの要件には適切な測定方法を適用する必要があります。
仕上げフライス盤加工は、アルマイト処理または研磨と同一ですか?
いいえ。仕上げフライス盤加工は、フライス盤工具を用いて材料を除去する工程です。一方、アルマイト処理および研磨は、それぞれ独自の表面への影響を及ぼす異なる工程です。後工程の処理が機能部品に影響を及ぼす場合、最終的な状態を明示的に規定する必要があります。
技術資料
- Sandvik Coromant。 面 milling(フェイスミリング)。ワイパーインサートを用いた仕上げ加工を含む。カッターのセットアップ、ランアウト、および仕上げ条件。
- Sandvik Coromant。 肩 milling(ショルダーミリング)。サイドカットとフェイスカットを組み合わせた切削、深い肩部および薄肉部のサポート。
- Autodesk Inventor CAM ヘルプ。 2Dポケット「径方向(壁面)の残り材」および「軸方向(底面)の残り材」。
- Sandvik Coromant。内角のフライス加工。コーナー接触および切削工具への負荷変化。
- サンドビック・コロマント。 プロフィールミリング。一定の残り材(ストック)を維持しながら、彫刻的な曲面を生成します。
- 米国国立標準技術研究所(NIST)。「NIST Surface Roughness and Step Height Calibrations, Measurement Conditions and Sources of Uncertainty(NIST 表面粗さおよびステップ高さの較正、測定条件および不確かさの原因)」;「Height Parameters(高さパラメータ)」:表面輪郭パラメータおよび測定条件。
- Autodesk Fusion ヘルプ。 2D輪郭参照。境界追従、残り加工、仕上げ制御。
- Autodesk。スカラップ高さ(FeatureCAM ヘルプ)およびスカラップ仕上げ参照(Fusion ヘルプ)。パス間のジオメトリおよびピッチ。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


