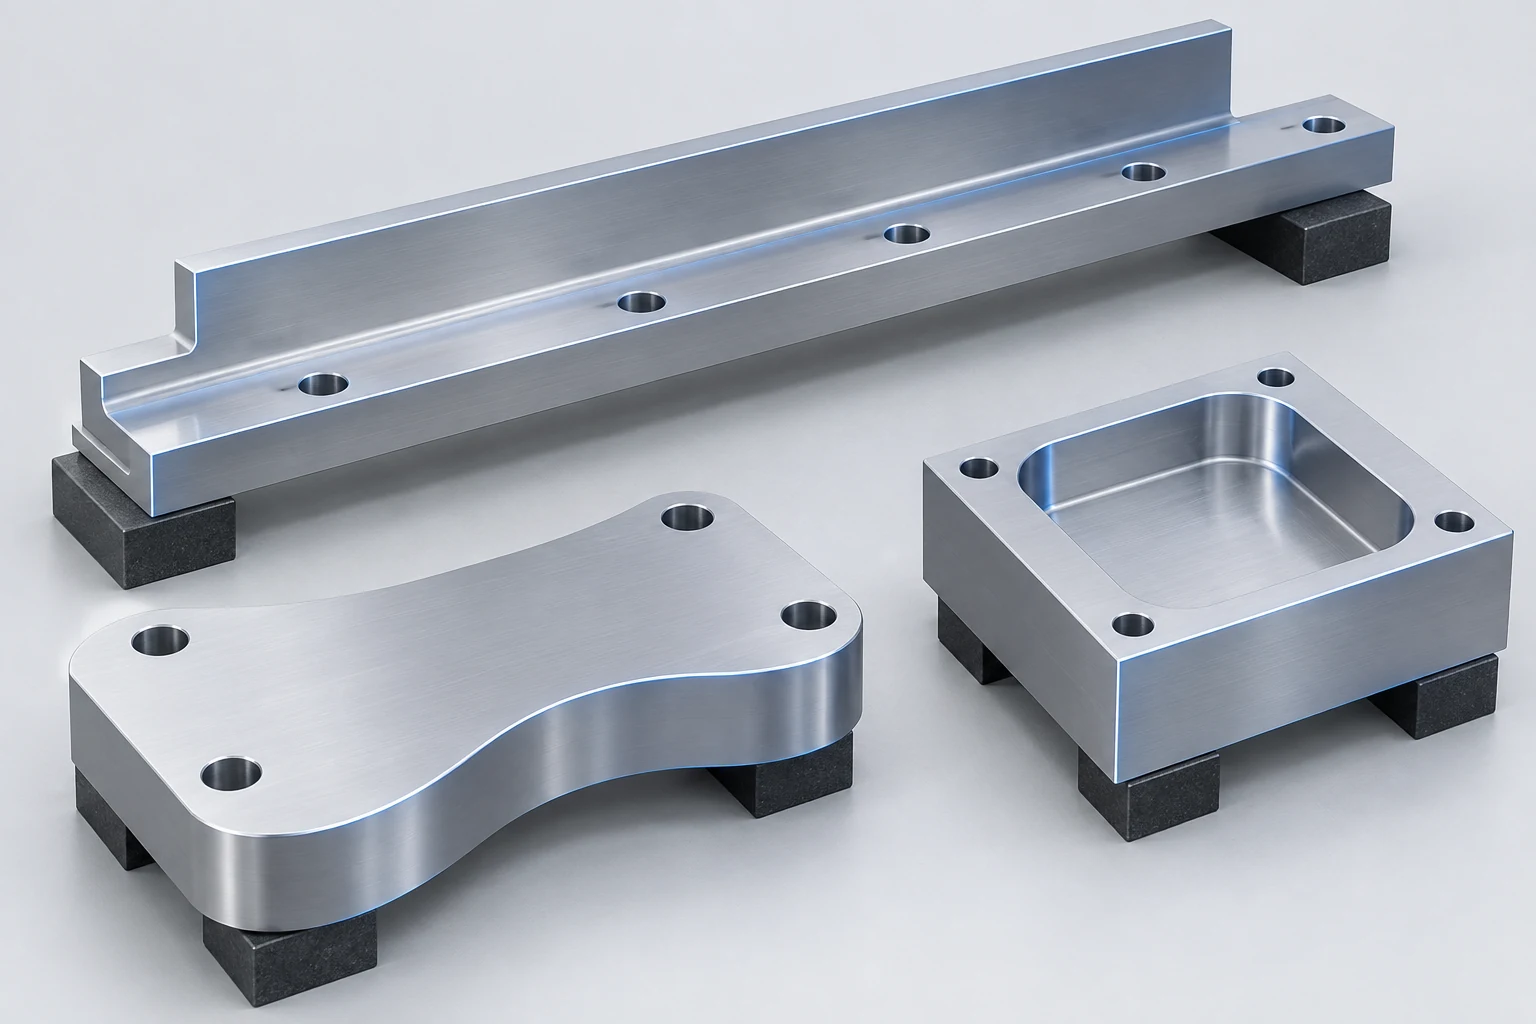
このページについて
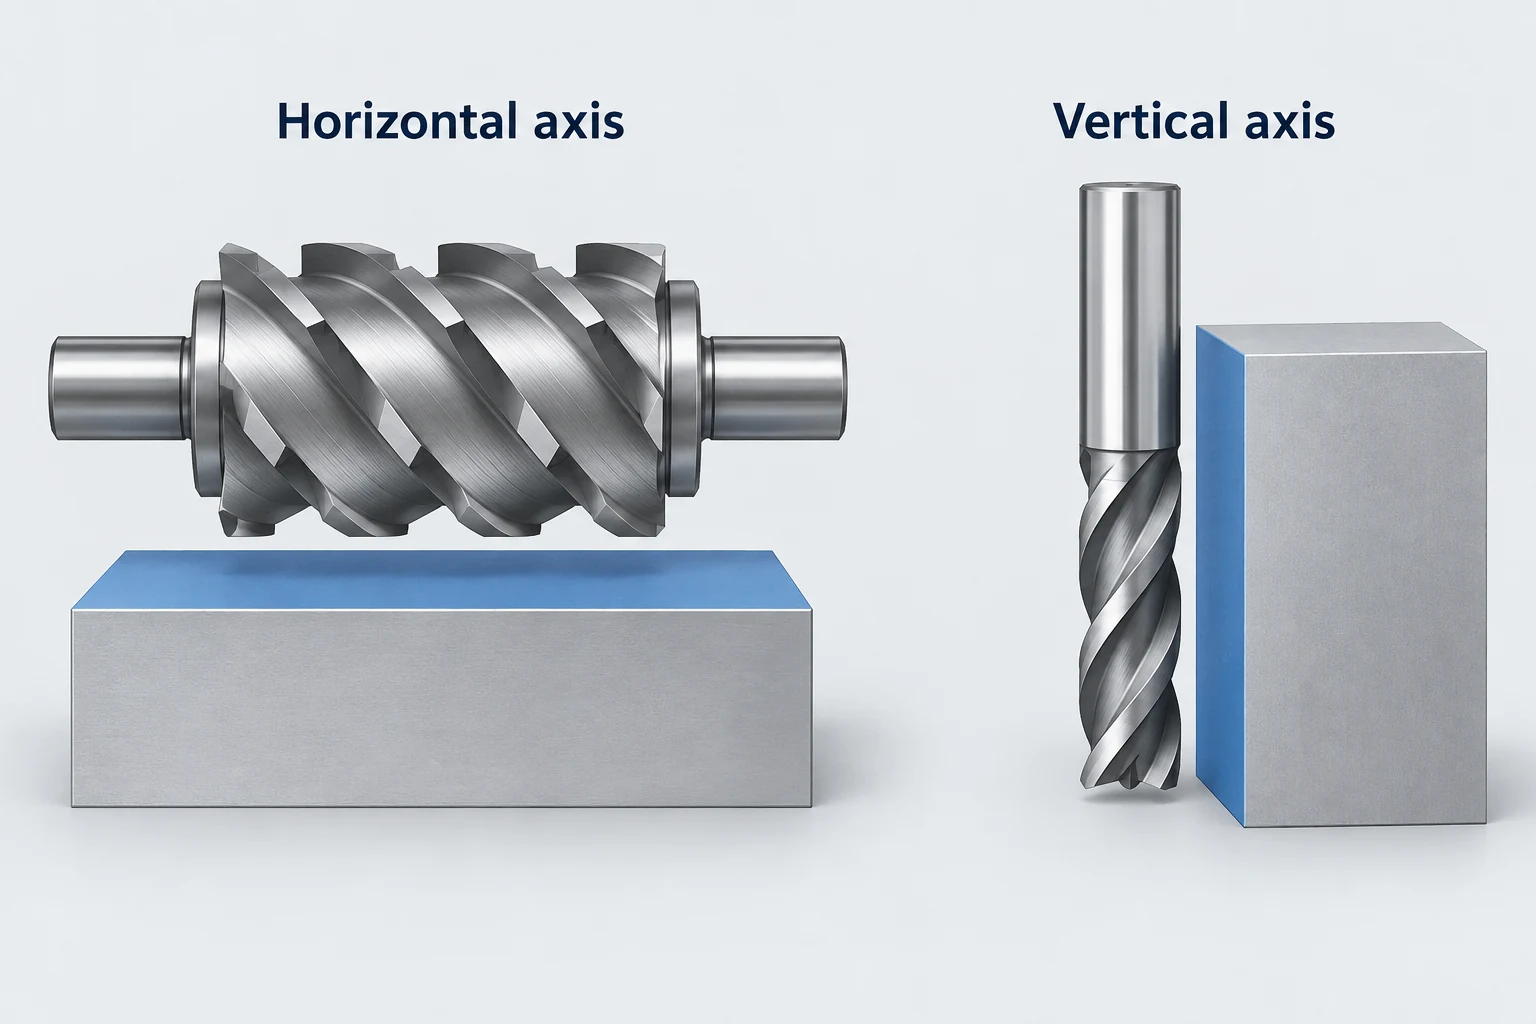
周辺フライス加工は、回転するフライス cutter の外周に配置された切削刃で材料を除去します。 平面を生成する直円筒形フライスでは、その加工面はフライス軸と平行になります。同様の原理を用いて、水平フライスで水平面を、立形エンドミルで垂直壁面を形成できます。 [1]
「ペリフェラル」は、カッターの切削部位を指します。加工箇所を工作物の外周に限るものではありません。内壁も、工具の側面で同じように切削できます。
フライス軸の方向と、それによって生成される表面に従って加工を行います。
古典的なスラブ(平)フライス加工またはプレーン・ミリング方式では、円筒形フライスが水平軸を中心に回転し、相対送り運動によりその周辺歯がワークピース上を横断します。フライスの幅は、加工対象となる表面全体をカバーします。エンドミルの側面切削では、フライスが壁面の隣に立ち、その周辺切削刃が工具とワークピースの相対移動によって当該壁面を生成します。
工作機械は、テーブル、スピンドルアセンブリ、あるいは複数軸の組み合わせを移動させることができます。切削関係を定義するのは、それらの相対運動と接触状態であり、どちらのアセンブリが実際に移動するかではありません。
フェイスミリングは異なる関係性を持ちます:フライス軸は、主に生成される面に対して直交します。ショルダーカットでは、フェイス切削と周辺切削を組み合わせて、レッジ(段付き面)と壁面を同時に形成できます。 [2] CNCフライス加工ガイド では、これらの加工が完全な機械加工工程にどのように位置付けられるかを説明しています。
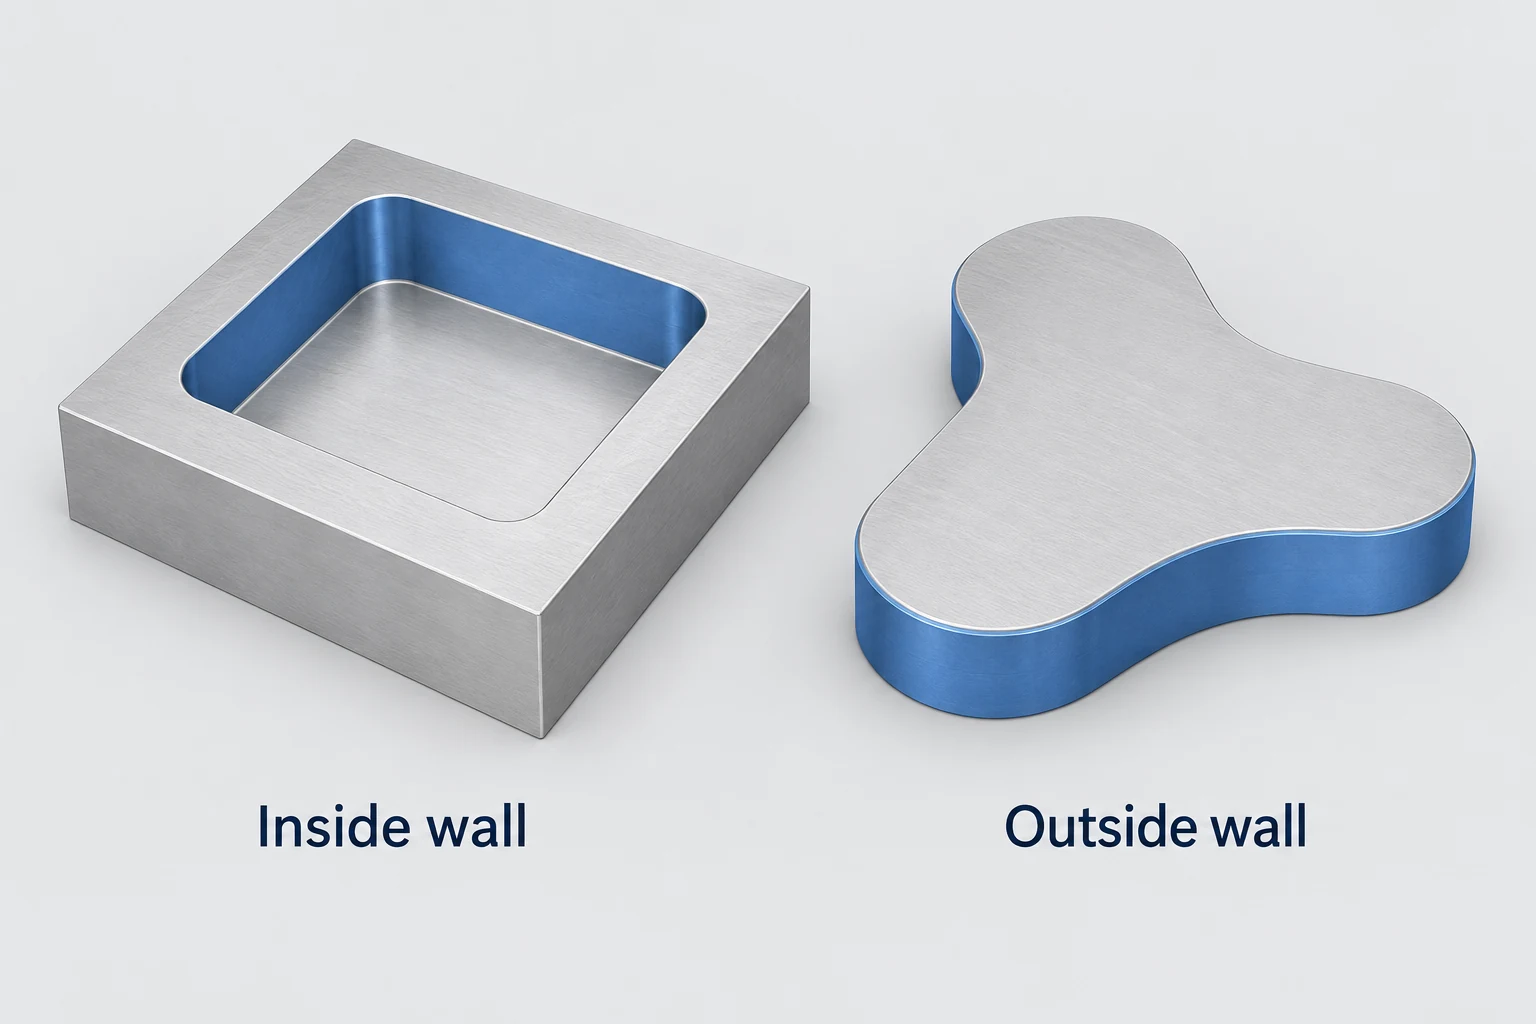
内壁および外輪郭の加工には、周辺切削が適用可能です。
外周輪郭を加工するときは、仕上がり壁の一つの側面に沿って工具が動ける空間があります。一方、ポケット加工では工具が輪郭の内側に入るため、反対の壁、隅、残っている材料が動きを制限することがあります。どちらの場合も、エンドミルの側面で切削できます。
例えば、ガイドブロックでは、外側面の面取り(スクエアリング)と、嵌合インサート用の内部凹部のサイズ調整が必要になる場合があります。これら両方の作業に周辺切削が用いられることもありますが、工具のアクセス性および切削時の噛み合い状態は異なります。内部開口部が小さい場合、外部にはより大きな工具が到達可能であっても、その直径が制限されることがあります。
スロットまたはショルダー加工では、フライスの端面(先端)も材料を除去することがあります。このような加工を「周辺フライス加工」と呼ぶのは、関連する側面切削作用を指すためであり、加工経路全体において端面切削刃が常に非活動的であることを意味しません。 [3]
平面、ショルダー、輪郭、ポケット壁面
まず加工対象の特徴から検討し、その後にワークの保持方法を検討します。周辺フライス加工の恩恵を受けるために、部品が特定産業向けの標準部品である必要はありません。
| 部品の特徴 | 代表的な切削配置 | 主な制約条件 |
|---|---|---|
| ブロックまたはレール上の開放平面 | 露出面を横断するスラブカッター | 工具の到達性およびワークの支持 |
| ガイドレール上の直線ショルダー | 壁面に沿ったエンドミルの側面切削刃 | 工具の到達範囲および残存壁の剛性 |
| プレートの外輪郭 | 境界に沿って進む周辺切削刃 | 外形が完成するまでの間、保持スペースを確保すること |
| ポケットの内壁 | 開口部内部で移動するエンドミル | 開口幅、コーナー、ホルダー clearance(クリアランス) |
同一の特徴に対して複数の加工経路が適用可能である。広い面は、アクセス条件、設備、および要求される結果に応じて、スラブミリングまたはフェイシングミリングによって仕上げられる場合がある。工程名のみでは、当該作業においてどちらの方法がより高速または高精度となるかは判断できない。
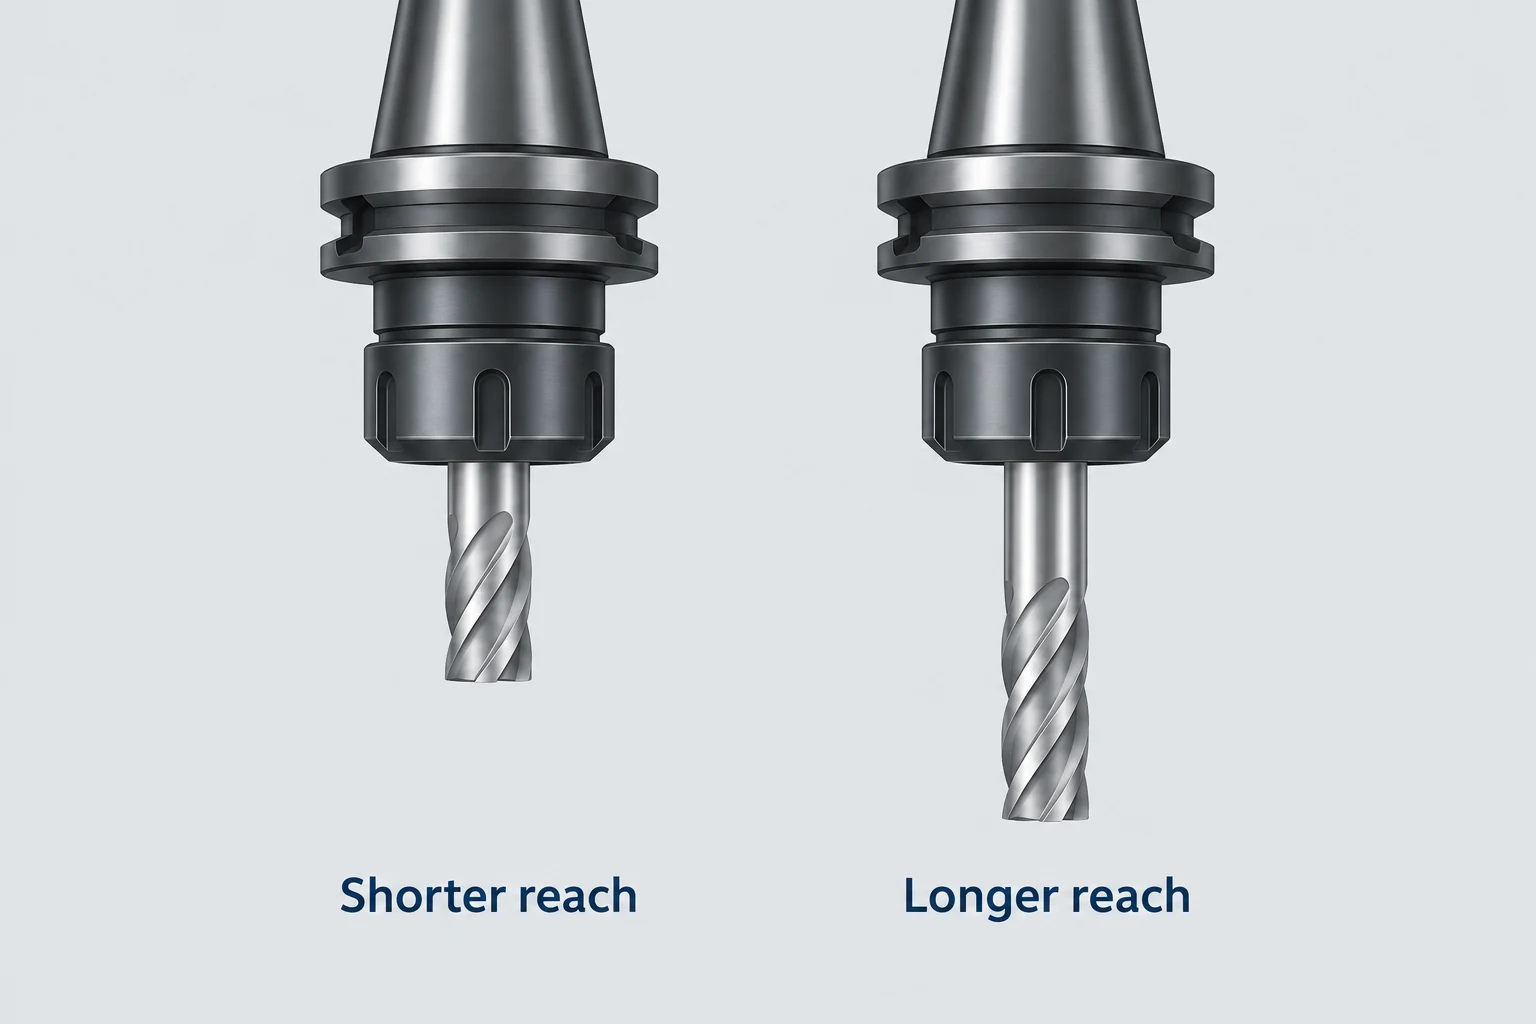
工具の突出長(リーチ)と切削刃の被削材への接触長(エンゲージド長)は、それぞれ独立して検討すべき要素である。
工具の突出長(オーバーハング)とは、ホルダーから支持されていない状態で突出している部分の長さである。切削刃の接触長(エンゲージドカッティング長)とは、被削材に実際に作用している切削刃の長さである。長い工具でも浅い切込みが可能であり、深い壁を加工する際には切削刃の大きな長さが被削材に接触する可能性がある。これらの条件は、同じ負荷や剛性の問題を引き起こすわけではない。
微小たわみを仮定した線形の片持ち梁モデルで、工具の届く長さが重要な理由を説明できます。理想的な一様な梁の一端を剛固定し、自由端に同じ横方向の力を加えると、先端のたわみは、支持されていない長さの三乗に比例します。材料と断面が変わらない条件で、その長さを二倍にすると、モデル上のたわみは2³ = 8 倍になります。 [4]
実際のフライス盤システムには、溝(フルート)、ホルダー、スピンドルのたわみ、切削荷重の変動、および被削材自体も含まれる。[6] このモデルは突出長に対する感度を説明するものであり、実際の工具選定には、実際の工具アセンブリおよび切削条件を考慮する必要がある。
切削接触部の反対側で加工物をどう支えるかも重要です。ポケットを削り進めると、壁や底面がたわみやすくなることがあります。長い側壁を一度のパスで削ると材料に触れる切れ刃が長くなる一方、複数のパスに分けると接触状態が変わり、境目が残ることがあります。Sandvikの肩削り資料では、切込み深さと支持条件の選び方を解説しています。 [2] すべての壁に適した一律のパス数はありません。
コーナー半径、ホルダー clearance(クリアランス)、把持空間
内角は切削工具の選択を制約する。 回転する円筒形切削工具を用いた通常のポケット加工では、コーナーに必然的に半径が残る。指定された半径を小さくすると、依然として十分な突出長を要する特徴部に、より小さな工具を強制的に使用しなければならなくなる。一方、外部の角が容易にアクセス可能な場合、同様の囲い込み半径による制約は発生しない。提案される逃げ加工、半径変更、あるいは代替加工方法は、承認済み部品の幾何形状を維持しなければならない。[5]
ホルダー自身にもアクセスが必要である。 ポケット内に収まるフルート直径の工具であっても、ネック部、ホルダー、スピンドル側アセンブリが周囲の部品や治具を回避できることを保証するものではない。意図した加工経路に沿った、工具全体アセンブリを確認すること。[7] 機械加工材料および設計ガイドでは、これらのコーナー、切り込み深さ、壁へのアクセスに関する課題について詳しく解説している。
保持に必要な材料は、それが不要になるまで確保しておくこと。 板の外周面を仕上げると、その板を把持するために用いていた表面そのものが除去されてしまう。そのため、加工経路には異なる把持面、成形 jaws(ジャワ)、あるいは計画された2回目の段取りが必要となる場合がある。クランプ力と切削力は、相互に関係づけて検討しなければならない。
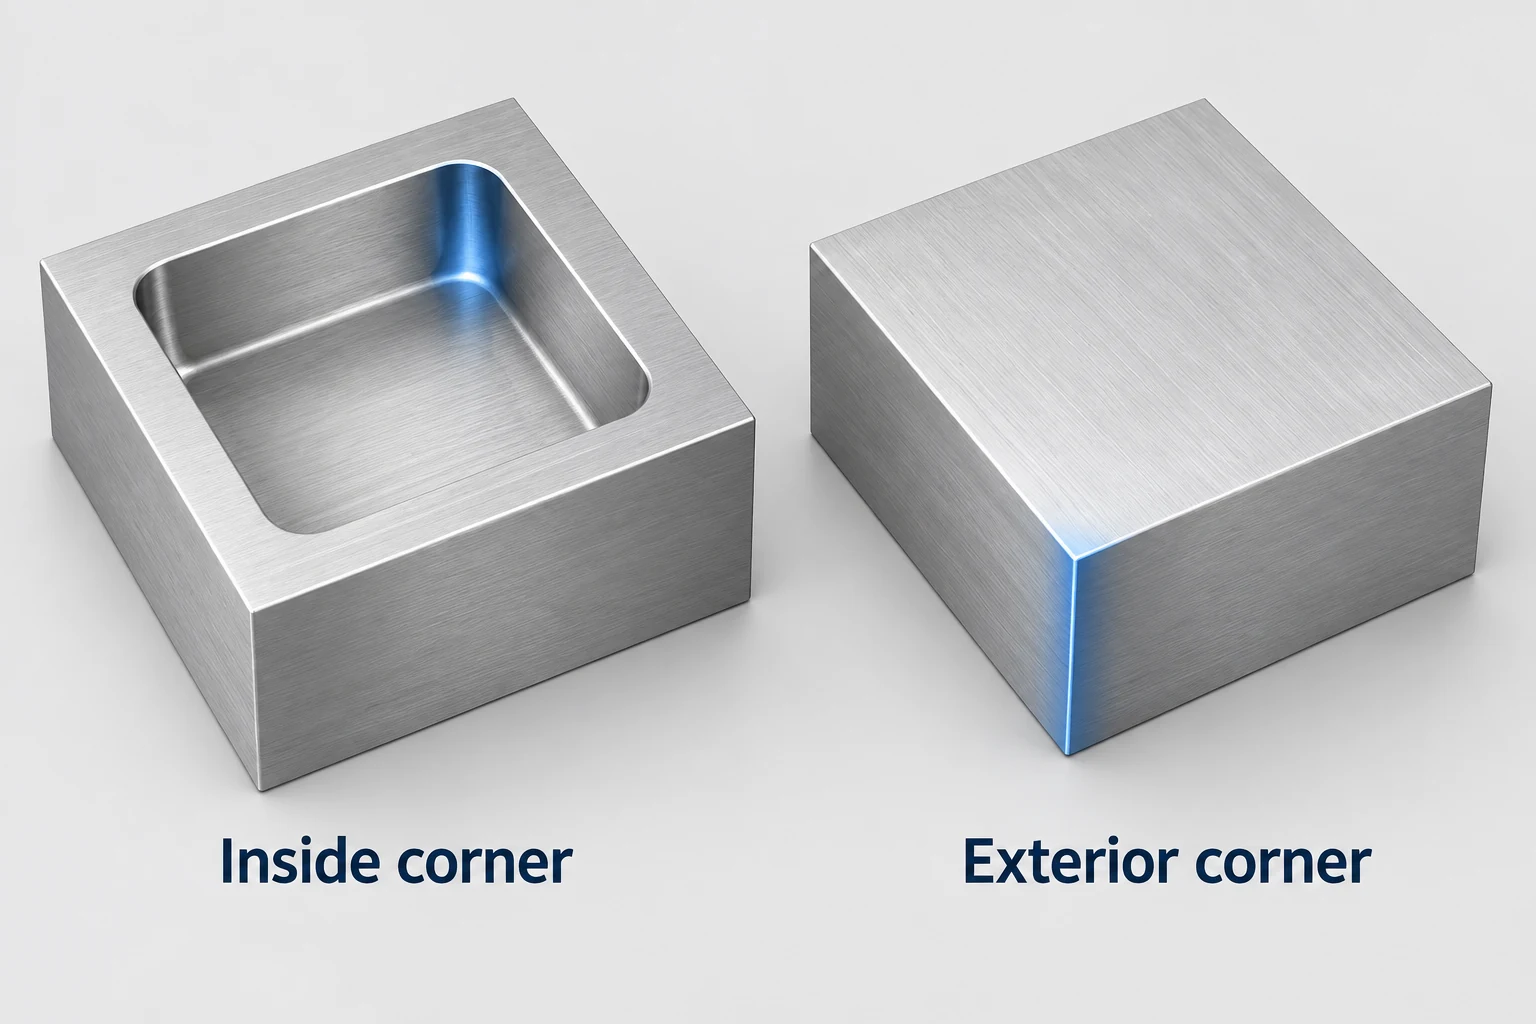
CNCフライス盤加工では、実現可能な周辺切削には、到達可能な壁面とその背面で支持された被削材の両方が必要である。小さい工具は内角を回避できるが、突出長の問題を悪化させる可能性がある。一方、大きい工具は露出した外壁に適している場合がある。各加工面ごとに、切削配置を選択すること。
周辺(ペリフェラル)ミリングに関するよくある質問
周辺(ペリフェラル)ミリングは水平マシンでのみ行うのでしょうか?
いいえ。水平スラブミリングは一般的な配置ですが、垂直立形エンドミルの側面刃でも、垂直壁に対する周辺切削が可能である。機械の向きではなく、切削領域および生成される表面を特定することが重要である。
周辺フライス加工とは、部品の外周を加工することを意味しますか?
いいえ。この用語は切削工具の周辺(ペリフェリー)を指します。エンドミルの周辺刃を用いて、内部ポケットの壁面を加工することも可能です。
周辺フライス加工はクライムミリングと同じですか?
いいえ。『周辺』は切削領域を特定する用語であり、『クライム』および『コンベンショナル』は、切削点における工具回転と送り方向の関係を表します。周辺加工であっても、適切な送り方向戦略を選定する必要があります。
より小さなエンドミルで、すべてのアクセス問題が解決できますか?
いいえ。より小さな内径半径への適合性は向上するかもしれませんが、必要な工具突出長、工具剛性、ホルダー Clearance(クリアランス)、およびチップ排出空間については依然として検討が必要です。切削直径の縮小のみでは、実用的な加工経路が保証されません。
技術資料
- NPTEL。 機械加工設計:フライス加工、モジュール3、講義5。周辺切削と面切削の幾何学。
- Sandvik Coromant。 肩 milling(ショルダーミリング)。周辺接触および面接触、深い肩部、薄肉壁のサポート。
- Sandvik Coromant。穴および空洞/ポケットのフライス加工内部肩部およびポケットへのアクセス;上記のショルダーミリングガイドと併用します。
- MIT OpenCourseWare。 曲げによるたわみ『構造物のための工学力学』、第10章、p. 268。端部荷重を受ける片持ち梁モデル。
- Sandvik Coromant。内角のフライス加工。コーナー半径とカッターの被削材接触量。
- Sandvik Coromant。 フライス加工における振動を低減する方法。工具の突出長、ホルダーの剛性、およびワークピースの支持。
- Autodesk Fusion ヘルプ。 シャフトおよびホルダーモードのリファレンス。シャフトおよびホルダー周囲のクリアランス。
VETCNCについて
VETCNCは、オンラインCNC調達に家族経営の製造バックグラウンドを活かしています。ケビンはCNC業界で十年の経験を持ち、中国の家族経営工場およびより広範なパートナー・ネットワークと連携しています。目的は、発注前に製造手配、技術的要件および責任分界を明確にすることです。
ケビンの物語を読む →


